多くのエンジニアや購買担当者は、精密な円形部品を必要としています。しかし、どの加工方法が価格に見合った最良の結果をもたらすのか、確信が持てない場合が少なくありません。旋盤加工は、通常、その疑問に答えてくれます。
旋盤は加工対象物を回転させ、すべての直径を単一の中心線に正確に合わせます。そのため、シャフト、ピン、ブッシュ、ねじ込み継手などの加工において、高速かつ高精度でコスト効率に優れています。
私は毎週図面を見直し、それぞれの作業に最適な工程を選択しています。このガイドでは、旋盤加工に部品を送る前に私が実施するチェック項目について説明します。
旋盤の仕組みと、その最適な用途について理解を深めることができます。また、旋削加工が適している場合と、他の加工方法の方が適している場合についても学ぶことができます。
旋盤加工とは何か
旋盤加工は切削加工の一種です。まず、無垢の棒材や素材を用意し、機械が材料を削り取っていき、最終的に部品だけが残ります。
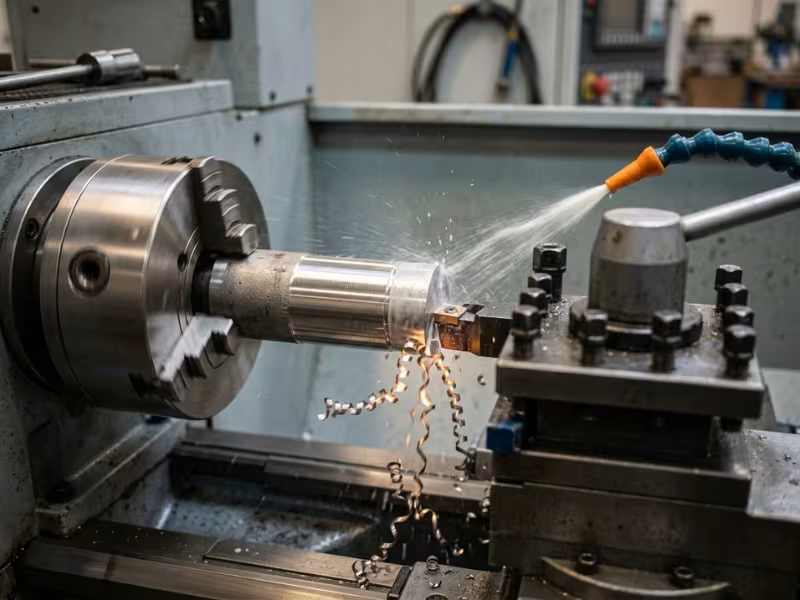
加工対象物が回転し、切削工具は加工対象物に沿って、または加工対象物の表面を横切るように直線的に送り込まれます。すべての切削は1つの中心線を中心に行われます。そのため、直径、穴、肩部はデフォルトで同じ軸を共有します。
だからこそ、旋削加工は回転対称な部品の加工に最適なのです。部品が軸を中心に回転している様子を想像してみてください。どの角度から見ても同じように見えるなら、旋盤加工の有力候補と言えるでしょう。
フライス加工はこの論理を逆転させる。工具が回転し、加工物は万力や治具に固定されたままになる。この方式は、平面、ポケット、スロット、箱型形状の加工に適している。
|
因子 |
旋盤加工 |
フライス加工 |
|---|---|---|
|
何が回転するのか |
ワークピース |
切削工具 |
|
最高の形 |
丸い、円筒形、同心円状 |
平らな、角柱状の、ポケット状の |
|
代表的な部品 |
シャフト、ピン、ブッシング |
ブラケット、ハウジング、プレート |
実際の部品生産において旋盤加工が重要な理由
工程が意味を持つのは、時間、費用、または不良品の削減につながる場合のみです。円形部品の場合、旋盤加工は多くの場合、これら3つすべてを節約できます。
シャフトを例にとってみましょう。旋盤は棒材を掴み、外側を削り、内側を穴あけし、ねじ山を切り、切り離します。多くの場合、1回の加工で原木から完成品が得られます。ブッシング、ピン、ねじ付き部品も同様の工程を経ます。
同心度はほぼ自動的に得られます。切削加工の間、部品はチャックから外れることがないため、ベアリングジャーナルとシール径が一直線に並びます。フライス盤では、これに合わせるために、精密な治具と指示器が必要になります。
直径制御はシンプルです。工具は中心に向かってまっすぐ移動するため、1つの軸でサイズが決まります。高性能なCNC旋盤であれば、±0.01mmのジャーナル精度をバッチごとに維持できます。
軸方向の形状は自然に収まります。肩部、溝、面取り、ねじ山はすべて中心線の周りに配置されます。短くシンプルな工具の動きでそれらを切削できます。
今度は同じシャフトをフライス盤に取り付けてみましょう。回転するカッターが、円形の形状を少しずつ削り出していきます。そのため、加工工程が増え、段取り替えが必要になり、位置ずれのリスクも高まります。だからこそ、専用のCNC旋盤加工サービスを利用すれば、より高品質な円形部品をより低価格で入手できるのです。
旋盤の仕組み
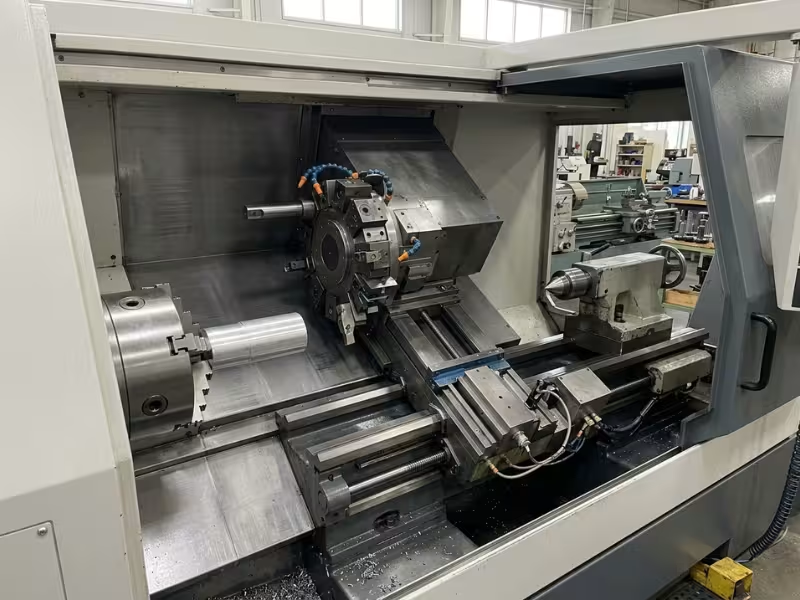
旋盤は複雑そうに見えるが、その仕組みは単純だ。4つの部品がほとんどの作業を担い、ほぼすべての作業で同じ切削リズムが繰り返される。
重要な4つの要素
スピンドルとチャック。スピンドルはワークピースを回転させ、チャックは3つ以上の爪でワークピースを掴みます。チャックがワークピースを偏心して保持すると、あらゆる直径がぐらつきます。私はいつも最初にここで振れをチェックします。
切削工具。小型の超硬インサートがツールポストまたはタレットに装着される。その形状によって加工能力が決まる。鋭利な先端はプロファイル加工に、細い刃は溝加工に適している。
キャリッジ。キャリッジは、工具をワークピースに沿って(Z軸方向に)移動させ、中心に向かって(X軸方向に)移動させます。CNC旋盤では、サーボモーターがプログラムに基づいてこれらの動作を駆動します。
心押し台。心押し台はチャックの反対側に位置します。細長い部品を支え、曲がったり振動したりしないようにします。また、センター穴用のドリルを取り付けることもできます。
セットアップから完成品まで
工具がZ軸方向に移動すると、直径が計測されます。X軸方向に移動すると、面が切削されます。これらの動作を組み合わせることで、テーパー、半径、曲線が得られます。
すべての作業は同じ手順で行われます。
- セットアップ: 機械工はバーをセットし、チャックの圧力を設定し、各工具を軽く叩いて位置を調整します。これにより、機械は各工具の先端がどこにあるかを正確に把握できます。
- パス: 荒削り工程では材料を素早く削り取ります。その後、軽い仕上げ加工で部品を所定の寸法に仕上げます。私は通常、最後の仕上げ加工のために0.2~0.5mmの余裕を持たせます。
- 測定: 作業者は、マイクロメーター、ボアゲージ、またはねじゲージを使用して最初の部品を検査します。わずかなオフセット調整によって、バッチ全体の寸法が許容範囲内に収まるようにします。
- クーラント: 冷却液は熱を逃がし、切りくずを洗い流し、工具の寿命を延ばします。冷却液がないと、ステンレス鋼やチタンは切削中に過熱し、サイズが大きくなりすぎてしまいます。
旋盤の一般的な操作とその成果物
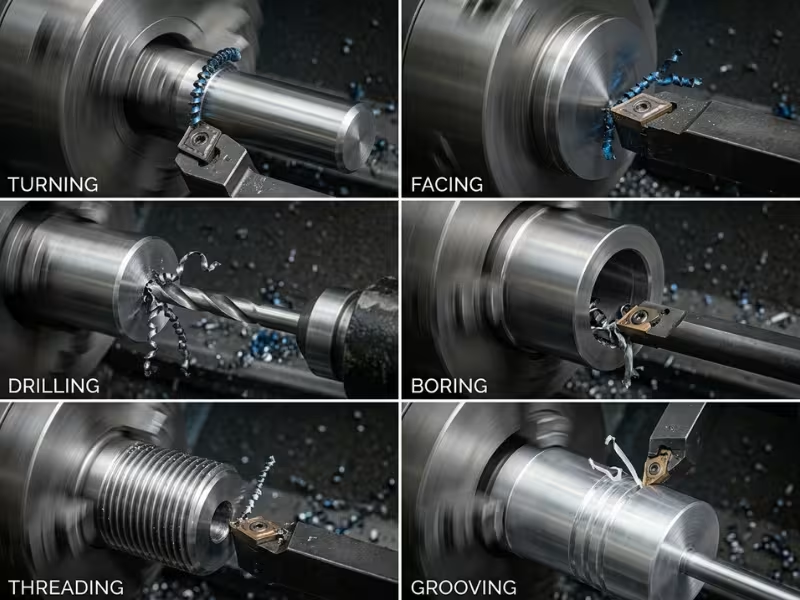
旋削加工された部品は、いくつかの基本的な工程から構成されています。図面を確認する際、まずこれらの工程に分解します。そうすることで、作業に必要な工具の数、段取り時間、所要時間が把握できるのです。
|
操作 |
何それがありません |
典型的な特徴または部分 |
|---|---|---|
|
ターニング |
外径を縮小し、形状を整える |
シャフトジャーナル、段付きピン、テーパー |
|
向い |
端を平らにして長さを固定します |
角張った肩、フランジ面、部品端部 |
|
訓練 |
中心軸穴を作る |
ブッシングとスペーサーの貫通穴 |
|
退屈な |
銃身の内径を拡大し、仕上げる |
ベアリングシート、精密なスリーブ内径 |
|
ねじ切り |
内ネジまたは外ネジを切削します |
ボルト、油圧継手、ねじ込みキャップ |
|
溝入れ |
狭い溝を切る |
Oリング溝、スナップリングスロット、ねじ逃げ |
|
別れ |
完成品をバーから切り離す |
棒状部品の最終分離 |
デザインにおいて重要なポイントがいくつかあります。
- まず向き合うことが肝心だ。 本物の顔は、描画におけるあらゆる長さの基準となる。
- ドリルで穴を開け、次にボーリング加工を行う。 ドリル加工された穴では、ベアリング座面の公差を満たすことはほとんどできません。穴をぴったりと嵌め込む必要がある場合は、ボーリング加工を計画してください。
- ねじ山は柔軟性を保ちます。 単刃工具は、特殊なタップを使用せずに、メートルねじ、UNCねじ、NPTねじ、およびカスタムピッチのねじ切りが可能です。
- どの作業も時間を要する。 溝幅とねじサイズは標準的なものを使用してください。可能な限り、深くて小径の穴は避けてください。
旋盤加工はどのような用途に最適ですか?
すべての部品が旋盤加工に適しているわけではありません。しかし、形状や特徴によっては旋盤加工に非常に適している場合があり、他の加工方法を使うのは回り道のように感じられます。ここでは、私がどのようにそれらを分類しているかをご紹介します。
理想的な部品形状
まずは全体の形状から始めましょう。部品に明確な中心線が1本あり、ほとんどの面がその中心線を囲むように配置されている場合は、旋盤加工の領域です。
|
部品タイプ |
旋盤が適している理由 |
|---|---|
|
Shafts |
長い段付き直径とジャーナルを一度のセットアップで切削します |
|
ピン |
バーフィード式ランは、最小限の操作で高速に動作します。 |
|
ブッシング |
外径と内径は同じチャックグリップで同心円状になります。 |
|
スリーブ |
退屈な部分は、円全体にわたって壁を均一に保ちます |
|
ねじ込み継手 |
旋削、穴あけ、ねじ切りは1サイクルで行われます。 |
|
ローラー |
全長にわたって真円度と振れをしっかりと維持します |
|
ハブ |
ボア、フェース、ショルダーは共通の真軸を共有している |
平面や横穴がいくつかあっても、部品が使えなくなるわけではありません。回転工具旋盤を使うか、フライス盤に少し足を運べば、後から追加できます。
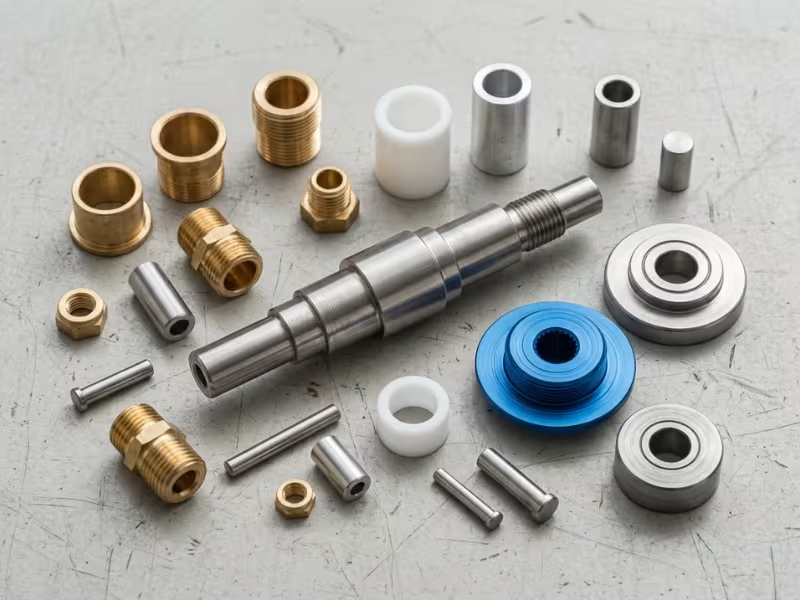
最適な機能
形状によって部品を旋盤に載せることができ、形状によって旋盤での加工精度が決まる。
- OD制御: 優れたCNC旋盤は、ジャーナル面とシール面において、通常±0.01mmの精度を維持できる。
- 同心ボア: 内径を外径と同じ方法で加工すれば、両者は自然に一直線に並びます。
- 段差のある直径: 5段式のシャフトは、2段式のシャフトと比べてそれほど高価ではない場合が多い。
- スレッド: 一点ねじ切り加工は、内外を問わず、ほぼあらゆるピッチのねじ切りが可能です。
- テーパー: 2軸動作により、きれいなモールステーパーとロッキングコーンを切削します。
- 溝: Oリング、スナップリング、および逃げ溝の加工はそれぞれ数秒で完了します。
一般的な資料
材料は、形状と同様に、速度、工具寿命、価格に影響を与える。
- アルミ 素早くきれいに切断できます。ライトスペーサー、ハウジング、プロトタイプの製作には、これが一番のおすすめです。
- 炭素鋼 1018や1045などの鋼材は回転性能が良く、コストも低い。高い強度を必要とするシャフトやピンに適している。
- ステンレス鋼 (303、304、316)は耐食性に優れていますが、加工硬化を起こします。鋭利なインサート、安定した送り速度、そして十分なクーラントを使用することで、加工硬化を制御できます。加工がはるかに容易な303は、用途に応じて選択してください。 ステンレス鋼CNC加工サービス このページでは、各学年の行動規範について説明しています。
- 真鍮 旋削加工に最も適した金属の一つと言えるでしょう。切削屑は短く、加工直後から美しい仕上がりになります。
- プラスチック デルリン、ナイロン、PEEKなどは、鋭利な工具と軽いクランプでスムーズに旋削加工できます。
- チタン 旋盤で問題なく動作しますが、低速回転が必要で、工具の摩耗が早くなります。部品単価は高くなります。グレードの比較は、当社のウェブサイトで行えます。 チタンCNC加工サービス ページで見やすくするために変数を解析したりすることができます。
旋盤加工を選ぶべき時と、選ぶべきでない時
私がよく目にする最も高額なミスは、部品を間違った機械に送ってしまうことです。部品自体は製造されますが、本来よりもコストがかかり、時間も長くなります。
部品が旋盤加工に適している兆候
これらの質問のうち2つ以上に「はい」と答えた場合は、まず旋盤の見積もりを依頼してください。
- その部品は回転対称ですか? ほとんどの表面は、1本の中心線を中心に湾曲している。
- 直径の公差は重要ですか? ベアリングジャーナル、シール面、圧入ピンには、信頼できるサイズが必要です。
- 同心円性は重要ですか? 外径と内径の振れが0.02mm以内である必要がある場合は、1つのチャックグリップで同時に切削してください。
- 繰り返し使える円形の形状が必要ですか? プログラムが実行されると、パート500はパート1と一致します。
- お使いの機器は収まりますか? CNC旋盤は、10個から1,000個の部品をほとんど段取りなしで加工できます。10,000個のピンや継手などの加工では、バーフィード式旋盤やスイス型旋盤の方が単価を大幅に抑えることができます。
別の方向を指し示す危険信号
- その部分は主に角柱状である。 ブラケット、プレート、ハウジングはフライス盤に取り付ける部品です。
- ポケットや立体的な形状が多数あります。 ライブツーリングでは平面がいくつか追加されます。深いポケットや曲面加工には3軸または5軸フライス盤が必要です。
- 内部経路が複雑に絡み合っている。 旋盤は中心線に沿ってまっすぐ穴を開ける。曲線状の通路には、3Dプリンターを使用するか、穴を開けてプラグを差し込む設計が必要となる。
- 壁はもろくて薄い。 チャックの圧力によってスリーブが真円からずれてしまうことがあります。大径で肉厚が0.5mm未満の場合は、特殊な治具を使用するか、設計変更が必要になることがよくあります。
- 仕上げ工程の方が適している。 硬度が約45HRC以上、または公差が±0.002mmよりも厳しい鋼材は研削加工に適しています。鋭利な内角は放電加工に適しています。
一目で選択または回避
|
因子 |
旋盤を選ぶべき時… |
旋盤の使用を避けるべき状況は… |
|---|---|---|
|
全体の形 |
丸型、円筒形、明確な軸が1つ |
箱型、平型、または角柱型 |
|
主な特徴 |
外径、穴、ねじ山、溝、テーパー |
ポケット、スロット、3D表面 |
|
公差 |
狭い直径と振れ |
焼入れ鋼にサブミクロン仕上げを施す |
|
内部形状 |
直線状の軸方向の穴とボア |
湾曲した、または交差する水路 |
|
壁の強度 |
頑丈な壁または中程度の壁 |
非常に薄く、歪みやすい壁 |
|
物質の状態 |
機械加工可能な金属およびプラスチック |
完全に硬化された、または非常に硬い合金 |
どのプロジェクトにも役立つ習慣が一つあります。図面に重要な直径と振れの指示を明確に記入してください。そうすれば、旋盤が適合するかどうかを機械工がすぐに判断できます。
旋盤加工とフライス加工:どちらがあなたの部品に適しているか?
購入者から最もよく聞かれる質問はこれです。答えは、工場がどの機械を所有しているかではなく、部品の形状によって決まります。
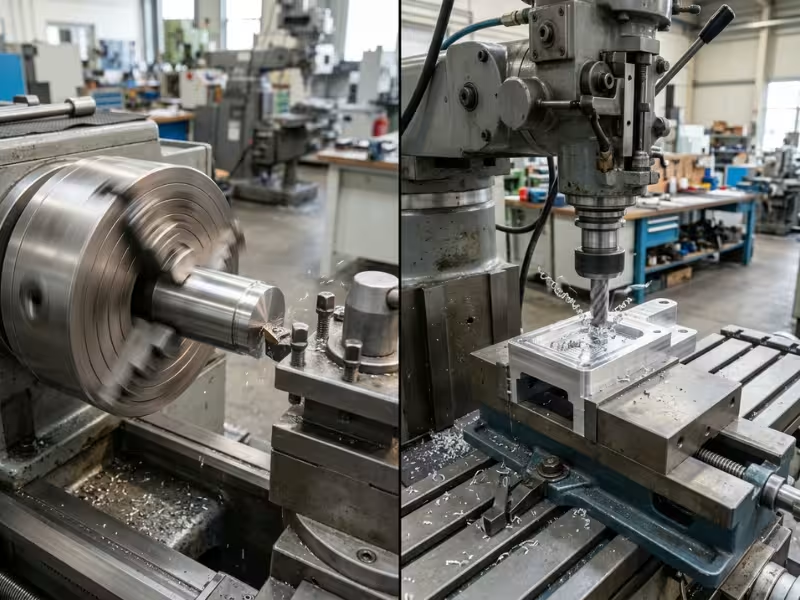
シャフト状部品において旋削加工が有利な理由
直径20mm、長さ150mmの鋼製シャフトに、3つの段差と溝があると想像してみてください。CNC旋盤を使えば、棒材から約2分ほどで仕上げることができます。加工の大部分は、1つのインサートで行われます。
フライス盤では、カッターが各直径を少しずつ動かしながら加工します。部品を少なくとも一度は反転させる必要があり、位置ずれのリスクがあります。加工時間は10分を超えることもあり、それに伴って見積もり価格も上昇します。
逆もまた然りです。ポケットとボルト穴のある平らな板を旋盤で加工するには、何時間もかかってしまいます。そのような部品には、CNCフライス加工サービスを利用する方が賢明です。
比較表
|
因子 |
旋盤加工 |
フライス加工 |
|---|---|---|
|
何が回転するのか |
ワークピース |
切削工具 |
|
ツールの動作 |
直線状、軸に沿って、または軸を横切る |
部品周辺の多軸経路 |
|
代表的な部品 |
シャフト、ピン、ブッシング、継手 |
ブラケット、ハウジング、プレート、金型 |
|
最も優れた特徴 |
外径、穴、ねじ山、溝、テーパー |
ポケット、スロット、平面、3D表面 |
|
同心 |
片側チャックグリップから内蔵 |
慎重な固定が必要 |
|
丸部品のコスト |
ロー |
より高い |
|
角柱部品のコスト |
しばしば非実用的 |
低から中 |
|
典型的なセットアップ |
1つ、またはフリップで2つ |
フルアクセスには2つ以上必要です |
片方の部品が両方を必要とする場合
実際の部品の多くは、一つの列にきれいに収まるわけではありません。シャフトにはキー溝が必要です。フランジにはボルト穴のパターンが必要です。継手にはレンチをかけるための平らな面が必要です。
このような場合、私は通常、まず旋削加工を行います。旋削加工によって円形の形状が整い、正確な基準面が作られます。その後、フライス加工によって、その基準面に合わせて平面、溝、および交差穴が追加されます。
複合加工では、両方の工程を1回の段取りで行うことができます。余分な手作業が不要になり、すべての形状が正確に位置合わせされます。これらの機械は時間当たりの料金が高いため、複雑な部品や大量生産の場合に費用対効果が高くなります。単純なシャフトであれば、標準的な旋盤の方がコストは安くなります。
旋盤加工 vs 研削加工、放電加工、3Dプリンティング
フライス加工だけが選択肢ではありません。研削加工、放電加工、3Dプリンティングは、それぞれ特定の状況において旋盤加工よりも優れています。
旋削加工 vs 研削加工:ライバルというよりはむしろパートナー
旋削加工を彫刻家、研削加工を研磨職人と考えてみてください。旋盤は材料を素早く除去し、±0.01 mmの精度で加工でき、表面粗さはRa 0.8~1.6 µm程度になります。一方、円筒研削盤は±0.002 mmの精度で加工でき、焼き入れ鋼でもRa 0.4 µm以下の表面粗さを実現します。
精密なシャフト加工では、両方の方法を用います。旋盤で重要な直径部分に0.1~0.3mmの余裕を持たせ、熱処理後に研削盤で仕上げます。研削料金が発生するのは、本当に必要な箇所だけです。CBNインサートを使用した硬旋削加工は、比較的小さな公差であれば、研削加工の代わりになる場合もあります。
旋回性能 vs EDM性能:スピード vs 到達距離
放電加工は電気火花で金属を除去するため、硬度はほとんど関係ありません。ワイヤー放電加工は、ほとんど切削力をかけずに鋭角な内角や繊細な形状を加工することも可能です。
問題は速度です。放電加工は旋削加工に比べてはるかに遅く、導電性材料にしか対応できません。加工可能な円形部品の場合、時間とコストの面では旋盤加工の方が優れています。
旋削加工 vs 3Dプリンティング:生産性 vs 可能性
3Dプリンティングは、内部冷却チャネル、格子構造、そして迅速な一点ものの試作品製作において真価を発揮します。しかし、高密度な円形量産部品に関しては、旋削加工が依然として優位です。旋削加工されたシャフトは、強度を十分に備えた無垢材から作られ、量産時のコストもはるかに低く抑えられます。
顧客に対する私のルールはこうだ。機械加工できない形状は印刷し、機械加工できる形状は旋盤加工する。
旋盤加工の品質とコストに影響を与える要因
同じシャフトでも、2つの店によって価格が大きく異なる場合があります。この価格差は通常、図面や注文内容によって制御できるいくつかの要因から生じます。
公差と表面仕上げ
小数点以下の桁数が1桁増えるごとにコストがかさむ。±0.05mmであれば、加工者は作業を速く進め、部品を頻繁にチェックする。±0.01mmであれば、仕上げ加工の速度を落とし、測定頻度を増やし、インサートの交換も早める必要がある。
表面仕上げも同様のルールに従います。鋭利なインサートを使用すれば、工具から直接Ra 1.6 µmの表面粗さが得られます。Ra 0.4 µmは通常、研削または研磨を意味します。めっき、陽極酸化処理、その他の処理にはそれぞれコストと納期がかかるため、CNC加工の表面仕上げオプションは早めに検討してください。ベアリング、シール、または相手部品に接触する表面には、より厳しい寸法指定をしてください。
材料とツール
真鍮やアルミニウムは旋盤の回転速度が速く、インサート1個で数百個の部品を加工できます。304ステンレス鋼やチタンは回転速度が遅くなり、インサートの摩耗も早くなります。303や12L14のような快削鋼は、棒材1本あたりの価格は高くなりますが、最終的な見積もり額は抑えられます。
部品の剛性とワーク保持
細長いシャフトはカッターから押し出されて樽型に変形する。チャックの圧力で薄い壁が押しつぶされて真円から外れる。どちらの問題もビビリの原因となる。長さと直径の比率が約4:1を超えると、心押し台による支持を検討する。10:1を超えると、振れ止め台かスイス型旋盤を使うことになる。
二次操作
熱処理、研削、平面加工、めっきはそれぞれ、取り扱い時間と納期を増加させます。熱処理は部品を歪ませる可能性もあるため、重要な直径部分は研削後の状態を残しておきます。ライブツール旋盤を使用すれば、同じセットアップで単純な平面加工や横穴加工を行うことができます。
セットアップ、プログラミング、バッチサイズ
プログラミング、工具の装填、初回検査には、注文する部品数に関わらず1~3時間かかります。部品数が5個の場合、セットアップ費用が価格の大部分を占めますが、500個の場合はほとんどかかりません。プログラムが既に存在するため、繰り返し注文の場合も費用は少なくて済みます。
|
因子 |
コストへの影響 |
品質への影響 |
|---|---|---|
|
公差と仕上げ |
±0.01 mmまたはRa 0.8 µmを下回ると急激に上昇する |
より優れたフィット感、密閉性、そしてベアリング寿命 |
|
材料と工具 |
硬質合金はサイクルタイムと挿入コストを増加させる |
快削材はよりきれいな仕上がりを実現する |
|
剛性とワーク保持 |
支持具や固定具によって設置時間が長くなります。 |
支持不良により、テーパー、チャタリング、真円度の低下が生じる。 |
|
二次的な操作 |
各工程ごとに処理時間とリードタイムが加算されます。 |
研削と熱処理により、精度と強度が向上する。 |
|
設定とバッチサイズ |
少量生産は部品あたりのコストが高い |
実績のあるプログラムは、より安定した繰り返し生産を実現します。 |
手動旋盤 vs CNC旋盤:用途に合った方を選ぼう
お客様からよく「どちらの旋盤が良いですか?」と聞かれます。私は「何を製作するのですか?」「いくつ製作するのですか?」という2つの質問で答えます。
手動旋盤が依然としてその地位を確立している場所
手動旋盤では、機械工がすべての切削を手作業でガイドします。プログラムを作成する必要がないため、切削は数分で開始できます。これは、摩耗したシャフトの表面を削ったり、ねじ山を再切削したりといった修理作業に適しています。また、特注のスペーサー、ブッシング、治具ピンの製作にも適しています。
限界は再現性にある。バッチ全体で±0.02mmの精度を維持するには、高度な技術と頻繁な測定が必要となる。
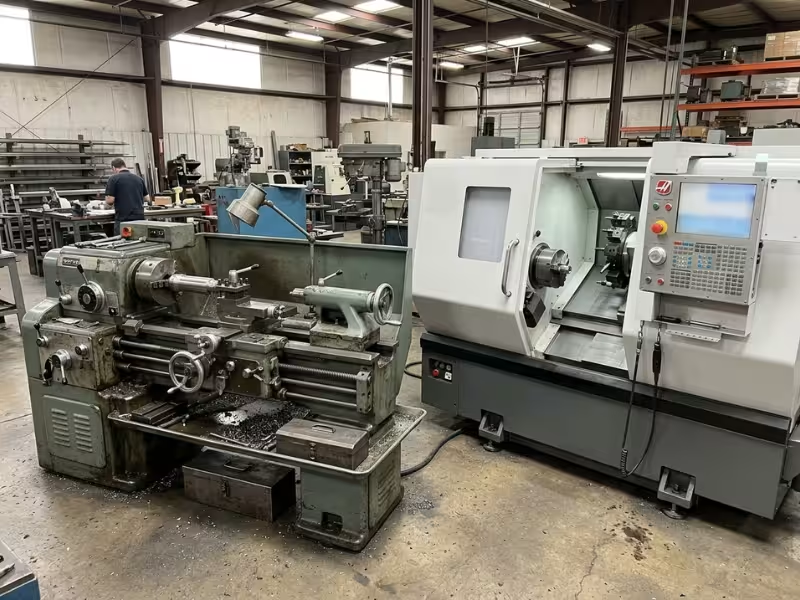
CNC旋盤が効果を発揮する場面
CNC旋盤は、すべての加工物に対して同じ工具経路を繰り返すため、部品500は部品1と完全に一致します。加工全体を通して±0.01mmの精度を維持し、手作業では時間のかかる半径や形状の切削も可能です。ただし、プログラミングに時間がかかるため、非常に小さな加工物の場合はコストが高くなることがあります。
|
因子 |
手動旋盤 |
CNC旋盤 |
|---|---|---|
|
ベスト |
修理、一点物、シンプルな部品 |
バッチ処理、リピート注文、複雑なプロファイル |
|
設定時間 |
MINUTES |
初回走行は1~3時間 |
|
一貫性 |
オペレーターのスキルに依存 |
どの部分でも同じ結果 |
|
大量生産時の部品単価 |
ハイ |
ロー |
私のルールはシンプルです。1つか2つの簡単な部品、あるいは簡単な修理の場合は手作業で。10個以上の部品、厳しい公差が求められる場合、またはリピート注文の場合はCNC加工で。
FAQ
旋盤とターニングセンターの違いは何ですか?
「旋盤」とは、加工対象物を切削工具に押し当てて回転させるあらゆる機械を指します。ターニングセンターは、生産用に設計された密閉型のCNC旋盤です。タレット、高圧クーラント、チップコンベアなどが追加されています。多くのモデルには、ライブツーリング、サブスピンドル、Y軸なども搭載されています。
旋盤は円形以外の形状を作ることができますか?
はい、ある程度の範囲内であれば可能です。回転工具を備えた旋盤加工機は、平面、キー溝、六角形、および交差穴のフライス加工が可能です。部品に深いポケットや多数の平面が必要な場合は、フライス加工の方がより速く、より安価に加工できます。
旋盤加工が難しい材料は何ですか?
チタン、インコネル、その他のニッケル合金が私のおすすめです。これらは切削刃に熱を閉じ込めやすく、インサートの摩耗が早いです。304や316などのステンレス鋼は、工具が擦れると加工硬化します。硬度が約45HRC以上の鋼材には、CBNインサートを使用するか、研削加工が必要です。
旋盤加工ではどの程度の公差まで許容できるのか?
高性能なCNC旋盤であれば、日常的な作業で直径の精度は±0.01mm程度です。慎重なセットアップと安定した作業温度を維持すれば、重要な部分で±0.005mmの精度を達成できます。さらに高い精度を求める場合は、旋削加工後に研削加工を行う必要があります。
旋盤加工は高価ですか?
丸部品の場合、旋削加工は通常、最も安価な加工方法です。価格は、段取り時間、材料、公差、ロットサイズによって決まります。重要度の低い公差を緩め、ロットサイズを大きくすることで、単位コストを下げることができます。
手動旋盤ではなくCNC旋盤を選ぶべきなのはどのような場合ですか?
少量の部品以上の加工が必要な場合、ロット全体で厳しい公差が求められる場合、または曲線形状が必要な場合は、CNC加工を選択してください。修理、一点物、およびプログラミング費用が切削費用よりも高くなるような単純な部品の場合は、手動加工で十分です。
旋盤で内ねじを切削することはできますか?
はい。ボーリングバーに取り付けた単刃ねじ切り工具は、数回の軽いパスで内ねじを切削します。小さな穴の場合は、心押し台またはタレットにタップを取り付ける方が速く加工できます。工具がスムーズに排出されるように、逃げ溝を設計に組み込んでください。
部品を旋削加工するべきか、フライス加工するべきか、どうすればわかりますか?
ほとんどのフィーチャーがどこに配置されているかを確認してください。フィーチャーが中心線に沿って配置されている場合は、旋削加工を行います。フィーチャーが平面上に配置されている場合は、フライス加工を行います。両方の加工が必要な場合は、まず旋削加工を行うか、加工業者に旋削加工について相談してください。
軸から始めて、次に機械を選びます
私が下すすべてのプロセス上の決定は、まず一つの質問から始まります。それは、「重要な要素はどこにあるのか?」ということです。
単一の中心線を中心に加工する場合、旋盤が最適なツールです。シャフト、ピン、ブッシュ、ねじ込み継手などは、旋盤加工によって高精度、同心度が高く、しかも手頃な価格で製造できます。精密な直径と低い振れは、旋盤が部品を回転させる方法によって実現されます。
形状が変われば、加工方法も変えるべきです。平面や3D形状はフライス加工が適しています。焼き入れされたジャーナルや鏡面仕上げには研削加工が適しています。鋭利な内角には放電加工が、曲線状の内溝には3Dプリンティングが適しています。
良質な部品の多くは、複数の工程を組み合わせて作られています。まず円形の部分を旋盤で削り出し、旋盤では加工できない部分は次の工程で仕上げる、といった具合です。
丸型部品の加工を検討中で、見積もり前に製造可能性の確認をご希望の場合は、図面をお送りください。当社のCNC旋盤加工サービスチームが、最適な方法をご提案いたします。