多くのエンジニアやバイヤーは、見た目がきれいで均一なCNC加工金属部品を求めています。しかし、加工直後の表面には、工具痕、光沢のムラ、小さなバリなどが見られることがよくあります。ビーズブラスト処理は、これら3つの問題を一度に解決します。
ビーズブラスト加工は、部品に均一なマット仕上げを施すことができます。軽い工具痕を隠し、鋭利なエッジを滑らかにし、アルミニウムの陽極酸化処理の下地処理にもなります。そのため、工場では筐体、ブラケット、カバーなどの加工に頻繁に用いられています。
ビーズブラスト処理は部品に変化をもたらします。表面が変化するだけでなく、マスキングを省略すると寸法精度にも影響を与える可能性があります。
このガイドの内容は次のとおりです。
- ビーズブラスト処理によって部品にどのような変化が生じるか
- いつ使うべきか、いつ避けるべきか
- 他の製品との比較 CNC加工表面仕上げ オプション
- 部品が検査に合格するように、どのように仕様を指定し、確認すればよいか
ビーズブラストとは何か
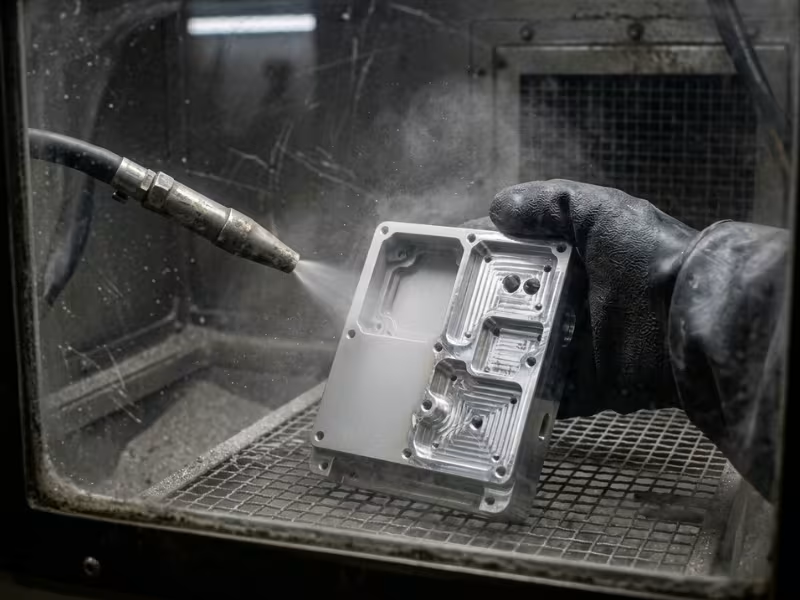
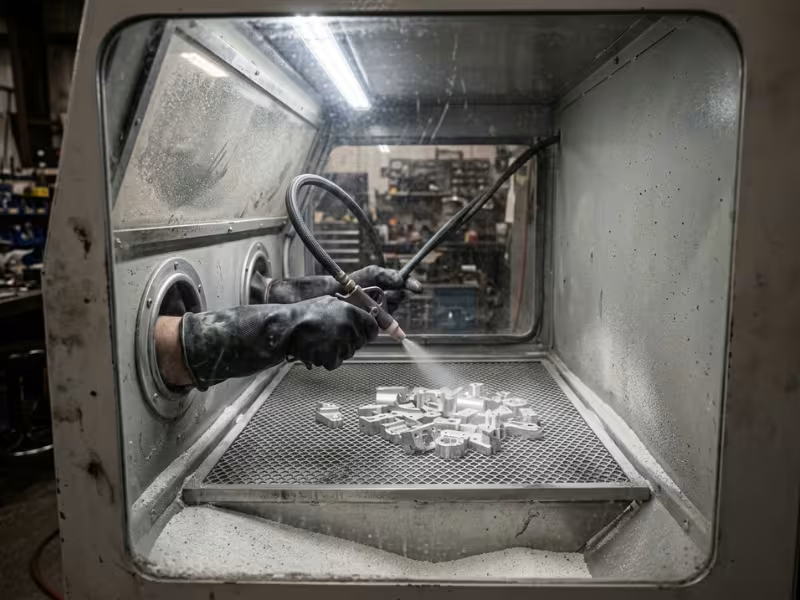
ビーズブラストは機械的な表面処理方法です。ブラストキャビネットは圧縮空気を用いて、小さな丸い研磨材を対象物に噴射します。ほとんどの工場ではガラスビーズを使用しています。
ビーズが表面に当たるたびに、小さな凹みができます。無数の凹みが重なり合い、均一なマットまたはサテンのような質感を作り出します。軽い工具痕は目立たなくなり、どの角度から見ても均一な仕上がりになります。
私は顧客に「切削ではなく、叩き潰し」と説明しています。丸いビーズが表面を押して平らにするのです。鋭利な研磨剤のように食い込むことはありません。この違いによって、よくある3つの誤解が解消されます。
これはコーティングではありません。ビーズブラストでは、塗料も酸化皮膜もフィルムも形成されません。金属やプラスチックの地肌が露出したまま、新しい質感になります。腐食防止や着色が必要な場合は、後処理として陽極酸化処理、粉体塗装、またはメッキを検討してください。
これは材料除去加工ではありません。ビーズが除去するのはごくわずかな材料、多くの場合数ミクロン程度です。そのため、直径の過大や深い傷を修正することはできません。また、厳しい公差をずらしてしまう可能性もあるため、マスキングが重要になります。
これはサンドブラストではありません。サンドブラストは、酸化アルミニウムなどの鋭利で角張った研磨材を使用します。研磨力が強く、表面が粗くなります。一方、ビーズブラストはより穏やかで、より滑らかな仕上がりになります。
|
プロセス |
何それがありません |
典型的な結果 |
|---|---|---|
|
ビーズブラスト |
丸いメディアの表面を叩く |
均一なマットまたはサテン仕上げ |
|
サンドブラスト |
角張った研磨剤が表面を削る |
コーティング用の粗いエッチング加工されたプロファイル |
|
加工時 |
治療後なし |
工具痕が目立ち、光沢が均一でない。 |
ビーズブラストは、表面処理と下地処理の一環と考えてください。表面の見た目や手触りは変わりますが、部品自体の性質は変わりません。
CNC部品にビーズブラスト加工がよく用いられる理由
CNCマシンは部品の精度を高めますが、必ずしも見た目を良くするとは限りません。このギャップこそが、私がレビューする多くの見積書にビーズブラスト加工が記載されている理由です。
機械加工された表面は、均一に見えることは稀です。正面フライス加工では渦巻き状の跡が残ります。ボールエンドミル加工では、曲面には波状の跡が残ります。旋削加工された面には、細かい螺旋状の線が現れます。一つのハウジングの片面に3つまたは4つの加工痕が見られることもあり、寸法精度がすべて合格していても、顧客はそれを品質不良とみなすことがよくあります。
デフォルトでは、バッチごとに仕上がりが一致しません。インサートは摩耗し、仕上げは連続して変化します。同じ光の下でも、部品1と部品200は異なって見えることがあります。ブラスト処理によって、すべての表面が均一なマットな質感にリセットされます。
陽極酸化処理やコーティングのための下地処理です。陽極酸化処理は工具痕を隠すのではなく、むしろ目立たせてしまいます。先にブラスト処理を行うことで、特に黒色や透明の陽極酸化処理の場合、より均一な色合いが得られます。また、粉体塗装や塗料も、わずかに凹凸のある表面の方が密着性が高くなります。
小ロットから中ロットの生産に適しています。ブラストキャビネットには特注の工具は不要です。オペレーター1人で午後に10個の試作品をブラスト処理したり、数日で500個の部品を処理したりできます。約1,000個までの生産量であれば、ブラスト処理は通常、タンブリング処理よりもコストが低く、複雑な形状の部品にもより適しています。
私からのアドバイス:部品が顧客に直接触れる部分である場合は、見積もりを依頼する際に仕上げについても計画しておきましょう。
ビーズブラスト加工によって部品にどのような変化が生じるか
ビーズブラストは一見単純な表面処理のように見えますが、部品の質感、エッジ、清浄度、そして場合によってはサイズまで変化させます。私はブラスト仕上げを承認する前に、これらの点をすべて確認します。
表面の質感と外観
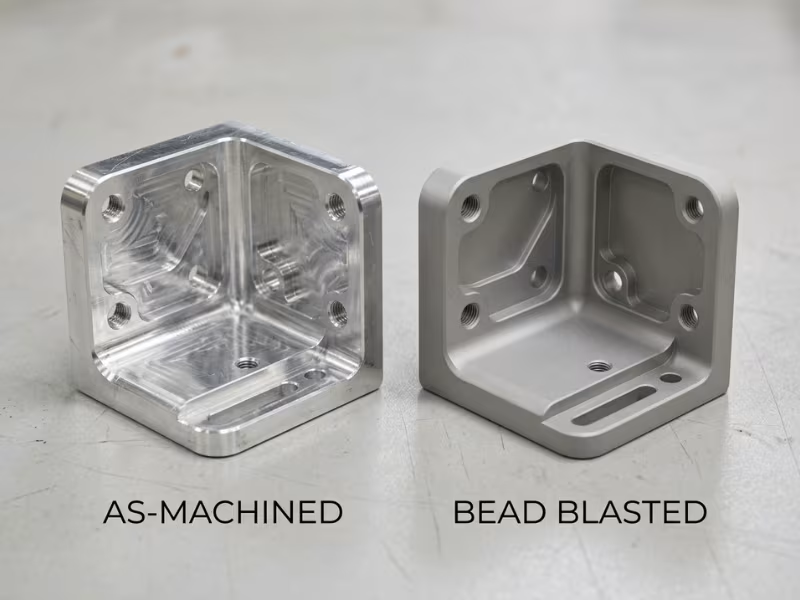
最も顕著な変化は光沢です。機械加工されたアルミニウムの表面には、くすんだ渦巻き状の部分の隣に明るい筋が見られることがよくあります。ブラスト処理後は、表面全体が均一なマットまたはサテングレーに変わります。
ビーズのサイズによって質感が決まります。細かいビーズは柔らかなサテンのような仕上がりになり、アルミニウム表面ではRa 0.8~1.6 µm程度になります。粗いビーズはざらざらとしたマットな質感になり、Ra 1.6~3.2 µmに近い値になります。空気圧、ノズルからの距離、噴射時間も仕上がりに影響を与えます。
軽い工具痕は消え、小さなバリは滑らかになる。しかし、最大のメリットはロットの一貫性だ。作業者が同じ媒体、圧力、距離で作業すれば、部品1と部品300はまるで双子のようにそっくりになる。
立体的な効果
購入者が驚くのはまさにこの点です。ガラスビーズは数ミクロンを除去し、鋭利なエッジをわずかに丸めます。公差が±0.1mmのブラケットであれば、誰もその差を計測することはありません。しかし、±0.01mmのベアリング穴では、その数ミクロンが部品の規格外値を押し上げてしまう可能性があります。
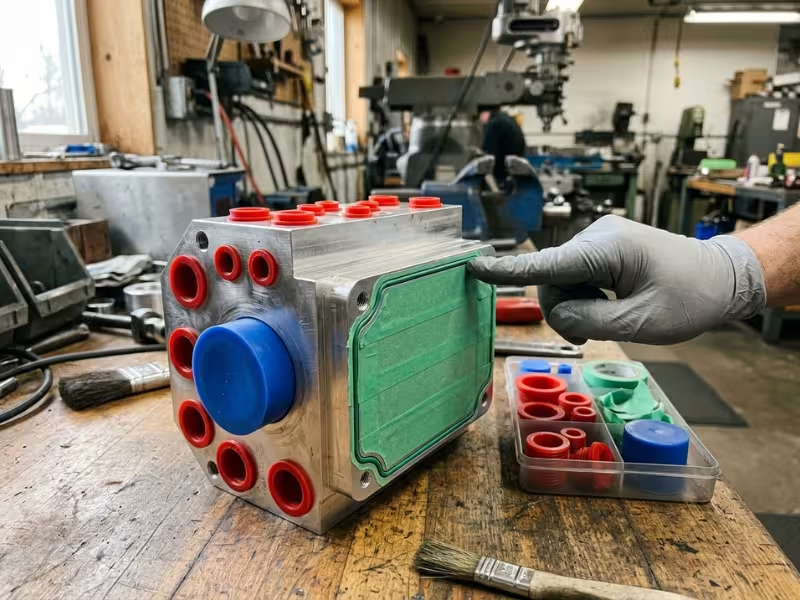
だから私はいつもクライアントにこれらの特徴を隠すように頼んでいるのです。
- スレッド: 爆破すると糸の先端が鈍くなり、ビーズが根元に詰まる可能性があります。
- シーリング面: Oリング溝とガスケット面は、シール性を確保するために元の仕上げ状態を維持する必要があります。
- 基準面と精密穴: 表面の状態が変われば、測定値も変わる。
- 圧入径: わずかなサイズの変化でも、フィット感が緩くなることがあります。
工場ではシリコン製のプラグ、キャップ、耐熱テープを使ってマスキングを行う。マスキングには多少の手間がかかるが、製品を廃棄するよりははるかにコストがかからない。
表面状態と下流仕上げ
均一なブラスト加工を施すことで、陽極酸化処理のベースが均一になり、明るい斑点や筋が少なくなります。粉体塗装や塗料の密着性も向上します。
ここでは、研磨材の清浄度が非常に重要です。もし工場で鋼鉄部品とアルミニウム部品を同じ研磨材でブラスト処理すると、鉄粉がアルミニウムに埋め込まれてしまう可能性があります。これらは後々、陽極酸化処理の際に黒ずみや錆びとして現れます。また、摩耗したり破損した研磨ビーズは鋭利になり、エッチングが不均一になる原因にもなります。
私はお店に3つの質問をします。
- アルミニウム、スチール、 ステンレス部品?
- ビーズの交換や選別はどのくらいの頻度で行っていますか?
- ブラスト処理後の部品の洗浄方法は?
ブラスト後の洗浄は、盲穴、ねじ山、ポケットなどに挟まった研磨材を除去します。この工程を省略すると、研磨材がアセンブリ内に落下したり、陽極酸化槽を汚染したりする可能性があります。
解決できないこと
ビーズブラスト処理は、良質な部品の外観を向上させる効果はありますが、不良な部品を良質な部品に変えることはできません。深い傷、ビビリ痕、表面の裂け目などは、特に陽極酸化処理後でも依然として目立ちます。穴のサイズが小さすぎたり、平面度がずれていたりする場合も、そのままの状態が続きます。
|
何が変わるのか |
解決できないこと |
|---|---|
|
ツヤが均一なマットまたはサテンのような質感に変わります |
深い傷とえぐれ |
|
軽い工具痕や渦巻き模様が消えていく |
チャタリング痕と破れた表面 |
|
小さなバリや鋭いエッジが柔らかくなる |
サイズが小さすぎる、またはサイズが大きすぎる機能 |
|
区画ごとの外観が均一になる |
平面でない面または真円でない面 |
|
表面は陽極酸化処理またはコーティングの準備が整う。 |
材料の品質不良または多孔性 |
|
マスクを外した顔の輪郭がわずかに変化する可能性があります |
ツールパスの間違い、またはプログラミングの不備 |
私のルールはシンプルだ。まずは部品を正確に加工し、それからビーズブラストで見た目を整える。
ビーズブラストを使うべき時と、使うべきでない時
ビーズブラストは、仕上げに関するいくつかの問題を非常にうまく解決してくれます。しかし、間違った箇所に使用すると、新たな問題を生み出してしまいます。以下は、私がすべての図面に対して実施している両面チェックです。
爆破する正当な理由
これらのうち2つ以上がお客様の部品に当てはまる場合、通常はブラスト処理が見積もりに含まれることになります。
均一なマット仕上げにしたい。筐体、カバー、ノブ、パネルはすべて顧客の目に触れる部分です。ブラスト処理を施すことで、反射光を取り除き、切削加工と旋削加工が混在する表面の均一性を高めることができます。
ロット間の一貫性が重要です。6か月後の再注文でも、最初のロットと全く同じ品質である必要があります。ビードのサイズ、圧力、距離は、機械加工による加工よりもはるかに高い再現性を実現します。
次に、部品は陽極酸化処理またはコーティング処理に回されます。私は黒色または透明の陽極酸化処理を行う前に、ほとんどすべての外装部品にブラスト処理を施します。アルミニウム製のCNC加工部品の場合、この工程は他のどの工程よりも色の均一性を高める効果があります。
軽いエッジの仕上げは効果的です。ブラスト処理は、小さなバリや鋭利なエッジを削り取るのに役立ちます。ただし、大きなバリの本格的なバリ取りの代わりにはなりません。
この部品はわずかな表面変化を吸収できます。 ±0.05mm以下の緩みであれば、数ミクロン程度の誤差はほとんど目立ちません。
控えるべき時、または制限すべき時
厳しい公差は露出面にあります。ベアリングの穴や圧入部の直径が±0.01mmであっても、ずれが生じる可能性があります。マスキングできない場合は、ブラスト処理を行わないでください。
重要な構造により、マスキングが防止されます。深い内ネジ、クロスドリル加工されたポート、および小さな盲穴がビーズを捕捉します。
鏡面仕上げが必要です。ブラスト処理は光沢を意図的に損ないます。代わりに研磨または電解研磨を選択してください。
壁が薄い場合や、細部が繊細な場合。約1mm以下の壁は反りやすい。細かい彫刻やレーザーマークは鮮明さが失われるため、ブラスト処理後にマーキングを追加してください。
数千個の小型でシンプルな部品を加工する場合、振動加工機や回転加工機を使えば、1サイクルあたり数百個の部品をはるかに低い人件費で加工できます。
一目で選択または回避
|
因子 |
ビーズブラスト加工を選ぶべき場面は… |
次のような場合は避けるか、制限してください… |
|---|---|---|
|
美容目標 |
均一なマットまたはサテンの仕上がりを希望します |
鏡面仕上げまたは高光沢仕上げが必要です |
|
バッチ表示 |
再注文のロットは一致している必要があります |
外見は全く重要ではない |
|
次のプロセス |
陽極酸化処理、粉体塗装、または塗装が続きます。 |
研磨または電解研磨が続きます |
|
エッジ |
軽いバリや鋭利なエッジは柔らかくする必要がある |
ひどいバリには本格的なバリ取りが必要です |
|
許容範囲 |
一般的な公差は±0.05mm以下 |
±0.01 mmの露出特性 |
|
重要な機能 |
ネジ山とシールは簡単に隠せる |
深いねじ山、ポート、または盲穴はマスキングに抵抗する |
|
壁とディテール |
頑丈な壁と堅牢な機能 |
薄い壁、精緻な彫刻、小さな傷 |
|
出来高 |
約1,000個の部品からなる試作品 |
何千もの小さくてシンプルな部品 |
一つの習慣を身につければ、ほとんどのトラブルを回避できます。それは、図面を送付する前に、爆風禁止区域をすべて図面にマークしておくことです。
ビーズブラスト加工とその他のCNC加工の比較
お客様から「ビーズブラスト加工をするべきでしょうか?」という質問はめったにありません。むしろ「ビーズブラスト加工をするべきか、それとも別の方法を使うべきか?」と聞かれます。仕上げ方法の中には、ブラスト加工と競合するものもあれば、ブラスト加工直後に行うのが最適なものもあります。ここでは、最も重要な比較をご紹介します。
ビーズブラスト加工 vs 機械加工後
CNC加工された部品はすべて機械加工された状態から始まるため、本当の問題は、ブラスト処理によって十分な付加価値が得られるかどうかである。
機械加工のままでは追加費用はかからず、寸法も正確です。切削加工されたアルミニウムの表面粗さは、Ra 0.8~3.2 µm程度になることが多いですが、見た目が不均一で、むき出しの光沢のあるアルミニウムには指紋がはっきりと残ります。ブラスト加工を施すことで、様々な跡が均一なサテンのような質感になり、取り扱いによる汚れも目立たなくなります。
私のルールはこうだ。誰も見ない部品は、加工したままにしておく。顧客が手に取ったり、見たりする部品であれば、ブラスト処理はたいてい元が取れる。
ビーズブラストと陽極酸化処理の比較
これらは競合するものではありません。ブラスト処理は表面の質感を変化させます。陽極酸化処理は酸化皮膜を形成し、タイプIIの場合は通常5~25μmの厚さとなり、耐食性、耐摩耗性、および色を付与します。
陽極酸化処理によって下地が透けて見えるようになり、濃い色だと工具痕が目立ちやすくなります。そのため、通常は機械加工→ビーズブラスト→陽極酸化処理という手順で行われます。電子機器のマットブラックのアルミ筐体のほとんどはこの手順で製造されています。陽極酸化処理によって厚みが増すため、両方の工程で同じ細かい部分をマスキングしてください。
ビーズブラストとサンドブラストの比較
ガラスビーズは丸いので、表面を叩き潰します。サンドブラスト用の研磨材は角張っているので、切削します。サンドブラストは錆やミルスケールを素早く除去し、より多くの材料を取り除き、表面粗さ(Ra 3.2 µm以上)を残します。この表面粗さは、厚いコーティングが鋼構造物にしっかりと密着するのに役立ちますが、精密部品では粗く見えます。
化粧用のCNC加工部品の場合、私はほぼ必ずビーズを選びます。
ビーズブラスト加工 vs タンブリング加工および振動仕上げ加工
この比較は、体積と形状に尽きる。
- スループット: ブラスト処理は主に手作業で行われる。振動するボウルは、1回のサイクルで数百個の小さな部品を処理する。
- 一貫性: タンブリング処理はバッチ全体を均一に処理します。ブラスト処理はオペレーターの設定に依存します。
- エッジ: タンブリング加工は角をより丸くし、部品同士がぶつかり合って傷をつける原因となる可能性があります。
- ジオメトリ: ブラストは狙った面に確実に届きます。回転するメディアは小さな穴に詰まる可能性があります。
複雑な形状の筐体で、少量から中量生産の場合は、ブラスト処理を行います。ピンやワッシャーが数千個ある場合は、タンブリング処理を行います。
知っておくべきその他の仕上げ方法
電解研磨は、ステンレス鋼の薄い層を溶解して、明るくきれいな表面を作り出します。粉体塗装は、通常、ブラスト処理された下地の上に、60~120μmの厚い着色層を形成します。蒸気研磨は、ポリカーボネートやアクリルなどの透明なプラスチックに光沢を与えますが、これはブラスト処理とは正反対の目的です。
仕上げの比較を一目で確認
|
仕上げ |
方法 |
典型的な結果 |
サイズへの影響 |
最適な使用例 |
|---|---|---|---|---|
|
加工時 |
治療後なし |
工具痕が目立ち、光沢が混在している |
なし |
隠れた部品または機能部品 |
|
ビーズブラスト |
丸いメディアの表面を叩く |
マットまたはサテンのような質感 |
非常にわずか |
化粧部品、陽極酸化前処理 |
|
陽極酸化 |
電気化学的酸化物成長 |
色付き、さらに腐食や摩耗からの保護 |
5~25µmの厚さを加える(タイプII) |
保護や着色が必要なアルミニウム部品 |
|
サンドブラスト |
角張った研磨剤が表面を削る |
粗く、エッチングされた形状 |
穏健派 |
徹底的な清掃、厚塗り準備 |
|
タンブリング/振動 |
部品がボウルの中でメディアと一緒に転がる |
Smooth, rounded edges |
わずかに角が丸みを帯びている |
小型でシンプルな部品を大量に生産する |
|
電解研磨 |
電気化学的金属除去 |
明るく、滑らかで、清潔 |
わずかな |
医療用または食品用ステンレス鋼 |
|
パウダーコーティング |
静電粉体塗装後、硬化 |
厚くて丈夫な着色層 |
60~120 µm増加 |
屋外用および頑丈な部品 |
|
蒸気研磨 |
溶剤蒸気がプラスチックを滑らかにする |
光沢のある透明な表面 |
無視できる |
透明なポリカーボネートとアクリル製の部品 |
部品に最適な仕上げを選ぶ方法
「どれが一番見栄えが良いか」と聞くのはやめましょう。代わりに、「この部分は何を見せ、何を維持し、何に費用をかける必要があるか」と聞いてみましょう。私はクライアントに6つの簡単なチェック項目を説明します。
- 材料: 陽極酸化処理はアルミニウムに適しています。電解研磨はステンレス鋼に適しています。蒸気研磨は透明なプラスチックに必要です。ブラスト処理は最も幅広い用途に対応できます。
- 化粧品のターゲット: マットな質感はブラスト加工、光沢のある質感は研磨加工、着色は陽極酸化処理または粉体塗装(通常はブラスト加工後)を示しています。
- 公差に敏感な機能: すべて±0.02mm以下の精度でリストアップしてください。仕上げ加工で全てをマスキングできない場合は、加工後の状態を優先してください。
- 次のプロセス: 陽極酸化処理と粉体塗装は、ブラスト処理された下地を美しく引き立てます。
- ボリューム: 約1,000個の複雑な部品はブラスト処理で処理する。数千個の小さな部品はタンブラー処理が適している。
- コストとリードタイム: 各工程ごとに2~5日かかることが多い。誰も見ない仕上がりにお金を払うのは無駄だ。
|
必要な場合… |
考慮する… |
|---|---|
|
アルミニウム部品の表面に均一なマット仕上げを施す |
ビーズブラスト |
|
アルミニウムにマットカラーと防錆加工を施しました。 |
ビーズブラスト処理後、タイプII陽極酸化処理 |
|
屋外での使用に適した、厚くて丈夫な着色層 |
ビーズブラスト処理後、粉体塗装 |
|
明るくお手入れしやすいステンレス表面 |
電解研磨 |
|
精密機能のサイズ変更なし |
機械加工後、または全面マスキングを施した状態でのブラスト処理 |
|
数千個の小さなピンやワッシャーのバリ取り |
タンブリング仕上げまたは振動仕上げ |
|
鋼材の重度の錆やスケールの除去 |
サンドブラスト |
|
光沢のある透明なプラスチック部品 |
蒸気研磨 |
|
隠れた部品のコストが最も低い |
加工時 |
2つのチェック項目が相反する方向を向いた場合、機能性を優先すべきだ。多少見た目が不均一でも問題ない。しかし、規格外の穴径は許されない。
図面または発注書にビーズブラスト加工を指定する方法
「ビーズブラスト仕上げ」は私が最もよく目にする指示ですが、同時に最も曖昧な指示でもあります。同じ指示でも、2つの工場が全く異なる部品を出荷してしまう可能性があります。代わりに、以下のチェックリストをご利用ください。
- メディア名を挙げてください。 「ガラスビーズ」と書いてください。そうしないと、店によっては酸化アルミニウムを使う場合があり、その場合は表面が粗く、色が濃くなります。
- テクスチャを設定します。 「細かい」または「中程度」と明記してください。Ra値(例:Ra 0.8~1.6 µm)は、機能上必要な場合にのみ追加してください。
- 爆破禁止区域をすべてマークしてください。 該当箇所を斜線で囲み、「マスク着用 - 爆発禁止」とラベルを付けてください。
- 視覚的な参考資料を提供してください。 金色のサンプル、写真、または見本番号をお送りください。
- 処理順序を定義する。 例えば、「ビーズブラスト処理後、タイプII陽極酸化処理(黒色)」。なお、マスキングは両方の工程に適用されることに注意してください。
- 爆発後の洗浄が必要です。 穴やねじ山からの研磨材除去、およびアルミニウムへの研磨にはスチールフリーの研磨材の使用を依頼してください。
完全なメモは簡潔にまとめることができます。
仕上げ:ガラスビーズブラスト、きめ細かく均一なマット仕上げ。すべてのネジ山と「A」とマークされた表面をマスキングしてください。承認済みサンプル番号BB-01に準拠してください。タイプII黒色アルマイト処理の前にビーズブラスト処理を行ってください。穴とネジ山からすべての研磨材を取り除いてください。
図面には技術的な規定を記載してください。発注書には、初回製品承認やサンプル保管などの商業条件を記載してください。
部品代を無駄にする6つのビーズブラストのミス
ブラスト加工における問題のほとんどは、キャビネット製作前の段階で、曖昧な図面や誤った前提から始まります。
ブラスト処理で加工不良を修復できると期待するのは間違いです。以前、あるバイヤーが、壁面にびびり跡がついたハウジングを200個も送ってきました。ブラスト処理で跡が隠れると思ったのでしょうが、効果はありませんでした。陽極酸化処理をしたら、かえって悪化してしまいました。まずはツールパスを修正するか、インサートを挿入するべきです。
マスキングを省略すると、 M6ネジ山が1つでもマスキングされていないと、合否判定ゲージに不合格となる可能性があります。また、Oリングの面が1つでも保護されていないと、漏れが発生する可能性があります。
汚れたろ材や混合ろ材の使用。鋼鉄が混入したビーズは、陽極酸化アルミニウムに黒い斑点を生じさせます。ろ材は分けて保管し、定期的にふるいにかけてください。
薄い壁への過剰なブラスト処理。約1mm以下の壁は反り返る可能性があります。2~3バール程度の圧力、より細かいビード、そして両面均一なブラスト処理を依頼してください。
仕上げ方法を明示しない。「ビーズブラスト」だけでは、どのような仕上げになるのか想像がつきません。使用した素材、質感、マスキング部分を明記してください。
ブラスト後の洗浄を怠ると、捕捉されたビーズが組立品に混入したり、陽極酸化槽を汚染したりする可能性があります。そのため、ブローオフと洗浄が必要になります。
ビーズブラスト後の品質チェック
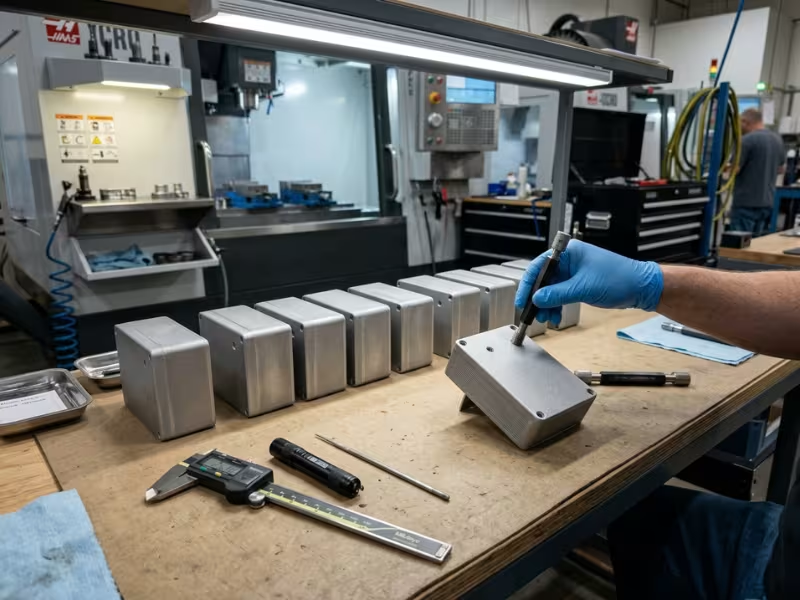
塗装された部品は見た目は素晴らしいものの、組み立て時に不具合が生じる可能性があります。以下の5つのチェック項目で、ほとんどの問題を検出できます。
- 視覚的な一貫性: 昼光色に調整されたLED照明の下に、10~20個の部品を並べて置きます。少し傾けて、ムラや塗り残しがないか確認します。
- 重要な寸法: マスキングされた穴、圧入径、および基準点を再確認してください。すべてのねじ山をゲージで測定してください。最初の部品、中間の部品、最後の部品を最低限測定してください。
- マスキング検証: テープの端の下に塗料の飛散がないか確認してください。シーリング面にマットなハローが見られる場合は、マスクが漏れたことを意味します。
- 捕捉された媒体と汚染: 懐中電灯で盲穴や糸の根元を照らしてください。アルミの場合は、黒い斑点がないか確認してください。
- ゴールデンサンプル: 再注文のたびに、承認済みの部品を1つ保管し、媒体、圧力、日付を記載したタグを付けてください。
これらの確認作業は数分で済みます。費用は、出荷が拒否される1件にかかる費用よりもはるかに安価です。
FAQ
ビーズブラスト加工は何に使われるのですか?
CNC加工部品に均一なマットまたはサテン仕上げを施します。軽い工具痕を隠し、小さなバリを滑らかにし、アルミニウムの陽極酸化処理やコーティングの下地処理にも役立ちます。ハウジング、カバー、ブラケット、ノブなどによく見られます。
ビーズブラストはサンドブラストと同じですか?
いいえ。ビーズブラストは、丸いガラスビーズを使って表面を滑らかでつややかな質感に仕上げます。サンドブラストは、角張った研磨材を使って粗い表面を削り出します。仕上がりが正確で、公差が求められる部品にはビーズブラストが適しています。
ビーズブラストは材料を除去するのでしょうか?
ごくわずかな、通常は数ミクロン程度の誤差と、わずかなエッジの丸みだけです。これだけでは、寸法が大きすぎる部分を修正することはできませんが、公差の厳しい表面では問題となる可能性があります。
アルミニウムをビードブラストできますか?
はい。ブラストキャビネットで最もよく見かける素材はアルミニウムです。陽極酸化処理後に黒ずみが生じるのを防ぐため、鋼材に触れたことのない、きれいな研磨材を使用するよう依頼してください。
ビーズブラスト加工は公差に影響しますか?
可能です。±0.05 mm以下の精度のものは、ほとんど変化しません。±0.01 mmの精度のものはずれる可能性があるため、マスキングしてブラスト後に再測定してください。
ビーズブラスト処理は、陽極酸化処理や粉体塗装の前処理として適していますか?
はい、これはその最も優れた用途の一つです。下地をブラスト処理することで、陽極酸化処理の色ムラが軽減され、塗膜の密着性も向上します。どちらの工程でも同じマスキング材を使用してください。
ビーズブラスト処理で機械加工痕は除去できますか?
表面研磨痕や細かい波状傷などの軽い傷は除去できますが、深い傷、ビビリ、えぐれは目に見える形で残ります。
ビーズブラスト加工はタンブリング加工と比べてどう違うのですか?
ブラスト処理は、約1,000個までの複雑な部品に適しており、エッジを比較的シャープに保ちます。タンブリング処理は、数千個の小型で単純な部品を低コストで処理できますが、エッジがより丸みを帯びます。
計画的に爆発を起こせ、習慣で爆発を起こせ
ビーズブラスト加工は、多くのCNC加工部品において重要な役割を果たしています。様々な工具痕を均一なマットな質感に変え、軽いバリを滑らかにし、陽極酸化処理のためのきれいな下地を提供します。
しかし、これは中立的な工程ではありません。表面の見た目が変わり、数ミクロンが削られます。緩んだブラケットでは誰も気づきませんが、±0.01 mmの穴や、マスキングされていないネジ山では、その違いがはっきりと分かります。
ブラスト処理を部品に合わせてください。材質、細かい形状、そして次の仕上げを確認してください。正確に仕上げなければならない箇所はマスキングし、図面にメディアとテクスチャを明記してください。
部品にビーズブラスト、陽極酸化処理、タンブリング、または機械加工仕上げのどれが必要かお悩みですか?図面をお送りいただければ、製造開始前に仕上げについてご相談させていただきます。