


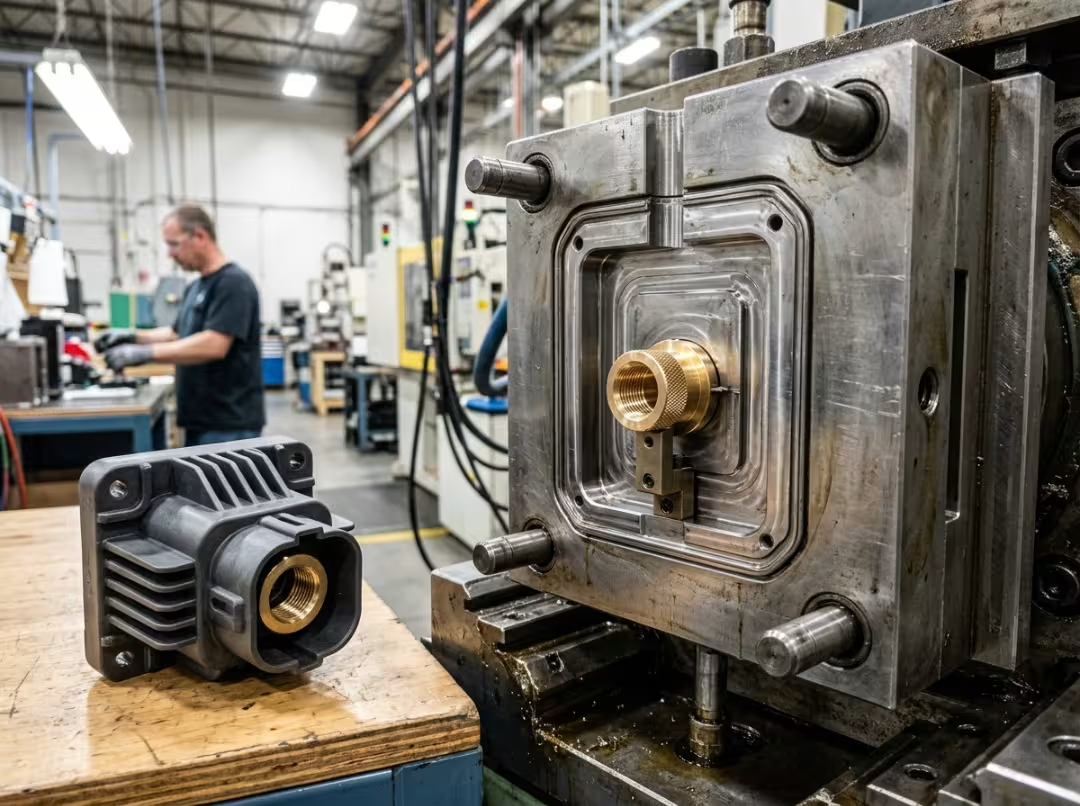
El moldeo por inserción permite fabricar una pieza de metal y plástico en una sola operación. Se coloca un inserto metálico en el molde, se inyecta plástico a su alrededor y el resultado es un componente unido, sin tornillos, adhesivos ni etapas posteriores de ajuste a presión. Esa es la clave: elimina un paso de ensamblaje.
Esta guía explica cómo funciona el moldeo por inserción, cuándo es más conveniente que otras alternativas y cómo diseñar la inserción y seleccionar el plástico adecuado para que la pieza resista el uso real, no solo después de salir de la máquina. La mecánica es sencilla. Lo interesante reside en el criterio: cuándo usarlo, cuándo no y por qué algunas piezas se agrietan seis semanas después de su envío. Si también está evaluando opciones de producción más amplias, el servicio de mecanizado CNC de Essengold cubre toda la gama de trabajos de precisión en metal y plástico.
¿Qué es el moldeo por inserción?
El moldeo por inserción —a veces llamado moldeo por inserción metálica— es un proceso de moldeo por inyección en el que una pieza preformada, casi siempre metálica, se coloca en la cavidad del molde mientras se inyecta plástico a su alrededor. Una vez que el plástico se solidifica, se obtiene una pieza unida. No se requiere ninguna operación adicional. La unión se forma durante la inyección.
El objetivo es eliminar el ensamblaje secundario y dotar de resistencia estructural a la pieza durante su fabricación. En lugar de moldear una carcasa de plástico y luego prensar o pegarle piezas metálicas, se coloca el metal en el molde y se deja que el plástico se encargue de la unión.
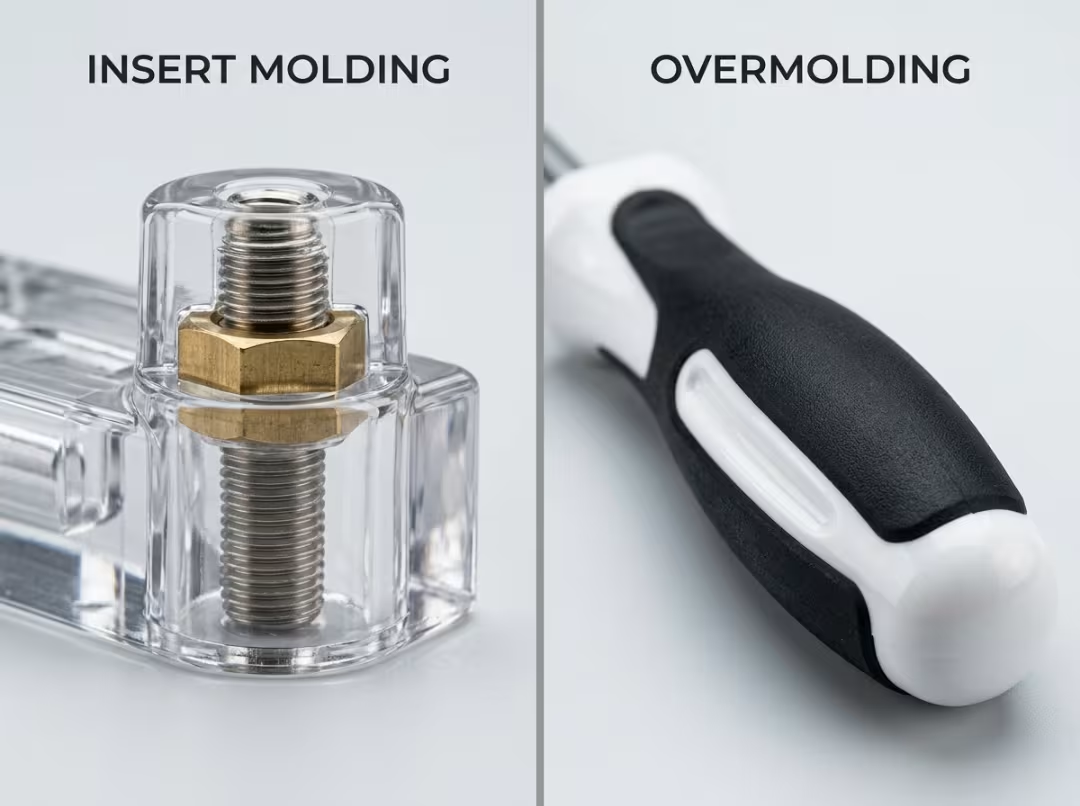
A menudo se confunde con el sobremoldeo, pero son procesos diferentes. El moldeo por inserción consiste en envolver una preforma no plástica con plástico. El sobremoldeo consiste en envolver una base de plástico premoldeada con plástico. Un inserto de latón roscado, encajado dentro de un soporte de plástico, es un ejemplo de moldeo por inserción. Un mango de goma blanda, adherido a una empuñadura de plástico duro, es un ejemplo de sobremoldeo. Pertenecen a la misma familia de máquinas, pero tienen una lógica diferente.
Los insertos más comunes son de latón roscado, acero, acero inoxidable y aluminio, aunque en aplicaciones más especializadas se utilizan placas de cerámica o de circuitos impresos. El latón y el acero inoxidable son los materiales predominantes, ya que la mayoría de las aplicaciones requieren roscas, contacto eléctrico o ambos.
Cómo Funciona
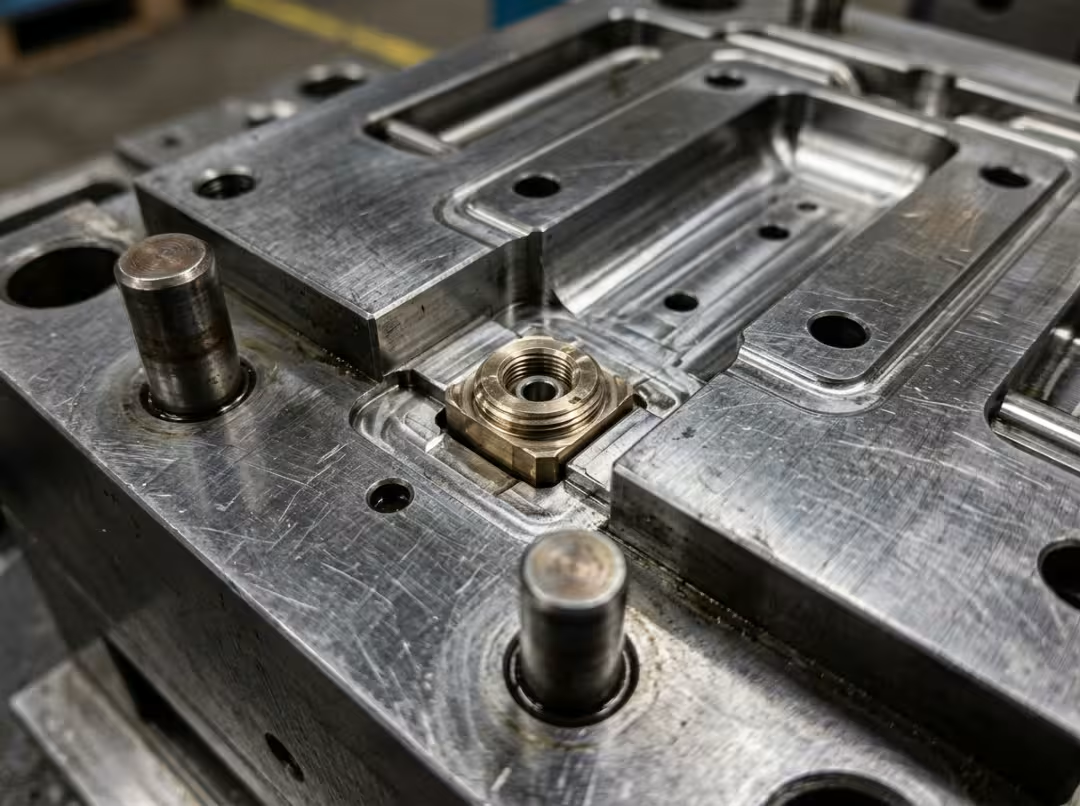
Primero se introduce el inserto en la cavidad del molde. En volúmenes bajos, un operario lo coloca manualmente; en volúmenes altos, un robot se encarga de ello. En cualquier caso, el inserto debe asentarse con precisión sobre los pasadores de posicionamiento o en las ranuras de asiento, ya que a continuación se inyecta plástico fundido a alta presión que desplazará cualquier elemento que no esté firmemente sujeto.
El molde se cierra y el plástico se inyecta a presión, fluyendo alrededor del inserto y penetrando en sus moleteados, ranuras y rebajes. Es entonces cuando se forma el mecanismo de bloqueo: el plástico llena todos los puntos de sujeción y adopta la geometría exacta de la superficie del inserto.
Luego, la pieza se enfría. Al solidificarse el plástico, se contrae, lo que refuerza la sujeción del inserto. Este no es un efecto secundario que deba evitarse, sino el mecanismo que garantiza la correcta unión. Un inserto bien diseñado transforma la contracción por enfriamiento en fuerza de sujeción. Uno mal diseñado la transforma en tensión que puede provocar grietas.
Tras la expulsión, se procede al recorte, la inspección y la limpieza de la rosca según sea necesario.
Dos momentos clave determinan el éxito de una pieza. El inserto no puede desplazarse durante la inyección, ya que cualquier movimiento produce paredes irregulares, pérdida de tolerancias y una fijación más débil. Además, el plástico debe adherirse correctamente al enfriarse. La mayoría de las decisiones de diseño que se describen en la siguiente sección tienen como objetivo proteger estos dos aspectos.
¿Cuándo utilizar el moldeo por inserción frente a las alternativas?
Supongamos que necesita incorporar un componente metálico (una rosca, un contacto, un pasador, un manguito) dentro de una pieza de plástico. El moldeo por inserción es una de las cuatro maneras de lograrlo, y no siempre es la más adecuada.
En comparación con el moldeo por inyección tradicional más el ensamblaje, el moldeo por inyección estándar produce una pieza totalmente de plástico, y luego, en una operación aparte, se prensa, remacha o fija el metal. El moldeo por inserción combina ambos procesos en un solo ciclo: se sacrifica la lentitud del ciclo de moldeo a cambio de la ausencia de ensamblaje posterior, lo que se traduce en menos mano de obra, menos manipulación y un punto menos donde pueden surgir problemas.
En comparación con los insertos de ajuste a presión. Los insertos de ajuste a presión se introducen en orificios preformados después de que el plástico se haya conformado. Herramientas más sencillas, ciclo más rápido, sin necesidad de manipular el inserto durante la inyección. La desventaja es la resistencia a la extracción y a la expulsión: el plástico nunca se adapta a los elementos de retención, por lo que el acoplamiento mecánico es menos profundo. Para roscas de uso ligero que rara vez soportan carga, esto es aceptable. Sin embargo, para cualquier elemento sometido a torsión repetida o a tensión cíclica, se convierte en un verdadero problema.
En comparación con los insertos ultrasónicos o termofijados, estos últimos funden el plástico alrededor del inserto después del moldeo, mediante vibración o calor. La unión es sólida y el método es flexible, lo que resulta útil cuando el diseño aún está en desarrollo y no se desea invertir en herramientas costosas. Sin embargo, sigue siendo una operación secundaria con su propio equipo, tiempo de ciclo y variables de proceso que gestionar.
La disyuntiva es clara: el moldeo por inserción ofrece la unión más fuerte y elimina por completo el ensamblaje. El inconveniente es un ciclo más lento, herramientas más complejas y el desperdicio de una pieza cada vez que se rechaza. Los métodos posteriores al moldeo son más efectivos cuando los volúmenes son bajos, los diseños aún están en desarrollo o los requisitos de resistencia son lo suficientemente modestos como para que enfoques más sencillos los satisfagan.
Una pista práctica para la toma de decisiones:
- Alto volumen + alta demanda de extracción + diseño estable → moldeo por inserción
- Volumen bajo o diseño en evolución → ajuste a presión o ultrasónico
Dos ejemplos ilustran claramente el contraste. Un inserto de latón roscado en una carcasa electrónica de alto volumen —con un diseño definido, cientos de miles de piezas y roscas ajustadas en cada ensamblaje— es un claro ejemplo de las ventajas del moldeo por inserción. El utillaje se amortiza a lo largo de la producción y el ahorro en el ensamblaje se acumula rápidamente. Ahora bien, consideremos una carcasa prototipo que podría modificarse tres veces más antes de la producción. En ese caso, invertir en utillaje para moldeo por inserción no tiene sentido. Es mejor usar un inserto de ajuste a presión o ultrasónico, iterar a bajo costo y definir el diseño antes de invertir en utillaje.
Diseño del inserto y materiales de emparejamiento
Aquí es donde reside el éxito o el fracaso de las piezas. Un buen moldeo no puede salvar un inserto mal diseñado, ni tampoco corregir una mala combinación de materiales. Ambos problemas producen los mismos síntomas: grietas, insertos sueltos, devoluciones, y ninguno responde a la optimización del proceso.
Insertar diseño que realmente sostiene
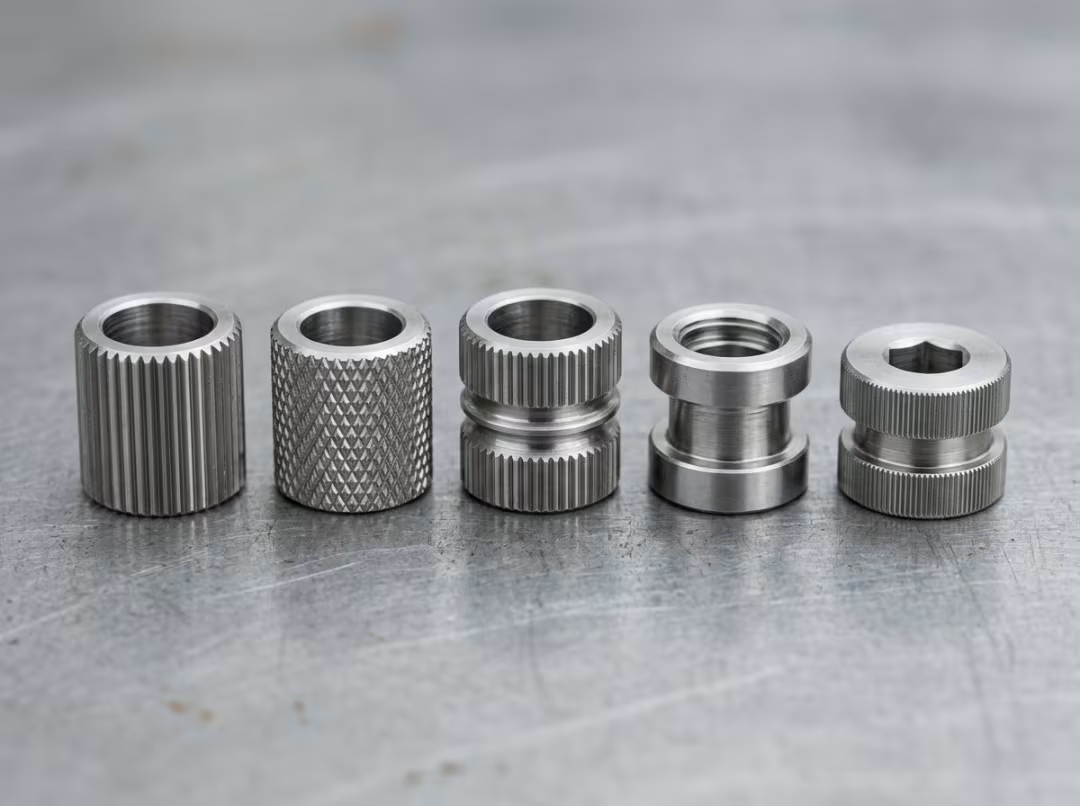
Las características de retención son clave para la correcta unión. El moleteado, los rebajes y las ranuras proporcionan al plástico la geometría necesaria para su fijación. A medida que el plástico se contrae durante el enfriamiento, se adhiere a estas características, transformando la geometría en agarre. Un inserto liso no ofrece ningún punto de agarre al plástico. El moleteado recto resiste la extracción axial; el moleteado diagonal o cruzado resiste tanto la extracción como la rotación. Adapte el patrón al tipo de carga que el inserto soportará durante su uso.
Las esquinas afiladas del inserto son un error de diseño. Cada borde afilado concentra la tensión en el plástico circundante y se convierte en un punto de inicio de grietas, a menudo no de inmediato, sino después de algunos ciclos térmicos o meses de uso. Redondear las esquinas elimina un punto de fallo predecible.
El espesor de la pared alrededor del inserto debe estar dentro del rango adecuado. Si es demasiado delgado, se producen grietas, marcas de hundimiento o líneas de soldadura donde convergen los frentes de flujo detrás del inserto. Si es demasiado grueso, la sección se enfría de forma desigual, lo que genera huecos y tiempos de ciclo más prolongados. El objetivo es lograr un plástico uniforme y adecuado en toda la superficie, suficiente para sujetar y soportar la carga sin que se produzcan conflictos durante el enfriamiento.
El posicionamiento es fundamental para evitar el primer fallo. El inserto debe estar firmemente ubicado para que la presión de inyección no lo desplace. Cuando un inserto se mueve, las paredes circundantes se desnivelan, las tolerancias varían y el bloqueo se debilita en el lado más delgado. Los elementos de posicionamiento sólidos no son opcionales; son lo que mantiene la geometría prevista en condiciones reales de proceso.
Cómo hacer coincidir el plástico con el inserto
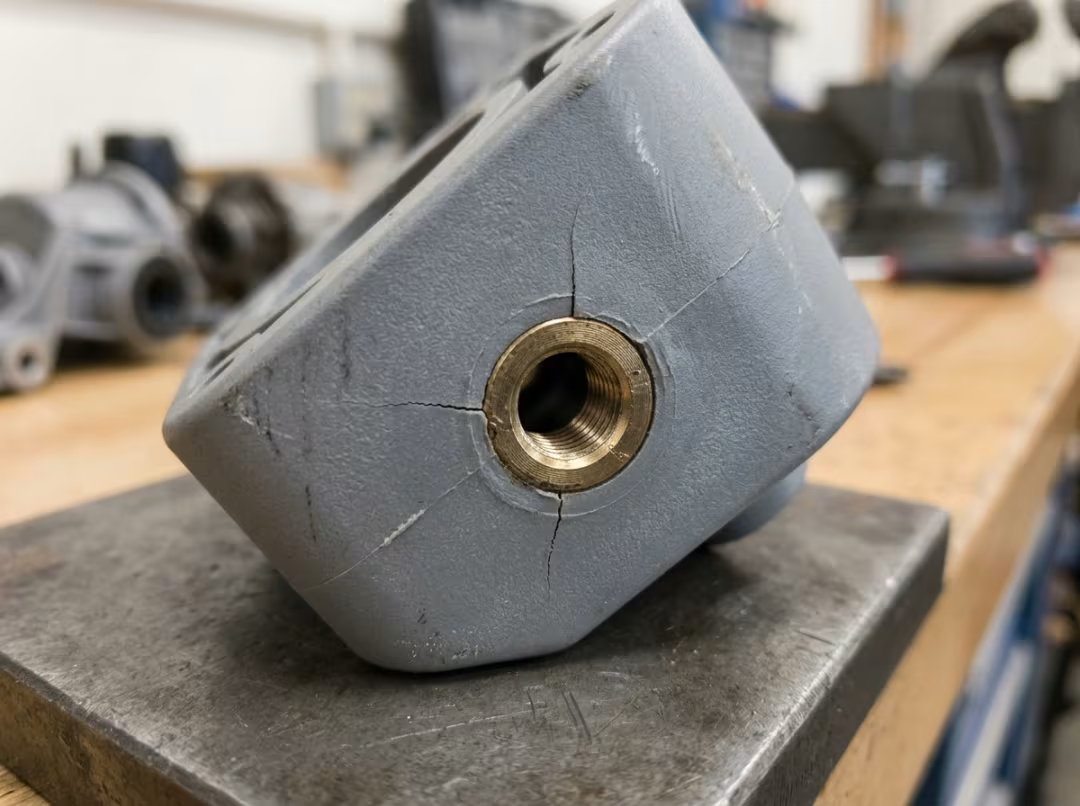
La compatibilidad térmica es la decisión más importante en la selección de componentes y la que tiene más probabilidades de provocar fallos tardíos. El metal y el plástico se expanden y contraen a ritmos muy diferentes. Una incompatibilidad significativa provoca que el plástico acumule tensiones internas al enfriarse y, posteriormente, al experimentar cambios de temperatura durante su uso. Estas tensiones no se manifiestan en la planta de producción, sino semanas después como una grieta que se extiende desde el inserto en una pieza que superó todos los controles de calidad. Este es el modo de fallo que arruina silenciosamente las series de producción y se debe directamente a una incompatibilidad en la contracción que no se evaluó en la fase de diseño.
La selección de resinas se basa en la aplicación. El nailon y el PBT son los materiales más utilizados: resistentes, dimensionalmente estables para la mayoría de los insertos y fáciles de procesar. El PP y el ABS se emplean para piezas de menor exigencia y precio, donde las demandas estructurales son moderadas. El PEEK y otras resinas de alto rendimiento justifican su precio superior solo cuando la pieza se enfrenta a calor sostenido o exposición a productos químicos agresivos que las resinas estándar no pueden soportar. Si necesita componentes de PEEK, los servicios de mecanizado CNC de PEEK y nailon de Essengold cubren trabajos de precisión en ambos materiales.
Las resinas con relleno de vidrio aportan resistencia y evitan la deformación, lo cual es importante cuando el plástico debe soportar el par de torsión de la rosca o una carga sostenida sin ceder con el tiempo. Sin embargo, existe una contrapartida: el relleno de vidrio dificulta el mecanizado, y las resinas con relleno se comportan de manera diferente alrededor de los insertos que las resinas sin relleno, con distinta contracción y rigidez. No se puede utilizar una resina con relleno de vidrio en un diseño validado para una resina sin relleno sin reevaluar el ajuste y la distribución de la tensión.
Seleccione el plástico según las condiciones reales de funcionamiento, no según su rendimiento en banco de pruebas. Un material que mantiene sus tolerancias a temperatura ambiente puede fallar ante fluctuaciones de temperatura, exposición a productos químicos, absorción de humedad o cargas cíclicas. El nailon absorbe humedad y se deforma dimensionalmente. Algunas resinas se ablandan a temperaturas elevadas; otras se vuelven quebradizas con el frío. El entorno de servicio influye en la elección del material tanto como cualquier propiedad mecánica.
Materiales insertados y lo que te ofrecen
El latón es el material por defecto para los insertos roscados y los contactos eléctricos: buena conductividad, sólida resistencia a la corrosión y una resistencia de rosca adecuada para la mayoría de las aplicaciones. La mayoría de los insertos en los componentes de hardware de producción son de latón.
El acero inoxidable y el acero se imponen cuando la mayor resistencia o el servicio a altas temperaturas descartan el latón.
El aluminio ahorra peso, pero es más blando. Es adecuado para elementos no estructurales, pero no es una buena opción para roscas que se someterán a torsión repetida, ya que el desgaste y el agarrotamiento son riesgos reales.
El recubrimiento proporciona resistencia a la corrosión o mejora el acabado superficial en las zonas donde el material base del inserto necesita protección durante su uso.
En definitiva, la resistencia de la unión, la precisión dimensional y la durabilidad a largo plazo dependen de dos variables clave: la geometría del inserto y la combinación de materiales. Si ambas son correctas, el proceso funciona. Si alguna falla, ningún ajuste de la presión de inyección ni del tiempo de espera lo solucionará.
¿Qué tan fuerte es realmente el vínculo?
La unión es mecánica, no química. El plástico y el metal no forman una adhesión química significativa. Lo que mantiene unido el conjunto es la geometría: el plástico fluye bajo presión de inyección hacia las hendiduras y alrededor de las superficies moleteadas, luego se contrae y se fija al enfriarse. Cuanto más eficaces sean los mecanismos de retención, más fuerte será el enclavamiento.
Por eso, el moldeo por inserción suele superar a los insertos posteriores al moldeo en cuanto a resistencia a la extracción y a la compresión. En el moldeo por inserción, el plástico se moldea directamente alrededor de la geometría de retención bajo presión. En el ajuste a presión o la inserción ultrasónica, el plástico se presiona contra el inserto o se funde a su alrededor posteriormente; esto se traduce en menor contacto, menor agarre y menor resistencia.
Como es previsible, algunos factores debilitan la unión: inserciones lisas que no proporcionan al plástico la geometría necesaria para agarrarse; paredes circundantes delgadas que se agrietan bajo carga o que no desarrollan la fuerza de sujeción completa durante el enfriamiento; líneas de soldadura detrás de la inserción donde convergen los frentes de flujo, creando un plano estructuralmente débil justo donde la resistencia es más importante; y desajustes en la contracción que generan tensiones residuales con el tiempo.
Con un buen moleteado, un espesor de pared adecuado y una combinación de materiales apropiada, una pieza moldeada por inserción bien diseñada generalmente durará más que las exigencias de la aplicación. Pero este resultado no se produce por casualidad, sino que es consecuencia directa de las decisiones de diseño mencionadas anteriormente.
Tiempo de ciclo y costo: cuándo vale la pena
El moldeo por inserción siempre requiere un ciclo más largo que la inyección convencional. La carga del inserto, ya sea manual o robótica, añade tiempo que el moldeo estándar no requiere. Este es un coste fijo. Mejorar los parámetros del proceso no lo modifica.
Lo que realmente cambia la economía es lo que sucede después. La carga robótica reduce la mano de obra y genera tiempos de ciclo repetibles, ideales para la producción en grandes volúmenes. Más importante aún, el moldeo por inserción elimina la operación de ensamblaje que, de otro modo, seguiría al moldeo: no hay una estación separada, ni manipulación adicional, ni mano de obra para fijar el metal a las piezas de plástico terminadas. Si se tienen en cuenta la mano de obra, el espacio en planta y el riesgo de errores que representa ese paso, el costo total por pieza entregada suele disminuir, incluso cuando el ciclo de moldeo es más lento.
El utillaje es más caro y complejo que el utillaje de inyección estándar: el molde debe ubicar y sujetar el inserto durante toda la inyección, y esa precisión tiene un coste inicial.
La forma correcta de evaluar la decisión es considerando el costo total por pieza, no el tiempo de ciclo ni el costo de las herramientas de forma aislada. A gran volumen, los ahorros en el ensamblaje y las ventajas en la resistencia de la unión se acumulan a largo plazo y amortizan la inversión en herramientas. A bajo volumen, no hay suficientes piezas para distribuir el costo de las herramientas, y los métodos de post-moldeo casi siempre resultan más rentables. El punto de equilibrio es específico para cada pieza y volumen, así que calcule las cifras reales antes de tomar una decisión.
Dónde se utiliza el moldeo por inserción
Agrupar según la función del inserto es más útil que enumerar las industrias, porque la misma lógica se repite en segmentos de mercado muy diferentes.
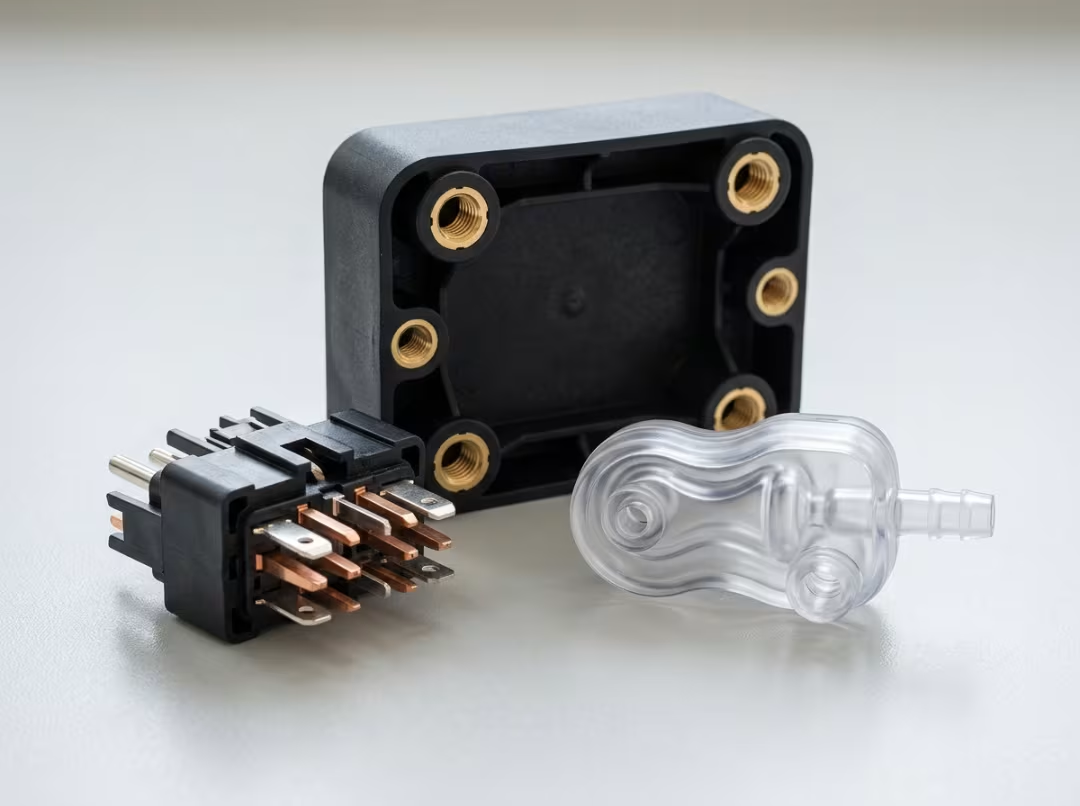
Roscados y estructurales. La categoría más amplia incluye soportes, carcasas y paneles con inserciones roscadas moldeadas que proporcionan al plástico una rosca metálica duradera y reutilizable. Se utilizan en interiores de automóviles, componentes aeroespaciales y carcasas industriales; en cualquier lugar donde un conjunto de plástico deba fijarse y desfibrarse repetidamente sin dañarse.
Componentes eléctricos. Entre los insertos que conducen corriente o establecen contacto se incluyen conectores, terminales de batería, contactos de carga y conmutadores de motor. El moldeado directo del metal en el plástico fija la geometría eléctrica y elimina un paso de ensamblaje, lo cual es fundamental en la producción de electrónica y automoción a gran escala.
Aplicaciones médicas. Conectores metálicos moldeados en instrumental quirúrgico, acoplamientos Luer que combinan un cuerpo de plástico con una conexión metálica, carcasas de dispositivos con pasamuros eléctricos sellados. Estas piezas requieren tolerancias estrictas y una calidad de unión uniforme, características que se consiguen mediante el moldeo por inserción cuando el diseño es correcto.
El denominador común es que, siempre que sea necesario integrar un componente metálico en una pieza de plástico para garantizar una resistencia fiable y sin una operación de unión independiente, merece la pena evaluar el moldeo por inserción.
Preguntas frecuentes
¿Cuál es la diferencia entre el moldeo por inserción y el sobremoldeo?
El moldeo por inserción consiste en envolver plástico alrededor de una preforma no plástica, generalmente un inserto metálico, como un manguito de latón roscado. El sobremoldeo consiste en envolver plástico alrededor de una base de plástico premoldeada, como una empuñadura suave sobre un mango rígido. Regla general: si la base es metálica, se trata de moldeo por inserción; si la base es de plástico, se trata de sobremoldeo.
¿Qué tan fuerte es la unión entre el inserto y el plástico?
Fuerte, pero el mecanismo es de enclavamiento mecánico, no de adhesión química. El plástico fluye hacia las ranuras y socavaduras bajo presión de inyección, luego se contrae y se adhiere al enfriarse. Con una geometría de retención adecuada y materiales bien combinados, la unión suele resistir mucho más allá de las cargas requeridas por la aplicación. Las inserciones lisas, las paredes circundantes delgadas y la diferencia en la contracción comprometen su resistencia.
¿Resulta rentable el moldeo por inserción para la producción de bajo volumen?
Por lo general, no. El utillaje es más complejo y costoso que el de inyección estándar, y en volúmenes bajos no hay suficientes piezas para amortizar ese costo. Los insertos de ajuste a presión o ultrasónicos casi siempre resultan más rentables para prototipos y series pequeñas. El moldeo por inserción es rentable a gran escala, donde el ahorro en el ensamblaje compensa la inversión en utillaje.
¿Qué plásticos funcionan mejor con inserciones metálicas?
El nailon y el PBT son adecuados para la mayoría de las aplicaciones. El PP y el ABS se utilizan en piezas más económicas y de menor exigencia. El PEEK y otras resinas de alto rendimiento solo merecen la pena cuando la aplicación implica calor sostenido o exposición a productos químicos agresivos. Las resinas reforzadas con fibra de vidrio aportan resistencia y evitan la deformación por fluencia cuando el plástico necesita soportar el par de apriete de la rosca o una carga sostenida a lo largo del tiempo.
¿Cómo se evita que el inserto se desplace durante la inyección?
Asegúrelo firmemente en el molde mediante pasadores o elementos de asiento dimensionados para resistir la presión de inyección. Si el inserto puede moverse, lo hará; un inserto desplazado implica paredes irregulares, pérdida de tolerancias y una unión más débil en el lado delgado. Un diseño de posicionamiento sólido es lo que mantiene la geometría intacta durante la inyección.
Conclusión
El moldeo por inserción combina un inserto metálico y plástico en una sola pieza unida en un único ciclo, lo que implica sacrificar un proceso de moldeo más prolongado y herramientas más complejas a cambio de eliminar el ensamblaje y obtener una unión más resistente. Esta compensación es fundamental en cada decisión relacionada con este proceso.
La durabilidad depende de la geometría del inserto y la combinación de materiales. Si se logran los sistemas de retención adecuados y se selecciona el plástico correcto tanto para el inserto como para el entorno de servicio, se obtiene un componente fiable que no requiere montaje. Si alguno de estos aspectos falla, ningún ajuste en los parámetros de moldeo podrá solucionarlo.
La mejor manera de aprovechar el tiempo antes de que se defina un diseño es conversar directamente con el fabricante de moldes sobre la geometría de la pieza y el volumen de producción. Esta conversación permite identificar las limitaciones de diseño y herramientas con la suficiente antelación para tomar medidas, y confirma si la pieza tendrá un buen rendimiento en la práctica, en lugar de descubrirlo después del envío. Si está listo para pasar del diseño a la producción, el servicio de mecanizado CNC de Essengold se encarga del mecanizado de precisión en metal y plástico para una amplia gama de tipos y volúmenes de piezas.
