


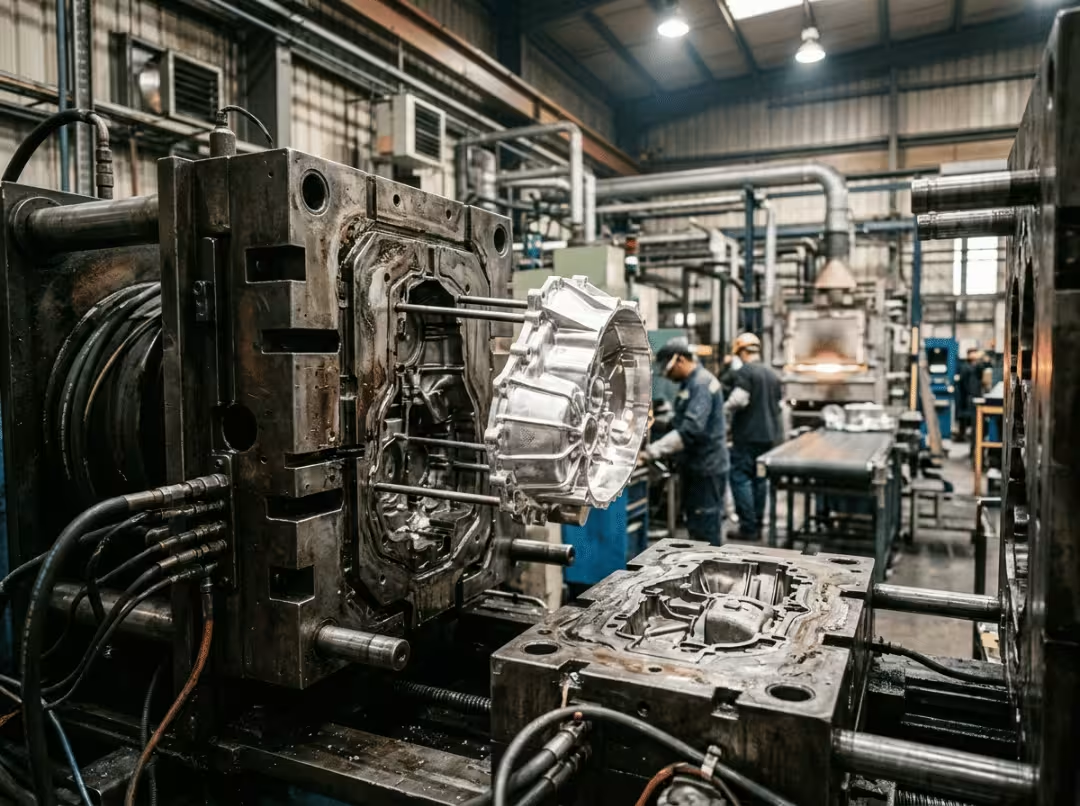
La fundición a presión permite producir miles de piezas metálicas uniformes a un bajo costo unitario. Sin embargo, también puede agotar rápidamente el presupuesto si la pieza, la aleación o el volumen no se ajustan a las necesidades. El proceso fuerza el metal fundido a través de un molde de acero a alta presión, y es precisamente en ese molde donde reside la inversión y el compromiso.
Primero se fabrican las herramientas, y son costosas. Una vez cortadas, cambiar el diseño implica volver a cortar acero. Por lo tanto, la verdadera pregunta no es si la fundición a presión es "buena", sino si es la adecuada para su pieza, su aleación, su volumen de producción y su presupuesto.
Esta guía está diseñada para ayudarte a tomar esa decisión. Analizaremos las ventajas reales, las desventajas y sus costos, las condiciones que favorecen la fundición a presión y las que la desaconsejan. Al finalizar, podrás examinar tu propia pieza y determinar si la fundición a presión es la mejor opción o si otro proceso te resultará más beneficioso.
¿Qué es la fundición a presión?
La fundición a presión es un proceso de fabricación que introduce metal fundido en un molde de acero reutilizable a alta presión, para luego expulsar una pieza casi terminada una vez solidificada. Es rápido, repetible y está diseñado para la producción en masa.
En la práctica, funciona casi exclusivamente con metales no ferrosos: aluminio, zinc, magnesio y aleaciones de cobre. Estos se funden a temperaturas que los moldes de acero pueden soportar sin desgastarse rápidamente. El acero y el hierro se funden a temperaturas mucho más altas, lo que reduce la vida útil de los moldes y aumenta los costos, por lo que rara vez se utilizan en la fundición a presión.
Cámara caliente vs cámara fría
Existen dos tipos de máquinas, y la aleación determina cuál se utiliza.
Las máquinas de cámara caliente mantienen el metal fundido en un horno integrado conectado directamente al sistema de inyección. Esta configuración permite ciclos más rápidos, pero solo es adecuada para aleaciones de bajo punto de fusión como el zinc y el magnesio. El calor elevado del aluminio corroería las piezas internas de la máquina.
Las máquinas de cámara fría funden el metal en un horno aparte y luego lo vierten en un cucharón para cada inyección. Este paso adicional ralentiza el ciclo, pero permite trabajar con aleaciones de alto punto de fusión como el aluminio y el latón. Las piezas de aluminio, las piezas fundidas a presión más comunes, se fabrican en máquinas de cámara fría.
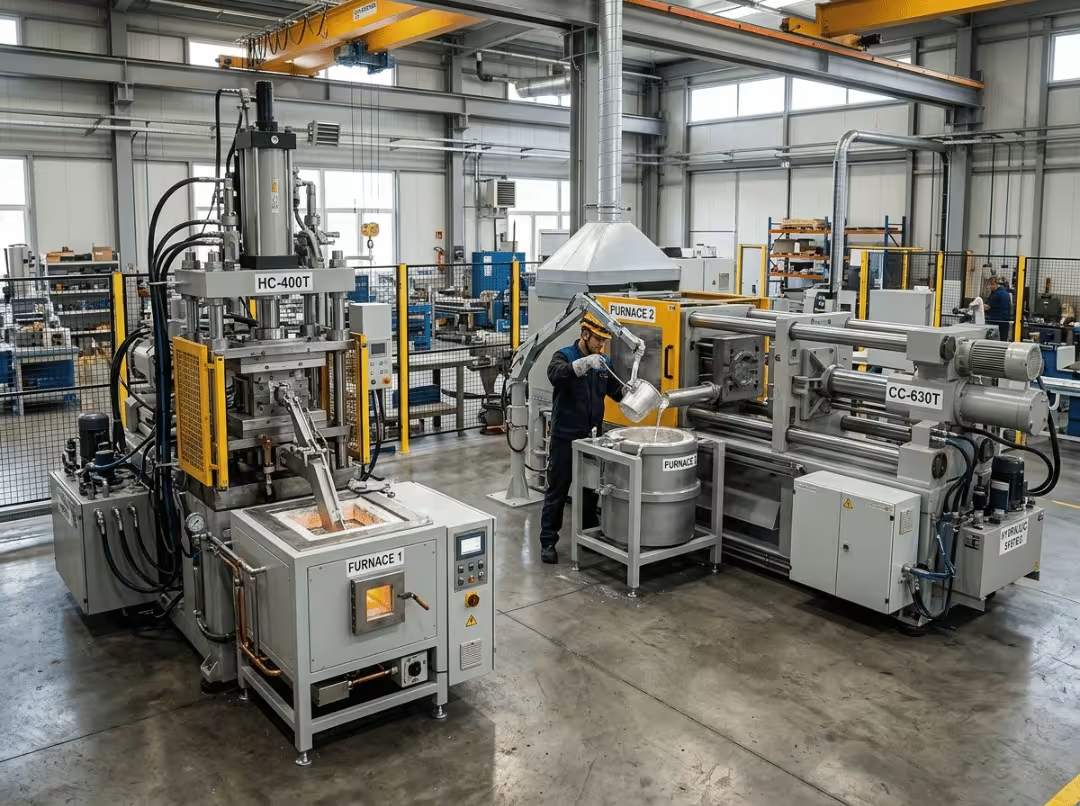
La fundición a presión de aleaciones en realidad utiliza
- Aluminio: — el caballo de batalla. Ligero, resistente a la corrosión y lo suficientemente fuerte para piezas estructurales y estéticas. Es la aleación de fundición a presión más común, y la razón por la que muchas piezas fundidas a presión luego van a un taller de mecanizado para su acabado. Si su pieza es de aluminio, vale la pena saber cómo mecanizado de aluminio Maneja las características críticas que el casting no puede contener.
- Zinc — Fácil de moldear, permite paredes muy delgadas y fragua rápidamente en máquinas de cámara caliente. Ideal para piezas pequeñas, detalladas o chapadas.
- Magnesio — la opción estructural más ligera, preferida cuando el peso es la prioridad.
- Aleaciones de cobre — Son resistentes y conductores, pero se calientan mucho y los chips se desgastan rápidamente, lo que eleva el coste por pieza a largo plazo.
Las principales ventajas de la fundición a presión
La fundición a presión se ha ganado su lugar por razones específicas. Cada una de ellas solo importa si se aplica realmente a la pieza en cuestión.
Producción de alta velocidad y repetible
Una vez ajustadas las herramientas, la fundición a presión funciona de forma rápida y constante. Los tiempos de ciclo son cortos y la consistencia entre piezas se mantiene alta durante toda la producción. Para un programa que requiere decenas de miles de piezas idénticas, esta es la razón principal para optar por la fundición. El costo de configuración es real, pero la velocidad por pieza es difícil de superar en grandes volúmenes, lo que significa que la ventaja solo se hace evidente cuando las cantidades son elevadas.
Paredes delgadas y formas complejas
El llenado a alta presión permite crear secciones delgadas y detalles finos que otros métodos de fundición no pueden alcanzar. Las paredes de aluminio pueden reducirse a unos 0.5 mm, y las de zinc a espesores aún menores. Se obtiene una geometría compleja (nervaduras, salientes, elementos de montaje) en una sola inyección, en lugar de un ensamblaje de piezas separadas. Esto es importante porque reduce la cantidad de piezas, la cantidad de tornillos y, a menudo, un paso completo del ensamblaje posterior.
Buena precisión dimensional y repetibilidad.
Las piezas fundidas a presión mantienen tolerancias estrictas y repetibles durante una larga producción, y esa precisión reduce el mecanizado secundario en muchas características. Sin embargo, no lo elimina por completo. Las interfaces críticas —superficies de sellado, orificios para cojinetes, agujeros roscados— generalmente requieren mecanizado después de la fundición. La contrapartida es que se ahorra en dimensiones generales, pero conviene planificar el mecanizado de las características que realmente controlan el ajuste.
Fuertes propiedades mecánicas y buen acabado superficial.
Debido a que el metal se solidifica bajo presión, se obtiene una estructura densa y de grano fino con gran resistencia y dureza. La superficie resultante de la fundición es lisa, lo que reduce el trabajo de acabado en las piezas visibles. Para las carcasas y los componentes visibles, esta calidad superficial elimina un paso importante del proceso, uno que de otro modo implicaría un coste adicional en pulido, lijado o preparación del recubrimiento.
Bajo coste por pieza a granel
Este es el punto clave del argumento económico. El molde es caro, pero una vez que ese costo se distribuye entre suficientes piezas, el precio por pieza disminuye drásticamente. A gran volumen, la fundición a presión es una de las formas más económicas de producir una pieza metálica compleja. El problema —y es importante— es que la expresión "a gran volumen" es la que define la viabilidad de esta fórmula. Por debajo de la cantidad adecuada, los cálculos no cuadran.
Las principales desventajas de la fundición a presión
Toda ventaja tiene un precio. Aquí te explicamos qué suele salir mal y cómo afecta a tu proyecto.
Alto costo inicial de herramientas
Los moldes de acero son costosos de diseñar y fabricar, y se amortizan antes de que se envíe la primera pieza de buena calidad. La consecuencia es directa: si no se puede distribuir ese costo entre suficientes piezas, la fundición a presión no es el proceso adecuado. Los volúmenes bajos y los diseños que no están definidos son los más perjudicados, ya que el costo de las herramientas se mantiene independientemente de si se fabrican 500 o 500 000 piezas.
Porosidad y gas atrapado
El metal llena la cavidad rápidamente y bajo presión, y esa velocidad puede atrapar gas dentro de la pieza. El resultado son huecos internos. Estos huecos crean puntos débiles y posibles vías de fuga, y causan serios problemas posteriormente: las piezas porosas pueden ampollarse durante el tratamiento térmico y, a menudo, no cumplen con los requisitos de estanqueidad. Esto es importante porque, para piezas estructurales o selladas, la porosidad no es un problema estético; es motivo de rechazo.
Principalmente solo metales no ferrosos
El acero y el hierro se calientan demasiado para la fundición a presión práctica. Desgastan rápidamente los moldes y añaden una complejidad que la mayoría de los talleres no están dispuestos a asumir. La consecuencia es simple: si la pieza tiene que ser de acero, la fundición a presión queda descartada desde el principio, y la pieza se somete a fundición en arena, fundición a la cera perdida, forja o mecanizado.
No está diseñado para piezas grandes.
El tonelaje de la máquina y el tamaño del troquel limitan el tamaño de las piezas que se pueden fundir. Si se supera ese límite, los costos de herramientas y equipos se disparan. El factor limitante es la propia prensa, por lo que los componentes grandes suelen fabricarse mediante fundición en arena o manufactura.
Los cambios de diseño son costosos.
Una vez cortada la matriz, modificar la pieza implica reelaborar o volver a cortar el acero endurecido. Esto es lento y costoso. La fundición a presión favorece un diseño fijo y estable, y penaliza uno que aún está en desarrollo. Si es probable que su pieza cambie después de las primeras muestras, se compromete a realizar revisiones repetidas de las herramientas, y cada una de ellas supone un aumento en el costo.
Cuando la fundición a presión es una buena opción
La fundición a presión es la opción correcta cuando su pieza cumple con la mayoría de estas condiciones:
- Volumen alto y repetible — suficientes piezas para repartir el coste de las herramientas, normalmente miles o más.
- aleación no ferrosa — aluminio, zinc, magnesio o cobre.
- Paredes delgadas o geometría compleja — características que serían lentas o generarían desperdicio al mecanizarlas a partir de un sólido.
- Diseño estable y congelado — la pieza no cambiará una vez que se haya fabricado el utillaje.
- Necesidades de superficie cosmética — Un acabado liso en estado de fundición reduce el trabajo de acabado.
- Objetivos con forma casi neta — Se busca que el proceso de fundición se encargue de la mayor parte del moldeado, con un mínimo de trabajo secundario.
Piezas que suelen encajar: carcasas y cubiertas, soportes, cajas de engranajes, conectores eléctricos, cuerpos de iluminación y componentes automotrices o de consumo fabricados en serie. Las carcasas y soportes de aluminio son los candidatos clásicos: alto volumen de producción, forma compleja y, por lo general, una combinación de elementos fundidos y superficies críticas mecanizadas.
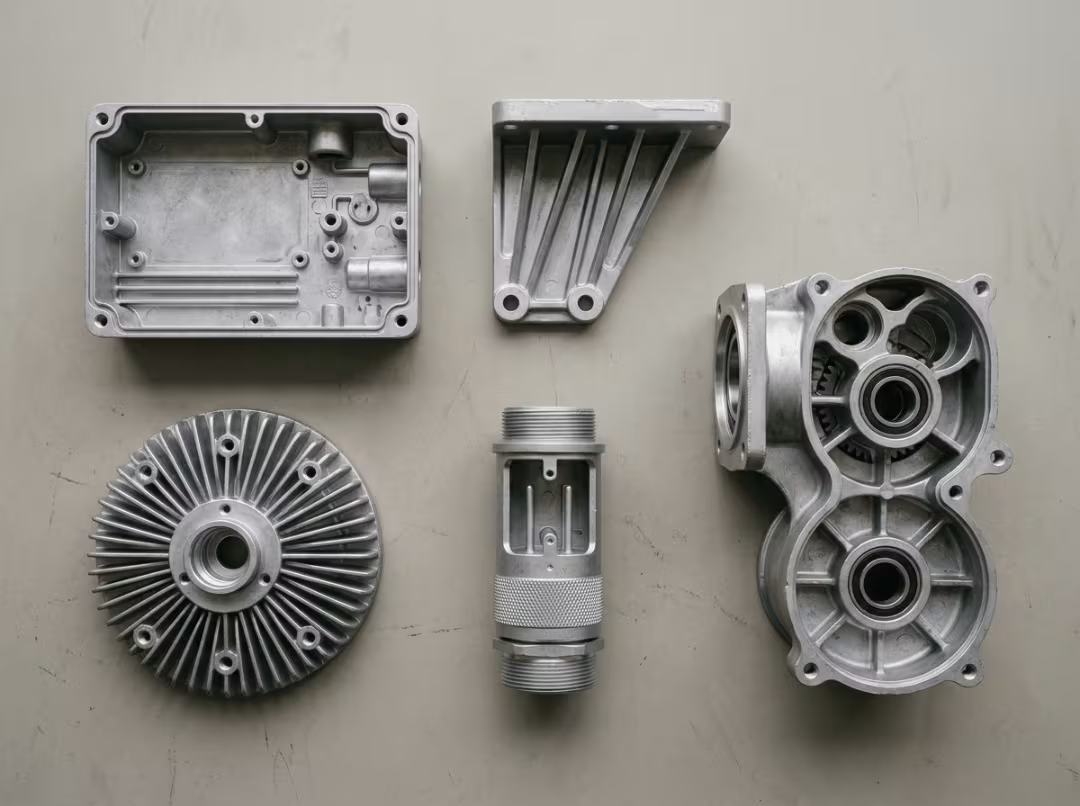
Cuando la fundición a presión NO es la opción correcta
Saber cuándo retirarse ahorra más dinero que cualquier otra decisión que se presente en esta página. Cada caso a continuación muestra una mejor alternativa.
Volumen bajo o incierto → mecanizado o fundición en arena
Si no se puede amortizar el utillaje, el cálculo del coste por pieza se desmorona. Para tiradas cortas o proyectos con demanda aún incierta, el mecanizado CNC a partir de material sólido es la alternativa más segura, ya que no hay que financiar un molde previamente. Para piezas grandes de bajo volumen, la fundición en arena reduce el coste del utillaje.
Los diseños siguen cambiando → primero la máquina, después la herramienta
Si el diseño no está definido, el troquel se convierte en un riesgo, y cada revisión implica un coste en utillaje. La opción más segura es mecanizar las primeras versiones, definir el diseño una vez probado y solo entonces adquirir el troquel. Esta secuencia transforma los costosos cambios de utillaje en iteraciones de programa económicas.
Aleaciones ferrosas o piezas de densidad completa → forjado, mecanizado o fundición a la cera perdida
Las piezas de acero y hierro no son adecuadas para la fundición a presión, ni tampoco las piezas que requieren una densidad total: componentes estancos a la presión, piezas estructurales sometidas a cargas elevadas o cualquier pieza que vaya a ser sometida a un tratamiento térmico agresivo. El riesgo de porosidad convierte la fundición en una apuesta arriesgada en estos casos. La forja destaca por su resistencia, el mecanizado por su densidad y control, y la fundición a la cera perdida es ideal para piezas ferrosas complejas.
Piezas muy grandes o pocas piezas de alto valor → fundición en arena, fabricación o mecanizado
Las limitaciones de tamaño impiden la fabricación de componentes grandes, y las piezas únicas o de baja producción no justifican el utillaje necesario. Las piezas grandes suelen optar por la fundición en arena o la fabricación aditiva, mientras que un pequeño número de piezas de precisión casi siempre resulta más económico mecanizarlas a partir de un bloque sólido.
Costo de la fundición a presión: por qué importa el volumen
El costo es la decisión que realmente importa a la mayoría de los compradores, y el costo de la fundición a presión se reduce a una sola relación: herramientas versus costo por pieza.
Coste de utillaje frente a coste por pieza
Hay dos categorías de costos. La primera es el troquel, un costo fijo elevado que se paga una sola vez por adelantado. La segunda es el costo por pieza, que es bajo una vez que la línea de producción está en marcha. A medida que aumenta el volumen, el costo fijo de las herramientas se distribuye entre cada pieza, por lo que el costo efectivo por pieza sigue disminuyendo. Con un volumen bajo, ese costo fijo predomina y cada pieza parece cara en el presupuesto.
La mentalidad de punto de equilibrio
La pregunta clave es: ¿en qué punto el ahorro por pieza cubre el costo del troquel? Por debajo de ese volumen de equilibrio, otro proceso resulta más económico. Por encima, la fundición a presión se impone y sigue siendo la mejor opción. Los programas de bajo volumen rara vez alcanzan el punto de equilibrio, por lo que se les suele orientar hacia el mecanizado. Antes de que el utillaje sea rentable, el mecanizado a partir de un sólido suele ser la opción más económica, ya que no hay que invertir en un troquel previamente.
¿Qué es lo que aumenta silenciosamente el costo de la fundición a presión?
Algunos factores hacen que la cifra aumente más de lo que la gente espera:
- Revisiones frecuentes del diseño — cada cambio puede implicar volver a cortar el acero.
- Cortes profundos y acciones laterales — estos añaden diapositivas y complejidad al dado.
- Tolerancias innecesariamente estrictas — La especificación excesiva de la precisión obliga a realizar mecanizados e inspecciones adicionales.
- Paredes delgadas que aún necesitan mecanizado — Pagas por el detalle de la fundición y luego lo mecanizas de todos modos.
Ninguno de estos conceptos aparece en la primera línea del presupuesto, pero todos figuran en la factura final.
Limitaciones y defectos comunes
Aquí es donde se toman las decisiones de diseño. Si planifica teniendo en cuenta estas limitaciones, evitará la mayoría de los problemas.
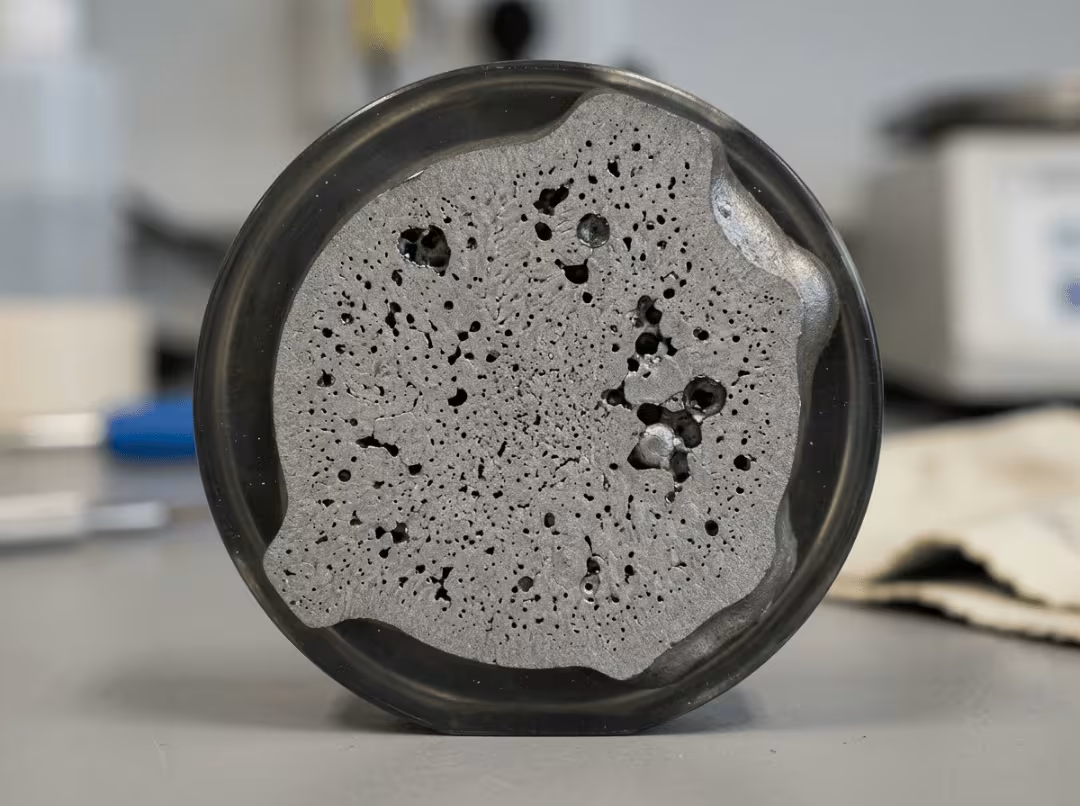
Porosidad y cómo limita las partes
La porosidad se produce cuando el gas queda atrapado al llenar rápidamente la cavidad con metal. Es especialmente importante en piezas estancas a presión, componentes estructurales y piezas sometidas a tratamiento térmico, donde los huecos ocultos se convierten en puntos de fallo. Un buen sistema de alimentación y ventilación ayuda, y la fundición a presión al vacío la reduce aún más. Sin embargo, ninguna pieza fundida está completamente libre de huecos, por lo que las piezas críticas requieren un diseño y un proceso planificados teniendo en cuenta la porosidad desde el principio.
Ángulos de inclinación y líneas de partición
Las piezas fundidas necesitan un ligero desmoldeo, una conicidad en las paredes que facilita su extracción del molde. Esta conicidad afecta a las dimensiones y debe considerarse en el diseño desde el principio. La línea de separación, donde se unen las dos mitades del molde, deja una costura visible y una pequeña rebaba que puede requerir recorte. En las piezas de acabado estético, la ubicación de esta línea es una decisión de diseño, no un añadido posterior.
Complejidad de las herramientas debido a socavados y deslizamientos.
Las socavaduras —elementos que fijan la pieza al troquel— obligan a la herramienta a utilizar guías móviles para liberarla. Cada guía incrementa el costo, el mantenimiento y el tiempo de entrega. Eliminar las socavaduras innecesarias es una de las maneras más sencillas de reducir el costo de las herramientas, por lo que conviene revisarlas antes de diseñar el troquel.
Desgaste de la matriz y elección de aleación
Cuanto más caliente esté la aleación, más difícil será desgastarla. El aluminio y el cobre desgastan las herramientas más rápido que el zinc. Este desgaste se traduce en una menor vida útil de la matriz y un mayor costo por pieza a largo plazo, por lo que la aleación elegida conlleva un costo adicional que va mucho más allá del precio de la materia prima.
Margen de mecanizado para características críticas
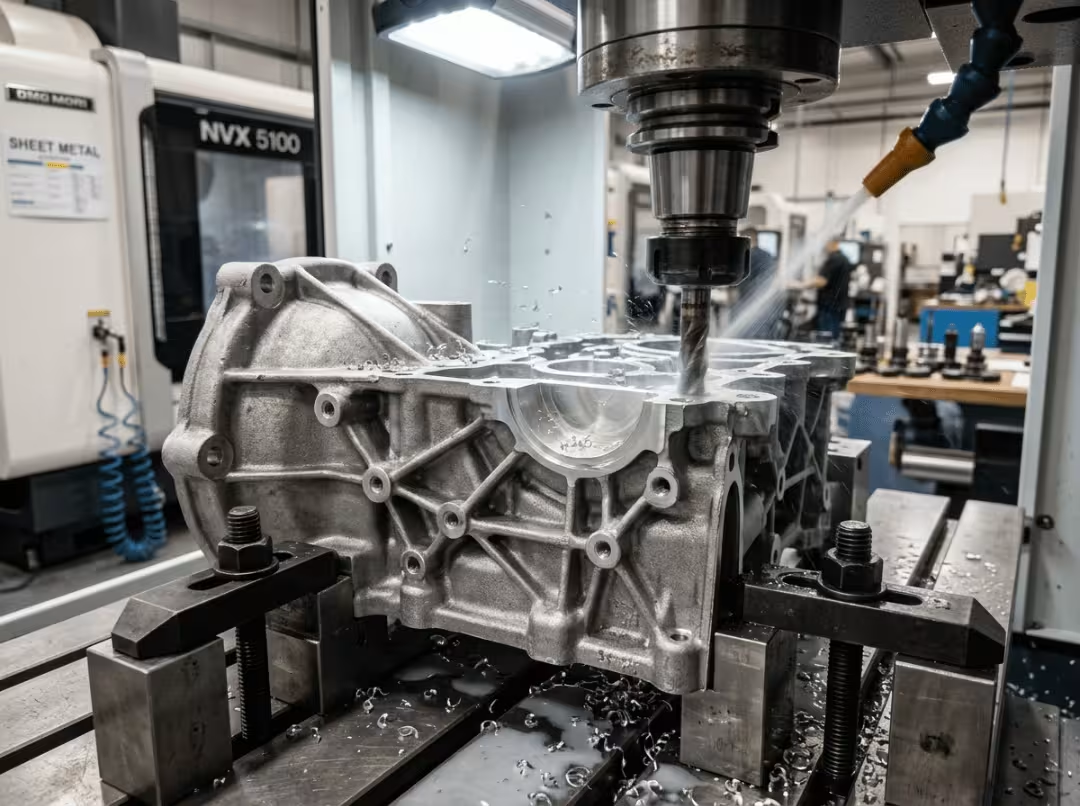
La mayoría de las piezas fundidas a presión aún se mecanizan. Las superficies de sellado, los orificios de los cojinetes, las superficies de contacto y los orificios roscados generalmente no mantienen sus tolerancias directamente del molde, por lo que se deja material sobrante y se les da el acabado final. Las superficies de sellado y los orificios de precisión suelen limpiarse mediante fresado CNC una vez que la pieza fundida sale del molde. Esto es importante porque diseñar esa tolerancia desde el principio marca la diferencia entre una pieza que se ensambla correctamente y un lote de piezas defectuosas.
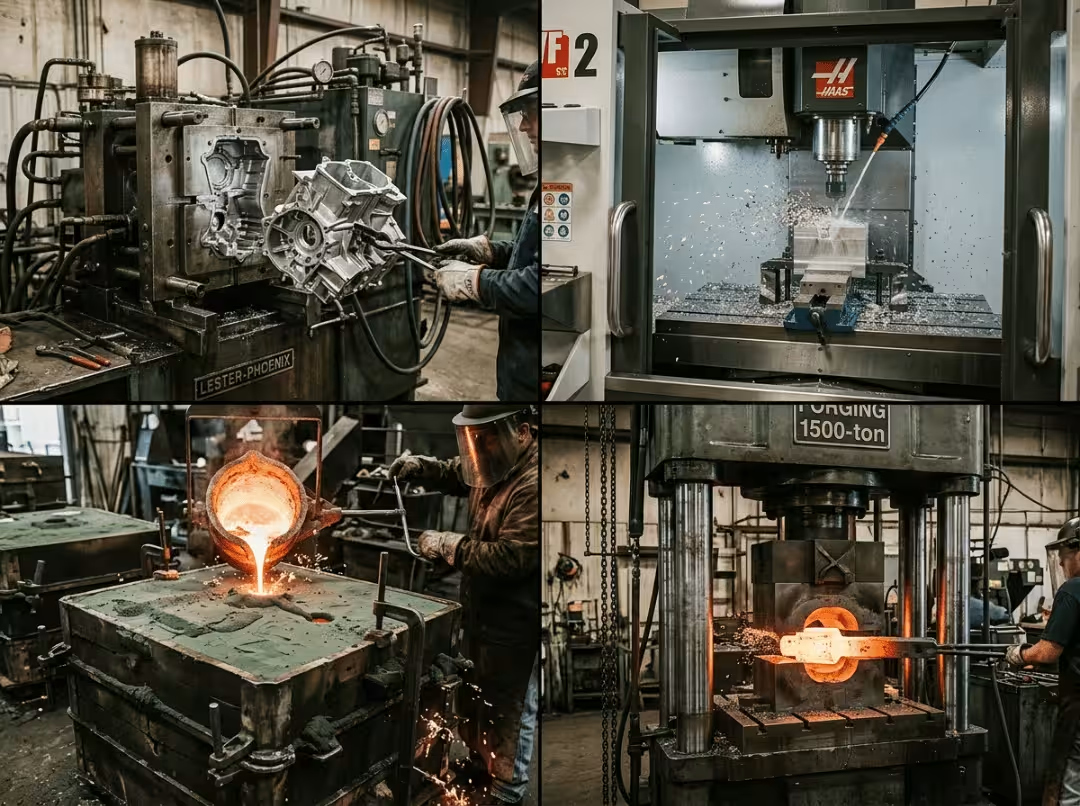
Fundición a presión frente a mecanizado CNC, fundición en arena, fundición a la cera perdida y forja.
No existe un proceso universalmente mejor. El adecuado depende de la pieza y del volumen de producción.
|
Proceso |
Mejor volumen |
Herramientas iniciales |
Tamaño de parte |
Ajuste del material |
Densidad / resistencia |
Uso típico |
|---|---|---|---|---|---|---|
|
fundición a presión |
Alto |
Alto |
Pequeño a mediano |
No ferroso |
Bien, cierto riesgo de porosidad |
Carcasas y soportes de gran volumen |
|
Mecanizado CNC |
Bajo a mediano |
Ninguna |
Pequeño a grande |
Casi cualquier metal |
Densidad total, alta resistencia |
Prototipos, piezas de precisión, series cortas |
|
Moldeo en arena |
Bajo a mediano |
Bajo |
De pequeño a muy grande |
Ferrosos y no ferrosos |
Moderado |
Fundiciones de gran o pequeño volumen |
|
Casting de inversión |
Media |
Media |
Pequeño a mediano |
Amplio rango |
Buena densidad, detalles finos |
Piezas complejas y con gran nivel de detalle. |
|
Forja |
Medio a alto |
Medio a alto |
Pequeño a mediano |
Ferrosos y no ferrosos |
Máxima fuerza/fatiga |
Piezas sólidas portantes |
Elija la fundición a presión cuando necesite grandes volúmenes de piezas no ferrosas con paredes delgadas o formas complejas, el diseño esté definido y el acabado superficial sea importante.
Elija el mecanizado CNC cuando el volumen de producción sea bajo o medio, el diseño aún esté en desarrollo, necesite alta densidad y tolerancias estrictas, o desee piezas rápidas sin incurrir en costos de utillaje. Las piezas torneadas o cilíndricas se adaptan bien al torneado CNC , mientras que las piezas prismáticas se procesan mediante fresado.
Elija la fundición en arena cuando las piezas sean grandes, los volúmenes sean bajos o esté fundiendo aleaciones ferrosas y necesite que los costos de las herramientas se mantengan bajos.
Elija la fundición a la cera perdida cuando la pieza sea compleja y detallada, necesite un acabado fino y una buena densidad, y se produzca en un volumen moderado.
Elija el forjado cuando la pieza sea sólida y soporte carga, y necesite la mayor resistencia y durabilidad posibles.
¿Qué piezas son las más adecuadas para la fundición a presión?
Realiza esta comprobación rápida de tu pieza. Cuantas más respuestas afirmativas, mejor se ajustará:
- ¿La aleación es no ferrosa (aluminio, zinc, magnesio, cobre)?
- ¿El volumen de producción es elevado y repetible: miles de piezas o más?
- ¿Tiene paredes delgadas o geometría compleja?
- ¿El diseño está ya finalizado y es poco probable que cambie?
- ¿Necesita una superficie cosmética lisa?
- ¿El tamaño de la pieza se encuentra dentro del rango de la máquina de fundición a presión?
- ¿Puede la pieza tolerar cierto grado de porosidad, sin necesidad de que sea de densidad total?
Entre los candidatos idóneos se incluyen carcasas, soportes, cubiertas, conectores eléctricos y cuerpos de iluminación o disipadores de calor. Si la mayoría de sus respuestas son «no», vuelva a la sección de comparación de procesos: el mecanizado u otro método de fundición probablemente sea la mejor opción.
Cómo obtener piezas listas para la fundición a presión
La fundición a presión rara vez termina con el proceso de fundición. La pieza sale del molde con una forma casi definitiva, pero las características que realmente controlan el ajuste y la función —superficies de sellado, orificios para cojinetes, agujeros roscados e interfaces de tolerancia ajustada— generalmente se mecanizan posteriormente. Este es un problema de mecanizado, no de fundición, y es donde surgen los problemas de ajuste y las necesidad de retrabajo cuando la planificación es deficiente.
Colaborar con un socio que comprenda ambas partes evita que las piezas terminen en la basura. Cuando se definen desde el principio el margen de mecanizado, los puntos de referencia y las dimensiones críticas, la pieza terminada se ensambla correctamente a la primera. Y si la pieza resulta no ajustarse bien a la fundición a presión (por ejemplo, debido a un bajo volumen de producción, un diseño cambiante o un requisito de densidad máxima), mecanizarla a partir de un bloque sólido suele ser la opción más inteligente.
Envíenos un dibujo o modelo 3D, y marcaremos las características que requieren mecanizado, las compararemos con sus tolerancias y le cotizaremos el trabajo a través de nuestros servicios de mecanizado CNC . Ya sea que su pieza se funda y luego se termine o se mecanice de principio a fin, le ayudaremos a fabricarla para que se ensamble perfectamente.
Preguntas frecuentes
¿Cuáles son las principales ventajas y desventajas de la fundición a presión?
Las principales ventajas son la producción rápida y repetible, la posibilidad de fabricar paredes delgadas y formas complejas, una buena precisión dimensional, excelentes propiedades mecánicas y un bajo costo por pieza a gran volumen. Los principales inconvenientes son el elevado costo inicial de las herramientas, el riesgo de porosidad, la limitación a materiales no ferrosos, las restricciones en el tamaño de las piezas y los costosos cambios de diseño. En resumen, destaca en la producción a gran escala, pero presenta dificultades en casi todos los demás aspectos.
¿Es la fundición a presión más barata que el mecanizado CNC?
Depende totalmente del volumen de producción. La fundición a presión conlleva un elevado coste inicial de utillaje, por lo que resulta más cara para pequeñas cantidades. El mecanizado CNC no tiene coste de utillaje, lo que lo hace más económico para prototipos y series de producción bajas a medias. Una vez que se fabrican suficientes piezas como para amortizar el coste del molde, la fundición a presión se convierte en la opción más económica por pieza.
¿Qué volumen se necesita para que la fundición a presión sea rentable?
No existe una cifra única, pero la fundición a presión suele ser rentable a partir de miles de piezas, donde el coste de las herramientas se distribuye lo suficiente como para reducir el precio por pieza. Por debajo de ese volumen, el mecanizado o la fundición en arena suelen resultar más económicos en general. La clave está en alcanzar el punto de equilibrio: si el volumen total de producción cubre el coste del molde.
¿Se puede fundir acero u otros metales ferrosos mediante moldeo a presión?
En la práctica, no. El acero y el hierro se funden a temperaturas que desgastan rápidamente el acero y añaden mucha complejidad, por lo que la fundición a presión se limita a aleaciones no ferrosas como el aluminio, el zinc, el magnesio y el cobre. Las piezas ferrosas suelen someterse a fundición en arena, fundición a la cera perdida, forja o mecanizado.
¿Por qué las piezas fundidas a presión presentan porosidad y se puede prevenir?
La porosidad se produce por el gas atrapado cuando el metal fundido llena rápidamente el molde a alta presión. No se puede eliminar por completo, pero un buen sistema de alimentación y ventilación la reduce, y la fundición a presión al vacío la reduce aún más. Para piezas estructurales o que requieren estanqueidad, el diseño y el proceso deben tenerla en cuenta desde el principio.
¿Las piezas fundidas a presión aún requieren mecanizado?
La mayoría lo hace. La fundición da a la pieza una forma casi definitiva, pero las características críticas —caras de sellado, orificios, agujeros roscados y superficies con tolerancias ajustadas— generalmente se mecanizan posteriormente, ya que la fundición no puede mantener esas dimensiones de forma fiable. Planificar ese margen de mecanizado en el diseño evita tener que rehacer el trabajo más adelante.
Fundición a presión frente a fundición en arena: ¿cuál debo elegir?
Elija la fundición a presión para grandes volúmenes de piezas pequeñas no ferrosas que requieren paredes delgadas, detalles finos y un buen acabado superficial. Elija la fundición en arena para piezas grandes, volúmenes bajos o aleaciones ferrosas, donde el bajo costo de las herramientas es más importante que el acabado y la velocidad. El volumen y el tamaño de la pieza suelen ser determinantes.
¿Cuál es la mayor desventaja de la fundición a presión?
En la mayoría de los proyectos, el principal inconveniente es el coste inicial de las herramientas y cómo se fija el diseño. Se invierte mucho antes de que se envíe la primera pieza de buena calidad, y modificarla después de haberla fabricado es lento y costoso. Por eso, la fundición a presión solo tiene sentido con grandes volúmenes de producción y un diseño definitivo.
Conclusión: Relaciona el proceso con la parte.
La fundición a presión no es buena ni mala en sí misma. Es adecuada o inadecuada para una pieza, aleación, volumen y presupuesto específicos. Resulta ventajosa al producir grandes volúmenes de piezas no ferrosas con un diseño fijo y geometría compleja, y genera pérdidas rápidamente con volúmenes bajos, diseños cambiantes, aleaciones ferrosas o piezas que requieren una densidad total.
Antes de fabricar las herramientas, analice las condiciones de ajuste y la lógica de costos de su pieza. Si cumple con los requisitos, la fundición a presión es uno de los procesos más económicos que puede elegir. Si no, el mecanizado u otro método de fundición le resultará más conveniente y económico.
Si tiene una pieza destinada a fundición a presión, envíenos el dibujo o el modelo. Revisaremos las características que requieren mecanizado, confirmaremos que cumplen con las tolerancias y le ayudaremos a obtener la pieza final correcta a la primera. Y si la pieza resulta tener un ajuste deficiente para la fundición, le mostraremos qué implicaría mecanizarla a partir de un bloque sólido.
