


Imaginemos dos piezas sobre un banco de trabajo. Una es un soporte del tamaño de la palma de la mano con una tolerancia de ±0.0005 pulgadas. La otra es una placa grande con una tolerancia de ±0.010 pulgadas.
La mayoría de los compradores suponen que la placa grande es más difícil de mecanizar. En muchos casos, no lo es. El soporte pequeño suele causar más problemas, requiere más tiempo y resulta más caro.
Ese es el verdadero problema con el tamaño de las piezas mecanizadas por CNC. No se puede juzgar solo por la capacidad de la máquina. Una pieza puede caber dentro de la máquina y aun así ser difícil de fabricar correctamente.
Lo que importa es la combinación de tamaño y tolerancia . Las piezas pequeñas no siempre son baratas. Las piezas grandes no siempre son las más difíciles.
Este artículo le ayudará a evaluar tres aspectos: si una pieza se adapta a los equipos CNC estándar, si su tolerancia es realista y qué decisiones de diseño aumentan rápidamente el coste de mecanizado.
¿Qué determina realmente el tamaño de las piezas CNC?
Cuando alguien pregunta qué tamaño puede tener una pieza, generalmente se imagina una sola cosa: largo, ancho y alto. Pero eso es solo una parte de la historia. En el taller, considero el tamaño de la pieza desde tres perspectivas, y cada una de ellas influye en cómo se desarrolla el proceso.
Empieza por la caja general. Esta es la caja exterior donde se encuentra tu pieza. Me indica si la pieza cabe en la máquina y cómo debo sujetarla. Es sencillo, pero es solo la primera comprobación.
A continuación, está el tamaño de las características. Una pieza puede encajar fácilmente en la máquina y aun así presentarme dificultades con los detalles más pequeños. Pensemos en agujeros diminutos, paredes delgadas o una ranura estrecha oculta en lo profundo del bloque. Debo acceder a esas características con una herramienta lo suficientemente resistente como para no romperse y lo suficientemente pequeña como para caber. Ese equilibrio suele ser más importante que las dimensiones externas.
Luego está el factor tamaño frente a la tolerancia y la rigidez. Aquí es donde las piezas se vuelven engañosas. Una pieza larga y delgada se flexiona cuando la fresa la presiona. Una placa plana grande puede deformarse o doblarse al retirar material. Así que la verdadera pregunta no es "¿qué tan grande es?", sino "¿esta forma puede mantener su forma mientras la corto?".
Esa última capa suele ser la que más confunde a la gente. La profundidad alcanzable, el tamaño mínimo de la característica y cómo se deforma la pieza durante el mecanizado determinan lo que puedo ofrecer. Así que, al pensar en el tamaño de la pieza, considere las tres capas. Le evitará sorpresas cuando reciba el presupuesto.
¿Qué determina el tamaño máximo de una pieza mecanizada por CNC?
La pregunta más común que me hacen es sencilla: ¿qué tamaño máximo se puede alcanzar? La respuesta honesta requiere un poco de explicación, ya que la hoja de especificaciones de la máquina rara vez cuenta toda la historia.
Recorrido de la máquina frente al área de trabajo útil
El recorrido de la máquina es el que aparece en el folleto. El área de trabajo útil es la que se obtiene realmente una vez que la pieza está sujeta y lista para cortar.
Esos dos números nunca coinciden. El recorrido mide la distancia que se mueven los ejes. No indica nada sobre el espacio que necesitan simultáneamente el accesorio, la pieza de trabajo y la herramienta.
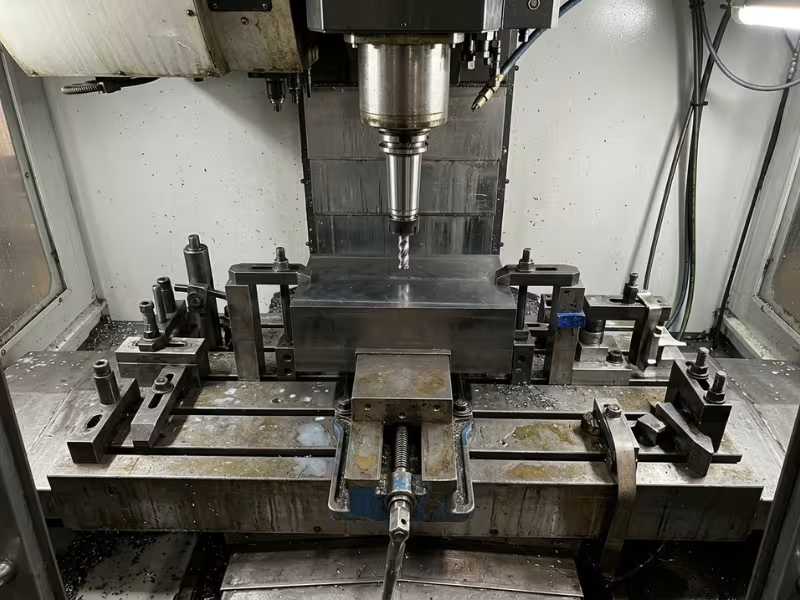
Cada abrazadera y mordaza reduce el área de trabajo. La pieza debe apoyarse en algo, y ese algo ocupa espacio. Además, está la herramienta. Un portaherramientas largo y la punta del husillo necesitan espacio vertical por encima de la pieza. Esa es la holgura en el eje Z, y es la dimensión que más se suele calcular erróneamente.
He visto piezas que encajan perfectamente en los recorridos X e Y, pero fallan en el Z. Una vez que se añade altura al material, un mandril y una herramienta que alcanza cavidades profundas, el límite se reduce drásticamente.
|
Factor |
Por qué reduce el tamaño útil |
|---|---|
|
Fijaciones y abrazaderas |
Tomar el movimiento y bloquear las trayectorias de la herramienta alrededor de los bordes |
|
Longitud del portaherramientas |
Necesita espacio libre por encima de la pieza, cortando en Z |
|
Apilamiento del eje Z |
El material, la sujeción de la pieza y la herramienta se combinan para ocupar espacio vertical. |
|
Ángulo de acceso de la herramienta |
Al alcanzar una característica, la pieza puede desplazarse del centro o hacia arriba. |
Por qué una pieza "adecuada" aún puede ser difícil
Que algo quepa dentro del sobre no significa que sea fácil. La geometría lo determina. Una pieza alta puede caber, pero no deja espacio para que la herramienta alcance su base. Una placa ancha puede caber, pero se dobla en el momento en que la fresa la toca.
Y aquí hay un mito que vale la pena desmentir: las máquinas de 5 ejes no manejan automáticamente piezas más grandes. Ofrecen mejores ángulos y menos configuraciones, no mayor recorrido. A veces, sus zonas de trabajo son más pequeñas.
Cuando necesitas una tienda de gran formato
Si se superan los límites de las máquinas estándar, las opciones se reducen rápidamente. Cada vez son menos los talleres que poseen equipos de gran formato, por lo que las cotizaciones escasean. Esta escasez se refleja en los plazos de entrega y en la factura. Los tiempos de entrega se alargan y los cargos mínimos aumentan.
Si tu pieza roza esos límites, pregunta cuanto antes si recortar una dimensión la mantiene dentro del rango estándar. Para piezas torneadas de gran tamaño, un taller especializado en piezas de gran diámetro puede ser la opción más inteligente. Esa simple pregunta puede ahorrarte semanas y mucho dinero.
Tamaño mínimo de pieza y límites mínimos de características
Parece que reducir el tamaño debería ser más fácil. Pero rara vez lo es. Cuando las piezas y los componentes se reducen, el problema no radica en el tamaño sobre el papel, sino en sujetar la pieza, acceder al componente y mantener en funcionamiento las herramientas diminutas.
Las características más pequeñas en las que confío en la producción
Puedo realizar cortes de precisión a diario, pero "posible" y "fiable en producción" no son lo mismo. Una fresa pequeña es frágil. Se rompe con facilidad y vibra al girar a alta velocidad. La vibración deja marcas y reduce la tolerancia. Por eso, busco características que una herramienta robusta pueda manejar a velocidad de producción, no una pieza única para un uso excepcional.
Espesor de pared y relación de aspecto
Las paredes delgadas son el punto débil de las piezas pequeñas. Una pared que se ve bien en CAD puede flexionarse, resonar o agrietarse bajo la fresa. La relación de aspecto es igualmente importante. Si se introduce una pieza demasiado profunda en relación con su ancho, la herramienta pierde rigidez. Esto se traduce en un corte más lento, mayor deflexión y un peor acabado.
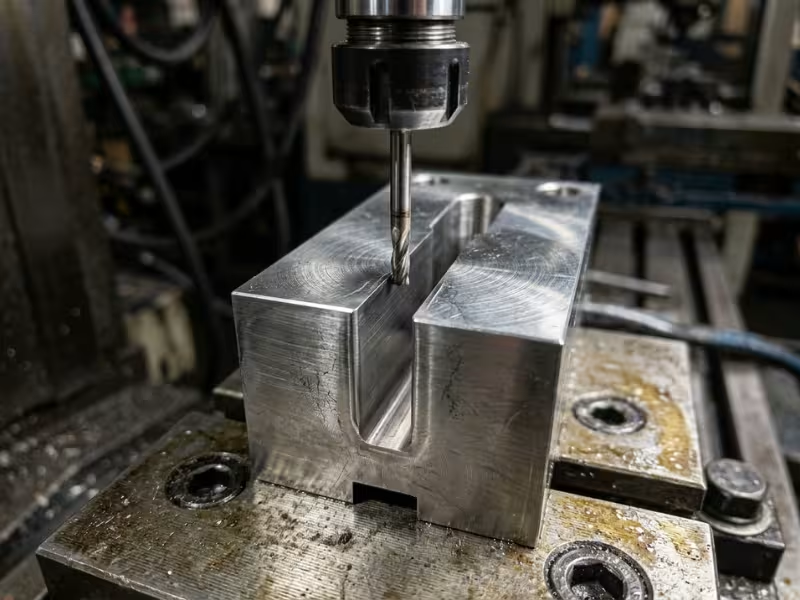
La regla por la que me rijo es: mantener una profundidad razonable en relación con el ancho, y que las paredes sean lo suficientemente gruesas como para resistir la herramienta.
|
Tipo de característica |
Regla práctica de oro |
¿Qué sucede si lo llevas demasiado lejos? |
|---|---|---|
|
paredes delgadas |
Mantenga las paredes lo suficientemente gruesas para resistir la presión de la herramienta. |
Las paredes se flexionan, vibran y se agrietan. |
|
Pequeños agujeros |
La profundidad se mantiene cerca de 4–5 veces el diámetro del agujero. |
Los taladros se desvían, se rompen o dejan paredes irregulares. |
|
Bolsillos profundos |
La profundidad se mantiene cerca de 3–4 veces el diámetro de la herramienta. |
La herramienta se desvía, el acabado se resiente, aumenta el desperdicio. |
|
Pequeñas características |
Coincidencia de la función con una herramienta lo suficientemente potente para la producción. |
Las herramientas vibran y se rompen, las cotizaciones suben |
Cuando una pequeña pieza pertenece a otro lugar
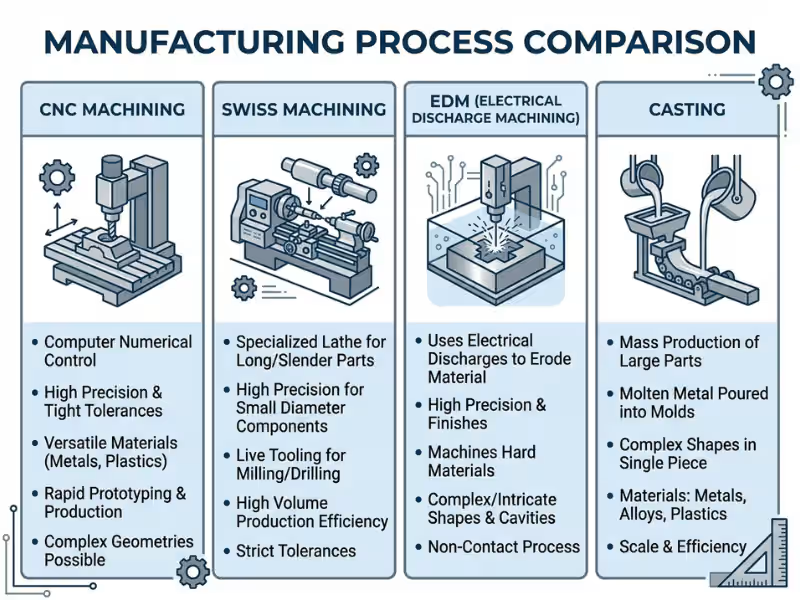
A veces, lo más sensato es admitir que el mecanizado CNC no es la opción más adecuada para la pieza. Las piezas torneadas muy pequeñas y delgadas suelen funcionar mejor con el mecanizado suizo. El casquillo guía sujeta la pieza justo donde corta la herramienta, por lo que las piezas delgadas se mantienen estables.
¿Esquinas internas afiladas, ranuras estrechas y profundas o detalles demasiado finos para alcanzar? Eso es territorio de la electroerosión. Quema la forma sin ejercer presión sobre la pieza. Si su pieza es demasiado pequeña para sujetarla con seguridad, avíseme cuanto antes. Elegir el proceso adecuado es mejor que forzar una pieza diminuta en la máquina equivocada.
Tolerancias: lo que realmente puede soportar el mecanizado CNC
Si le preguntas "¿qué tan preciso puedes hacerlo?", la respuesta sincera es "depende". No solo de la máquina, sino también de la característica, el material y la precisión que realmente necesitas.
Estándar, de precisión y de alta precisión
La mayoría de las piezas no requieren una precisión extrema. La precisión estándar cubre ajustes generales, soportes y carcasas donde una ligera holgura es aceptable. La precisión adicional se aplica a piezas que se acoplan, deslizan o sellan. La alta precisión se utiliza para componentes críticos, donde un mínimo deslizamiento puede provocar la falla de la pieza.
Aquí está la trampa: mi cotización predeterminada asume una precisión estándar. Si necesita una precisión mayor y no lo indica, ambos nos llevaremos una sorpresa después.
|
Rango de tolerancia |
Significado típico |
Lo que normalmente requiere |
|---|---|---|
|
Estándar (±0.005 pulgadas / ±0.13 mm) |
Ajustes generales, piezas no críticas |
Corte normal, inspección estándar |
|
Precisión (±0.001 pulg. / ±0.025 mm) |
Características de apareamiento y movimiento |
Configuración cuidadosa, herramientas afiladas, controles durante el proceso. |
|
Alta precisión (±0.0005 pulgadas / ±0.013 mm o más ajustada) |
Ajustes y sellos críticos |
Rectificado o lapeado, inspección controlada, medición adicional |
Por qué la función importa más que la máquina
La misma tolerancia se aplica de forma muy diferente según el lugar donde se coloque. ¿Mantener una precisión de ±0.001 en una superficie corta y gruesa? Fácil. ¿Mantener esa misma precisión de ±0.001 en un orificio pequeño y profundo, una pared delgada o una pieza larga y esbelta? Eso es un trabajo completamente distinto.
Los orificios pequeños se resisten porque la herramienta es débil. Las paredes delgadas se flexionan y se estiran. Las piezas largas se comban y se deforman. Y los materiales sensibles al calor se expanden y se contraen durante el corte, por lo que el tiempo varía mientras intento ajustarlo. Por eso la elección del material es tan importante. Los metales más blandos se cortan con mayor precisión, mientras que las aleaciones más resistentes, procesadas mediante mecanizado CNC de titanio, requieren velocidades más bajas y un control de temperatura más estricto.
Lo que realmente te cuesta una tolerancia estricta.
Al buscar la máxima precisión, el proceso cambia por completo. Solo cortar no basta. Empiezo a usar rectificado o lapeado para lograr la máxima precisión. La inspección se realiza en una sala con temperatura controlada, ya que una pieza medida en caliente da lecturas erróneas al enfriarse. Además, reviso las piezas a mitad del proceso de corte, no solo al final, para detectar desviaciones antes de que arruinen la pieza.
Todo eso aumenta el tiempo y el costo. Vale la pena en una superficie de sellado, pero es un desperdicio en una esquina que nadie toca. Por lo tanto, utilice tolerancias estrictas solo en las características que realmente funcionan de esa manera. Invierta su precisión donde la pieza lo requiera.
¿Por qué interactúan el tamaño de la pieza y la tolerancia?
Este es el error que veo con más frecuencia: la gente trata el tamaño y la tolerancia como dos casillas separadas que hay que marcar. En el taller, nunca están separadas. Se influyen mutuamente durante todo el proceso de corte.
Las piezas grandes tienen sus propios enemigos. El calor es el primero. Al cortar, la pieza se calienta y se expande, para luego contraerse al enfriarse. En una pieza grande, esa variación es lo suficientemente grande como para provocar un ajuste excesivo. La vibración también influye, y la forma en que sostengo la pieza determina si se mantiene firme o vibra bajo la herramienta.
Las piezas pequeñas me causan problemas desde el otro lado. Si las sujeto con demasiada fuerza, se deforman en la propia pieza. La tolerancia era correcta hasta que la mordaza la deformó. El tamaño de la herramienta también es crucial en este caso, ya que una pieza diminuta requiere una fresa pequeña y frágil. Además, la rigidez local disminuye rápidamente, por lo que una sección delgada se flexiona en el momento en que la herramienta la toca.
Ahora apliquemos la misma tolerancia a ambos. Digamos ±0.001 pulgadas. En un bloque pequeño y sólido, esto es manejable. En una placa grande que se deforma con el calor, o en una pieza delgada que se flexiona al sujetarla, ese mismo valor se convierte en un verdadero desafío. El valor en el dibujo no cambió. La dificultad sí.
Por eso, la pregunta "¿grande o pequeño?" no es la correcta. La pregunta que realmente quiero que te hagas es esta: con este tamaño, ¿es realista esta tolerancia? Así que, antes de fijar una tolerancia, imagina que la pieza se calienta, se sujeta y recibe la presión de la herramienta. Si se mantiene estable durante las tres etapas, la medida es segura. De lo contrario, deberíamos hablarlo antes de darte el presupuesto.
Cómo el tamaño y la tolerancia de las piezas influyen en el coste del mecanizado CNC
Cuando una cotización resulta más alta de lo esperado, generalmente se culpa al tamaño de la pieza. Pero el tamaño rara vez es la verdadera razón. Permítanme explicarles qué es lo que realmente influye en el precio.
Costo de materiales y existencias
Cada pieza comienza como un bloque o barra, y tengo que comprar más material del necesario para la forma final. Ese excedente es el margen para sujetar y cortar. Las piezas más grandes requieren más material, por lo que los metales caros resultan costosos rápidamente. Y no puedo eliminar el exceso por completo. Algo de desperdicio es inevitable.
Tiempo de mecanizado y longitud de la trayectoria de la herramienta
Este es el factor que más se subestima. El tiempo de mecanizado suele ser más importante que el tamaño de la pieza. Una pieza con muchos detalles requiere más tiempo de mecanizado que un bloque grande y sencillo. Más detalles implican una trayectoria de herramienta más larga, y cada minuto extra bajo el husillo se refleja en la factura. Las tolerancias estrictas también me ralentizan, ya que mantener la precisión requiere cortes más ligeros y más pasadas.
Configuración, instalación y programación
Antes de fabricar un solo chip, hay un trabajo que nunca se ve. Programo el trabajo, construyo o selecciono la plantilla y ajusto cada configuración. Ese costo es fijo. Es el mismo tanto si fabrico una pieza como cincuenta. Por lo tanto, en una tirada pequeña, la configuración puede dominar el precio total. Las piezas con formas irregulares lo empeoran, ya que una forma que requiere una plantilla personalizada o acceso por cinco lados aumenta considerablemente el tiempo de configuración.
Inspección, riesgo de desperdicio y penalización por bajo volumen.
Las piezas pequeñas se miden con mayor frecuencia, y ese tiempo de inspección se incluye en el precio. El riesgo de desperdicio es igual de importante. Si una pieza es costosa de cortar y un error la arruina al final, debo incluir ese riesgo en el precio del trabajo. Y el bajo volumen de producción también es un problema. Si se distribuye un gran costo de preparación entre una sola pieza, cada una conlleva el costo total.
|
Factor de costo |
Por qué aumenta el costo |
Disparador típico |
|---|---|---|
|
Material y existencias |
Un mayor stock y aleaciones costosas implican mayores gastos y desperdicios. |
Sobre grande, metales exóticos, bloque grueso |
|
Tiempo de mecanizado |
Las trayectorias de herramienta más largas y los cortes más ligeros consumen horas de husillo. |
Características densas, tolerancia estricta, forma compleja |
|
Configuración y montaje |
Los costos fijos afectan mucho a las tiradas pequeñas; las formas irregulares requieren almacenamiento personalizado. |
Múltiples configuraciones, trabajo en cinco lados, accesorios personalizados. |
|
Inspección y desguace |
Las piezas ajustadas necesitan más mediciones; las fallas tardías se incluyen en el precio. |
Tolerancias críticas, piezas caras, alto riesgo de desperdicio |
|
Volumen bajo |
La configuración se extiende a lo largo de varias partes, cada una de ellas se infla. |
Piezas únicas y lotes pequeños |
Es importante recordar que una pieza no se encarece solo por ser grande. Se encarece cuando su tamaño obliga a un corte más lento, a utilizar sistemas de sujeción especiales, a realizar inspecciones más rigurosas o a realizar más ajustes. Por lo tanto, antes de asumir que una pieza grande cuesta más, pregúntese cuál de estos factores influye en su diseño.
Reglas de diseño que permiten fabricar piezas mediante CNC.
Ya has visto cómo el tamaño, la tolerancia y el coste se entrelazan. Así que aquí está la clave: una serie de ajustes de diseño que mejoran tu presupuesto en lugar de empeorarlo.
Adapta el tamaño de tu pieza a una máquina común. La mayoría de los talleres utilizan equipos de tamaño estándar. Si mantienes tu pieza dentro de ese rango, una docena de talleres podrán presentarte un presupuesto. Si te pasas de ese rango, tendrás que buscar un taller especializado en gran formato, que suele cobrar precios más altos. Si tu pieza está justo por encima del límite, pregunta si recortar una dimensión la acercaría a un tamaño estándar.
Ajusta la tolerancia solo donde la pieza funcione de esa manera. Recibo planos con una tolerancia muy ajustada para cada característica. Eso obliga a inspeccionar donde no es necesario, y se paga por la precisión en esquinas que nadie toca. Marca las superficies de sellado y los orificios de acoplamiento con tolerancias ajustadas. Deja que el resto respire.
Mantén las paredes, la profundidad y las esquinas realistas. Las paredes delgadas se doblan bajo la herramienta y vibran. Las características profundas y estrechas hacen que las fresas se desvíen. Y una herramienta redonda no puede cortar una esquina interior cuadrada, así que añade un radio que coincida con el de una herramienta real. No son detalles insignificantes. Son la clave para lograr un corte limpio o tener que lidiar con tu pieza todo el día.
Diseño para la sujeción de piezas y el acceso de herramientas. Una pieza debe sujetarse y alcanzarse, no solo deslizarse. Un hueco profundo y cerrado es más difícil de mecanizar que un hueco abierto cortado lateralmente, porque la herramienta tiene espacio para moverse al entrar desde el borde. La mayor parte de esto depende de una planificación inteligente del fresado CNC antes de que salga la primera viruta.
Reduce los tiempos de preparación antes de pedir un presupuesto más bajo. Este es el punto clave. El mecanizado de cinco caras suena bien en CAD, pero a menudo implica más tiempos de preparación en el taller. Cada vez que giro y vuelvo a sujetar la pieza, añado tiempo, coste y la posibilidad de perder la alineación. Agrupa las operaciones en menos caras y el precio bajará automáticamente.
|
Elección de diseño |
Por qué a las tiendas les gusta |
¿Qué sucede si se ignora? |
|---|---|---|
|
Se adapta a un tamaño de máquina común. |
Muchas tiendas pueden presentar ofertas, los precios se mantienen competitivos. |
Pocas tiendas cumplen los requisitos, los presupuestos suben y los plazos de entrega se alargan. |
|
Tolerancia solo donde sea necesario |
La inspección sigue siendo rápida y económica. |
Se paga por la precisión en funciones que no la utilizan. |
|
Paredes realistas, profundidad, radio |
Cortes limpios, menos desperdicio, acabado uniforme |
Vibraciones, desviación de la herramienta, paredes agrietadas, retrabajo |
|
Funciones abiertas para el acceso a herramientas |
Fijación sencilla, corte más rápido |
Los bolsillos profundos y cerrados ralentizan el corte y aumentan el riesgo de desperdicio. |
|
Menos configuraciones |
Menos manipulación, alineación más precisa, menor costo |
Los giros adicionales aumentan el tiempo, el costo y el error de acumulación. |
Fíjate en el patrón. Cada regla amplía tu abanico de opciones o reduce mi tiempo en la máquina. Ambas se reflejan en un precio más asequible en tu presupuesto. Así que, antes de publicar un dibujo, revísalo con estas cinco comprobaciones.
Cuando el CNC es el proceso equivocado
Prefiero perder un trabajo antes que forzar tu pieza a pasar por la máquina equivocada. A veces, el CNC simplemente no es la solución, y un buen ingeniero lo advierte desde el principio. Aquí están las cuatro ocasiones en las que recomiendo a mis clientes otras opciones.
Demasiado pequeñas o demasiado delgadas. Cuando una pieza torneada es diminuta y delgada, el mecanizado CNC tiene dificultades para mantenerla estable. El mecanizado suizo soporta la pieza justo en el punto de corte, por lo que las piezas delgadas conservan su forma.
Demasiado profundo, demasiado estrecho o con un interior demasiado afilado. Una herramienta no puede alcanzar una ranura profunda ni cortar una esquina interna perfectamente cuadrada. La electroerosión (EDM) y la electroerosión por hilo queman la forma sin ejercer presión sobre la pieza, por lo que esas características quedan limpias.
Demasiado grande para las máquinas estándar. Una vez que la pieza supera la capacidad del equipo común, pocos talleres pueden siquiera presentar una oferta. El mecanizado de gran formato o la división de la pieza en un conjunto soldado suele ser la mejor opción en cuanto a precio y plazo de entrega.
Gran volumen de producción, forma sencilla. Fabricar miles de piezas básicas una a una supone un derroche de dinero. El moldeo, el estampado o la fundición los hacen más rápidos y económicos una vez que se amortiza la inversión en utillaje.
|
Situación |
Mejor opción |
Por qué |
|---|---|---|
|
Partes diminutas y delgadas |
Mecanizado suizo |
Permite realizar trabajos de corte fino para mayor estabilidad. |
|
Características internas profundas, estrechas y afiladas |
Electroerosión o electroerosión por hilo |
Formas sin presión de herramienta ni límites de alcance |
|
Demasiado grande para las máquinas estándar. |
Ensamblaje de gran formato o dividido |
Menos limitaciones en la tienda, mejor costo y mejor sincronización. |
|
Gran volumen, geometría simple |
Moldeo, estampado, fundición |
Mucho más económico por pieza a gran escala. |
Antes de tomar una decisión, pregúntese si el mecanizado CNC realmente se ajusta a sus necesidades. Si es así, un socio especializado en mecanizado CNC de metales con servicio integral puede asesorarle en la elección del material y el proceso.
Preguntas frecuentes prácticas
¿Cuál es el tamaño máximo de corte que puede realizar una máquina CNC?
Depende del área de trabajo útil de la máquina, no de las especificaciones técnicas. Al añadir material, fijaciones y espacio para herramientas, el espacio real se reduce. Los talleres estándar manejan muchas piezas de uso diario. Si se necesita algo más, se requiere un taller de gran formato.
¿Qué tolerancia suele tener el mecanizado CNC?
El trabajo estándar admite una tolerancia de aproximadamente ±0.005 pulgadas sin problemas. Si se requiere precisión, puedo alcanzar ±0.001 pulgadas en las características adecuadas. La alta precisión exige una tolerancia de ±0.0005 pulgadas o incluso menor, pero esto generalmente implica rectificado, lapeado e inspección controlada. La característica que soporta la tolerancia es más importante que la máquina.
¿Influye el tamaño de la pieza en el coste del mecanizado?
Sí, pero no como la mayoría piensa. Una pieza grande no es necesariamente cara. El costo aumenta cuando el tamaño requiere un corte más lento, sujeción especial, configuraciones adicionales o una inspección más minuciosa. Un bloque grande y sencillo puede costar menos que una pieza pequeña con muchos detalles.
¿Cuál es el detalle más pequeño que puede producir una máquina CNC?
Puedo realizar cortes de gran precisión, pero "posible" y "fiable en producción" no son lo mismo. Las herramientas pequeñas se rompen y vibran cuando funcionan a alta velocidad. Por eso, me centro en detalles que una herramienta robusta pueda manejar a velocidad de producción. Cuando los detalles son demasiado finos, el mecanizado suizo o la electroerosión suelen ofrecer un resultado más limpio.
¿Puede una pieza ser más grande que el área de trabajo de una máquina?
No cabe en una sola pieza en esa máquina. Tienes dos opciones: trasladar el trabajo a un taller de gran formato con mayor recorrido o dividir la pieza en secciones y unirlas, generalmente mediante soldadura. Dividir la pieza puede ahorrar tiempo y dinero cuando apenas supera los límites estándar.
¿Cómo puedo reducir los costes de mecanizado sin perder la tolerancia crítica?
Concéntrese en la precisión donde la pieza lo requiere. Marque con precisión las superficies de sellado y los orificios de acoplamiento, y luego deje que el resto respire. Reduzca los ajustes, ya que cada giro y reajuste añade tiempo y coste. Mantenga la pieza dentro de un tamaño de máquina común para que más talleres puedan presentar ofertas. La mejor estrategia: envíe su plano y pregunte qué características influyen en el presupuesto.
Envolviéndolo
Resumámoslo. El tamaño determina si la pieza encaja en la máquina. La tolerancia determina la dificultad del mecanizado. ¿Y el coste? Este resulta de la interacción de ambos factores. Si uno no es el adecuado y el otro no, el precio final se verá afectado.
Así que esto es lo que quiero que hagas antes de publicar ese dibujo:
- El tamaño de su pieza debe ajustarse a las dimensiones estándar de la máquina. De esta manera, más talleres podrán presentar ofertas y su precio se mantendrá justo.
- Ajuste la tolerancia solo donde la pieza funcione de esa manera. Deje que el resto respire.
- Antes de tomar una decisión, pregunte en la tienda qué características influyen en el precio.
Si haces esas tres cosas, diseñarás piezas más inteligentes en cada ocasión.
