


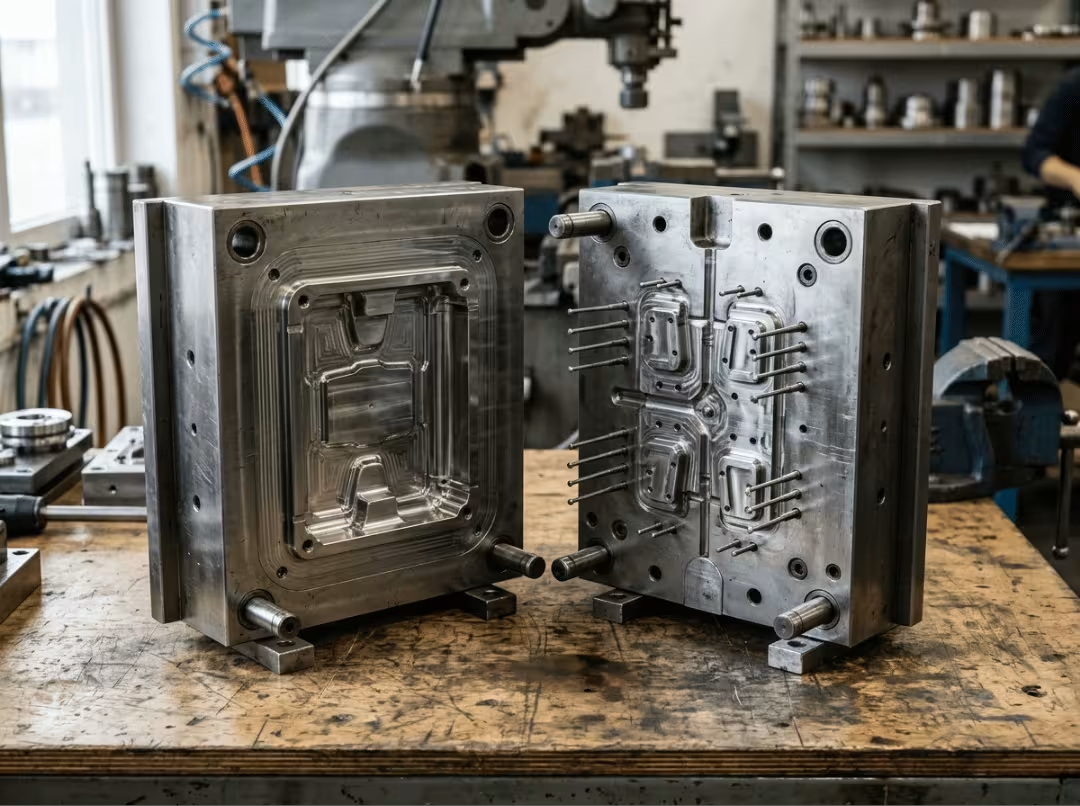
Una pieza se adhiere al núcleo durante la eyección, se arrastra sobre el acero y sale rayada; todo porque alguien redujo medio grado el ángulo de desmoldeo para cumplir con las especificaciones de espesor de pared. Esa única decisión, tomada en CAD semanas antes, es decisiva para el éxito o el fracaso del moldeo por inyección de núcleo y cavidad. El molde funcionó correctamente; la geometría falló.
Las definiciones son sencillas. La cavidad es la mitad que forma el exterior de la pieza. El núcleo es la mitad que forma el interior. Juntas, dan forma a cada dimensión, radio y superficie que tendrá la pieza terminada.
He aquí por qué esto es más importante de lo que parece. Las decisiones que tomes en papel —desmoldeo, espesor de pared, refrigeración, eyección— determinan la calidad de la pieza, el tiempo de ciclo, el coste de las herramientas y la vida útil del molde antes incluso de que se produzca la primera inyección. Si las tomas correctamente, la herramienta prácticamente funciona sola. Si te equivocas, tendrás piezas desechadas y un molde que tendrás que volver a fabricar con un coste considerable. Esta guía te ofrece un método repetible para diseñar correctamente el núcleo y la cavidad a la primera, y para identificar la causa raíz de los problemas cuando surjan.
¿Qué hacen realmente el núcleo y la cavidad?
Las dos mitades no son imágenes especulares, por lo que no se reparten el trabajo de forma equitativa. Realizan funciones diferentes, y esa asimetría determina la mayoría de las decisiones posteriores. La cavidad define el aspecto de la pieza. El núcleo define su geometría, su carga de refrigeración y su eyección.
El ciclo de moldeo las une en segundos: el molde se cierra, el plástico se inyecta y compacta, la pieza se enfría, el molde se abre y los pasadores eyectores la separan del núcleo. Es sencillo, pero el resultado final —y la limpieza del proceso— depende completamente del diseño de estas dos mitades.
La cavidad: la superficie exterior
La cavidad crea la superficie exterior de la pieza, sus líneas de separación y la mayor parte de su textura. Se ubica en el lado A del molde, montada sobre la platina fija. Si buscas un acabado brillante, un logotipo nítido o un patrón de vetas específico, te refieres a la cavidad. Define lo que el cliente ve y toca.
El núcleo: La geometría interna
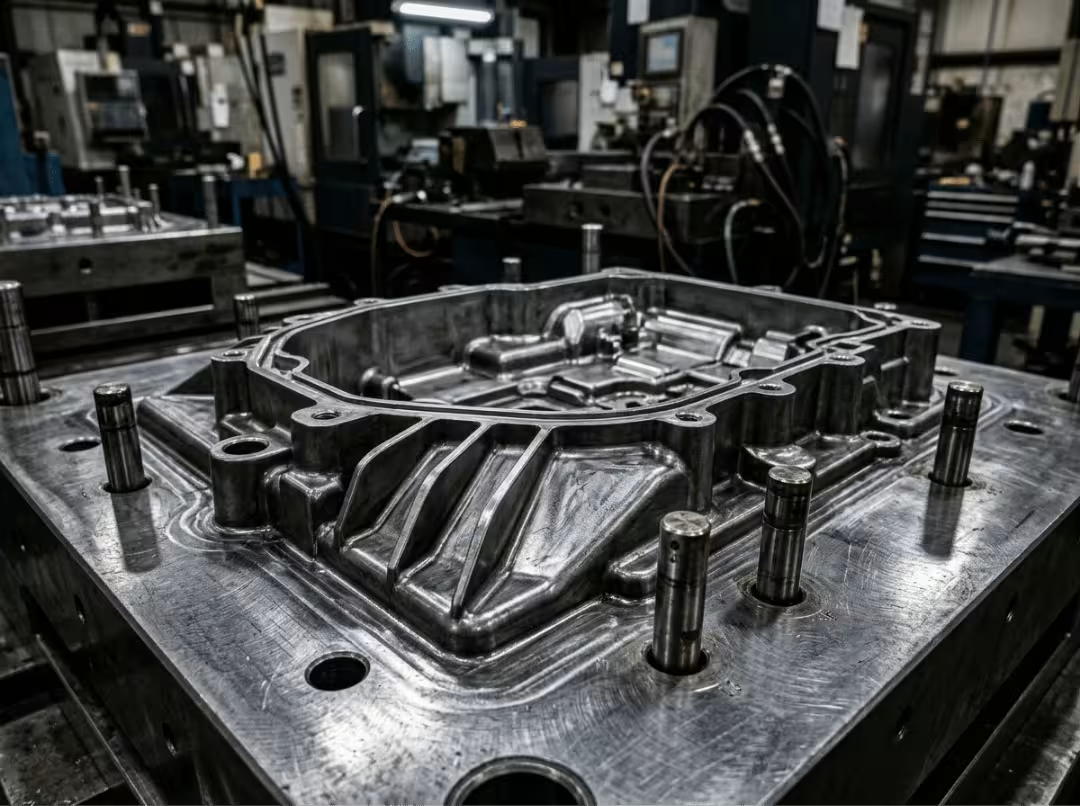
El núcleo forma las estructuras internas: las paredes, los orificios, los huecos y las nervaduras. Se monta en el lado B , la platina móvil, y soporta todo el sistema de expulsión. Aquí está el detalle que a menudo se pasa por alto: el núcleo se calienta más que la cavidad porque el plástico más grueso lo envuelve a medida que la pieza se contrae sobre el acero. Precisamente por eso, el diseño de refrigeración y expulsión se centra en el núcleo.
Imagínese una carcasa de embutición profunda, como una caja alta para componentes electrónicos. El plástico sujeta el núcleo mientras se enfría, el núcleo absorbe el calor y el sistema de expulsión debe liberar esa sujeción limpiamente. Si el núcleo se calienta demasiado o la corriente de aire es demasiado estrecha, la pieza se atasca y todo lo demás se ve afectado.
En la unión de las dos mitades, las superficies de cierre sellan el material fundido y evitan la formación de rebabas. Las aberturas en la línea de separación permiten que el aire atrapado escape por delante del flujo. Además, la alineación debe ser perfecta, ya que cualquier desplazamiento entre el núcleo y la cavidad se manifiesta como un espesor de pared irregular en la pieza terminada.
Consideraciones de diseño que marcan la diferencia
La mayoría de los problemas de moldeo están presentes en el diseño, no en el mecanizado. Un taller puede cortar el acero a la perfección y aun así entregar piezas que se hunden, se deforman o se atascan, porque el problema ya estaba integrado en la geometría mucho antes de que existiera la herramienta. Si se ajustan correctamente el ángulo de desmoldeo, el espesor de pared, la refrigeración y la eyección, la herramienta prácticamente funciona sola. Si se descuidan, ningún ajuste de parámetros en la prensa podrá salvar la pieza.
Estos cuatro factores son cruciales. Si les prestas atención, lo demás se irá solucionando por sí solo.
Ángulos de tiro para una eyección limpia
El desmoldeo es la ligera conicidad que presenta cualquier pared en la dirección en que se abre el molde. Si se omite o se corta demasiado fino, la pieza se resiste al salir del molde, lo que provoca marcas de arrastre, rozaduras, decoloración por tensión o que la pieza se adhiera al núcleo y no se expulse correctamente.
El rango de trabajo es aproximadamente de 0.5 a 2 grados por lado. Las características poco profundas pueden funcionar con el límite inferior; las paredes profundas requieren más, ya que la pieza tiene mayor superficie de contacto con el acero durante su extracción. La textura cambia completamente los cálculos. Una superficie texturizada requiere aproximadamente un grado adicional de desmoldeo por cada 0.001 pulgadas de profundidad de textura. Si se ignora esto, la textura actúa como dientes que se arrastran sobre la pieza durante su expulsión.
Aumenta el ángulo de desmoldeo cuando la superficie tenga textura, el núcleo sea profundo o una pieza se adhiera durante la prueba. Añadir ángulo de desmoldeo en CAD no tiene coste. Corregirlo en acero endurecido requiere un nuevo mecanizado.
Espesor y uniformidad de la pared
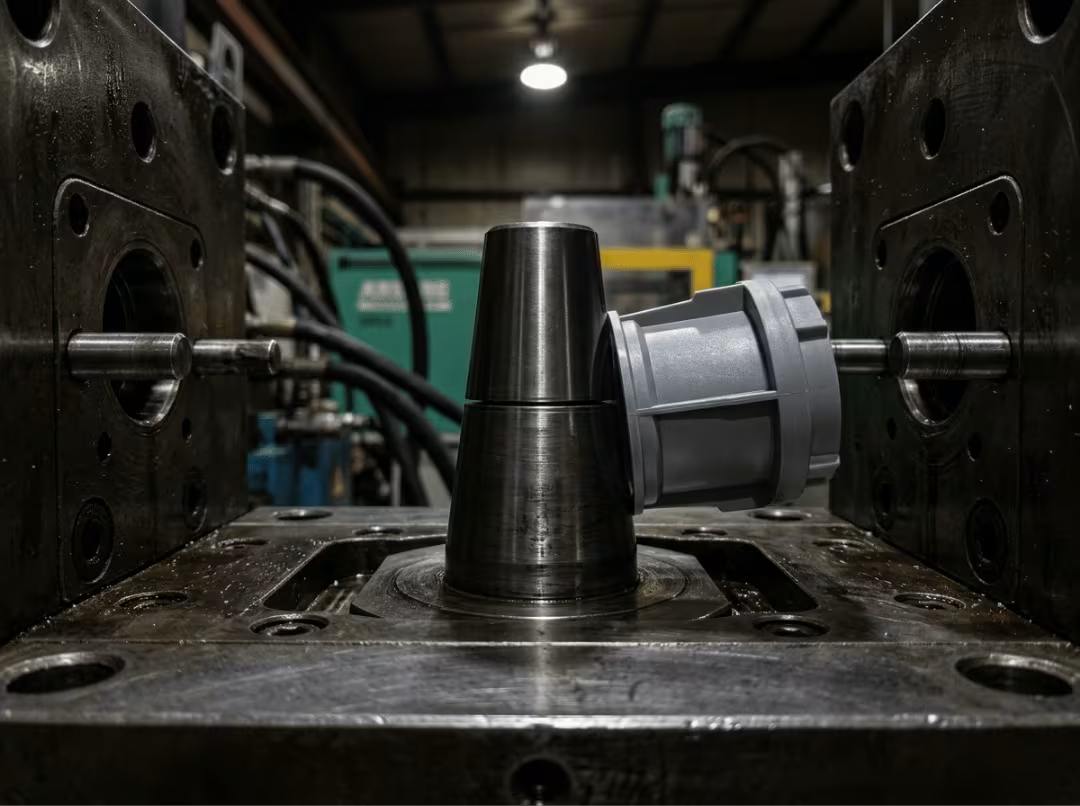
El grosor uniforme de la pared es el factor más importante para prevenir defectos. El plástico necesita enfriarse de manera uniforme, y cuando no puede, lo demuestra con marcas de hundimiento, deformaciones y dimensiones que se desvían de las especificaciones.
Las secciones gruesas suelen ser las culpables. Un saliente pesado o una nervadura gruesa actúan como disipador de calor, reteniendo el calor mucho después de que las paredes delgadas que lo rodean se hayan congelado. Cuando esa zona gruesa finalmente se enfría y se contrae, tira de la superficie hacia adentro y deja una marca visible en la superficie expuesta. Es un desastre estético para cualquier superficie de Clase A.
El instinto nos lleva a aumentar la presión de compactación para introducir más material y contrarrestar el hundimiento. A veces, esto ayuda un poco. Sin embargo, con mayor frecuencia, vaciar la sección gruesa —ahuecarla para que las paredes mantengan su uniformidad— resuelve el problema de raíz y, además, reduce el tiempo de ciclo. Es mejor diseñar la pieza sin que la masa se vea afectada, en lugar de presurizarla a su alrededor.
Colocación del canal de enfriamiento
El enfriamiento afecta el tiempo de ciclo, la estabilidad dimensional y la deformación, tres factores que determinan la rentabilidad de un molde. Aproximadamente dos tercios del ciclo se dedican a extraer el calor de la pieza, por lo que la forma en que se distribuye el agua es tan importante como casi cualquier otro aspecto de la herramienta.
El núcleo merece la mayor atención, ya que es donde se calienta más. Los canales perforados en línea recta funcionan bien en geometrías abiertas, pero los núcleos profundos son complicados: no se puede perforar una línea recta en un núcleo alto y estrecho y esperar una refrigeración uniforme. Ahí es donde entran en juego los deflectores y burbujeadores, que fuerzan el agua hacia arriba en el núcleo para que alcance el calor donde se concentra.
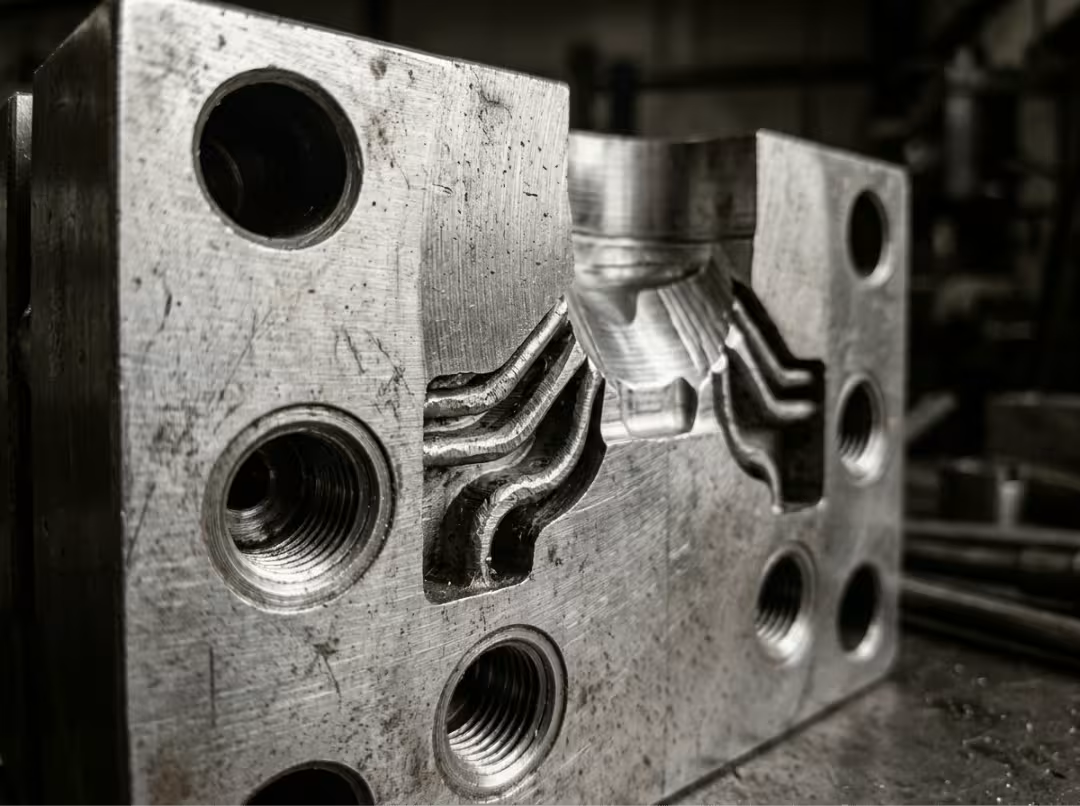
Cuando un punto caliente no se elimina con los canales convencionales, o el tiempo de ciclo se estanca sin importar lo que intentes, la refrigeración conformada justifica su costo. Se trata de canales que siguen el contorno de la pieza, construidos con impresión 3D de metal, y extraen el calor de manera uniforme de geometrías a las que las líneas perforadas simplemente no pueden llegar. Recurre a ellos cuando el problema térmico es real y ninguna otra solución funciona.
Integración del sistema de eyección
Cada pieza necesita una forma de separarse del núcleo, y el método elegido afecta tanto a la fiabilidad como a la apariencia. Los pasadores eyectores son la opción predeterminada: económicos, sencillos y eficaces. Los manguitos funcionan alrededor de los salientes y pasadores. Las cuchillas se encargan de las nervaduras delgadas. Los elevadores liberan las ranuras internas al eyectarse.
La contrapartida que conviene conocer: los pasadores más grandes resisten mejor la flexión y ejercen mayor presión, pero dejan marcas más visibles. Los pasadores más pequeños son menos agresivos con la estética, pero se doblan bajo carga. La solución reside en la ubicación: coloque los pasadores en superficies no visibles, nervaduras y superficies internas donde las marcas no sean un problema. Para piezas que se adhieren al núcleo mediante succión, como carcasas profundas de paredes lisas, las válvulas neumáticas o una placa extractora rompen el vacío y liberan la pieza sin necesidad de añadir más pasadores.
Más allá de estos cuatro, un conjunto más reducido de palancas aún requiere una decisión. Los socavados (cualquier característica que bloquee la eyección directa) obligan a acciones laterales como correderas y elevadores, o un núcleo colapsable para roscas internas. Cada uno aumenta el costo y la complejidad, razón por la cual un molde de dos placas es más simple y económico que uno de tres placas siempre que la geometría lo permita. La contracción varía entre 0.3 y 2.0 por ciento dependiendo de la resina y su relleno de fibra de vidrio, y la herramienta debe cortarse sobredimensionada para compensar; defina la clase de tolerancia con su fabricante de moldes con anticipación, no después de las primeras muestras. Y la línea de separación debe ocultarse en un borde no estético cuando la geometría lo permita, porque ahí es donde se encuentran las líneas de testigo y las rebabas.
Cómo se fabrican los núcleos y las cavidades
No es necesario que usted mismo opere las máquinas, pero saber qué proceso se adapta a cada función le ayuda a comprender el plazo de entrega, el coste y qué geometría es posible construir.
El mecanizado CNC es la opción por defecto. Corta la mayoría de los contornos y formas 3D de forma rápida, precisa y repetible, tanto si el taller mecaniza acero blando y lo somete a tratamiento térmico posteriormente, como si realiza fresado duro de bloques ya endurecidos. Se recomienda el CNC cuando la geometría es lo suficientemente abierta como para que una herramienta de corte pueda acceder físicamente a ella, lo que abarca la gran mayoría de los trabajos de moldeo.
La electroerosión ( EDM , por sus siglas en inglés), tanto por penetración como por hilo, erosiona el metal con chispas eléctricas en lugar de cortarlo. Esto permite obtener esquinas internas afiladas, nervaduras profundas y detalles en acero endurecido que una fresadora no puede lograr. El inconveniente reside en el electrodo: primero hay que fabricar un electrodo de grafito o cobre, lo que aumenta el tiempo de producción. La electroerosión es la solución ideal cuando se necesita una esquina interna cuadrada o una ranura profunda que una fresa rotativa no puede producir.
La impresión 3D de metal crea insertos con canales de refrigeración conformados que siguen el contorno de la pieza. Resulta especialmente útil en herramientas de bajo volumen, prototipos y zonas térmicamente complejas donde una perforación no puede alcanzar el calor. El acabado superficial, la porosidad y el tamaño aún limitan su aplicación, por lo que es común un enfoque híbrido: una base mecanizada con un inserto de refrigeración impreso. Se recomienda usar insertos impresos cuando un punto caliente requiere refrigeración conformada o cuando el volumen de producción no justifica una herramienta completamente mecanizada.
El acabado superficial es el último paso y se transfiere directamente a la pieza. La escala SPI va de A (brillo pulido espejo) a D (mate, arenado), con grabado químico para patrones texturizados. Recuerde que la textura aumenta los requisitos de desmoldeo y el costo de las herramientas, por lo que debe decidir el acabado antes de finalizar el diseño, no después.
Elegir el acero adecuado
Seleccione el acero para herramientas adecuado a su volumen de producción y al tipo de plástico que utilice, no al que se usó en el último trabajo. El volumen y la abrasividad determinan el grado; los metales especiales resuelven problemas específicos de refrigeración o corrosión.
- P20 — Pretemplado, más económico y de fácil mecanizado. Úselo para herramientas de bajo a medio volumen donde no se requiera una resistencia al desgaste extrema.
- H13 — Un acero para trabajo en caliente que soporta grandes volúmenes de producción y resinas abrasivas o reforzadas con fibra de vidrio. Úselo cuando la cantidad de piezas sea elevada o cuando el plástico sea abrasivo para el acero.
- S7 — Resistente a los golpes. Úselo para insertos de alto impacto y alta tensión que se agrietarían con un material más frágil.
- Acero inoxidable 420 — Resistente a la corrosión. Úselo para piezas médicas y en contacto con alimentos, o para cualquier herramienta que esté expuesta a la humedad y resinas agresivas.
- Cobre de berilio — Alta conductividad térmica. Colóquelo en una sección central caliente para enfriar una zona que no se enfriará de ninguna otra manera.
- Aluminio: — Es económico y fácil de mecanizar, pero se desgasta rápidamente. Úselo solo para prototipos y tiradas cortas.
El escenario que suele causar problemas es el de una pieza de nailon reforzado con fibra de vidrio moldeada con una herramienta P20. La fibra de vidrio es abrasiva y desgasta el acero pretemplado mucho antes de lo previsto: la herramienta se desgasta, las dimensiones varían y hay que volver a mecanizar las plaquitas a mitad del proceso. La misma pieza, moldeada con H13, mantiene su precisión durante toda la producción. Los recubrimientos de nitruración, cromo y TiN pueden prolongar aún más la vida útil cuando se necesita un filo.
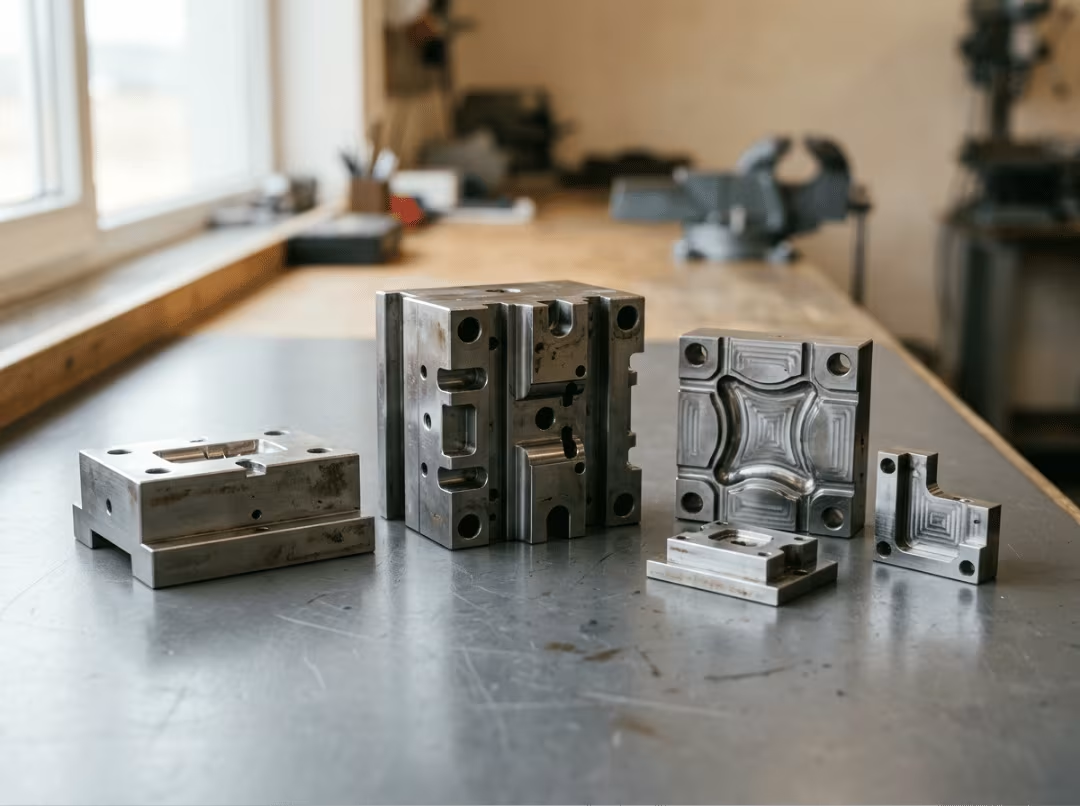
Opta por acero de mayor calidad cuando tu resina sea abrasiva o cuando el volumen de producción sea tan elevado que el desgaste prematuro te costaría más que el uso de un acero de mejor calidad.
Defectos comunes del núcleo y de las caries, y cómo solucionarlos.
La mayoría de los defectos de moldeo se deben a una causa específica en el núcleo o la cavidad. El problema es que se suele recurrir primero a soluciones de proceso —ajustar la presión, modificar la temperatura, reducir la velocidad de inyección— cuando la raíz del problema reside en la herramienta o el diseño de la pieza. Saber qué palanca accionar evita tener que buscar soluciones a los síntomas en la máquina durante toda la semana. Aquí están los seis problemas más comunes y dónde reside la solución definitiva.
Rebaba
La rebaba es la fina capa de plástico que sobresale a lo largo de la línea de separación. Generalmente indica que las superficies de cierre no sellan correctamente, que la abrazadera no puede mantener el molde cerrado bajo presión de llenado o que se está sobrellenando el molde. El desgaste de las superficies de cierre requiere una solución de utillaje: hay que reajustar la línea de separación. El exceso de material requiere una solución de proceso. Y si se está sobrellenando el molde para compensar una inyección incompleta en otra sección, deténgase: se están generando defectos. Reduzca la presión, revise la ventilación y encuentre la causa del problema de llenado.
tiros cortos
Una inyección incompleta es aquella que no se llena correctamente. Las causas más comunes son la restricción del flujo, el aire atrapado o la presión de inyección insuficiente, y la mayoría se solucionan con cambios en el proceso: aumentar la temperatura de fusión, la velocidad de inyección o la presión de inyección. Pero cuando una cavidad se llena y la contigua se queda sin llenar, se trata de un problema de equilibrio del canal de alimentación, y ningún ajuste del proceso lo soluciona. Si hay aire atrapado en una nervadura ciega, la solución es una ventilación, no aumentar la presión.
Marcas de hundimiento y huecos
Los hundimientos y huecos se producen en secciones gruesas que se enfrían demasiado lentamente, por una presión de compactación insuficiente o por puntos calientes en el acero. El instinto suele ser aumentar la presión de compactación; a veces ayuda un poco, y luego se sigue adelante. La mejor solución es eliminar la masa desde el diseño. Al ahuecar el saliente grueso, el espesor de la pared se vuelve uniforme y el hundimiento desaparece de raíz. Hemos visto cómo hundimientos persistentes en salientes gruesos desaparecen en el momento en que se ahueca la sección, con la ventaja añadida de reducir el tiempo de ciclo. La presión de arranque trata el síntoma; el ahuecamiento de la sección lo cura.
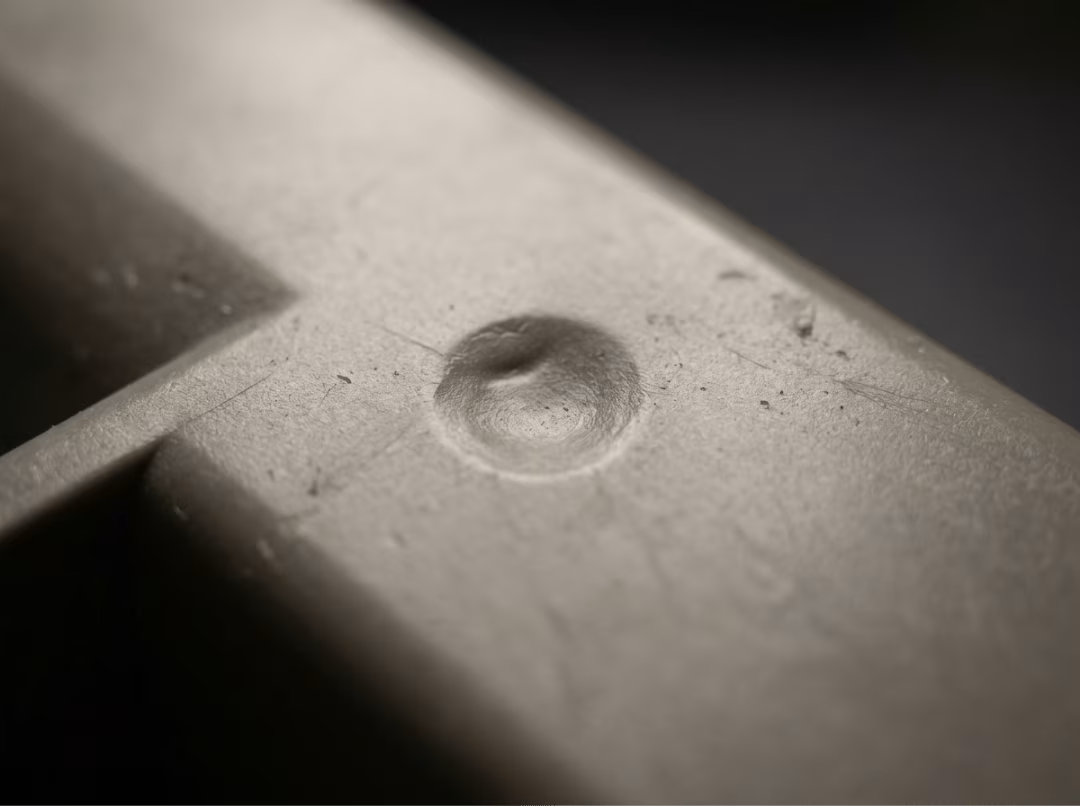
Marcas de expulsión y adherencia
Cuando una pieza se raya, se blanquea por tensión o no se separa del núcleo, la causa casi siempre es una inclinación insuficiente, una textura inadecuada o un sistema de expulsión que no se ajusta a la geometría. Aumentar la inclinación es la solución de diseño definitiva. En cuanto a las herramientas, se puede ampliar la zona de expulsión, pulir el núcleo o cambiar a la expulsión asistida por aire. Una carcasa profunda y lisa que sujetaba el núcleo al vacío se desprendió limpiamente una vez que se añadió una válvula neumática, una solución más limpia que sobrecargar la superficie de la pieza con pasadores adicionales.
Deformación:
La deformación es una contracción desigual que provoca que la pieza pierda su planitud. Las causas son un enfriamiento desigual, puntos de inyección desequilibrados o diferentes tasas de contracción entre secciones gruesas y delgadas. El primer paso es equilibrar el circuito de enfriamiento. Cuando persiste un punto caliente, los canales conformados pueden alcanzar lo que las líneas de perforación rectas no pueden. En ocasiones, hacer funcionar cada mitad del molde a una temperatura diferente es la única forma de uniformizar la contracción cuando la geometría es asimétrica.
Vestigio de la puerta y Burrs
El remanente en la entrada y el borde afilado que la rodea se deben a la geometría de la entrada y a la forma en que el material fundido se desprende al alcanzar el punto de máxima presión. Lograrlo correctamente requiere una combinación de herramientas y proceso: elegir el estilo de entrada y la longitud de la zona de contacto adecuados para la pieza, y luego ajustar el perfil de presión de sujeción hasta que la entrada se solidifique por completo sin dejar un reborde que requiera recorte manual.
El patrón en los seis casos es el mismo: corríjalo en el diseño cuando sea posible, en la herramienta cuando sea imprescindible y en la prensa solo cuando el diseño y la herramienta ya estén funcionando correctamente.
Colabore con su fabricante de moldes antes de cortar el acero.
El momento más económico para corregir un molde es antes de que exista. Una vez que el acero está endurecido y mecanizado, cualquier cambio es lento y costoso: un nuevo corte, un nuevo inserto, una semana perdida. Las conversaciones durante la fase de diseño son cruciales para definir la rentabilidad de la herramienta. Un fabricante de moldes que detecta un problema de desmoldeo durante la revisión DFM ofrece una solución gratuita. El mismo problema detectado en la primera prueba implica un nuevo corte, cuyo costo se paga íntegramente.
Qué preguntar de entrada
Antes de decidirte por una tienda, plantea estas preguntas:
- ¿Proporcionan información real sobre el diseño para la fabricación (DFM) en relación con la geometría? Quieres un taller que te avise de las paredes finas, las corrientes de aire reducidas y los riesgos de expulsión antes de darte un presupuesto, no uno que corte exactamente lo que enviaste y te deje descubrir los problemas durante la prueba.
- ¿Pueden realizar simulaciones de flujo de molde? La simulación verifica la ubicación de las compuertas, el diseño de refrigeración y el empaquetado antes de fabricar el chip. Si no pueden o no quieren ejecutarla, usted estará pagando por un proceso de prueba y error.
- ¿En el presupuesto se especifica el tipo de acero, el número de cavidades y el tiempo de ciclo previsto? Un presupuesto serio se compromete con detalles específicos. Una cifra vaga te deja a la deriva tanto en lo que respecta a la calidad como al precio.
- ¿Han desarrollado herramientas similares para su resina y su sector? Un taller que ya ha trabajado con nailon reforzado con fibra de vidrio o piezas de grado médico conoce los modos de fallo; no tienes que enseñárselos a tu costa.
Cómo leer una cita
El número más bajo rara vez corresponde a la herramienta más barata. Un precio de ganga suele ocultar un acero de menor calidad, un menor número de cavidades o tolerancias que empiezan a desviarse tras los primeros miles de disparos; y la diferencia se paga más adelante con el desgaste, los re-cortes y el aumento del precio unitario.
Hemos visto cómo una cotización "barata" de P20 se adjudicaba un trabajo que requería H13. La resina era reforzada con fibra de vidrio, la herramienta se desgastó durante la primera producción, las dimensiones variaron y hubo que volver a mecanizar los insertos a mitad del programa. El ahorro inicial se convirtió en una factura mucho mayor al tercer mes. Una cotización real desglosa el mecanizado, el tratamiento térmico, el texturizado, las pruebas y los ajustes de ingeniería como partidas separadas, para que pueda ver lo que realmente está comprando, en lugar de solo comparar cifras generales.
Por qué la colaboración temprana da sus frutos
Los pequeños cambios de diseño son gratuitos en un modelo CAD. Los mismos cambios en acero endurecido son costosos y lentos. Medio grado de desmoldeo, una entrada de colada reubicada, una pared adelgazada para un enfriamiento uniforme: trivial antes del corte, doloroso después. Involucre a su fabricante de moldes antes de finalizar la geometría, no después, y realice ciclos de prototipos y pruebas mientras el acero aún es una idea, no un costo irrecuperable. Al evaluar proveedores de herramientas, busque talleres que consideren la revisión DFM como parte estándar del proceso de cotización, no como un complemento opcional; el tipo de capacidad de fabricación de precisión que distingue a un verdadero socio de fabricación de un taller que corta lo que usted envía y le devuelve los problemas en las pruebas. Los problemas que surjan en la revisión DFM son los que nunca tendrá que pagar para solucionar dos veces.
Métodos prácticos para fabricar un molde más rápido y económico
El coste del molde se controla en algunos aspectos clave: el flujo del metal fundido, la complejidad mecánica de la herramienta y la cantidad de problemas que se detectan antes de comenzar a cortar acero. Si se optimizan estos aspectos, el ahorro se mantiene durante toda la vida útil de la herramienta.
Equilibrar el sistema de corredores y puertas
Un llenado uniforme es fundamental para el buen funcionamiento de un molde multicavidad. Si una cavidad se llena rápidamente mientras otra se queda sin material, el molde se ve afectado en cada inyección. Es crucial equilibrar la disposición de los canales de alimentación y las compuertas para que todas las cavidades reciban la misma presión y flujo. La decisión entre un sistema de canal frío y uno de canal caliente depende del volumen y la economía: los sistemas de canal frío son más económicos de construir y más fáciles de mantener, pero generan desperdicio de material y aumentan el tiempo de ciclo. Los sistemas de canal caliente tienen un costo inicial mayor y requieren más mantenimiento, pero reducen el desperdicio y acortan los tiempos de ciclo en programas de alto volumen.
Mantén la herramienta simple.
Cada deslizamiento, elevación y movimiento lateral aumenta el costo, el tiempo de entrega y el mecanismo, que eventualmente puede desgastarse o fallar. Antes de aceptar un movimiento complejo, pregúntese si una línea de separación más inteligente lo haría innecesario; muchas socavaduras simplemente desaparecen cuando la pieza se divide de manera diferente. Los insertos más simples son más rápidos de reemplazar, más económicos de reprocesar y más fáciles de mantener en buen estado durante una larga producción.
Simular desde el principio, mantener la coherencia.
El análisis del flujo del molde detecta problemas de llenado, enfriamiento y deformación antes de que se corte la primera viruta. La diferencia entre detectar un problema de ubicación de la compuerta en la simulación y detectarlo en la primera prueba radica en el costo de un nuevo inserto y dos semanas de interrupción del cronograma. La simulación reemplaza el ciclo de prueba y error con un plan en el que puede confiar plenamente. Cuando los insertos del molde requieren un retrabajo de precisión, el mecanizado CNC ofrece la exactitud y repetibilidad necesarias para mantener las dimensiones en su lugar.
Un hábito fundamental protege todo el proceso: el mantenimiento. Limpie las superficies de ventilación y cierre periódicamente. Vuelva a pulir y recubrir las zonas de desgaste antes de que comiencen a degradar la calidad de la pieza. Guarde la herramienta protegida entre ciclos de producción. El estado de la superficie de la cavidad se transfiere directamente a cada pieza que produce el molde. Para comprender mejor cómo los estándares de acabado y las opciones de tratamiento de superficie afectan este resultado, la guía de acabado de superficie para mecanizado CNC es una referencia útil. Un molde bien mantenido conserva su rendimiento dimensional durante mucho más tiempo que uno descuidado, y una herramienta descuidada anula silenciosamente cada dólar invertido en su fabricación.
Preguntas frecuentes
¿Cuál es la diferencia entre un núcleo y una cavidad en el moldeo por inyección?
La cavidad forma la parte exterior de la pieza; el núcleo, la parte interior. La cavidad se ubica en el lado A, que es fijo, y controla la superficie exterior, el aspecto y el acabado estético. El núcleo se ubica en el lado B, que es móvil, aloja el sistema de expulsión y alcanza una temperatura mayor que la cavidad debido a que el plástico se contrae y se adhiere a él al enfriarse.
¿Por qué el núcleo siempre forma el interior de la pieza?
El plástico se contrae al enfriarse y se adhiere a la superficie que envuelve, que es el núcleo. Al montar el núcleo en el lado B móvil, el sistema de expulsión libera la pieza al abrirse el molde. Por eso, la geometría interna siempre reside en el lado del núcleo: la pieza debe desprenderse de él en cada inyección.
¿Qué ángulo de desmoldeo necesito para mi pieza moldeada?
Calcule entre 0.5 y 2 grados por lado como base, y considere mayores ángulos de desmoldeo para paredes más profundas. Las superficies texturizadas requieren aproximadamente un grado adicional de desmoldeo por cada 0.001 pulgadas de profundidad de textura. Sin este ángulo, la textura actúa como una superficie de agarre durante la eyección y se arrastra contra el acero.
¿Qué son los canales de refrigeración conformados y cuándo merece la pena utilizarlos?
Los canales de refrigeración conformados siguen el contorno de la pieza en lugar de atravesar el acero en línea recta, y generalmente se fabrican mediante impresión 3D de metal. Su coste adicional resulta rentable cuando un punto caliente no se elimina con canales perforados convencionales, o cuando el tiempo de ciclo se ha estancado y no hay otra solución.
¿Cuál es el mejor acero para el núcleo de un molde de producción en serie?
El H13 es la opción estándar para trabajos de alto volumen, especialmente con resinas abrasivas o reforzadas con fibra de vidrio. Mantiene los detalles y resiste el desgaste durante mucho más tiempo que el P20 preendurecido, que es adecuado para herramientas de bajo a medio volumen donde no se requiere una resistencia extrema al desgaste.
¿Cuál es la diferencia entre un molde de dos placas y uno de tres placas?
Un molde de dos placas se abre a lo largo de una sola línea de separación, lo que simplifica y abarata su construcción. Un molde de tres placas añade un segundo plano de separación, lo que ofrece mayor flexibilidad en la ubicación de la entrada de inyección, pero aumenta el costo y la complejidad mecánica. Utilice un molde de tres placas solo cuando la estrategia de inyección lo requiera realmente.
¿Cómo puedo reducir las marcas de hundimiento en una sección gruesa?
Retire la sección gruesa para que la pared se mantenga uniforme en lugar de contrarrestar la presión de compactación. Las paredes uniformes se enfrían de manera homogénea, lo que elimina la compactación de raíz. Además, eliminar esa masa casi siempre reduce el tiempo de ciclo.
¿Cuántas cavidades debería tener mi molde para un volumen de producción determinado?
Ajusta el número de cavidades a tu volumen anual objetivo y al tiempo de ciclo necesario para alcanzar la producción. Un mayor volumen justifica añadir más cavidades para reducir el precio unitario; con volúmenes bajos, rara vez se recupera el coste adicional de las herramientas. Haz los cálculos con tu fabricante de moldes: más cavidades implican una herramienta más cara, pero el coste por pieza disminuye a medida que aumenta el volumen.
Conclusión
Todo buen molde se basa en la misma división: el núcleo forma el interior, la cavidad el exterior, y todas las decisiones que determinan la calidad, el tiempo de ciclo y el costo de las herramientas se toman mucho antes de cortar el acero. El desmoldeo, la refrigeración, la eyección y la contracción son los cuatro factores más importantes, y cada uno es fácil de modificar en un modelo, pero costoso de corregir en un inserto endurecido.
Ese es el hilo conductor de toda esta guía. Diseña la pieza eliminando la masa en lugar de presionarla a su alrededor. Añade un ángulo de desmoldeo donde la pieza deba liberarse. Enfría el núcleo al máximo, porque es donde alcanza mayor temperatura. Y contacta con tu fabricante de moldes cuanto antes, cuando cualquier cambio aún no cuesta nada más que una simple conversación.
El siguiente paso es sencillo: abre el modelo de tu pieza, verifica el espesor de pared y el ángulo de desmoldeo en cada cara que deba liberarse, y empieza a hablar con un fabricante de moldes antes de que nadie toque el acero. Los problemas que resuelvas en papel son los que nunca tendrás que pagar dos veces.
