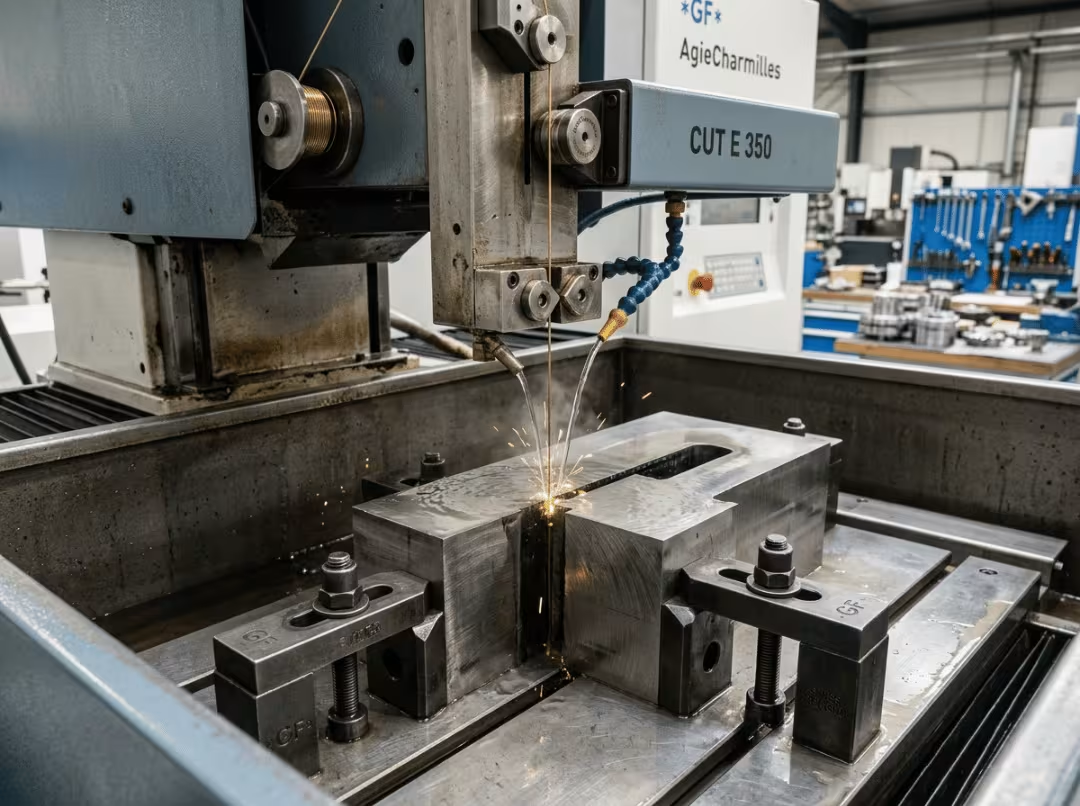
Электроэрозионная обработка проволокой позволяет бесконтактно обрабатывать металл. Тонкая, заряженная электрическим током проволока обрабатывает закаленную сталь, карбиды и титан, создавая чистые кромки без заусенцев — и делает это без давления инструмента, которое могло бы деформировать деликатную деталь. В этом и заключается ее главное преимущество.
Ограничение заключается в скорости и диапазоне обрабатываемых материалов. Электроэрозионная обработка проволокой медленная, она работает только с проводящими металлами, и для простого профиля кронштейна из тонкого листа это, как правило, совершенно неподходящий процесс. Точность достигается за счет существенного увеличения времени резки, и эта цена имеет смысл только тогда, когда деталь действительно требует именно того, что может обеспечить данный процесс.
Поэтому важный вопрос не в том, «что такое электроэрозионная обработка проволокой», а в том, «следует ли использовать её для этой конкретной детали?». Это зависит от материала, геометрии, требований к допускам и объёма производства. В этом руководстве рассматриваются все эти факторы: в чём электроэрозионная обработка проволокой превосходит другие методы, в чём её недостатки по сравнению с более быстрыми процессами, что влияет на стоимость и как она соотносится с лазерной резкой, гидроабразивной резкой, фрезерованием на станках с ЧПУ и электроэрозионной обработкой погружным электродом.
Что такое электроэрозионная обработка проволокой?
Электроэрозионная обработка проволокой (Wire EDM) позволяет обрабатывать проводящий металл с помощью тонкой электрически заряженной проволоки, контролируемых электрических искр и диэлектрической жидкости — без механического контакта между проволокой и деталью.
Этот процесс известен под несколькими названиями: электроэрозионная обработка, проволочная резка, проволочная эрозия. В результате получаются точные 2D-профили и конические формы с чистыми кромками без заусенцев, часто с такой высокой точностью, что дополнительная обработка не требуется.
Все, что следует далее, определяется одним ограничением: электроэрозионная обработка проволокой обрабатывает только материалы, проводящие электричество. Этот единственный факт исключает возможность обработки пластмасс, керамики, композитных материалов и стекла еще до того, как в дело вступают геометрия или допуски.
Как работает электроэрозионная резка
Понимание основного механизма упрощает осмысление ограничений процесса — радиуса скругления углов, скорости резки, точности подгонки материала, толщины.
Процесс резки
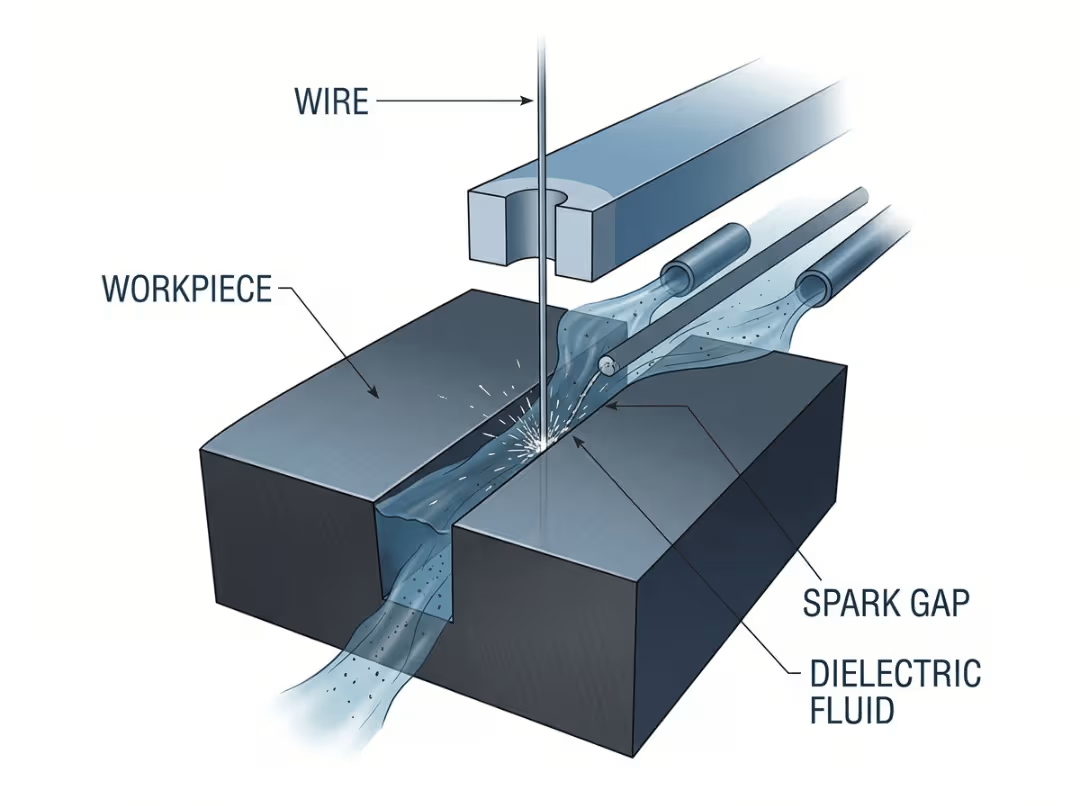
Тонкая латунная проволока несет электрический заряд и движется близко к заготовке, не касаясь ее. Когда разность напряжений в зазоре достигает порогового значения, возникает искра, расплавляющая и испаряющая небольшое количество металла. Деионизированная вода смывает осадок и стабилизирует зазор. Проволока непрерывно подается со шпули, поэтому всегда обрабатывается свежий материал; заготовка перемещается по запрограммированной траектории, а искра вычерчивает профиль.
Почему отсутствие контакта важно
Поскольку проволока физически не давит на деталь, отсутствует изгибающая нагрузка, деформация при зажиме в процессе резки и отклонение инструмента. Полностью закаленный блок и тончайший, хрупкий участок обрабатываются без деформации. Это решающее преимущество для деталей, которые могли бы сместиться или треснуть под давлением обычного инструмента, — и это самая распространенная причина, по которой инженеры выбирают электроэрозионную обработку проволокой, когда другие процессы кажутся более быстрыми.
В чём лучше всего подходит проволочно-электроэрозионная обработка?
В таких условиях электроэрозионная обработка проволокой оправдывает свою стоимость и требует более медленного темпа работы.
Узкие внутренние углы и сложные двухмерные профили
Проволока тонкая — обычно от 0.1 до 0.3 мм — что позволяет ей обрабатывать внутренние детали, недоступные для вращающихся режущих инструментов. Узкие пазы, сложные контуры и острые внутренние углы — вот области ее применения. Когда геометрию физически невозможно обработать другим способом, электроэрозионная обработка проволокой перестает быть премиальным вариантом и становится практичным решением.
Твердые и закаленные металлы, обработанные в окончательном состоянии.
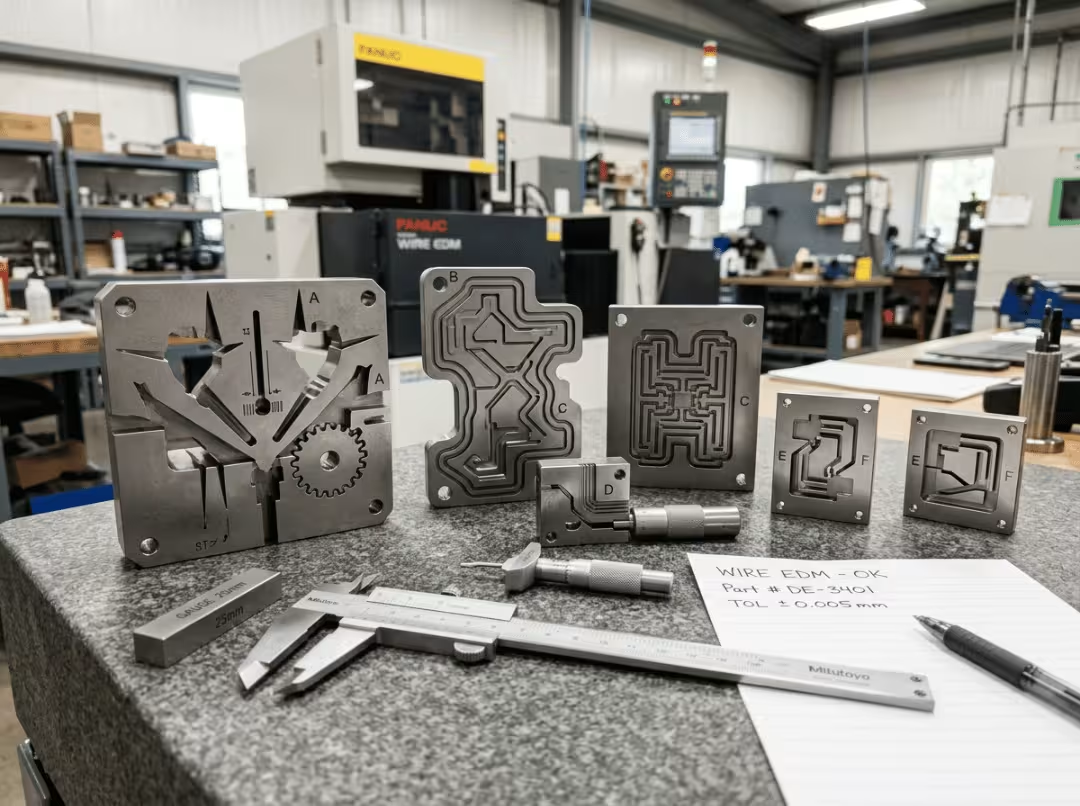
Электроэрозионная обработка проволокой позволяет обрабатывать инструментальную сталь с полной твердостью, карбиды и титан без предварительного размягчения или повторной закалки материала. Это имеет существенное значение: деталь может быть полностью термообработана перед резкой, что исключает деформацию, которая иногда возникает после термообработки. Для штамповочных вставок и пуансонов это часто единственный практичный рабочий процесс.
Отсутствие силы резания означает отсутствие деформации хрупких геометрических форм.
Тонкие стенки, изящные ребра и элементы, которые могли бы деформироваться или дребезжать под фрезерным инструментом, получаются точно заданными по размерам, потому что на них не оказывается физического давления. Энергия, выделяемая при каждом импульсе, самоограничивается — процесс не может создать силу, способную деформировать тонкий участок.
Края без заусенцев и воспроизводимые жесткие допуски.
Процесс электроэрозионной обработки обеспечивает чистый край с минимальным количеством заусенцев, что важно для компонентов, которые непосредственно входят в сборку без предварительной зачистки. Там, где требуется точность на микронном уровне на протяжении длительного производственного цикла, электроэрозионная обработка проволокой обеспечивает ее стабильное качество — при условии применения необходимого количества чистовых проходов.
Когда электроэрозионная обработка проволокой — правильный выбор
Электроэрозионная обработка проволокой целесообразна, когда деталь соответствует большинству из этих условий:
- Проводящий материал — сталь, титан, карбид, медные сплавы или алюминий.
- Твердый или закаленный металл — материал, который может затупить инструмент или деформироваться при обычной резке.
- Двумерные профили с жесткими допусками — контуры, которые должны сохранять свои размеры на протяжении всего производственного цикла.
- Острые внутренние углы или мелкие детали — элементы, до которых вращающийся инструмент не может добраться до нужного места.
- Тонкие или деликатные срезы — геометрия, которая будет деформироваться под нагрузкой инструмента.
- Края, чувствительные к заусенцам — в тех случаях, когда удаление заусенцев затруднено или неприемлемо.
- Низкая и средняя громкость — программы, в которых время нарезки детали не является определяющим фактором стоимости процесса.
Детали, которые идеально подходят друг к другу: вставки для пуансонов и матриц, штамповочные и формовочные матрицы, прецизионные шестерни, медицинские инструменты и имплантаты, конструкционные профили для аэрокосмической отрасли, электроды для электроэрозионной обработки, шпоночные пазы и тонкие прорези. Наиболее распространенными материалами для электроэрозионной обработки в инструментальной и прецизионной обработке являются нержавеющая сталь и закаленные инструментальные стали в готовом виде.
Когда электроэрозионная обработка проволокой — НЕ лучший выбор.
Именно здесь принимается большинство решений, касающихся технологического процесса. Знание того, когда следует перенаправить деталь в другое место, экономит больше времени и денег, чем оптимизация внутри процесса электроэрозионной обработки проволокой.
Непроводящие материалы — использовать лазер или гидроабразивную резку.
Пластмассы, керамика, композитные материалы и стекло не поддаются электроэрозионной обработке. Требование к электропроводности не обходится. В таких случаях используется гидроабразивная резка, которая позволяет резать практически любой материал без нагрева, или лазерная резка, в зависимости от толщины и точности.
Для простых профилей, требующих высокой производительности, используйте лазерную или гидроабразивную резку.
Для простых двухмерных профилей из листового металла с умеренными требованиями к допускам лазерная резка в 10-100 раз быстрее, чем электроэрозионная резка проволокой, и стоит значительно дешевле. Использование точности электроэрозионной резки проволокой для изготовления кронштейна из низкоуглеродистой стали – это трата ресурсов и времени, которых у вас нет.
Для изготовления деталей в больших объемах используются штамповка, лазерная резка или фрезерование.
Стоимость электроэрозионной обработки проволокой напрямую зависит от времени резки, и время резки одной детали практически не сокращается с увеличением объёма производства. Как только объём производства достигает уровня, при котором штамповка или лазерная обработка становятся экономически выгодными, эти процессы значительно превосходят по себестоимости одной детали. Электроэрозионная обработка проволокой не является процессом массового производства для стандартных геометрических форм.
Для изготовления глухих полостей и 3D-форм — используйте электроэрозионную обработку или фрезерование.
Электроэрозионная обработка проволокой прорезает деталь по всей толщине, как ленточная пила. Она не может создать углубление, не выходящее на противоположную сторону, контурное дно полости или трехмерную форму для пресс-формы. Электроэрозионная обработка погружным электродом, использующим фасонный электрод, справляется с этими задачами. Фрезерование на станках с ЧПУ позволяет создавать открытые трехмерные углубления и сложные поверхности.
Удаление сыпучих материалов — с помощью фрезерования или токарной обработки на станках с ЧПУ.
Когда большая часть механической обработки заключается в удалении материала — вырубке блока, черновой обработке отверстия, вырезании паза — электроэрозионная обработка проволокой не подходит. Ее преимущество заключается в точном профильном резании, а не в скорости удаления материала. Услуги фрезерования на станках с ЧПУ позволяют быстрее и дешевле удалять большие объемы материала, зачастую на порядок.
Допуски, качество поверхности и пределы углов при электроэрозионной обработке проволокой
Эти цифры и ограничения должны обсуждаться на каждом этапе проектирования, прежде чем будет определена необходимость использования электроэрозионной обработки проволокой.
Какие допуски реально допускает электроэрозионная обработка проволокой?
Стандартные производственные допуски составляют примерно от ±0.0005 до ±0.001 дюйма (от 0.013 до 0.025 мм). При тонкой обработке, благодаря тщательной настройке станка и многократным чистовым проходам, допуски могут достигать микронного уровня — примерно ±0.0001 дюйма (0.0025 мм). Разница между стандартными и тонкими допусками заключается в термической стабильности станка, качестве и однородности проволоки, условиях промывки и количестве проходов. Завышение допусков означает увеличение времени резки и, следовательно, увеличение стоимости.
Чистовая обработка поверхности и выравнивание поверхности
Однократная черновая резка выполняется быстро, но оставляет относительно шероховатую поверхность. Каждая последующая поверхностная резка — более легкий чистовой проход — улучшает качество поверхности и точность размеров, но за счет увеличения времени резки. Для обработки полости пресс-формы или уплотнительной поверхности может потребоваться три или четыре поверхностные резки для получения тонкой поверхности. Для зазора — нет. Завышение требований к качеству поверхности некритичных элементов — одна из наиболее распространенных причин, по которой электроэрозионная обработка проволокой обходится дороже, чем это необходимо.
Минимальный радиус внутреннего угла
Проволока не может обеспечить идеально острый внутренний угол. Минимальный достижимый внутренний радиус приблизительно равен радиусу проволоки плюс зазор между электродами — обычно от 0.05 до 0.15 мм в зависимости от диаметра проволоки и настроек. Если конструкция требует более острого угла, чем этот, можно добавить скругление углов на чертеже или запланировать дополнительную операцию электроэрозионной обработки или механической обработки. Предположение о том, что проволока обеспечит действительно острый угол, приводит к изготовлению деталей, не соответствующих требованиям чертежа.
Ширина пропила и припуск на размеры
Проволока при резке оставляет зазор — обычно от 0.1 до 0.3 мм. Детали, спроектированные без учета этого зазора, получатся меньшего размера. Запрограммируйте траекторию движения инструмента с учетом компенсации или задайте размер чертежа, уже учитывая этот зазор.
Материалы. Что хорошо режется при электроэрозионной обработке проволокой — и чего она не может коснуться.
Материалы, подходящие для электроэрозионной обработки проволокой.
- Закаленная инструментальная сталь — Наиболее распространенное применение в электроэрозионной обработке проволокой. Резка при полной твердости без деформаций, нет необходимости в повторном отжиге и закалке.
- Титан — Проводящий, обеспечивает чистую резку с минимальной зоной термического воздействия, широко используется в аэрокосмической и медицинской промышленности. Детали, для которых также необходимы обрабатываемые элементы, выигрывают от сочетания профилей электроэрозионной обработки проволокой с... обработка титана для отверстий, резьбы и 3D-поверхностей.
- карбид — обладает высокой абразивностью по отношению к обычным инструментам, но обеспечивает чистую резку при электроэрозионной обработке проволокой.
- Нержавеющая сталь — Хорошо подходит для резки различных марок стали, включая закаленные и упрочненные осаждением.
- Медные сплавы — Обладает высокой проводимостью, быстро режется, широко используется в качестве электродов для электроэрозионной обработки.
- алюминий — Легко режется, хотя для большинства алюминиевых деталей, не требующих жестких допусков по профилю, обработка алюминия Это быстрее и дешевле.
Материальная граница, которая не движется.
Непроводящие материалы — пластмассы, керамика, стекло и композиты — не могут быть обработаны электроэрозионной проволокой. Никакая корректировка процесса, выбор проволоки или настройка мощности не меняют этого. Такие материалы обрабатываются гидроабразивной или лазерной резкой.
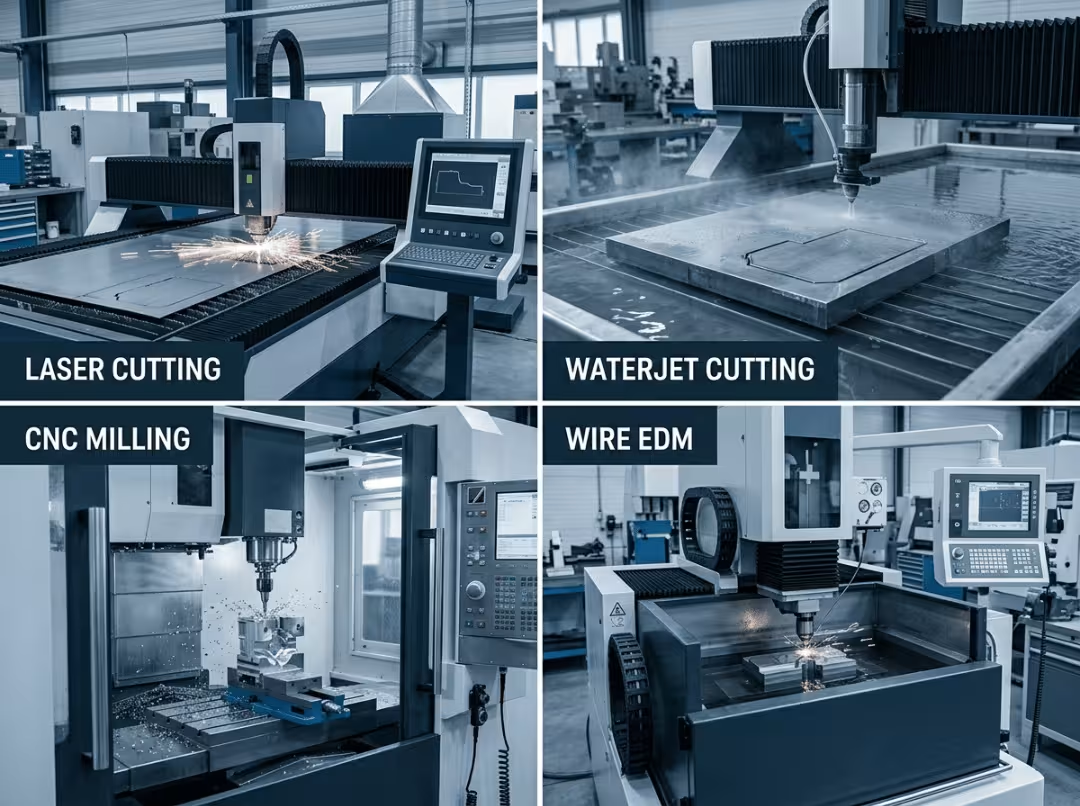
Электроэрозионная обработка проволокой против лазерной резки, гидроабразивной резки, фрезерования на станках с ЧПУ и электроэрозионной обработки погружным электродом.
Правильный процесс зависит от конкретной детали. Большинство покупателей выбирают между электроэрозионной обработкой проволокой и одним из этих четырех вариантов, а не оценивают электроэрозионную обработку отдельно.
|
Разработка |
Материал подходит |
Лучшая геометрия |
Скорость |
Точность |
Типичное использование |
|---|---|---|---|---|---|
|
Проволока EDM |
Только проводящие металлы |
Плотные двухмерные профили, острые внутренние углы. |
Замедлять |
Очень высоко |
Штампы, пуансоны, прецизионная контурная обработка. |
|
Лазерная резка |
Большинство материалов, тонкие листы |
Простые и средней сложности 2D |
Быстрый |
Средняя |
Высокопроизводительная обработка листового материала |
|
Струя воды |
Почти любой материал |
2D, толстые секции |
Средняя |
Средняя |
Толстый или непроводящий материал |
|
фрезерные с ЧПУ |
Практически любой металл |
3D-элементы, карманы, нитки |
От умеренного до быстрого |
Высокий |
Призматические и 3D-детали |
|
Синкер EDM |
Только проводящие металлы |
Глухие полости, 3D-детализация формы. |
Замедлять |
Очень высоко |
Плесневые полости, сложные формы |
Электроэрозионную обработку проволокой следует выбирать, если материал проводящий и твердый, деталь требует жестких допусков по 2D-профилям или острых внутренних углов, тонкие элементы деформируются под нагрузкой инструмента или необходимы кромки без заусенцев.
Лазерную резку следует выбирать при обработке тонких листов в больших объемах, когда допуски умеренные, а производительность важнее точности на микронном уровне.
Гидроабразивную резку следует выбирать, если материал толстый, непроводящий или чувствительный к нагреву, и допустимы умеренные допуски.
Фрезерование на станках с ЧПУ следует выбирать, если деталь имеет трехмерные элементы, углубления или резьбу, если основная работа выполняется за счет удаления большого объема материала или если приоритетом является сокращение времени цикла. Призматические и детали с углублениями обрабатываются на станках с ЧПУ.
При выборе электроэрозионной обработки с погружением следует отдавать предпочтение этим методам, когда деталь требует создания глухих полостей, трехмерной геометрии пресс-формы или элементов, которые физически невозможно изготовить с помощью сквозной проволочной резки.
Стоимость электроэрозионной обработки проволокой: что на самом деле определяет цену?
Стоимость электроэрозионной обработки проволокой практически полностью зависит от времени резки. Понимание того, что влияет на время, позволяет определить, что влияет на стоимость.
Основные факторы стоимости
- Толщина материала — Проволока должна пройти через всю высоту детали. Более толстый материал означает больше времени резки на миллиметр профиля.
- Общая длина реза — Чем больше заданная длина профиля, тем дольше будет выполняться задание.
- Допуск и отделка — Более жесткие требования к размерам означают большее количество проходов выравнивания поверхности; для зеркальной полировки может потребоваться четыре и более проходов.
- Количество деталей на одну установку — Фиксированные затраты на переналадку распределяются на протяжении всего производственного цикла, поэтому при больших объемах снижается стоимость одной детали.
- Расход проволоки и поддержание диэлектрика в рабочем состоянии — Расходные материалы, которые затрачиваются в фоновом режиме при выполнении каждой работы.
Почему медленный темп сокращения расходов важен для бюджета
На изготовление простой тонкой детали со средними допусками может уйти несколько минут. Изготовление толстой детали с длинным периметром, жесткими допусками по всей длине и требованиями к тонкой поверхности может занять несколько часов. Если вы можете оценить длину траектории резки и необходимое количество проходов, вы можете сделать разумную оценку стоимости работы до составления сметы. Завышение допусков для элементов, которые в них не нуждаются, является наиболее распространенной причиной снижения затрат, которых можно избежать.
Когда электроэрозионная обработка проволокой не оправдывает свою стоимость
Когда для функциональных требований достаточно немного более свободного допуска, или когда более быстрый процесс позволяет соблюсти спецификацию, доплата за точность при электроэрозионной обработке проволокой оказывается излишней. Этот процесс оправдывает свою стоимость на деталях, где твердость, тонкая геометрия или чувствительность к деформации делают другие варианты нецелесообразными, а не на деталях, которые можно было бы вырезать лазером или обработать механическим способом.
Советы по проектированию для электроэрозионной обработки проволокой
Именно такие решения отличают детали, которые чисто вырезаются, от деталей, которые создают проблемы при настройке.
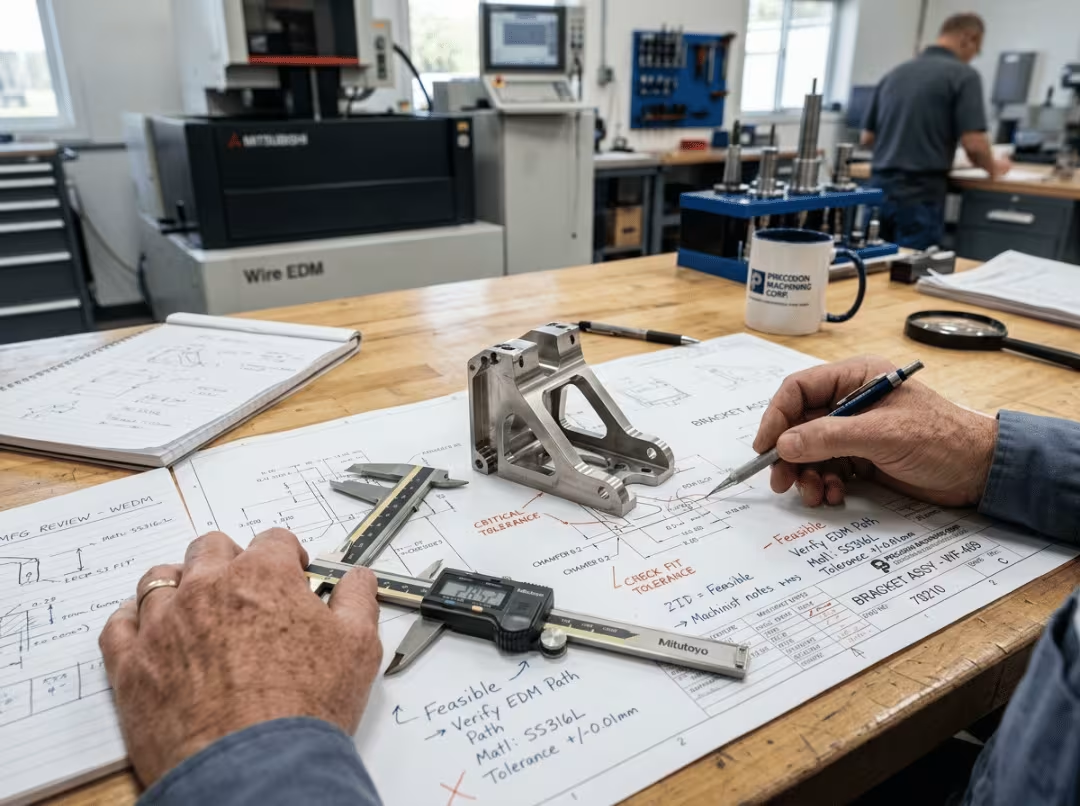
Добавьте начальные отверстия для закрытых внутренних вырезов.
Для начала вырезания внутреннего элемента проволока должна пройти через отверстие. Если начального отверстия нет, цех должен его добавить — иначе вырезание элемента вообще невозможно. Укажите это на чертеже, чтобы избежать неожиданного разговора после составления сметы.
Соблюдайте минимальный радиус закругления внутреннего угла.
Не следует делать внутренние углы острее, чем позволяет проволока. Если для выполнения задачи действительно требуется более острый угол, чем позволяет проволока, добавьте в конструкцию радиус скругления углов или прорезь, либо укажите дополнительную операцию. Попытка добиться идеального нулевого радиуса внутреннего угла приводит к получению деталей, не соответствующих требованиям.
Учитывайте ширину пропила в номинальных размерах.
Учитывайте размеры, уже заложенные в пропил проволоки, или убедитесь, что компенсация CAM-системы цеха это учтет. Игнорирование пропила неизменно приводит к получению деталей меньшего размера.
Жесткие допуски указываются только для тех элементов, которые в этом нуждаются.
Допуски на всех деталях, обрабатываемых проволочно-электроэрозионным методом, с точностью до микрона увеличивают количество проходов точной обработки по всей траектории резания. Отметьте критически важные элементы — сопрягаемые поверхности, профиль, определяющий посадку, — а все остальное обрабатывайте со стандартными допусками.
Предусмотрите установку защитных накладок и систему улавливания слизней на вырезанных участках.
Когда вырез полностью сформирован, отделившийся кусочек материала может упасть в рабочую зону и нарушить работу проволоки или повредить поверхность детали. Запланируйте небольшой фиксирующий выступ или обсудите удаление кусочка материала с цехом до начала работ.
Чётко отметьте состояние материала.
Укажите на чертеже, является ли заготовка отожженной, предварительно закаленной или полностью закаленной. Параметры резки, выбор проволоки и настройка промывки различаются в зависимости от состояния заготовки. Неопределенность в этом случае может привести либо к неправильной настройке, либо к задержке.
Подходит ли электроэрозионная обработка проволокой для вашей детали?
Ответьте на эти вопросы. Чем больше ответов «да», тем точнее соответствие:
- Является ли данный материал электропроводящим?
- Это твердый, закаленный материал, который трудно обрабатывать традиционными методами?
- Требуются ли для детали высокоточные 2D-профили?
- Есть ли острые внутренние углы или мелкие детали, до которых вращающийся инструмент не может добраться?
- Уровень громкости низкий или средний?
- Требует ли данная геометрия только сквозных пропилов, без глухих полостей или трехмерных форм?
- Важны ли для функциональности или сборки кромки без заусенцев?
Если большинство ответов «да», то, скорее всего, электроэрозионная обработка проволокой — это правильный процесс. Если большинство ответов «нет», вернитесь к разделу сравнения — лазерная, гидроабразивная или фрезерная обработка на станках с ЧПУ обычно позволяет изготовить деталь быстрее и дешевле.
Как получить детали, изготовленные методом электроэрозионной обработки проволокой и прецизионной механической обработки.
Электроэрозионная обработка проволокой редко выполняет все необходимые операции для детали самостоятельно. Профиль вставки для пуансона необходимо обрабатывать электроэрозионным методом, но монтажные отверстия, резьба и сквозные отверстия обычно обрабатываются на станках с ЧПУ (фрезерование или токарная обработка). Обработка большинства прецизионных деталей включает в себя более одного процесса, и именно отсутствие планирования передачи данных между ними приводит к увеличению сроков выполнения и необходимости доработок.
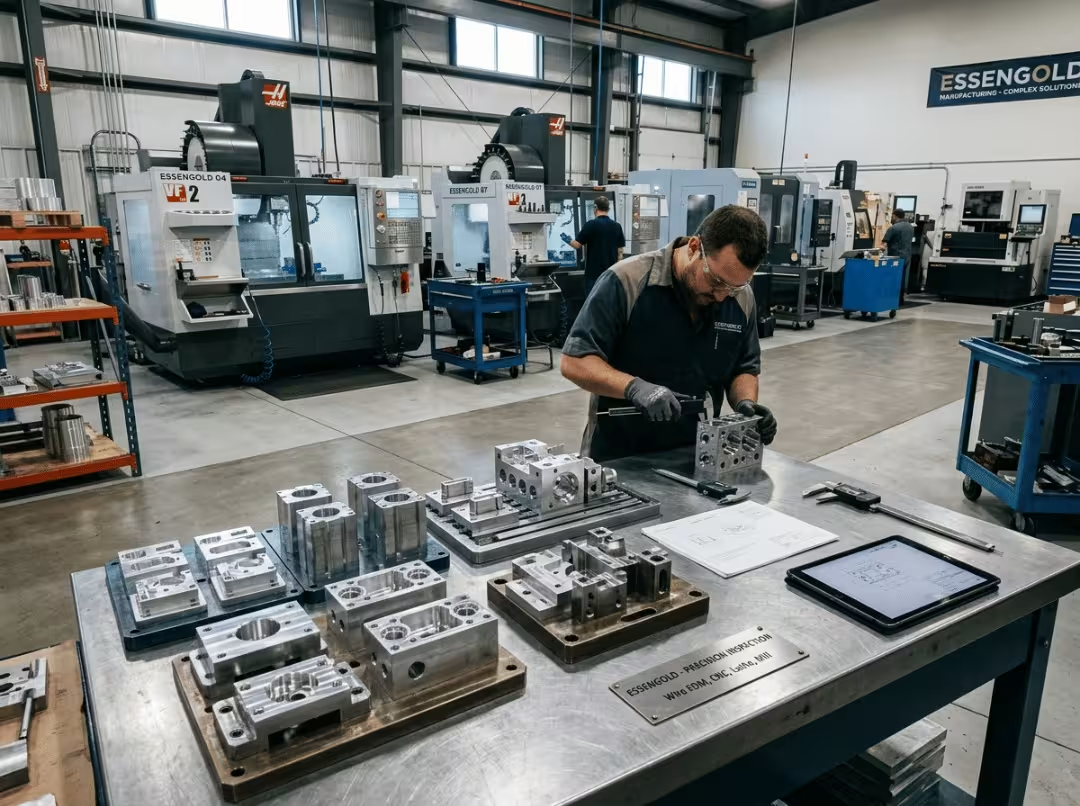
Сотрудничество с партнером, разбирающимся как в электроэрозионной обработке проволокой, так и в механической обработке, позволяет одновременно оценить всю деталь — профиль и второстепенные элементы — на соответствие чертежу. Допуски элементов назначаются для соответствующего процесса, а припуски на обработку или базовые опорные точки, влияющие на обе операции, определяются до начала резки, а не после того, как первая партия деталей окажется некачественной.
Если ваша деталь предназначена для электроэрозионной обработки проволокой, пришлите нам чертеж или модель. Мы подтвердим, подходит ли этот процесс для каждой детали, проверим, достижимы ли необходимые допуски, и предложим вам стоимость дополнительной обработки на станках с ЧПУ . А если окажется, что электроэрозионная обработка проволокой на самом деле не требуется, мы сообщим об этом и покажем, как будет выглядеть обработка детали из цельного куска металла.
Часто задаваемые вопросы
Для чего используется электроэрозионная обработка проволокой?
Электроэрозионная обработка проволокой позволяет создавать точные двухмерные профили в твердых или закаленных проводящих металлах — вставки для пуансонов и матриц, формовочные штампы, прецизионные шестерни, медицинские инструменты, профили для аэрокосмической отрасли, а также тонкие пазы или шпоночные канавки. Это стандартный выбор там, где жесткие допуски, острые внутренние углы или полностью закаленный материал исключают возможность использования традиционных методов резки.
Электроэрозионная обработка проволокой лучше лазерной резки?
Ни один из методов не является универсально лучшим. Электроэрозионная обработка проволокой обеспечивает более жесткие допуски и позволяет обрабатывать твердые, толстые или тонкие проводящие детали без деформации, но она медленная и ограничена проводящими металлами. Лазерная обработка намного быстрее на тонких листах и позволяет работать с непроводящими материалами, обеспечивая умеренные допуски. Правильный выбор зависит от материала, толщины, допуска и объема производства.
Может ли электроэрозионная обработка проволокой резать закаленную сталь?
Да, и это одно из его главных преимуществ. Электроэрозионная обработка проволокой позволяет обрабатывать полностью закаленную сталь без применения механической силы, поэтому геометрия детали не изменяется в процессе резки. Это означает, что термообработка может быть проведена до окончательной обработки профиля, что исключает деформацию, которая иногда возникает после закалки после механической обработки.
Какие материалы нельзя резать методом электроэрозионной обработки проволокой?
Любой материал, не проводящий электричество — пластмассы, керамика, стекло и композитные материалы — не может быть обработан электроэрозионным методом. В таких случаях альтернативой является гидроабразивная или лазерная резка.
Насколько точна электроэрозионная обработка проволоки?
Стандартные допуски составляют примерно от ±0.0005 до ±0.001 дюйма (от 0.013 до 0.025 мм). При тщательной настройке и многократных чистовых проходах точность обработки может достигать ±0.0001 дюйма (0.0025 мм). Фактическая точность зависит от термической стабильности станка, качества проволоки, равномерности промывки и количества проходов, которые проходит деталь.
Дорого ли использовать проволочную электроэрозионную обработку?
Вполне возможно, поскольку стоимость тесно связана со временем резки. Тонкие детали с коротким профилем и умеренными допусками доступны по цене. Изготовление толстых деталей с длинным периметром, жесткими допусками по всей поверхности и высокими требованиями к качеству обработки занимает часы и, соответственно, обходится дороже. Если для детали действительно не требуется прецизионная электроэрозионная обработка проволокой, более быстрый процесс обычно обходится дешевле.
Какой минимальный размер внутреннего угла может быть вырезан методом электроэрозионной обработки?
Внутренние углы не могут быть острее, чем приблизительно радиус проволоки плюс искровой зазор — обычно от 0.05 до 0.15 мм. Если конструкция требует более острого угла, чем может обеспечить проволока, решение состоит в добавлении скругления углов в геометрию или в указании дополнительной операции. Истинный внутренний угол с нулевым радиусом недостижим.
Оставляет ли электроэрозионная обработка проволокой заусенцы?
Практически ничего, поэтому этот метод предпочтителен для прецизионных компонентов, которые непосредственно входят в узлы. Процесс электроэрозионной обработки оставляет чистую кромку, и многие детали снимаются со станка без необходимости предварительной зачистки.
В каких случаях следует использовать электроэрозионную обработку погружением вместо электроэрозионной обработки проволокой?
Электроэрозионная обработка погружным электродом применяется, когда требуется создать глухую полость, контурное дно кармана или трехмерную форму пресс-формы. Электроэрозионная обработка проволокой прорезает деталь по всей толщине от поверхности до поверхности — она не может создать ничего, что не выходит с противоположной стороны. Электроэрозионная обработка погружным электродом формирует такие элементы с помощью фигурного электрода.
Заключение: Сопоставьте процесс с деталью.
Электроэрозионная обработка проволокой — это прецизионный инструмент, а не универсальный. Она подходит для твердых, проводящих металлов, где геометрия требует жестких допусков для 2D-профилей, острых внутренних углов или резки закаленного материала без деформаций. Она не подходит для непроводящих материалов, обработки больших объемов простых профилей, удаления материала в больших объемах и обработки 3D-полостей.
Прежде чем приступать к электроэрозионной обработке проволокой, проверьте деталь на соответствие заданным параметрам и учтите логику расчета стоимости. Если все условия соблюдены, значит, этот процесс обеспечивает точность, недостижимую для большинства альтернативных методов. Если же нет, то лазерная, гидроабразивная или фрезерная обработка на станках с ЧПУ позволят изготовить ту же деталь быстрее и дешевле.
Если у вас есть деталь, которую можно обработать методом электроэрозионной обработки проволокой, пришлите нам чертеж или модель. Мы подтвердим соответствие технологическим параметрам, убедимся в достижимости необходимых допусков и поможем вам изготовить ее правильно, включая механическую обработку, необходимую для большинства прецизионных деталей, наряду с обработкой проволокой.