Задача прототипа одна: показать вам правду о вашей конструкции до того, как вы потратите реальные деньги на изготовление оснастки. Но не каждый прототип говорит правду. Деталь, которая выглядит правильно, может всё ещё лгать о том, как она будет вести себя под нагрузкой, при разных температурах или после тысячи циклов — и к тому времени, как вы это выясните, конструкция уже зафиксирована, а пресс-форма изготовлена.
Именно поэтому так важна обработка прототипов на станках с ЧПУ. Если вы дизайнер продукции, инженер-механик или работаете в сфере медицинских, аэрокосмических или автомобильных исследований и разработок, вам нужны детали, которые ведут себя как настоящие, а не приблизительные копии, которые проходят быструю проверку на соответствие, но оказываются несостоятельными во всех остальных отношениях. Станки с ЧПУ позволяют изготавливать функциональные детали из серийных материалов, часто за несколько дней, без затрат на пресс-формы и оснастку.
Читайте дальше, и вы узнаете, когда ЧПУ — это правильное решение, как спроектировать деталь, которая будет обработана чисто с первого раза, и как правильно интерпретировать коммерческое предложение, чтобы контролировать как стоимость, так и сроки.
Что дает вам обработка прототипов на станках с ЧПУ?
В станках с ЧПУ для изготовления прототипов используются управляемые компьютером режущие инструменты для удаления материала из цельного блока до получения готовой детали. Это механика, но дело не в этом.
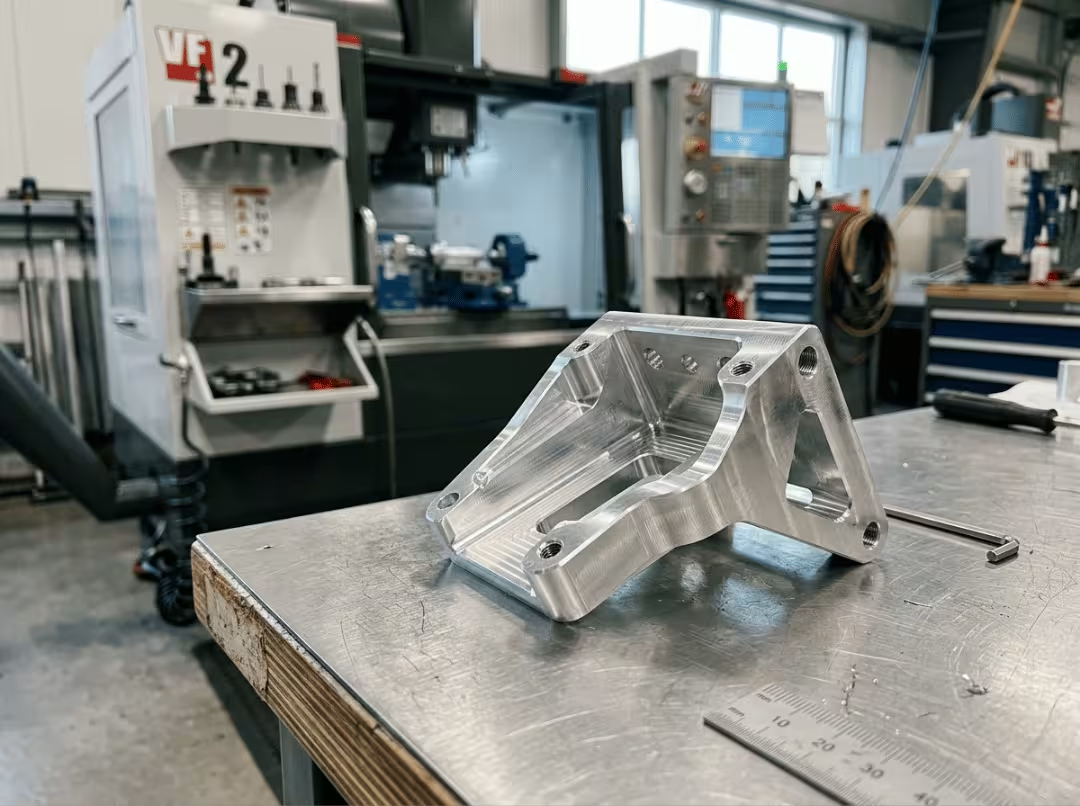
Суть в следующем: прототип, изготовленный на станках с ЧПУ, работает на тех же станках и из тех же материалов, что и детали для серийного производства. Вырежьте кронштейн из алюминия 6061 на прототипе, и это будет тот же самый алюминий 6061, который вы будете использовать в серийном производстве. Ваши данные испытаний переносятся. Когда деталь проходит испытание на нагрузку, термический цикл или проверку на соответствие размерам и функциональности, вы видите, как будет вести себя серийная деталь, а не пластиковый аналог, который просто имеет ту же форму. Именно эта точность является главной причиной выбора станков с ЧПУ вместо более быстрых и дешевых методов формообразования.
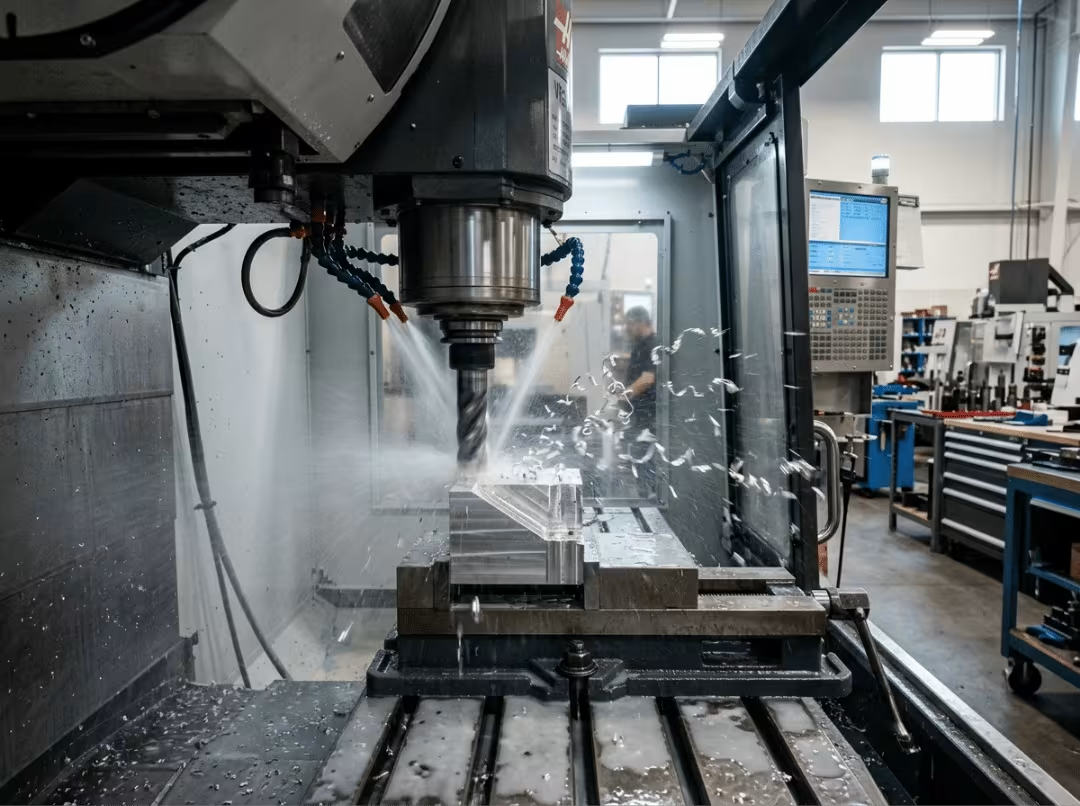
Когда ЧПУ — правильный выбор, а когда нет.
ЧПУ — не всегда оптимальное решение. Знание того, когда его использовать, а когда отказаться, позволит сэкономить деньги и избежать лишних итераций.
Выбирайте станки с ЧПУ, когда:
- Вы проверяете свойства материала. Вам необходимы реальные механические, термические характеристики или износостойкость, а не просто форма, которую можно держать в руках.
- Точность имеет значение. В качестве базового значения требуется точность ±0.005 дюйма, при этом более точный контроль возможен там, где этого требует функциональность.
- Разработка проекта продолжается. Вы будете постоянно переходить от одной версии к другой, и оплата инструментов привяжет вас к определенной цели слишком рано.
- Вам необходима отделка, соответствующая производственным параметрам. Анодирование, пескоструйная обработка и подобные виды отделки позволяют создать на образцах, демонстрируемых покупателям, впечатление, будто это настоящая продукция.
Пересмотрите целесообразность использования станков с ЧПУ в следующих случаях:
- Количество очень небольшое, а геометрия простая. В случае разовых заказов основную часть стоимости составляют затраты на программирование и настройку, поэтому себестоимость каждой детали остается высокой.
- Геометрические особенности скрыты от режущего инструмента. Внутренние решетки, глубокие узкие каналы и замкнутые пустоты трудно или невозможно обработать механическим способом — аддитивные технологии могут быть лучшим вариантом.
- Эта деталь не подойдёт к станку. У каждого фрезерного и токарного станка есть своя рабочая зона, и детали больших размеров требуют раскола или применения другого технологического процесса.
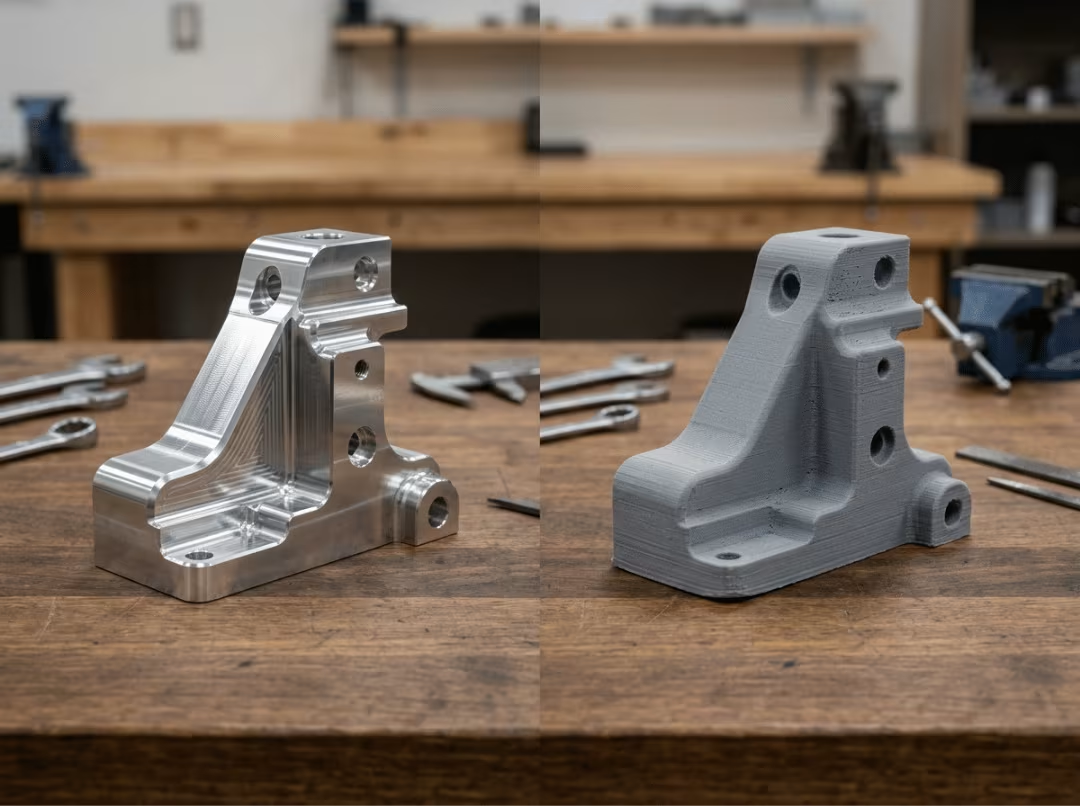
Вот решение в одном из сценариев. Вы разработали несущую скобу, которая должна пройти испытание на нагрузку. Изготовьте её на станке из сплава 6061, и вы получите деталь, которая выйдет из строя — или выдержит — точно так же, как и серийная деталь. Распечатайте ту же скобу на 3D-принтере, и она, возможно, пройдёт проверку на соответствие размерам на вашем столе, но при этом даст вам цифры, которые сильно вводят в заблуждение относительно прочности. Когда вам нужен ответ на вопрос «выдержит ли это на самом деле?», ЧПУ-обработка — единственный способ получить честный ответ на этот вопрос.
Разработка детали, которая идеально подходит для обработки с первого раза.
Именно здесь чаще всего решается судьба бюджета на прототипирование. Чистый дизайн позволяет быстро и недорого получить готовый продукт. Небрежный же приводит к дополнительным затратам на настройку оборудования, специализированные инструменты и циклы доработок — и за всё это приходится платить.
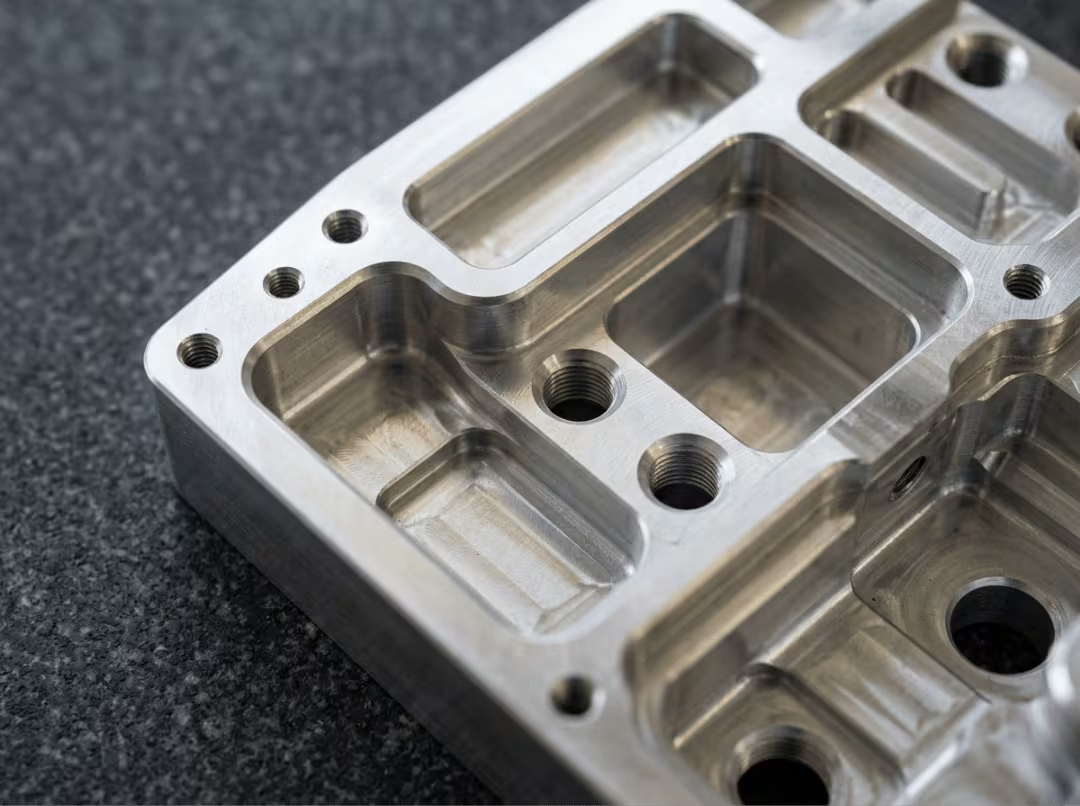
Геометрия — это правила, позволяющие реально сэкономить деньги. Классическая ловушка — это внутренние углы. Режущий инструмент имеет круглую форму, поэтому он не может создать острый внутренний угол. Если спроектировать внутренние радиусы в соответствии со стандартным радиусом инструмента, цех вырежет их за один проход. Требуя действительно острого угла, вы просто насильно используете электроэрозионную обработку или медленную специализированную обработку для детали, которая в этом не нуждалась. Толщина стенок должна быть достаточной, чтобы противостоять деформации — тонкие стенки вибрируют под режущим инструментом, портят качество обработки и иногда выбрасываются в процессе производства. Отдавайте предпочтение стандартным размерам отверстий и глубине резьбы, поскольку нестандартные отверстия означают изготовление нестандартного инструмента и увеличение сроков выполнения заказа.
Функции, которые незаметно увеличивают стоимость. Некоторые варианты выглядят безобидно на экране, но значительно завышают смету. Для глубоких отверстий требуются длинные, тонкие инструменты, работающие на низких скоростях подачи, поэтому они отнимают время на станке. Подрезы вообще недоступны для стандартной фрезы — для их обработки требуется специальный инструмент или отдельная операция электроэрозионной обработки. Высокие ребра и тонкие стенки вибрируют во время резки, что ухудшает качество поверхности и может привести к выходу деталей за пределы допусков. Ни один из этих вариантов не является критическим, но у каждого есть своя цена, и эта цена часто становится невидимой до момента составления сметы.
Чертеж, который позволит получить точную смету. Нечеткий чертеж приведет к завышенной смете или к бесконечным доработкам — и то, и другое отнимает дни. Указывайте только действительно важные допуски и отмечайте критические размеры, чтобы цех знал, на чем сосредоточить внимание при проверке. Четко указывайте марку материала, а также все необходимые сертификаты. И отправляйте полный чертеж с первого раза. Каждый раунд «подождите, что вы имели в виду?» добавляет дни к графику, который вы пытаетесь сократить.
Рассмотрим, к чему может привести одно геометрическое решение. Деталь, спроектированная с радиусом скругления углов, соответствующим стандартной концевой фрезе, и с элементом, перемещенным таким образом, чтобы инструмент мог до него дотянуться сверху, может быть обработана полностью на 3-осевом станке. Если же сделать внутренний угол слишком крутым или элемент спрятать так, что до него можно добраться только под углом, та же деталь перейдет на 5-осевой станок — более высокая почасовая ставка, больше времени на переналадку, более длительный срок выполнения. Геометрия не станет более функциональной. Она просто станет дороже. Понимание принципов проектирования с учетом технологичности производства до завершения работы над моделью — это самый надежный способ избежать такого результата.
Точность и качество отделки — вкладывайте средства туда, где это действительно важно.
Допуски и качество отделки — вот где инженеры обычно незаметно переплачивают, как правило, из соображений предосторожности. Решение не в том, чтобы ослабить все крепления, а в том, чтобы обеспечить точность там, где это необходимо для выполнения функции, и нигде больше.
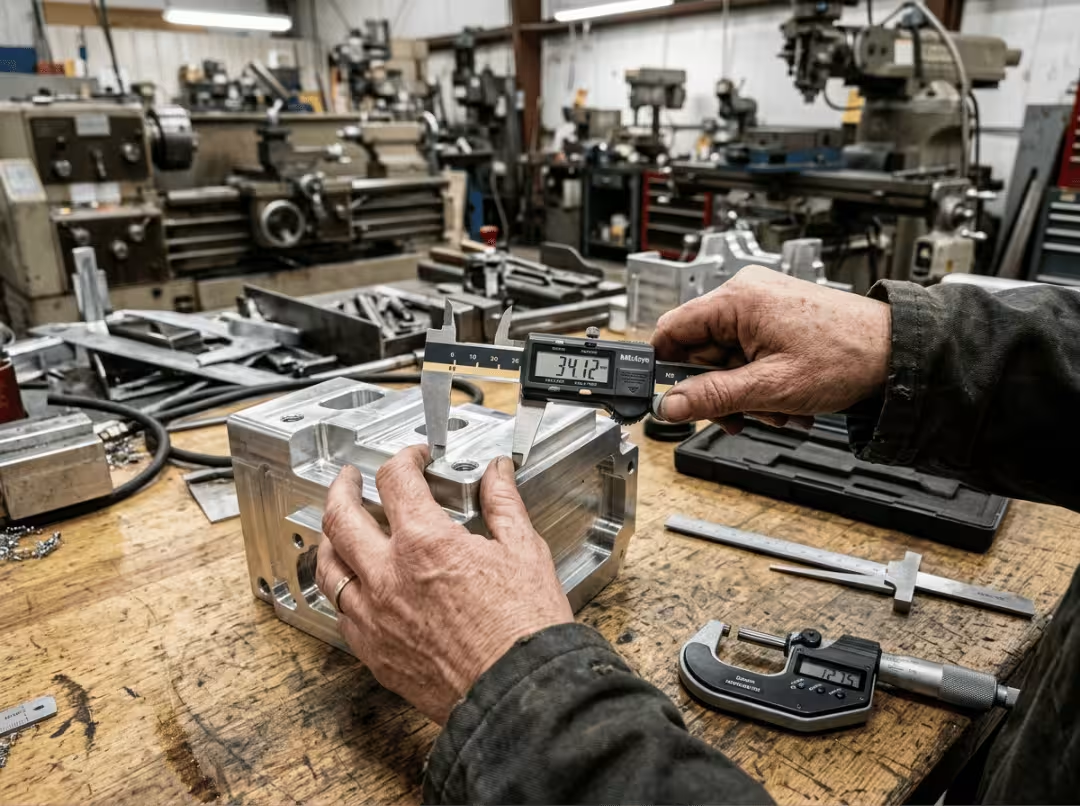
Насколько жесткими должны быть допуски? В большинстве цехов стандартный допуск составляет ±0.005 дюйма, и это не влечет за собой дополнительных затрат. Допуск ±0.001 дюйма изменит ситуацию: замедление обработки, более тщательная настройка и дополнительный контроль — все это повлияет на стоимость. Жесткие допуски оправданы при посадке подшипника или сопрягаемой поверхности. Они бесполезны на поверхности, которая никогда ни с чем не соприкасается. Каждая деталь, допускаемая с помощью жестких допусков, увеличивает стоимость, поэтому допускайте функцию, а не всю деталь целиком.
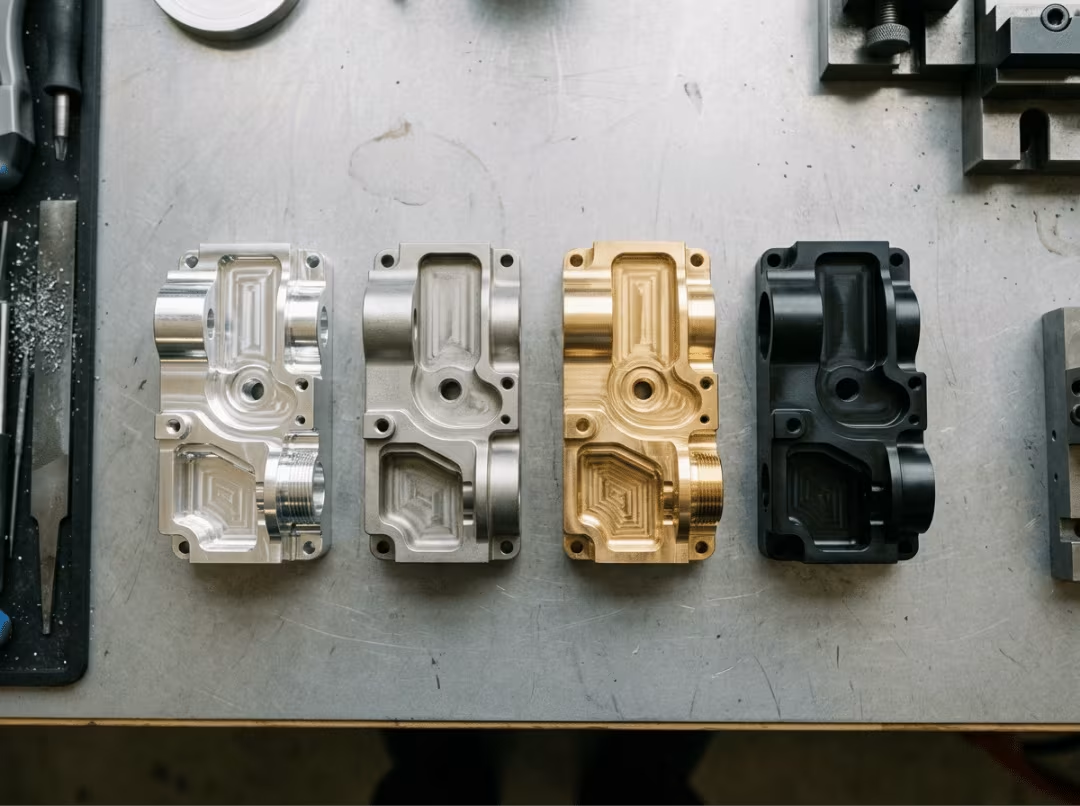
Подберите отделку в соответствии с назначением детали. Деталь для функционального тестирования обычно хорошо работает после механической обработки — видимые следы инструмента не влияют на испытание под нагрузкой. Образец, предназначенный для демонстрации заказчику, — это другое дело; пескоструйная обработка, анодирование или порошковая покраска придают ему вид готового изделия. Руководство по отделке поверхности при обработке на станках с ЧПУ охватывает весь спектр доступных вариантов, от марок SPI до распространенных методов постобработки, и его стоит изучить, прежде чем окончательно определиться с типом отделки. Прежде чем принимать решение, также уточните у цеха, какие виды отделки они выполняют самостоятельно, а какие заказывают у сторонних поставщиков, поскольку любая отгрузка увеличивает время выполнения заказа, которое вы могли не учесть в бюджете.
Самый распространенный способ завысить цену — это скрытый завышение: указание жесткого допуска на внутреннюю деталь, которую никто никогда не будет измерять. Она не соприкасается с сопрягаемой деталью, не несет нагрузки, и ни один инспектор ее не проверит — но цех все равно должен обработать и проверить деталь в соответствии с этими спецификациями, и вы все равно за это платите. Прежде чем окончательно утвердить чертеж, внимательно проверьте каждый жесткий допуск и задайте себе один вопрос: действительно ли эта функция необходима? Если нет, ослабьте допуск и оставьте деньги себе.
Стоимость и сроки выполнения — как читать коммерческое предложение
В прототипе коммерческого предложения указана не одна цена, а целый ряд цен, и знание того, что находится в этом ряду, позволяет определить, где можно реально сэкономить.
При изготовлении единичной детали удивительно, что резка редко является самой большой производственной линией. Программирование траекторий движения инструмента и настройка станка часто обходятся дороже, чем сама обработка металла. Кто-то должен написать программу CAM, выбрать инструменты, настроить скорость и подачу, затем закрепить заготовку и проверить ее перед тем, как слетит хотя бы одна стружка. Эта работа одинакова независимо от того, заказываете вы одну деталь или десять — именно поэтому количество меняет все. При заказе партии из 10 деталей фиксированная настройка распределяется на все детали, поэтому цена за деталь резко падает по мере увеличения количества.
После настройки параметры становятся предсказуемыми. Марка материала и размер заготовки напрямую влияют на расчет стоимости. Жесткие допуски увеличивают время работы станка и затраты на контроль качества. Сложная геометрия требует дополнительных настроек, и каждая дополнительная настройка – это еще один цикл оснастки и выравнивания, за который вы платите дополнительно.
Сроки выполнения работ подчиняются той же логике. Простая алюминиевая деталь, обработанная за одну установку, может быть отгружена за 2-3 рабочих дня. Добавьте несколько установок или перейдите на нержавеющую сталь, которая режет медленнее и быстрее изнашивает инструменты, и срок составит 5-10 дней. Срочная обработка сокращает этот срок, но за ускорение выполнения заказа приходится доплачивать.
Как сократить расходы, не экономя на качестве:
- Упростите геометрию. Таким образом, его можно изготовить за меньшее количество операций.
- Используйте распространенные материалы и стандартные размеры заготовок. — Изготовление блоков на заказ увеличивает количество отходов и затраты.
- Объединяйте итерации дизайна в пакеты. Объединить в один заказ, вместо того чтобы дважды платить за настройку.
- Пришлите полный чертеж с первого раза. Таким образом, цикл доработок не помешает вашему графику.
Закономерность сохраняется на протяжении всего процесса: постоянные затраты поощряют объём производства и чёткие чертежи, а переменные затраты поощряют сдержанность в отношении допусков и геометрии.
Как материальный выбор влияет на результат
Главный принцип таков: чем тверже или экзотическее материал, тем медленнее он режется, тем быстрее изнашиваются инструменты и тем дольше приходится ждать поступления товара на склад. Этот единственный факт влияет на стоимость и сроки поставки больше, чем большинство конструктивных деталей.
Несколько групп охватывают большую часть работы над прототипами:
- Алюминий (6061, 7075): Вариант по умолчанию. Быстро режется, прочный, легкий и недорогой — начните с него, если только применение не исключает его использование.
- Нержавеющая сталь (303, 304): Коррозионная стойкость и чистота медицинского класса достигаются ценой замедления обработки и сокращения срока службы инструмента.
- Титан: Это материал с наилучшим соотношением прочности и веса, но он медленно режется, быстро изнашивает инструмент и имеет высокую стоимость материалов.
- Пластмассы (ABS, PC, Delrin, PEEK): Корпуса и ударопрочные детали из АБС-пластика или поликарбоната, высокоточные детали с низким коэффициентом трения из делрина, детали, предназначенные для работы при высоких температурах и стерилизации, из ПЭЭК — при этом ПЭЭК является самым дорогим материалом с большим отрывом.
Один из способов существенно сэкономить деньги: проектирование под стандартные размеры заготовок. Использование имеющихся на складе заготовок позволяет сократить как отходы, так и время выполнения заказа. Изготовление заготовок нестандартных размеров означает дополнительный материал, дополнительные отходы и ожидание доставки еще до начала обработки.
ЧПУ против других методов — что следует использовать?
ЧПУ — не единственный способ изготовления прототипа, и выбор неправильного процесса приводит к потере денег и времени. Выбор зависит от того, что вы тестируете и сколько деталей вам нужно.
ЧПУ против 3D-печати. ЧПУ-резка выполняется из производственных материалов, поэтому деталь ведет себя как настоящая под нагрузкой, нагревом и износом. 3D-печать выигрывает там, где геометрия важнее материала — внутренние каналы, решетки и органические формы, недоступные для режущего инструмента, — и она непревзойденна для быстрого исследования формы, которое нужно просто подержать в руках. Как правило, проверка производительности осуществляется с помощью ЧПУ; быстрая проверка формы — с помощью печати.
Сравнение литья с ЧПУ и вакуумного литья. Вакуумное литье использует силиконовую форму для заливки от 10 до 50 полиуретановых деталей и отлично подходит для небольших партий деталей, похожих на резину, или деталей с эстетичной отделкой. ЧПУ превосходит вакуумное литье при изготовлении отдельных деталей и по диапазону материалов, поскольку литье ограничено литьевыми смолами.
ЧПУ против литья под давлением. Литье под давлением окупается только при больших объемах производства — оснастка дорогая и изготавливается медленно, а изменения в конструкции обходятся дорого после резки стали. Для одной-нескольких десятков деталей, или когда конструкция еще находится в стадии разработки, ЧПУ быстрее и дешевле.
Соотнесите это со своей ситуацией:
- 1–20 функциональных частей, реальное поведение материала: ЧПУ.
- 1. Быстрая проверка формы, сложная внутренняя геометрия: 3D печать.
- 10–50 декоративных или гибких деталей: вакуумное литье.
- Тысячи идентичных деталей, конструкция заблокирована: литье под давлением.
Как выбрать цех по изготовлению прототипов на станках с ЧПУ
Правильный выбор мастерской — это разница между исправной деталью и бесконечным циклом доработок, за который вы платите. Несколько признаков позволяют предсказать хороший результат.
Ищите опыт работы в вашей отрасли и с вашими материалами — компания, работавшая со стеклонаполненным нейлоном или медицинской нержавеющей сталью, уже знает причины отказов. Если для проекта необходима формальная система управления качеством, ищите сертификаты ISO 9001 или AS9100. Обратите внимание на наличие четкого контрольного оборудования и отчетности, чтобы понимать, как проверяется качество отгружаемой продукции. И самое главное, ищите инженеров, которые предоставляют реальную обратную связь по DFM (проектированию с учетом технологичности производства), а не просто возвращают цифры.
Перед оформлением заказа задайте несколько прямых вопросов:
- Перед тем как составить смету, вы проверяете проект на технологичность изготовления?
- Какие допуски вы можете выдержать для выбранного мной материала?
- Включены ли в смету отделочные работы и дополнительные операции?
- Каковы ваши стандартные сроки выполнения заказа, и сколько стоит срочный заказ?
Признаки неисправности не менее показательны. Предложение, не содержащее никаких технических вопросов, означает, что вашу деталь никто тщательно не проверял. Отсутствие четко определенного процесса контроля качества означает отсутствие ответственности за качество. А цена, значительно ниже рыночной, обычно скрывает недочет, за который вы заплатите позже — более мягкий материал, более свободные допуски или пропущенный этап контроля.
Часто задаваемые вопросы
В чём разница между прототипированием на станках с ЧПУ и серийной обработкой?
Процесс тот же, различается лишь цель. Прототипирование отдает предпочтение скорости и гибкости, позволяя тестировать и совершенствовать процессы. Серийная обработка деталей оптимизирована для получения повторяемых результатов в больших объемах, где решающее значение имеют стоимость детали и время цикла.
Насколько точна обработка прототипов на станках с ЧПУ?
Стандартная точность ±0.005 дюйма предоставляется без дополнительной платы, а точность ±0.001 дюйма доступна, если этого требует данная функция. Помните, что более точный допуск позволяет сэкономить время на станке и время проверки, поэтому используйте его для тех функций, которые этого заслуживают.
Можно ли использовать тот же материал, что и для готовой детали, при изготовлении прототипа на станке с ЧПУ?
Да, и это главная причина выбрать станки с ЧПУ. Резка из серийных сплавов и пластмасс означает, что прототип ведет себя как реальный компонент, поэтому результаты испытаний сохраняются при масштабировании.
ЧПУ-печать или 3D-печать — что дешевле для создания прототипов?
Печать обычно выигрывает при изготовлении небольших, сложных, не несущих нагрузку деталей. ЧПУ выигрывает в тех случаях, когда необходимы реальные свойства материала, жесткие допуски или деталь, которая должна выдержать функциональное испытание — и в таких случаях это дешевле, чем быть введенным в заблуждение.
Сколько опытных образцов мне следует заказать для тестирования?
Включите в план испытаний еще один-два запасных элемента для разрушающих проверок — обычно от 3 до 5. Поскольку затраты на подготовку производства распределяются по всей партии, несколько дополнительных деталей сейчас обходятся гораздо дешевле, чем их повторный заказ позже.
Какие форматы файлов необходимы для цехов с ЧПУ?
Трехмерная CAD-модель, обычно в формате STEP или IGES, в сочетании с двухмерным чертежом для проверки критически важных допусков и качества обработки поверхности. Убедитесь, что модель герметична, без отсутствующих граней или поврежденных поверхностей.
Помогают ли цеха с ЧПУ улучшить мой проект?
Хороший специалист, прежде чем составлять смету, обратит внимание на острые внутренние углы, тонкие стенки и труднодоступные элементы. Мастерская, которая просто вырезает то, что вы ей прислали, и возвращает дефектные детали после проверки, не окажет вам никакой услуги.
Заключение
Все решения, определяющие стоимость и сроки изготовления прототипа, принимаются еще до того, как файл попадет в цех — вы рисуете геометрию, выбираете материал, задаете допуски и указываете тип отделки. Если все сделать правильно, станок с ЧПУ предоставит вам деталь производственного качества для реальных испытаний в течение нескольких дней. Если же допустить небрежность, вы поплатитесь за это переналадкой, доработками и потерянными неделями.
Следующий шаг прост: приведите в порядок свою CAD-модель, отправьте ее в две-три компании для проверки на соответствие требованиям DFM (проектирование с учетом технологичности производства) и сравните полученные предложения с вашим фактическим планом испытаний, а не только с заявленной ценой.