Многие инженеры и покупатели хотят, чтобы металлические детали, обработанные на станках с ЧПУ, выглядели чистыми и однородными. Однако на необработанных поверхностях часто видны следы инструмента, неравномерный блеск и мелкие заусенцы. Пескоструйная обработка устраняет все три проблемы за один этап.
Пескоструйная обработка придает детали равномерную матовую поверхность. Она скрывает легкие следы от инструмента, смягчает острые края и подготавливает алюминий к анодированию. Именно поэтому цеха так часто используют ее для корпусов, кронштейнов и крышек.
Пескоструйная обработка действительно изменяет деталь. Она меняет поверхность и может повлиять на допуски, если не использовать маскировку.
Это руководство охватывает:
- Какие изменения вносит пескоструйная обработка в деталь?
- Когда его использовать, а когда избегать
- Как он соотносится с другими Обработка поверхности на станке с ЧПУ кредита
- Как это указать и проверить, чтобы ваши детали прошли проверку качества.
Что такое пескоструйная обработка?
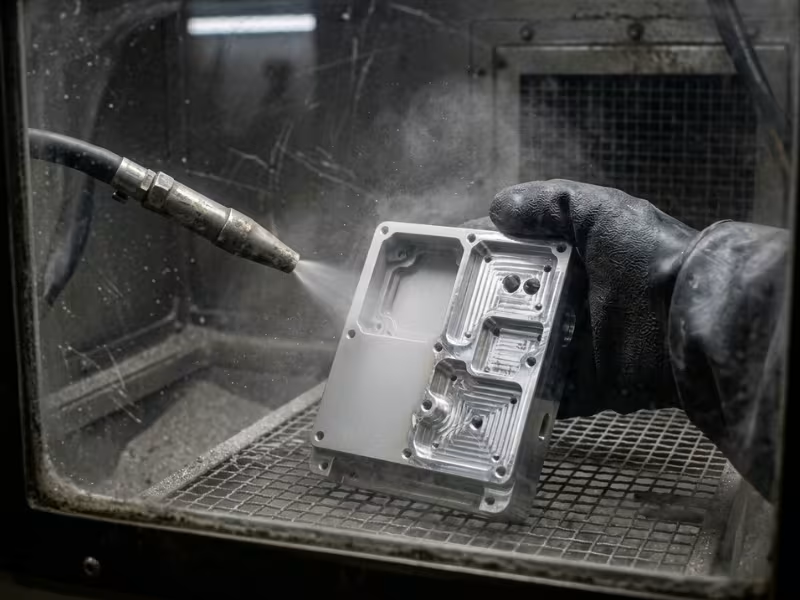
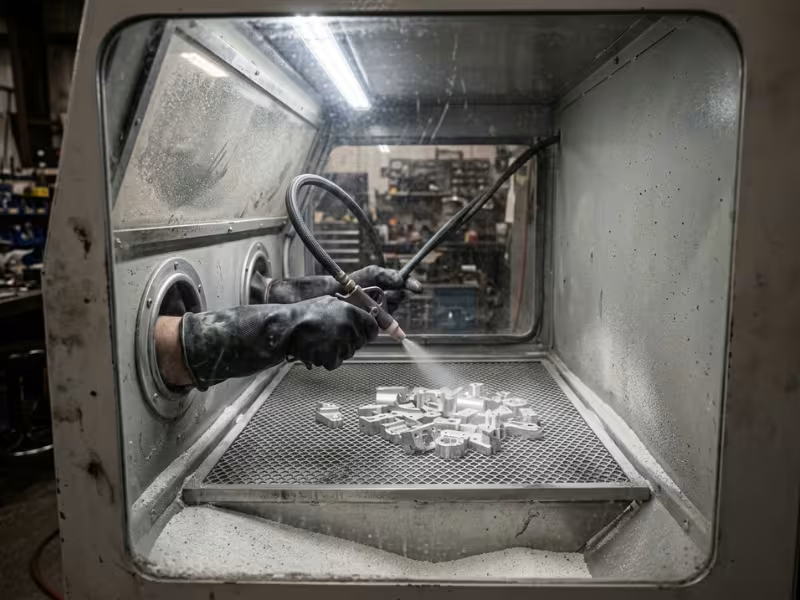
Пескоструйная обработка — это механическая обработка поверхности. В пескоструйной камере сжатый воздух используется для подачи на деталь мелких круглых частиц. В большинстве цехов используются стеклянные шарики.
Каждый стержень касается поверхности и оставляет крошечную ямочку. Миллионы таких ямочек перекрываются, образуя ровную матовую или сатиновую текстуру. Легкие следы от инструмента исчезают, и деталь выглядит однородной под любым углом.
Я объясняю клиентам это как «упрочнение, а не резка». Круглые гранулы прижимают и выравнивают поверхность. Они не врезаются в нее так, как острый абразив. Это различие устраняет три распространенные ошибки.
Это не покрытие. Пескоструйная обработка не добавляет краску, оксидный слой и пленку. Вы по-прежнему видите голый металл или пластик с новой текстурой. Если вам нужна защита от коррозии или цвет, запланируйте последующее анодирование, порошковую покраску или гальваническое покрытие.
Это не процесс удаления материала. Шарики удаляют лишь небольшое количество материала, часто несколько микрон. Это не исправит увеличенный диаметр или глубокую царапину. Тем не менее, это может привести к нарушению жестких допусков, поэтому маскирование имеет значение.
Это не пескоструйная обработка. При пескоструйной обработке используется острый, угловатый абразив, например, оксид алюминия. Он агрессивно режет и оставляет шероховатую поверхность. Шариковая пескоструйная обработка более щадящая и обеспечивает более тонкую отделку.
|
Разработка |
Что она делает |
Типичный результат |
|---|---|---|
|
Дробеструйная обработка |
Круглая поверхность медиа-оболочки |
Равномерное матовое или сатиновое покрытие |
|
Пескоструйная |
Угловой абразивный материал разрезает поверхность. |
Шероховатый, протравленный профиль для нанесения покрытия. |
|
После обработки |
После лечения не требуется |
Видимые следы от инструментов, неравномерный блеск. |
Рассматривайте пескоструйную обработку как косметический и подготовительный этап. Она меняет внешний вид и тактильные ощущения поверхности, но не меняет сути детали.
Почему пескоструйная обработка широко применяется для деталей, изготовленных на станках с ЧПУ?
Станок с ЧПУ обеспечивает высокую точность деталей. Но это не всегда гарантирует их привлекательный внешний вид. Именно этот недостаток объясняет, почему пескоструйная обработка встречается так часто в предложениях, которые я рассматриваю.
Обработанные поверхности редко выглядят однородными. Торцевая фреза оставляет завихрения. Шаровая концевая фреза оставляет выемки на изогнутых стенках. Точеные поверхности демонстрируют тонкие спиральные линии. На одной стороне одного корпуса может быть три или четыре текстуры, и клиенты часто воспринимают это как низкое качество, даже если все размеры соответствуют требованиям.
Партии по умолчанию не совпадают. Вставки изнашиваются, и качество покрытия меняется в процессе производства. Деталь 1 и деталь 200 могут выглядеть по-разному при одном и том же освещении. Пескоструйная обработка возвращает всем поверхностям одну матовую текстуру.
Это подготавливает детали к анодированию и нанесению покрытия. Анодирование не скрывает следы от инструмента, а подчеркивает их. Предварительная пескоструйная обработка обеспечивает более равномерный цвет, особенно при использовании черного или прозрачного анодированного покрытия. Порошковая краска также лучше держится на слегка текстурированной поверхности.
Он подходит для небольших и средних партий. Для пескоструйной обработки не требуется специальная оснастка. Один оператор может обработать 10 прототипов за день или 500 деталей за несколько дней. Для партий до 1,000 деталей пескоструйная обработка обычно обходится дешевле, чем галтовочная, и лучше справляется со сложными формами.
Мой совет: если деталь предназначена для вашего клиента, спланируйте отделку еще на этапе запроса коммерческого предложения.
Какие изменения вносит пескоструйная обработка в деталь?
Пескоструйная обработка выглядит как простой косметический этап, но она изменяет текстуру, края, чистоту поверхности, а иногда и размер детали. Я проверяю каждый из этих параметров, прежде чем утвердить результат пескоструйной обработки.
Текстура и внешний вид поверхности
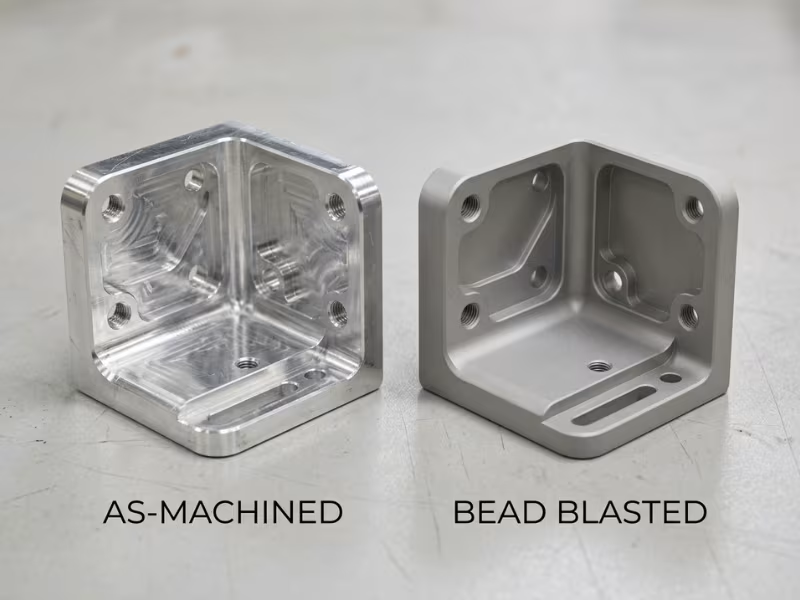
Наиболее заметное изменение — это блеск. На обработанной алюминиевой поверхности часто встречаются яркие полосы рядом с тусклыми, завихренными участками. После пескоструйной обработки вся поверхность приобретает равномерный матовый или сатиновый серый оттенок.
Размер шариков определяет текстуру. Мелкие шарики придают мягкий матовый вид, часто с шероховатостью Ra 0.8–1.6 мкм на алюминии. Более крупные шарики дают более зернистую матовую поверхность, ближе к Ra 1.6–3.2 мкм. Давление воздуха, расстояние до сопла и время пескоструйной обработки также влияют на результат.
Легкие следы от инструмента исчезают, а мелкие заусенцы размягчаются. Однако самым большим преимуществом является однородность партии. Когда оператор работает с одним и тем же материалом, оказывает одинаковое давление и держит деталь 1 и деталь 300 на одинаковом расстоянии.
Размерный эффект
Здесь покупателей часто ждут сюрпризы. Стеклянные шарики удаляют несколько микрон и слегка сглаживают острые края. На кронштейне с допусками ±0.1 мм никто не заметит разницы. А вот на отверстии подшипника с допусками ±0.01 мм эти микроны могут вывести деталь за пределы допустимых параметров.
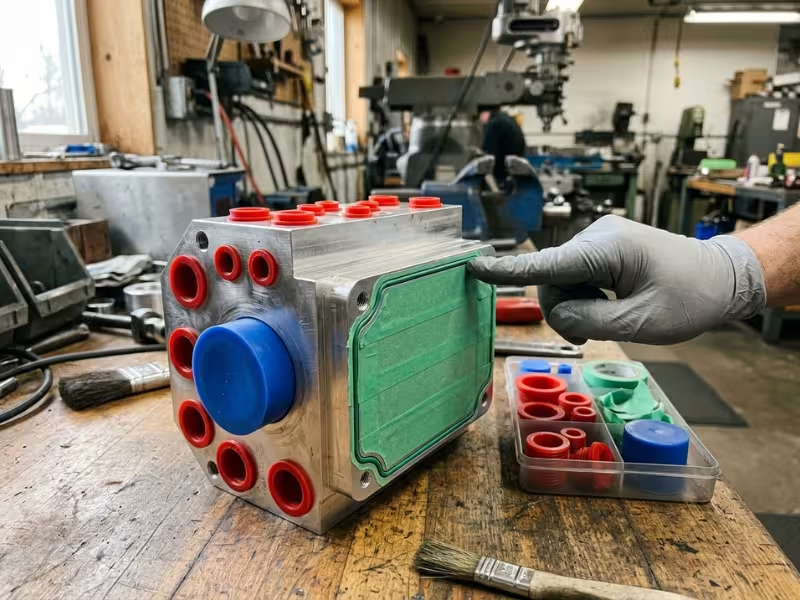
Вот почему я всегда прошу клиентов скрывать эти особенности:
- Темы: Взрывные работы притупляют структуру корней и могут привести к застреванию бусин в корнях.
- Герметизация поверхностей: Для обеспечения герметичности канавки для уплотнительных колец и поверхности прокладок должны иметь свое первоначальное покрытие.
- Базовые точки и прецизионные отверстия: Измененная поверхность означает измененные размеры.
- Диаметры при запрессовке: Даже незначительное изменение размера может привести к тому, что вещь станет свободной.
В мастерских используют силиконовые заглушки, колпачки и термостойкую ленту для маскировки. Маскировка требует немного больше трудозатрат, но обходится гораздо дешевле, чем выбрасывание всей партии.
Состояние поверхности и отделка после обработки
Равномерная текстура после пескоструйной обработки обеспечивает однородное основание для анодирования, с меньшим количеством блестящих пятен и полос. Также улучшается сцепление порошкового покрытия и краски.
В данном случае крайне важна чистота абразивного материала. Если в цехе сначала обрабатывают стальные детали, а затем алюминиевые одним и тем же абразивом, частицы железа могут внедриться в алюминий. Впоследствии они проявляются в виде темных пятен или ржавчины под анодированным покрытием. Изношенные, сломанные абразивные валики также становятся острыми и травятся неравномерно.
Я задаю магазинам три вопроса:
- Вы храните отдельные носители информации для алюминия, стали и...? детали из нержавеющей стали?
- Как часто вы заменяете или проверяете бусины?
- Как чистить детали после пескоструйной обработки?
Последующая пескоструйная очистка удаляет застрявшие шарики из глухих отверстий, резьбы и полостей. Если ее пропустить, незакрепленные частицы могут попасть в узел или загрязнить ванну для анодирования.
Что оно не может исправить
Пескоструйная обработка улучшает внешний вид качественной детали. Но она не может превратить плохую деталь в качественную. Глубокие царапины, следы от шлифовки и поврежденные поверхности все еще видны, особенно после анодирования. Отверстие меньшего размера или неровная поверхность останутся такими же.
|
Что это меняет |
Что это не исправляет |
|---|---|
|
Блеск превращается в равномерный матовый или сатиновый эффект. |
Глубокие царапины и вмятины |
|
Легкие следы от инструментов и разводы исчезают. |
Следы от ударов и порванные поверхности |
|
Мелкие заусенцы и острые края смягчаются. |
Недостаточные или избыточные характеристики |
|
Внешний вид каждого участка становится единообразным. |
Неплоские или некруглые грани |
|
Поверхность подготавливается к анодированию или нанесению покрытия. |
Низкое качество материала или пористость |
|
Открытые детали могут слегка смещаться. |
Неправильные траектории обработки или некорректное программирование |
Моё правило простое. Сначала нужно правильно обработать деталь на станке, а затем пескоструйная обработка придаст ей нужный вид.
Когда следует использовать пескоструйную обработку, а когда нет.
Пескоструйная обработка отлично решает некоторые проблемы с качеством отделки. Но на неправильной детали она создает новые. Вот двухсторонняя проверка, которую я провожу по каждому чертежу.
Веские причины взорваться
Если два или более из перечисленных пунктов соответствуют вашим требованиям, то взрывные работы, как правило, заслуживают места в смете.
Вам нужен однородный матовый вид. Корпуса, крышки, ручки и панели должны быть обращены к покупателю. Пескоструйная обработка устраняет блики и выравнивает смешанные фрезерованные и точеные поверхности.
Необходимо обеспечить стабильность качества во всех партиях. Повторный заказ через шесть месяцев должен соответствовать первой партии. Зафиксированный размер валика, давление и расстояние повторяются гораздо лучше, чем при обычной механической обработке.
Далее деталь отправляется на анодирование или нанесение покрытия. Я пескоструйную обработку почти каждой декоративной детали перед черным или прозрачным анодированием. Для алюминиевых деталей, изготовленных на станках с ЧПУ , этот этап в большей степени способствует однородности цвета, чем что-либо еще.
Легкая зачистка кромок помогает. Пескоструйная обработка удаляет мелкие заусенцы и острые края. Она не заменит полноценную зачистку крупных заусенцев.
Деталь способна компенсировать незначительные изменения поверхности. Для элементов с точностью ±0.05 мм или меньше изменения в несколько микрон практически незаметны.
Когда следует отказаться от этого или ограничить это
Жесткие допуски применяются к открытым поверхностям. Диаметры отверстий подшипников и запрессованных соединений с допуском ±0.01 мм могут смещаться. Если их нельзя замаскировать, не следует применять пескоструйную обработку.
Ключевые элементы конструкции устойчивы к маскировке. Глубокая внутренняя резьба, поперечно просверленные отверстия и небольшие глухие отверстия удерживают бусины.
Вам нужна зеркальная полировка. Пескоструйная обработка намеренно убивает блеск. Вместо этого выберите полировку или электрополировку.
Стенки тонкие или детали хрупкие. Стенки толщиной менее 1 мм могут деформироваться. Тонкая гравировка и лазерная маркировка теряют четкость, поэтому маркировку следует наносить после пескоструйной обработки.
Вы обрабатываете тысячи мелких, простых деталей. Вибрационный или барабанный станок обрабатывает сотни деталей за цикл при гораздо меньших затратах на рабочую силу.
Выбирайте или избегайте с первого взгляда
|
фактор |
Выбирайте пескоструйную обработку, когда… |
Избегайте или ограничивайте это, когда… |
|---|---|---|
|
Косметическая цель |
Вам нужен ровный матовый или сатиновый эффект? |
Вам нужен зеркальный или глянцевый блеск. |
|
Внешний вид партии |
При повторном заказе партии товара должны совпадать. |
Внешность совершенно не имеет значения. |
|
Следующий процесс |
Далее следует анодирование, порошковая покраска или нанесение лакокрасочного покрытия. |
Затем следует полировка или электрополировка. |
|
Ребра |
Легкие заусенцы и острые края нуждаются в смягчении. |
Крупные заусенцы требуют тщательной зачистки. |
|
Допуски |
Общие допуски ±0.05 мм или меньше. |
Открытые элементы с точностью ±0.01 мм |
|
Критические особенности |
Резьба и уплотнения легко маскируются |
Глубокие резьбовые отверстия, порты или глухие отверстия плохо поддаются маскировке. |
|
Стена и детали |
Прочные стены и надежные элементы |
Тонкие стенки, тонкая гравировка, мелкие метки. |
|
Объём |
От прототипов до примерно 1,000 деталей |
Тысячи мелких, простых деталей |
Один простой совет поможет избежать большинства проблем: отметьте на чертеже все зоны, запрещенные для взрыва, прежде чем отправлять его.
Пескоструйная обработка против других видов обработки на станках с ЧПУ.
Клиенты редко спрашивают: «Стоит ли проводить пескоструйную обработку?» Они спрашивают: «Стоит ли проводить пескоструйную обработку или использовать что-то другое?» Некоторые виды отделки конкурируют с пескоструйной обработкой. Другие лучше всего подходят для использования сразу после нее. Вот наиболее важные сравнения.
Пескоструйная обработка против механической обработки
Каждая деталь, изготовленная на станке с ЧПУ, изначально находится в обработанном состоянии, поэтому главный вопрос заключается в том, добавляет ли пескоструйная обработка достаточную ценность.
Обработка на станке не влечет дополнительных затрат и обеспечивает точность всех размеров. Фрезерованный алюминий обычно имеет шероховатость Ra 0.8–3.2 мкм. Но он выглядит неровным, и отпечатки пальцев отчетливо видны на чистом, блестящем алюминии. Пескоструйная обработка превращает смешанные следы в единую матовую текстуру и скрывает пятна от прикосновений.
Моё правило: если никто не видит деталь, оставьте её в том виде, в котором она была обработана. Если клиент подержит её в руках или посмотрит на неё, пескоструйная обработка обычно окупается.
Дробеструйная обработка против анодирования
Это не конкуренты. Пескоструйная обработка меняет текстуру. Анодирование образует оксидный слой, часто толщиной 5–25 мкм для типа II, который повышает коррозионную стойкость, износостойкость и придает цвет.
Анодирование позволяет увидеть то, что находится под ним, а темные цвета делают следы от инструмента более заметными. Именно поэтому обычная последовательность этапов такая: механическая обработка → пескоструйная обработка → анодирование . Большинство матовых черных алюминиевых корпусов в электронике изготавливаются по этой схеме. Маскировка одних и тех же труднодоступных мест на обоих этапах необходима, поскольку анодирование также увеличивает толщину.
Дробеструйная обработка против пескоструйной обработки
Стеклянные шарики круглые, поэтому они пробиваются. Пескоструйный абразив имеет угловатую форму, поэтому он режет. Пескоструйная обработка быстро удаляет ржавчину и окалину, снимает больше материала и оставляет шероховатый профиль, часто Ra 3.2 мкм или выше. Такой рисунок закрепления помогает толстым покрытиям лучше сцепляться со стальными конструкциями, но на прецизионной детали он выглядит грубо.
Для декоративных деталей, изготовленных на станках с ЧПУ, я почти всегда выбираю бусины.
Пескоструйная обработка против галтовочной и вибрационной обработки
В данном случае сравнение сводится к объему и форме:
- Пропускная способность: Пескоструйная обработка в основном выполняется вручную. Вибрационная чаша обрабатывает сотни мелких деталей за один цикл.
- Консистенция: В барабанном режиме обработка партии происходит равномерно. Пескоструйная обработка зависит от настроек оператора, зафиксированных в заблокированном режиме.
- Ребра: В процессе галтовки края деталей закругляются сильнее, что может привести к образованию вмятин при соприкосновении деталей.
- Геометрия: Взрыв достигает именно тех поверхностей, на которые вы нацелились. Обрушивающийся материал может забиваться в небольшие отверстия.
Для сложных корпусов, изготавливаемых небольшими и средними партиями, я использую пескоструйную обработку. Для тысяч штифтов или шайб я использую галтовочную обработку.
Еще несколько вариантов отделки, о которых стоит знать.
Электрополировка растворяет тонкий слой нержавеющей стали, создавая блестящую, чистую поверхность. Порошковое покрытие наносит толстый цветной слой, часто толщиной 60–120 мкм, обычно поверх обработанной пескоструйным методом основы. Паровая полировка придает глянцевый блеск прозрачным пластикам, таким как поликарбонат и акрил, что является противоположной целью пескоструйной обработки.
Завершение сравнения вкратце
|
Завершить |
Способ доставки |
Типичный результат |
Влияние на размер |
Лучший вариант использования |
|---|---|---|---|---|
|
После обработки |
После лечения не требуется |
Видимые следы от инструментов, смешанный блеск. |
Ничто |
Скрытые или функциональные части |
|
Дробеструйная обработка |
Круглая поверхность медиа-оболочки |
Равномерная матовая или сатиновая текстура |
Очень легкий |
Декоративные детали, подготовка к анодированию. |
|
анодирование |
Электрохимический рост оксидов |
Цвет в сочетании с защитой от коррозии и износа. |
Добавляет 5–25 мкм (тип II) |
Алюминиевые детали, нуждающиеся в защите или окрашивании. |
|
Пескоструйная |
Угловой абразивный материал разрезает поверхность. |
Грубый, вытравленный профиль |
Средняя |
Тщательная очистка, подготовка поверхности для нанесения толстого слоя покрытия. |
|
Вращательный / вибрационный |
Детали перемешиваются с наполнителем в чаше. |
Гладкие, закругленные края |
Небольшое закругление кромок |
Большие объемы мелких, простых деталей |
|
Электрохимический |
Электрохимическое удаление металлов |
Яркий, гладкий, чистый |
Незначительный |
Нержавеющая сталь для медицинского или пищевого применения |
|
Порошковое покрытие |
Электростатическое порошковое покрытие, затем отверждение. |
Толстый, прочный цветной слой |
Добавляет 60–120 мкм |
Детали для наружного применения и повышенной прочности |
|
Полировка паром |
Пары растворителя разглаживают пластик |
Глянцевая, прозрачная поверхность |
незначительный |
Прозрачные детали из поликарбоната и акрила. |
Как выбрать правильное покрытие для вашей детали
Перестаньте спрашивать: «Какой вариант выглядит лучше?» Вместо этого спросите: «Что должна представлять собой эта деталь, чтобы прослужить долго и сколько она стоила?» Я провожу для клиентов шесть быстрых проверок.
- Материал: Анодирование подходит для алюминия. Электрополировка подходит для нержавеющей стали. Парохимическая полировка необходима для прозрачных пластиков. Пескоструйная обработка охватывает самый широкий спектр применений.
- Целевой косметический эффект: Матовый цвет указывает на пескоструйную обработку. Блестящий цвет указывает на полировку. Цвет указывает на анодирование или порошковое покрытие, обычно после пескоструйной обработки.
- Характеристики, чувствительные к допускам: Укажите все параметры с точностью до ±0.02 мм или меньше. Если отделочный цех не может все замаскировать, склоняйтесь к оценке качества обработки в исходном состоянии.
- Следующий этап: Анодирование и порошковая покраска придают завершенность поверхности, обработанной пескоструйным методом.
- Объем: Примерно 1,000 сложных деталей обрабатываются пескоструйным методом. Тысячи мелких деталей помещаются в барабанный барабан.
- Стоимость и сроки выполнения: Каждый этап часто добавляет 2–5 дней. Не платите за результат, который никто не увидит.
|
Если тебе надо… |
Рассмотреть возможность… |
|---|---|
|
Равномерный матовый вид видимой алюминиевой детали. |
Дробеструйная обработка |
|
Матовое покрытие плюс защита от коррозии для алюминия. |
Пескоструйная обработка, затем анодирование типа II. |
|
Толстый, прочный цветной слой для использования на открытом воздухе. |
Пескоструйная обработка, затем порошковая покраска. |
|
Яркая, легко моющаяся поверхность из нержавеющей стали. |
Электрохимический |
|
Отсутствие изменений в размерах прецизионных элементов. |
Механическая обработка или пескоструйная обработка с полным маскированием. |
|
Удаление заусенцев с тысяч мелких штифтов или шайб |
Отделка в барабане или вибрацией |
|
Удаление сильной ржавчины или окалины со стали. |
Пескоструйная |
|
Глянцевые, прозрачные пластиковые детали |
Полировка паром |
|
Самая низкая стоимость скрытых деталей. |
После обработки |
Когда две проверки тянут в разные стороны, пусть побеждает функциональность. Небольшая неровность внешнего вида всё ещё допустима. Отклонение диаметра от нормы — нет.
Как указать пескоструйную обработку на чертеже или в заказе на поставку
«Пескоструйная обработка» — это наиболее распространенная формулировка, которую я вижу. Она также самая расплывчатая. Две мастерские могут прочитать эту фразу и отправить две совершенно разные детали. Вместо этого используйте этот контрольный список:
- Назовите средства массовой информации. Напишите «стеклянные бусины». В противном случае в мастерской могут использовать оксид алюминия, который придает поверхности более шероховатую и темную текстуру.
- Установите текстуру. Укажите «тонкий» или «средний». Значение Ra, например Ra 0.8–1.6 мкм, добавляйте только в том случае, если этого требует функциональность.
- Отметьте все зоны, запрещенные для взрыва. Заштрихуйте эти области и обозначьте их как «МАСКА – ВЗРЫВ ЗАПРЕЩЕН».
- Приведите наглядный пример. Пришлите образец золотого цвета, фотографию или номер образца.
- Определите порядок выполнения процесса. Например: «Пескоструйная обработка, затем анодирование типа II, черное покрытие». Обратите внимание, что маскирование применяется на обоих этапах.
- Требуется очистка после пескоструйной обработки. Попросите удалить абразивный материал из отверстий и резьбы, а также использовать бесстальной абразив для обработки алюминия.
Полная записка может быть короткой:
ОТДЕЛКА: Пескоструйная обработка стеклянными шариками, мелкозернистая, равномерная матовая. Замаскировать все резьбы и поверхности, отмеченные буквой «А». Использовать утвержденный образец № BB-01. Пескоструйная обработка перед черным анодированием типа II. Очистить отверстия и резьбу от всех абразивных материалов.
Технические правила должны быть указаны на чертеже. Коммерческие условия, такие как утверждение первого образца и хранение образцов, следует указывать в заказе на поставку.
Шесть ошибок при пескоструйной обработке, из-за которых вы теряете детали.
Большинство проблем, связанных с взрывными работами, начинаются еще до сборки шкафа, с нечеткого чертежа или неверного предположения.
Ожидать, что пескоструйная обработка исправит некачественную обработку. Однажды покупатель прислал мне 200 корпусов со следами вибрации на каждой стенке, надеясь, что пескоструйная обработка их скроет. Это не помогло, а анодирование только ухудшило ситуацию. Сначала исправьте траекторию движения инструмента или пластину.
Пропуск маскировки. Одна незамаскированная резьба M6 может привести к непроходимости по результатам проверки калибра. Одна незащищенная поверхность уплотнительного кольца может протекать.
Использование загрязненных или смешанных материалов. Загрязненные сталью шарики вызывают появление темных пятен на анодированном алюминии. Используйте отдельные материалы и проводите их просеивание по расписанию.
Чрезмерная пескоструйная обработка тонких стенок. Стены толщиной менее 1 мм могут деформироваться. Рекомендуется использовать давление около 2–3 бар, более мелкие валики и равномерную пескоструйную обработку с обеих сторон.
Оставляя отделку неопределенной. Уже одно название «пескоструйная обработка» наводит на догадки. Назовите материал, текстуру и замаскированные зоны.
Игнорирование очистки после пескоструйной обработки. Застрявшие шарики попадают в узлы или загрязняют ванны для анодирования. Требуется продувка и промывка.
Контроль качества после пескоструйной обработки
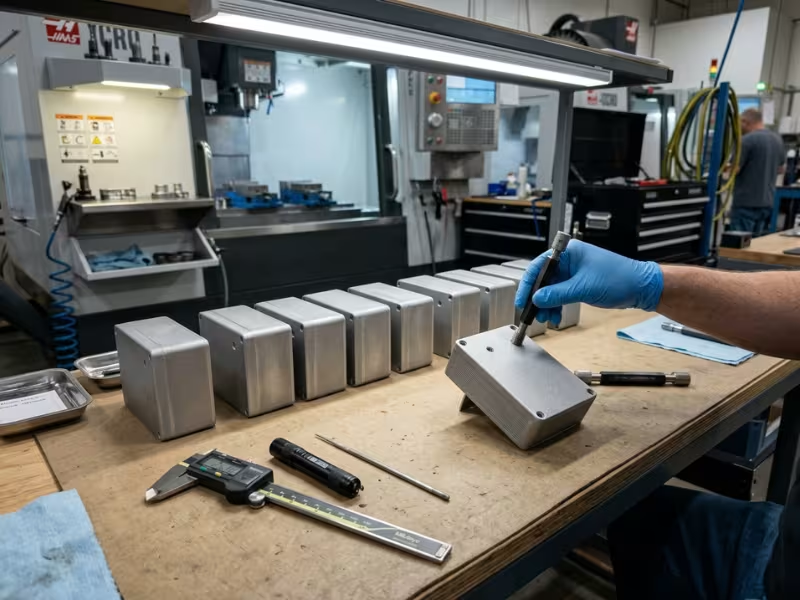
Деталь, поврежденная пескоструйным методом, может выглядеть отлично, но при этом выйти из строя при сборке. Эти пять проверок позволяют выявить большинство проблем:
- Визуальная согласованность: Разложите 10–20 деталей рядом друг с другом под светодиодным освещением, сбалансированным по дневному свету. Наклоните их под небольшим углом, чтобы обнаружить пятна или пропущенные участки.
- Критические размеры: Повторно проверьте замаскированные отверстия, диаметры запрессованной посадки и базовые точки. Проверьте все резьбы. Измерьте как минимум первую, среднюю и последнюю детали.
- Проверка маскировки: Проверьте наличие следов распыления под краями ленты. Матовый ореол на уплотнительной поверхности означает, что маска протекает.
- Задержанные среды и загрязнение: Посветите фонариком в глухие отверстия и корни резьбы. На алюминии обращайте внимание на темные точки.
- Золотой образец: При каждом повторном заказе сохраняйте одну утвержденную деталь с маркировкой, указывающей тип рабочей среды, давление и дату изготовления.
Эти проверки занимают считанные минуты. Они обходятся гораздо дешевле, чем одна отклоненная партия товара.
FAQ
Для чего используется пескоструйная обработка?
Это средство придает деталям, изготовленным на станках с ЧПУ, равномерную матовую или сатиновую поверхность. Оно скрывает легкие следы от инструмента, смягчает мелкие заусенцы и подготавливает алюминий к анодированию или нанесению покрытия. Чаще всего его используют для корпусов, крышек, кронштейнов и ручек.
Пескоструйная обработка — это то же самое, что и пескоструйная обработка?
Нет. При пескоструйной обработке используются круглые стеклянные шарики, которые придают поверхности гладкую, матовую текстуру. При пескоструйной обработке используется абразив с угловатым зерном, который формирует шероховатый профиль. Выбирайте шарики для готовых деталей с заданными допусками.
Удаляет ли пескоструйная обработка материал?
Незначительные отклонения, обычно несколько микрон, плюс небольшое скругление кромок. Это не исправит слишком крупный элемент, но может иметь значение для поверхностей с жесткими допусками.
Можете ли вы взорвать алюминий?
Да. Алюминий — самый распространенный материал, который я вижу в пескоструйной камере. Попросите использовать чистый абразивный материал, который никогда не соприкасался со сталью, чтобы избежать темных пятен после анодирования.
Влияет ли пескоструйная обработка на допуски?
Возможно. Детали с точностью ±0.05 мм или меньше редко меняются. Детали с точностью ±0.01 мм могут смещаться, поэтому их следует замаскировать и повторно измерить после пескоструйной обработки.
Подходит ли пескоструйная обработка для подготовки поверхности к анодированию или порошковой покраске?
Да, это одно из лучших применений. Пескоструйная обработка основы обеспечивает более равномерный цвет анодирования и лучшую адгезию покрытия. Используйте одинаковую маскировку на обоих этапах.
Можно ли удалить следы механической обработки с помощью пескоструйной обработки?
Она удаляет легкие царапины, такие как следы от фрезеровки и мелкие зазубрины. Глубокие царапины, вибрация и выбоины остаются видимыми.
Чем пескоструйная обработка отличается от галтовочной обработки?
Пескоструйная обработка подходит для сложных деталей, до 1,000 штук, и обеспечивает достаточно четкие кромки. Галтовая обработка позволяет обрабатывать тысячи мелких простых деталей с меньшими затратами на рабочую силу, но при этом лучше закругляет кромки.
Действуйте по плану, а не по привычке.
Пескоструйная обработка по праву занимает своё место на многих деталях, изготовленных на станках с ЧПУ. Она превращает смешанные следы от инструмента в однородную матовую поверхность, смягчает лёгкие заусенцы и обеспечивает чистую основу для анодирования.
Но это не нейтральный шаг. Он меняет внешний вид поверхности и удаляет несколько микрон. На неплотно закрепленном кронштейне этого никто не заметит. А вот на отверстии с отклонением ±0.01 мм или на незамаскированной резьбе — заметите.
Поэтому подберите взрывчатое вещество в соответствии с деталью. Проверьте материал, мелкие детали и последующую отделку. Замаскируйте все, что должно оставаться неизменным, и укажите на чертеже материал и текстуру.
Не уверены, требуется ли вашей детали пескоструйная обработка, анодирование, галтовка или механическая обработка? Пришлите нам свой чертеж, и мы согласуем с вами тип обработки перед началом производства.