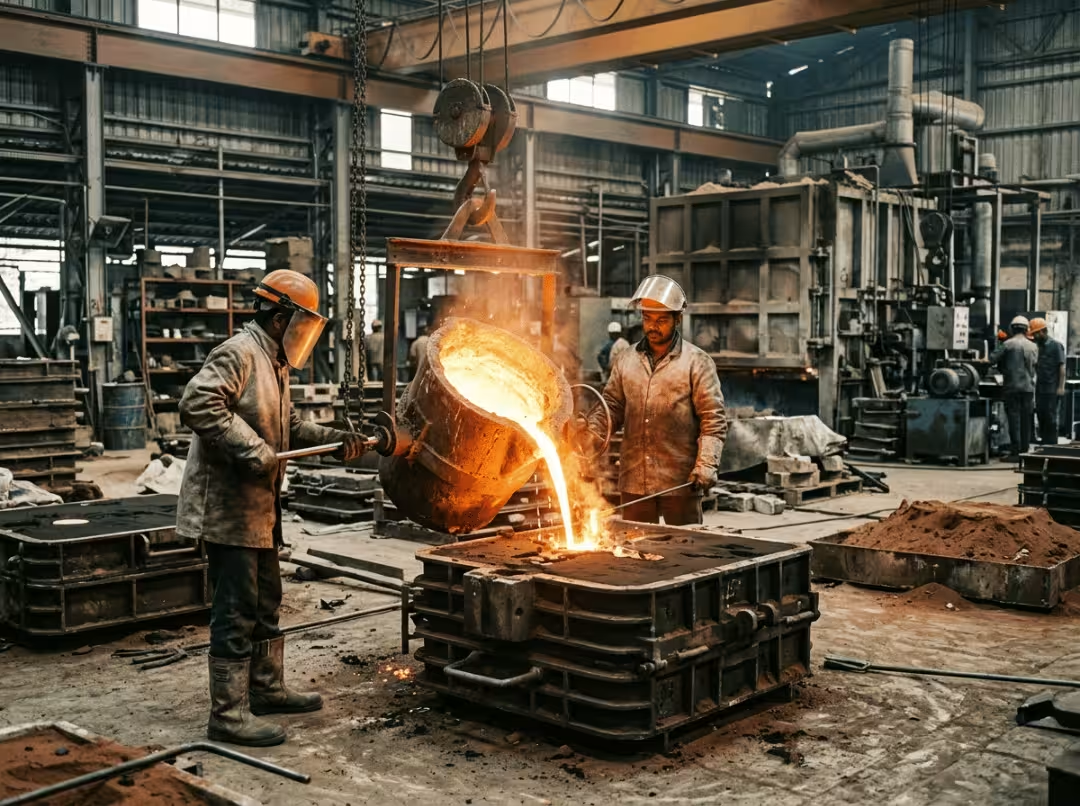
Литье превращает расплавленный металл в готовые детали путем заливки его в форму и последующего затвердевания. Эта простая идея охватывает все: от двухграммового цинкового соединителя до корпуса турбины весом в несколько тонн. Сложность заключается не в понимании концепции, а в выборе правильного метода литья для конкретной детали, а затем в определении момента, когда отливка все еще нуждается в механической обработке для соответствия окончательным техническим характеристикам.
В этом руководстве подробно описан процесс литья, необходимые методы, используемые материалы и дефекты, которые незаметно увеличивают процент брака. Однако большая часть места отводится выбору: подбору процесса, соответствующего объему производства, материалу, допускам, качеству отделки и бюджету. Именно здесь неправильный выбор обходится дороже всего.
Что такое кастинг?
Литье — это производственный процесс, при котором расплавленный металл заливается в полость формы, где он охлаждается и затвердевает, образуя деталь, повторяющую форму этой полости.
Принцип прост. Жидкий металл заполняет каждый уголок предварительно сформированной полости, принимает заданную геометрию и затвердевает. После затвердевания деталь извлекается и подвергается окончательной обработке.
Отличием литья от других процессов является способ формирования формы:
- Кастинг Форма формируется путем затвердевания жидкого металла в форме.
- обработка Удаляет материал из твердого блока.
- Ковка Деформирует твердый металл под давлением.
Металлообработчики занимаются литьем деталей уже более 5,000 лет, начиная с медных инструментов в древней Месопотамии и Китае. Основные принципы практически не изменились. Изменился лишь контроль над температурой, заполнением и охлаждением — и именно этот контроль отличает качественную деталь от пористой.
В этом руководстве встречается несколько терминов:
- Pattern: Полноразмерная копия детали, используемой для формирования полости пресс-формы.
- Полость: Полое пространство, формирующее внешнюю поверхность детали.
- Core: Вставка, образующая внутренние элементы, такие как отверстия и каналы.
- Система литникового контроля: Литник, направляющие и литники, которые подают металл в полость.
- Подъемник: Резервуар, подающий дополнительный металл в деталь для компенсации усадки в процессе затвердевания.
Как работает кастинг
Все методы следуют одним и тем же четырем этапам. Оборудование и давление меняются, но логика остается неизменной.
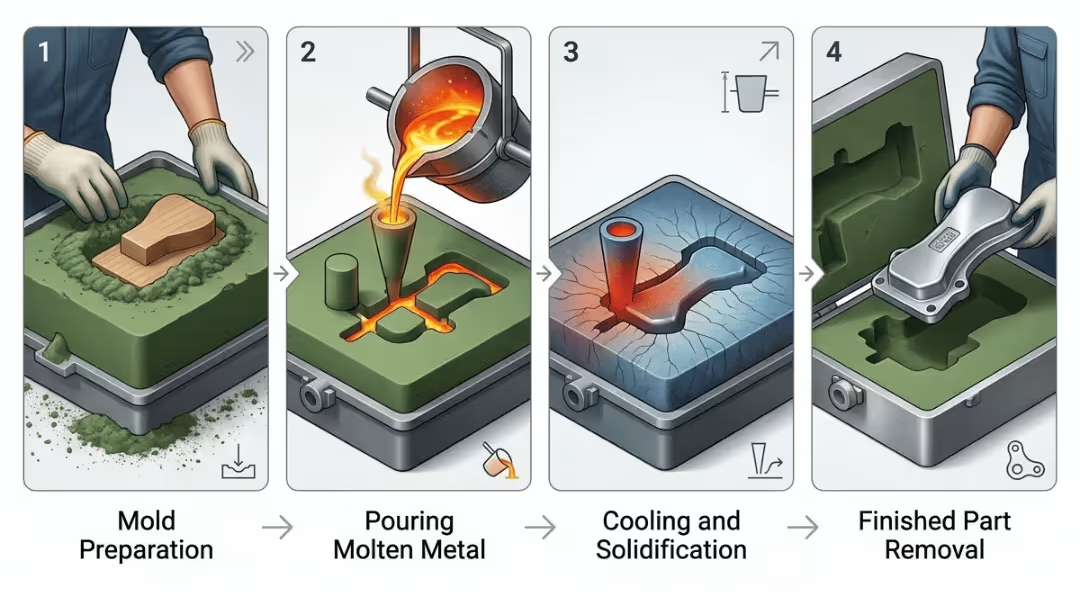
1. Формирование полости пресс-формы. Форма определяется шаблоном. В зависимости от процесса, он может быть изготовлен из дерева, пластика, воска или металла. Грамотное проектирование шаблона учитывает усадку при охлаждении металла, углы уклона для чистого извлечения детали и оттиски стержня для определения расположения внутренних элементов. Для постоянных пресс-форм полость вытачивается непосредственно в закаленной стали. Полость обеспечивает точность размеров и качество поверхности до начала заливки металла, поэтому этот этап имеет большее значение, чем кажется на первый взгляд.
2. Плавка и заливка. Металл плавится в электродуговой, индукционной или тигельной печи в зависимости от сплава и объема партии. Заливка может быть ручной, самотечной, под давлением или автоматизированной на непрерывной линии. Температура здесь имеет значение: нержавеющая сталь заливается при температуре около 1,450–1,510 °C, а алюминий — около 700 °C. Слишком низкая температура приведет к замерзанию металла до заполнения полости; слишком высокая — к образованию газов и усадке. Затем литниковая система направляет поток в полость с минимальной турбулентностью.
3. Охлаждение и затвердевание. По мере охлаждения металла образуются мельчайшие зародыши, которые разрастаются, формируя зернистую структуру, определяющую механические свойства детали. Более быстрое охлаждение, как правило, приводит к более мелким зернам и большей прочности. Неравномерное охлаждение приводит к обратному эффекту — оно вызывает внутренние напряжения и деформацию.
4. Извлечение и финишная обработка. Израсходованные формы (песок, формовочная масса) извлекаются; в постоянных формах используются выталкивающие штифты. Затем следует работа, которую большинство покупателей недооценивают: обрезка литников и питателей, очистка, термообработка, механическая обработка важных элементов и финишная обработка поверхности. На практике очень немногие литые детали покидают литейный цех готовыми к установке.
Как выбрать правильный метод литья
Большинство людей подходят к литью, имея в виду деталь, а не процесс. Поэтому, прежде чем рассматривать отдельные методы, вот логика, которая быстро сужает круг поиска. Пропустите свою деталь через шесть фильтров:
- Объем. Для изготовления прототипов и мелкосерийного производства предпочтительнее использовать литье в песчаные формы, литье по выплавляемым моделям или вакуумное литье. Для крупносерийного производства предпочтительнее использовать литье под давлением или непрерывное литье, где затраты на оснастку распределяются между многими деталями.
- Материал. Низкоплавкие сплавы цветных металлов подходят для литья в штампы, постоянные формы и литья под низким давлением. Высокоплавкие сплавы черных металлов предполагают использование литья в песчаные формы, литья по выплавляемым моделям или центробежного литья.
- Толерантность. Жесткие допуски указывают на литье под давлением, формовочное литье или литье с прессованием. Более свободные допуски приводят к образованию песчаных дефектов и дефектов, полученных методом литья по выплавляемым моделям.
- Чистота поверхности. Для получения гладкой или эстетичной поверхности используются методы литья по выплавляемым моделям, литья под давлением или вакуумного литья. Если качество поверхности не имеет решающего значения, дешевле использовать литье в песчаные формы.
- Стоимость. При небольших затратах на оснастку предпочтение отдается литью в песчаные формы или вакуумному литью. Низкая себестоимость одной детали при больших объемах производства способствует литью под давлением или непрерывному литью.
- Сложность. Для создания подрезов, тонких стенок и внутренних каналов лучше всего подходят методы литья по выплавляемым моделям, вакуумного литья или литья по пенопласту.
Пять вопросов, которые обычно помогают это решить.
- Сколько деталей вам нужно — единичные экземпляры, сотни или миллионы?
- Какой материал используется и какова его температура плавления?
- Насколько жесткие допуски — ±0.1 мм или ±1 мм?
- Поверхность должна хорошо выглядеть или просто выполнять свою функцию?
- Каков бюджет и сроки разработки оснастки?
Ответьте честно, и метод, как правило, проявится. Приведенные ниже сценарии показывают, как это происходит.
Реальные детали, реальные решения
Тонкостенный алюминиевый корпус для крупносерийного производства. Литье под давлением — почти всегда оптимальное решение. Оно обеспечивает чистое заполнение тонких участков, жесткие допуски и снижает себестоимость детали после окупаемости оснастки. Компромисс заключается в первоначальных затратах на оснастку, что имеет смысл только при больших объемах производства.
Изготовление корпуса насоса большого размера в небольших количествах. Здесь выигрывает литье в песчаные формы, хотя поверхность получается более грубой. Оснастка остается дешевой, и для небольшого количества крупных деталей затраты на штамп из закаленной стали никогда не окупятся. Приходится мириться с некоторой последующей механической обработкой уплотнительных поверхностей и двигаться дальше.
Небольшая высокоточная деталь для медицинских или аэрокосмических узлов. Литье по выплавляемым моделям оправдывает свою высокую стоимость. Оно позволяет получить детализированные изделия с высокой точностью изготовления из нержавеющей стали, титана или кобальтохрома, при этом поверхность получается достаточно чистой, чтобы механическая обработка ограничивалась только критически важными элементами.
Полая цилиндрическая гильза или втулка. Центробежное литье позволяет получить плотную стенку с низкой пористостью, поскольку вращающаяся форма выдавливает металл наружу. Для деталей с вращательной симметрией ничто другое не может сравниться с ними по структурной целостности при тех же затратах.
Основные методы литья
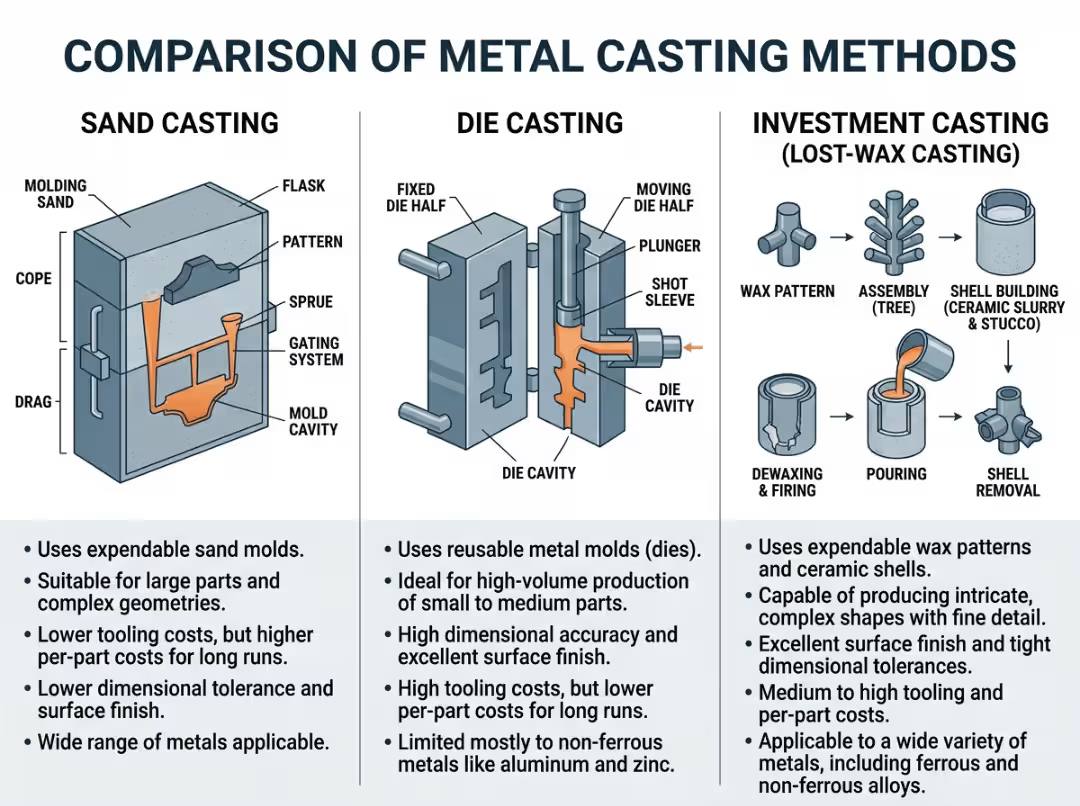
Три описанных ниже метода охватывают большинство видов промышленной работы, поэтому им уделяется наибольшее внимание. Остальные семь методов представлены в сокращенном виде.
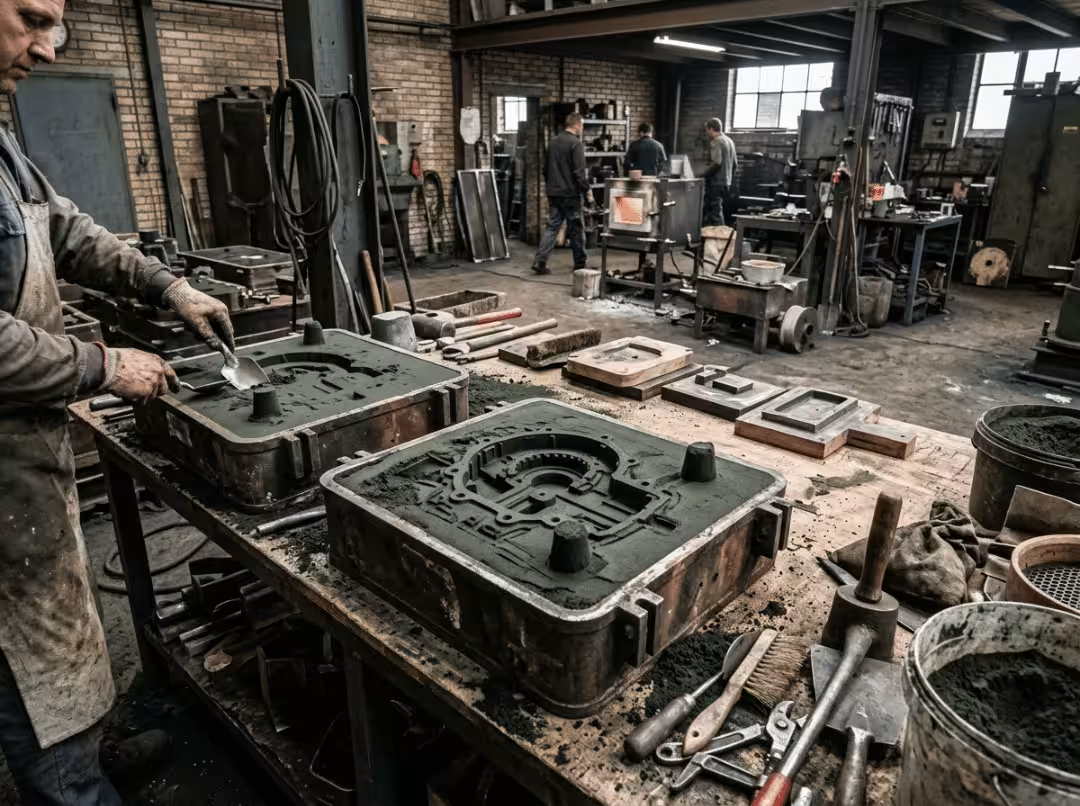
Пескоструйная обработка
Модель укладывается в мелкий кварцевый песок для образования двухкомпонентной формы (верхняя и нижняя части). В полость заливается металл, после чего песок удаляется — именно поэтому каждая форма является одноразовой.
Литье в песчаные формы — это основной метод литья в промышленности, и это неспроста. Инструменты для него недороги, он подходит практически для любых сплавов, а масштабы производства позволяют изготавливать детали весом более 200 тонн. Ограничивающим фактором является качество и точность обработки: ожидайте погрешность примерно ±0.8–1.5 мм и шероховатость поверхности около 6.3–25 мкм Ra. После литья критически важные поверхности, отверстия и сопрягаемые поверхности потребуют механической обработки, которую стоит заложить в бюджет с самого начала, чтобы не обнаружить её позже.
Это естественный выбор для блоков цилиндров двигателей, корпусов насосов, корпусов клапанов и оснований машин — всего, что имеет большие размеры, является несущим элементом конструкции или производится в небольших количествах. К распространенным материалам относятся железо, сталь, алюминий, бронза и магний.
Литье под давлением
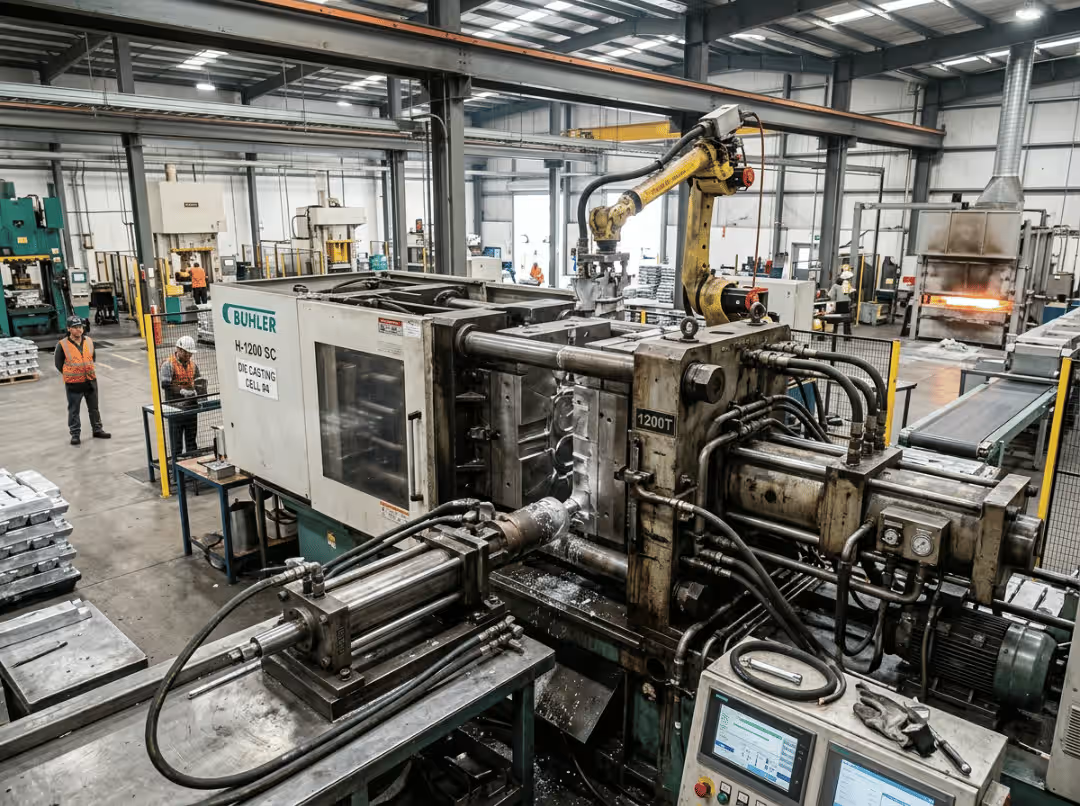
Расплавленный металл впрыскивается в закаленную стальную форму под высоким давлением, иногда достигающим 25 000 фунтов на квадратный дюйм, после чего быстро затвердевает. Именно это давление придает литью под давлением его характерные качества: жесткие допуски (±0.1–0.4 мм), гладкую поверхность (0.8–3.2 мкм Ra) и превосходную повторяемость при длительных производственных циклах.
Экономическая сторона вопроса – вот что главное. Штамп дорог и требует времени на изготовление, поэтому мелкосерийное производство не оправдывает себя. Но как только вы начинаете выпускать десятки тысяч деталей, стоимость одной детали падает ниже почти любой другой, а объем вторичных работ минимален. Литье под давлением ограничено низкоплавкими цветными металлами — алюминием, цинком, магнием и медными сплавами, — поскольку черные металлы разрушат оснастку.
Вы найдете его в автомобильных корпусах, корпусах для электроники, деталях бытовой техники и крепежных изделиях. Для алюминиевых деталей он также идеально подходит для легкой чистовой обработки уплотнительных или монтажных поверхностей; наша служба обработки алюминия выполняет такие работы после литья.
Литье по выплавляемым моделям
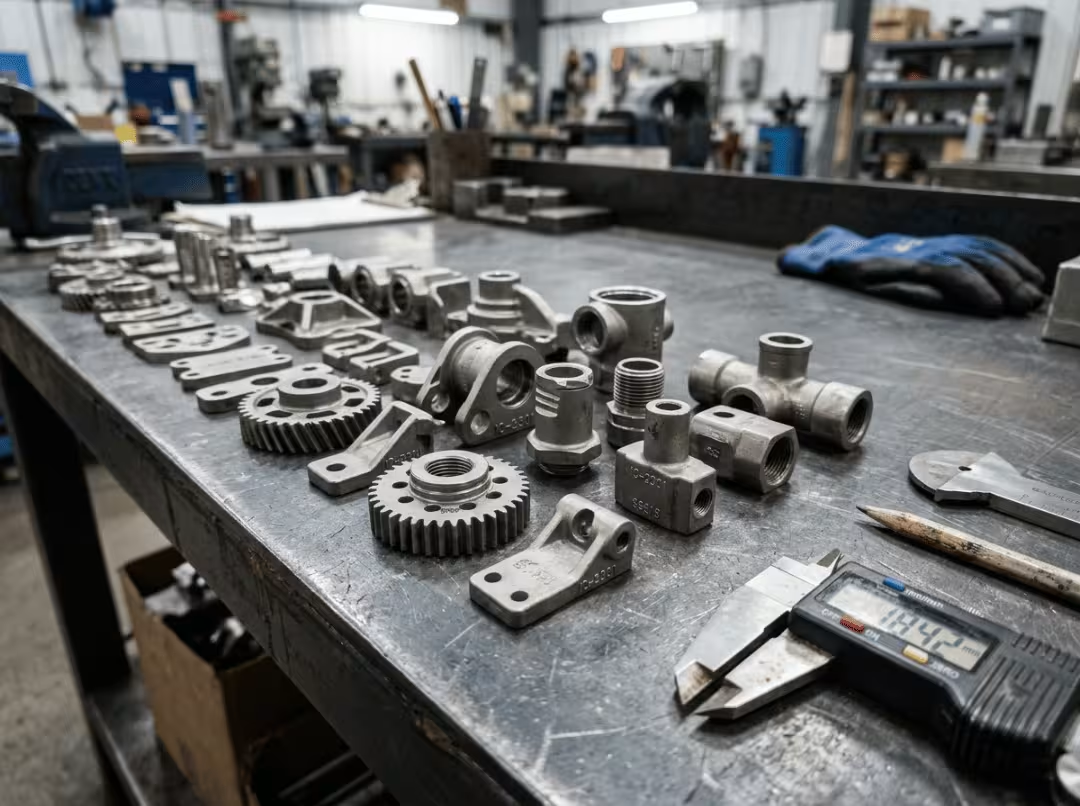
Восковые модели собираются на центральном литнике, покрываются керамикой, а затем расплавляются — это этап «литья по выплавляемым моделям», благодаря которому процесс получил свое другое название. В получившуюся оболочку заливается металл, который отламывается после затвердевания детали.
Этот метод позволяет получить геометрию и качество обработки, которые трудно достичь другими методами. Подрезы, тонкие стенки и внутренние каналы удаляются без дополнительных стержней, допуски составляют около ±0.1 мм, а поверхность (1.6–3.2 мкм Ra) часто требует лишь небольшой доработки. Компромисс заключается в стоимости и сроках выполнения: каждый шаблон расходуется, поэтому процесс идет медленнее и обходится дороже в расчете на деталь, а изготовление очень больших деталей нецелесообразно.
Это стандарт для лопаток турбин, медицинских имплантатов, аэрокосмических кронштейнов и компонентов огнестрельного оружия — деталей, где сложность и качество отделки оправдывают более высокую цену. Типичные материалы включают нержавеющую сталь, углеродистую сталь, алюминий, суперсплавы и титан.
Остальные семь методов
Центробежное литье. Металл заливается во вращающуюся цилиндрическую форму, и центробежная сила прижимает его к стенкам. В результате получается плотная структура с низкой пористостью, не требующая подложки. Этот метод ограничен симметричными полыми формами, и внутренний диаметр обычно требует механической обработки. Лучше всего подходит для труб, гильз цилиндров, втулок и колец сосудов под давлением.
Литье в постоянную форму (гравитационное литье). Металл заполняет многоразовую металлическую форму исключительно за счет силы тяжести. Получается более мелкозернистая структура и лучшая отделка, чем при литье в песчаные формы, а также используется более простая оснастка, чем при литье под давлением. Подходит для среднесерийного производства деталей из цветных металлов, таких как поршни, шестерни и колеса, и лучше всего работает с деталями простых форм.
Литье под низким давлением. Печь под давлением, расположенная под формой, подает металл через стояк в полость, а затем удерживает его во время затвердевания. Заполнение происходит плавно и без турбулентности, что обеспечивает низкую пористость и позволяет хорошо работать с тонкими стенками и острыми углами. Этот метод медленнее, чем литье под высоким давлением, и в основном применяется для алюминия и магния. Широко используется для изготовления ступиц колес, головок цилиндров и конструкционных деталей автомобилей.
Вакуумное литье. Воздух откачивается из формы по мере втягивания металла или смолы, что исключает образование захваченных газов. Обеспечивает превосходную детализацию и возможность получения тонкостенных изделий, особенно при использовании форм, напечатанных на 3D-принтере, и идеально подходит для прототипов и мелкосерийного производства деталей с высокой степенью детализации. Производительность низкая, а силиконовые формы быстро изнашиваются. Используется для функциональных прототипов, медицинских устройств и небольших прецизионных корпусов.
Литье под давлением. Металл заливается в открытую форму, которая закрывается и оказывает высокое давление по мере затвердевания детали — по сути, это ковка жидким металлом. Пористость практически исключается, а механические свойства превосходны, но это достигается за счет более сложной оснастки и ограниченного диапазона геометрии. Используется для высокопрочных деталей шасси, кронштейнов двигателей и конструкционных элементов аэрокосмической отрасли.
Литье по выплавляемым моделям. Модель из пенополистирола засыпается в песок; залитый металл испаряет пену и занимает ее место. Получаются сложные формы без линий разъема и с минимальной механической обработкой, хотя процесс требует строгого контроля. Подходит для головок цилиндров, коллекторов, корпусов насосов и клапанных фитингов.
Непрерывное литье. Металл заливается в охлаждаемую водой форму и вытягивается в виде затвердевшего профиля по одной непрерывной линии. Выход годной продукции приближается к 100% без отходов литников и питателей, но получаются только однородные профили — заготовки, слябы, прутки, трубы, стержни и полосы. Не подходит для изготовления отдельных деталей.
Краткий справочник
|
Способ доставки |
Лучше всего |
Стоимость оснастки |
Себестоимость единицы продукции |
Отказоустойчивость |
Завершить |
Объём |
|---|---|---|---|---|---|---|
|
Песочный |
Крупные детали, низкий бюджет |
Низкий |
Средняя |
Свободный |
Грубый |
Низкий–средний |
|
Умереть |
Цветные металлы, большой объем |
Высокий |
Низкий |
Тугой |
Прекрасно |
Высокий |
|
Инвестиции |
Сложные, подробные детали |
Средний–высокий |
Средний–высокий |
Тугой |
Прекрасно |
Низкий–средний |
|
центробежный |
Симметричный/полый |
Средний |
Средняя |
Средняя |
Хорошо |
Низкий–средний |
|
Постоянная форма |
Цветные металлы, средний объем |
Средний |
Средняя |
Хорошо |
Хорошо |
Средний |
|
Низкое давление |
Тонкостенные цветные металлы |
Средний–высокий |
Средняя |
Высокий |
Хорошо |
Средний |
|
вакуум |
Прототипы, мельчайшие детали |
Низкий–средний |
Высокая |
Высокий |
Прекрасно |
Низкий |
|
выжимать |
Детали повышенной прочности |
Высокий |
Средняя |
Высокий |
Хорошо |
Средний |
|
Потерянная пена |
Сложный, без развязки |
Средний |
Средняя |
Средняя |
Хорошо |
Средний |
|
Непрерывный |
Равномерные профили |
Высокий |
Очень низкий |
ARCXNUMX |
Хорошо |
Очень высоко |
Распространенные литейные материалы
Выбор материала определяет прочность, коррозионную стойкость, стоимость, а также доступность тех или иных методов.
|
Металл/сплав |
Общие оценки |
Прочность на разрыв |
Устойчивость к коррозии |
Твердость |
Типичные области применения |
|---|---|---|---|---|---|
|
алюминий |
А356, 6061, 7075 |
Средняя |
Прекрасно |
Средняя |
Корпуса автомобильных деталей, кронштейны для аэрокосмической техники. |
|
Цинк |
Замак 3, Замак 5, ЗА-8 |
Средняя |
Хорошо |
Средняя |
Крепежные элементы, разъемы, декоративные детали |
|
Утюг |
Серый G3000, высокопрочный 65-45-12 |
Высокий |
Низкий–умеренный |
Высокий |
Блоки цилиндров, трубы, основания машин |
|
Сталь |
AISI 1020, SS 304/316 |
Прекрасно |
Умеренно-отлично |
Прекрасно |
Конструкционные детали, клапаны, оснастка |
|
Магний |
АЗ91Д, АМ60, АМ50 |
Средняя |
Средняя |
Средняя |
Легкие корпуса, электроника |
|
Медные сплавы |
Латунь C36000, Бронза C95400 |
Высокий |
Прекрасно |
Средняя |
Втулки, судовые фитинги, подшипники |
В качестве приблизительного ориентира: алюминий — для легких, коррозионностойких деталей; железо и сталь — для прочности и износостойкости; цинк — для мелких деталей с высокой точностью изготовления; медные сплавы — там, где важна проводимость или коррозионная стойкость к воздействию морской среды. Когда литая деталь из нержавеющей стали должна иметь критический допуск, чистовая обработка часто выполняется на линии механической обработки нержавеющей стали после заливки.
Где подбор актеров помогает, а где нет.
Сильные стороны кастинга реальны, но и его ограничения тоже. И то, и другое должно влиять на принятие решения.
Она позволяет обрабатывать сложные геометрические формы, поскольку жидкий металл затекает в тонкие стенки, подрезы и внутренние каналы, недоступные для режущего инструмента. Она гибкая в работе с материалами практически всех черных и цветных сплавов. Она экономична в масштабировании — постоянная форма может производить миллионы деталей, распределяя затраты на оснастку равномерно. И она охватывает огромный диапазон размеров , от граммов до сотен тонн, используя те же основные физические принципы.
Ограничения носят и практический характер. Изготовление оснастки требует значительных затрат времени и денег на начальном этапе , что негативно сказывается на мелкосерийном производстве, особенно при использовании постоянных форм. Качество поверхности и точность изготовления песчаных и керамических форм оставляют желать лучшего, поэтому критически важные элементы обычно требуют механической обработки. Дефекты представляют собой реальную опасность — захваченный газ, неравномерное охлаждение и турбулентность приводят к пористости, усадке и включениям. Кроме того, управление технологическим процессом требует больших усилий , поскольку температура, расход, давление и охлаждение взаимодействуют друг с другом.
Дефекты литья и способы их предотвращения
Большинство дефектов обусловлены одной из четырех причин: газом, усадкой, температурой или текучестью. Выявление этих дефектов на этапе проектирования и технологического процесса позволит поддерживать низкий уровень брака.
|
дефект |
Вызывать |
предотвращение |
|---|---|---|
|
Пористость |
Захваченный или растворенный газ, выходящий в процессе затвердевания. |
Дегазируйте расплав, добавьте вентиляцию, используйте вакуумную поддержку, контролируйте скорость заливки. |
|
усадка |
Недостаточное количество подаваемого металла в процессе затвердевания детали. |
Разработка оптимальных стояков, оптимизация системы запуска, контроль градиентов охлаждения. |
|
Холодное закрытие |
Два металлических потока встречаются, но не сливаются. |
Повысить температуру заливки, улучшить литниковую систему, увеличить скорость наполнения. |
|
Мисран |
Металл замерзает перед заполнением полости. |
Увеличьте температуру заливки, расширьте литниковые каналы, предварительно нагрейте форму. |
|
Что включено в тур |
Оксиды, шлак или частицы огнеупорных материалов попадают в расплав. |
Фильтровать металл, поддерживать чистоту расплава, контролировать удаление пены. |
|
Искривление |
Неравномерное охлаждение создает внутреннее напряжение. |
Выровнять толщину стенок, равномерно охладить, провести термообработку для снятия напряжений. |
Общая тема всех шести этапов: дисциплинированная обработка расплава, звукоизоляция и контролируемое охлаждение. Проектирование с учетом литья на ранних этапах обходится гораздо дешевле, чем устранение дефектов в цеху.
Литье против других процессов
Литье не всегда является правильным решением. Вот как оно соотносится с процессами, с которыми чаще всего конкурирует.
|
фактор |
Кастинг |
обработка |
Ковка |
литье под давлением |
3D печать |
|---|---|---|---|---|---|
|
Формирование материала |
Затвердевание жидкости |
Удалить твердые частицы |
Деформация твердого тела |
Затвердевание полимера/металла |
Добавляйте слой за слоем. |
|
Многогранность |
Очень высоко |
Средняя |
Низкий–умеренный |
Очень высоко |
Очень высокая |
|
Стоимость оснастки |
Средний–высокий |
Низкий |
Высокий |
Высокий |
Ничто |
|
Лучший объем |
Низкий–очень высокий |
Низкий–средний |
Высокий |
Высокий |
1-низкий объем |
|
Диапазон материалов |
Большинство металлов |
Большинство металлов |
Большинство металлов |
В основном полимеры |
Металлы и полимеры |
|
Силы |
Высокий |
Высокий |
Наивысший |
Средняя |
Умеренно–высокий |
|
Снизить отходы |
Низкий (повторный расплав) |
Высокий (чипсы) |
Низкий |
Низкий |
Очень низкий |
Литье против механической обработки. Механическая обработка обеспечивает более жесткие допуски и лучшее качество поверхности, но приводит к потерям материала и удорожанию по мере усложнения геометрии. Литье используется, когда форма сложная или объемы большие; механическая обработка необходима, когда требуется точность для более простых деталей или очень малых партий. На практике эти два метода работают вместе — многие литые детали впоследствии обрабатываются на фрезерном или токарном станке, поэтому наша услуга обработки на станках с ЧПУ часто продолжает работу там, где заканчивается литье.
Литье против ковки. Ковка позволяет получить самые прочные детали за счет выравнивания потока зерна, но она плохо справляется со сложными формами и внутренними элементами. Литье необходимо для достижения оптимальной геометрии; ковка – когда максимальная прочность и сопротивление усталости являются обязательными условиями.
Литье против литья под давлением. Оба метода заключаются в затвердевании расплавленного материала в форме, но литье под давлением предназначено для полимеров в больших объемах. Литье используется, когда необходима прочность металла и большие детали; литье под давлением — когда деталь изготовлена из пластика и требуется большой объем производства.
Литье против 3D-печати. Печать не требует оснастки и отлично подходит для прототипов и геометрических форм, недоступных для литья, но она медленная и дорогостоящая в расчете на одну деталь при больших объемах. Литье — для больших объемов; печать — для скорости, единичных экземпляров или форм, которые невозможно сформировать с помощью формы.
Отраслевые применения
|
Промышленность |
Типичные детали |
Общие методы |
Общие материалы |
|---|---|---|---|
|
Автомобильная |
Блоки цилиндров, колеса, кронштейны |
Диэлектрик, низкое давление, песок |
Алюминий, железо, магний |
|
Аэрокосмическая индустрия |
Лопатки турбин, детали шасси |
Инвестиции, давление |
Суперсплавы, титан, алюминий |
|
Мед |
Имплантаты, хирургические инструменты |
Инвестиции, вакуум |
Титан, нержавеющая сталь, кобальт-хром |
|
Промышленное оборудование |
Насосы, клапаны, редукторы |
Песок, умри |
Нержавеющая сталь, железо, алюминий |
|
Энергия |
Корпуса турбин, компоненты реактора |
Инвестиции, песок |
Нержавеющая сталь, никелевые сплавы |
|
Потребительские товары |
Посуда, скобяные изделия, фурнитура |
Штамп, литье, выплавляемая модель |
Алюминий, цинк, латунь |
Часто задаваемые вопросы
В каких случаях следует обрабатывать литую деталь механически, а не использовать ее в неизмененном виде?
Всякий раз, когда какой-либо элемент имеет более жесткий допуск, чем позволяет процесс литья, или когда поверхность должна герметизировать, соединяться или выдерживать нагрузку, уплотнительные поверхности, отверстия, резьбовые отверстия и опорные поверхности почти всегда подвергаются механической обработке. Литье приближает деталь к окончательной форме; механическая обработка приводит критически важные элементы в соответствие со спецификацией. Например, цилиндрическая литая деталь с прецизионным отверстием обычно переходит к механической обработке. Токарный станок с ЧПУ операция после заливки.
Литье дешевле механической обработки деталей?
Для сложных форм или больших объемов производства, как правило, да — литье распределяет затраты на оснастку между многими деталями и приводит к минимальным потерям материала. Для простых деталей, выпускаемых в очень малых количествах, механическая обработка часто оказывается дешевле, поскольку не требует никакой оснастки. Точка перехода зависит от сложности детали и объема партии.
Как выбрать между литьем под давлением и литьем по выплавляемым моделям?
Для крупносерийного производства деталей из цветных металлов, где приоритетом является себестоимость одной детали, выбирайте литье под давлением. Для сложных, детализированных деталей, сплавов металлов или для мелкосерийного производства, где качество и точность изготовления важнее себестоимости единицы продукции, выбирайте литье по выплавляемым моделям.
Какой метод литья обеспечивает наилучшее качество поверхности?
В этом отношении лидируют литье по выплавляемым моделям и литье под давлением, оба метода обеспечивают шероховатость значительно ниже 3.2 мкм Ra. Вакуумное литье также позволяет получить превосходную детализацию. Литье в песчаные формы является наиболее грубым методом и обычно требует чистовой обработки видимых или функциональных поверхностей.
Какие металлы чаще всего используются в литье?
Алюминий, цинк, железо, сталь, магний и медные сплавы. Алюминий преобладает там, где важны малый вес и коррозионная стойкость; железо и сталь несут основную нагрузку там, где на первом месте стоят прочность и износостойкость.
Что вызывает пористость в литых деталях, и имеет ли это значение?
Пористость возникает из-за газа, захваченного или растворенного в процессе затвердевания. Это важно, поскольку ослабляет деталь и может приводить к утечкам под давлением. Дегазация расплава, вентиляция пресс-формы и вакуумная обработка снижают ее. Для деталей, работающих под давлением, целесообразно заранее указать допустимые пределы.
Может ли литье самостоятельно выдерживать жесткие допуски?
Литье по выплавляемым моделям и литье под давлением позволяют добиться точности примерно ±0.1 мм, чего достаточно для многих элементов. Для более плотной посадки или для элементов со специфическими требованиями к точности лучше всего использовать литье с запасом по размерам, а затем механическую обработку. Планирование обработки заготовки в процессе литья позволяет избежать неожиданностей в дальнейшем — часто на поздних этапах. фрезерные с ЧПУ операции.
Какой процесс подходит для мелкосерийного производства прототипов?
Литье в песчаные формы, вакуумное литье или литье по выплавляемым моделям — выбор зависит от материала и требуемой отделки. Все три метода позволяют избежать дорогостоящей оснастки, которая делает литье под давлением нецелесообразным для небольших партий. Вакуумное литье особенно полезно, когда геометрия сложная и требуется лишь небольшое количество деталей.
Выбор правильного пути для вашей части
Литье остается одним из наиболее гибких способов производства прочных, сложных металлических деталей практически любого размера и объема. Мастерство заключается не в запоминании всех технологических процессов, а в подборе метода в соответствии с материалом, допусками, качеством обработки, объемом и бюджетом, а затем в планировании механической обработки, которая позволит довести деталь до окончательных технических характеристик.
Если вы рассматриваете варианты изготовления конкретной детали, полезно обсудить это с теми, кто ежедневно занимается литьем и механической обработкой. Отправьте нам свой чертеж или 3D-модель, и мы проверим геометрию, предложим подходящий процесс и материал, отметим все элементы, требующие механической обработки, и предоставим вам ценовое предложение. Никаких обязательств — просто прямой ответ о наилучшем способе изготовления вашей детали.