


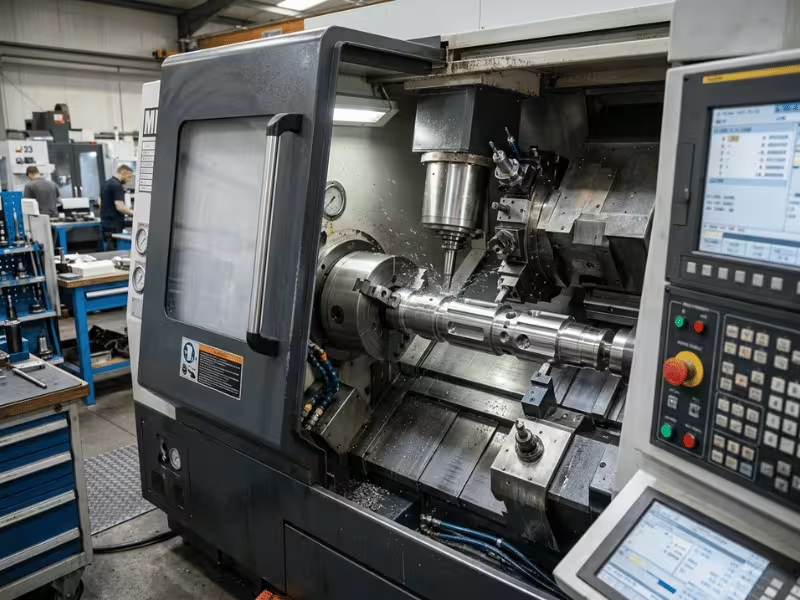
Algunas piezas requieren trabajar en máquinas separadas. Primero se mecaniza el eje en un torno, luego se traslada a una fresadora para mecanizar las caras planas y los agujeros transversales, y finalmente se ajustan las tolerancias que varían con cada ajuste.
Cada reajuste de la fijación añade errores. Cada traspaso de piezas aumenta el tiempo de espera. Y las piezas rotativas complejas son las que más sufren.
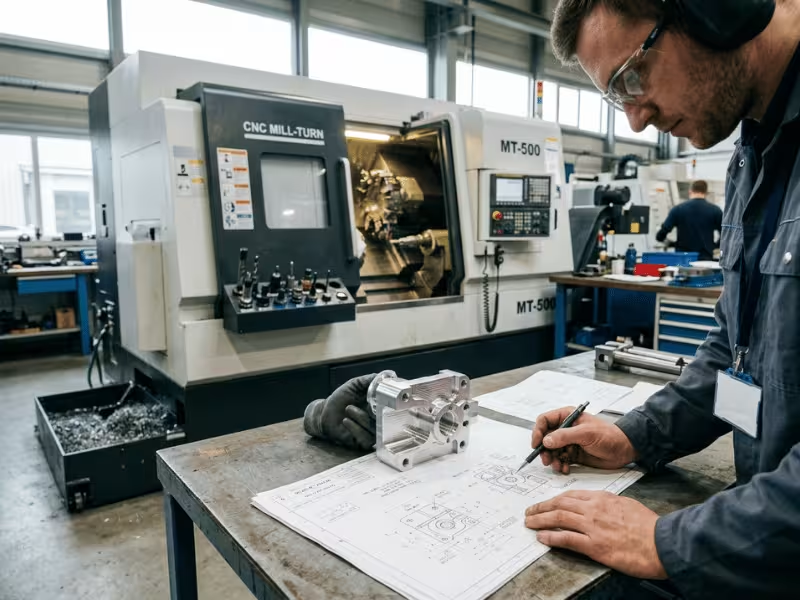
El mecanizado de torneado y fresado resuelve este problema. Combina el torneado y el fresado en una sola operación, de modo que la pieza permanece fija mientras la máquina realiza el resto.
Llevo años presupuestando y realizando este tipo de trabajos. Sé cuándo el torneado de fresadoras es rentable y cuándo no.
Esta guía te ayudará a decidir si tus piezas deben procesarse en una máquina de fresado-torneado o si una configuración más sencilla sigue siendo la mejor opción.
¿Qué es el mecanizado por fresado y torneado?
El mecanizado de torneado y fresado combina ambas operaciones en una sola máquina y en una sola configuración. La pieza gira para el torneado. A continuación, las herramientas motorizadas giran para fresar superficies planas, agujeros transversales, ranuras y formas angulares. La pieza permanece siempre dentro de la máquina.
No es solo un torno con herramientas motorizadas.
Muchas tiendas confunden ambos términos, y eso dificulta la elaboración de presupuestos.
Un torno con herramientas motorizadas puede taladrar algunos agujeros o cortar una ranura. Es práctico, pero limitado. Un verdadero centro de torneado y fresado cuenta con un husillo de fresado real, un eje B y, a menudo, un subhusillo para trabajos en la parte posterior. Permite trabajar con geometrías complejas a las que un torno con herramientas motorizadas simplemente no puede acceder.
Por qué el verdadero valor no reside en “más funciones”
Esto es lo que les digo a las personas que piensan que el torneado-fresado consiste en hacer más cosas con una sola máquina.
La ventaja no radica en una mayor capacidad, sino en menos configuraciones, cadenas de errores más cortas y menos transferencias entre máquinas. Cada vez que se vuelve a sujetar una pieza, se introduce un error y se pierde tiempo. El torneado-fresado reduce esas transferencias a una sola sujeción.
Esto cobra especial importancia en piezas rotativas complejas, ejes, carcasas y accesorios con características en varias caras. Las piezas torneadas sencillas no lo requieren. Adapte el proceso a la pieza, no se deje llevar por la publicidad.
En qué se diferencia el torneado-fresado de otras configuraciones CNC
Los compradores suelen meter todas las máquinas multitarea en el mismo saco. Ese es un error costoso al presupuestar un trabajo. Aquí te mostramos cómo se compara la fresadora-torneadora con las configuraciones con las que la gente la confunde.
|
Opción |
Ideal para |
Ventaja principal |
Limitación principal |
|---|---|---|---|
|
centro de torneado de fresado |
Piezas giratorias con características cruzadas, angulares y traseras. |
Una configuración, cadena de errores corta |
Mayor coste, programación compleja |
|
Torno con herramientas motorizadas |
Piezas torneadas que necesitan algunos agujeros o ranuras. |
Más económico y fácil de usar. |
Fresado limitado y sin verdaderos ejes múltiples. |
|
Fresadora y torno independientes |
Tiendas con trabajos mixtos y más sencillos |
Menor coste de entrada, flexible |
Más configuraciones, acumulación de tolerancias |
|
máquina suiza |
Piezas pequeñas, delgadas y de gran volumen |
Tolerancias estrictas en diámetros diminutos. |
Dificultades con diámetros más grandes |
|
Centro de mecanizado de ejes 5 |
Piezas de bloques prismáticos |
Ideal para formas sólidas y no redondas. |
Débil en geometría torneada |
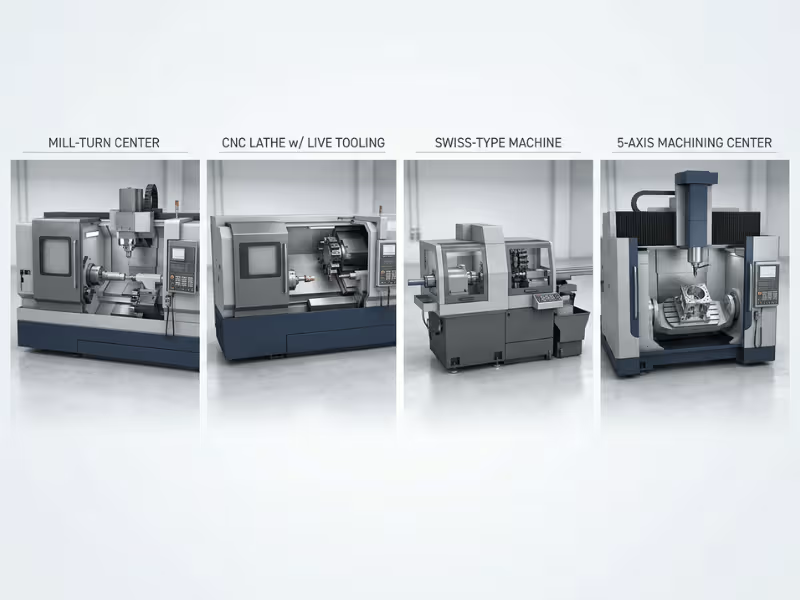
Fresado-torneado frente a torno con herramientas motorizadas
Muchos talleres llaman a un torno con herramientas motorizadas máquina de torneado-fresado. No lo es.
Las herramientas motorizadas perforan algunos agujeros o cortan una ranura mientras la pieza está sujeta al mandril. Son útiles, pero poco profundas. Un verdadero centro de torneado y fresado incorpora un husillo de fresado, un eje B y, a menudo, un subhusillo para el mecanizado de la parte posterior.
Eso implica características angulares, cavidades descentradas y operaciones de mecanizado de la parte posterior que no se pueden realizar con herramientas motorizadas básicas. Si se consideran iguales, se prometen tolerancias que no se pueden cumplir.
Fresado-torneado frente a fresadoras y tornos independientes
Utilizar un torno y una fresadora como dos estaciones independientes ofrece flexibilidad. Sin embargo, en piezas complejas, consume tiempo y precisión de forma silenciosa.
Cada transferencia implica una nueva abrazadera, una nueva referencia y un nuevo error. Esos ajustes se acumulan, al igual que las tolerancias. Además, se maneja más material en proceso, se manipula más y se utiliza más espacio.
El torneado-fresado concentra todo el proceso en una sola sujeción. La pieza mantiene su referencia, lo que permite que las características transversales se alineen y reduce los plazos de entrega. Si sus piezas solo requieren un proceso, el torneado o fresado CNC especializado puede ser la opción más inteligente.
Fresado-torneado frente a mecanizado suizo y de 5 ejes
Estas piezas tienen diferentes formas, así que hay que adaptar la máquina a la geometría.
Cuándo tiene sentido el mecanizado por fresado y torneado
El torneado-fresado funciona bien en la pieza correcta y supone un derroche de dinero en la incorrecta. Por lo tanto, antes de encomendarle un trabajo, analice la pieza con honestidad.
Una rápida comprobación del ajuste
Antes de solicitar un presupuesto o realizar la compra, compare la pieza con la tabla que aparece a continuación.
|
Situación |
Ajuste de torneado fresado |
|---|---|
|
Piezas cilíndricas complejas con características transversales |
Ajuste fuerte |
|
Piezas que requieren mecanizado frontal y posterior en un solo ciclo. |
Ajuste fuerte |
|
Volumen bajo a medio con alta complejidad |
Ajuste fuerte |
|
Ejes simples con torneado básico únicamente. |
Ajuste débil |
|
Micropartes pequeñas y delgadas |
Considere la opción suiza en su lugar. |
|
Piezas en forma de bloque fabricadas con material sólido. |
Considere en su lugar una fresadora de 5 ejes. |
El patrón es claro. Cuando una pieza de rotación presenta características multifacéticas, tolerancias transversales estrictas o trabajo en la parte posterior, el torneado-fresado resulta rentable rápidamente. En cambio, cuando la pieza es un eje liso, un pasador pequeño y delgado o un bloque sólido, las máquinas más económicas o más adecuadas son la mejor opción. Clasifique sus piezas de esta manera y podrá asignar cada trabajo a la máquina que mejor se ajuste a sus necesidades.
Cómo funciona el proceso en un trabajo típico
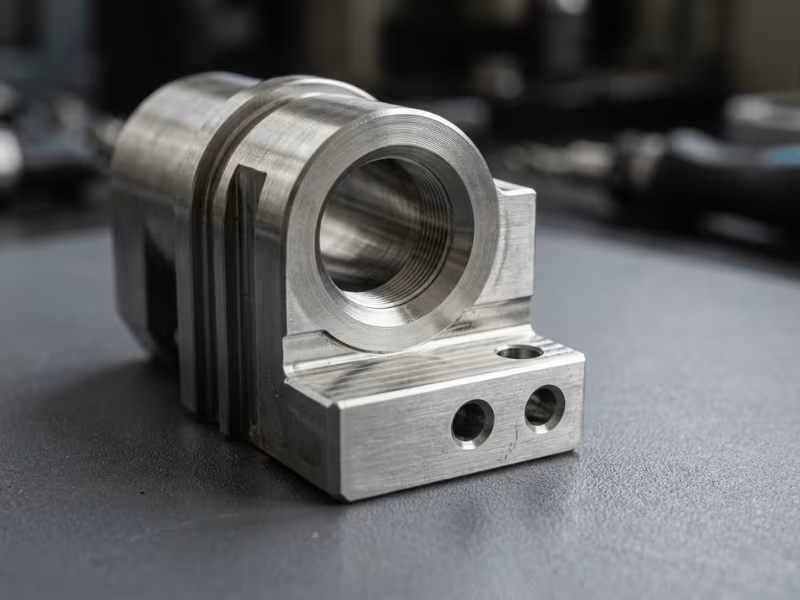
Permítanme mostrarles una pieza real. Imaginen un racor hidráulico: un cuerpo redondo con un orificio roscado, orificios transversales, dos caras planas para llave y una cara posterior acabada.
La máquina sujeta la barra en el husillo principal. Hace girar la pieza y mecaniza el diámetro exterior, mecaniza el extremo y taladra el centro. Todo el trabajo de mecanizado circular se realiza primero, en una sola mordaza.
Luego, las herramientas motorizadas toman el relevo. El husillo de fresado taladra los agujeros transversales, mecaniza las superficies planas y mecaniza las características angulares. La pieza permanece inmóvil. Mantiene la misma referencia que tenía durante el torneado, por lo que las características laterales se alinean con el orificio en lugar de desviarse.
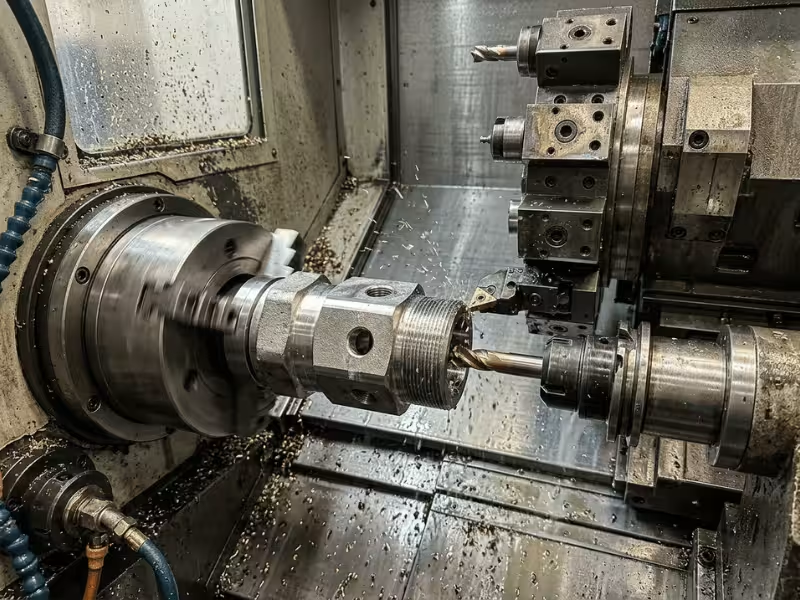
A continuación, el subhusillo se introduce y agarra el extremo acabado. Retira la pieza del husillo principal con una sola pasada fluida. Ahora la parte posterior queda frente a las herramientas.
La máquina termina la cara posterior, realiza un chaflán y limpia el segundo extremo. La pieza sale completa.
Una sola abrazadera se encargó de la parte delantera. Un solo traspaso se encargó de la parte trasera. Sin necesidad de cambiar de máquina, sin una segunda hoja de configuración, sin que el operario tuviera que estar pendiente de las tolerancias en dos estaciones.
Por eso, las piezas complejas se terminan más rápido aquí. El ahorro de tiempo se debe a la eliminación de las configuraciones previas, no a una mayor velocidad de corte del metal. Además, la precisión se mantiene porque la pieza conservó su referencia durante todo el proceso.
Los beneficios reales y de dónde provienen realmente
El torneado-fresado se vende por su ostentación, pero las verdaderas ventajas son un funcionamiento más silencioso y mecánico. Aquí te explicamos de dónde provienen realmente.
Mayor precisión con menos configuraciones.
El torneado-fresado no hace que los cortes sean más precisos. Elimina las posibilidades de perder precisión.
Cada vez que se vuelve a sujetar una pieza, se introduce una desviación. Una referencia ligeramente diferente, una mínima excentricidad, un nuevo error de alineación. Esos pequeños cambios se acumulan en las distintas configuraciones.
Mantén la pieza sujeta con una sola mordaza y la cadena de errores se reduce. Las características transversales se alinean con el orificio porque se cortaron de la misma referencia. Menos abrazaderas, menos puntos de desviación, mayor concordancia entre las caras.
Plazos de entrega más cortos para piezas complejas
La máquina no corta el metal más rápido. Simplemente, todo el proceso se realiza más rápido.
En máquinas separadas, una pieza espera en la cola, se le da forma, vuelve a esperar, pasa a la fresadora y espera un poco más. El corte representa solo una fracción de ese tiempo. La espera consume el resto.
Menores costos de manejo y coordinación.
Dos máquinas implican dos horarios que coordinar. Alguien tiene que mover la pieza, rastrearla y colocarla en la siguiente estación.
Cada traspaso supone un trabajo en proceso sobre un banco de trabajo. Cada transferencia representa una posibilidad de perder una pieza, mezclar un lote o retrasarse por falta de disponibilidad del operario.
Una sola máquina que termina la pieza de principio a fin elimina la mayor parte de ese problema. Menos desplazamientos entre estaciones, menos lotes incompletos en la planta y un solo operario a cargo del trabajo en lugar de tres coordinándolo.
Más adecuado para funcionamiento en condiciones de poca luz o sin supervisión.
Este modelo tiene una condición. El torneado-fresado solo es apto para trabajos sin supervisión cuando la pieza y la configuración lo permiten.
Si se combina un alimentador de barras con un subhusillo, la máquina puede cargar el material, terminar la parte frontal, transferirlo a la parte posterior y expulsar la pieza completa, ciclo tras ciclo, sin intervención humana. Esto representa un verdadero potencial para la automatización total del proceso.
Si se ajusta la pieza a la configuración, el proceso de torneado y fresado funcionará sin problemas durante un turno en el que no se esté supervisando. Si se fuerza a trabajar en la pieza equivocada, el funcionamiento sin supervisión se convierte en una lotería.
Dónde se queda corto Mill-Turn
El torneado-fresado recibe muchos elogios, así que permítanme matizar la situación. En el trabajo equivocado, o en el taller equivocado, cuesta más de lo que rinde.
Comencemos por el precio. Un centro de torneado y fresado de alto rendimiento cuesta mucho más que un torno o fresadora independiente. Se paga por el subhusillo, el eje B, el husillo de fresado y las herramientas para alimentarlos. Ese desembolso inicial es real y disuade a los talleres que no lo comparan con el valor real de la pieza.
Pero el precio de la máquina no es la trampa en la que caen la mayoría de los talleres. Lo que subestiman es la madurez de la programación, la estrategia de herramientas y la preparación del operario. Estos tres factores determinan si la máquina llega a ser rentable.
La herramienta es excelente. Simplemente premia a los talleres que aportan las habilidades, el plan de utillaje y las piezas adecuadas.
¿Qué piezas son las más adecuadas para el torneado-fresado?
Antes de cotizar un trabajo, hágase una pregunta: ¿la pieza tiene un núcleo redondo y características en otras caras? Esa combinación es la clave.
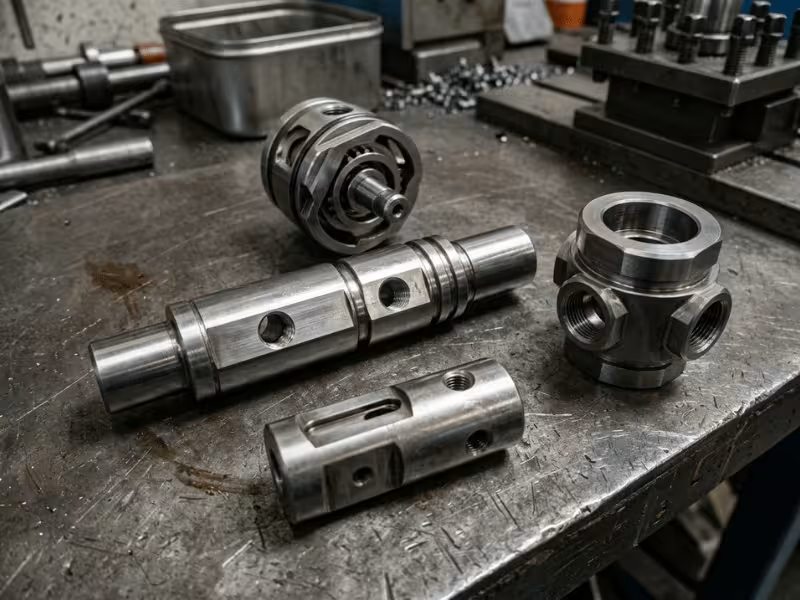
El torneado-fresado se basa en geometrías de rotación, como ejes, cubos o cilindros, que también soportan trabajo fuera del eje. Agujeros transversales, superficies planas, salientes angulares, cavidades excéntricas y características en la parte posterior garantizan un ajuste perfecto. Cuanto más redondeada y compleja sea la pieza, más ajustes se ahorran.
Si la pieza es un eje liso con solo diámetros torneados, no es adecuada para este trabajo. Guárdela para un torno estándar.
Estos son los tipos de piezas que utilizo con mayor frecuencia para el proceso de fresado y torneado.
|
Tipo de parte |
Por qué el torneado-fresado funciona bien |
|---|---|
|
Ejes con superficies planas fresadas y agujeros transversales |
Mecaniza los diámetros y luego fresa las caras planas y los agujeros a partir de la misma referencia, de modo que las características permanecen alineadas. |
|
Carcasas con diámetro exterior torneado y características descentradas |
Sujeta el cuerpo redondo y los huecos o salientes excéntricos en una sola abrazadera. |
|
Conectores y accesorios |
Mecaniza el orificio y las roscas, luego corta las caras planas para la llave y los puertos transversales sin una segunda operación. |
|
Componentes de la válvula |
Combina el trabajo de orificios estrechos con la perforación transversal y las características del asiento en un solo ciclo. |
|
Piezas rotativas de precisión para los sectores médico y aeroespacial. |
Mantiene las tolerancias de caras cruzadas al mantener la pieza en una sola configuración, exactamente lo que exigen estas tolerancias. |
Fíjate en el patrón. Cada ganador empieza la ronda y necesita mejorar en más de una cara.
Adapta la pieza a la geometría, no al sector, y la dirigirás a la máquina correcta.
Cómo decidir si merece la pena el torneado de la fresadora
La verdadera pregunta no es si el torneado-fresado es bueno, sino si la complejidad de la pieza justifica el mayor costo de programación y equipo. Analice cada trabajo con honestidad, respondiendo a cinco preguntas clave, y la respuesta suele ser evidente.
Empiece por las configuraciones. Cuente cuántas veces sujeta la pieza hoy en todas las máquinas. Si una pieza requiere tres o cuatro configuraciones para su acabado, el torneado-fresado empieza a parecer de baja calidad. Cada configuración que elimine ahorra mano de obra, tiempo y evita la pérdida de la referencia.
A continuación, analicemos las características. ¿La pieza requiere trabajo en la parte posterior o cortes angulares a los que no se puede acceder con una sola pinza? Es precisamente en estos casos donde un subhusillo y un eje B resultan de gran utilidad.
Luego, verifique sus tolerancias. Cuando las especificaciones más estrictas conectan características en diferentes caras, mantener la pieza en una sola abrazadera las protege. Si esas tolerancias se distribuyen entre diferentes máquinas, corre el riesgo de tener que volver a fijar la pieza en cada máquina.
Ahora analiza tu flujo de trabajo. Si las piezas se quedan en cola, se mueven entre estaciones o esperan una segunda operación, ese tiempo de inactividad aumenta el plazo de entrega mucho más que el propio mecanizado. El torneado-fresado reduce el tiempo de espera, no solo el mecanizado.
Finalmente, sopesa la complejidad frente al volumen. Una producción variada de piezas rotativas complejas justifica las horas de programación. Unas pocas piezas sencillas no. La clave está en la frecuencia con la que reutilices esa configuración tan difícil de conseguir.
Relaciona tu pieza con la tabla siguiente.
|
Pregunta |
Si es así, el torneado de laminación se vuelve más atractivo. |
|---|---|
|
¿Cuántas configuraciones necesita esta pieza ahora mismo? |
Tres o más configuraciones suponen grandes ahorros en comparación con la finalización mediante una sola abrazadera. |
|
¿Hay operaciones en la parte posterior o elementos en ángulo? |
El subhusillo y el eje B terminan ambos extremos en un solo ciclo. |
|
¿Las tolerancias estrictas abarcan varias caras o referencias? |
Una configuración protege las tolerancias de la cara transversal de la deriva de la reconfiguración. |
|
¿Los tiempos de espera o de cola están afectando al plazo de entrega? |
La combinación de operaciones elimina las transferencias y el tiempo de inactividad entre estaciones. |
|
¿La complejidad sumada al volumen anual justifica la inversión? |
Las ejecuciones complejas repetidas distribuyen el costo de programación y de la máquina entre más piezas. |
Analice el patrón, no solo una fila. Si responde «sí» a tres o cuatro de estas preguntas, es probable que el torneado-fresado recupere su costo rápidamente. Si responde «sí» a una como máximo, una configuración más simple seguirá siendo la mejor opción. Evalúe sus propias piezas de esta manera antes de gastar un solo dólar.
Consideraciones para la compra o la elaboración de presupuestos
Esta sección se divide en dos partes. Los compradores que evalúan una máquina y los ingenieros que buscan repuestos necesitan preguntas diferentes, y ambos se ven perjudicados en otros aspectos.
Si está evaluando una máquina
Adapte la máquina a sus piezas, no al folleto.
Si está buscando piezas para fresado y torneado
Haz preguntas más incisivas que "¿puedes hacer esto?".
¿Qué tolerancias dependen del control de configuración única?
Una tienda que sabe esto entiende tu papel; una que se encoge de hombros seguirá adelante sin rumbo fijo, cambiando las instalaciones.
Si haces clic en estos cuatro puntos, podrás distinguir los talleres que realmente utilizan el torneado-fresado de aquellos que simplemente poseen la máquina.
Mejores prácticas para obtener mejores resultados en el torneado-fresado.
Has elegido la máquina adecuada para esta pieza. Ahora te explicamos cómo sacarle el máximo partido.
Si aciertas con estos cinco puntos, la máquina te devolverá cada dólar que hayas gastado en ella.
Preguntas Frecuentes
Lo más importante es...
El torneado-fresado es ideal para piezas rotativas complejas. Si su pieza es redonda y presenta agujeros transversales, superficies planas, ángulos o trabajos en la parte posterior, esta es la máquina adecuada.
Así que aquí está la clave. ¿Piezas rotacionales complejas con características fuera del eje? Enróllelas a una fresadora-torneadora y aproveche la ventaja de una sola configuración. ¿Ejes torneados simples y pasadores sencillos? Déjelos en un torno estándar, donde se procesan más rápido y a menor costo.
Haga coincidir la pieza con la máquina y la elección será obvia. ¿Cuál de sus piezas encaja?
