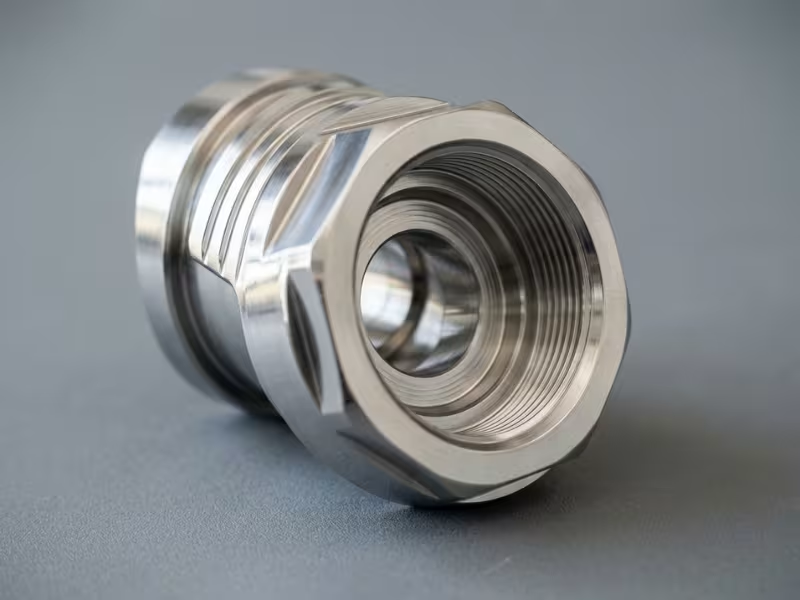
En Essengold, nos encargamos de cualquier proyecto, grande o pequeño; ¡ofrecemos servicios de prototipado y ensamblaje ultrarrápidos! ¡Solicite un presupuesto ahora!
Te llega un plano. Dice: «superficie de acero inoxidable pulido». Sencillo, ¿verdad? Entonces, tres proveedores te envían tres presupuestos muy diferentes. Uno supone un acabado ligeramente sanitario. Otro presupuesta un pulido espejo completo. La diferencia es enorme, y nadie se equivoca; simplemente, las especificaciones no eran lo suficientemente claras.
Esa diferencia es la razón por la que el pulido de metales es importante.
El pulido de metales es un método controlado para eliminar pequeñas irregularidades superficiales, de modo que una pieza cumpla con los requisitos estéticos, de limpieza, de resistencia a la corrosión o de fricción. No es pintura ni recubrimiento. Y el simple hecho de que esté pulido no constituye una especificación válida.
Este artículo te ayudará a decidir qué acabado necesitas realmente, qué método se adapta mejor a tu pieza y cómo especificarlo para que los presupuestos coincidan.
¿Qué es el pulido de metales?
El pulido de metales elimina material. Eso es lo primero que hay que entender. Cuando pulo una pieza, voy eliminando microestructuras de la superficie, una etapa abrasiva a la vez, hasta que la superficie alcanza la suavidad deseada.
Aquí es donde suele empezar la confusión, así que permítanme aclararlo rápidamente.
El pulido no es un recubrimiento.
No añade una capa. El chapado y la pintura se asientan sobre el metal. El pulido penetra en el metal eliminando material.
El pulido no es una reparación.
No puede reparar abolladuras, rellenar arañazos ni ocultar daños profundos. Si una pieza presenta defectos reales, estos deben corregirse antes de comenzar el pulido. De lo contrario, solo se consigue que el daño brille más.
Y este es el punto que más recalco a mis clientes: el término "pulido" por sí solo no constituye una especificación. No me aporta información útil para cotizar o verificar. Una especificación real requiere un número, un estándar reconocido o una muestra aprobada con la que pueda compararla. Sin alguno de estos elementos, dos talleres interpretarán la misma palabra y entregarán piezas diferentes.
El pulido de metales no se trata solo de hacer que una pieza brille. Se trata de controlar el estado de la superficie para mejorar su apariencia, facilitar la limpieza, prevenir la corrosión y reducir la fricción.
Ese cambio, de la estética a la funcionalidad, es donde el pulido se convierte en una decisión de ingeniería, no en una ocurrencia cosmética posterior.
Pulido de metales frente a lijado, abrillantado y otros pasos de acabado.
La gente confunde estos términos constantemente, y esa confusión genera presupuestos erróneos y resultados incorrectos. Permítanme aclararlos para que vean dónde se ubica realmente el concepto de pulido.
Cada paso cumple su función. Si se omite uno, el siguiente tendrá dificultades.
El proceso de rectificado da forma a la pieza en primer lugar.Elimina rápidamente una gran cantidad de material para lograr el tamaño deseado, aplanar una soldadura o alisar una pieza fundida en bruto. El esmerilado deja una superficie rugosa, por lo que nunca se obtiene un acabado perfecto. Considérelo un trabajo pesado, no un trabajo de precisión.
El lijado elimina los residuos que quedaron del esmerilado.Lo uso como etapa intermedia, pasando luego a abrasivos más finos para eliminar arañazos profundos y uniformizar la superficie. El lijado prepara el terreno para el pulido, pero no llega a un acabado perfecto.
El pulido mejora el estado de la superficie.Llegado este punto, busco un objetivo concreto: una superficie más lisa y uniforme que cumpla con ciertos requisitos estéticos, de rugosidad o de facilidad de limpieza. El pulido elimina únicamente las pequeñas irregularidades que quedan de las etapas anteriores.
El pulido le da el brillo final.Utiliza discos y compuestos suaves para realzar el brillo, logrando así una superficie de espejo realmente impactante. El pulido apenas elimina material y nunca corrige los arañazos subyacentes. Repárelos antes de pulir.
La pasivación y el electropulido son procesos distintos.La pasivación es un tratamiento químico que aumenta la resistencia a la corrosión del acero inoxidable; no es un pulido y no le aporta brillo. El electropulido sí alisa y abrillanta la superficie mediante un baño electroquímico, por lo que guarda cierta similitud, pero su funcionamiento es completamente distinto al de una pulidora.
Proceso
Propósito principal
¿Elimina material?
Mejor utilizado para
Trituración
Forma y tamaño
Sí, pesado
Soldaduras, fundiciones, eliminación de material
Lijado
Eliminar marcas anteriores
Sí, moderado
Mezclar y preparar antes de esmaltar.
Pulido
Refinar la condición de la superficie
Sí, luz
Alcanzar un objetivo de finalización
Pulido
brillo final
Minimo
Superficies de alto brillo, tipo espejo.
Pasivación
Resistencia a la corrosión
No
Acero inoxidable, después del acabado
Lee la tabla de izquierda a derecha y la lógica encajará: dale forma, mézclala, refínala y luego dale brillo. La pasivación viene después; es un paso químico, no un pulido.
Superficie metálica en cuatro etapas de acabado una al lado de la otra
Cómo funciona el proceso de pulido de metales
Un buen pulido sigue una lógica, no un truco de magia. Una vez que se entiende el orden, todo el proceso cobra sentido, y se puede detectar un taller que se salta pasos.
Así es como trabajo una pieza, desde la superficie en bruto hasta el resultado final.
1. Evaluar el material y el objetivo final
Antes de empezar, necesito saber dos cosas: con qué metal estoy trabajando y qué acabado debo lograr. El acero inoxidable se comporta de manera diferente al aluminio. Un acabado sanitario y un acabado espejo requieren planes distintos. Define primero el objetivo, o cualquier decisión posterior será una mera conjetura.
2. Preparar y limpiar
Elimino el aceite, la suciedad y los residuos sueltos. Una superficie sucia arrastra la contaminación a todas las etapas posteriores. Las piezas limpias también me permiten ver los defectos reales que debo corregir.
3. Eliminar defectos gruesos
Ahora me centro en las zonas más profundas: arañazos, marcas de herramientas, líneas de soldadura. Utilizo un abrasivo más grueso para nivelar la superficie. En esta etapa se realiza el corte más duro, lo que permite que las etapas posteriores se centren en el refinamiento.
4. Pasar a través de abrasivos más finos
Aquí reside la regla fundamental: cada grano debe borrar el patrón de rayado dejado por el grano anterior. Si se omite un paso, se crean líneas profundas bajo una capa superior de apariencia lisa. Avanzando paso a paso, la superficie se vuelve progresivamente más fina sin atajos.
5. Pulido final, inspección y protección.
La última etapa perfecciona la superficie hasta alcanzar el objetivo deseado: el aspecto, el grado de rugosidad y la facilidad de limpieza. Luego, la inspecciono según las especificaciones, no por intuición. Si la pieza cumple con los estándares de acabado o higiene, la protejo de inmediato para evitar que su manipulación deshaga el trabajo.
Dos ideas se mantienen a lo largo de los cinco pasos. Elimina los arañazos poco a poco. Y conoce tu objetivo final antes de empezar, porque ese objetivo influye en cada decisión que tomes durante el proceso.
Comparación de métodos de pulido de metales
No existe un método único que funcione en todos los casos. El método adecuado depende de tu trabajo, tu objetivo final y tu presupuesto. Permíteme explicarte las principales opciones y dónde encaja cada una.
Pulido mecánico
Utiliza ruedas, correas y abrasivos para trabajar la superficie a mano o con máquina. Destaca en superficies planas, exteriores y piezas cosméticas donde se busca un acabado impecable. Sin embargo, tiene dificultades para acceder al interior de tubos, cavidades profundas o conductos internos estrechos. Se elige por su precisión y estética. Resulta costoso en grandes volúmenes, ya que cada pieza requiere tiempo de mano de obra.
Acabado por vibración y en masa
Este método combina varias piezas en un baño de abrasivos. Es ideal para lotes pequeños y medianos: permite desbarbar, redondear bordes y alisar ligeramente muchas piezas a la vez. No ofrece un acabado de espejo ni permite tratar zonas cosméticas críticas. Es recomendable cuando se necesitan resultados uniformes y sin intervención manual en grandes volúmenes. No es adecuado cuando una pieza requiere una superficie nítida y uniforme para una presentación impecable.
Electropulido
Elimina el metal mediante un baño electroquímico. Alcanza superficies inaccesibles para una pulidora eléctrica: conductos internos, formas complejas y esquinas estrechas. Además, abrillanta el acero inoxidable y facilita su limpieza. Sin embargo, no elimina arañazos profundos ni marcas de herramientas marcadas. Es recomendable para piezas que requieren higiene y son sensibles a la corrosión. Su precio aumenta con el tamaño de las piezas o cuando la superficie inicial es rugosa, ya que la preparación sigue siendo fundamental.
Pulido químico y decapado
Utiliza baños ácidos para alisar o limpiar la superficie. El decapado elimina la cascarilla y las manchas de calor. El pulido químico proporciona un brillo sutil en formas complejas. Ninguno de estos métodos ofrece un acabado preciso, por lo que deben considerarse pasos complementarios, no acabados definitivos.
Flujo abrasivo y métodos especiales
Introduzca medios abrasivos en canales internos o utilice técnicas específicas para zonas de difícil acceso. Estas soluciones resuelven problemas en espacios reducidos, como orificios internos o puertos complejos. Son más costosas, así que resérvelas para piezas que ningún otro método pueda acabar.
Método
Ideal para
Ventajas
Límites
Carácter de acabado típico
Pulido mecánico
Caras planas, partes cosméticas
Aspecto preciso y controlable
Acceso interno deficiente, mucha mano de obra a gran escala.
Uniforme, hasta el espejo
Acabado vibratorio/en masa
Lotes de piezas pequeñas
Sin intervención, consistente
Sin espejos, sin zonas críticas de exhibición
Suave, de mate a satinado.
Electropulido
Formas complejas, partes sanitarias
Llega a las partes internas, mejora la facilidad de limpieza.
No solucionará los defectos profundos.
Brillante, limpio, refinado
Pulido/decapado químico
Eliminación de la cal, aclarado suave
Maneja geometría compleja
No es preciso, rol de apoyo
Uniforme pero modesto
Flujo abrasivo/especial
Pasajes internos, características intrincadas
Alcanza lo que otros no pueden.
Alto costo, uso limitado
Depende de la configuración
Aquí está la parte que mucha gente pasa por alto: En los proyectos reales, rara vez se utiliza un solo método. Los acabados de calidad suelen combinar varios pasos.
Un cuerpo de válvula de acero inoxidable podría someterse a pulido mecánico y electropulido : la rueda se encarga del exterior, mientras que el baño se encarga del interior y facilita la limpieza. Un lote de soportes pequeños podría pasar por desbarbado, luego por acabado vibratorio y, finalmente, un pulido solo en las caras visibles. El pulido también se combina naturalmente con las etapas iniciales del mecanizado CNC de metales , donde la superficie de entrada determina la facilidad del acabado.
Piensa en combinaciones, no en opciones aisladas. Adapta cada paso a la función que mejor cumple y obtendrás un mejor resultado con menos dinero.
Cómo elegir el método de pulido adecuado
Olvídese de "¿qué método es el mejor?". Esa pregunta no tiene respuesta. La verdadera pregunta es "¿qué método se ajusta a mis necesidades?". Y para responderla, me hago una breve lista de preguntas antes de elegir nada.
Analicemos esto juntos y, por lo general, el método adecuado se elige solo.
Pregunta
Por qué importa
¿De qué metal es?
El acero inoxidable, el aluminio y el latón se cortan y reaccionan de forma diferente. El metal descarta de inmediato algunos métodos.
¿Qué aspecto tiene la geometría?
Las superficies planas se pulen fácilmente. Las cavidades profundas, las esquinas y las curvas dificultan el pulido con la pulidora.
¿Puedo alcanzar las superficies internas?
Las ruedas y las correas no pueden entrar en tubos ni orificios. Los conductos internos suelen requerir electropulido o flujo abrasivo.
¿Cuál es el objetivo final?
Un acabado satinado y un acabado de espejo requieren planes diferentes. Las piezas sanitarias necesitan un número Ra fijo, no una vibración.
¿Cuántas partes?
Una parte se presta al pulido manual. Miles de ellas impulsan el acabado en masa para controlar los costos laborales.
¿Es cosmético, higiénico o funcional?
Cada propósito persigue un objetivo diferente: estética, facilidad de limpieza o rendimiento.
¿Qué tan sensible es la pieza a los cambios de tamaño?
Las paredes delgadas y las tolerancias ajustadas no pueden absorber una eliminación agresiva de material.
Ahora permítanme poner esas preguntas en práctica con piezas reales.
Partes cosméticas
Su éxito depende de la consistencia y la reflectividad. Un panel de acero inoxidable visible debe tener una superficie uniforme, sin remolinos ni zonas opacas. El pulido mecánico me permite lograr ese control, y el abrillantado realza el brillo final.
Piezas sanitarias
En estos casos, lo que importa es la facilidad de limpieza, no el brillo. Aquí busco un nivel de rugosidad objetivo —a menudo Ra ≤ 0.8 µm— para que los residuos no se adhieran a las crestas de la superficie. El pulido mecánico establece la base, y el electropulido la refina y llega al interior.
Partes con conductos internos
Esto pone de manifiesto una limitación importante: una rueda simplemente no puede acceder a esa zona. Si la trayectoria del flujo es crucial, el pulido mecánico por sí solo no basta. Recurro al electropulido o al flujo abrasivo para tratar esas superficies ocultas.
Piezas de paredes delgadas
Estos procesos conllevan un riesgo real. Si se aplica demasiada presión al pulido mecánico, el calor y la presión deforman la pieza o reducen el grosor de la pared hasta el límite de tolerancia. Para estos casos, prefiero un enfoque delicado: etapas suaves o un método químico que elimina el material de manera uniforme sin aplicar fuerza.
¿Ves el patrón? La pieza te indica lo que necesita. Adapta el método a la geometría, al acabado deseado y al propósito, y dejarás de pagar de más por acabados que tu pieza nunca necesitó.
¿Qué mejora realmente el pulido de metales?
El pulido hace más que cambiar la apariencia de una pieza. Al alisar una superficie, cambio su comportamiento. Permítanme mostrarles las cuatro ventajas que realmente importan y por qué se produce cada una.
Apariencia
La luz rebota nítidamente en una superficie lisa, por lo que se percibe como uniforme en lugar de borrosa.
Facilidad de limpieza
Menos fosas significa menos lugares donde puedan esconderse los residuos y las bacterias.
Comportamiento a la corrosión
Una superficie más lisa drena y seca de manera uniforme, lo que reduce las posibilidades de que se formen picaduras.
Rendimiento de la superficie
Menos puntos altos reducen la fricción y el desgaste en las superficies de sellado y contacto.
Apariencia y reflectividad. Esto es obvio, pero la razón va más allá de que simplemente "se vea bien". La luz rebota limpiamente en una superficie lisa, por lo que un panel pulido refleja de manera uniforme y se percibe como homogéneo. Las superficies rugosas dispersan la luz en todas direcciones, lo que se manifiesta como neblina, remolinos y zonas opacas. Menos crestas y valles significan menos dispersión, y eso es lo que le da profundidad a un acabado de espejo.
Limpieza e higiene. En la industria alimentaria, láctea y farmacéutica, el pulido resulta fundamental. Una superficie rugosa está llena de picos y poros microscópicos que atrapan residuos, bacterias y producto. Al alisar la superficie hasta obtener una rugosidad Ra baja, se reducen los lugares donde pueden acumularse impurezas. Las soluciones de limpieza penetran en toda la superficie, se enjuagan fácilmente y dejan menos residuos. Por eso, el acero inoxidable pulido es más fácil de limpiar y su validación es más rápida: su superficie simplemente retiene menos impurezas.
Superficie metálica rugosa junto a una superficie de espejo pulida.
Una advertencia sobre la corrosión: El pulido no es una solución milagrosa. Una superficie más lisa permite un drenaje y secado más uniformes, por lo que la humedad y los contaminantes permanecen menos tiempo en las grietas donde comienza la corrosión. En el acero inoxidable, una superficie limpia y refinada también favorece la capa pasiva que resiste la corrosión. Sin embargo, el pulido por sí solo no garantiza una mayor resistencia a la corrosión en todos los metales ni en todos los entornos. Ayuda en las condiciones adecuadas, pero no sustituye la elección del material correcto ni un proceso de pasivación apropiado.
Fricción, desgaste y rendimiento superficial. Este es el beneficio que a menudo se pasa por alto. En las superficies de sellado y de contacto, un acabado más liso permite que dos piezas se acoplen con precisión, reduciendo la fricción entre ellas. Esto disminuye la fricción, el desgaste prematuro y mejora la estanqueidad. Menos irregularidades en la superficie también significan menos puntos de tensión que puedan provocar grietas o desprendimiento de partículas. Para un asiento de válvula, la cara de una bomba o una superficie deslizante, el acabado adecuado puede mejorar el comportamiento de la pieza en servicio, no solo su apariencia.
Cuando alguien pregunta qué hace el pulido, no respondo que “mejora la calidad”. Pregunto qué función debe cumplir la pieza. La apariencia, la facilidad de limpieza, la resistencia a la corrosión y el rendimiento de la superficie son objetivos distintos, y el acabado deseado debe coincidir con el que sea importante para la pieza.
¿Qué piezas y escenarios son buenos candidatos?
No todas las piezas necesitan pulido, pero algunas prácticamente lo exigen. En lugar de consultar una lista de industrias, analice la función de la pieza y el rendimiento que debe tener su superficie.
Tuberías sanitarias, válvulas y depósitos
Estos contenedores transportan alimentos, productos lácteos, medicamentos o bebidas. Sus superficies internas deben resistir la acumulación de residuos y limpiarse fácilmente con agua. Un valor objetivo de baja reflectancia (Ra) evita que los residuos y las bacterias se adhieran, lo que facilita la limpieza y la validación.
Piezas cosméticas de acero inoxidable o aluminio
Piensa en los paneles, carcasas y molduras visibles. Los compradores los juzgan únicamente por su apariencia. El pulido proporciona una superficie uniforme y reflectante, sin remolinos ni zonas opacas, lo que da una impresión de uniformidad a toda la pieza.
Superficies de sellado y superficies de contacto con el flujo
El asiento de una válvula o la cara de una bomba deben encajar a la perfección. Un acabado más liso elimina las irregularidades que provocan fugas y desgaste prematuro, garantizando así la estanqueidad y la durabilidad de la superficie.
Componentes médicos e instrumental
Los instrumentos quirúrgicos y las piezas de precisión requieren superficies limpias y lisas para garantizar la higiene y un funcionamiento fiable. El pulido elimina los puntos donde se acumula la contaminación y ayuda a que la pieza cumpla con los estrictos requisitos de acabado.
Partes con conductos internos
Los colectores, los orificios y los conductos de flujo ocultan superficies que una rueda abrasiva jamás puede alcanzar. Cuando esas superficies ocultas son importantes, métodos especializados como el electropulido o el flujo abrasivo realizan el trabajo que el pulido tradicional no puede.
Parte/escenario
Por qué es importante pulir
Tuberías sanitarias, válvulas, tanques
Su bajo contenido en Ra resiste la acumulación de residuos y limpia más rápido.
Acero inoxidable/aluminio cosmético
Aspecto uniforme, reflectante y homogéneo
Superficies de sellado y de contacto con el flujo
Menos puntos altos, mejor sellado y desgaste
Piezas médicas e instrumental
Higiene y funcionamiento fiable
Pasajes internos
Los métodos especializados permiten alcanzar superficies ocultas.
Válvula y tubería de acero inoxidable pulido en instalaciones limpias.
Fíjese en el hilo conductor. Cada pieza persigue un objetivo específico: facilidad de limpieza, estética, sellado, higiene o alcance. Ese objetivo determina si se pule y hasta qué punto. Si el acabado se ajusta a la función que realmente debe cumplir la pieza, invertirá su presupuesto donde realmente vale la pena.
Cómo especificar correctamente un acabado pulido
La palabra «pulido» genera más controversias que cualquier otro término en un plano. Significa una cosa para usted y otra muy distinta para su taller. Solucione este problema y evitará la mayoría de las correcciones y sorpresas en el precio antes de que surjan. Si desea una referencia más detallada, nuestra guía sobre el acabado superficial en el mecanizado CNC explica en profundidad los objetivos de acabado más comunes.
Así es como redacto una especificación que puedo citar y verificar.
Nombra el material.El acero inoxidable 316L se pule y reacciona de forma diferente al aluminio o al latón. Indique la aleación para que el taller planifique los pasos adecuados.
Señala la superficie exacta.¿Qué cara importa? Dígalo. "Pulir superficies mojadas" me indica dónde trabajar. Dejarlo en blanco me obliga a adivinar.
Indíqueme un objetivo final que pueda medir.Olvídese de términos como «brillante» o «reflejo». Utilice un objetivo concreto: un valor Ra, un estándar reconocido, una placa de comparación o una muestra aprobada. Un número que puedo verificar con un perfilómetro siempre es mejor que una palabra.
Separe las zonas importantes de las que se pueden ignorar.No todas las superficies requieren el mismo acabado. Identifique las zonas críticas y marque el resto como «tal como se mecanizó». Esta simple línea puede reducir el costo a la mitad sin comprometer la funcionalidad.
Trate directamente las superficies internas, los bordes y las roscas.Estos detalles suelen pasarse por alto. Indique si los orificios, los bordes de sellado y los agujeros roscados necesitan pulido o si deben permanecer sin modificar. El silencio en este punto conlleva un exceso de trabajo o el rechazo de la pieza.
Solicita una muestra de tu primer artículo sobre un trabajo de acabado crítico.Cuando la apariencia o la facilidad de limpieza son factores determinantes para la aceptación, apruebe una pieza antes de la producción completa. Una muestra aprobada resuelve discusiones que ninguna palabra puede zanjar.
Ahora vea la diferencia en papel:
Especificaciones débiles
Mejores especificaciones
“Superficie de acero inoxidable pulido”
“Pulir las superficies mojadas hasta alcanzar un Ra ≤ 0.8 µm; verificar mediante perfilómetro; exterior no mojado tal como se mecanizó”.
“Acabado espejo”
“Acero inoxidable 316L, acabado espejo n.° 8 según muestra aprobada; solo la cara visible; la cara posterior tal como se mecanizó”.
“Suave por todas partes”
“Caras externas con rugosidad Ra ≤ 0.4 µm; orificio interno sin pulir; bordes afilados de rotura de 0.2 mm”
“Que quede brillante y limpio”
Acabado satinado según placa de comparación n.° 4; se excluyen roscas y orificios ciegos; se requiere la primera pieza.
Lee la columna de la derecha y podrás cotizar, ejecutar e inspeccionar el producto. Lee la de la izquierda y verás que cada taller inventa su propia versión. Una especificación precisa protege a ambas partes: tú obtienes la pieza que imaginaste y tu proveedor te cotiza el trabajo que realmente necesitas.
¿Qué factores influyen en el costo del pulido de metales?
Dos piezas fabricadas con el mismo metal pueden costar cantidades muy diferentes de pulir. Una vez que comprenda qué factores influyen en el precio, podrá elaborar presupuestos y especificaciones más acertadas.
La idea que la mayoría de la gente pasa por alto: La geometría suele ser más importante que el tamaño de la pieza. Una pieza pequeña con esquinas estrechas, cavidades ciegas y conductos internos requiere mucho más trabajo que un panel grande y plano.
Tiempo de trabajo.Este es el punto clave. El pulido es un trabajo manual, y cada etapa adicional suma minutos por pieza. Más minutos, mayor costo.
Complejidad geométrica.Las curvas, los bordes y las superficies ocultas ralentizan cada etapa. Un panel plano se pule rápidamente; un colector con puertos internos no.
Estado de la superficie inicial.Una pieza fundida tosca o rayada obliga a realizar etapas adicionales de pulido antes de que comience el proceso propiamente dicho.
Objetivo final.Un acabado satinado requiere varias etapas. Un acabado de espejo requiere muchas más, además de pulido e inspección minuciosa.
Método elegido.El pulido manual resulta caro por pieza. El acabado en masa distribuye el coste entre varios lotes. El electropulido requiere procesos químicos y de preparación.
Enmascaramiento, protección, inspección y tamaño del lote.Las zonas específicas necesitan enmascaramiento. Las piezas cosméticas requieren una revisión minuciosa y un embalaje protector. Además, una sola pieza supone todo el coste de preparación, mientras que una tirada de mil unidades lo distribuye entre varios.
Factor de costo
Por qué aumenta el costo
Tiempo de trabajo
Cada etapa añade minutos de trabajo práctico por parte.
Complejidad de la geometría
Las esquinas, los bolsillos y los mecanismos internos ralentizan cada paso.
Superficie de partida
Las piezas en bruto ásperas o dañadas requieren un trabajo más grueso.
Objetivo final
Un acabado superior implica más etapas y pulido.
Método elegido
Los métodos especializados requieren preparación y química.
Enmascaramiento/protección
Las zonas selectivas necesitan enmascaramiento y manipulación cuidadosa.
Inspección/embalaje
Los acabados críticos necesitan controles y envoltura protectora.
Tamaño del lote
El costo de configuración se distribuye entre menos piezas.
Puedes reducir costes sin sacrificar la funcionalidad. Mejore la superficie de entrada para reducir la cantidad de etapas de desbaste. Evite los acabados cosméticos que la pieza no requiere. Limite las zonas pulidas a las superficies importantes y deje el resto tal como se mecanizaron. Luego, ajuste el acabado deseado al uso real, no a la costumbre. Adapte las especificaciones a las necesidades reales y el precio se ajustará automáticamente.
Pulido interno frente a pulido subcontratado
¿Deberías pulir las piezas tú mismo o enviarlas a un taller? La respuesta depende del volumen de trabajo, el acabado deseado y la capacidad de tu taller.
Cuando tiene sentido hacerlo internamente
Si realizas el pulido de forma constante, utilizas acabados sencillos y ya cuentas con las correas, los discos y el personal cualificado, te conviene hacerlo internamente. Si pules las mismas piezas semana tras semana, controlar el proceso te da mayor control y rapidez. El desbarbado ligero y los acabados satinados rara vez justifican el envío.
Cuando la subcontratación resulta ganadora
Envíelo a un laboratorio cuando el trabajo requiera productos químicos especializados. El electropulido y el pulido químico exigen baños de ácido, ventilación y tratamiento de residuos, lo que supone un coste considerable y un verdadero quebradero de cabeza para su correcta ejecución. Subcontrate también los trabajos de bajo volumen, ya que la preparación para unas pocas piezas rara vez resulta rentable. Y recurra a un especialista para acabados de espejo, donde la consistencia requiere personal experimentado que quizás no tenga en plantilla.
Un riesgo más: Las piezas cosméticas pueden rayarse durante el transporte. Si contrata un servicio de acabado para exhibición, tenga en cuenta el embalaje cuidadoso y la posibilidad de daños durante el envío.
Qué preparar para un presupuesto. Proporcione al taller la información suficiente para que puedan calcular el precio correctamente desde el principio: el material y la aleación, el acabado deseado (Ra, estándar o muestra), las zonas críticas y las que no requieren atención, la cantidad y el plazo de entrega, y cualquier superficie interna, borde o rosca que necesite atención. Incluya un dibujo y, para piezas donde el acabado es fundamental, una muestra aprobada.
La decisión se reduce a ser honesto con respecto a tu propio taller. Si careces de la química, la ventilación, el volumen o la mano de obra especializada, un buen socio externo te proporcionará una pieza mejor por menos de lo que gastarías si desarrollaras la capacidad por tu cuenta.
Errores comunes que provocan retrabajo
La mayoría de los fallos de pulido no ocurren en la etapa final. Comienzan antes, cuando alguien comete un error que luego se manifiesta como un desperfecto. Estos son los que veo con más frecuencia.
Saltarse las etapas de arena
No puedes pasar directamente de lo grueso a lo fino y esperar que los arañazos profundos desaparezcan. Se ocultan bajo una capa superior lisa y luego reaparecen con la luz. Sigue cada paso en orden.
Abrasivos que pueden contaminarse mutuamente
Un grano grueso que quede en una lija fina deja una marca antiestética en una superficie casi acabada. Mantenga separadas las herramientas de grano grueso y fino, y límpielas entre cada etapa.
Pulido sobre incrustaciones o manchas de calor
La cascarilla de soldadura y la cascarilla de laminación se adhieren con mayor dureza que el metal base. Hay que decaparlas o eliminarlas primero, o simplemente esparcir la suciedad.
Ignorar el cambio dimensional
El pulido elimina material. En tolerancias ajustadas o paredes delgadas, un trabajo agresivo puede hacer que una buena pieza no cumpla con las especificaciones. Verifique la cantidad de material que elimina.
Exagerar las especificaciones de un acabado de espejo
Lograr una superficie de espejo requiere tiempo y pulido. Si la pieza nunca lo necesita, estás pagando por una apariencia que nadie utiliza.
Dejar el compuesto en las grietas
El compuesto para pulir se acumula en roscas, esquinas y orificios ciegos. Los residuos secos dificultan la inspección y retienen la contaminación. Límpielo por completo.
Ninguna de estas cosas es exótica. Son los hábitos silenciosos que distinguen una pieza que se desecha de otra que regresa para ser reelaborada.
Preguntas frecuentes
P: ¿Qué es el pulido de metales?
A: El pulido elimina pequeñas irregularidades de la superficie metálica, mediante procesos abrasivos graduales, hasta lograr la suavidad deseada. Modifica el aspecto, la limpieza y el rendimiento de la pieza, sin añadir una capa adicional como ocurre con el recubrimiento o la pintura.
P: ¿En qué se diferencia el pulido del abrillantado?
A: El pulido refina la superficie eliminando material fino con abrasivos. A continuación, se realiza el abrillantado, utilizando discos y compuestos suaves para realzar el brillo. El abrillantado apenas elimina material, por lo que no puede corregir arañazos profundos. Primero pulo las imperfecciones y luego aclaro para obtener brillo.
P: ¿Qué metales se pueden pulir?
A: La mayoría de los metales comunes admiten pulido: acero inoxidable, aluminio, latón, cobre, acero al carbono y titanio, entre otros. Cada uno se comporta de manera diferente. Acero inoxidable Ofrece un acabado brillante y duradero. El aluminio se pule rápidamente, pero se raya con facilidad. La aleación influye tanto en el proceso como en el resultado final, por lo que siempre planifico en función del material específico.
P: ¿Qué significa Ra en una especificación de pulido?
A: Ra significa rugosidad media. Mide la suavidad de una superficie, generalmente en micrómetros (µm) o micropulgadas. Un valor de Ra menor indica una superficie más lisa. Por ejemplo, Ra ≤ 0.8 µm es un valor estándar en el sector sanitario. Ra proporciona un valor que puedo medir con un perfilómetro, mucho mejor que palabras como «liso» o «brillante».
P: ¿El pulido puede eliminar arañazos o abolladuras?
A: Sí, se pueden eliminar arañazos superficiales, dentro de ciertos límites. Puedo pulir los arañazos poco profundos mediante varias etapas de abrasión hasta que desaparezcan. Los arañazos profundos requieren una mayor eliminación de material, lo que puede afectar su tamaño. Las abolladuras son diferentes. El pulido elimina material; no puede devolver el metal a su forma original. Se repara una abolladura antes de pulirla, no al mismo tiempo.
P: ¿Es mejor pulir las piezas internamente o subcontratar el servicio?
A: Depende de tu volumen de producción, el acabado deseado y tu infraestructura. Si manejas un volumen de trabajo constante con acabados sencillos y ya cuentas con las herramientas y el personal cualificado, puedes realizar el trabajo internamente. Si necesitas tratamientos químicos especializados como el electropulido, para trabajos de bajo volumen o para acabados de espejo que requieren consistencia, puedes enviarlo a un proveedor externo. Si careces de ventilación, tratamiento de residuos o experiencia, un buen socio externo te proporcionará una pieza de mejor calidad por menos dinero que si desarrollaras esa capacidad internamente.
Lo más importante es...
El pulido de metales es un tratamiento superficial controlado, no una forma rápida de añadir brillo. Elimina material por etapas para lograr un objetivo concreto: mejorar la apariencia, la limpieza, la resistencia a la corrosión o el rendimiento.
No existe un método único que funcione en todos los casos. La elección correcta depende de cuatro factores: la geometría, el material, el acabado deseado y la finalidad de la pieza. Si se tienen claros estos aspectos, el método suele ser el adecuado.
Antes de realizar tu próximo pedido, haz tres cosas. Redacta una especificación que puedas medir y verificar. Solicita una muestra del primer artículo sobre un trabajo que requiera un acabado impecable. Y pregúntate si realmente necesitas ese nivel de acabado.
Si eliges el acabado adecuado, obtendrás la pieza que imaginaste, sin pagar por un brillo que nadie usa.
Si dispone de archivos 3D y 2D, por favor, súbalos. Si no puede hacerlo, intente comprimirlos en formato Zip o rar antes de subirlos. También puede escribirnos a sales@essengoldparts.com.