


Respuesta rápida
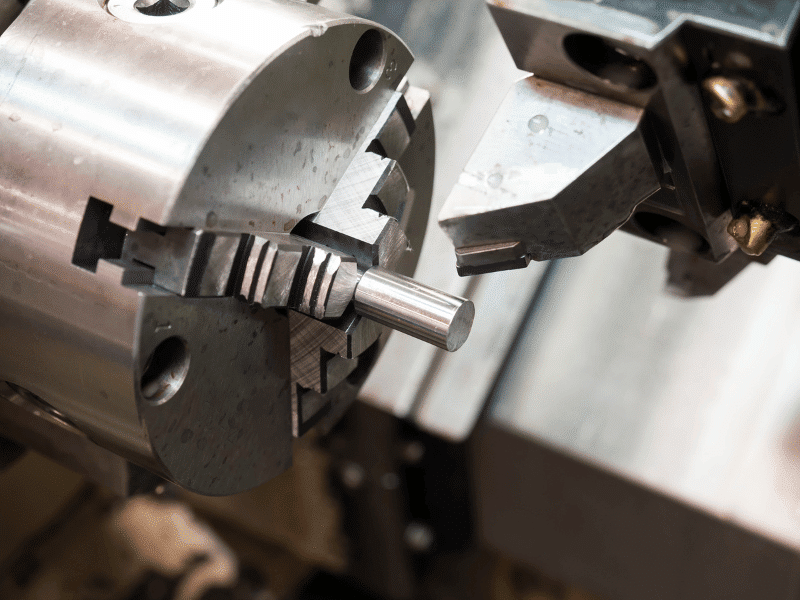
El torneado CNC es un proceso de mecanizado sustractivo en el que la pieza gira a alta velocidad mientras una herramienta de corte de un solo punto se desplaza a lo largo de ella para eliminar material. Es el método estándar para producir piezas cilíndricas y con simetría rotacional. A continuación, se presentan los tres aspectos que la mayoría de los ingenieros y compradores deben conocer de antemano:
- Para qué es mejor: Piezas redondas: ejes, pasadores, casquillos, cuerpos roscados, accesorios; cualquier cosa construida alrededor de un eje central.
- En qué se diferencia del fresado: En el torneado, la pieza de trabajo gira y la herramienta permanece fija. En el fresado, la herramienta gira mientras la pieza de trabajo permanece fija.
- Cuándo elegirlo: Cuando la pieza se caracteriza principalmente por diámetros exteriores, orificios o características concéntricas, el torneado suele ser más rápido y económico que cualquier otra alternativa.
|
Pregunta |
Respuesta rápida |
Escenario típico |
|---|---|---|
|
¿Mejor para? |
Piezas cilíndricas y giratorias |
Ejes, casquillos, racores roscados |
|
¿Torneado o fresado? |
Torneado = la pieza gira, la herramienta está fija |
Geometría redonda frente a geometría cuadrada |
|
¿Cuándo usar? |
Los diámetros y la concentricidad son los factores dominantes. |
Partes repetibles y simétricas |
Comience por comprobar si su pieza es simétrica respecto a la rotación. A continuación, compárela con la capacidad del proceso y el coste. Por último, confirme que las tolerancias y los acabados superficiales especificados sean adecuados para la función. Esta guía le explicará cada uno de estos pasos.
Introducción
Cada pieza de maquinaria comienza con una decisión que, de forma implícita, determina su coste y plazo de entrega: ¿qué proceso se utilizará para fabricarla? En el caso de piezas redondas, la respuesta suele ser torneado o fresado. Si se elige mal, se obtiene una pieza que no resulta rentable o se incurre en costes de preparación y operaciones innecesarias.
Ingenieros y compradores se enfrentan a las mismas dudas recurrentes. ¿Esta pieza debe ser torneada o fresada? ¿Qué tolerancia puedo especificar antes de que el precio se dispare? ¿Qué detalles de diseño harán que el presupuesto se dispare? Si alguna vez ha tenido en sus manos un eje o una pieza roscada y se ha preguntado cómo consiguió ser tan redonda y precisa, la respuesta casi siempre es el torneado, y comprender exactamente cómo funciona es el primer paso para especificarla correctamente.
Este artículo es una guía práctica, no un anuncio publicitario. Encontrará una definición clara del torneado CNC y las formas de piezas para las que es adecuado, comparaciones directas con centros de fresado y torneado, una sección concisa sobre cuándo usarlo y una descripción paso a paso del proceso. Cubrimos las operaciones y parámetros principales; las características que el torneado maneja bien frente a las que aumentan los costos; reglas prácticas de diseño para la fabricación; tolerancias y acabados superficiales realistas; materiales comunes; y qué determina realmente el precio. Al final, podrá evaluar una pieza, diseñarla de forma más inteligente y estimar su costo con confianza.
Comencemos por definir qué es realmente el torneado CNC.
¿Qué es el torneado CNC?
El torneado CNC es un proceso de mecanizado controlado por computadora que da forma a una pieza haciéndola girar contra una herramienta de corte. Pertenece a la familia de procesos sustractivos: elimina material en lugar de agregarlo o darle forma. La sigla "CNC" (control numérico computarizado) es lo que hace que cada pieza terminada sea idéntica a la primera: la trayectoria de la herramienta sigue un programa en lugar de la mano del operario, por lo que la pieza número mil es igual a la primera.
Cómo se elimina material mediante el torneado CNC
La pieza se sujeta en un mandril y se hace girar a alta velocidad. Una herramienta de corte de un solo filo entra en contacto con el material giratorio, eliminando metal para crear la forma deseada. La herramienta se desplaza a lo largo de la pieza (eje Z) para cortar diámetros y contornos, y se mueve hacia el centro (eje X) para mecanizar los extremos o cortar ranuras. Un refrigerante se rocía sobre el corte, disipando el calor del filo de la herramienta y eliminando las virutas antes de que puedan causar problemas.
Ese detalle —que la pieza gira mientras la herramienta permanece relativamente inmóvil— es la característica distintiva del torneado. Es lo opuesto al fresado, y es precisamente por eso que el torneado es tan eficiente para formas redondas. A medida que la pieza gira, la herramienta solo necesita controlar la profundidad y el avance; la rotación misma genera la superficie cilíndrica. Un programa CNC, escrito en código G, gestiona la trayectoria de la herramienta, la velocidad del husillo y la velocidad de avance para que el resultado se repita pieza tras pieza sin intervención del operario.
¿Qué formas de piezas son adecuadas para el torneado CNC?
Debido a que la pieza gira alrededor de un eje central, el torneado produce de forma natural formas construidas alrededor de ese eje:
- Cilindros y bielas — la forma torneada más fundamental.
- Conos y conos — creado mediante la modificación gradual del diámetro a lo largo de su longitud.
- Discos y bridas — piezas rotacionales cortas y anchas.
- ejes escalonados — varios diámetros a lo largo de un eje, cortados en secuencia.
- Partes roscadas — Pernos, espárragos y accesorios con rosca interna o externa.
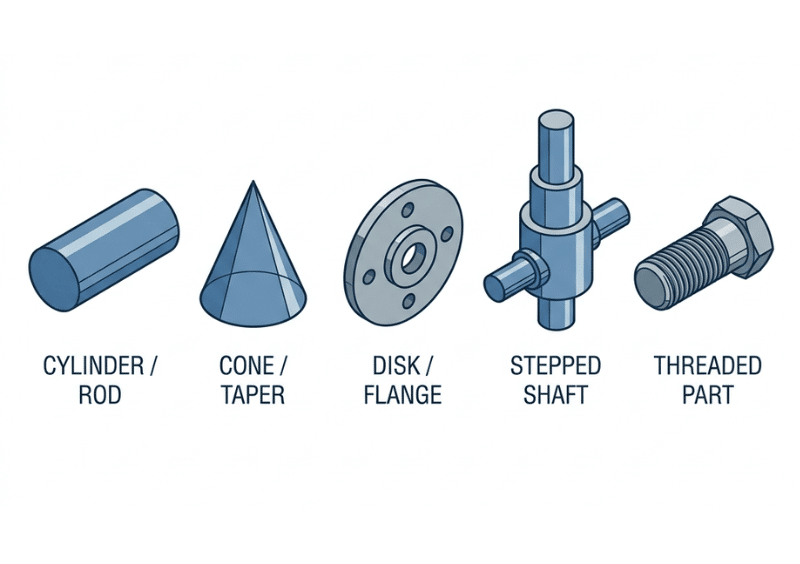
Algunos ejemplos prácticos incluyen ejes de transmisión, pasadores de centrado, casquillos, espaciadores, racores hidráulicos y conectores roscados. Con herramientas motorizadas, un centro de torneado también puede añadir características fuera del eje, como superficies planas, agujeros transversales o perfiles hexagonales; hablaremos de ello más adelante.
En resumen: si tu pieza parece hecha en un torno de alfarero (redonda, simétrica, construida alrededor de una línea central), es un trabajo de torneado.
Torneado CNC vs. Fresado vs. Torno
Constantemente surgen dos comparaciones: torneado frente a fresado, y un torno CNC básico frente a un centro de torneado completo. Aclarar estas cuestiones desde el principio evita muchas dudas posteriores.
Torneado CNC vs. Fresado CNC
La principal diferencia radica en el movimiento. En el torneado, la pieza gira y una herramienta de un solo punto la corta. En el fresado, una herramienta giratoria de múltiples puntos realiza el corte mientras la pieza permanece fija a una bancada. Esta diferencia determina para qué sirve mejor cada proceso.
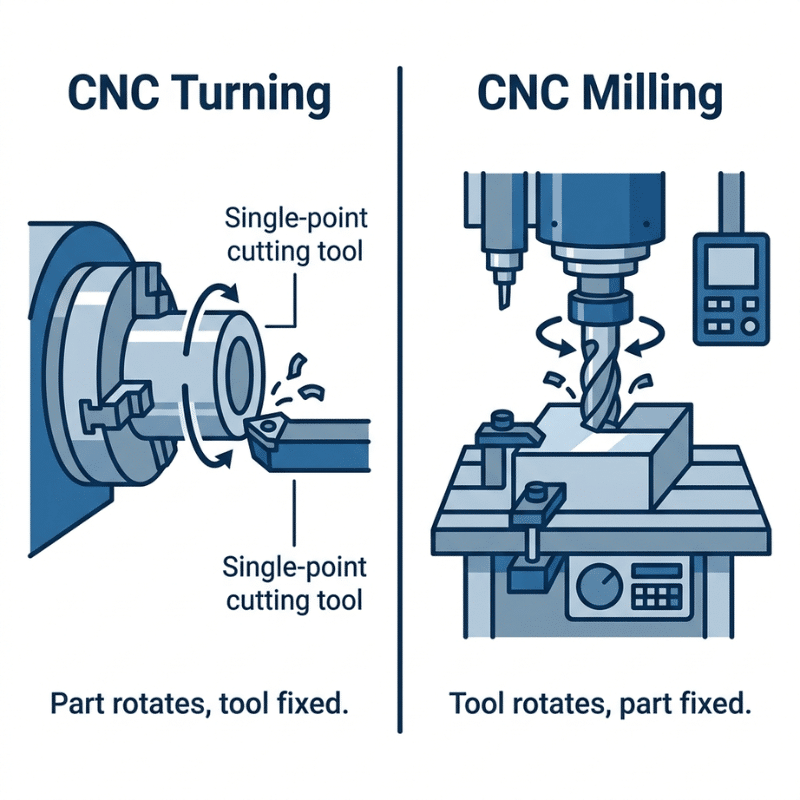
El torneado destaca en geometría rotacional: diámetros exteriores, orificios y características concéntricas. El fresado destaca en formas prismáticas y complejas: caras planas, cavidades, ranuras y características que apuntan en múltiples direcciones. Un eje es una pieza torneada. Un soporte es una pieza fresada. Muchos conjuntos terminados requieren ambas.
|
Tema |
Torneado CNC |
CNC fresado |
|---|---|---|
|
Pieza de trabajo |
Rota |
Permanece fijo |
|
Herramienta para cortar |
Generalmente estacionario, de un solo punto. |
Rotatorio, multipunto |
|
Ideal para |
Piezas cilíndricas/rotativas |
Superficies prismáticas/complejas |
|
Piezas típicas |
Ejes, casquillos, pasadores, roscas |
Soportes, carcasas, placas |
|
Configuraciones |
Menos para piezas redondas |
Menos para piezas cuadradas |
Torno CNC vs. Centro de torneado CNC
Un torno CNC y un centro de torneado CNC realizan la misma función básica, pero el centro de torneado es la evolución moderna y más avanzada. Los centros de torneado incorporan cambiadores automáticos de herramientas, herramientas motorizadas para fresado y taladrado, bancadas inclinadas para un mejor flujo de virutas y evacuación por gravedad, y mayores velocidades de husillo. Un torno CNC básico se utiliza para piezas más sencillas y series cortas a un menor coste; por ejemplo, para casquillos y pasadores, en lugar de ejes complejos con múltiples componentes.
|
Tema |
Torno CNC |
CNC centro de torneado |
|---|---|---|
|
Cambio de herramienta |
Manual / limitado |
Cambiador automático de herramientas |
|
Herramientas en vivo |
Rare |
Común (fresado/taladro/rosca) |
|
Tipo de cama |
De Superficie Plana |
cama inclinada |
|
Ideal para |
Piezas sencillas, series cortas |
Piezas complejas, mayor volumen |
|
Costo |
Más Bajo |
Más alto |
¿Cuál deberías elegir?
La decisión se reduce a tres reglas básicas. Si la pieza es principalmente rotacional, elija el torneado. Si es principalmente prismática o tiene características que apuntan en múltiples direcciones, elija el fresado. Si se trata de una pieza redonda que también requiere algunas características fuera del eje (agujeros transversales, superficies planas, chaveteros), elija un centro de torneado con herramientas motorizadas para poder terminar todo en una sola operación sin necesidad de volver a sujetar la pieza.
Cuándo utilizar torneado CNC
Conocer la definición es útil. Saber si una pieza específica requiere un torno es lo que realmente ahorra dinero. Utilice estos tres criterios para tomar esa decisión.
Utilice el torneado CNC cuando…
Girar es la opción correcta cuando:
- La parte es cilíndrico o simétrico rotacionalmente alrededor de un eje central.
- Diámetros exteriores, orificios o concentricidad son las características críticas.
- estas haciendo ejes, pasadores, casquillos, cuerpos roscados, espaciadores o accesorios.
- Necesita alta repetibilidad en muchas partes idénticas.
- estas corriendo volúmenes medios a altosdonde los rápidos tiempos de ciclo del torneado generan ahorros reales.
Para estas piezas, el torneado generalmente requiere menos configuraciones y menos tiempo de máquina que cualquier otra alternativa, lo que reduce tanto el costo como el tiempo de entrega.
Reconsidere o evite el torneado CNC cuando…
El torneado no es la herramienta adecuada cuando:
- La parte es principalmente prismático o con forma de caja, con caras planas y geometría cuadrada.
- Predominan las características fuera del eje el diseño en lugar de aparecer como unas pocas adiciones menores.
- La pieza necesita bolsillos profundos y no axisimétricos a la que no puede acceder una pieza de trabajo giratoria.
- El fresado reduciría el número total de configuraciones. y los pasos de manejo en general.
Forzar una pieza cuadrada en un torno generalmente implica fijaciones adicionales y operaciones secundarias que anulan cualquier ahorro aparente. Si una pieza se mantiene prácticamente inmóvil mientras una herramienta giratoria trabaja sobre ella, utilícela en una fresadora.
El torneado y el uso de herramientas motorizadas como solución intermedia.
Muchas piezas reales se sitúan en un punto intermedio: generalmente redondas, pero con algunos detalles fuera del eje, como un orificio transversal, una superficie plana para llave o una pequeña ranura para chaveta. Aquí es donde un centro de torneado con herramientas motorizadas demuestra su valía. Las herramientas rotativas motorizadas permiten fresar, taladrar y roscar mientras la pieza permanece en el mandril, de modo que se completa toda la pieza en una sola operación en lugar de transferirla a una fresadora. Este enfoque de una sola operación mejora la precisión entre las distintas características y reduce significativamente el tiempo de manipulación.
|
Característica de parte |
Ajuste de torneado CNC |
Notas |
|---|---|---|
|
Cuerpo redondo y simétrico |
Ideal |
Fuerza central del giro |
|
Diámetros exteriores / orificios |
Ideal |
Producido naturalmente por rotación. |
|
Hilos (internos/externos) |
Ideal |
Operación de giro estándar |
|
Unos pocos agujeros transversales o planos |
Depende |
Se maneja mejor en un centro de torneado con herramientas motorizadas. |
|
Geometría mayoritariamente prismática |
Evitando |
El fresado es la mejor opción. |
|
Bolsillos profundos fuera del eje |
Evitando |
Considere la opción de fresar en su lugar. |
Cómo funciona el torneado CNC
El proceso desde el modelo 3D hasta la pieza terminada consta de tres etapas bien definidas. Comprenderlas permite identificar con precisión dónde se determinan la calidad y el coste.
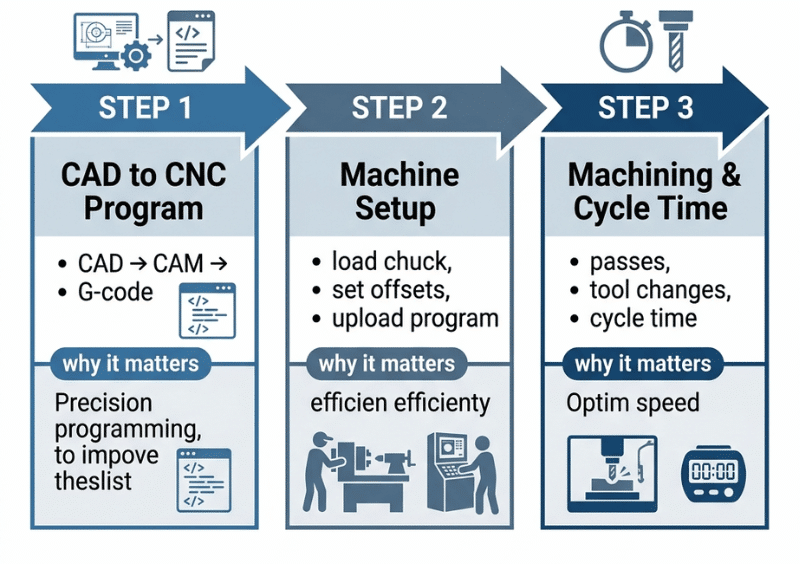
Paso 1: Programación CAD a CNC
El proceso comienza con un modelo CAD de la pieza. Este modelo se importa a un software CAM (fabricación asistida por ordenador), que genera las trayectorias de la herramienta y el código G que la máquina interpreta. El código G indica al torno con precisión dónde moverse, la velocidad de avance y la velocidad de giro del husillo. En esta etapa, un ingeniero de fabricación también revisa el diseño para comprobar su viabilidad de fabricación, confirmando que todas las características se pueden alcanzar y mecanizar en un torno antes de que el programa se envíe a la planta de producción.
Por qué es importante: Los errores detectados aquí no cuestan nada de corregir. Rediseñar una tolerancia o una característica que no se puede modificar es mucho más económico que descubrirla durante la producción.
Paso 2: configuración de la máquina
A continuación, se prepara la máquina. El operario coloca la pieza en el mandril —que la sujeta firmemente para evitar que se mueva al aumentar la velocidad del husillo—, instala y posiciona las herramientas de corte en la torreta, ajusta las compensaciones de las herramientas, calibra los puntos cero y carga el programa. Aquí se ajustan dos variables clave: la velocidad del husillo (la velocidad de rotación de la pieza) y la velocidad de avance (la velocidad de desplazamiento de la herramienta a lo largo de la pieza). Si alguna de estas variables no se ajusta correctamente al material, se notará en el acabado, la vida útil de la herramienta o la cantidad de material de desecho.
Por qué es importante: La precisión en la configuración afecta directamente la calidad de la pieza. Una pieza mal sujeta o un desplazamiento incorrecto generan desperdicio, y cada minuto de configuración es tiempo de máquina que no se dedica a cortar, lo que incrementa los costos.
Paso 3 – Mecanizado y tiempo de ciclo
Una vez configurado todo, la máquina ejecuta el programa, realizando las pasadas necesarias para obtener la forma final. Un eje sencillo puede requerir solo unas pocas pasadas; una pieza compleja con ranuras, roscas y orificios requiere más cambios de herramienta y más tiempo. El tiempo total del ciclo se divide en tres componentes: tiempo de carga, tiempo de corte efectivo y tiempo de inactividad (cambios de herramienta y movimientos rápidos entre cortes que no eliminan material).
Por qué es importante: El tiempo de ciclo es el factor más determinante del costo por pieza. Cuantas más pasadas, cambios de herramienta y movimientos improductivos requiera un diseño, mayor será el precio; por eso, una geometría más simple casi siempre resulta más económica.
Operaciones clave de torneado CNC
Un torno puede realizar diversas operaciones, agrupadas según se realicen en la superficie exterior o interior de la pieza. La operación específica se define por la herramienta de corte utilizada y la trayectoria que sigue.
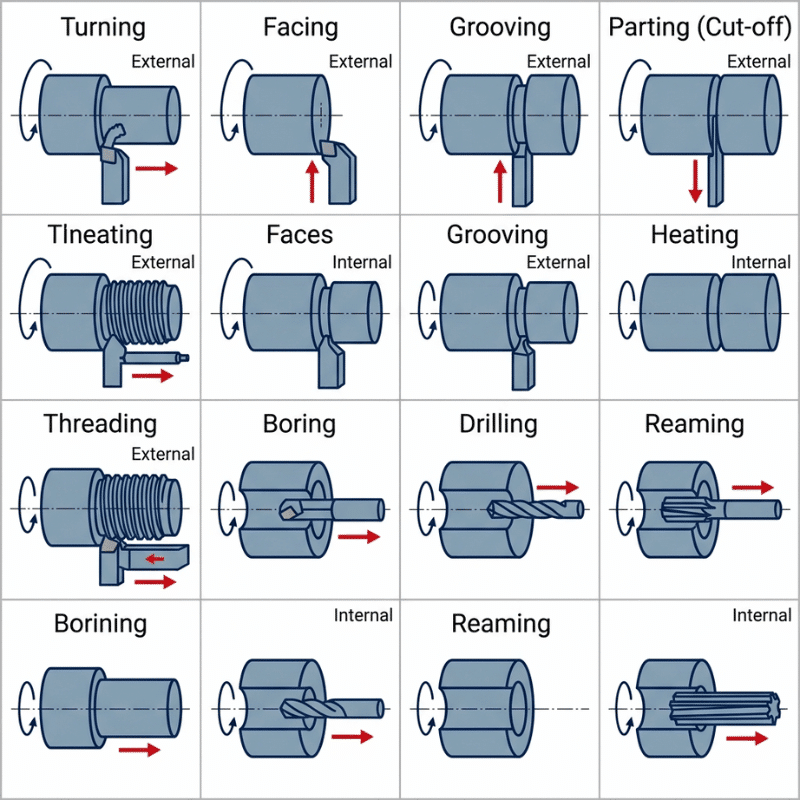
Operaciones Externas
Estas dan forma a las superficies exteriores de la pieza:
- Torneado: La operación principal. Una herramienta de un solo punto se mueve a lo largo del lateral de la pieza giratoria para reducir el diámetro exterior y formar conicidades, escalones, chaflanes y contornos, normalmente en varias pasadas ligeras para alcanzar gradualmente la dimensión final.
- Frente a: La herramienta se desplaza radialmente a lo largo del extremo de la pieza para crear una superficie plana y cuadrada. Generalmente, es el primer corte que se realiza en una pieza nueva para obtener una superficie de referencia limpia y cuadrada.
- Ranurado: La herramienta se introduce radialmente en el lateral para cortar una ranura, normalmente para los asientos de anillos de retención o juntas tóricas, donde el ancho y la profundidad deben ser los correctos.
- De despedida: Similar al ranurado, pero la herramienta corta completamente para separar la pieza terminada de la barra de material en bruto.
- Enhebrado: Una herramienta puntiaguda de un solo punto se mueve axialmente para cortar roscas externas con un paso y una longitud determinados, normalmente en varias pasadas coordinadas con precisión con la rotación del husillo.
- Moleteado: Una herramienta especial presiona un patrón de diamante dentado o un patrón recto sobre la superficie para mejorar el agarre o la estética; técnicamente, se trata de un paso de conformado más que de una operación de corte.
Operaciones internas
Estas piezas dan forma al interior de la pieza:
- Aburrido: Una mandrinadora agranda y da el acabado necesario a un orificio existente, logrando un diámetro preciso. Cuando la perforación por sí sola no permite obtener un orificio lo suficientemente ajustado o liso, la mandrinadora lo soluciona.
- Perforación: Una broca estacionaria, sujeta en la torreta o contrapunto, crea agujeros axiales a lo largo de la línea central, con la pieza girando a su alrededor en lugar de que la broca gire en una pieza de trabajo fija.
- Escariado: Un proceso de dimensionamiento que consiste en eliminar una pequeña cantidad de material de un orificio perforado para lograr un diámetro exacto con un acabado liso y uniforme.
- Roscado interno: Realiza roscas en un orificio para elementos de fijación o accesorios, utilizando una pasada coordinada de una sola punta, al igual que en el roscado externo.
|
Operación |
Tipo |
Que hace |
Uso típico |
|---|---|---|---|
|
Torneado |
Externo |
Reduce el diámetro exterior, forma conos/escalones. |
Perfiles de ejes |
|
Frente a |
Externo |
Las máquinas tienen una cara final plana. |
Escuadrar los extremos de las piezas |
|
Ranurado |
Externo |
Corta una ranura radial |
Asientos con anillo de retención |
|
Parting |
Externo |
Recorta la parte terminada |
Separación de existencias |
|
Hilos de cuerda |
Externo interno |
Corta hilos |
Elementos de fijación, herrajes |
|
Aburrido |
Interno |
Agranda/termina un agujero |
Perforaciones precisas |
|
Trío |
Interno |
Crea agujeros axiales |
Orificios de inicio |
|
Escariado |
Interno |
Acabado del agujero al tamaño deseado. |
Perforaciones de tolerancia ajustada |
Parámetros clave del torneado CNC
La calidad, la velocidad y el coste de un trabajo de torneado dependen de cuatro parámetros de corte. El operario los ajusta en función del material y las herramientas utilizadas, y pequeños cambios en cualquiera de ellos repercuten en la pieza final.
- Velocidad cortante: La velocidad de rotación del husillo, expresada en RPM, depende del material y la herramienta. Los metales más blandos, como el aluminio, toleran altas velocidades y permiten un corte limpio. Los materiales más duros, como el acero inoxidable, requieren velocidades más bajas para evitar el endurecimiento por deformación y proteger el filo de la herramienta.
- Tasa de alimentación: La velocidad de avance de la herramienta a lo largo de la pieza se mide en mm/min o IPM. Este es el parámetro que influye más directamente en el acabado superficial. Si se reduce la velocidad de avance, la superficie se alisa; si se aumenta, aparecen marcas de la herramienta. Cuando una pieza presenta un acabado más rugoso de lo esperado, la velocidad de avance suele ser lo primero que se debe comprobar.
- Profundidad del corte: Cantidad de material que se elimina en una sola pasada. Los cortes más profundos eliminan metal rápidamente, pero generan más calor, aumentan las fuerzas de corte y aceleran el desgaste de la herramienta, todo lo cual puede afectar la precisión dimensional.
- Herramienta para cortar: La geometría, el material y el recubrimiento influyen en el rendimiento de corte, la vida útil de la herramienta y el acabado final. Seleccionar la herramienta adecuada para el material y la operación facilita el ajuste de todos los demás parámetros.
Consejo para desbaste vs. acabado: Para desbastar (eliminar material rápidamente), utilice una velocidad de husillo baja con una velocidad de avance alta. Para el acabado (conseguir una superficie lisa y una tolerancia ajustada), haga lo contrario: mayor velocidad de husillo, menor velocidad de avance.
|
Parámetro |
Controla |
Auméntalo → |
Disminúyelo → |
|---|---|---|---|
|
Velocidad de corte (RPM) |
Tasa de rotacion |
Corte más rápido; mayor calor y desgaste. |
Corte más lento; mayor vida útil de la herramienta |
|
velocidad de alimentación |
Velocidad de desplazamiento de la herramienta |
Eliminación de material más rápida; acabado más rugoso |
Eliminación más lenta; acabado más liso |
|
Profundidad del corte |
Material eliminado por pasada |
Menos pasadas; mayores fuerzas y calor. |
Más pasadas; corte más suave y controlado. |
|
Herramienta para cortar |
Calidad de corte y vida útil de la herramienta |
— Coincidencia con el material |
— Coincidencia con la operación |
Las mejores características de las piezas para el torneado CNC y las características que aumentan el costo.
Pensar en términos de las características de las piezas en lugar de las especificaciones de la máquina es la forma más rápida de juzgar si un diseño es adecuado y cuál será su coste.
Características en las que destaca el torneado CNC
El torneado produce estas características de forma fácil y económica, ya que todas ellas resultan de una pieza giratoria que sigue una trayectoria de herramienta sencilla:
- Diámetros exteriores — el resultado natural de una pieza de trabajo giratoria y una herramienta que controla la profundidad.
- Diámetros internos y orificios — perforado y luego escariado o mandrinado a un tamaño preciso y repetible.
- Pasos y hombros — múltiples diámetros a lo largo de un eje, todos mantenidos concéntricos en una sola configuración.
- Surcos — Cortar de forma limpia y precisa con una herramienta de inmersión.
- Threads —ya sean internas o externas— son una operación estándar en cualquier torno.
- Conicidades y chaflanes — formada al inclinar la trayectoria de la herramienta con respecto al eje.
- Características concéntricas — todo compartiendo una misma línea central, mantenida así por la propia rotación.
- Parting — Cortar limpiamente la pieza terminada separándola de la barra de material en una sola pasada.
Características que aumentan el costo de torneado
Estas características van en contra de las principales fortalezas de Turning y hacen que el precio suba:
- Tolerancias estrictas en piezas largas y delgadas — la pieza se desvía de la fuerza de corte, lo que exige pasadas más lentas y suaves, y en mayor cantidad, para avanzar lentamente hacia la dimensión final.
- Perforaciones profundas de pequeño diámetro — Difícil de alcanzar con herramientas, propenso a vibraciones y lento de mecanizar con precisión sin soporte especial.
- paredes delgadas — se flexionan y vibran bajo las fuerzas de corte, lo que conlleva el riesgo de vibraciones, errores dimensionales y desperdicio.
- Configuraciones múltiples — cualquier reajuste de la sujeción aumenta el tiempo de manipulación y agrava los errores de tolerancia entre las características en diferentes configuraciones.
- Características fuera del eje que requieren herramientas motorizadas — Los agujeros transversales y las superficies planas requieren un centro de torneado adecuado y añaden un tiempo de ciclo considerable.
|
Función que aumenta los costos |
Por qué es difícil |
Una alternativa más barata |
|---|---|---|
|
Tolerancia estricta en la parte delgada |
Las fuerzas de desviación ralentizan el paso de la luz. |
Relaje la tolerancia o agregue apoyo de descanso constante |
|
Pozo profundo y estrecho |
El alcance limitado y el riesgo de interferencia ralentizan el corte. |
Reducir la profundidad o aumentar el diámetro del orificio |
|
paredes delgadas |
Las vibraciones conllevan riesgos de errores dimensionales y desperdicios. |
Aumentar el espesor de la pared siempre que sea posible. |
|
Muchas características fuera del eje |
Requiere herramientas en vivo y tiempo de ciclo adicional. |
Agrupar características o reconsiderar el fresado |
|
Configuraciones múltiples |
Añade tiempo de procesamiento y acumulación de tolerancias. |
Diseño para acceso con configuración única |
Directrices de diseño para piezas torneadas por CNC
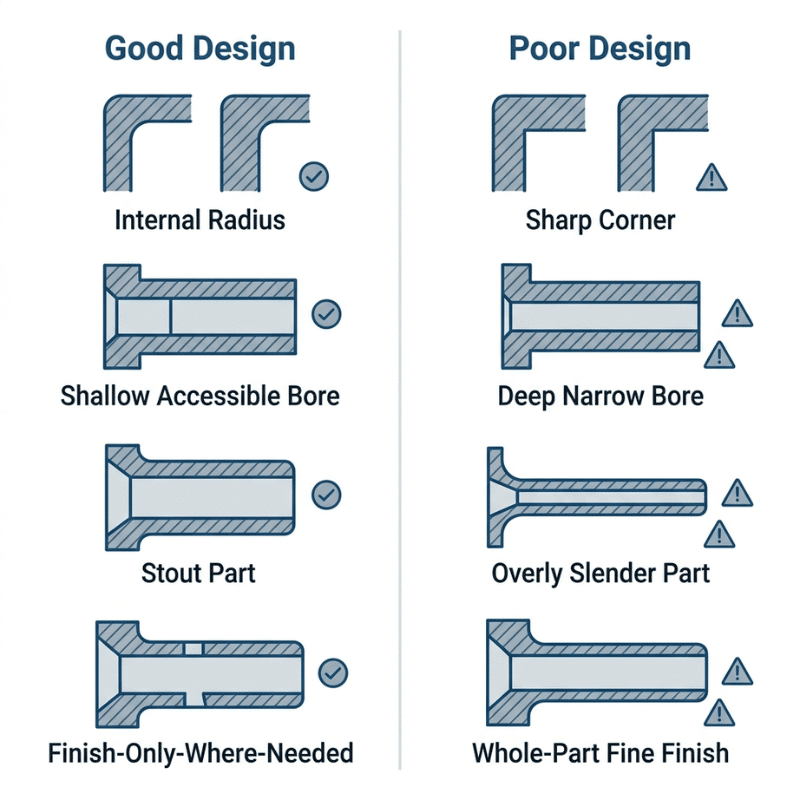
Un buen diseño garantiza que una pieza torneada sea viable y rentable. Estas siete reglas transforman consejos generales en decisiones concretas que puedes tomar en la fase de diseño asistido por ordenador (CAD), antes incluso de solicitar un presupuesto.
- Especifique tolerancias estrictas únicamente en superficies funcionales. Utilice tolerancias estándar en todos los demás casos y reserve las especificaciones de precisión para los diámetros y las caras que realmente determinan el ajuste, la función o el sellado.
- Preferiblemente, brocas y roscas de tamaños estándar. Las herramientas estándar son más rápidas y económicas que las herramientas personalizadas; especificar un diámetro de orificio inusual cuando no es necesario es una de las maneras más sutiles de inflar un presupuesto.
- Limite las perforaciones profundas y estrechas y controle la relación longitud-diámetro. Las características superficiales y accesibles permiten un corte más rápido con menor riesgo de vibraciones y desviaciones.
- Añada radios internos y chaflanes generosos. Las transiciones adecuadas permiten que la herramienta de corte se desplace con suavidad en lugar de tener que luchar contra las esquinas afiladas, que aceleran el desgaste.
- Mantenga las partes delgadas dentro de una relación razonable entre longitud y diámetro. Las piezas largas y delgadas se deforman bajo las fuerzas de corte, lo que ralentiza el trabajo y aumenta el riesgo de desperdicio. Cuando la deformación es extrema, se hace necesario un soporte fijo o un contrapunto.
- Indique el acabado superficial únicamente cuando la función lo requiera. No aplique una especificación de acabado fino a toda la pieza cuando solo una superficie de sellado la necesita; esa única indicación puede añadir una operación extra completa.
- Separe las tolerancias funcionales de los requisitos estéticos. Deja claro qué indicaciones afectan al rendimiento y cuáles a la apariencia, para que el taller no sobremecanice una superficie que solo necesita tener un aspecto limpio.
|
Regla DFM |
POR QUÉ ES IMPORTANTE |
Beneficio |
|---|---|---|
|
Tolerancia estricta solo donde sea necesario |
La precisión requiere más tiempo e inspección. |
Menor coste, carreras más rápidas |
|
Utilice tamaños de herramientas estándar |
Elimina los pedidos de herramientas personalizadas |
Instalación más económica, plazo de entrega más corto. |
|
Limitar perforaciones profundas y estrechas |
Reduce el parloteo y aborda los problemas. |
Menos defectos, ciclo más rápido |
|
Agregar radios y chaflanes |
Facilita el movimiento de la herramienta a través del corte. |
Resultados más uniformes, mayor vida útil de la herramienta. |
|
Relación longitud-diámetro de control |
Evita la deformación bajo carga. |
Mayor precisión, menos desperdicio |
|
Termine solo donde sea necesario |
Los acabados finos añaden operaciones e inspección. |
Coste por pieza reducido |
|
Separar la función de la estética |
Evita el mecanizado excesivo innecesario. |
Precios más predecibles |
Conclusión práctica: Diseñe la pieza más sencilla que aún funcione correctamente; precisa solo donde la función lo requiera y estándar en el resto.
Tolerancias y Acabado Superficial
¿Qué grado de precisión y suavidad puede alcanzar el torneado CNC? ¿Y cuándo empezar a costar más de lo que vale la pena perseguir esos valores?
Tolerancias típicas de torneado CNC
El torneado CNC estándar mantiene de forma fiable tolerancias de alrededor de ±0.01 mm (±0.0005 pulg.) en las características más comunes. Para la mayoría de las aplicaciones, una norma de tolerancia general como la ISO 2768-m es perfectamente adecuada y no requiere ningún esfuerzo especial. El torneado puede ser más preciso cuando la aplicación lo exige, pero cada incremento en la precisión requiere cortes más lentos, herramientas más sofisticadas e inspecciones más exhaustivas, lo que supone un coste adicional considerable.
Acabado superficial alcanzable
Una superficie torneada mecanizada suele tener una rugosidad superficial (Ra) de entre 1.6 y 3.2 µm, alcanzable con herramientas y avances estándar. Un acabado específico o un torneado fino pueden lograr una Ra de 0.8 µm. Por debajo de este valor, generalmente se requiere una operación secundaria, como el rectificado. Antes de añadir una operación secundaria, recuerde que reducir la velocidad de avance es la forma más directa de mejorar el acabado dentro de la misma configuración de torneado; si bien requiere tiempo, no implica un paso de proceso completamente nuevo.
Especifica solo lo que necesitas
La sobreespecificación es la forma más común de inflar el costo de una pieza torneada. Una tolerancia de ±0.001 mm o un acabado de espejo en una superficie que nunca entra en contacto con nada pueden multiplicar el precio sin ningún beneficio funcional. Adapte la especificación a la función real de la pieza y utilice tolerancias generales para cubrir todo lo que no sea crítico para su funcionamiento.
|
Nivel de requisito |
Rango típico |
Impacto de los costes |
Notas |
|---|---|---|---|
|
Tolerancia general |
ISO 2768-m |
Más bajo |
Adecuado para la mayoría de las funciones no críticas. |
|
Precisión estándar |
±0.01 mm |
Bajo |
Rutina para torneado CNC |
|
Tolerancia apretada |
±0.005 mm |
Moderado a alto |
Requiere cortes e inspección más lentos. |
|
Tolerancia muy estrecha |
±0.001 mm |
Alto |
A menudo requiere molienda secundaria |
|
Acabado mecanizado |
Ra 1.6–3.2 µm |
Más bajo |
Resultado estándar tal como se obtuvo |
|
Acabado fino |
Ra 0.8 µm |
Moderado |
Requiere un pase de acabado específico. |
Materiales para torneado CNC
Casi cualquier material mecanizable puede ser torneado, pero cada uno se comporta de manera diferente en el torno. La elección del material afecta la velocidad de corte, el desgaste de la herramienta, el acabado superficial que se puede lograr y, en última instancia, el costo. La misma configuración que funciona sin problemas con el aluminio puede causar serios problemas con el acero inoxidable.
- Aluminio (por ejemplo, 6061): Excelente maquinabilidad: corta rápido, produce un acabado limpio y no daña las herramientas. El aluminio es uno de los materiales favoritos en los talleres, tanto para prototipos como para producción, y una opción sensata para piezas donde una resistencia moderada es suficiente.
- Acero (grados dulces y aleados): Se mecaniza bien y ofrece una gran resistencia, aunque se trabaja más lentamente que el aluminio, genera más calor y desgasta las herramientas con mayor rapidez.
- Acero inoxidable (por ejemplo, 304, 316): Resistente, anticorrosivo y difícil de cortar. Se endurece por deformación si la herramienta roza en lugar de cortar, por lo que es fundamental utilizar herramientas afiladas, un refrigerante constante y velocidades adecuadas.
- Latón: Es uno de los mejores materiales para tornear. Se corta limpiamente a alta velocidad, produce un excelente acabado superficial y no daña las herramientas, por lo que es una opción fiable para herrajes, conectores y componentes eléctricos.
- Plásticos de ingeniería (por ejemplo, Delrin, nailon, PEEK): Se transforman rápidamente en piezas ligeras y de baja fricción, pero requieren herramientas afiladas y un control preciso del calor. Un calentamiento excesivo del plástico provoca que se derrita, se manche y presente problemas dimensionales.
|
Material |
maquinabilidad |
Tendencia de velocidad |
Notas |
|---|---|---|---|
|
Aluminio 6061 |
Excelente |
Alto |
Acabado rápido y limpio, bajo coste de mecanizado. |
|
acero dulce/aleado |
Bueno |
Moderado |
Fuerte; genera más calor que el aluminio. |
|
Acero inoxidable |
Suficientemente bueno |
Bajo |
Acondicionado por el trabajo; necesita herramientas afiladas y refrigerante. |
|
Latón |
Excelente |
Alto |
Excelente acabado; larga vida útil de la herramienta. |
|
Plásticos de ingeniería |
Bueno |
Alto |
Gestione cuidadosamente el control del calor y de los chips. |
Costo del torneado CNC
El costo es el factor determinante de todas las decisiones de diseño y proceso previas. Comprender qué influye en el precio —y qué se puede hacer al respecto— permite estimarlo y controlarlo antes de comenzar a fabricar cualquier chip.
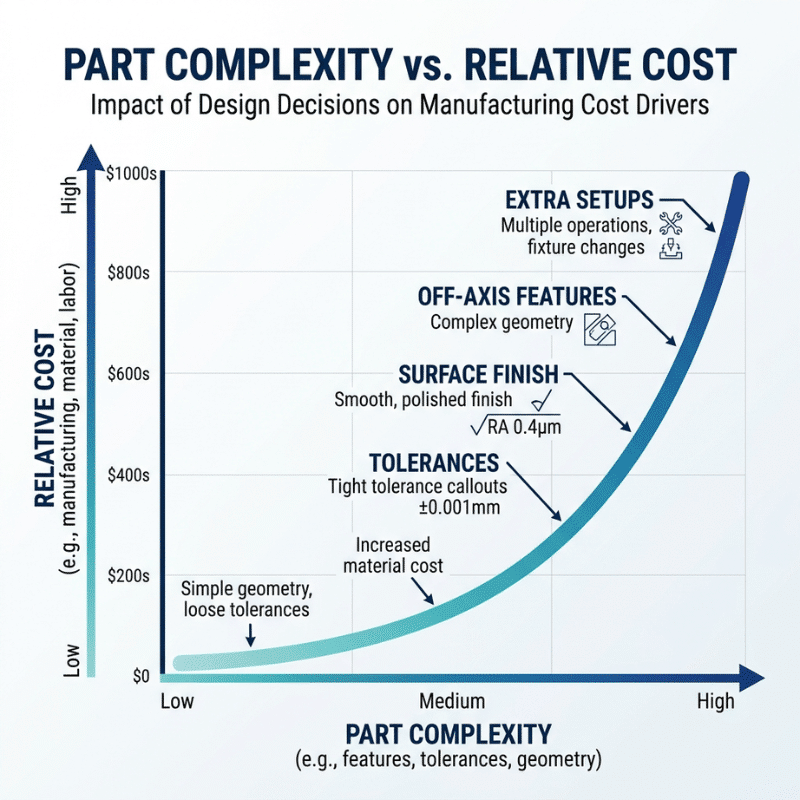
¿Qué factores influyen en el costo del torneado CNC?
Ocho factores representan la mayor parte del costo de una pieza torneada:
- Material — aleaciones más resistentes como el acero inoxidable y titanio Su coste en materia prima es mayor y su mecanizado requiere más tiempo que el del aluminio.
- Tiempo del ciclo — el factor determinante más importante; cada minuto que se pasa en la máquina aumenta el coste, y la geometría compleja multiplica esos minutos rápidamente.
- Diámetro y longitud de la pieza — Las piezas más grandes requieren más material y un mayor recorrido de la herramienta.
- Tolerancias — Las indicaciones más precisas obligan a realizar cortes más lentos, a realizar más pasadas y a realizar más inspecciones.
- Acabado de la superficie — Los acabados finos pueden requerir pasadas de acabado específicas u operaciones secundarias, como el rectificado.
- Complejidad y el número de operaciones — Más funciones y cambios en las herramientas extienden directamente el tiempo del ciclo.
- Operaciones secundarias — El tratamiento térmico, el recubrimiento o el fresado adicional implican pasos adicionales y costes de manipulación.
- Cantidad — El coste de preparación es fijo; se distribuye entre más piezas a volúmenes mayores, lo que reduce significativamente el coste por pieza.
Cómo reducir el costo del torneado CNC
Seis acciones reducen el precio de forma consistente sin comprometer la funcionalidad:
- Simplifica la geometría para reducir las pasadas, los cambios de herramienta y el tiempo total del ciclo.
- Tolerancias relajadas donde la aplicación lo permita.
- Eliminar los requisitos innecesarios de acabado superficial de caras no funcionales.
- Utilice tamaños de stock estándar. para minimizar la extracción de material y evitar el desperdicio.
- Agrupar características similares para reducir el número de cambios de herramientas dentro del programa.
- Minimizar las características fuera del eje que requieren herramientas en vivo y prolongan el tiempo de preparación.
|
Factor de costo |
Efecto sobre el costo |
Lo Que Puede Hacer |
|---|---|---|
|
Elección de material |
Mayor para aleaciones resistentes |
Elija el material más barato que cumpla con las especificaciones. |
|
Tiempo del ciclo |
Directamente proporcional |
Simplifica la geometría para reducir el número de pasadas. |
|
Tolerancias |
Más ajustado = mayor costo |
Relájate donde la función lo permita. |
|
Acabado de la superficie |
Más fino = mayor costo |
Especificar solo en caras funcionales |
|
Complejidad: |
Más funciones = ciclo más largo |
Reducir las operaciones y los cambios de herramientas |
|
Cantidad |
Mayor volumen = menor costo por pieza |
Realizar pedidos por lotes cuando sea posible. |
Tipos de máquinas de torneado CNC
Las máquinas de torneado se presentan en cuatro configuraciones comunes. La elección entre ellas depende principalmente del tamaño y el peso de la pieza, así como de si se requieren operaciones combinadas de fresado o taladrado en la misma configuración. Por lo general, las piezas grandes o pesadas se benefician de las configuraciones verticales por su estabilidad, mientras que las piezas que requieren torneado y fresado combinados en una sola configuración se benefician de un centro de torneado con herramientas motorizadas.
|
Tipo de máquina |
Características |
Uso recomendado |
Notas |
|---|---|---|---|
|
centro de giro horizontal |
Husillo horizontal cerrado, herramientas motorizadas, bancada inclinada para la evacuación de virutas. |
Piezas redondas complejas y de gran volumen |
La opción más versátil en todos los sentidos. |
|
Centro de torneado vertical |
Husillo vertical; mandril con caras hacia arriba; estable a bajas RPM |
piezas grandes, pesadas y de gran diámetro |
Maneja piezas de trabajo grandes y difíciles de manejar. |
|
torno horizontal |
Torno convencional bajo control CNC |
Torneado y mandrinado sencillos, series cortas |
Menor costo de capital |
|
Torno vertical |
Sujeta la pieza de trabajo desde abajo y la hace girar verticalmente. |
Piezas pesadas; tiendas con espacio limitado |
Ideal cuando la altura libre supera la superficie del suelo. |
Preguntas Frecuentes
¿Para qué se utiliza el torneado CNC?
El torneado CNC produce piezas cilíndricas y de simetría rotacional con alta precisión y excelente repetibilidad. Sus aplicaciones más comunes abarcan las industrias automotriz, aeroespacial, médica y de petróleo y gas, e incluyen ejes, pasadores, bujes, accesorios, componentes roscados y espaciadores.
¿Qué piezas se fabrican mejor mediante torneado CNC?
Las piezas construidas alrededor de un eje central son candidatas ideales, como ejes, varillas, casquillos, pasadores, bridas, cuerpos roscados y racores hidráulicos. Si una pieza es redonda y sus características críticas son diámetros exteriores, orificios o superficies concéntricas, el torneado es casi siempre la forma más eficiente y rentable de producirla.
¿Cuál es la diferencia entre torneado y fresado CNC?
En el torneado CNC, la pieza gira y una herramienta fija de un solo punto la corta; ideal para piezas cilíndricas. En el fresado CNC, una herramienta giratoria de múltiples puntos corta una pieza fija; ideal para formas prismáticas y complejas. En resumen: en el torneado, la pieza gira; en el fresado, la herramienta gira.
¿Cuál es la diferencia entre un torno CNC y un centro de torneado?
Un torno CNC es la máquina más sencilla, ideal para operaciones básicas de torneado y series de producción cortas. Un centro de torneado CNC representa la evolución más avanzada: incorpora cambio automático de herramientas, herramientas motorizadas para fresado y taladrado, una bancada inclinada para una mejor gestión de las virutas y mayores velocidades de husillo, lo que lo convierte en la opción idónea para piezas complejas y grandes volúmenes de producción.
¿Qué precisión tiene el torneado CNC?
El torneado CNC estándar suele mantener tolerancias de alrededor de ±0.01 mm en las características típicas. Con cortes más lentos, herramientas de precisión y pasos de inspección específicos, se pueden lograr tolerancias más estrictas. Para la mayoría de las aplicaciones, una norma de tolerancia general como la ISO 2768-m es suficiente sin necesidad de un esfuerzo extraordinario.
¿Qué tolerancias puede soportar el torneado CNC?
El torneado estándar permite alcanzar con fiabilidad una tolerancia de ±0.01 mm. Es posible lograr tolerancias más estrictas de ±0.005 mm, aunque con un coste adicional. Las tolerancias muy ajustadas, cercanas a ±0.001 mm, suelen requerir una operación secundaria, como el rectificado. Especifique tolerancias estrictas únicamente en las características que las requieran funcionalmente y utilice tolerancias estándar para el resto.
¿Es más barato el torneado CNC que el fresado?
Para piezas redondas y con simetría rotacional, el torneado suele ser el proceso más económico, ya que requiere menos ajustes y menos tiempo de mecanizado. Para piezas prismáticas o de geometría compleja, el fresado resulta más económico. El proceso más económico siempre es aquel que se ajusta a la geometría de la pieza con el menor número de ajustes y operaciones.
¿Qué materiales se pueden tornear con CNC?
La mayoría de los materiales mecanizables pueden tornearse, incluyendo aleaciones de aluminio , aceros dulces y aleados, acero inoxidable, latón y plásticos de ingeniería. El aluminio y el latón ofrecen una maquinabilidad particularmente buena, mientras que el acero inoxidable requiere velocidades más bajas, herramientas más afiladas y un refrigerante constante para un buen mecanizado.
¿Qué operaciones puede realizar un centro de torneado CNC?
Un centro de torneado permite realizar una amplia gama de operaciones externas (torneado, refrentado, ranurado, tronzado, roscado y moleteado), así como operaciones internas, como mandrinado, taladrado, escariado y roscado interno. Con herramientas motorizadas, también puede fresar superficies planas, taladrar agujeros transversales y roscar sin necesidad de retirar la pieza del mandril.
¿Cómo diseño una pieza para torneado CNC?
Diseñe en torno a un eje central. Especifique tolerancias estrictas solo en las características que las requieran para su funcionamiento. Utilice tamaños estándar de brocas y roscas siempre que sea posible. Añada radios y chaflanes adecuados a las transiciones internas; evite orificios profundos y estrechos, así como paredes delgadas; mantenga la relación longitud-diámetro dentro de un rango práctico; y especifique acabados superficiales finos solo en las caras que realmente los necesiten. Estas decisiones, tomadas al inicio del proceso de diseño, tienen el mayor impacto en el costo y la facilidad de fabricación.
¿Cómo afecta el desgaste de la herramienta a la precisión de una pieza torneada?
El desgaste de la herramienta es gradual y fácil de pasar por alto hasta que una pieza no supera la inspección. A medida que el inserto se desafila, comienza a cortar ligeramente más grande o a dejar una superficie más rugosa de lo previsto, lo que empuja las dimensiones hacia el límite de tolerancia, o incluso más allá. En una producción con tolerancias estrictas, una herramienta desgastada puede marcar la diferencia entre una pieza buena y una desechada. Por eso es importante controlar la vida útil de la herramienta: la mayoría de los talleres controlan el uso de los insertos y reemplazan o ajustan las herramientas de forma proactiva, antes de que la desviación se convierta en un defecto. Revisar las piezas a intervalos regulares durante la producción y ajustar la compensación de la herramienta cuando las dimensiones comienzan a variar es una práctica estándar para mantener una pieza torneada dentro de las especificaciones desde la primera hasta la última.
