


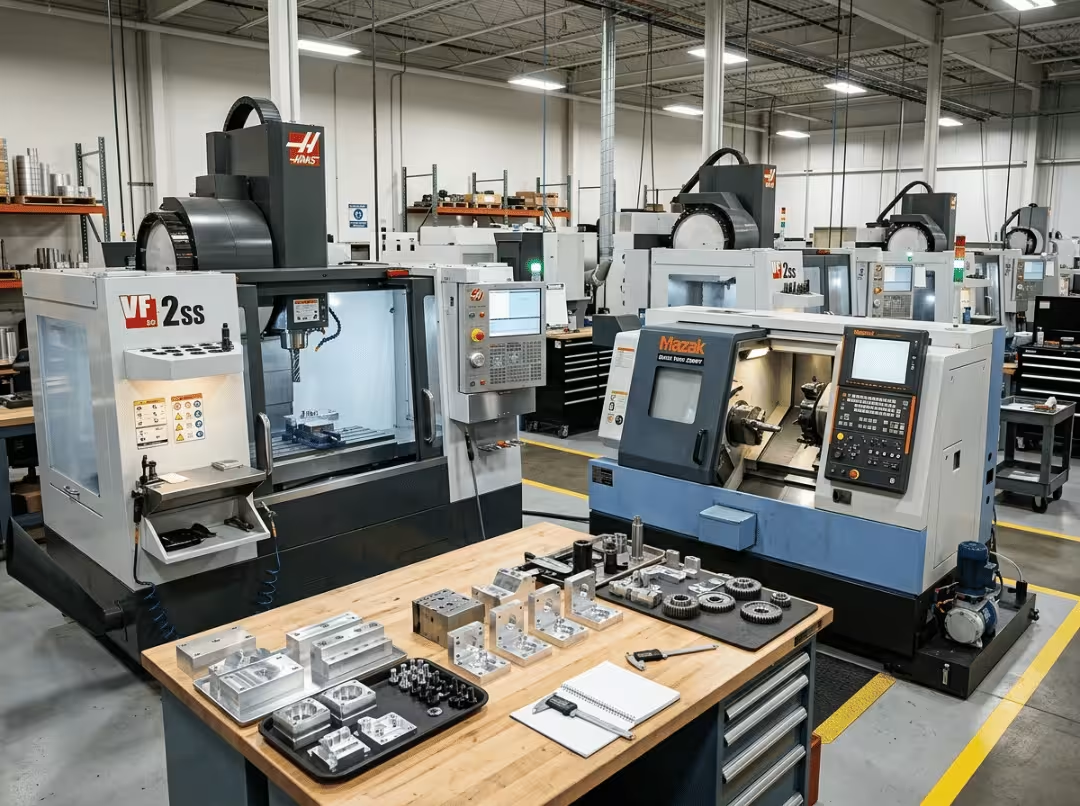
La mayoría de las búsquedas sobre "tipos de máquinas CNC" provienen de personas que tienen una pieza específica en sus manos: un soporte que necesita alojamientos, un eje que necesita roscas, un inserto de acero endurecido. La verdadera pregunta no es qué máquinas existen, sino cuál maneja esta geometría, con esta tolerancia, sin sobredimensionar el trabajo ni aumentar el costo.
Eso es lo que la mayoría de los artículos sobre este tema pasan por alto. Catalogan las máquinas y ahí termina todo. Uno termina de leer sabiendo lo que existe, pero sin tener más claro qué elegir. La información está presente; el criterio, ausente.
Esta guía se organiza en torno al proceso de toma de decisiones. Comienza con un marco de clasificación que proporciona una estructura clara del panorama de las máquinas. A continuación, abarca cada tipo principal en un formato centrado en la toma de decisiones: sus puntos fuertes, sus limitaciones, sus aplicaciones y su coste. Las secciones comparativas —fresado frente a torneado, láser frente a plasma frente a chorro de agua, tres ejes frente a cinco— están diseñadas para resolver decisiones específicas, no para describir diferencias abstractas. Finaliza con una secuencia de selección que puede probar con su propia pieza esta misma noche.
Cómo se clasifican realmente las máquinas CNC
La confusión en la mayoría de las listas surge al mezclar tres ejes de clasificación distintos sin diferenciarlos. Una fresadora y una máquina de cinco ejes no son equivalentes: una máquina de cinco ejes suele ser una fresadora con mayor libertad de movimiento. Una vez que se separan las tres preguntas implícitas en "¿qué tipo?", el campo se organiza por sí solo.
Por función de mecanizado : la operación que realiza la máquina. El fresado, el torneado, el taladrado y el rectificado eliminan material mediante una herramienta de corte sólida en contacto directo con la pieza. Las diferencias radican en si la herramienta o la pieza giran y en la forma resultante de la pieza.
Según el método de corte , es decir, cómo se elimina el material. El láser, el plasma, el chorro de agua y la electroerosión prescinden por completo de la herramienta de corte sólida. Eliminan el material mediante calor, presión abrasiva o descarga eléctrica, y se han ganado su lugar en trabajos donde una herramienta rotativa tendría dificultades o fallaría por completo.
Según la capacidad de los ejes , es decir, la libertad de movimiento de la máquina. Las fresadoras de tres y cinco ejes realizan la misma operación fundamental. Un mayor número de ejes permite que la herramienta alcance la pieza desde más ángulos, lo que facilita el mecanizado de geometrías complejas y reduce la frecuencia con la que es necesario reposicionar la pieza.
|
Eje de clasificación |
Ejemplos |
Lo que te dice |
|---|---|---|
|
Función de mecanizado |
Fresado, torneado, taladrado, rectificado |
El tipo de característica y geometría producida |
|
método de corte |
Láser, plasma, chorro de agua, electroerosión |
Cómo se retira el material y qué materiales se excluyen. |
|
Capacidad del eje |
Torneado-fresado de 3, 4 y 5 ejes |
Complejidad geométrica y número de configuraciones |
Una vez que sepas cuál de estas tres preguntas estás formulando, identificar la máquina adecuada será mucho más fácil.
¿Qué es una máquina CNC?
Una máquina CNC mueve una herramienta de corte o fuente de energía siguiendo una trayectoria programada sin que el operario controle cada movimiento. Las instrucciones provienen de códigos G y M derivados de un modelo CAD/CAM y controlan automáticamente la posición, la velocidad, la velocidad de avance y los cambios de herramienta. Esta automatización es la que permite que las piezas se reproduzcan de forma consistente durante toda la producción.
La mayoría de las máquinas CNC son sustractivas : parten de una pieza sólida y eliminan material hasta obtener la pieza final. La fabricación aditiva (impresión 3D) construye la pieza capa a capa y funciona con el principio opuesto. Dado que las impresoras suelen estar controladas por ordenador, tienden a incluirse en las listas de "máquinas CNC", lo que explica en parte por qué estas listas resultan tan confusas. La impresión se aborda brevemente al final.
Tipos de máquinas CNC según su función de mecanizado
Cada tipo que se muestra a continuación sigue la misma estructura para facilitar las comparaciones.
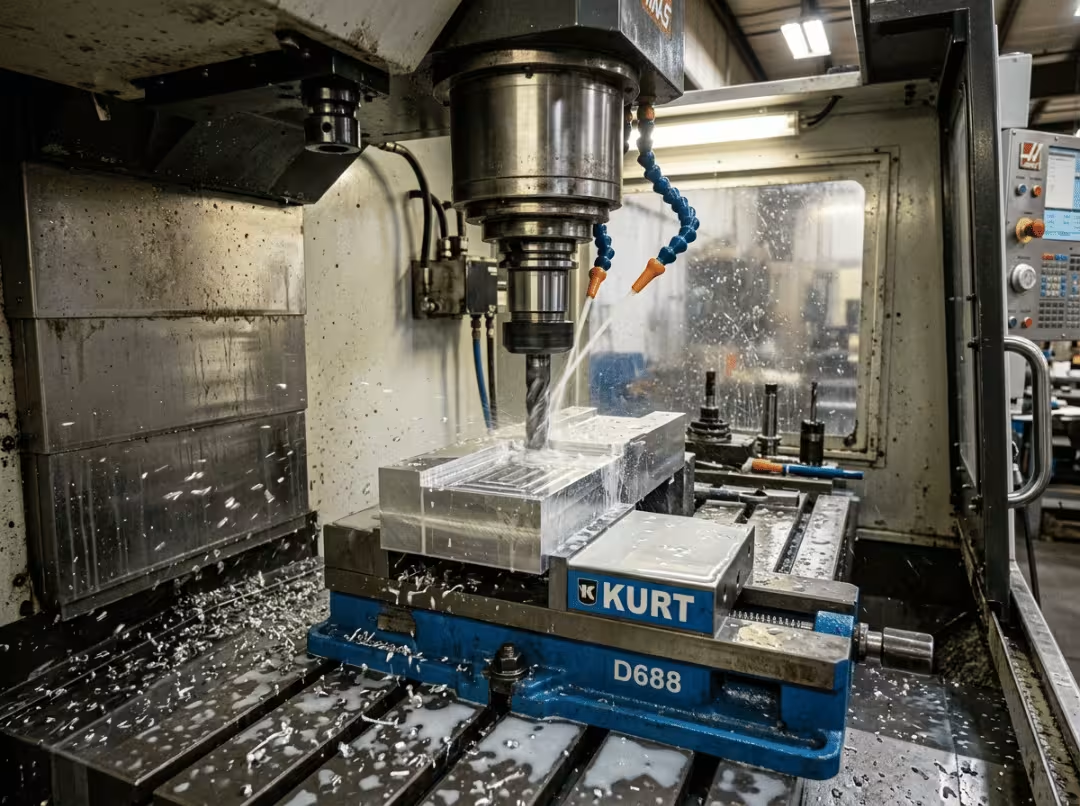
Fresadoras CNC
Su funcionamiento: Una fresadora hace girar una fresa multipunto mientras la pieza de trabajo permanece sujeta a la mesa. El husillo se desplaza a través de al menos tres ejes para eliminar material y crear formas. Las fresadoras verticales (con el husillo orientado verticalmente) son las más comunes en los talleres y se utilizan para la mayor parte del trabajo prismático. Las fresadoras horizontales hacen girar el husillo en paralelo a la mesa, lo que resulta adecuado para cortes más profundos y trabajos con múltiples caras en una plantilla de sujeción.
Ideal para: Piezas prismáticas (bloques, placas, soportes, carcasas) con cavidades, ranuras, caras, contornos y superficies 3D complejas.
No es ideal para: Piezas completamente redondas y simétricas. Una fresadora puede producir un cilindro, pero un torno lo hace más rápido, con mayor precisión y mejor acabado superficial. Mecanizar piezas redondas en una fresadora es una de las maneras más seguras de malgastar tiempo y dinero.
Materiales comunes: aluminio, acero, acero inoxidable, titanio, latón y plásticos de ingeniería.
Componentes típicos: Carcasas, colectores, soportes, placas de moldeo, fijaciones, componentes estructurales.
Nota sobre el coste: Una fresadora vertical de tres ejes de buen rendimiento cuesta aproximadamente entre 30,000 y 80,000 dólares. Las máquinas de cinco ejes superan con creces esa cifra.
Si una pieza no es claramente redonda, la fresadora suele ser la primera opción. Cubre más tipos de geometría que cualquier otro proceso. El servicio de fresado CNC de Essengold se encarga de todo, desde placas sencillas hasta componentes complejos de múltiples caras, con tolerancias de hasta ±0.005 mm.
Tornos y centros de torneado CNC
Su funcionamiento: En un torno, la relación se invierte. La pieza gira en un mandril mientras una herramienta fija la introduce. Esta rotación hace que el torno sea ideal para formas axialmente simétricas: cilindros, conos, ejes y elementos roscados. Las variantes son importantes. Los tornos tipo suizo sujetan piezas largas y delgadas cerca de la zona de corte, lo que proporciona una precisión excepcional en trabajos de pequeño diámetro. Los centros de torneado de bancada inclinada y multieje añaden rigidez y herramientas motorizadas para trabajos más exigentes.
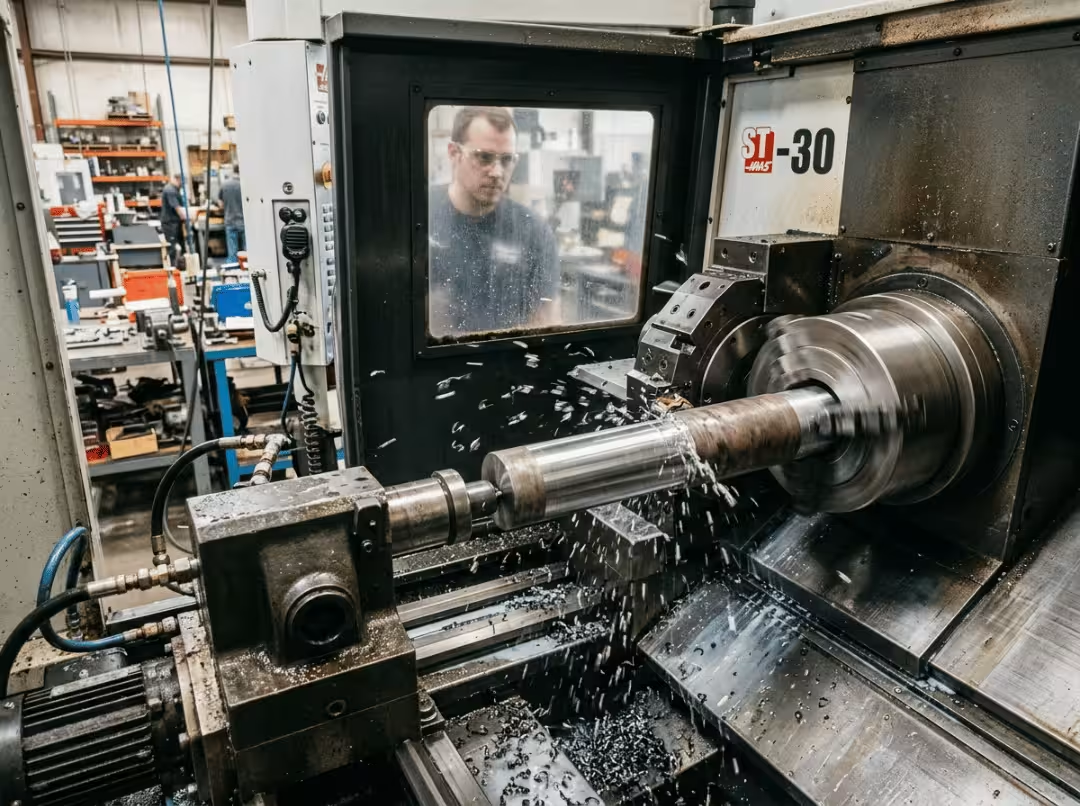
Ideal para: Piezas redondas y simétricas: ejes, pasadores, casquillos, racores y componentes roscados.
No es ideal para: Piezas con características fuera del eje o geometría prismática. Un torno estándar no puede mecanizar una cavidad cuadrada ni un orificio transversal en ángulo. Para esas características se utiliza una fresadora o una fresadora-torneadora.
Materiales comunes: acero, acero inoxidable, aluminio, latón y plásticos mecanizables.
Componentes típicos: ejes, husillos, conectores, elementos de fijación, racores hidráulicos.
Nota sobre el precio: Un torno estándar de tres ejes suele costar entre 38,000 y 60,000 dólares; las máquinas suizas y multieje cuestan más.
El servicio de torneado CNC de Essengold abarca ejes de precisión, accesorios personalizados y componentes torneados de alto volumen, ideales para piezas simétricas donde el acabado superficial y la consistencia dimensional son importantes.
Máquinas de torneado-fresado (multitarea)
Qué hace: Una fresadora-torneadora combina el torneado y el fresado en una sola sujeción. La pieza gira como en un torno, y las herramientas de fresado motorizadas se encargan de las características fuera del eje (planos, agujeros transversales, ranuras angulares) sin que la pieza salga de la máquina. Se trata de una capacidad realmente diferente, no de una simple mejora.
Ideal para: Piezas complejas con formas redondas y prismáticas que deben mantener relaciones espaciales precisas. Un eje de acero inoxidable con dos orificios transversales perforados y una superficie plana fresada es un ejemplo claro. Trasladar estas piezas a un torno, luego a una fresadora y esperar que queden en las posiciones correctas entre sí conlleva riesgos. Una sola configuración elimina ese riesgo.
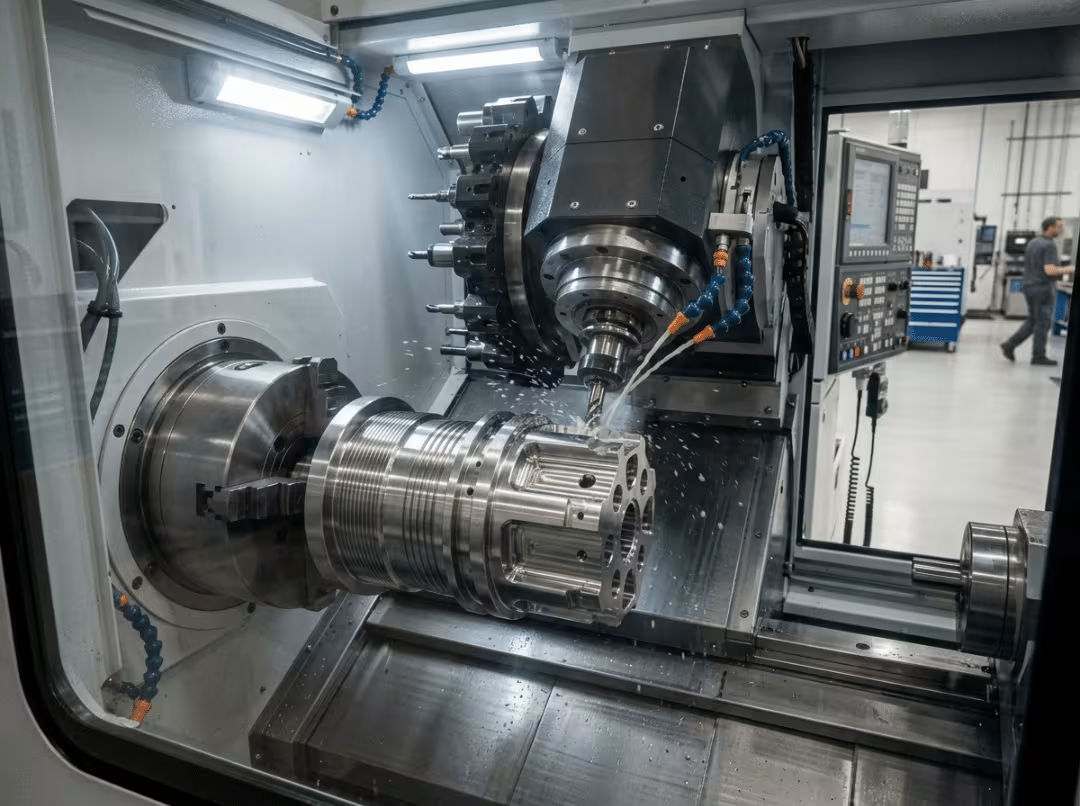
La verdadera ventaja: cada transferencia entre máquinas introduce un potencial de desalineación. El error de configuración se acumula. Mantener la pieza en una sola sujeción elimina esa acumulación, razón por la cual el torneado-fresado es el estándar en la fabricación de dispositivos médicos y la industria aeroespacial, donde la precisión entre las diferentes características puede determinar si una pieza pasa la inspección o termina en el contenedor de desechos.
No es ideal para: Piezas que solo requieren torneado o fresado. Se desperdicia el potencial de la máquina, pero no su costo por hora. Mecanizar un simple eje en un centro de torneado y fresado es una forma costosa de obtener resultados mediocres.
Materiales comunes: La misma gama que para tornos y fresadoras, con una mayor preferencia por las aleaciones de mayor valor, donde la justificación de la precisión es más clara.
Componentes típicos: implantes quirúrgicos, cuerpos de válvulas, accesorios aeroespaciales, ejes complejos con detalles fuera del eje.
Nota sobre el coste: Los centros de torneado y fresado industriales suelen superar los 100,000 dólares; las máquinas más pequeñas parten de unos 40,000 dólares.
La capacidad de mecanizado de torneado y fresado de Essengold está diseñada específicamente para piezas que requieren características de torneado y fresado con relaciones precisas: una sola configuración, una sola sujeción, resultados uniformes.
Taladradora CNC
Función: Una máquina CNC especializada posiciona y acciona una broca giratoria para producir agujeros pasantes y ciegos, además de realizar escariado, mandrinado y roscado. El husillo desciende para cortar; las estrías de la broca expulsan las virutas hacia arriba.
Ideal para: Patrones de perforación repetitivos y de alto volumen donde una máquina especializada supera en rendimiento a una fresadora que realiza las mismas operaciones.
No es ideal para: Cualquier cosa que vaya más allá de hacer agujeros. Es una herramienta especializada con una función muy específica.
Materiales comunes: metales, plásticos, materiales compuestos.
Piezas típicas: placas, bridas, elementos estructurales, piezas definidas por patrones de orificios densos.
Nota sobre el precio: Las máquinas básicas parten de unos 15,000 dólares; las taladradoras de gran capacidad y de múltiples husillos superan los 50,000 dólares.
Cabe destacar que la mayoría de los talleres taladran en una fresadora. Una taladradora independiente se justifica principalmente en la producción de alto volumen, donde el tiempo de ciclo por agujero se convierte en un verdadero cuello de botella.
Rectificadoras CNC
Función: Una rectificadora elimina cantidades muy pequeñas de material mediante una rueda abrasiva giratoria. No está diseñada para la eliminación de material, sino para lograr tolerancias dimensionales y acabados superficiales que el mecanizado por sí solo no puede conseguir de forma consistente, casi siempre como paso final tras el fresado o el torneado.
Ideal para: Acabados de precisión con tolerancias y valores Ra que una fresa no puede mantener de forma fiable, y para trabajar materiales endurecidos que destruirían una fresa estándar.
No es ideal para: Eliminar grandes cantidades de material o dar forma a una pieza en bruto. Es lenta y precisa, diseñada para los últimos milímetros.
Materiales comunes: acero templado, acero para herramientas, cerámica y otros materiales duros o que requieren alta precisión.
Piezas típicas: pistas de rodamientos, flancos de engranajes, superficies de herramientas de corte, ejes de precisión, caras de matrices.
Nota sobre el precio: Las máquinas básicas cuestan alrededor de 6,000 dólares; las rectificadoras CNC de producción superan con creces los 50,000 dólares.
|
Máquina |
Mejor geometría |
Tolerancia típica |
Rango de costo |
|---|---|---|---|
|
Fresado |
Prismático, complejo 3D |
±0.025 mm |
$30 mil–$80 mil+ |
|
Torneado |
Redonda, simétrica |
±0.025 mm |
$38 mil–$60 mil+ |
|
Torno-fresadora |
Combinación redonda + prismática |
±0.01 mm |
$40 mil–$100 mil+ |
|
Trío |
Patrones de agujeros densos |
±0.05 mm |
$15 mil–$50 mil+ |
|
Trituración |
Acabado de precisión |
±0.002 mm |
$6 mil–$50 mil+ |
Tipos de máquinas CNC según el método de corte
Estas máquinas no utilizan una cuchilla sólida. Eliminan el material mediante calor, presión abrasiva o descarga eléctrica, y son idóneas para trabajos que las herramientas rotativas no pueden realizar de forma limpia.
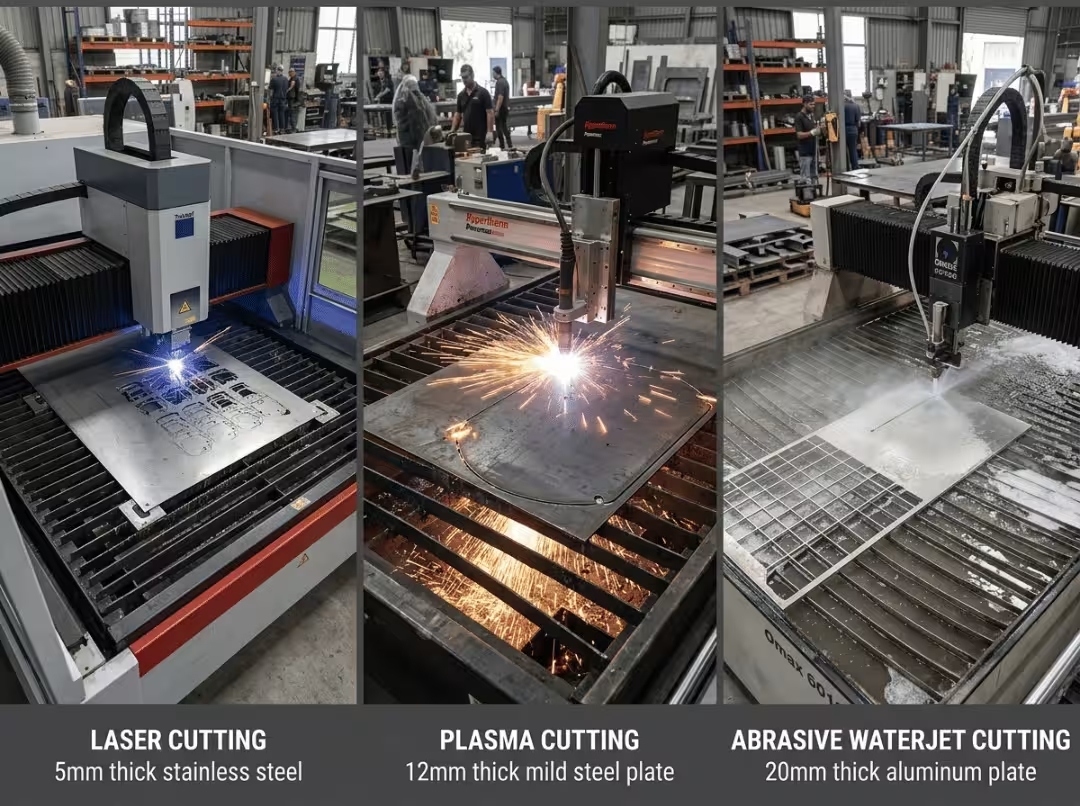
Máquinas de corte por láser CNC
Funcionamiento: Una cortadora láser enfoca un haz de alta energía para fundir o vaporizar el material siguiendo una trayectoria programada. El haz, pequeño y preciso, produce bordes limpios y detalles finos. Los láseres de CO₂ son adecuados para materiales no metálicos y piezas delgadas; los láseres de fibra cortan metales reflectantes y más gruesos con mayor rapidez y eficiencia.
Ideal para: Cortes precisos y detalles finos en láminas delgadas o de espesor medio (metales, plásticos y materiales compuestos). Si la pieza tiene un perfil plano con tolerancias de borde ajustadas y el material mide menos de 20 mm, el láser suele ser la solución.
No es ideal para: placas muy gruesas y metales altamente reflectantes como el cobre y el latón en sistemas de CO₂. El haz se refleja en lugar de cortar, lo que genera problemas en la óptica y una calidad de borde irregular en la pieza.
Materiales comunes: Chapa de acero, acero inoxidable, aluminio, acrílico, materiales compuestos.
Componentes típicos: paneles de chapa metálica, juntas, placas grabadas, soportes, perfiles 2D complejos.
Nota sobre el precio: Los sistemas básicos parten de unos 10,000 dólares; las máquinas industriales alcanzan los 200,000 dólares o más.
Cortadores de plasma CNC
Funcionamiento: Una cortadora de plasma impulsa un chorro de gas ionizado a temperatura extrema a través de una boquilla para cortar metal conductor. Corta rápidamente placas de espesor medio con un coste operativo menor que el de un láser comparable.
Ideal para: Corte rápido y económico de metal conductor en el rango de 1 mm a 50 mm. Si la pieza es una placa de acero estructural y la calidad del borde es secundaria a la productividad, el plasma resulta más económico y rápido.
No es ideal para: materiales no conductores, láminas muy finas donde el calor deforma el borde o trabajos donde la calidad del borde, propia del láser, es un requisito de diseño.
Materiales comunes: acero al carbono, acero inoxidable, aluminio y otros metales conductores.
Componentes típicos: Acero estructural, cerramientos, soportes, conductos, componentes de chapa gruesa.
Nota sobre el precio: Los sistemas pequeños cuestan a partir de unos 12,000 dólares; las máquinas más grandes superan los 50,000 dólares.
Máquinas de corte por chorro de agua CNC
¿Cómo funciona? Un chorro de agua corta con un flujo de ultra alta presión, generalmente mezclado con granate abrasivo para materiales duros. Es un proceso en frío —sin zona afectada por el calor— por lo que el borde no se deforma, endurece ni altera sus propiedades metalúrgicas cerca del corte.
Ideal para: Materiales gruesos, duros o sensibles al calor, donde un proceso térmico podría dañar la pieza. Los materiales compuestos, las placas de titanio, el acero endurecido, la piedra y el vidrio se cortan limpiamente con un chorro de agua, mientras que el láser o el plasma dañarían el material o tendrían dificultades con su grosor.
No es ideal para: Producción que requiere alta velocidad o tolerancias muy estrictas, donde el láser tiene ventaja.
Materiales comunes: metales, piedra, vidrio, cerámica, materiales compuestos, caucho, espuma. El espesor puede alcanzar varias pulgadas en los materiales más blandos.
Componentes típicos: Chapa gruesa, paneles compuestos, baldosas de piedra, juntas, componentes sensibles al calor.
Nota sobre el precio: Las máquinas tienen un precio que oscila entre los 50,000 y los 180,000 dólares o más.
|
Proceso |
Materiales |
espesor Max |
Calidad del borde |
Zona afectada por el calor |
Coste relativo |
|---|---|---|---|---|---|
|
Láser |
Metales, plásticos, compuestos. |
Delgado-medio |
Excelente |
Clasificacion "Minor" |
Altura media |
|
Plasma |
Sólo metales conductores |
~ 50 mm |
Moderado |
Sí: |
Bajo-medio |
|
Chorro de agua |
Casi cualquier |
Varias pulgadas |
Bueno |
Ninguna |
Altura media |
Máquinas de electroerosión CNC
¿Qué hace? El mecanizado por descarga eléctrica erosiona el material mediante chispas eléctricas controladas entre un electrodo y la pieza de trabajo, sumergidos en un fluido dieléctrico. No hay fuerza de corte ni contacto físico, lo que hace que la dureza del material sea prácticamente irrelevante. El mecanizado por electroerosión con hilo utiliza un hilo de alimentación continua para cortar perfiles. El mecanizado por electroerosión por penetración utiliza un electrodo con forma específica para crear cavidades y marcas ciegas en un bloque.
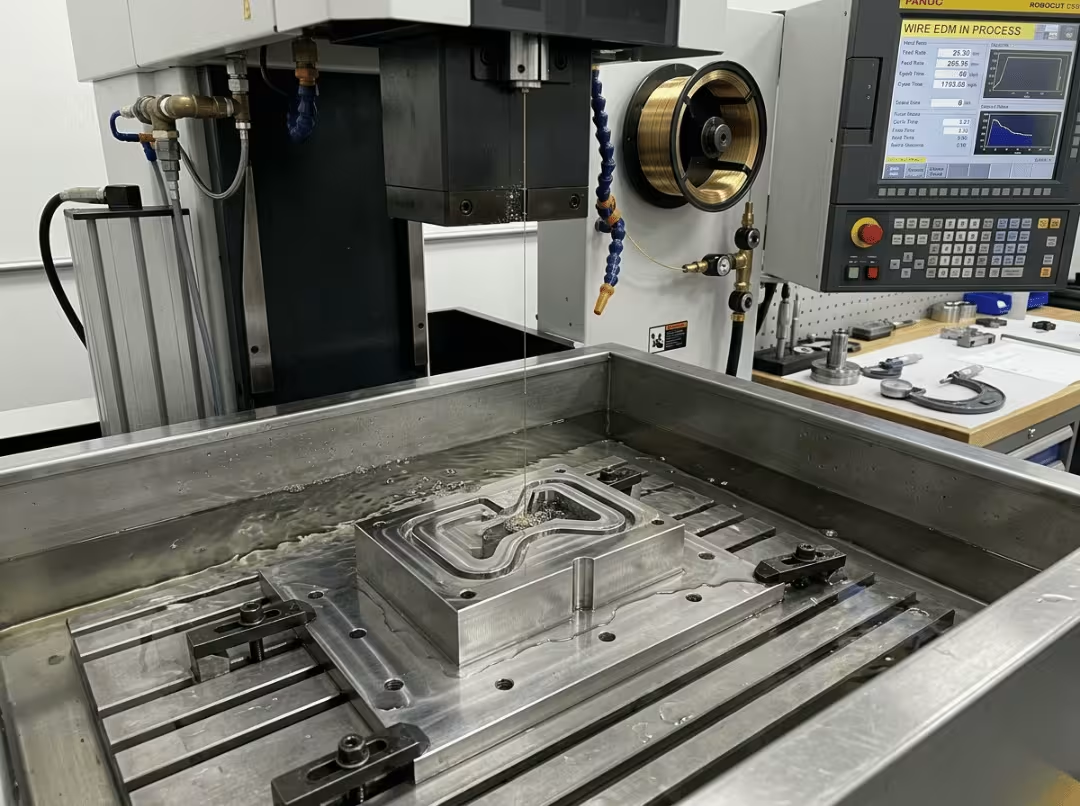
Ideal para: Acero para herramientas endurecido y metales conductores resistentes, esquinas internas afiladas que una fresa redonda no puede producir geométricamente, y características delicadas que se fracturarían bajo la fuerza de contacto. Un bloque de acero para herramientas D2 de 60 HRC con un radio de esquina interna de 0.2 mm es imposible de mecanizar en una fresadora; se trata de un trabajo sencillo de electroerosión.
No es ideal para: materiales no conductores, trabajos donde el tiempo de ciclo es crucial o geometrías que una fresadora podría procesar en mucho menos tiempo. La electroerosión no es una máquina de uso general; es la solución adecuada para problemas específicos.
Materiales comunes: acero para herramientas endurecido, carburo, titanio y otros metales conductores.
Piezas típicas: moldes de inyección, matrices de estampado, componentes de turbinas, cavidades internas complejas.
Nota sobre el precio: Las máquinas suelen costar entre 90,000 y 150,000 dólares; también hay unidades más pequeñas disponibles por menos de 50,000 dólares.
Tipos de máquinas CNC según su capacidad de ejes
Esta clasificación describe la libertad de movimiento de una máquina, no su función. La misma operación de fresado produce resultados muy diferentes con tres ejes que con cinco.
Máquinas de 3 ejes
Una máquina de tres ejes se desplaza a lo largo de los ejes X, Y y Z. Es la opción más práctica para una gran cantidad de piezas mecanizadas: placas, soportes, carcasas y cualquier elemento cuyas características estén orientadas en una sola dirección. Es asequible, fácil de programar y está disponible en casi cualquier taller. La limitación surge con piezas que presentan características en múltiples caras: cada cara nueva requiere una configuración diferente, y cada configuración añade incertidumbre en la alineación.
Máquinas de 4 ejes y de 3+2 ejes
La incorporación de un eje rotatorio permite que la pieza presente una nueva cara a la herramienta sin necesidad de reposicionarla manualmente. En el mecanizado 3+2, la máquina bloquea la pieza en un ángulo fijo y mecaniza en tres ejes desde esa posición. Esto reduce considerablemente el número de preparaciones para piezas con características en varios lados, con un coste y una complejidad menores que los del mecanizado simultáneo de cinco ejes.
Máquinas de 5 ejes y multieje
Una máquina de cinco ejes se desplaza a lo largo de tres ejes lineales y gira sobre otros dos simultáneamente. Esta combinación permite acceder a socavados, contornos complejos y ángulos compuestos a los que las máquinas de tres ejes no pueden llegar. Además, mantiene las piezas complejas en una sola sujeción, eliminando el error de alineación que se acumula en múltiples configuraciones. La contrapartida es evidente: mayor coste de la máquina, programación más exigente y operarios con un nivel de habilidad acorde a la complejidad.
Más ejes no significan mejor en ningún sentido general. Significan menos configuraciones y una geometría más accesible, a un costo adicional que solo se justifica cuando la geometría de la pieza lo requiere.
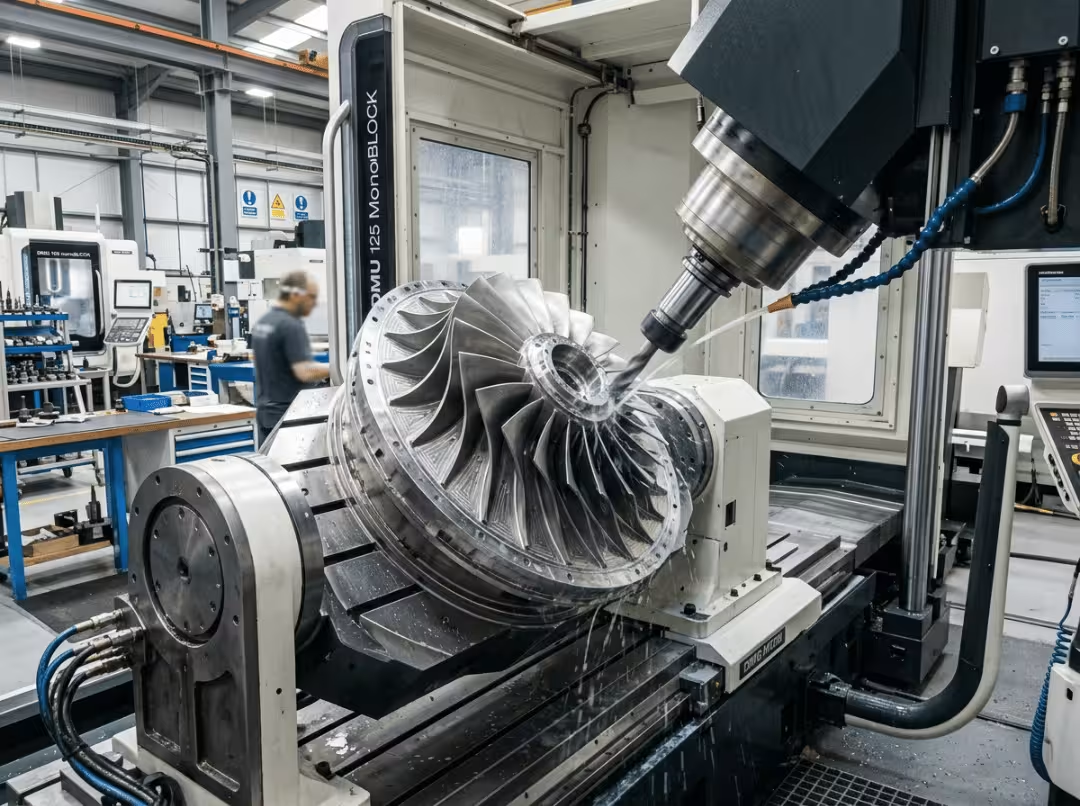
Fresado CNC vs. Torneado: ¿Cuál se adapta mejor a su pieza?
La diferencia fundamental radica en una sola línea: en el fresado, la herramienta gira y la pieza permanece fija; en el torneado, la pieza gira y la herramienta permanece fija. Esta distinción determina prácticamente todo lo que sigue.
Elija el fresado cuando la pieza sea prismática. Las caras planas, las cavidades, las ranuras, los salientes o las geometrías complejas no circulares se mecanizan con fresadora. Una carcasa, un colector, un soporte con orificios avellanados: estas son piezas que se fresan.
Elija el torneado cuando la pieza sea redonda y simétrica. Un eje, un casquillo, un racor roscado: estos se obtienen del torno más rápido, con mejor redondez y acabado superficial que con cualquier fresado. Intentar producir un eje de precisión únicamente en una fresadora es un error común y costoso.
Cuando se necesitan ambas, el torneado-fresado es la solución. Un eje con un orificio transversal perforado y una superficie plana fresada requiere la precisión del torneado y el alcance fuera del eje del fresado. Realizarlo en dos máquinas separadas implica aceptar la incertidumbre de alineación propia de dos configuraciones distintas.
|
Factor |
Fresado |
Torneado |
|---|---|---|
|
Motion |
La herramienta gira, la pieza queda fija. |
La pieza gira, la herramienta está fija. |
|
Mejor geometría |
Prismático, complejo |
Redonda, simétrica |
|
Piezas típicas |
Carcasas, soportes, colectores |
Ejes, accesorios, elementos de fijación |
|
Dónde se queda corto |
Lento e impreciso en piezas redondas |
No puede alcanzar las características fuera del eje |
Fresadora CNC vs. Máquina fresadora: no son la misma herramienta.
Las fresadoras y los routers comparten un principio de funcionamiento (husillo giratorio, pieza fija), pero están diseñados para diferentes tipos de materiales.
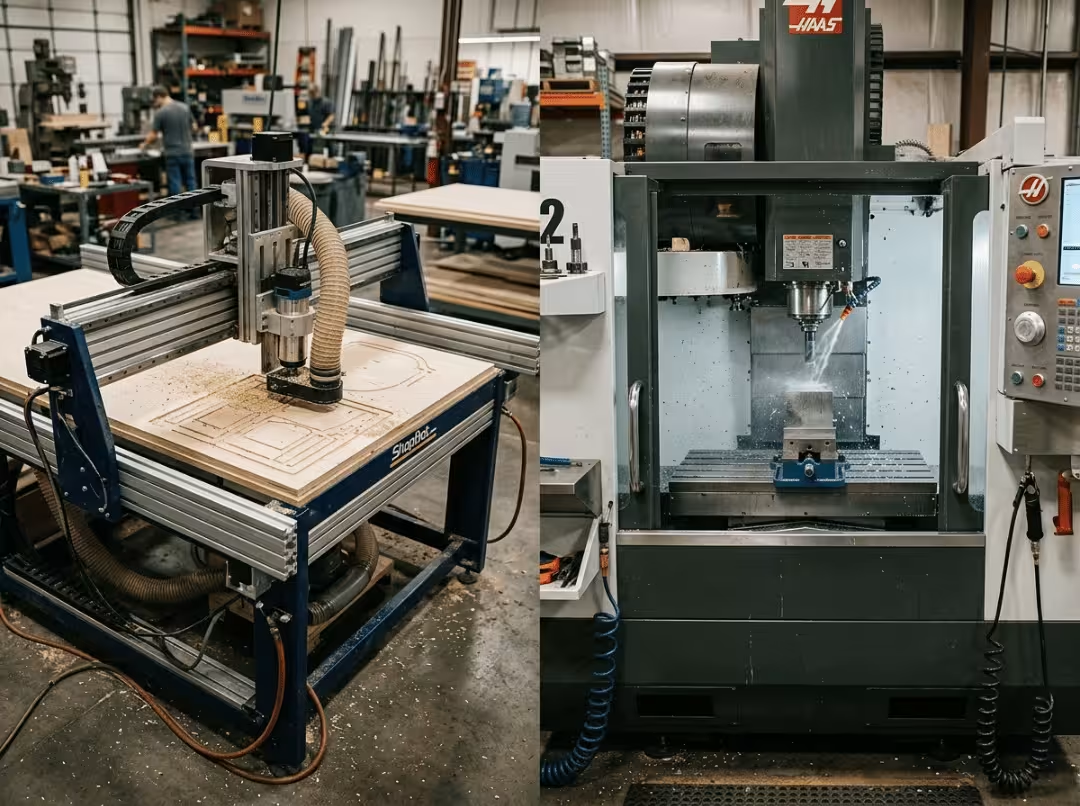
Una fresadora es una máquina pesada y rígida diseñada para empujar una herramienta de corte a través de metal duro bajo carga y mantener tolerancias estrictas. Una fresadora es más ligera y rápida, con un husillo de alta velocidad diseñado para materiales blandos y grandes láminas planas donde el material ofrece poca resistencia y la productividad es más importante que la rigidez.
Elija una fresadora cuando vaya a cortar madera, espuma, plástico o láminas delgadas de aluminio en una superficie de trabajo amplia y la geometría sea relativamente poco profunda.
Elija una fresadora cuando el material sea un metal más duro, los cortes sean profundos o los requisitos de tolerancia impliquen que cualquier flexión en la máquina se manifieste como un error en la pieza.
Una fresadora no es una máquina más barata. Tratarla como tal produce acabados deficientes, herramientas rotas y piezas desechadas.
Láser vs Plasma vs Chorro de agua: cómo elegir un proceso de corte
Estas tres opciones cubren la mayor parte del trabajo de corte de perfiles CNC. La elección correcta depende del material, el grosor, los requisitos del borde y la tolerancia al calor.
El láser destaca por su precisión y la calidad de sus bordes en láminas de espesor medio a fino. Cuando la nitidez de los bordes y la precisión son cruciales y el material no es excesivamente grueso, el láser es la opción ideal. El haz es pequeño, el corte es estrecho y la zona afectada por el calor (ZAC) es manejable en la mayoría de los metales y plásticos.
El plasma ofrece mayor velocidad y menor coste para metales conductores de espesor medio. La calidad de los bordes es inferior a la del láser, pero corta rápidamente chapas de acero a una fracción del coste operativo. Para un soporte estructural cortado en acero dulce de 12 mm, donde el acabado de los bordes es secundario, el plasma es la solución práctica.
El corte por chorro de agua resulta ventajoso cuando el material no tolera el calor, cuando su grosor supera el límite de corte láser o cuando es no metálico y abrasivo. Una placa de titanio de 40 mm, un panel de vidrio o una capa de compuesto de CFRP se cortan limpiamente con un chorro de agua, mientras que los otros dos métodos no son adecuados o no pueden utilizarse.
Para tomar la decisión: comience con el material. Si no es conductor, el plasma queda descartado. Si es sensible al calor o muy grueso, el chorro de agua es la mejor opción. Luego, compare la calidad del borde con el rendimiento: láser para el acabado, plasma para el volumen en metales conductores y chorro de agua para los materiales que ninguno de los dos puede tocar.
EDM vs. Corte convencional: Cuando las chispas superan a la cortadora.
El fresado y el torneado se topan con limitaciones constantes: acero endurecido que destruye rápidamente las herramientas, esquinas internas afiladas que una fresa redonda no puede formar físicamente y características demasiado delicadas para soportar la fuerza de contacto.
La electroerosión es la opción ideal cuando el material está endurecido, cuando la geometría requiere una esquina interna afilada o cuando la pieza no resistiría las fuerzas de corte. Una placa punzonada de acero para herramientas A2 de 60 HRC con radios internos reducidos: eso es un trabajo para electroerosión. La electroerosión por penetración puede producir una cavidad con radios de esquina inferiores a 0.1 mm, algo que ninguna fresa frontal podría lograr. La electroerosión por hilo puede mantener una precisión de ±0.002 mm en perfiles pasantes que una fresadora tendría dificultades para alcanzar.
La electroerosión no es la opción adecuada cuando el tiempo de ciclo es crucial, el material no es conductor o la geometría es lo suficientemente simple como para que una fresadora la procese de forma más rápida y económica. La electroerosión es lenta por diseño. Procesar piezas de acero dulce mediante electroerosión cuando una fresadora lo haría en mucho menos tiempo es una decisión de recursos que rara vez tiene sentido.
La electroerosión sacrifica tiempo de ciclo a cambio de la capacidad de mecanizar lo que una herramienta sólida no puede. Úsela donde el mecanizado convencional se estanca, no como sustituto del mismo.
CNC de 3 ejes frente a CNC de 5 ejes: ¿merece la pena la actualización?
El mecanizado de cinco ejes ofrece dos ventajas concretas: mayor alcance geométrico y menor tiempo de preparación. Permite acceder a socavados, contornos complejos y ángulos compuestos que una máquina de tres ejes simplemente no puede alcanzar. Además, al mantener las piezas complejas en una sola sujeción, elimina el error de alineación que se acumula en múltiples configuraciones de tres ejes.
El mecanizado de tres ejes es la opción correcta cuando la pieza es prismática y sus características apuntan en una sola dirección, cuando el presupuesto no justifica el coste del mecanizado de cinco ejes o cuando la complejidad de la pieza no lo requiere. La programación es más sencilla, el tiempo de máquina es menor y el resultado es el mismo. En estos casos, un mecanizado excesivo aumenta el coste sin mejorar la calidad.
El mecanizado de cinco ejes justifica su coste cuando la pieza presenta contornos complejos, socavados o características de ángulo compuesto; cuando la tolerancia es tan estricta que múltiples configuraciones generarían un error inaceptable; o cuando el número de configuraciones de tres ejes necesarias hace que el tiempo total de producción no sea competitivo. Los componentes aeroespaciales, los implantes médicos complejos y las geometrías de los impulsores son ejemplos típicos. La geometría lo exige; la rentabilidad es una consecuencia lógica.
Seleccione los ejes en función de la geometría de la pieza y del número de configuraciones que requiere cada alternativa. La máquina más potente disponible no es necesariamente la adecuada.
Cómo elegir la máquina CNC adecuada para su proyecto
Responda estas cinco preguntas en orden. La máquina adecuada suele quedar clara antes de llegar al final.
1. Comienza con la geometría.
La geometría elimina opciones más rápido que cualquier otra variable. Redondo y simétrico → torneado. Prismático o 3D complejo → fresado. Redondo y fuera del eje → torneado-fresado. Esquinas internas afiladas, material endurecido o características de cavidades delicadas → electroerosión. Perfil de chapa plana → láser, plasma o chorro de agua. Si un eje necesita que tanto su diámetro torneado como una chaveta fresada queden a menos de 0.01 mm de diferencia, se trata de un trabajo de torneado-fresado, no de una secuencia de torno y fresado.
2. Hacer coincidir el material con el proceso.
Los procesos que rigen la elección del material son prioritarios. Si no es conductor, descarta el plasma y la electroerosión. Si es endurecido, descarta el fresado y el torneado convencionales, e indica la necesidad de electroerosión o rectificado. Si es sensible al calor, descarta el láser y el plasma, e indica la necesidad de corte por chorro de agua. La chapa fina de aluminio es adecuada para el láser. El compuesto de CFRP grueso es adecuado para el corte por chorro de agua. Es fundamental acertar en este punto; las opciones restantes se reducen rápidamente.
3. Establezca con honestidad los requisitos de tolerancia y acabado superficial.
Las tolerancias amplias ofrecen la mayor variedad de opciones. A medida que los requisitos se vuelven más estrictos, también lo hace la lista de máquinas viables. El fresado y el torneado en general admiten tolerancias de ±0.025 mm de forma fiable. El rectificado y la electroerosión requieren tolerancias considerablemente más estrictas. Sin embargo, es fundamental ser preciso con respecto a lo que el diseño realmente requiere: una tolerancia menor a la que exige la función conlleva procesos más lentos y costosos sin ningún beneficio real. La sobreespecificación es un problema de diseño disfrazado de estándar de calidad.
4. Factor en el volumen de producción
Un prototipo y una producción de 50 000 unidades requieren soluciones diferentes para la misma geometría. Un volumen bajo favorece las máquinas flexibles y de uso general, y a menudo hace que la subcontratación sea la opción económicamente más ventajosa. Un volumen alto justifica configuraciones específicas, máquinas especializadas y automatización que reduce el coste por pieza. La pregunta no es solo «¿qué máquina puede fabricar esta pieza?», sino «¿qué máquina es la más adecuada para esta cantidad?».
5. Analice honestamente el costo y el tiempo de entrega.
Finalmente, considere el presupuesto y el cronograma en conjunto, y sea honesto con respecto a ambos. El costo de la máquina, el tiempo de preparación, el tiempo de programación y los gastos generales de propiedad son factores importantes. También lo es si la pieza se necesita en dos semanas. A veces, la máquina adecuada es una que no posee, porque un socio de mecanizado puede operarla más rápido y a menor costo que si usted mismo adquiriera la capacidad.
La mejor máquina para cualquier trabajo es la que se ajusta a la geometría, el material, la tolerancia y el volumen, no la que tiene las especificaciones más impresionantes.
Unas breves palabras sobre las impresoras 3D CNC
Las impresoras 3D aparecen en la mayoría de las listas de máquinas CNC. Merecen una breve mención aquí, principalmente para aclarar lo que no son.
La impresión 3D es aditiva : construye las piezas capa a capa en lugar de eliminar material de una pieza en bruto. Esta diferencia tiene consecuencias reales. La impresión es mejor cuando la geometría es demasiado compleja para mecanizarla directamente, cuando se busca un prototipo físico rápido o cuando el diseño incluye canales internos o estructuras reticulares. El mecanizado ofrece ventajas en cuanto a tolerancias estrictas, acabado superficial preciso, máxima densidad y resistencia del material, y mayores volúmenes de producción.
Ambas son herramientas complementarias. Considerarlas como pertenecientes a la misma categoría genera confusión. Un prototipo impreso que supera una prueba de forma y ajuste no valida la pieza mecanizada de producción; son procesos diferentes con propiedades de material distintas.
Cuando subcontratar el mecanizado CNC tiene más sentido que poseer una máquina.
El precio de compra es el costo más visible de una máquina CNC. El costo total incluye operadores capacitados, herramientas, software de programación, mantenimiento preventivo, espacio físico y los gastos generales de una máquina inactiva entre trabajos. Un taller eficiente necesita varios tipos de máquinas para realizar trabajos diversos, y cada una conlleva los mismos gastos generales.
La propiedad de las máquinas tiene sentido cuando existe un volumen de trabajo constante y repetitivo que mantiene la productividad de las mismas, y cuando el control interno de procesos es un requisito empresarial fundamental. Con esa consistencia y escala, la rentabilidad de la propiedad es evidente.
La subcontratación resulta más conveniente cuando las piezas abarcan varios tipos de máquinas, la demanda fluctúa, se requiere una respuesta rápida o se necesita capacidad de mecanizado de cinco ejes, torneado-fresado o electroerosión de forma ocasional, en lugar de constante. Un socio de mecanizado proporciona acceso a toda la gama de procesos descritos en esta guía, sin la inversión inicial, los costes de personal ni el mantenimiento.
Para prototipos, piezas únicas y trabajos de procesos mixtos, la subcontratación suele ser la opción más rentable. Si su proyecto se ajusta a esta descripción, los servicios de mecanizado CNC de Essengold abarcan fresado, torneado, torneado-fresado y trabajos de precisión en metales y plásticos de ingeniería. Suba sus archivos de diseño para un análisis DFM y una recomendación directa sobre el proceso adecuado para su pieza.
Tipos de máquinas CNC — Preguntas frecuentes
¿Cuántos tipos de máquinas CNC existen?
No existe un número fijo. Depende completamente de cómo se clasifique. Por función de mecanizado: fresado, torneado, taladrado, rectificado. Por método de corte: láser, plasma, chorro de agua, electroerosión. Por eje: variantes de tres, cuatro y cinco ejes. El conjunto de trabajo práctico que abarca la mayor parte del trabajo de producción es fresado, torneado, torneado-fresado, taladrado, rectificado, láser, plasma, chorro de agua y electroerosión.
¿Qué tipo de máquina CNC es la más utilizada?
El fresado y el torneado CNC, en conjunto, abarcan la mayor parte del mecanizado de producción. El fresado se encarga de piezas prismáticas y complejas; el torneado, de geometrías redondas y simétricas. Entre ambos, representan la mayor parte de la producción diaria de un taller de mecanizado general.
¿Cuál es la diferencia entre un router CNC y una fresadora CNC?
Rigidez, potencia del husillo y rango de materiales para los que están diseñadas. Una fresadora es una máquina robusta, construida para metales duros y tolerancias estrictas bajo carga. Un router es más ligero y rápido, diseñado para materiales blandos y grandes láminas planas donde el material ofrece menos resistencia a la herramienta. Comparten un principio de funcionamiento, pero son adecuados para diferentes tareas; sustituir uno por otro produce resultados deficientes.
¿Una máquina CNC de 5 ejes es siempre mejor que una de 3 ejes?
No. El mecanizado de cinco ejes es mejor cuando la geometría de la pieza lo requiere: contornos complejos, socavados y características de múltiples caras que requerirían múltiples configuraciones de tres ejes. Para una pieza prismática simple con características en una sola cara, una máquina de tres ejes es más rápida de configurar, más económica de operar y produce resultados equivalentes. La capacidad adicional supone un desperdicio de dinero y tiempo de programación.
¿Cuándo debería utilizarse la electroerosión en lugar del fresado?
Cuando el material está endurecido, la característica requiere una esquina interna afilada que una herramienta redonda no puede formar, o la geometría es demasiado delicada para soportar la fuerza de contacto. La ausencia de fuerza de corte y la indiferencia de la electroerosión la convierten en la solución idónea para estos problemas específicos. Para materiales más blandos y geometrías accesibles, el fresado es mucho más rápido.
Láser, plasma o chorro de agua: ¿cómo elijo?
Empiece por el material. Si no es conductor, el plasma queda descartado. Si es sensible al calor o muy grueso, el chorro de agua es la mejor opción. A continuación, compare la calidad del borde con la productividad: láser para bordes precisos en materiales delgados o de grosor medio, plasma para cortes rápidos y económicos en metales conductores, y chorro de agua para materiales gruesos o sensibles al calor que no se manejan bien con los otros dos métodos.
¿Qué tolerancia puede soportar el mecanizado CNC?
Depende del proceso. El fresado y el torneado en general mantienen una tolerancia de ±0.025 mm de forma fiable en producción. El rectificado y la electroerosión pueden alcanzar tolerancias de un micrón para características críticas. Especifique la tolerancia que realmente requiere el diseño; una tolerancia más estricta de lo necesario aumenta el coste y el tiempo de ciclo sin aportar ningún beneficio funcional.
Conclusión
El concepto de “tipos de máquinas CNC” solo resulta útil cuando se deja de considerarlo como un simple inventario y se empieza a clasificar por función, método de corte y capacidad de los ejes. Esta estructura transforma un campo complejo en un conjunto de decisiones manejables.
A partir de ahí, las opciones surgen de forma lógica. El fresado y el torneado se encargan de la gran mayoría de las piezas mecanizadas. Las máquinas de torneado-fresado, electroerosión y multieje abordan los casos más complejos. Cada decisión comparativa —fresadora frente a torno, láser frente a plasma frente a chorro de agua, tres ejes frente a cinco— se reduce a las mismas cuatro variables: geometría de la pieza, material, tolerancia y volumen de producción. Si se analizan en secuencia, la máquina adecuada suele identificarse por sí sola.
Si prefiere acceder a toda la gama de procesos a través de un único socio, Essengold ofrece fresado CNC, torneado, torneado-fresado y mecanizado de precisión en metales y plásticos de ingeniería. Envíe sus archivos de diseño para una revisión DFM y obtenga una recomendación directa sobre la máquina y el proceso adecuados para la pieza.
