


Respuesta rápida
Una tabla de rugosidad superficial es una tabla de referencia que relaciona los parámetros de rugosidad (Ra, Rz, RMS) con los números de grado ISO y los procesos de fabricación típicos, para que pueda especificar el acabado superficial adecuado sin conjeturas. Tres respuestas cubren la mayoría de las situaciones:
- Ra es el parámetro más común. Se trata de la rugosidad media aritmética y aparece en la mayoría de los planos de ingeniería.
- Un valor de Ra más bajo significa una superficie más lisa y, por lo general, más cara. Un acabado más preciso suele requerir un lijado, pulido o abrillantado adicional. Una superficie más lisa no siempre es mejor.
- Un valor Ra de 1.6 µm (63 µin) es el valor predeterminado más sensato para la mayoría de las piezas mecanizadas por CNC. El fresado y el torneado estándar lo consiguen sin necesidad de operaciones especiales.
| Ra (μm) | Mareas Ideales para Lecciones | Uso típico |
|---|---|---|
| 3.2 | Acabado mecanizado estándar | Caras estructurales y no apareadas |
| 1.6 | Buen acabado general (opción predeterminada común) | Piezas de acoplamiento estándar |
| 0.8 | Acabado fino | Juntas, superficies deslizantes |
Utilice el resto de esta guía para convertir unidades, comprobar qué resultados reales puede obtener cada proceso, interpretar correctamente los símbolos de los dibujos y elegir con seguridad el valor Ra adecuado.
Introducción
Pasa la uña por una superficie recién mecanizada y lo notarás, incluso cuando la pieza parezca lisa. Esa textura es la rugosidad superficial, y tiene un impacto mayor en las decisiones de fabricación de lo que muchos creen. Si especificas un acabado más preciso del que necesita la pieza, aumentas el coste de cada unidad. Si especificas uno demasiado rugoso, corres el riesgo de fugas, desgaste prematuro o un recubrimiento que no se adhiera correctamente. La verdadera pregunta no es "¿qué significa Ra?", sino "¿qué valor de Ra debo aplicar a esta superficie?".
Una buena tabla de rugosidad superficial responde a ambas preguntas, pero solo si también explica cómo interpretar los valores. Esta guía está diseñada precisamente para eso. Encontrará una tabla completa de conversión de rugosidad superficial que abarca desde Ra 0.025 hasta 50 µm, una tabla de capacidad de proceso que muestra los resultados que se pueden obtener de forma fiable mediante fresado, torneado, rectificado y otros métodos, y una guía de aplicación que relaciona funciones reales con rangos de Ra adecuados. Explicaremos Ra, Rz y RMS en términos sencillos, le mostraremos cómo interpretar las anotaciones de un plano y sus símbolos, y le proporcionaremos un proceso repetible de tres pasos para elegir el valor correcto. Guárdela en sus favoritos y dedicará menos tiempo a dudar y más tiempo a especificar correctamente.
Comencemos con los tres parámetros que verás en casi todos los dibujos.
Ra, Rz y RMS explicados de forma sencilla
Los parámetros de rugosidad superficial pueden parecer una sopa de letras: Ra, Rz, Rq, Rsk, Rku, etc. En la práctica, tres de ellos abarcan casi todo lo que encontrará. Comprenderlos facilita enormemente el uso de cualquier tabla de acabado superficial.
¿Qué es Ra (rugosidad media aritmética)?
Ra es la rugosidad media aritmética. Imagina el perfil de la superficie como una línea ondulada con crestas y valles. Traza una línea media que pase por el centro y mide cuánto se desvía el perfil por encima o por debajo de ella en cada punto. Ra es el promedio de todas esas desviaciones.
Ese promedio es precisamente la razón por la que Ra es el estándar de la industria. Proporciona un valor estable y repetible que resume toda la superficie y es fácil de medir. Un arañazo profundo no alterará drásticamente la lectura, lo que lo hace fiable para el control de calidad general. Cuando un plano indica un acabado sin especificar qué parámetro, casi siempre se refiere a Ra.
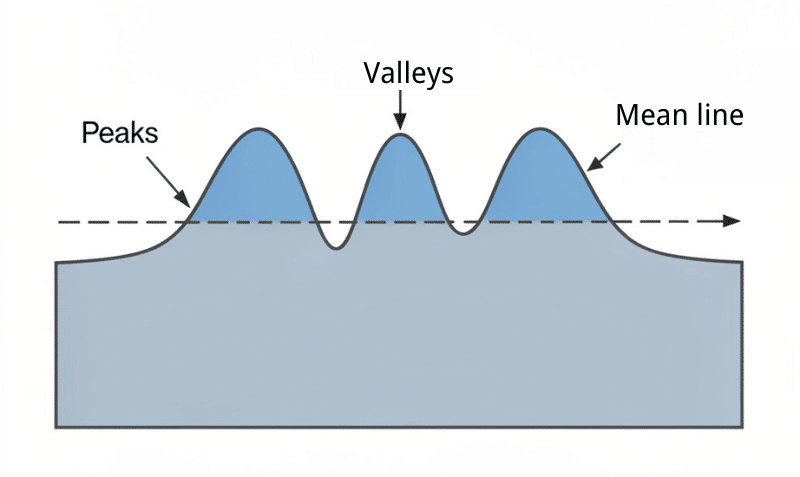
La desventaja es que el promedio oculta los extremos. Una superficie con una sola hendidura profunda y un perfil por lo demás liso puede presentar el mismo valor de Ra que una superficie de textura uniforme. Ra describe la configuración general del terreno, no si existe un problema oculto en una depresión. Para superficies de sellado y deslizamiento, donde una hendidura profunda puede provocar una fuga o acelerar el desgaste, esta limitación es importante.
¿Qué es Rz (altura máxima promedio)?
Rz mide la altura máxima promedio del perfil de rugosidad. En lugar de promediar cada punto, divide el trazado en varios segmentos de igual longitud, encuentra la mayor distancia entre picos y valles en cada segmento y promedia esos valores máximos.
Debido a que se centra en los picos más altos y los valles más profundos, Rz detecta los extremos que Ra suaviza. Una superficie con algún arañazo profundo ocasional mostrará un valor de Rz notablemente mayor, incluso cuando su Ra parezca aceptable. Esta sensibilidad convierte a Rz en el mejor parámetro para superficies de sellado, piezas críticas para la fatiga o cualquier superficie donde un solo defecto —una rebaba, una ranura profunda, un arañazo por manipulación— podría provocar una falla.
Tenga en cuenta que los valores de Rz siempre son numéricamente mayores que los de Ra para la misma superficie. Nunca compare ambos directamente sin realizar una conversión.
¿Qué es RMS (Raíz Cuadrada Media)?
La rugosidad RMS es muy similar a la Ra. En lugar de promediar los valores absolutos de las desviaciones, la RMS eleva al cuadrado cada desviación, promedia los valores al cuadrado y luego calcula la raíz cuadrada. Al elevar al cuadrado, se amplifican las desviaciones mayores, por lo que la RMS es ligeramente más sensible a los picos y valles prominentes que la Ra, siendo generalmente un 11 % mayor para la misma superficie.
La abreviatura RMS se encuentra principalmente en planos antiguos y en especificaciones imperiales (micropulgadas), sobre todo en aquellas que hacen referencia a estándares estadounidenses obsoletos. Si bien la práctica moderna prefiere Ra, la abreviatura RMS sigue apareciendo con la suficiente frecuencia como para que valga la pena saber cómo reconocerla y convertirla.
Ra vs Rz vs RMS – ¿Cuándo usar cuál?
| Parámetro | Definición | Sensible a | Cuándo usar |
|---|---|---|---|
| Ra | Desviación media de la línea media | Textura general | Valor predeterminado para la mayoría de los dibujos |
| Rz | Promedio de alturas máximas de pico a valle | Picos y valles extremos | Sellos, fatiga, piezas críticas para defectos |
| RMS | raíz cuadrada media de las desviaciones | Picos y valles más grandes | Dibujos antiguos o con medidas imperiales estadounidenses |
¿Ra o Rz es mejor? Ninguno es universalmente superior; responden a preguntas diferentes. Ra describe la textura general; Rz señala las zonas más problemáticas. Para la mayoría de las piezas mecanizadas, Ra por sí solo es suficiente. Cuando un solo arañazo o irregularidad pueda provocar un fallo, añada un límite de Rz junto con la indicación de Ra para que los extremos no pasen desapercibidos en la inspección.
Tabla maestra de conversión de rugosidad superficial
Esta es la tabla que la mayoría de los ingenieros buscan. Relaciona la rugosidad superficial Ra (en micrómetros y micropulgadas) con el valor RMS, la clasificación ISO N, un proceso típico para cada acabado y un caso de uso común. Al recorrer cualquier fila, se traduce un valor a los demás.
Úselo para convertir entre unidades, verificar la especificación de un proveedor con respecto a su plano o identificar qué proceso resulta naturalmente en el acabado que necesita.
| Ra (µm) | Ra (µin) | RMS (µpulgadas) | Grado N ISO | Proceso típico | Uso común |
|---|---|---|---|---|---|
| 0.025 | 1 | 1.1 | N1 | Superacabado / Lapeado | bloques patrón, instrumentos de precisión |
| 0.05 | 2 | 2.2 | N2 | Lapeado | Calibradores de alta precisión |
| 0.1 | 4 | 4.4 | N3 | Bruñido / Rectificado fino | Superficies deslizantes de precisión |
| 0.2 | 8 | 8.8 | N4 | Bruñido / Rectificado fino | Superficies de sellado y apoyo |
| 0.4 | 16 | 17.6 | N5 | Rectificado de precisión | Sellos de alta presión, ajuste perfecto |
| 0.8 | 32 | 32.5 | N6 | Torneado fino / Rectificado | Caras de acoplamiento, contactos deslizantes |
| 1.6 | 63 | 64.3 | N7 | Fresado/Torneado CNC | Piezas de acoplamiento estándar (predeterminadas) |
| 3.2 | 125 | 137.5 | N8 | Fresado general / Torneado | Caras generales de máquinas y estructuras |
| 6.3 | 250 | 275 | N9 | Mecanizado en bruto | Desconexión y rostros sin contacto |
| 12.5 | 500 | 550 | N10 | Mecanizado en bruto / Fundición | Superficies fundidas o en bruto |
| 25 | 1000 | 1100 | N11 | Aserrado / Forjado en bruto | Material en bruto, caras lisas |
| 50 | 2000 | 2200 | N12 | Aserrado / Forjado en bruto | Zonas de desmonte |
Estas conversiones son aproximaciones estándar. La relación RMS-Ra y los límites de grado ISO varían ligeramente según el patrón de la superficie y las condiciones de medición. Si la equivalencia exacta es importante, consulte la norma específica que figura en su plano.
Tabla de capacidades del proceso: qué puede lograr cada proceso
Cada proceso de mecanizado tiene un rango natural de acabados. Si se fuerza un proceso más allá de su zona óptima, hay que luchar contra la máquina o añadir una operación secundaria, ambas opciones más costosas. La tabla siguiente muestra lo que cada método puede lograr de forma fiable y económica en la producción normal, no el límite absoluto que un taller especializado podría alcanzar en condiciones ideales.
Regla práctica: si tu objetivo Ra está por debajo del valor económico predeterminado de un proceso, te comprometes a realizar pasos adicionales y a incurrir en costes adicionales. Asegúrate de que la función justifique la llamada antes de bloquearla.
| Proceso | Rango típico de Ra (µm) | Incumplimiento económico (µm) | Notas |
|---|---|---|---|
| CNC fresado | 0.8-6.3 | 1.6-3.2 | Estándar para rostros y bolsillos generales |
| Torneado CNC | 0.4-6.3 | 1.6-3.2 | El torneado fino llega al extremo inferior |
| Trituración | 0.1-1.6 | 0.4-0.8 | La mejor opción para superficies de acoplamiento precisas. |
| Bruñido | 0.05-0.4 | 0.1-0.2 | Perforaciones, cilindros, superficies hidráulicas |
| Lapeado | 0.012-0.1 | 0.025-0.05 | Planos y calibres de ultraprecisión |
| Electroerosión por hilo/pisón | 0.4-3.2 | 0.8-1.6 | Cavidades complejas y materiales duros |
| Fundición (matriz/arena) | 3.2-25 | 6.3-12.5 | Tal como se obtiene al fundir; varía ampliamente según el método. |
| Impresión 3D (metal/plástico) | 6.3-25 | Depende del procesamiento posterior. | Las líneas de capas visibles generalmente necesitan acabado. |
Algunas notas prácticas que conviene tener en cuenta:
- Fresado y torneado son sus herramientas de trabajo habituales. Especifique Ra 1.6–3.2 µm y lo obtendrá sin herramientas especiales ni configuraciones adicionales.
- La velocidad de alimentación es el factor más importante en cualquier proceso. Disminuya la velocidad de avance y el acabado mejorará; acelere el avance y verá las marcas. Si una pieza torneada queda más rugosa de lo esperado, lo primero que debe comprobar es la velocidad de avance.
- El comportamiento del material también importa. Metales blandos y gomosos, como algunos aleaciones de aluminioSe forman grumos y acumulaciones en el filo de corte, dejando una superficie irregular y arrastrada, incluso con buenos parámetros. Los aceros endurecidos se comportan de forma opuesta: son más difíciles de cortar, pero mantienen un acabado fino y limpio una vez que se les da forma.
- Rectificado y bruñido Entran en juego cuando una superficie funcional necesita un acabado fino y controlado que el fresado o el torneado no pueden lograr de forma fiable.
- Lapeado Está reservado para los requisitos más exigentes (superficies de medición, superficies de sellado ultraplanas) y conlleva un coste y un plazo de entrega considerables.
- Fundición e impresión 3D Produce superficies rugosas tal como se fabrican. Si necesita un acabado liso, planifique el mecanizado o el postprocesamiento desde el principio.
Mejor acabado superficial mediante aplicación
A veces, lo más sencillo es partir de la función que debe cumplir la superficie y, a partir de ahí, determinar un valor numérico. Aquí presentamos rangos prácticos para empezar con las superficies funcionales más comunes.
Superficies de sellado
Las superficies de sellado suelen requerir una rugosidad superficial (Ra) de 0.4 a 0.8 µm . Si es demasiado rugosa, el sello presenta fugas a través de canales microscópicos entre la superficie y el elemento de sellado. Si es demasiado lisa, se puede perder la ligera textura que ayuda a que algunos sellos se asienten y retengan el lubricante, pagando además por un acabado que no ofrece ningún beneficio. Para sellos estáticos de alta presión, es preferible optar por el extremo inferior de la rugosidad superficial y considerar añadir un límite de rugosidad superficial (Rz) para detectar los arañazos profundos aislados que la rugosidad superficial podría pasar por alto.
Superficies de apoyo y deslizamiento
Los contactos deslizantes y de cojinete suelen tener un rugosidad superficial (Ra) de 0.2 a 0.8 µm . Un acabado controlado reduce la fricción y el desgaste, a la vez que preserva la fina película de aceite lubricante que evita el contacto metal con metal. Un acabado demasiado liso puede, de hecho, reducir la cantidad de aceite en la película lubricante en algunos sistemas de lubricación; por lo tanto, es importante adaptar el acabado al diseño de lubricación en lugar de optar por un acabado lo más liso posible.
Superficies cosméticas/visibles
Para las superficies visibles, la apariencia y el tratamiento posterior determinan los requisitos. Una pieza destinada al pulido, anodizado brillante o acabado espejo necesita una textura inicial más fina; un acabado granallado o cepillado tolera una base más rugosa. Defina las superficies cosméticas según el aspecto final deseado, no según un valor Ra funcional que en realidad no necesita.
Preparación de superficies para recubrimientos y pintura
He aquí un ejemplo que puede parecer contraintuitivo: las superficies preparadas para pintura o recubrimiento en polvo suelen necesitar cierta rugosidad, no un acabado liso. Una textura moderada proporciona al recubrimiento un agarre mecánico, lo que en la industria se denomina «diente». Un pulido excesivo antes de aplicar el recubrimiento puede reducir la adherencia y provocar que se desprenda. Siga el perfil de superficie recomendado por el proveedor del recubrimiento en lugar de asumir que una superficie más lisa siempre es mejor.
Superficies mecanizadas generales / superficies sin contacto
Para superficies que no sellan, se deslizan, se posicionan ni son visibles, Ra 3.2 µm suele ser suficiente. Los soportes estructurales, las superficies de respaldo y las superficies que no se acoplan no dependen de la textura para cumplir su función. Especificar una rugosidad mayor en este caso es la forma más común de aumentar el costo sin aportar valor.
0.2-0.8
Cómo elegir el valor Ra correcto
La forma más rápida de lograr una indicación de rugosidad fiable es mediante un proceso breve y repetible. Siga estos tres pasos antes de anotar cualquier valor de rugosidad en un dibujo.
Paso 1: Empiece por una función, no por un número.
Antes de escribir nada, pregúntese qué función cumple realmente la superficie. ¿Sella? ¿Se desliza contra otra superficie? ¿Permite acoplarse a una pieza? ¿Admite un recubrimiento? ¿O es simplemente estructural o estética? La función —no la costumbre, ni un número redondo y seguro copiado de un dibujo antiguo— debe guiar todo lo que siga.
Paso 2: Asignar una función a un rango Ra.
Traduzca esa función a un rango inicial utilizando las instrucciones de aplicación anteriores:
- Sellado → Ra 0.4–0.8 µm
- Rodamiento/deslizamiento → Ra 0.2–0.8 µm
- Preparación del recubrimiento → moderado y texturizado
- General/sin contacto → Ra 3.2 µm
En esta etapa, elige un rango, no un valor exacto. Lo irás reduciendo una vez que hayas confirmado el proceso.
Paso 3 – Confirmar que el proceso puede alcanzarlo económicamente.
Compara tu objetivo con la tabla de capacidad del proceso. Si el proceso que planeas usar alcanza ese rango dentro de su valor predeterminado económico, ya está: anota el valor y continúa. Si el rango cae por debajo del valor predeterminado del proceso, te comprometes a realizar una operación secundaria como rectificado, pulido o lapeado, con el tiempo de preparación, el costo y la inspección adicionales que esto conlleva. Decide si la función realmente justifica ese gasto antes de confirmar la orden.
Guía rápida sobre el valor Ra
| Valor RA | Elígelo para | Impacto de los costes |
|---|---|---|
| Ra 3.2 µm | Caras mecanizadas en general, piezas estructurales, superficies no acoplables | Más bajo |
| Ra 1.6 µm | Piezas de acoplamiento estándar (opción predeterminada sensata para la mayoría de los trabajos de CNC). | Bajo |
| Ra 0.8 µm | Juntas, contactos deslizantes, montaje de alta precisión | Moderado |
| Ra 0.4 µm y menores | Superficies funcionales exigentes | Alto y con una pendiente pronunciada |
Consejo práctico: especifique la función, utilice Ra 1.6 µm por defecto en caso de duda y solo utilice un valor más fino cuando la pieza realmente lo necesite. Cada reducción en la escala de Ra supone un gasto.
Símbolos de rugosidad superficial y anotaciones en los planos
Interpretar correctamente un símbolo de rugosidad superficial es una de las habilidades menos valoradas en la fabricación. El símbolo es compacto, pero cada elemento tiene un significado específico: si se interpreta mal uno, se puede obtener una pieza mecanizada innecesariamente o con una rugosidad incorrecta.
Símbolo básico de textura superficial
El símbolo principal parece una marca de verificación o una marca de verificación con un brazo más largo a la derecha. Por sí solo, significa "se requiere textura superficial" sin especificar cómo. El detalle se agrega a su alrededor:
- Por encima del brazo largo: el valor de rugosidad, como Ra 1.6.
- A la izquierda / en la superficie indicación: el método o proceso de producción requerido, cuando se especifique.
- Abajo o a la derecha: dirección de tendido, longitud de muestreo (corte) o un segundo parámetro como Rz cuando sea necesario.
Interpretar el símbolo es simplemente cuestión de saber qué posición contiene qué información.
Mecanizado requerido vs. Eliminación de material prohibida
Dos variantes comunes presentan instrucciones de fabricación muy diferentes:
- Mecanizado necesario: La marca básica con una pequeña barra horizontal en la parte superior del brazo más largo. Le indica al fabricante que el material Debes ser eliminado —mediante fresado, torneado, rectificado u otro método de corte— para lograr la superficie especificada.
- Prohibida la extracción del material: La marca básica con un pequeño círculo en la V del símbolo. Significa que la superficie debe dejarse exactamente como se produjo (tal como se fundió, forjó o moldeó), sin permitirse ningún mecanizado.
Confundir estos dos conceptos da lugar a piezas que se mecanizan innecesariamente o que se dejan sin acabado cuando se requería un acabado funcional. Lea el modificador antes de escribir o citar la referencia.
Cómo leer una indicación (Ejemplo: Ra 0.8)
Tome una indicación de lectura Ra 0.8 sobre un símbolo que requiere mecanizado y que apunta a una superficie. Decodificado:
- El símbolo con la barra horizontal indica que es necesario retirar material.
- Ra identifica el parámetro: rugosidad media aritmética.
- 0.8 es el valor máximo permitido, en micrómetros.
- Cualquier nota a la izquierda especifica un proceso requerido; cualquier cosa debajo agrega una dirección de tendido o un límite secundario, como Rz.
En pocas palabras: “Mecanizar esta superficie hasta obtener una rugosidad media no superior a 0.8 µm”. Esa simple línea determina la selección del proceso, la elección de las herramientas y lo que medirá el inspector.
Símbolos de dirección de tendido
La dirección de la veta es el patrón superficial dominante que deja el mecanizado; piénselo como la veta de la madera. Se especifica mediante un pequeño símbolo que se añade a la indicación de la superficie y es importante siempre que la dirección de la textura afecte al funcionamiento conjunto de las piezas.
| Símbolo | Dirección de tendido |
|---|---|
| = | Paralelo al borde de referencia |
| ⊥ | Perpendicular al borde de referencia |
| X | Cruzado en dos direcciones |
| M | Multidireccional |
| C | Aproximadamente circular |
| R | Aproximadamente radial |
Especificar la dirección de la textura es fundamental cuando la función depende de ello; por ejemplo, una junta que debe cubrir las marcas de mecanizado para evitar fugas a lo largo de ellas, o una superficie deslizante donde la dirección de la textura controla la rapidez con la que se desgasta.
¿Qué factores influyen en el acabado superficial de la máquina?
Comprender los números en un gráfico es útil; comprender qué los produce lo es aún más. El proceso establece el rango alcanzable, pero los parámetros de corte determinan en qué punto de ese rango se sitúa realmente el resultado.
- velocidad de alimentación Suele ser el factor más importante. Un avance más lento produce un acabado más liso porque cada pasada de la herramienta se superpone más con la anterior. Un avance más rápido aumenta la altura de las crestas que quedan entre las pasadas de la herramienta, lo que resulta en una superficie visiblemente más rugosa. En una pieza torneada que presenta una rugosidad mayor a la especificada, la velocidad de avance es casi siempre lo primero que se debe examinar.
- El radio de la punta de la herramienta Funciona en sentido contrario al avance. Un radio de punta mayor suaviza los picos entre pasadas; un radio pequeño y afilado deja surcos más profundos. Combinar un radio de punta generoso con una velocidad de avance moderada es una de las maneras más fiables de lograr un buen acabado en el torneado sin necesidad de añadir operaciones.
- Eje de velocidad La velocidad de corte y la superficie también influyen en la calidad del acabado. Trabajar a la velocidad adecuada para el material y la herramienta permite que el filo de corte se deslice limpiamente. Si es demasiado lento, la herramienta tiende a rozar y desgarrar en lugar de cortar, dejando una superficie rugosa y desgarrada, independientemente de la velocidad de avance.
- Comportamiento de los materiales cambia la imagen de maneras que el gráfico no puede capturar. Aleaciones blandas y gomosas: ciertos aluminios y cobre Por ejemplo, los aceros de baja graduación tienden a manchar y acumularse en el filo de corte, arrastrando la superficie y dejando un acabado irregular incluso con parámetros óptimos. Unas herramientas afiladas, una geometría correcta y una refrigeración adecuada marcan una diferencia notable. Los aceros endurecidos se comportan de forma muy diferente: son más difíciles de mecanizar, pero una vez que se empieza a rectificar, mantienen un acabado fino de forma limpia y uniforme.
Medición y verificación del acabado superficial
Especificar un acabado solo importa si se puede verificar de forma fiable. Unos cuantos puntos clave sobre la medición ahorrarán tiempo y evitarán el rechazo de piezas.
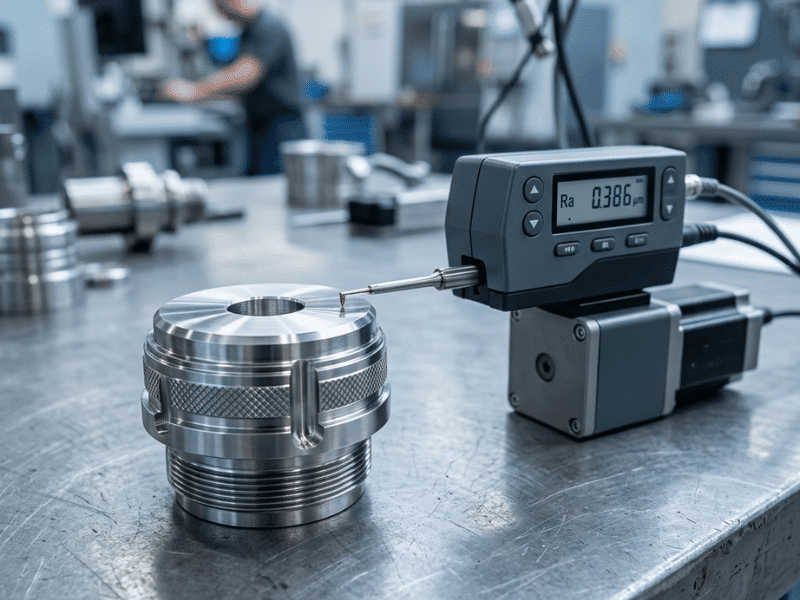
- Perfilómetros de contacto Son el método estándar en los talleres. Se desliza una punta de diamante sobre la superficie, trazando el perfil de picos y valles, y el instrumento calcula directamente Ra, Rz y otros parámetros. Son precisos, se comprenden bien y funcionan con la mayoría de los materiales.
- Instrumentos ópticos sin contacto Mapean la superficie mediante luz en lugar de una sonda física. Son la mejor opción para superficies suaves o delicadas donde la punta de un lápiz óptico podría dejar marcas, y para acabados muy finos donde la resolución óptica supera la capacidad de seguimiento de un lápiz óptico.
- Placas comparadoras de superficieLos bloques de referencia mecanizados con valores de rugosidad conocidos permiten una verificación rápida en el taller. Un operario experimentado puede comparar una superficie con un comparador por tacto y apariencia en cuestión de segundos. No es un método de laboratorio, pero es una primera clasificación práctica y una útil comprobación de coherencia entre las lecturas del perfilómetro.
- Longitud de corte Es un ajuste que la mayoría de los ingenieros pasan por alto hasta que causa un problema. Cuando un perfilómetro toma una lectura, la longitud de corte filtra las ondulaciones y determina qué parte de la superficie se evalúa. Si se ajusta incorrectamente, el instrumento produce un valor que no coincide con el estándar de referencia del plano, incluso en una pieza en perfecto estado. Asegúrese de que la longitud de corte coincida con el estándar especificado en su plano antes de confiar en la lectura.
- Calibración Esto lo integra todo. Un perfilómetro descalibrado aprobará piezas defectuosas o rechazará piezas buenas. La calibración periódica con un patrón de referencia certificado es obligatoria en cualquier sistema de calidad que dependa de datos de rugosidad.
Errores comunes y costes por sobreespecificaciones
Un pequeño conjunto de hábitos aumenta silenciosamente los costos y provoca fallos. Reconocerlos suele ser más valioso para el presupuesto de un programa que cualquier otra decisión de diseño.
“Un valor de Ra más bajo siempre es mejor”
Una superficie más lisa transmite mayor seguridad, por lo que existe una tendencia natural a ajustar la especificación «por si acaso». Sin embargo, un valor de Ra menor casi siempre requiere operaciones adicionales: avances más lentos, herramientas más finas, rectificado o bruñido secundario e inspección más rigurosa; cada una de ellas incrementa el coste y el tiempo de entrega. Muchas superficies funcionan a la perfección con un Ra de 3.2 µm. Especificar un Ra de 0.8 µm en una superficie que nunca entra en contacto con nada supone un derroche de dinero sin obtener ninguna mejora funcional.
“Un Ra encaja perfectamente en el papel”
Aplicar una rugosidad Ra estricta a todas las superficies de una pieza es uno de los errores de dibujo más costosos. Solo las superficies funcionales (sellos, superficies de apoyo, ajustes de precisión) requieren un acabado controlado. Las demás superficies pueden llevar una nota general. Indique el valor estricto únicamente donde la función lo requiera y deje que la tolerancia general cubra el resto.
“Ra al solas cuenta toda la historia”
Dado que Ra promedia el perfil completo, suaviza los defectos aislados. Una superficie con un único arañazo profundo puede presentar un valor de Ra aceptable, pero no lograr el sellado. Cuando la sensibilidad a los defectos es importante (caras de sellado, elementos sometidos a cargas de fatiga), se debe añadir un límite de Rz junto con Ra, de modo que un pico o valle aislado no pase desapercibido.
Cómo la especificación excesiva de Ra aumenta los costos
La curva de costos no asciende en línea recta a medida que disminuye Ra, sino que se inclina bruscamente. Pasar de Ra 3.2 a Ra 1.6 µm suele ser económico; el mecanizado estándar permite ambos casos. Reducir Ra 1.6 a Ra 0.8 µm puede requerir un acabado más fino. Alcanzar Ra 0.4 µm o menos generalmente obliga a realizar una operación secundaria completa (rectificado, bruñido o lapeado), además de una inspección específica en cada etapa. Cada descenso en la escala añade un porcentaje significativo al costo de la pieza. Considere cada ajuste de precisión como una decisión de gasto deliberada, no como una precaución gratuita.
Preguntas frecuentes sobre la tabla de rugosidad superficial
¿Cuál es la rugosidad superficial adecuada para el mecanizado CNC?
Para la mayoría de las piezas mecanizadas por CNC, Ra 1.6 µm (63 µin) es un valor predeterminado fiable. El fresado y el torneado estándar lo alcanzan sin operaciones secundarias y es adecuado para la mayoría de las superficies de contacto. Reduzca Ra 0.8 µm para contactos de sellado y deslizamiento; mantenga Ra 3.2 µm para superficies generales sin contacto.
¿Qué significa Ra 3.2?
Ra 3.2 significa que la superficie tiene una rugosidad media aritmética de 3.2 micrómetros. Es el acabado que se obtiene mediante fresado o torneado general con avances de producción normales, adecuado para superficies estructurales y no de contacto. Equivale a 125 µin y corresponde al grado ISO N8.
¿Un valor de Ra más bajo siempre es mejor?
No, y esta es una de las suposiciones más costosas en la fabricación. Algunas superficies requieren cierto grado de textura para retener lubricante, adherir un recubrimiento o asentar un sello. Más allá de la funcionalidad, un valor Ra menor casi siempre requiere operaciones adicionales y genera mayores costos. Especifique un acabado más fino solo cuando la función de la pieza lo exija realmente.
¿Cuál es la diferencia entre Ra y Rz?
Ra es el promedio aritmético de todas las desviaciones respecto a la línea media a lo largo de la longitud de medición. Rz promedia las alturas máximas de pico a valle en varios segmentos de muestreo. Ra describe la textura general; Rz es más sensible a picos y valles aislados. Rz siempre es numéricamente mayor que Ra para la misma superficie.
¿Cuál es la diferencia entre RMS y Ra?
Ambos métodos caracterizan el perfil de la superficie como un promedio, pero el RMS eleva al cuadrado las desviaciones antes de promediarlas, lo que amplifica la contribución de los picos y valles más grandes. Como resultado, el RMS suele ser aproximadamente un 11 % mayor que el Ra para la misma superficie. El Ra es el estándar actual para la mayoría de los trabajos de ingeniería; el RMS aparece principalmente en planos antiguos y en las especificaciones del sistema imperial estadounidense.
¿Cómo se mide la rugosidad de la superficie?
El método más común utiliza un perfilómetro de contacto: una punta de diamante fina se desliza sobre la superficie para trazar su perfil y calcular Ra, Rz y otros parámetros. Los instrumentos ópticos sin contacto utilizan luz para mapear la superficie sin tocarla, lo cual es preferible para superficies delicadas o muy finas. Las placas comparadoras de superficie permiten una verificación táctil y visual rápida en el taller. Para que cualquier resultado numérico sea válido, la longitud de corte debe coincidir con la norma especificada en el plano.
¿Qué tipo de acabado superficial se puede lograr mediante el fresado?
El fresado CNC suele ofrecer una rugosidad superficial (Ra) de 0.8 a 6.3 µm, con un valor óptimo de 1.6 a 3.2 µm. Se puede lograr una rugosidad superficial menor con herramientas afiladas, velocidades de husillo más altas y un ligero acabado. Por debajo de 0.8 µm, generalmente se requiere un proceso secundario como el rectificado.
¿Qué rugosidad superficial se necesita para sellar superficies?
Las superficies de sellado suelen requerir una rugosidad superficial (Ra) de 0.4 a 0.8 µm. Una rugosidad excesiva permite fugas a través de la interfaz de sellado; una superficie demasiado lisa aumenta el costo y puede dificultar el diseño de algunos sellos que dependen de una ligera textura superficial para retener el lubricante. Para sellos estáticos de alta presión, se recomienda un valor inferior y añadir un límite de rugosidad superficial (Rz) para detectar arañazos aislados que la rugosidad superficial podría no detectar.
¿Cómo se interpreta un símbolo de rugosidad superficial?
Comience con el símbolo básico de marca. El valor de rugosidad (como Ra 1.6) se sitúa encima del brazo largo; una nota de proceso requerida se coloca a la izquierda; la dirección de colocación o un parámetro secundario como Rz aparece debajo. Una barra horizontal que cruza el brazo indica que se requiere mecanizado; un círculo pequeño en la V indica que no se permite la eliminación de material.
¿El anodizado o el recubrimiento modifican la rugosidad de la superficie?
Sí. El anodizado estándar tiende a aumentar ligeramente la rugosidad superficial (Ra) debido a que el proceso de conversión química micrograba la superficie. Un recubrimiento grueso puede suavizar pequeñas irregularidades y reducir la Ra. Si el conjunto final requiere un valor de Ra estricto, calcule el valor objetivo del pretratamiento teniendo en cuenta el efecto del recubrimiento y especifíquelo en consecuencia.
Conclusión
La rugosidad superficial es una decisión funcional y financiera, no una mera formalidad. Los fundamentos son sencillos: Ra es el parámetro que más se utiliza, Ra 1.6 µm es un valor predeterminado razonable para la mayoría de las piezas mecanizadas por CNC, y un valor de Ra menor implica una superficie más lisa a un coste considerablemente mayor. Elija primero en función de la función: identifique la función que debe cumplir la superficie, asóciela a un rango de Ra apropiado y, a continuación, confirme que el proceso elegido puede alcanzar ese rango de forma económica antes de tomar la decisión final.
Utilice la tabla de conversión para traducir entre unidades y grados, la tabla de capacidad del proceso para confirmar lo que es factible y la guía de aplicación para fundamentar cada indicación en una necesidad funcional real. Lea atentamente los símbolos del dibujo para evitar confusiones entre las instrucciones que requieren mecanizado y las que prohíben la remoción de material. Y cuando surja la tentación de ajustar una indicación, pregúntese si la pieza realmente lo necesita o si está pagando por una suavidad que solo la máquina notará.
Conserve esta tabla de rugosidad superficial como referencia. Con el valor correcto en la superficie adecuada, su próximo dibujo costará menos y funcionará exactamente como se espera.
