


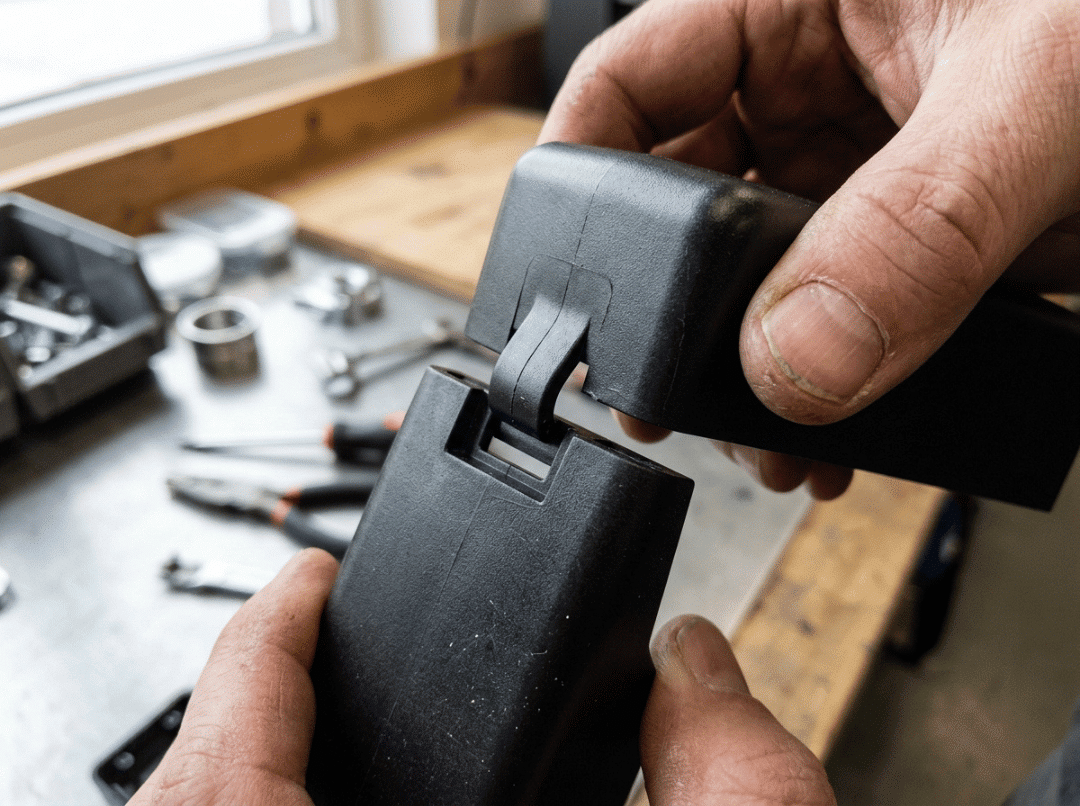
Los sistemas de ajuste a presión fallan de forma predecible. El brazo se rompe en la primera tanda de ensamblaje. El prototipo funciona durante semanas, pero luego la unión de producción se afloja durante el uso. El diseño CAD se ve bien, el plano pasa la revisión, pero el primer lote regresa con ganchos agrietados.
Nada de eso es mala suerte. Casi todos los fallos en el ajuste a presión se deben a una de estas tres decisiones previas: una geometría que fuerza el brazo más allá de su límite de tensión, un material elegido por su rigidez en lugar de por su ciclo de trabajo, o un diseño que ignora cómo se fabricará realmente la pieza.
Esta guía trata sobre esas decisiones. El enfoque principal está en el diseño de voladizos, el tipo que abarca la gran mayoría de las aplicaciones reales y donde los pequeños errores geométricos conllevan el mayor costo. La selección de materiales, el análisis de fallas y las diferencias de proceso entre el moldeo por inyección y la impresión 3D se abordan como temas independientes, ya que cada uno requiere un enfoque distinto.
¿Qué hace que un sistema de ajuste a presión tenga éxito o fracase?
Comprender por qué se rompen los encajes a presión es más útil que cualquier fórmula. El patrón se repite en todos los materiales, industrias y tamaños de piezas.
Las cinco causas principales de la mayoría de los fracasos
1. La tensión en la raíz excede el límite admisible del material.
Esta es, con mucha diferencia, la causa más común. El brazo se deforma más de lo que el material tolera y se agrieta inmediatamente o sufre una deformación permanente que anula la retención.
2. Una esquina afilada en la raíz concentra la tensión.
Un brazo dimensionado correctamente para soportar la tensión puede romperse si la base tiene una esquina interior cuadrada. Dicha esquina actúa como un concentrador de tensiones, generando una deformación local muy superior a la que predicen las ecuaciones de vigas. La solución no tiene costo en CAD y casi siempre se pasa por alto.
3. Material elegido por su rigidez, no por su deformación o fatiga.
Un plástico rígido se siente firme y seguro al chasquear. También puede ceder bajo carga constante o agrietarse después de unos cientos de ciclos. Rigidez y durabilidad no son lo mismo.
4. La fuerza de retención está ajustada demasiado alta.
Una articulación diseñada para una sujeción máxima suele forzar el brazo más allá de un límite de tensión seguro cada vez que se abre. Esto implica sacrificar la seguridad del pestillo a cambio de una vida útil reducida.
5. Desajuste del proceso.
Una pieza diseñada para moldeo por inyección, impresa posteriormente para una "verificación rápida", se comporta de manera diferente tanto en geometría como en material. Superar la prueba del prototipo aporta muy poca información sobre la pieza de producción.
La disyuntiva que rige cada decisión de diseño
Cada pieza encajable se encuentra entre dos requisitos opuestos: la fuerza de inserción debe ser lo suficientemente baja para un montaje limpio, y la fuerza de retención debe ser lo suficientemente alta para mantener la unión en su lugar.
Un ángulo de avance poco pronunciado facilita la inserción del brazo y también su extracción. Un ángulo de retorno pronunciado sujeta la articulación con firmeza, pero requiere mayor deflexión para liberarla, lo que aumenta la tensión en cada ciclo. Un buen diseño de ajuste a presión encuentra el punto óptimo donde el montaje es sencillo y la retención es fiable, sin sobrepasar nunca el límite de tensión.
Ese planteamiento se aplica a todo lo que sigue: el diseño de ajuste a presión es, en primer lugar, un problema de gestión de tensiones y, en segundo lugar, un problema geométrico.
¿Qué es una junta de ajuste a presión?
El sistema de encaje a presión une dos piezas mediante deformación elástica. Una de las piezas lleva un gancho, reborde o nervadura flexible que se deforma durante el montaje y recupera su forma original para encajar en un hueco de la pieza correspondiente. No se requiere ningún elemento de fijación adicional.
Articulaciones permanentes versus articulaciones desmontables
El ángulo de retorno del gancho determina si la articulación se vuelve a separar.
- A ángulo de retorno poco profundo Permite la separación mediante una fuerza de tracción definida, ideal para tapas de baterías, paneles de servicio o cualquier cosa que el usuario espere abrir.
- A Ángulo de retorno pronunciado o cuadrado Bloquea la articulación de forma permanente. Para liberarla, es necesario desviar deliberadamente el brazo con una herramienta; de lo contrario, la articulación no se libera sin sufrir daños. Esto es adecuado para recintos sellados que nunca deben abrirse durante su uso normal.
Decida esto en la primera iteración del diseño. Una unión destinada a liberaciones ocasionales y que posteriormente se espera que soporte cientos de ciclos requiere una geometría y un material diferentes a los de un ensamblaje de un solo uso.
Los tres tipos de ajuste a presión: ¿cuál se ajusta a su pieza?
Enumerar los tipos sin explicar cuándo usar cada uno no es particularmente útil. La pregunta no es "¿qué existe?", sino "¿cuál se ajusta a esta función?".
Ajuste a presión en voladizo
Una viga fija con un gancho en el extremo libre. La viga se dobla durante el montaje y vuelve a su posición original para engancharse.
Dónde funciona: carcasas, cajas, soportes, clips para paneles; la gran mayoría de los conjuntos de productos de plástico.
Por qué es la opción predeterminada: es sencilla de calcular, fácil de moldear o imprimir y predecible en su comportamiento.
Sus limitaciones se presentan en espacios demasiado reducidos para una longitud de brazo útil, o en zonas circulares donde un diseño anular resulta geométricamente más natural. Cuando un brazo recto es demasiado largo para el espacio disponible, un brazo en forma de U o de L permite plegar una viga efectiva más larga dentro del espacio disponible.
Ajuste a presión anular
Un reborde continuo alrededor de una pieza circular o elíptica que encaja en una ranura correspondiente. Es común en tapones de bolígrafos, tapas de botellas y carcasas cilíndricas.
Dónde funciona: en ensamblajes redondos u ovalados donde se necesita un agarre de todo el perímetro.
Desafío de diseño: la cresta debe expandirse sobre el diámetro de acoplamiento durante el ensamblaje, generando una tensión circunferencial multiaxial en lugar de una simple flexión. Es más difícil de estimar que en una viga en voladizo y requiere un análisis de deformación más preciso. Los ángulos de avance y retroceso de la cresta controlan la permanencia, siguiendo la misma lógica que un gancho de viga en voladizo.
Ajuste a presión de torsión
La energía de deflexión se almacena al torcer una barra, no al doblar una viga. Al presionar un extremo de un brazo basculante, se tuerce la barra de torsión y se levanta el pestillo del otro extremo.
Dónde funciona: pestillos, puertas y tapas que se abren repetidamente.
Lo que controla la fuerza es la longitud y el diámetro de la barra de torsión, no la geometría del balancín. Una barra más larga o delgada se libera con mayor facilidad; una más corta o gruesa se sujeta con más fuerza.
Referencia de selección
|
Tipo |
Mejor aplicación |
tortugitas |
Cálculo |
|---|---|---|---|
|
Viga voladiza |
Carcasas, soportes, clips para paneles |
Permanente o desmontable (ángulo del gancho) |
Bajo |
|
Anular |
Tapones, tapas, conjuntos cilíndricos |
Permanente o desmontable (ángulo de la cresta) |
Alto |
|
Torsión |
Pestillos y puertas de liberación repetida |
Liberable por diseño |
Moderado |
Un atajo práctico: pieza plana o en forma de soporte con liberación ocasional → voladizo. Pieza de sellado redonda → anular. Pestillo que se abre con frecuencia → torsión.
Diseño de ajuste a presión en voladizo: las reglas que determinan si se mantiene en su lugar.
Esta sección es la más importante de la guía, ya que la mayoría de las fallas en el ajuste a presión se originan en la geometría de voladizo y las pequeñas decisiones tienen el mayor impacto en el proceso. Cada regla que se presenta a continuación tiene un objetivo: mantener la tensión en la raíz dentro del límite del material, a la vez que se proporciona la sujeción que requiere la aplicación.
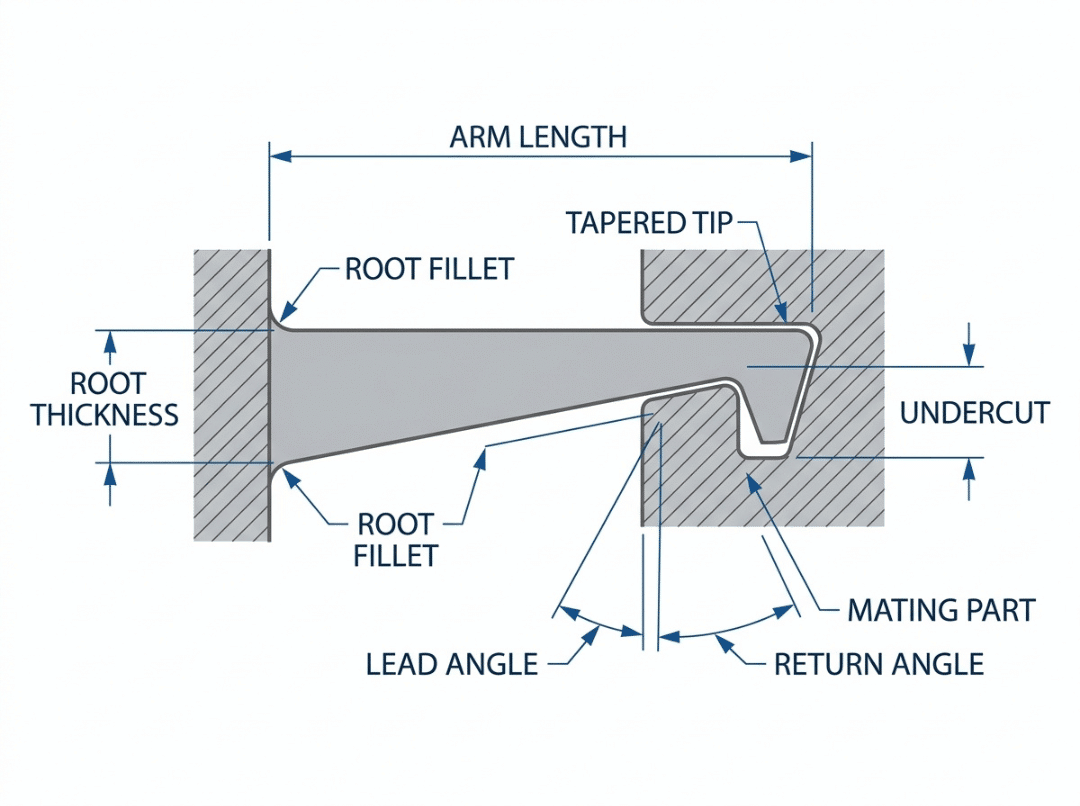
Longitud del brazo: por qué una longitud mayor suele significar mayor seguridad.
Se suele asumir que un brazo más largo es más débil. Sin embargo, en lo que respecta a la deformación, suele ocurrir lo contrario. La misma profundidad de rotura aplicada a lo largo de una viga más larga produce una menor deformación máxima en la raíz, ya que la deflexión se distribuye sobre una mayor cantidad de material. Alargar el brazo reduce la deformación en la raíz, lo que previene el agrietamiento.
La desventaja radica en el espacio físico y, en menor medida, en la sensación de montaje. Cuando un brazo recto no cabe, se debe trazar una trayectoria en forma de U o de L a través del espacio disponible para lograr la longitud efectiva necesaria.
Esta regla tiene un límite práctico. Un brazo demasiado largo y delgado puede doblarse hacia los lados o resultar incómodamente blando. Entre demasiado corto y ligeramente demasiado largo, la opción más larga es el error de diseño más seguro.
Grosor de la raíz y brazo cónico
Un brazo de espesor constante concentra casi toda la tensión en la base, donde el momento flector es máximo. La punta prácticamente no contribuye, mientras que la base soporta casi toda la carga.
El diseño cónico del brazo —más grueso en la base y más delgado hacia la punta— distribuye la tensión de manera más uniforme. Un punto de partida común es un grosor en la punta que sea aproximadamente la mitad del grosor de la base. El resultado: una menor tensión máxima en la base para la misma profundidad de socavado, o un chasquido útil más profundo para la misma tensión máxima.
Filete de raíz: el cambio individual de mayor impacto
Si modificas un ajuste a presión que presenta problemas, redondea la raíz. Una esquina interior cuadrada en la base crea un concentrador de tensiones que genera una deformación local muy superior a la que muestran las ecuaciones de vigas. Es la causa más común de que los brazos se corten en el primer montaje, y corregirlo en CAD prácticamente no tiene costo.
Un mínimo práctico: radio del filete de la raíz ≥ 0.5 veces el espesor del brazo base. Generalmente, cuanto mayor sea, mejor, hasta el punto en que el filete rigidice el brazo lo suficiente como para reducir la deflexión útil. Por debajo de esa proporción, la esquina produce grietas que una mejor geometría en otras partes no puede evitar.
Recorte inferior: ajuste el tamaño según la tensión, no según la intuición.
El rebaje se refiere a la superposición del gancho con el labio de acoplamiento, así como a la deflexión que debe realizar el brazo durante cada montaje. Ambos aspectos están directamente relacionados.
El enfoque correcto consiste en partir de la deformación admisible del material, retroceder a través de la geometría del brazo para encontrar la máxima deflexión segura y dejar que esto determine la profundidad de socavado. Elegir primero una profundidad de ajuste y comprobar la deformación después es la forma en que las piezas terminan sobrecargadas por diseño.
Ángulos de avance y retroceso: control de la inserción y retención.
Dos ángulos rigen el comportamiento de la articulación:
- Ángulo de avance (la rampa de entrada): los valores más bajos facilitan la inserción. La mayoría de los diseños se encuentran entre 25° y 35°.
- Ángulo de retorno (la cara de bloqueo): un ángulo poco profundo permite la liberación bajo carga; un ángulo pronunciado cercano a 90° bloquea la junta de forma permanente o requiere la liberación deliberada con una herramienta.
El ángulo de avance determina cómo se siente el ensamblaje al unirse. El ángulo de retorno determina qué tan firme se mantiene, y si se mantiene en pie bajo una carga sostenida.
Fuerza de inserción frente a fuerza de retención: ajuste del equilibrio
Para reducir el esfuerzo de inserción sin sacrificar la sujeción: disminuya el ángulo de avance y alargue o estreche el brazo manteniendo un ángulo de retorno pronunciado. Esto facilita el montaje sin comprometer la retención. La fuerza de deflexión calculada proporciona una referencia; añada un factor de fricción de 0.2 a 0.5 para el contacto plástico con plástico y así obtener una estimación más precisa del esfuerzo de montaje real.
Tensión admisible: el número que lo rige todo.
En el caso de los brazos articulados, el límite de diseño es la deformación, no la tensión. El brazo se flexiona y se recupera, y la cuestión siempre es si el material puede soportar esa flexión sin sufrir daños, ya sea una sola vez o repetidamente.
- Ensamblaje único: Se acepta una mayor deformación admisible porque el brazo alcanza su máxima deflexión solo una vez.
- Ensamblaje repetido: El diseño debe estar muy por debajo del límite publicado. La fatiga se acumula con cada ciclo, y una junta que sobrevive a las primeras cien aperturas puede fallar en la milésima.
Si la tensión en la raíz se mantiene dentro del valor admisible del material y la esquina está correctamente redondeada, la mayoría de las fallas en voladizo no ocurren.
Selección de materiales para ajuste a presión: lo que realmente importa
La elección del material determina si un cierre a presión se mantiene durante su vida útil prevista o se afloja en pocas semanas. La rigidez suele ser el factor más importante; sin embargo, en el caso de los cierres a presión, rara vez es la propiedad que más importa.
Las propiedades que determinan el rendimiento
- Módulo de flexión: Rigidez: cuánta fuerza se necesita para desviar el brazo. Una mayor rigidez proporciona un movimiento más firme y una mayor fuerza de inserción, pero no predice la retención a largo plazo.
- Tensión admisible: hasta qué punto el brazo puede desviarse de forma segura. Esto establece el límite práctico de socavación. Un material de alto módulo con baja deformación admisible produce un brazo rígido que no puede flexionarse lo suficiente como para ser útil.
- Resistencia a la fluencia: es si la articulación mantiene su retención bajo una carga sostenida durante meses o años. Esto es lo que provoca que las articulaciones se aflojen con el tiempo.
- Resistencia a la fatiga: si el brazo resiste repetidos ciclos de apertura y cierre sin agrietarse.
- Tenacidad: Resistencia a la fractura frágil en la raíz, especialmente en condiciones de impacto o bajas temperaturas.
Un material puede ser rígido y aun así no ser una buena opción para un ajuste a presión si se deforma bajo carga estática o se fatiga con el uso repetido.
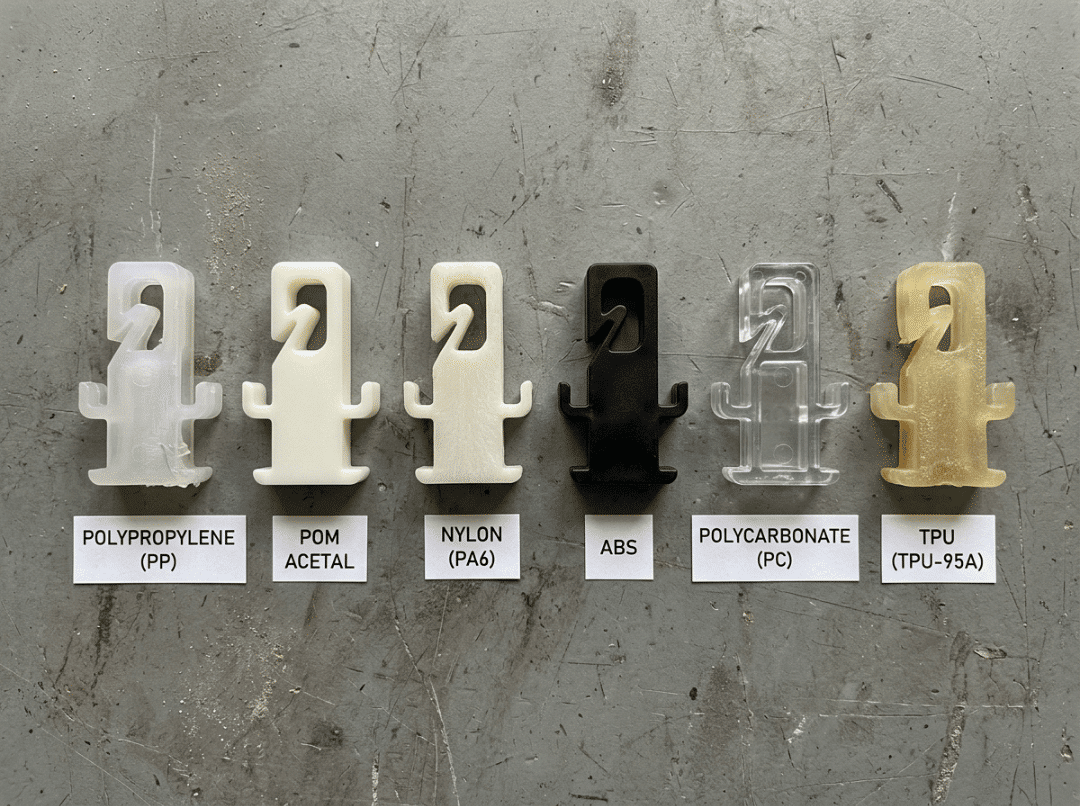
Guía detallada de cada material
PP (polipropileno): la mayor resistencia a la fatiga por flexión de cualquier plástico común para ensamblajes a presión; la misma propiedad que lo convierte en el estándar para bisagras flexibles. De bajo módulo y tolerante a la deflexión repetida. La opción por defecto para cualquier articulación que se abra con regularidad.
POM/acetal: alta rigidez y resistencia a la fatiga fiable, ideal para cierres duraderos y cierres precisos. Es importante controlar la deformación por fluencia bajo carga estática sostenida. Menos tolerante a las esquinas afiladas que las resinas más blandas; un filete de raíz adecuado es fundamental en este caso.
PA/nylon: resistente y duradero, pero la absorción de humedad altera tanto la rigidez como las dimensiones entre el estado seco (recién moldeado) y el estado de uso. Diseñar para el estado acondicionado de uso. Ignorar los cambios de humedad es una de las razones más comunes por las que los cierres a presión de nylon se comportan de forma inesperada en el campo.
ABS: fácil de moldear, dimensionalmente estable y una opción práctica para uso general. Límites de tensión y fatiga moderados: fiable para ensamblajes de un solo uso y aplicaciones de bajo ciclo, menos adecuado para aplicaciones que se abren con frecuencia.
PC (policarbonato): resistente y duradero, con mayor rigidez. Es más propenso al blanqueamiento por tensión en las esquinas sometidas a alta deformación que la mayoría de los demás plásticos de ingeniería, por lo que un generoso filete en la raíz es más importante aquí que en casi cualquier otro lugar.
TPU/TPE: muy alta flexibilidad y resistencia a la deformación. Ideal para broches de alta deflexión o cierres suaves donde un brazo rígido se rompería. Su bajo módulo proporciona una sujeción suave y flexible, en lugar de una sensación de cierre firme.
Comparación rápida
|
Material |
Rigidez |
Deformación admisible |
Resistencia a la fluencia |
Resistencia a la fatiga |
Uso común |
|---|---|---|---|---|---|
|
PP |
Bajo |
Alto |
Moderado |
Excelente |
Clips reutilizables, bisagras flexibles |
|
POM / acetal |
Alto |
Moderado |
Moderado |
Bueno |
Cierres resistentes, pestillos precisos. |
|
PA / nailon |
Moderado-alto |
Moderado |
Bueno |
Bueno |
Clips estructurales (para tener en cuenta la humedad) |
|
ABS |
Moderado |
Moderado |
Moderado |
Moderado |
Carcasas generales, broches de baja frecuencia |
|
PC |
Alto |
Moderado |
Bueno |
Moderado |
Carcasas resistentes (rebanar la raíz) |
|
TPU/TPE |
Muy bajo |
Muy alto |
Bajo |
Bueno |
Cierres suaves, broches de alta resistencia. |
Considere estos valores como direccionales. El grado, los rellenos y la temperatura de servicio modifican cada valor. Confirme la información con la ficha técnica específica de la resina antes de finalizar el diseño.
Uso único frente a uso repetido: el ciclo de trabajo lo cambia todo.
- Uso repetido (tapas de servicio, cierres reutilizables): priorice la resistencia a la fatiga y la baja deformación. El PP y el POM son las opciones más probadas.
- Asamblea única (Recintos sellados, cerraduras permanentes): se acepta una mayor tensión admisible porque el brazo se deforma completamente solo una vez. Esto hace que sean prácticos materiales más rígidos que fallarían rápidamente bajo ciclos repetidos.
Esta distinción influye en la elección de materiales más de lo que la mayoría de los diseñadores esperan. Uno de los errores más comunes y evitables es elegir un material rígido y resistente a la deformación para una junta que se abre a diario.
Fórmulas Snap Fit: lo que te están diciendo que cambies
Las ecuaciones para ajustes a presión son más útiles cuando se comprende qué controla cada variable, no solo cómo sustituir números. El objetivo es saber qué dimensión ajustar y en qué dirección.
Las variables
- l — longitud del brazo: Una mayor longitud reduce la tensión para una deflexión dada.
- h — espesor en la raíz: Su menor grosor reduce la tensión, pero suaviza tanto la sensación de inserción como la retención.
- b — ancho en la raíz: Un mayor ancho aumenta la rigidez y la fuerza de deflexión sin afectar significativamente la deformación.
- y — profundidad de deflexión (el socavado): qué distancia recorre el brazo durante el montaje.
- ε — deformación admisible: el límite superior del material. Todo lo demás debe mantenerse por debajo de este número.
- E — módulo de flexión: la rigidez del material, que rige la fuerza.
Máxima tensión en la raíz
Para una viga en voladizo recta con sección transversal uniforme:
ε = (3 × h × y) / (2 × l²)
Esto demuestra que la deformación aumenta con el espesor de la raíz y la profundidad de la socavación, y disminuye drásticamente con la longitud del brazo, ya que esta se eleva al cuadrado. Esta es la base cuantitativa de las reglas de diseño mencionadas anteriormente. Si la deformación calculada excede el valor admisible del material, los ajustes son directos: alargar el brazo, reducir el espesor de la raíz o reducir la socavación.
Fuerza de deflexión y fuerza de ensamblaje
Fuerza necesaria para desviar el brazo:
F = (b × h² × E × ε) / (6 × l)
La fuerza de ensamblaje real es mayor debido a la fricción en la superficie del plomo:
F(apareamiento) = F × (1 + factor de fricción)
Para el contacto plástico con plástico, un factor de fricción entre 0.2 y 0.5 es un rango razonable, dependiendo de la combinación de materiales y el acabado de la superficie.
Ejemplo práctico: un clip de voladizo de POM
|
Parámetro |
Valor |
|---|---|
|
Longitud del brazo (l) |
20 mm |
|
Grosor de la raíz (h) |
2 mm |
|
Ancho (b) |
5 mm |
|
Socavado requerido (y) |
1.2 mm |
|
Deformación admisible (ε) |
0.06 (6%, valor único para el acetal) |
|
Módulo de flexión (E) |
2,600 MPa |
Verificación de la cepa:
ε = (3 × 2 × 1.2) / (2 × 400) = 7.2 / 800 = N/A
Muy por debajo del límite del 6%. Hay un margen considerable: el rebaje podría profundizarse o el brazo acortarse si el espacio es limitado, sin acercarse al límite.
Fuerza de deflexión:
F = (5 × 4 × 2,600 × 0.009) / 120 = 3.9 N
Fuerza de montaje con un factor de fricción de 0.3:
F(apareamiento) = 3.9 × 1.3 = 5.1 N
Interpretación del resultado: aproximadamente 5 N para el ensamblaje, con una tensión en la raíz del 0.9 % frente a un límite del 6 %. Si la inserción resulta demasiado firme, adelgazar la raíz o alargar el brazo la reduce directamente. Si la sujeción resulta demasiado ligera, el socavado tiene margen para crecer; la tensión tiene capacidad para absorberla.
Dónde termina la fórmula
Estas ecuaciones asumen un brazo recto con sección transversal constante y esquinas afiladas. Un brazo cónico, un redondeo en la raíz y una pieza impresa en 3D con resistencia dependiente de la dirección modifican el resultado respecto a este punto de referencia. Utilice la fórmula para confirmar que se encuentra dentro de un rango seguro y para comparar opciones rápidamente. Para aplicaciones estructuralmente críticas, complemente el análisis de elementos finitos (FEA) con un prototipo físico. La fórmula indica si el diseño es viable; el prototipo, si funciona correctamente.
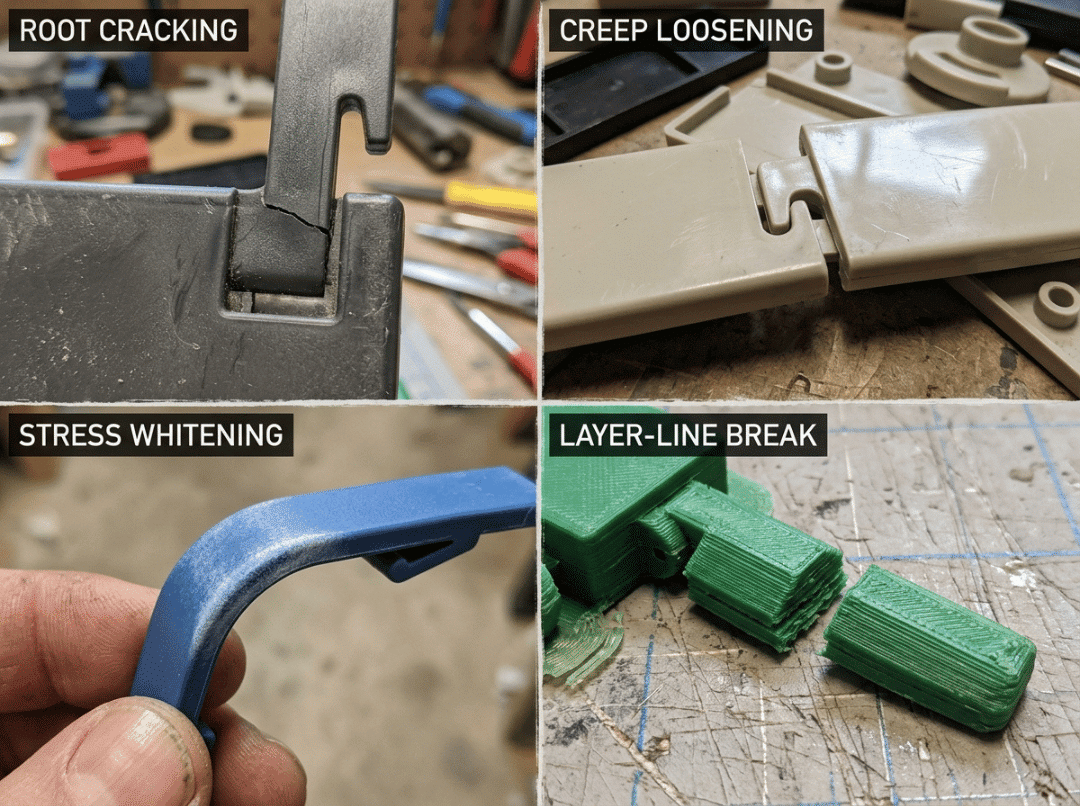
Fallos comunes en los cierres a presión: causas y soluciones.
La mayoría de los fallos en los sistemas de ajuste a presión se ajustan a uno de los patrones que se describen a continuación. Cada uno tiene una solución de diseño y, cuando corresponde, una solución de fabricación. La solución de diseño casi siempre es más económica.
|
Fracaso |
Causa |
Corrección de diseño |
Solución de fabricación |
|---|---|---|---|
|
Agrietamiento de la raíz en el primer montaje |
Sobreesfuerzo combinado con una esquina interior afilada |
Filete de raíz ≥ 0.5 × espesor de la base; alargar o estrechar el brazo |
Verifique si hay hundimiento o muesca en la raíz del poste de la moldura. |
|
La articulación se afloja con el tiempo. |
Deslizamiento bajo carga estacionaria sostenida |
Rediseñar para que la junta de cierre esté prácticamente libre de carga; cambiar a un material con menor deformación por fluencia. |
Controlar la refrigeración para reducir la tensión residual |
|
Fallo por fatiga tras apertura repetida |
Deformación cíclica cerca del límite |
Reduzca la tensión de trabajo; utilice PP o POM para resistencia a la fatiga; alargue el brazo. |
Elimine las líneas de soldadura en la raíz o cerca de ella. |
|
Blanqueamiento por estrés o marcas superficiales visibles |
Deformación plástica localizada en esquinas de alta tensión |
Reduzca la tensión de trabajo; agrande el filete de raíz; reconsidere el PC si ese es el material. |
Mejorar la ubicación de la compuerta para reducir el estrés residual en las raíces. |
|
Demasiado suelto o no se puede ensamblar |
La acumulación de tolerancias desplaza la holgura de acoplamiento fuera de rango. |
Ajustar la tolerancia de socavado; añadir elementos de posicionamiento; diseñar para la contracción del material. |
Ajuste la compensación de contracción y las herramientas. |
|
El brazo impreso se rompe a lo largo de las líneas de capa. |
Esfuerzo de flexión que atraviesa enlaces interlaminares débiles |
Reoriente la pieza de modo que la tensión de flexión se distribuya a lo largo de las capas. |
Aumentar el número de perímetros y el relleno; recocer si es necesario. |
Dos patrones se repiten en casi todas las filas. Primero, la sobrecarga y una esquina afilada, en conjunto, son mucho más destructivas que cualquiera de ellas por separado : cada una amplifica el daño que causa la otra. Segundo, la solución de diseño prácticamente no cuesta nada, mientras que la solución de fabricación, especialmente después de cortar las herramientas, puede costar semanas y una cantidad considerable de dinero.
Ajuste a presión para moldeo por inyección frente a impresión 3D: por qué la misma geometría se comporta de manera diferente.
La misma geometría CAD no garantiza el mismo ajuste preciso en todos los procesos. Diseñar para un proceso y asumir que el comportamiento se mantiene en otro es una de las maneras más fiables de obtener un prototipo que funcione y una pieza de producción que falle.
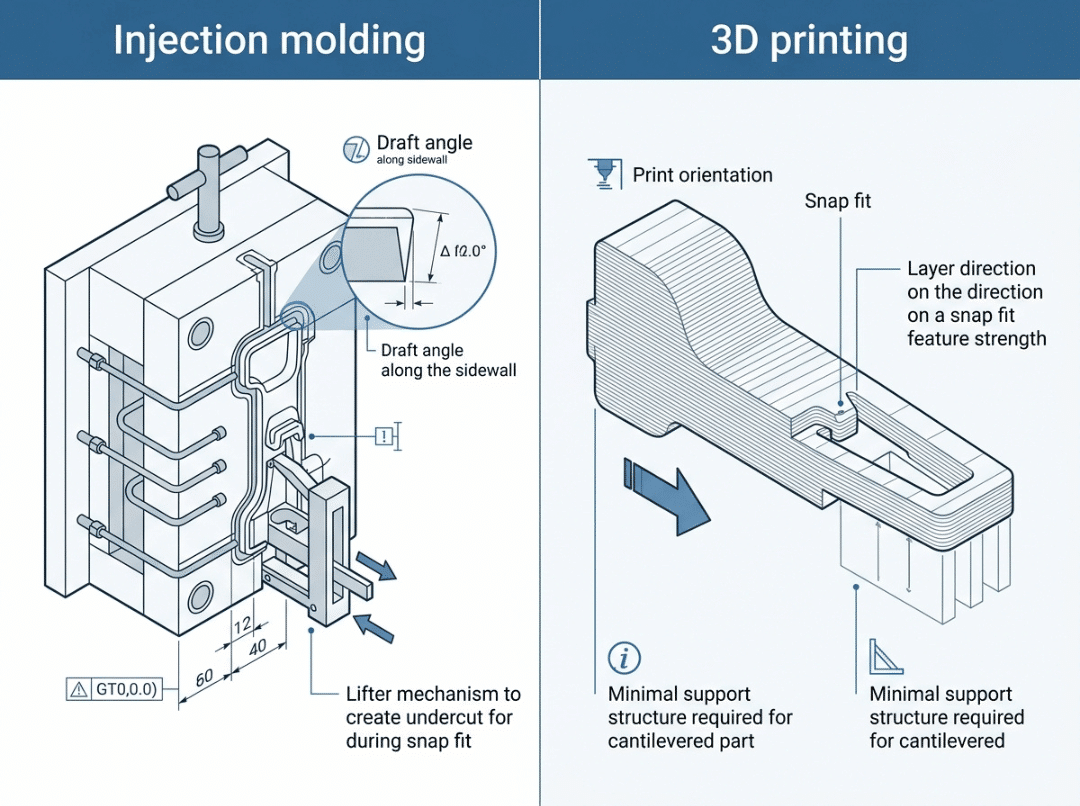
El moldeo por inyección
Estrategia de socavado y expulsión: un gancho de seguridad es, por definición, un socavado. Los socavados pequeños en materiales flexibles pueden desprender el núcleo durante la expulsión. Los socavados más grandes requieren mecanismos laterales o elevadores, lo que aumenta el costo de las herramientas y el tiempo de entrega. Decida el método de expulsión durante la fase de diseño, no después de que el molde ya esté cortado.
Espesor de pared uniforme: las secciones gruesas se enfrían más lentamente y se hunden. Mantenga el espesor del brazo uniforme con el de la pared circundante para evitar marcas de hundimiento y deformaciones cerca de la raíz.
Contracción: la holgura de acoplamiento en el dibujo no coincide con la holgura en la pieza moldeada. Tenga en cuenta la contracción específica del material para que el ensamblaje se ajuste según lo previsto en el diseño. Esto es especialmente importante para las uniones a presión con holgura reducida.
impresión 3D
Anisotropía: Las piezas fabricadas mediante FDM son significativamente más débiles entre capas que dentro de ellas. Un brazo articulado que se dobla transversalmente a las líneas de capa puede partirse a lo largo de un plano de unión bajo una carga que debería soportar fácilmente. Esto no es una debilidad del material, sino un comportamiento del proceso que la orientación puede prevenir.
Orientación de impresión: gire el brazo de manera que la tensión de flexión se distribuya a lo largo de las capas. Esta simple decisión suele determinar si una pieza impresa resiste el primer montaje.
Predicción de resistencia: Los prototipos FDM suelen tener un rendimiento inferior al de las piezas equivalentes moldeadas por inyección en cuanto a resistencia a la fatiga y al impacto. Una pieza impresa que se agrieta puede representar una geometría perfectamente correcta en el material de producción. Una pieza impresa que pasa la prueba puede ocultar un problema geométrico que solo se manifiesta en entornos de producción con ciclos y cargas más elevados.
Valor de la iteración: la impresión permite probar varias longitudes de brazo, tamaños de filete y ángulos de gancho en un solo día antes de definir las herramientas. Aproveche esta ventaja deliberadamente.
Pasando del prototipo a la producción
Cuando cambie el proceso de fabricación, verifique nuevamente el diseño con el material de producción real, tenga en cuenta la contracción real en el espacio de acoplamiento y pruebe nuevas muestras de producción antes de dar su aprobación. Un prototipo genera confianza, pero no reemplaza la validación de la producción.
Lista de verificación DFM de ajuste a presión
Revise esto antes de lanzar cualquier diseño de ajuste a presión para la fabricación de herramientas o la impresión de producción.
Geometría
- Filete de raíz añadido: radio de al menos 0.5 veces el espesor del brazo base.
- Brazo ahusado hacia la punta para distribuir la tensión de manera más uniforme a lo largo de la viga.
- Longitud del brazo suficiente para mantener la tensión en la raíz por debajo del límite admisible del material.
- Ángulos de avance y retroceso ajustados para el esfuerzo de ensamblaje requerido y el comportamiento de retención.
- La profundidad de socavación se deriva de la tensión admisible, no se elige por tacto ni por convención.
Ciclo de trabajo y del material
- Material adaptado a los requisitos de uso único o repetido.
- Se evalúa la resistencia a la fluencia si la junta soporta una carga estacionaria cuando está bloqueada.
- Resistencia a la fatiga evaluada para el número esperado de ciclos de apertura y cierre.
- La tensión radicular de trabajo confirmada está por debajo del valor admisible publicado para el material.
Proceso
- Se han confirmado el diseño, el método de eyección y la estrategia de socavado para el moldeo por inyección.
- Orientación de impresión configurada para flexión alineada por capas si se imprime en 3D
- Espacio de acoplamiento diseñado teniendo en cuenta la contracción y la acumulación de tolerancias.
de calidad
- Deformación radicular calculada analíticamente; análisis de elementos finitos (FEA) realizado para aplicaciones críticas.
- Prototipo probado para fuerza de inserción, fuerza de retención y estado de la superficie después del ensamblaje.
- Se completa la prueba de ciclo repetido si la junta se abrirá y cerrará durante el servicio.
Preguntas frecuentes sobre el diseño de ajuste a presión
¿Cuál es la tensión admisible para un ajuste a presión?
Depende del material y del ciclo de trabajo. Para ensamblajes de un solo uso, utilice la deformación admisible publicada para un solo uso del material, que suele ser del 2 % al 8 %, según la resina. Para uniones de uso repetido, diseñe con una deformación muy inferior a ese valor para dejar margen de fatiga. Siempre consulte la ficha técnica específica de la resina en lugar de basarse en tablas genéricas.
¿Cómo puedo reducir la fuerza de inserción sin perder retención?
Reduzca el ángulo de avance para que el brazo entre con mayor suavidad y mantenga un ángulo de retorno pronunciado para asegurar la sujeción. Alargar o estrechar el brazo también reduce directamente la fuerza de deflexión. Estos ajustes disminuyen el esfuerzo de inserción sin afectar significativamente la retención.
¿Qué material funciona mejor para un cierre a presión reutilizable?
El PP es la opción más común para broches de uso repetido debido a su resistencia a la fatiga por flexión. El POM funciona bien cuando la rigidez y un cierre firme también son importantes. Ambos materiales soportan ciclos repetidos de forma fiable. La elección final se basa en el entorno de carga, la exposición a productos químicos y el rango de temperatura de funcionamiento.
¿Por qué se está aflojando mi cierre a presión con el tiempo?
Lo más probable es que se deba a la deformación plástica. Si la junta soporta una carga constante al cerrarse, un plástico propenso a la deformación plástica se relajará gradualmente y la retención disminuirá. La solución consiste en rediseñar la junta para que soporte poca o ninguna carga estática una vez cerrada: el cierre se realiza, pero la geometría circundante absorbe la carga. Otra opción es utilizar un material con menor deformación plástica, como POM o PA.
¿Qué grosor debe tener el brazo de un mecanismo de palanca en voladizo?
Lo suficientemente delgado para que la tensión en la raíz se mantenga dentro del límite del material para la longitud de brazo elegida, y no más grueso. Dado que la tensión aumenta con el grosor de la raíz, una raíz más delgada ofrece mayor seguridad ante la tensión, pero produce una sujeción más suave. Estreche el brazo hacia la punta y siempre añada un filete en la raíz, independientemente de su grosor.
¿Se pueden fabricar cierres a presión de metal?
Sí. Los cierres metálicos a presión son ideales para aplicaciones de alta carga o temperatura donde el plástico se deformaría o ablandaría. El metal tolera mucha menos tensión antes de ceder permanentemente, por lo que los diseños presentan radios mayores y deflexiones menores. Para la mayoría de los productos plásticos de consumo e industriales, el plástico sigue siendo la opción más práctica.
¿Qué tolerancias debe tener una junta de ajuste a presión?
Aplique la tolerancia más estricta al rebaje de acoplamiento, ya que esta dimensión controla tanto el ajuste como la retención. Las superficies cosméticas pueden tener una tolerancia menor. Para piezas moldeadas, tenga en cuenta la contracción del material. Para piezas impresas, tenga en cuenta la variación dimensional inherente al proceso. Añada elementos de posicionamiento para evitar que se acumule una desviación de tolerancia en la zona donde el encaje debe ajustarse correctamente.
Conclusión
La vida útil de un ajuste a presión depende casi por completo de la eficacia con la que el diseño gestione la tensión. Mantener la tensión en la raíz dentro del límite admisible del material, redondear correctamente la esquina y adaptar el material al uso real de la unión: estas tres decisiones resuelven la mayoría de las fallas en los ajustes a presión antes de que el diseño salga del CAD.
Para continuar:
- El diseño de ajuste a presión es, ante todo, un problema de tensión. Cada elección geométrica influye, positiva o negativamente, en esa limitación.
- En el caso de las vigas en voladizo: un brazo más largo, una sección transversal cónica y un radio de curvatura generoso en la raíz previenen la mayoría de las fallas. Estas no son mejoras, sino el punto de partida.
- En la selección de materiales para cualquier junta que soporte carga estática o se abra repetidamente, se debe priorizar la resistencia a la fluencia y a la fatiga sobre la rigidez.
- Una geometría que funciona en un proceso de fabricación puede comportarse de forma muy diferente en otro. Diseñe pensando en el proceso de producción que realmente utilizará.
- Primero, se realiza una validación analítica y luego se utiliza un prototipo físico. La fórmula confirma la viabilidad del diseño; el prototipo confirma su resistencia en condiciones reales.
Antes de comprometerse con el utillaje o el inicio de la producción, una revisión DFM que abarque la geometría del brazo, el filete de la raíz, el dimensionamiento del socavado, la tensión y la elección del material pondrá de manifiesto los problemas que son fáciles de corregir ahora y costosos de corregir después de que se fabriquen las piezas.
