


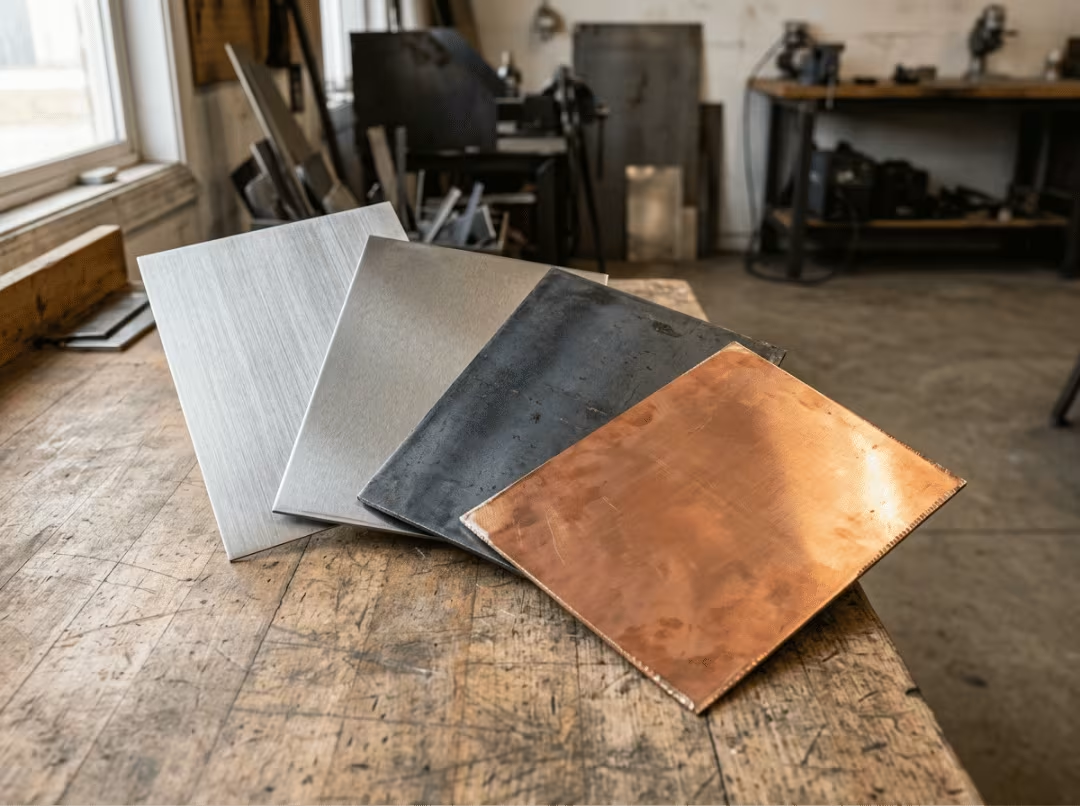
Un soporte prototipo se agrieta por completo en la línea de plegado, y la producción se retrasa una semana mientras se busca material nuevo. Elegir el tipo de chapa metálica adecuado para el prototipado rápido es lo que diferencia una pieza que se dobla limpiamente y supera las pruebas a la primera de una que no. El mismo dibujo se puede cortar y conformar en una docena de materiales, y elegir el incorrecto conlleva una reconstrucción, una prueba retrasada o, peor aún, un resultado que parece correcto pero que engaña.
Ese último punto es el verdadero peligro. Un material de prueba puede pasar una prueba de ajuste, pero fallar en una prueba de carga, lo que no aporta ninguna información sobre la pieza final. Ya sea que se trate de corte láser, corte por chorro de agua, doblado CNC o estampado de series cortas, el material inicial determina cada paso posterior.
Esta guía te ofrece una forma reproducible de relacionar el material con lo que tu prototipo realmente necesita demostrar, no una simple hoja de especificaciones que leerás por encima una vez y olvidarás.
¿Qué es lo que realmente impulsa la elección del material?
No se le da la misma importancia a todas las propiedades. Se las evalúa en el orden que exige el propósito del prototipo, y generalmente uno o dos factores determinan la decisión final. Esta es la clasificación que suele funcionar en la mayoría de los prototipos:
- Carga mecanica — Resistencia a la tracción, límite elástico, dureza, vida útil a la fatiga. Comience aquí solo cuando la pieza soporte realmente la carga durante la prueba.
- Conformabilidad y flexibilidad — el factor que silenciosamente arruina la mayoría de los prototipos. Los materiales dúctiles se doblan con radios pequeños sin agrietarse; los más rígidos y duros se parten en la curva.
- Corrosión y entorno de servicio — humedad, productos químicos, niebla salina, lavados desinfectantes. Si la pieza se encuentra en un entorno hostil, esto sube rápidamente en la lista.
- Peso y conductividad — decisivo para la industria aeroespacial, la electrónica, los disipadores de calor y las carcasas, donde cada gramo o vatio cuenta.
- Soldabilidad y unión — El acero al carbono se suelda fácilmente; algunas aleaciones de aluminio necesitan un material de aporte y una técnica específicos para que la soldadura sea efectiva.
- Acabado y postprocesamiento — El anodizado, el recubrimiento en polvo, el galvanizado y la pasivación se comportan de manera diferente según el metal base.
- Disponibilidad y plazo de entrega — Las aleaciones comunes en calibres estándar se envían rápidamente. Las piezas exóticas alargan el plazo de entrega varias semanas.
- Costo y MOQ — En las series de prototipos pequeñas, la configuración y el aprovisionamiento suelen costar más que la materia prima por pieza.
La clave está en saber qué factor es el determinante. En una pieza sometida a pruebas de carga, las propiedades mecánicas son el factor determinante, y todo lo demás se ajusta a ellas. En una carcasa que requiere mucha flexibilidad, la conformabilidad es el factor determinante, ya que una brida agrietada arruina la construcción por muy resistente que sea la aleación. En una demostración estética, el acabado es el factor determinante, puesto que nadie somete a pruebas de resistencia un prototipo.
Una sola regla rige todo esto.
Cuando el resultado de la prueba depende del comportamiento del material, utilice el material de producción como prototipo. Si no es así, puede sustituirlo libremente y ahorrar tiempo y costes donde realmente importan.
Las cinco familias de chapa metálica para la creación de prototipos
Casi todos los materiales prototipo se clasifican en cinco familias, y conocer las características de cada una es más importante que memorizar los números de grado. El acero al carbono es económico y fácil de moldear. El acero inoxidable ofrece resistencia a la corrosión. El aluminio destaca por su ligereza. El cobre y el latón proporcionan conductividad y un buen aspecto. Las aleaciones especiales soportan condiciones de servicio extremas, como altas temperaturas o productos químicos agresivos. Cada sección a continuación cubre los grados más comunes, las desventajas que realmente importan y cuándo es mejor optar por una familia u otra.
Aceros al carbono
El acero al carbono es el material prototipo por defecto, y con razón. Es económico, se moldea fácilmente, se suelda sin problemas y se suministra en todos los calibres que puedas necesitar, siempre y cuando la corrosión no forme parte de la prueba.
Los aceros más comunes son los aceros dulces: 1008, 1010 y 1018. Los dos primeros son más blandos y se doblan con facilidad, lo que los convierte en una opción segura para piezas con radios pequeños. El 1018 ofrece mayor resistencia sin sacrificar la facilidad de mecanizado y soldadura. Para prototipos, este trío cubre prácticamente todas las necesidades.
La distinción más importante, más allá del grado, radica en si se trata de acero laminado en frío (CRS) o laminado en caliente (HRS). El acero laminado en frío es el prototipo estándar, ya que ofrece una superficie lisa, tolerancias de espesor más estrictas y bordes limpios tras el corte láser. Esto se traduce en menos retoques y piezas con un aspecto muy similar al de la producción. El acero laminado en caliente presenta una rugosidad menor y tolerancias más amplias, por lo que conviene reservarlo para piezas más grandes y gruesas donde el acabado superficial no es crucial, pero sí lo es el coste.
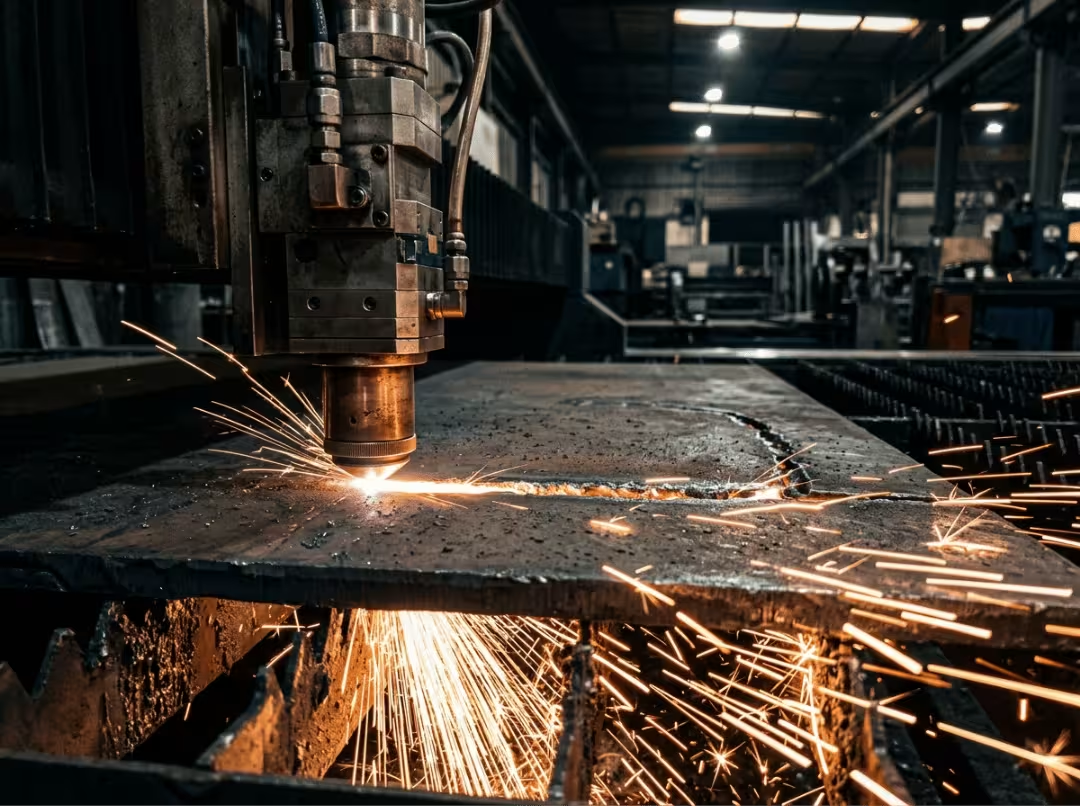
Las ventajas del acero al carbono son difíciles de superar al inicio de un proyecto: bajo costo, excelente conformabilidad, fácil soldadura y amplia disponibilidad. La desventaja es la corrosión. El acero al carbono sin recubrimiento se oxida, por lo que necesita un recubrimiento para resistir condiciones que no sean de taller seco. Además, es más pesado que el aluminio, lo que lo descarta cuando el peso es un factor determinante en el diseño.
¿Cuándo usarlo? En soportes estructurales, chasis, carcasas y cualquier pieza que vaya a ser pintada o recubierta con pintura en polvo. En estos casos, el recubrimiento protege contra la corrosión, evitando que el metal base se vea afectado, y se obtiene un rendimiento similar al de la producción por muy poco dinero.
Aceros inoxidables
El acero inoxidable justifica su precio más elevado cuando la resistencia a la corrosión o un acabado higiénico son requisitos indispensables. Sin embargo, su proceso de conformado exige planificación, y ahí es donde surgen los problemas.
Tres grados cubren la mayoría de los trabajos de prototipado. El 304 es la opción multiuso, que equilibra la resistencia a la corrosión, la resistencia mecánica y la conformabilidad. El 316 incorpora molibdeno, lo que proporciona una protección real en entornos marinos, químicos y ricos en cloruros, donde el 304 acabaría corroyéndose. El 17-4 PH es un grado de alta resistencia y endurecible, ideal cuando el prototipo debe soportar las mismas tensiones que la pieza de producción.
Ahora bien, las advertencias: el acero inoxidable no se moldea como el acero al carbono. Se endurece por deformación al doblarlo, lo que significa que el metal se vuelve más duro y quebradizo justo donde se intenta darle forma. Si se fuerza un radio pequeño sin tenerlo en cuenta, la pieza se agrietará. El acero inoxidable también se desgasta durante el conformado: las superficies se sueldan en frío y se desgarran en lugar de deslizarse, lo que daña las herramientas y deja piezas rayadas. Una pieza de acero inoxidable que se resiste a la plegadora generalmente significa que la configuración no tuvo en cuenta estos hábitos, no que la máquina haya fallado.
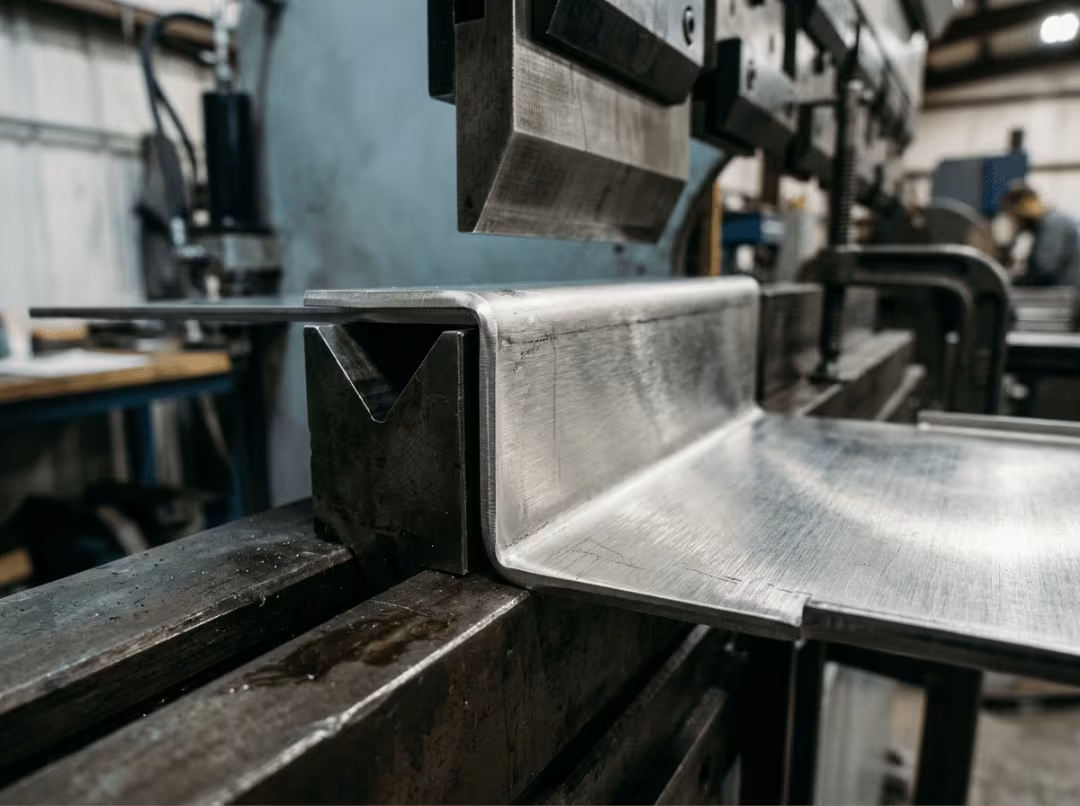
La solución práctica consiste en radios de curvatura generosos, las herramientas adecuadas y, a veces, un paso de conformado adicional para facilitar la adaptación del metal a la forma deseada. Nada de esto es difícil, pero debe planificarse antes del primer doblado.
Su coste es superior al del acero al carbono, así que no recurra al acero inoxidable por costumbre. Úselo solo cuando el entorno o el acabado lo requieran realmente. Por ejemplo: una carcasa de sensor para zonas costeras fabricada en acero inoxidable 304 mostrará manchas de óxido en cuestión de meses, mientras que la misma pieza fabricada en acero inoxidable 316 resiste la corrosión salina sin problemas.
Cuándo utilizarlo: dispositivos médicos, equipos de procesamiento de alimentos, herrajes para exteriores y náuticos, y cualquier pieza que requiera un acabado sanitario o resistente a la corrosión.
Aleaciones de aluminio
El aluminio destaca por su ligereza y resistencia a la corrosión, pero la aleación que elijas determinará si se dobla con facilidad o se agrieta en tus manos. Considera estas tres herramientas como distintas, no como opciones intercambiables.
El 5052 es el ideal para piezas de chapa conformadas. Se dobla bien, resiste la fatiga y admite radios pequeños sin agrietarse; es lo más parecido a un aluminio sin problemas para trabajos de doblado. El 6061 se mecaniza perfectamente y tiene buena resistencia, pero se agrieta con curvaturas pronunciadas. Es adecuado para piezas con pocas características de conformado o radios suaves, no para una caja plegada por los cuatro lados. El 7075 es resistente, casi igualando a algunos aceros, pero es frágil al doblarse y rara vez es la opción adecuada para prototipos de chapa conformada. Especifíquelo solo cuando la resistencia bruta sea más importante que la necesidad de plegar la pieza.
Además de su flexibilidad, el aluminio ofrece ventajas reales: pesa aproximadamente un tercio que el acero, presenta resistencia natural a la corrosión sin necesidad de recubrimiento y se puede anodizar fácilmente para obtener color, mayor dureza o resistencia al desgaste.
Luego está el efecto de recuperación elástica, que te sorprenderá si no lo tienes en cuenta. El aluminio se recupera más que el acero después de doblarlo. Formas la pieza, se ve bien mientras está sujeta en la herramienta, y en el momento en que la sueltas, el ángulo se abre de nuevo. Un doblez de 90 grados se relaja a 92 o 93, y de repente la brida no está alineada. La solución es sobredoblar: ajustar la plegadora para que doble más allá del objetivo, de modo que la pieza recupere su forma original. Esto significa que debes compensar los ajustes de la herramienta y la plegadora antes de la producción, no corregirlos después.
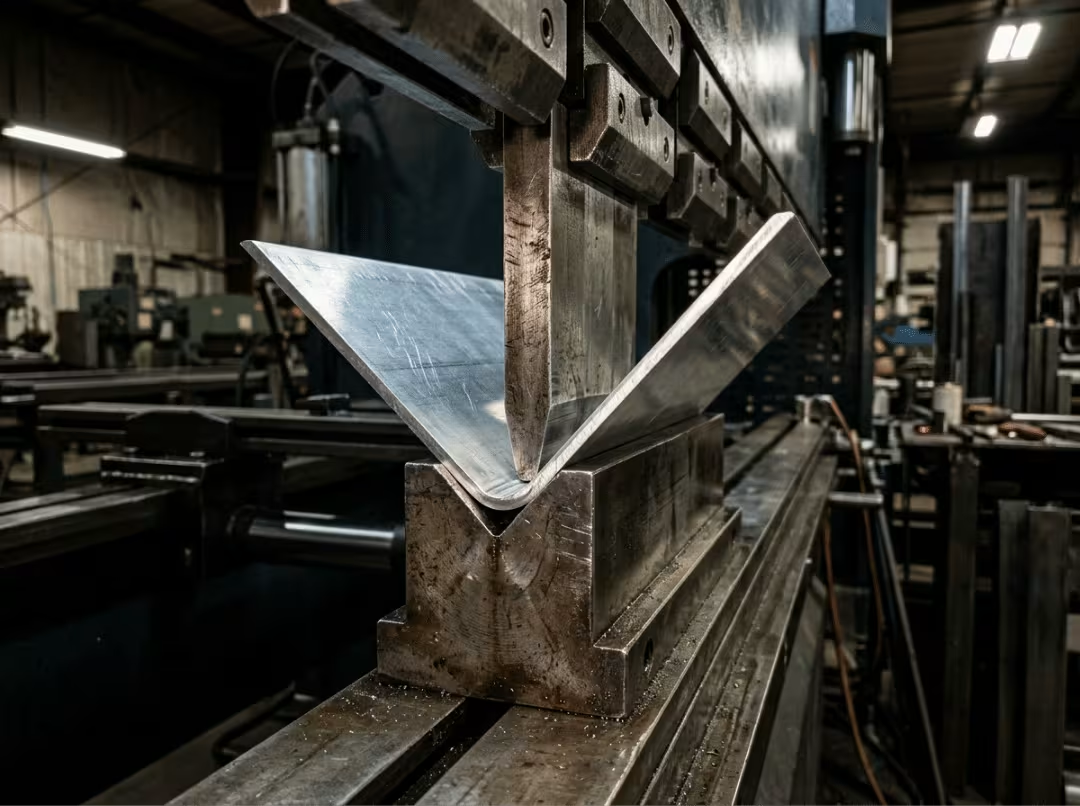
He aquí la diferencia en la práctica: al doblar un soporte de radio reducido en 5052, el resultado es impecable. Si se dobla la misma geometría en 6061, es probable que aparezcan grietas en la parte exterior del pliegue. El mismo diseño, las mismas herramientas, pero un resultado completamente distinto, determinado únicamente por la aleación elegida.
Cuándo utilizarlo: en carcasas, soportes, disipadores de calor, piezas para drones y automóviles, y en carcasas de aparatos electrónicos de consumo donde el peso y la resistencia a la corrosión son factores determinantes del diseño.
Cobre y latón
Se elige cobre o latón cuando la conductividad o la apariencia priman sobre el costo, no antes. Fuera de ese reducido grupo de aplicaciones, son un hábito costoso.
El cobre C110 es la opción ideal por su conductividad. Conduce el calor y la corriente mejor que casi cualquier otro material mecanizable, lo que lo convierte en la elección correcta para barras conductoras, disipadores de calor y blindaje de RF. Cuando el prototipo debe demostrar su rendimiento eléctrico o térmico, ningún sustituto más económico puede ofrecer un resultado fiable. Sustituirlo por aluminio para ahorrar dinero produce datos que no se transfieren.
El latón C260 sacrifica algo de conductividad a cambio de facilidad de mecanizado y un acabado pulido. Se corta y moldea con suavidad, resiste la corrosión sin necesidad de recubrimiento y ofrece un acabado brillante que realza el diseño. Por eso se utiliza en herrajes, accesorios y molduras decorativas, donde la apariencia es fundamental.
Ambos metales se endurecen por deformación más rápido que el acero o el aluminio. Al doblarlos, se rigidizan y se vuelven quebradizos justo donde se necesita que se flexionen, lo que implica radios generosos, un conformado cuidadoso y no asumir que se comportarán como el acero dulce. El costo es otra limitación. Su precio por libra es mayor que el del acero o el aluminio, a veces considerablemente. En una serie corta de prototipos, ese sobreprecio es manejable, pero sigue siendo real.
Cuándo utilizarlo: en componentes eléctricos, hardware de radiofrecuencia y térmico, y piezas decorativas donde la conductividad o la calidad del acabado sean requisitos fundamentales.
Aleaciones especiales y exóticas
Recurra a estas opciones solo cuando el prototipo deba demostrar algo sobre el material exótico final. Si la prueba no depende de la relación resistencia-peso del titanio o de la resistencia al calor del Inconel, una alternativa más económica le permitirá obtener la respuesta más rápidamente y con muchas menos dificultades de abastecimiento.
El titanio de grado 2 es la base para piezas resistentes a la corrosión y biocompatibles. Soporta entornos químicos agresivos y aplicaciones en contacto con el cuerpo, siendo más ligero que el acero. El grado 5 (Ti-6Al-4V) ofrece una resistencia considerable, aunque a un precio más elevado. Es la opción ideal cuando la pieza soporta una carga estructural importante y no puede permitirse el peso adicional del acero.
Las aleaciones Inconel 625 y 718 soportan temperaturas extremas. Mantienen su resistencia y evitan la oxidación en entornos donde la mayoría de los metales se ablandan o se incrustan: secciones de turbinas, componentes de escape y equipos químicos sometidos a altas temperaturas. Cuando el calor es el principal objetivo de la prueba, ningún material más económico reproduce fielmente su comportamiento.
Las razones para no utilizarlas a menos que sea absolutamente necesario son sencillas: las láminas tienen un calibre y tamaño limitados, los plazos de entrega se extienden durante semanas, los costos de los materiales son elevados y tanto el conformado como la soldadura requieren un manejo especial: atmósferas controladas, materiales de relleno específicos y talleres con verdadera experiencia en el metal. Un solo error puede arruinar una pieza costosa.
Sé honesto sobre lo que se está probando con el prototipo. Si se trata de una prueba de ajuste o de ensamblaje, un sustituto de acero o aluminio funciona perfectamente. Anota la sustitución y continúa.
Cuándo utilizarlo: en la industria aeroespacial, el automovilismo, el procesamiento químico y los implantes médicos; aplicaciones en las que el material exótico en sí mismo es lo que se está evaluando.
Las cinco familias, una al lado de la otra
Una tabla de referencia permite acotar rápidamente la mayoría de las comparaciones. Úsela para preseleccionar las opciones y luego verifique la geometría, el calibre y el stock local de su pieza.
|
Family |
Coste relativo |
Conformabilidad |
Resistencia a la Corrosión: |
Fuerza-peso |
Plazo de entrega típico |
|---|---|---|---|---|---|
|
Acero carbono |
Bajo |
Excelente |
Pobre (necesita recubrimiento) |
Moderado |
Rápido |
|
Inoxidable |
Media |
Justo (se endurece con el trabajo) |
Excelente |
Bueno |
Rápido |
|
Aluminio: |
Media |
Bueno (dependiendo de la aleación) |
Bueno |
Excelente |
Rápido |
|
Cobre / Latón |
Alto |
Justo (se endurece con el trabajo) |
Bueno |
Bajo |
Moderado |
|
Aleaciones especiales |
Muy alto |
Varíable |
Excelente |
Excelente |
Lenta |
Las opciones predeterminadas son fáciles de deducir de esa tabla. Acero al carbono cuando el costo es el factor principal. Acero inoxidable cuando la resistencia a la corrosión o un acabado sanitario son imprescindibles. Aluminio cuando el peso determina el diseño. Cobre cuando la conductividad es el único requisito. Aleaciones especiales cuando el entorno de servicio es realmente extremo y ningún sustituto proporcionará datos fiables.
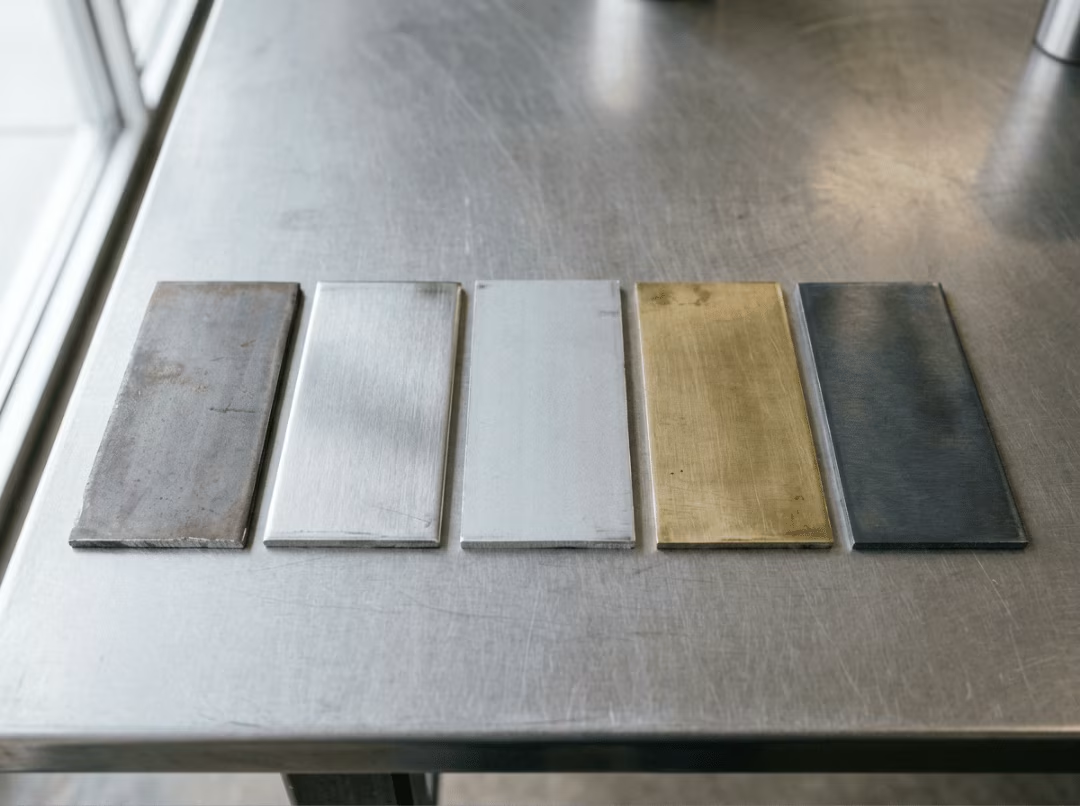
Dos factores pueden invalidar por completo la tabla. La disponibilidad de existencias varía según la región: una llamada a un proveedor local suele ofrecer plazos de entrega más cortos que cualquier cifra genérica, y puede influir en la decisión sobre el material al instante. Además, el calibre es más importante de lo que se suele pensar. Las piezas más delgadas se conforman con mayor facilidad y se doblan con mayor precisión; las piezas más gruesas requieren mayor margen de doblado, herramientas más robustas y radios más amplios. La misma aleación, fabricada con dos calibres diferentes, puede comportarse como materiales distintos en la plegadora.
Lo que la hoja de datos no te dirá
Los fallos en los prototipos rara vez se deben a una resistencia a la tracción incorrecta. Suelen deberse a una flexión que se agrietó, un borde que complicó la soldadura o un acabado que no se adhirió. Nada de esto figura en la hoja de especificaciones. Aquí le mostramos qué debe tener en cuenta antes de que las piezas lleguen a la planta de producción.
Radios mínimos de curvatura. Cada material tiene un radio por debajo del cual se agrieta, y el del aluminio es mayor de lo que la mayoría de la gente supone, especialmente en el caso del 6061. El acero dulce tolera curvaturas mucho más pronunciadas sin problemas. Defina el radio mínimo antes de comprometerse con la geometría, no después de que la primera pieza se haya partido.
Recuperación elástica. El aluminio y el acero inoxidable recuperan mejor su forma que el acero al carbono tras liberar la flexión. La pieza parece correcta en la herramienta, pero se abre uno o dos grados al liberarse. La compensación de sobreflexión no es una solución provisional, sino una práctica estándar. Incorpórela a la configuración de la plegadora antes de procesar la primera pieza.
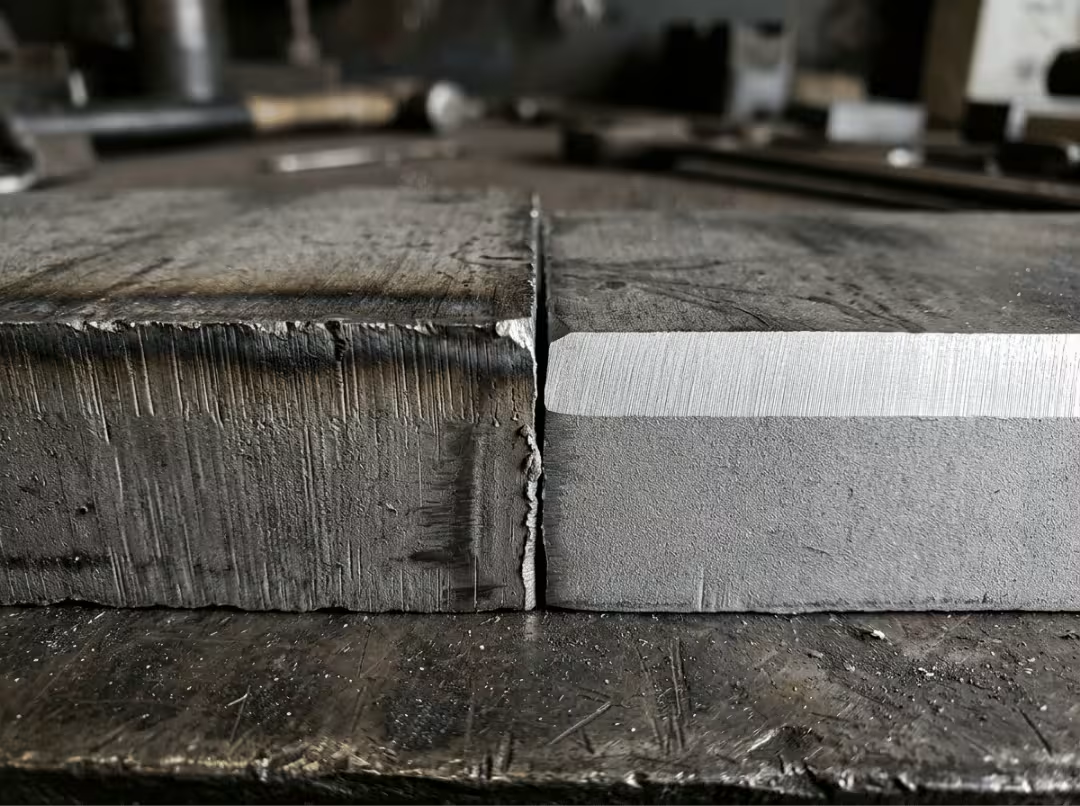
Interacciones entre métodos de corte. El corte por láser es rápido y preciso, pero deja una zona afectada por el calor a lo largo de cada borde de corte: una banda estrecha de metal alterado que puede agrietarse al doblarse bruscamente o provocar una soldadura irregular. El corte por chorro de agua se realiza en frío y deja un borde limpio e inalterado. Cuando un borde de corte se dirige directamente hacia una curva o una soldadura, el método de corte no es una cuestión de logística, sino de calidad.
Tolerancias ajustadas a la prueba. Las tolerancias estrictas suponen un coste considerable en la producción de prototipos. Una pieza para prueba de ajuste no requiere la misma precisión que una pieza sometida a prueba de carga. Ajuste las tolerancias según lo que requiera la prueba, no según la configuración predeterminada de la plantilla de dibujo.
Preparación de la superficie según el material. El acero inoxidable requiere pasivación para un buen rendimiento en ambientes corrosivos. El aluminio necesita una preparación adecuada de la superficie —generalmente un grabado o una capa de conversión— antes del anodizado. El acero al carbono requiere granallado o grabado químico para una correcta adherencia de la pintura. El proceso de acabado no es intercambiable entre los diferentes materiales.
La realidad de las láminas y los pedidos mínimos. La mayoría de los proveedores venden láminas completas. Para un solo prototipo, eso supone un desperdicio. Un servicio de corte local le permite comprar solo lo que necesita, a menudo con plazos de entrega más rápidos que si realiza un pedido a un distribuidor.
El método de unión se define desde el principio. La soldadura , el remachado y la unión adhesiva imponen sus propias limitaciones de material. Algunas aleaciones de aluminio requieren un material de aporte específico para soldar sin agrietarse. Los adhesivos se comportan de manera diferente en aluminio anodizado que en aluminio sin recubrimiento. Decida cómo se unirá la pieza antes de finalizar la selección del material; ambas decisiones se influyen mutuamente.
Adapta el material al objetivo de tu prototipo.
Antes de consultar una tabla de propiedades, define qué debe demostrar el prototipo. Ese propósito te indicará qué criterios son importantes y cuáles puedes ignorar sin problema, y te ayudará a acotar la elección de materiales más rápidamente que cualquier tabla comparativa.
Prototipo funcional. La pieza debe comportarse como la real: soportar la misma carga, resistir el mismo entorno y ensamblarse de la misma manera. Utilice el material de producción. Un prototipo que se doble o se fatigue de forma diferente genera datos de prueba que no se transfieren a la pieza real. Si el diseño de producción requiere acero inoxidable 316, fabrique el prototipo en 316, incluso con el costo adicional. La alternativa es un resultado de prueba que no permite tomar decisiones.
Prototipo de ajuste y ensamblaje. La precisión dimensional es lo único que importa. Se comprueba que las piezas encajen, que los orificios coincidan y que las holguras sean correctas. Las propiedades del material son irrelevantes. Tanto el acero dulce como el aluminio 5052 son buenas alternativas, y se cortan y conforman con la suficiente rapidez como para mantener el cronograma de producción en marcha.
Modelo visual o conceptual. Esta pieza se evalúa por su apariencia y tacto, por lo que el acabado, el color y las opciones de recubrimiento son factores clave en la selección. El latón admite bien un acabado pulido. El aluminio se anodiza fácilmente. El acero al carbono recubierto admite un acabado pintado. Elija los acabados que mejor se ajusten a la apariencia deseada y, a partir de ahí, verifique la disponibilidad en stock.
Cuatro preguntas permiten clasificar cualquier pieza en la categoría correcta:
- ¿Qué cargas soporta la pieza durante la prueba?
- ¿A qué entorno se enfrenta: temperatura, humedad, productos químicos?
- ¿Cómo se une a los componentes vecinos?
- ¿La versión de producción utilizará el mismo material, o es probable que haya algún cambio más adelante?
Las respuestas suelen llevarte a una familia, a veces a un grado escolar específico.
El atajo práctico: ante la duda, utilice el material de producción para el prototipo, a menos que el costo o el plazo de entrega obliguen a una sustitución. Al sustituir un material, regístrelo en el informe de ingeniería: el material utilizado y el motivo. Esta simple anotación evita que el resultado de la prueba del prototipo se interprete erróneamente como datos del diseño final. Es un paso de cinco segundos que previene una clase de errores sorprendentemente costosos.
Preguntas frecuentes
¿Cuál es la chapa metálica más utilizada para la creación rápida de prototipos?
El acero al carbono laminado en frío es la opción por defecto para prototipos. Es económico, se moldea y suelda fácilmente, y produce bordes limpios tras el corte láser en cualquier calibre estándar. El aluminio 5052 es una excelente alternativa para piezas donde el peso o la resistencia a la corrosión son factores importantes.
¿Puedo hacer un prototipo con un material diferente al de la pieza final de producción?
Sí, siempre que la prueba no dependa del comportamiento del material. Las comprobaciones de ajuste y las pruebas de montaje funcionan bien con materiales de sustitución más económicos. Para las pruebas funcionales donde la resistencia, la fatiga o la corrosión son las variables, utilice el material de producción y documente cualquier sustitución, para que los datos no se interpreten erróneamente como una validación del diseño real.
¿Cómo influye el grosor de la lámina en la elección del material?
El espesor influye en la conformabilidad y en los requisitos de utillaje. El material más delgado se dobla con radios más pequeños y es más fácil de conformar. El material más grueso requiere mayor margen de curvatura, utillaje más robusto y radios más amplios para evitar grietas. La misma aleación puede comportarse de forma muy diferente con dos espesores distintos; considere el espesor y el material en conjunto, no por separado.
¿Cuándo debo elegir acero inoxidable en lugar de aluminio?
Elija acero inoxidable cuando la resistencia a la corrosión, la capacidad de carga o un acabado sanitario sean imprescindibles; los casos más comunes son las piezas para aplicaciones médicas, alimentarias y marinas. Elija aluminio cuando el peso sea la prioridad y el entorno sea menos agresivo. El acero inoxidable es más pesado y difícil de moldear que el aluminio, por lo que no es una opción segura por defecto; utilícelo solo cuando la aplicación lo requiera.
¿Es mejor el corte por láser o el corte por chorro de agua para la creación de prototipos de chapa metálica?
La respuesta correcta depende de lo que ocurra después del corte. El corte por láser es más rápido y dimensionalmente más preciso, pero deja una zona afectada por el calor que puede causar problemas en curvas cerradas o soldaduras posteriores. El corte por chorro de agua se realiza en frío sin afectar térmicamente el borde, lo cual es fundamental cuando los bordes cortados se someten directamente a una operación de conformado o soldadura.
¿Cuál es el radio de curvatura mínimo para diferentes tipos de chapa metálica?
El radio mínimo de curvatura varía según el material y el calibre, pero la regla general se mantiene: el acero dulce dúctil admite los radios más pequeños, el aluminio requiere más espacio del que se suele pensar, y los metales que se endurecen por deformación, como el acero inoxidable y el 6061, requieren radios aún mayores. Confirme el radio mínimo específico antes de incorporar una característica de radio pequeño; corregirlo en el diseño es mucho más económico que desechar las piezas dobladas.
¿Cuánto tiempo se tarda en conseguir la chapa metálica necesaria para un prototipo?
Las aleaciones comunes en calibres estándar —acero laminado en frío, acero inoxidable 304, aluminio 5052 y 6061— generalmente se envían en pocos días. Las aleaciones especiales y exóticas, como el titanio y el Inconel, pueden tardar varias semanas en conseguirse, según la disponibilidad. Contactar con un proveedor local le proporcionará el plazo de entrega más preciso para el grado y el espesor específicos que necesita.
Conclusión
La elección del material comienza con el propósito del prototipo, no con la tabla de propiedades. Si el peso es un factor determinante en el diseño, el aluminio 5052 ofrece conformabilidad y ligereza sin problemas de corrosión. Si la resistencia a la corrosión es indispensable, el acero inoxidable 304 o 316 ofrece un rendimiento superior donde metales más económicos no lo hacen. Si el costo y la disponibilidad son las principales limitaciones, el acero laminado en frío cubre la mayoría de las situaciones rápidamente. El cobre justifica su precio cuando se requiere conductividad. Las aleaciones especiales justifican su precio cuando el entorno de servicio no permite alternativas.
Esa única decisión determina la rapidez con la que llegan las piezas, su coste y si el resultado de la prueba resulta útil. Si se elige correctamente, el prototipo cumple su función a la primera.
Establece los criterios, evalúa las cinco familias de materiales según ellos y elige el material que responda a la pregunta fundamental de tu prototipo. Todo lo demás se deriva de eso.
