


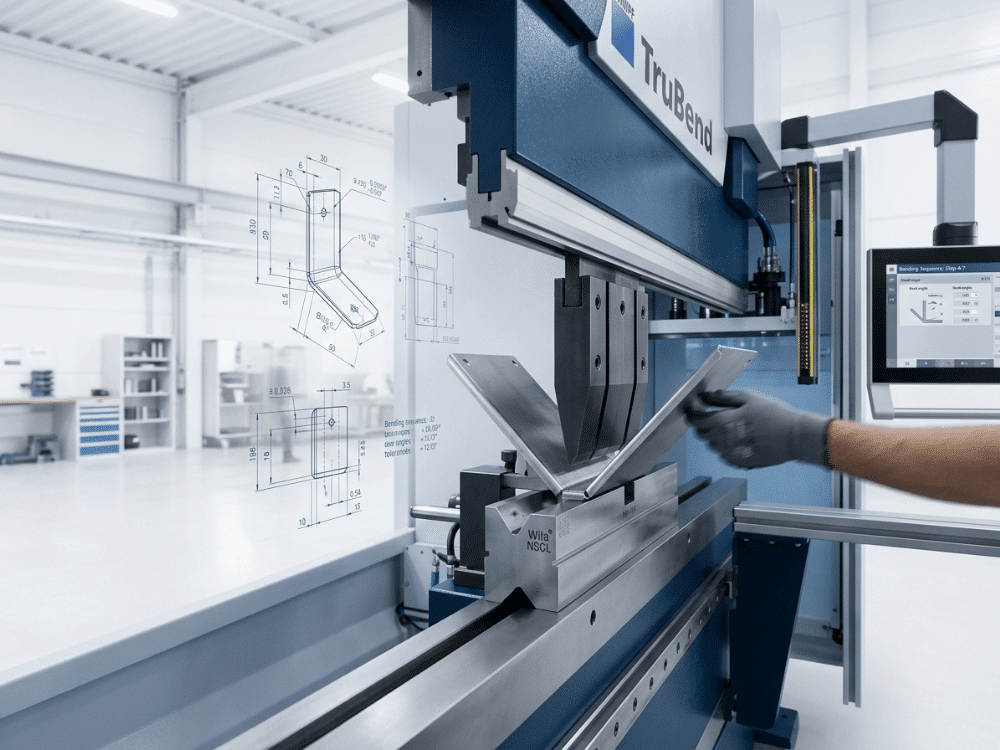
El doblado de chapa metálica suele fallar silenciosamente. La pieza se ve bien en pantalla, el dibujo pasa la revisión interna, pero luego llega la primera muestra con esquinas agrietadas, agujeros deformados o bridas que no encajan en la matriz. Casi todos estos fallos se deben a una decisión de diseño tomada antes de que el metal siquiera tocara la matriz.
Esta guía se centra en las decisiones más importantes: cómo elegir un radio de curvatura que el material pueda soportar, cómo calcular la tolerancia de curvatura sin adivinar y qué comprobar antes de aprobar un plano. No es un manual de procesos exhaustivo, sino una referencia práctica que evita que las piezas acaben en la basura.
Todos los valores aquí mostrados son de referencia. El tipo de material, el temple, las herramientas y el proveedor influyen en los límites reales. Confirme las dimensiones críticas con su fabricante antes de finalizar cualquier plano.
¿Cuándo tiene sentido doblar chapa metálica?
El doblado de chapa metálica es un proceso de conformado que deforma plásticamente una lámina de metal plana a lo largo de un eje recto para crear bridas, canales, soportes y cerramientos. Una prensa plegadora introduce un punzón en una matriz en V, forzando la chapa a un ángulo determinado sin cortar ni eliminar material.
Es la opción ideal para producciones de volumen bajo a medio, donde la geometría de las piezas se compone principalmente de dobleces, bridas y agujeros. Los costes de utillaje son bajos, la configuración cambia rápidamente y el paso del prototipo a la producción es ágil. A diferencia del mecanizado CNC , el doblado no genera virutas ni desperdicia material.
Se convierte en un proceso erróneo cuando se necesita una planitud muy precisa en tramos largos, superficies curvas complejas o volúmenes lo suficientemente altos como para que el estampado resulte más económico por unidad.
Cómo el comportamiento del material controla la flexión
La mayoría de los errores de diseño comienzan aquí. Un radio que funciona en acero dulce se agrietará en aluminio 6061-T6 en el primer intento. Comprender el porqué evita el tipo de fallas que solo se manifiestan en la planta de fabricación.
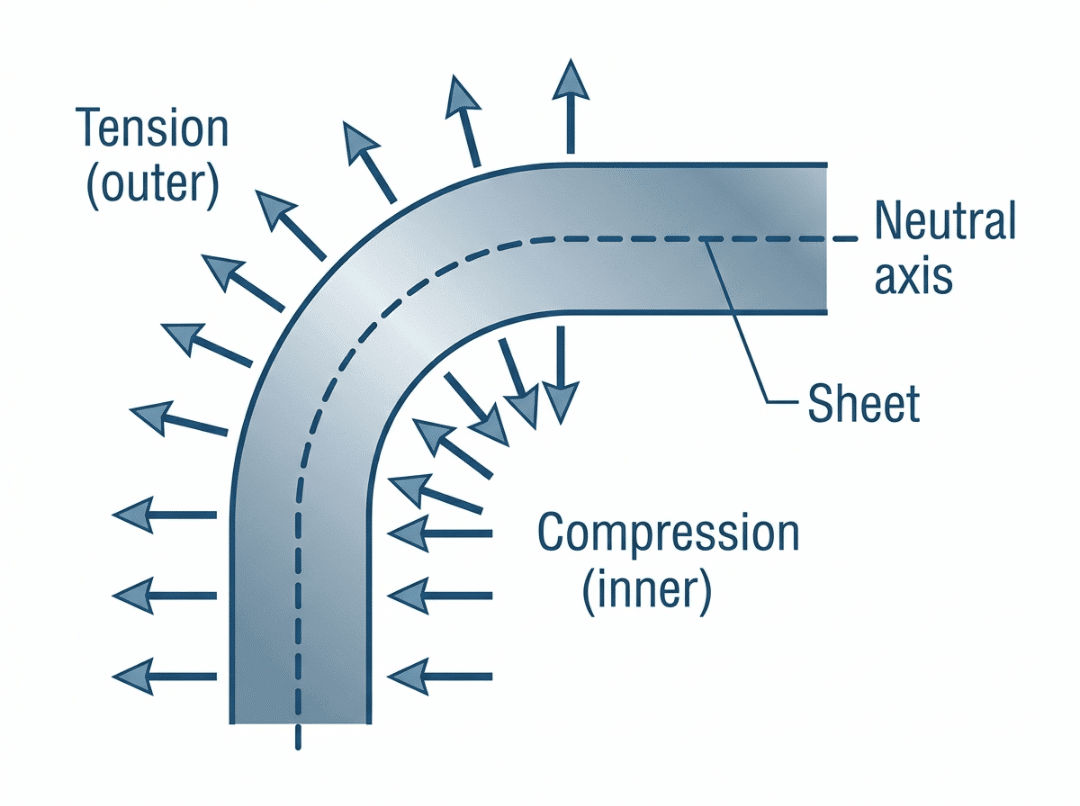
Cuando una lámina se dobla, la superficie exterior se estira por tensión y la interior se comprime. Entre ambas se encuentra el eje neutro , una capa que no se estira ni se comprime. Durante el doblado, el eje neutro se desplaza hacia adentro, y el factor K indica con precisión su posición. Todos los cálculos de patrones planos dependen de esta posición.
El problema de la recuperación elástica
Todo doblado comienza con una deformación elástica. El metal se resiste y tiende a volver a su forma plana. Para mantener un ángulo permanente, el doblado debe llevar el material más allá de su límite elástico, hasta la deformación plástica. Solo la parte plástica permanece cuando se libera la prensa. La parte elástica recupera su forma original; por eso, el sobredoblado siempre forma parte de la configuración de producción, no indica que algo haya fallado.
Los materiales de alta resistencia a la fluencia, como el acero inoxidable 304 y el aluminio 6061-T6, recuperan su forma original considerablemente más que el acero dulce. Los talleres ajustan la corrección mediante ensayos de doblado. La tolerancia angular de su plano debe reflejar la capacidad real del proceso, no la que usted desearía.
Endurecimiento de trabajo
A medida que el metal se deforma plásticamente en la zona de flexión, su límite elástico aumenta. Esto refuerza la esquina terminada, lo cual suele ser útil. La desventaja es la menor ductilidad. Una curva endurecida por deformación es más vulnerable al agrietamiento durante cualquier operación de conformado posterior. El acero inoxidable 304 se endurece por deformación de forma agresiva, lo que también explica su marcada recuperación elástica.
Dirección de grano
La chapa laminada tiene una veta alineada con la dirección de laminación del molino. El doblado perpendicular a esta veta permite radios más pequeños y menor riesgo de agrietamiento. El doblado paralelo a ella, especialmente en aceros más duros, aumenta considerablemente el riesgo de agrietamiento.
En el caso del aluminio 6061-T6, la dirección de la fibra es una decisión de producción, no una recomendación opcional. Oriente las líneas de plegado perpendicularmente a la fibra siempre que sea posible, o acepte un radio interior mayor para compensar.
Radio de curvatura mínimo: el error de diseño más común
El error más frecuente en el diseño de chapa metálica es especificar un radio demasiado pequeño para la aleación. La regla de "1T como mínimo" aparece en muchas referencias y es razonable para el acero dulce. Sin embargo, para otros materiales comunes, es demasiado optimista y puede provocar fallos graves.
|
Material |
Radio interior mínimo |
recuperación elástica |
Notas clave |
|---|---|---|---|
|
Acero dulce (1018 / A36) |
0.5T – 1T |
Bajo |
Muy indulgente; punto de partida seguro |
|
304 de acero inoxidable |
1T – 1.5T |
Alto |
Se endurece rápidamente con el trabajo; prepárese para una flexión excesiva. |
|
316 de acero inoxidable |
1T – 1.5T |
Moderado-Alto |
Similar al 304, con un endurecimiento por deformación ligeramente menor. |
|
Aluminio 5052-H32 |
~1 toneladas |
Moderado |
El mejor aluminio multiusos para piezas conformadas. |
|
Aluminio 6061-T6 |
Mínimo de 3T–4T |
Alto |
El agrietamiento por debajo de 3T es una falla predecible, no un caso excepcional. |
|
Cobre C110 (recocido) |
Radios de giro reducidos alcanzables |
Bajo |
Muy dúctil; pocas preocupaciones por el agrietamiento. |
|
Latón C260 |
~1 toneladas |
Bajo-Moderado |
Dúctil; recupera su forma menos que el acero. |
|
Titanio Grado 2 |
2T–3T+ |
Muy alto |
Siempre realiza pruebas de flexión primero. |
En el caso específico del 6061-T6: El tratamiento térmico T6 proporciona excelentes propiedades estructurales, pero reduce drásticamente la ductilidad. El agrietamiento en radios internos inferiores a 3T–4T no es un caso excepcional, sino un resultado predecible, especialmente cuando la curvatura es paralela a la fibra. Para trabajos de conformado de chapa donde la conformabilidad es importante, el 5052-H32 es casi siempre la mejor opción. Si se requiere 6061-T6 por razones estructurales, utilice un radio generoso, verifique la orientación de la fibra y confirme las herramientas con su fabricante antes de entregar el plano.
En el acero inoxidable 304: Su alta recuperación elástica es una característica que se debe tener en cuenta al planificar, no un defecto. El acero inoxidable 304 doblado al aire generalmente mantiene una tolerancia de ±1° en el ángulo. Si su aplicación requiere una tolerancia menor, especifique el acabado final o el acuñado y considere el tonelaje adicional requerido.
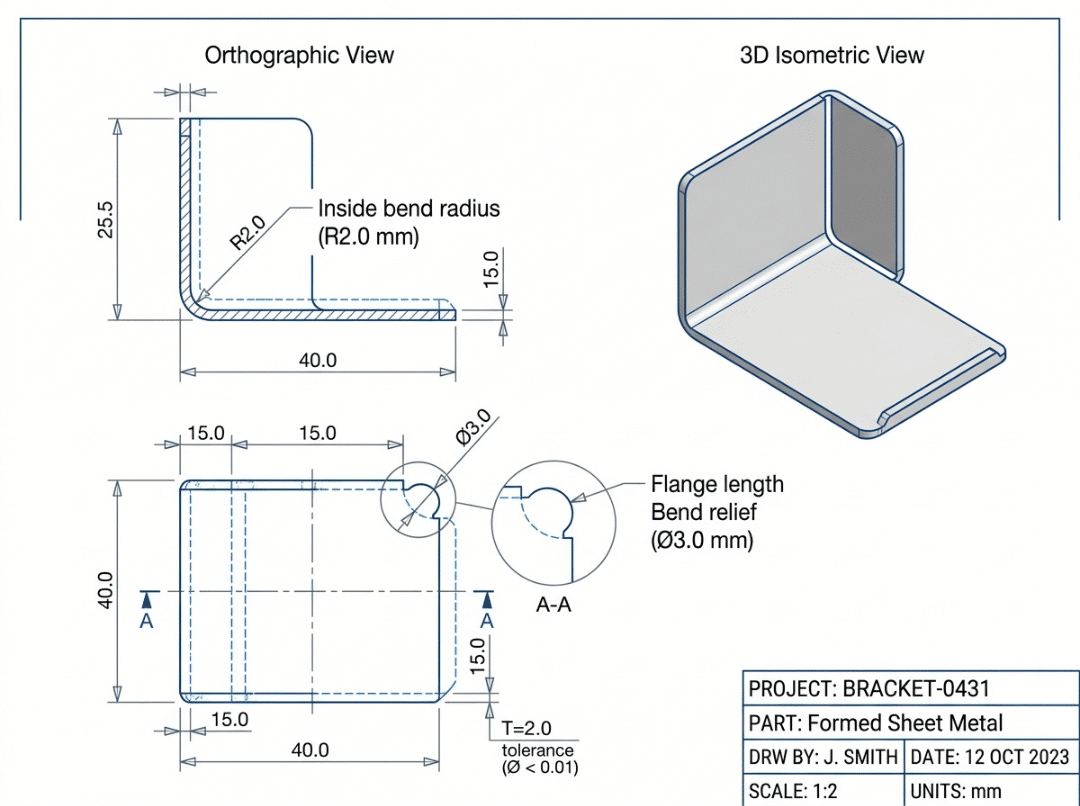
Como regla general para todos los materiales: utilice el radio interior más grande que permita la geometría. Los radios mayores reducen el tonelaje, prolongan la vida útil de las herramientas y disminuyen el riesgo de agrietamiento.
Factor K, margen de curvatura y deducción por curvatura: Cómo lograr el patrón plano correcto
Estos tres valores controlan la cantidad de material plano que consume una curvatura. Un patrón plano basado en un factor K incorrecto producirá bridas con dimensiones incorrectas en todas las curvaturas de la pieza. Esta sección explica el significado de cada valor y cómo aplicarlo.
Factor K
El factor K describe dónde se sitúa el eje neutro dentro del espesor del material durante la flexión:
K = t / T
Donde t es la distancia desde la cara interior hasta el eje neutro, y T es el espesor total del material.
Un factor K de 0.5 significa que el eje neutro está centrado. En la práctica, se desplaza hacia adentro, por lo que los valores reales son menores:
- Materiales blandos (cobre recocido, aluminio blando): ~0.35–0.40
- Gama media (acero dulce, aluminio 5052): ~0.40–0.45
- Materiales duros o de alta resistencia: ~0.45–0.50
Estos son valores iniciales. Los talleres que trabajan habitualmente con chapa metálica mantienen sus propias tablas de factor K, obtenidas a partir de pruebas de plegado realizadas con sus herramientas específicas. Estos valores son más fiables que cualquier referencia publicada. Solicite a su fabricante los valores específicos para su material antes de finalizar los patrones de plegado críticos.
Asignación de curva
La tolerancia de curvatura (BA) es la longitud de arco del material en el eje neutro a través de la curvatura:
BA = π × (R + K × T) × (A/180)
Donde R = radio interior, K = factor K, T = espesor, A = ángulo de curvatura en grados.
Deducción por curvatura
La deducción por curvatura (BD) es la cantidad que se resta de la suma de ambas dimensiones de la línea de molde exterior para encontrar la longitud correcta de la pieza plana en bruto:
BD = 2 × (R + T) × tan(A / 2) − BA
Ambos métodos dan como resultado la misma longitud plana si se usan correctamente. La tolerancia de curvatura se suma a las patas planas; la deducción de curvatura se resta de las dimensiones exteriores. Utilice el método que prefiera su flujo de trabajo CAD; lo importante es ser consistente.
Tres ejemplos resueltos
Acero dulce, curvatura de 90°
- T = 2 mm, R = 2 mm, A = 90°, K = 0.44
- BA = π × (2 + 0.88) × 0.5 = 4.52 mm
- BD = 2 × 4 × 1 − 4.52 = 3.48 mm
Aluminio 6061-T6, curvatura de 90° con radio de seguridad
Debido a que la aleación 6061-T6 se agrieta por debajo de 3T, el radio interior se establece en 6 mm (3T) en lugar del valor predeterminado para el acero dulce.
- T = 2 mm, R = 6 mm, A = 90°, K = 0.42
- BA = π × (6 + 0.84) × 0.5 = 10.74 mm
- BD = 2 × 8 × 1 − 10.74 = 5.26 mm
El radio mayor aumenta bruscamente ambos valores. Un patrón plano de acero dulce copiado en un diseño de 6061-T6, sin recalcular, producirá longitudes de brida incorrectas en cada curva.
Acero inoxidable 304, curvatura de 90° con recuperación elástica.
Las fórmulas matemáticas para el patrón plano son idénticas a las de cualquier otro material, pero la configuración del operador es diferente.
- T = 1.5 mm, R = 1.5 mm, A = 90°, K = 0.45
- BA = π × (1.5 + 0.675) × 0.5 = 3.42 mm
El patrón plano utiliza 3.42 mm. Dado que el acero inoxidable SS304, con esta relación radio-espesor, recupera su forma elástica aproximadamente 2°–3°, el operario realiza un sobredoblado de aproximadamente 92°–93°, de modo que la pieza se relaja a 90° tras su liberación. El cálculo del patrón plano es correcto; la configuración de la herramienta absorbe la recuperación elástica.
Si su herramienta CAD acepta la entrada del factor K (SolidWorks, Fusion 360, CATIA e Inventor lo hacen), introduzca un valor verificado por el taller en lugar del valor predeterminado del software. Siempre verifique los datos con los del fabricante para las piezas críticas, ya que un factor K incorrecto multiplica el error en cada curva.
Las reglas de DFM que evitan la mayoría de las repeticiones de trabajo.
Estas reglas abordan los problemas que se repiten con frecuencia en los trabajos de chapa metálica. No sustituyen por completo la revisión DFM del fabricante, pero consultarlas antes de la entrega elimina los motivos de rechazo más comunes.
Longitud mínima de brida
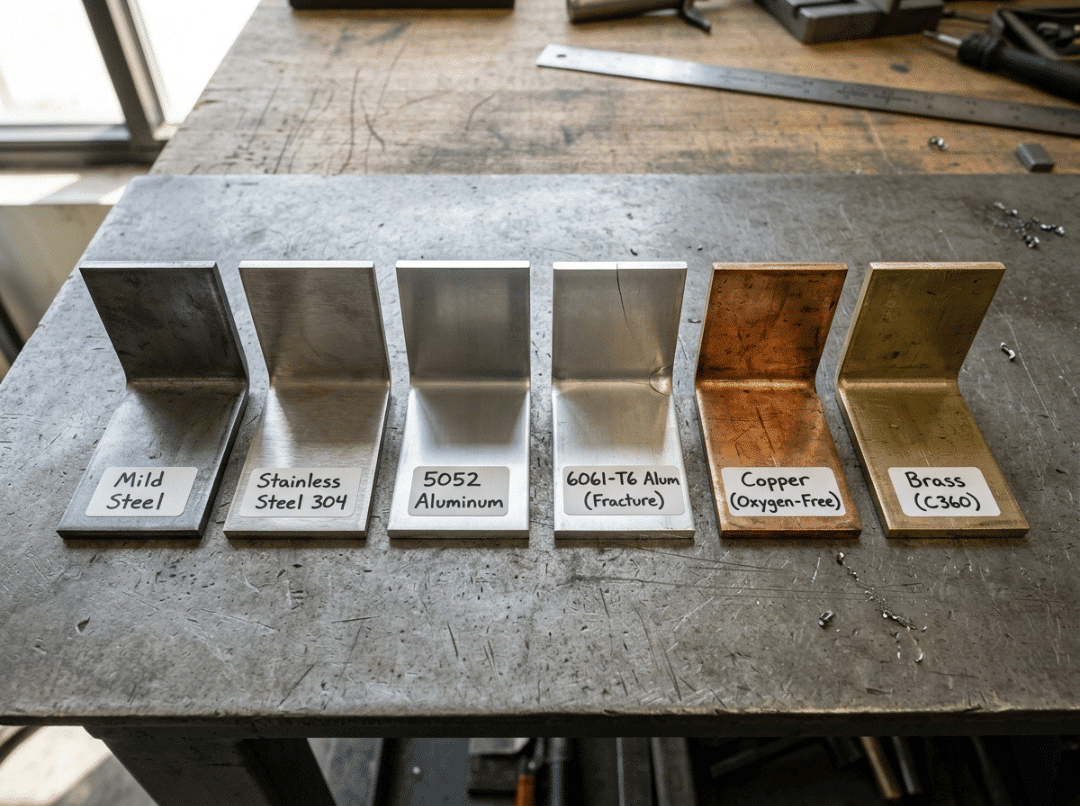
Una brida demasiado corta para sujetarse con la herramienta no se puede doblar. La pauta estándar es 4 × espesor del material (4T), o 3 mm, lo que sea mayor. Las bridas cortas son una de las razones más comunes por las que se devuelve un plano antes de la producción. Verifique cada brida antes de enviar los archivos.
Distancia del agujero a la curva
Los agujeros colocados demasiado cerca de una línea de curvatura se deforman formando óvalos a medida que el metal fluye. La regla es:
Distancia mínima = 2.5 × T + R
Para T = 2 mm y R = 2 mm, esto equivale a 7 mm desde la línea de curvatura hasta el borde del orificio más cercano. Las ranuras y los recortes grandes requieren mayor holgura que los orificios redondos. Si un orificio debe quedar más cerca, perfore después de su conformación o añada alivio de curvatura para reducir la concentración de tensión.
Bend Alivio
El alivio de curvatura es una pequeña muesca rectangular cortada en cada extremo de una línea de curvatura donde se une con un borde o cara adyacente. Sin él, la esquina se rasga o deforma al estirarse el material durante el conformado. Dimensiones mínimas:
- Ancho ≥ 1T
- Profundidad ≥ 1T + radio interior
Añada alivio de curvatura donde la línea de curvatura termina en la geometría adyacente. Esto solo lleva unos segundos en CAD y evita desgarros que no se pueden corregir después del conformado.
Radio interior uniforme
Utilizar el mismo radio interior en todas las curvas de una pieza es una de las estrategias de ahorro de costes más subestimadas. Cada radio diferente requiere un cambio de matriz independiente. Si la geometría obliga a usar radios mixtos, indíquelo durante la revisión de DFM: un pequeño ajuste de diseño suele eliminar por completo la configuración adicional.
Tolerancias alcanzables
Para piezas dobladas al aire, las expectativas realistas son:
- Ángulo: ±0.5°–±1°
- Dimensiones planas: ±0.1–±0.25 mm
- Longitud de brida: ±0.25–±0.5 mm
Señale las dimensiones críticas en el dibujo y confirme la viabilidad con su fabricante antes de especificar tolerancias que requieran ajuste o acuñación.
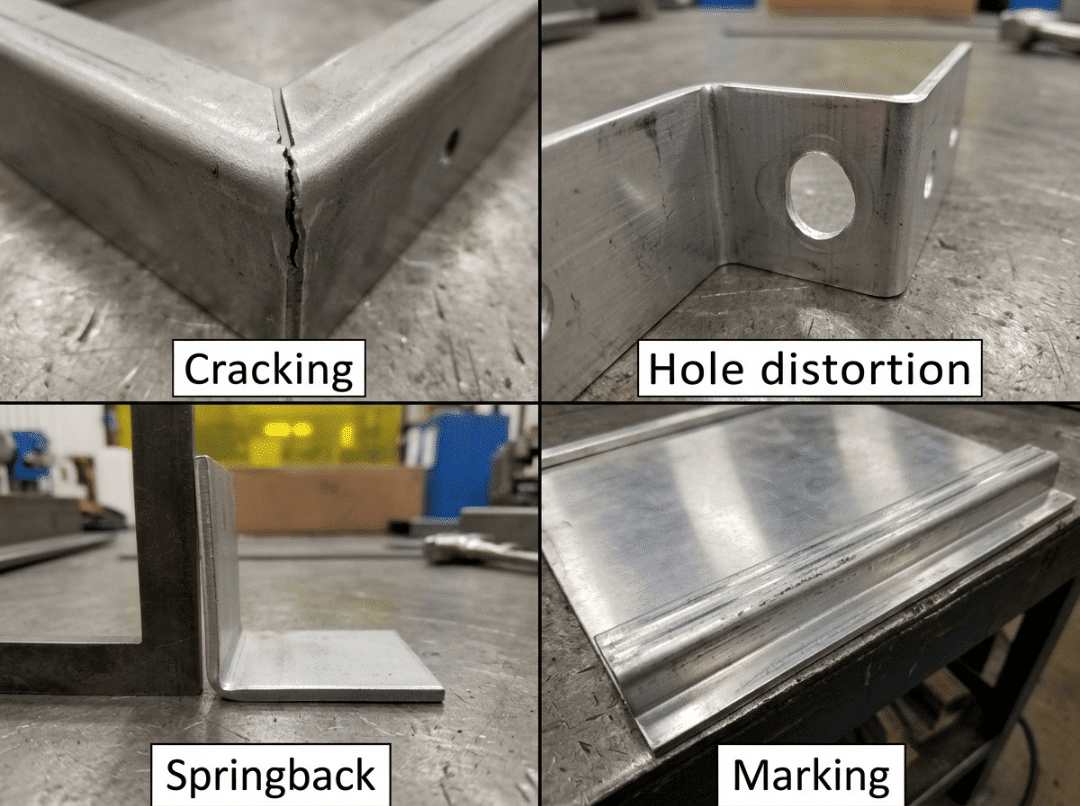
Defectos comunes de flexión: qué los causa y cómo solucionarlos.
|
Defecto |
Causa más probable |
Corrección de diseño |
Reparación de la tienda |
|---|---|---|---|
|
Grietas en la curva |
Radio demasiado pequeño; dirección de la veta incorrecta; temple de baja ductilidad. |
Aumentar el radio interior; orientar a través de la fibra. |
Cambiar al temple recocido; considerar el conformado en caliente |
|
Recuperación elástica / ángulo incorrecto |
Sobrecurvatura insuficiente |
Especificar tolerancia angular realista |
Ajustar la sobreflexión; mover hasta el fondo |
|
Distorsión de agujeros |
Agujero demasiado cerca de la línea de curvatura |
Reubicarse en ≥ 2.5 T + R |
Pierce después de formar |
|
Curvatura o deformación a lo largo de la brida |
Tensión residual; brida larga sin soporte |
Agregar elementos de refuerzo |
Utilice el tope trasero; ajuste la sujeción. |
|
Rayones/marcas en la superficie |
Borde de la matriz rugoso; sin almohadilla protectora |
Especificar un radio mayor |
Matriz de radio; almohadilla de uretano; herramientas limpias |
|
Fallo de brida corta |
Brida inferior a 4T como mínimo |
Rediseñar la longitud de la brida |
- |
|
Desgarros en las esquinas de las muescas |
Alivio de curvatura faltante |
Añadir alivio ≥ 1T de ancho × (1T + R) de profundidad |
- |
La tendencia es la misma: las correcciones de diseño casi siempre son más económicas que las soluciones alternativas de fabricación. Un alivio de flexión que falta, detectado en el CAD, se añade en segundos. Las esquinas rotas que se descubren después del conformado implican piezas desechadas.
Métodos de plegado: Cómo elegir el adecuado para su pieza.
|
Método |
Control de ángulo |
Tonelaje |
Uso recomendado |
|---|---|---|---|
|
Flexión de aire |
±0.5°–±1° típico |
Bajo |
Proceso predeterminado; el más versátil |
|
Doblado inferior |
Mejor que el aire |
Media |
Resultados angulares más consistentes |
|
Acuñando |
Excelente |
Muy alto |
Tolerancias estrictas, radios agudos |
|
Doblado de rollos |
Definido por radio |
Variable |
Cilindros y arcos |
|
Doblado rotatorio |
Bueno |
Bajo-medio |
Hoja recubierta; reduce las marcas |
El doblado al aire es el método estándar en la mayoría de los talleres. Requiere la menor cantidad de material y permite que un solo juego de matrices forme múltiples ángulos ajustando la profundidad de carrera. Para tolerancias angulares menores a ±1°, el conformado por fondo o el acuñado son las opciones más viables; planifique el material y las herramientas adicionales necesarios.
Estimación del tonelaje para el doblado al aire en acero dulce:
Tonelaje ≈ (575 × T² × L) / V
Donde T = espesor (pulgadas), L = longitud de curvatura (pulgadas), V = abertura de la matriz en V (pulgadas). Multiplique por aproximadamente 1.4–1.7 para acero inoxidable, o 0.5–0.7 para aluminio blando. Considere esto como una estimación y confírmelo con su fabricante.
Sobre la secuencia de plegado: En piezas con múltiples pliegues, el orden de las operaciones determina si cada pliegue subsiguiente puede alcanzar la herramienta. Una secuencia mal planificada puede hacer que ciertos pliegues sean físicamente inaccesibles sin necesidad de reconfigurar la pieza. Analice la secuencia durante la fase de diseño y confírmela con su fabricante antes de autorizar el trabajo.
Validación previa al lanzamiento: Diez comprobaciones antes de enviar el dibujo.
- Confirme el grado y el temple del material.
- Ajuste el radio interior según corresponda a esa aleación específica.
- Compruebe la dirección de la fibra con respecto a cada línea de curva.
- Verifique que cada brida cumpla con el requisito de longitud mínima de 4T.
- Confirme que todos los agujeros y ranuras estén situados al menos a 2.5T + R de las líneas de curvatura.
- Añada alivio de curvatura en cada terminación de brida adyacente a la geometría vecina.
- Revise la secuencia de plegado para el acceso de la herramienta en piezas con múltiples pliegues.
- Introduzca en su herramienta CAD un factor K verificado por el taller, no el valor predeterminado del software.
- Compare el patrón plano generado con los datos del fabricante.
- Solicite una revisión DFM del primer artículo antes de que comience la producción.
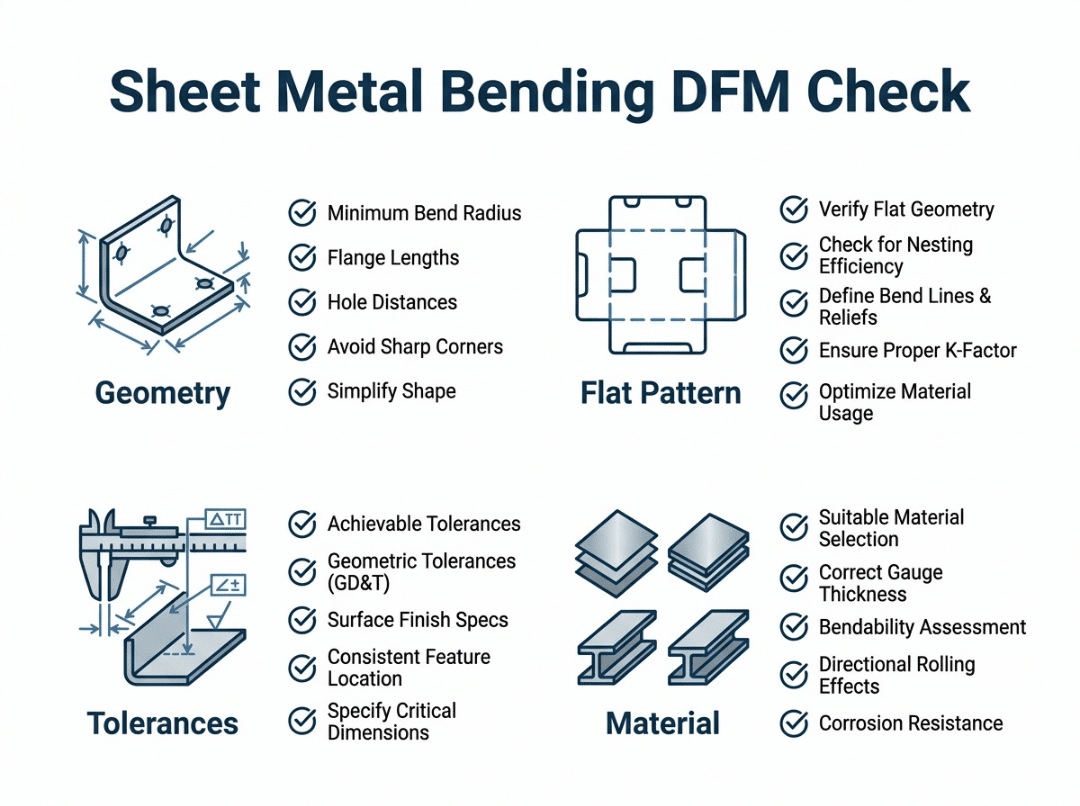
Lista de verificación de DFM
Geometría
- Radio interior ≥ 1T para acero dulce; ≥ 3T–4T para 6061-T6
- Todas las bridas ≥ 4T o ≥ 3 mm, lo que sea mayor
- Todos los agujeros y ranuras ≥ 2.5T + R desde cada línea de curvatura
- Se ha añadido alivio de flexión en todas las terminaciones de las bridas.
- Utilizar un radio interior uniforme en toda la pieza siempre que sea posible.
- Se revisó la secuencia de doblado para comprobar la accesibilidad de la herramienta.
Patrón plano
- Factor K confirmado con el fabricante para el material y las herramientas.
- Tolerancia a la curvatura verificada mediante cálculo o prueba de curvatura
- Se ha comprobado que el patrón plano no interfiera entre las curvas.
Tolerancias
- Tolerancias angulares ≥ ±0.5° para doblado al aire, o fondo/acuñado especificado donde sea más estricto.
- Dimensiones críticas identificadas y confirmadas con el fabricante antes del lanzamiento.
Material
- Revisión de la dirección del grano en aleaciones sensibles a las grietas.
- Se confirmó que el temple es adecuado para el radio requerido.
- Se discutió con el taller el enfoque de compensación por recuperación elástica.
Integridad del dibujo
- Se especifican el grado del material, el espesor y el acabado superficial.
- El ángulo de curvatura y el radio interior se especifican en cada curva.
- Se solicita revisión DFM para el primer artículo o nueva geometría.
Preguntas frecuentes
¿Cuál es el radio de curvatura mínimo para la chapa metálica?
Para el acero dulce, 1T es un mínimo fiable para empezar. El acero inoxidable suele requerir entre 1T y 1.5T. El aluminio 6061-T6 a menudo necesita entre 3T y 4T o más debido a la menor ductilidad que se produce con el tratamiento térmico. Confirme con su fabricante según la aleación y el temple específicos.
¿Qué es el factor K y por qué afecta a la precisión del patrón plano?
El factor K es la relación entre la posición del eje neutro y el espesor total del material. Determina la cantidad de material que consume una curvatura. Un factor K incorrecto provoca un desplazamiento en la longitud de cada brida y en la dimensión total de la pieza. Utilice valores verificados en taller en lugar de los valores predeterminados de los manuales.
¿Cuál es la diferencia entre margen de curvatura y deducción por curvatura?
La tolerancia de curvatura es la longitud del arco en el eje neutro, que se suma a las dimensiones de la pata plana para obtener la longitud total de la pieza en bruto. La deducción por curvatura se resta de la suma de las dos dimensiones de la línea de molde exterior para obtener el mismo resultado. Ambos métodos, aplicados correctamente, dan como resultado la misma longitud de la pieza en bruto plana.
¿Qué causa el efecto rebote y cómo se soluciona?
La recuperación elástica se produce después de que la prensa plegadora libera la presión. Los materiales de alta resistencia a la fluencia se recuperan más que los de baja resistencia. Los talleres la corrigen mediante un sobredoblado, es decir, presionando más allá del ángulo objetivo para que la pieza se relaje hasta el ángulo correcto después de liberarla. El acabado inferior y el acuñado reducen la recuperación elástica al plastificar completamente la zona de plegado.
¿A qué distancia deben estar los agujeros de una curvatura de la chapa metálica?
Al menos 2.5T + R desde la línea de curvatura hasta el borde del orificio más cercano. Para T = 2 mm y R = 2 mm, esto equivale a un mínimo de 7 mm. Los orificios colocados a una distancia menor se deforman durante el proceso de conformado.
¿Es el aluminio 6061-T6 una buena opción para el doblado de chapa metálica?
Se puede doblar, pero requiere un diseño cuidadoso. El temple T6 reduce la ductilidad, lo que hace que el agrietamiento en radios internos inferiores a 3T–4T sea un resultado predecible en lugar de un problema ocasional, especialmente al doblar en paralelo a la fibra. Para la mayoría de las aplicaciones de chapa conformada, la aleación 5052-H32 es la opción más práctica. Si se requiere la aleación 6061-T6 por razones estructurales, utilice radios generosos, oriente los dobleces transversalmente a la fibra y verifique las herramientas antes de iniciar la producción.
¿Qué tolerancias angulares puede lograr el plegado con prensa plegadora?
El doblado al aire normalmente mantiene una tolerancia de ±0.5°–±1° en ángulo y de ±0.1–±0.5 mm en dimensiones lineales, según el material y la geometría. Para requisitos más estrictos, se requiere el acabado o acuñado, con el consiguiente aumento del tonelaje.
¿Qué es el alivio de flexión y cuándo es necesario?
El alivio de curvatura es una pequeña muesca rectangular en los extremos de una línea de curvatura, donde se une con un borde adyacente. Sin él, la esquina se desgarra durante el doblado. Su tamaño debe ser de ≥ 1T de ancho y ≥ 1T + radio interior de profundidad. Se añade siempre que una línea de curvatura termine en una geometría vecina.
Obtén una revisión de DFM antes de que comience la producción.
La mayoría de los problemas de doblado son fáciles de corregir en la fase de diseño, pero costosos de solucionar una vez fabricadas las piezas. Detectar un alivio de doblado faltante, una brida 1 mm demasiado corta o un radio que agrietará la aleación 6061-T6 antes de que la pieza llegue a la plegadora ahorra tiempo, material y costes de retrabajo.
El equipo de ingeniería de Essengold revisa los planos de chapa metálica para verificar el cumplimiento de los estándares DFM como parte del proceso de cotización, comprobando el radio de curvatura, las holguras de los orificios, la longitud de la brida, el alivio de la curvatura y la precisión del patrón plano antes de que comience la producción. Si también necesita fabricación de metal a medida o componentes mecanizados junto con piezas curvadas, ambos servicios pueden revisarse conjuntamente.
Envía tus planos para obtener un presupuesto y una revisión DFM →
