


La posición verdadera es uno de los controles que más se calculan erróneamente en GD&T, no porque las matemáticas sean difíciles, sino porque el dibujo es fácil de interpretar incorrectamente.
He visto a ingenieros expertos resolver los cálculos correctamente y aun así llegar a una respuesta incorrecta. El problema casi nunca radica en la raíz cuadrada.
El problema radica en los detalles. Las personas toman coordenadas de dimensiones incorrectas. Intercambian la secuencia de referencia. Olvidan multiplicar por 2. Agregan tolerancia de bonificación MMC cuando la especificación nunca lo permitió.
Cada error parece pequeño. Cada uno convierte una buena pieza en un descarte, o permite que se envíe una pieza defectuosa.
Esta guía se centra en los aspectos que realmente determinan el resultado: cómo interpretar la instrucción, cómo realizar el cálculo y cómo evitar los errores de inspección que confunden a tanta gente.
Lo que controla realmente la verdadera posición
Antes de usar cualquier fórmula, ten una idea clara. La posición real controla dónde se permite que esté una característica, no su tamaño.
Esa simple distinción aclara más confusión que cualquier definición.
Controla la ubicación
La función de posicionamiento fija la ubicación de una característica, generalmente el eje de un orificio o un eje, o el plano central de una ranura. Plantea una pregunta sencilla: ¿quedó esa característica donde se indica en el dibujo?
No controla el tamaño ni la forma.
La posición no indica nada sobre el tamaño del orificio, la suavidad del acabado superficial ni si la característica mantiene su forma por sí sola. Estas son comprobaciones independientes con tolerancias distintas. Un orificio puede cumplir con su tolerancia de tamaño y aun así fallar en la posición si su eje queda fuera de la zona permitida.
La zona es diametral
Aquí está el detalle que muchos pasan por alto. La zona de tolerancia es diametral: un círculo en 2D, un cilindro en 3D. Por eso, el resultado calculado se compara con un valor de diámetro, no con un simple desplazamiento en X o Y.
Lea primero el dibujo: Lo que necesita antes de calcular
Antes de realizar cualquier cálculo, lea el marco de control de la función como un conjunto de instrucciones, no solo como un número.
Ese marco indica qué se está controlando, el tamaño de la zona de tolerancia, si se permite una tolerancia adicional y qué estructura de datos define el marco de medición. Si se ignora, cada número posterior perpetúa el error.
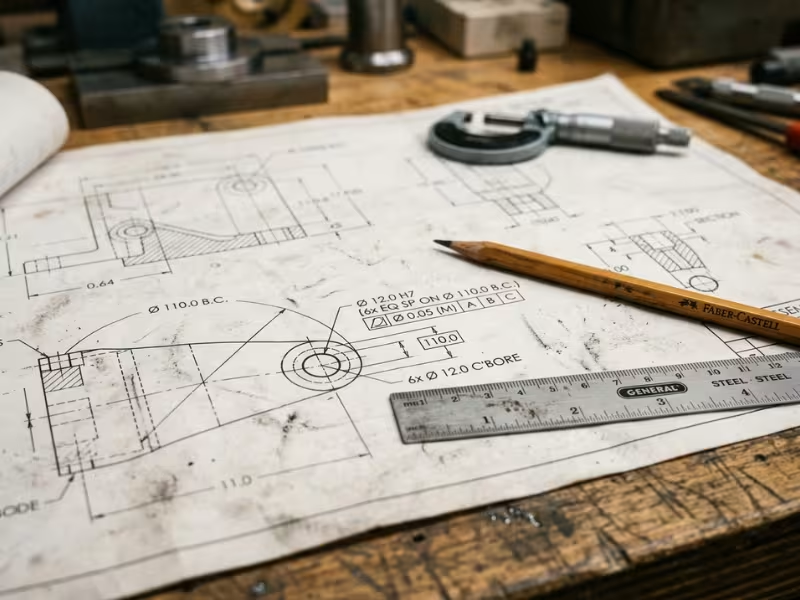
Descomponga el marco de control de funciones
No empieces a calcular en el momento en que veas un número. Confirma primero cuatro cosas:
- El control geométrico es la posición.
- La tolerancia es diametral.
- El modificador es RFS, MMC o LMC.
- Las referencias de los datos y su orden.
Obtener coordenadas solo a partir de dimensiones básicas
Las coordenadas que se utilizan en la fórmula provienen de dimensiones básicas, no de dimensiones generales del dibujo. Los números entre recuadros definen la ubicación exacta prevista y no tienen margen de error.
Si se toman valores nominales incorrectos, el resto del cálculo puede ser matemáticamente perfecto y aun así estar equivocado.
Respete el orden de referencia
El orden de los datos no es un formato. Define la orientación de la pieza y la forma de medir su ubicación. Los datos primarios, secundarios y terciarios construyen el sistema de referencia en esa secuencia exacta.
Si se invierte el orden, se crea un sistema de coordenadas diferente. El mismo punto medido puede ser válido en un sistema y no en otro. Si el sistema de referencia es incorrecto, el resultado carece de sentido, incluso si la fórmula es correcta.
Lea el modificador para conocer su efecto.
No necesitas una lección completa sobre las condiciones de los materiales aquí. Solo necesitas saber cómo afecta cada una a la tolerancia permitida:
El modificador cambia la tolerancia permitida, no la forma en que se ejecuta la fórmula base. La mayoría de las confusiones surgen cuando se mezcla el valor de la posición verdadera medida con la tolerancia permitida después de la bonificación MMC.
|
Elemento de dibujo |
Qué identificar |
Por qué importa |
|---|---|---|
|
Símbolo de posición |
Confirma el control de posición |
Lo mantiene separado del tamaño o perfil. |
|
Símbolo de diámetro |
Muestra la zona diametral |
Explica por qué el resultado se compara con un diámetro. |
|
MMC/LMC/RFS |
Afecta a la tolerancia permitida |
Modifica la lógica de aprobación/rechazo |
|
Secuencia de datos |
Establece el marco de referencia |
El orden incorrecto da un resultado incorrecto |
|
Dimensiones basicas |
Proporciona coordenadas nominales |
Datos de entrada para el cálculo |
Este tipo de rigor en la impresión es precisamente lo que diferencia un servicio de mecanizado CNC impecable de uno que entrega sorpresas.
La fórmula de la posición verdadera, explicada de forma sencilla.
Aquí está la fórmula para una comprobación 2D:
La fórmula en sí es sencilla. Lo importante es comprender qué tipo de valor produce.
¿Qué son dX y dY?
Son las desviaciones: medidas menos el valor básico, para cada eje. Pueden ser positivas o negativas. La dirección importa al restar, pero desaparece al elevar los valores al cuadrado.
Por qué cuadrar y sumar
El error de posición no es un problema de un solo eje. Un elemento puede desplazarse simultáneamente en los ejes X e Y. Elevando al cuadrado cada desviación y sumándolas, se obtiene ese desplazamiento combinado en el espacio; luego, la raíz cuadrada lo reduce a una sola distancia.
Por qué se multiplica por 2
Este es el paso que la gente olvida, así que presten atención.
El término raíz cuadrada proporciona la desviación radial respecto a la posición real: un radio. La tolerancia de posición es diametral. Al multiplicar por dos, esa desviación radial se convierte en el valor diametral que realmente utiliza la tolerancia.
La misma lógica se aplica a 3D añadiendo dZ debajo de la raíz. Pero solo recurra a 3D cuando el dibujo y la configuración de medición realmente lo requieran.
Cómo calcular la posición verdadera paso a paso
Una verificación precisa de la posición resulta mucho más sencilla cuando se separa el resultado medido de la tolerancia permitida.
Primero, calcula qué función cumple realmente la característica. Luego, decide cuánta desviación permite el dibujo. Estos dos valores están relacionados, pero no son lo mismo.
Este es el flujo, una acción por paso:
|
Paso |
Acción: |
Valor de ejemplo |
|---|---|---|
|
1 |
X, Y básicos |
de 2.000 |
|
2 |
Medidas X, Y |
de 2.008 |
|
3 |
dX, dY |
0.008, −0.006 |
|
4 |
desviaciones cuadráticas |
de 0.000064 |
|
5 |
Suma y raíz cuadrada |
0.010 |
|
6 |
Multiplicar por 2 |
0.020 |
|
7 |
Comparar con la tolerancia |
0.020 0.030 vs |
|
8 |
Resultado |
Pasó |
Ejemplo práctico: Aprobar o reprobar según RFS
Permítanme explicarles la versión más sencilla del cheque. Un solo orificio, dos dimensiones, sin modificadores. Todos los casos más complejos se basan en este.
Según el sistema RFS, la decisión es sencilla: calcular el valor de posición real y compararlo directamente con la tolerancia establecida.
La puesta en marcha
Imaginemos un único orificio en un soporte. Ubicación básica: X 2.000, Y 1.500. El marco de control de la función requiere una tolerancia de posición de 0.030, diametral, sin modificador adjunto.
Ese modificador faltante es importante. Sin modificador, RFS se activa por defecto, por lo que ninguna tolerancia adicional modificará el límite. La decisión de aprobar/reprobar depende completamente del error de posición medido.
Las matemáticas
La pieza sale de la máquina con unas dimensiones de X 2.008 e Y 1.494.
- dX = 2.008 − 2.000 = 0.008
- dY = 1.494 − 1.500 = −0.006
Cuadrado y añadir:
- 0.008² = 0.000064
- 0.006² = 0.000036
- Suma = 0.000100
Raíz cuadrada: √0.000100 = 0.010. Ese es el desplazamiento radial. Multiplica por 2 para obtener el valor diametral:
El Llamado
El resultado es 0.020. La tolerancia es 0.030. Está dentro del límite, por lo que el agujero pasa.
Ejemplo práctico: Cómo funciona la tolerancia a las bonificaciones en MMC
El mismo agujero, un nuevo detalle.
Reutilice el orificio del soporte, pero añada una tolerancia de tamaño. El plano ahora especifica una tolerancia de posición de 0.030 en MMC, con un tamaño de orificio MMC de 10.000, el diámetro mínimo permitido.
Cuando el orificio es más grande que el MMC, el pasador correspondiente se desliza con mayor facilidad. Esa holgura adicional proporciona mayor libertad de posicionamiento. Lo llamamos tolerancia adicional.
Haciendo cálculos
La inspección indica que el agujero está a 10.012.
- Tamaño real − Tamaño MMC = bono
- 10.012 - 10.000 = 0.012
Sume esa bonificación a la tolerancia indicada, al límite permitido, no al resultado medido:
Supongamos que la posición real medida resulta ser 0.038, calculada de la misma manera que siempre. Compárela con el nuevo límite:
|
Parámetro |
Valor |
|---|---|
|
Tolerancia de posición indicada en MMC |
0.030 |
|
Tamaño del orificio MMC |
10.000 |
|
Tamaño real del agujero |
10.012 |
|
Tolerancia de bonificación |
0.012 |
|
Posición total permitida |
0.042 |
|
Resultado de TP medido |
0.038 |
|
Resultado |
Pasó |
Un resultado de 0.038 habría fallado con una tolerancia estándar de 0.030. El orificio más grande generó la bonificación suficiente para aceptarlo. El mismo error, un resultado diferente, determinado exclusivamente por el tamaño.
El error que más veo
La gente suma la bonificación a un número incorrecto. Calculan 0.038, luego ajustan ese valor medido con la bonificación y reportan una cifra inventada. Eso es un error.
Unas breves palabras sobre LMC
LMC invierte la lógica: la bonificación aumenta a medida que la característica se acerca a su estado de material más grande, a menudo para proteger un espesor mínimo de pared. Su comportamiento es lo suficientemente diferente como para que nunca se deban aplicar las reglas de bonificación de MMC a una llamada LMC.
Patrón de agujeros: qué cambia y qué no.
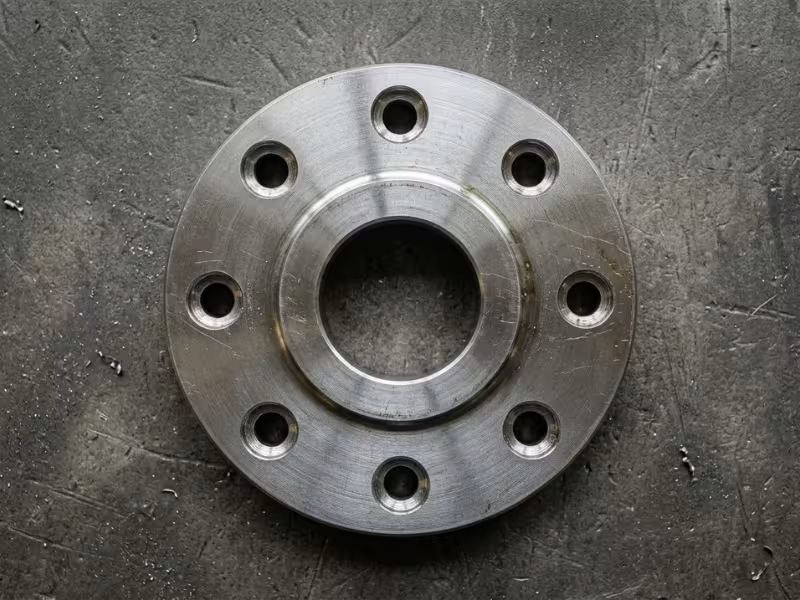
Al pasar de un solo agujero a un círculo de pernos, una parte de ti quiere tratarlo como un problema nuevo. No lo es. Pero tampoco es un simple copiar y pegar.
Lo que permanece igual
Cada agujero sigue teniendo un centro, una ubicación básica y una ubicación medida. Se aplica el mismo procedimiento de raíz cuadrada y luego duplicar para cada elemento. Tus hábitos de cálculo no se pierden.
Que cambios
Una indicación de patrón suele controlar los agujeros como un grupo. Un patrón de agujeros implica la ubicación de elementos individuales, pero el dibujo puede controlar el grupo de maneras que un cálculo para un solo agujero no permite. El espaciado entre agujeros y la rotación del conjunto pueden ser tan importantes como cualquier centro individual. Un patrón puede girar como una unidad, aunque cada agujero individualmente se vea bien.
Las llamadas compuestas son diferentes
Una anotación compuesta se ve como una versión apilada de dos líneas de una anotación normal. No se lee de la misma manera. El segmento superior generalmente controla la ubicación del patrón con respecto a los datos; el segmento inferior controla la relación más precisa entre las características. Si la anotación es compuesta, no asuma que se aplica una lógica simple de un solo segmento. Para patrones densos, el software de inspección o una revisión formal de estándares son fundamentales.
Cómo comprobar la posición real sin una CMM
Buenas noticias de antemano: no necesitas una máquina de medición de coordenadas (CMM) para calcular la posición real, pero sí necesitas coordenadas fiables.
La fórmula nunca solicitó una máquina de medición de coordenadas. Solicitaba saber dónde debía estar la característica y dónde debía ubicarse.
De dónde provienen las coordenadas
El Catch
Esa es también la razón por la que un cálculo manual y el resultado de una máquina de medición por coordenadas (MMC) no siempre coincidirán: diferente extracción de características, diferente simulación de datos de referencia, diferente redondeo.
Un indicador funcional responde a una pregunta completamente distinta: no cuál es el valor real de la posición, sino si la pieza supera un límite funcional. Resultado claro: aprobado/reprobado, sin número.
|
Método |
Ideal para |
Limitación principal |
|---|---|---|
|
CMM |
Geometría compleja, tolerancias estrictas |
Costo y tiempo de programación |
|
Sistema de visión |
Piezas planas, comprobaciones de coordenadas rápidas |
Configuración y sensibilidad a la iluminación |
|
Medidor de altura / manual |
Diseños sencillos, tolerancias más amplias. |
Mayor error del operador y de alineación |
|
Medidor funcional |
Controles de aprobación/rechazo de producción |
No proporciona ningún resultado numérico de TP. |
Para características planas sencillas con tolerancias amplias, el banco de trabajo funciona bien. Sin embargo, al trabajar con tolerancias estrictas o ejes angulares, la confianza disminuye rápidamente; es entonces cuando la máquina de medición por coordenadas (CMM) demuestra su valía. Los datos de ubicación fiables son la base de una inspección y un envío sólidos , independientemente de la herramienta que los genere.
Errores comunes que provocan malos resultados
Fíjate en lo que tienen en común. Ninguno es un error matemático. Si empiezas despacio, la mayoría desaparecen antes de que toques la calculadora. Esa misma disciplina es la base del mecanizado CNC de metales fiable en cualquier material.
Comprobaciones rápidas antes de aprobar un resultado.
Una breve comprobación de coherencia lleva menos tiempo que solucionar un rechazo erróneo posteriormente. Ejecute estas siete comprobaciones antes de que su nombre aparezca en el informe:
En la práctica, estas últimas comprobaciones detectan más errores que rehacer la raíz cuadrada.
Posición verdadera frente a otros controles: brevedad
No todos los problemas relacionados con la ubicación son verdaderos problemas de posición.
La posición suele ser el control adecuado para agujeros, pasadores y ubicaciones de características repetibles. Delimita una zona diametral y determina si el eje o el plano central se encuentran dentro de ella. El perfil y la concentricidad responden a preguntas diferentes.
|
Control |
Propósito principal |
Uso típico |
|---|---|---|
|
Posición |
Ubicación de la función de controles |
Agujeros, ejes, patrones de pernos |
|
Perfil de la empresa |
Controla la forma y la ubicación simultáneamente. |
Superficies y contornos complejos |
|
Concentricidad |
Puntos medianos derivados de los controles |
Casos limitados y especializados |
|
Simetría |
Controla la relación del plano medio |
Casos específicos del plano central |
Preguntas frecuentes
Donde reside la verdadera habilidad
Después de todos los cálculos, esta es la verdad a la que siempre vuelvo: la posición real nunca fue lo difícil. La fórmula funciona. Siempre da un número exacto cuando se le proporcionan datos correctos.
Por eso, lo primero es leer el plano. La fórmula solo funciona si la ubicación nominal, la estructura de referencia y el modificador se leyeron correctamente antes de empezar. Una interpretación correcta es lo que evita que un cálculo preciso se convierta en una mala decisión.
Recuerda la idea clave para entender los modificadores: MMC cambia la tolerancia permitida, nada más. Calcula como siempre y deja que el tamaño real de la característica determine el margen de maniobra que te ofrece el dibujo.
Así que, si les dejo algo, que sea esto: no se gana en la posición correcta memorizando más definiciones. Se gana con disciplina: confirmando las entradas, respetando el marco de referencia, aplicando la bonificación solo cuando la indicación lo permite y verificando con el límite correcto. Si lo hacen de forma constante, los errores que plagan tantas inspecciones dejarán de ocurrir silenciosamente. Las matemáticas siempre iban a colaborar. El resto depende de ustedes.
