


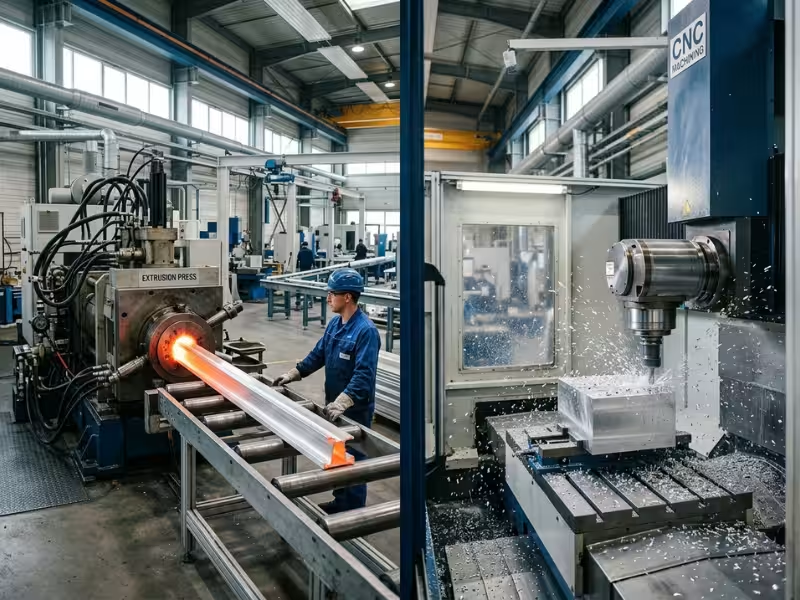
Si eliges el proceso equivocado, la misma pieza puede costar mucho más, tardar semanas más o obligarte a adoptar un diseño que no puedes modificar.
La extrusión y el mecanizado CNC implican costes, plazos de entrega y libertad de diseño en direcciones completamente diferentes. Esto hace que la elección sea más compleja de lo que parece.
Aquí radica la tensión fundamental. Una sección transversal constante, producida en grandes volúmenes, apunta a la extrusión. La geometría compleja, las tolerancias estrictas y la flexibilidad de diseño apuntan al mecanizado CNC.
He ayudado a muchos clientes a encontrar el proceso adecuado para sus piezas. Así es como lo veo yo.
Esta guía te ofrece un marco de decisión claro, la lógica de costos real detrás de cada opción y algo que la mayoría de los equipos pasan por alto: la opción híbrida que combina ambas. Al final, sabrás exactamente qué camino se ajusta mejor a tu rol.
Por qué esta decisión importa más de lo que parece
El proceso que elijas no solo define la pieza, sino que también influye en todo tu presupuesto, cronograma y margen de maniobra para realizar cambios posteriormente.
Esto es lo que veo que falla.
Un equipo abre una matriz de extrusión para una pieza que cambia constantemente. El diseño se modifica, la matriz ya no encaja y el dinero invertido en herramientas se pierde. No se puede recuperar.
O bien, un equipo elige el mecanizado CNC para una pieza simple de perfil constante fabricada en grandes volúmenes. El precio unitario es alto y nunca baja. El mecanizado se cobra por tiempo, por lo que cada pieza cuesta prácticamente lo mismo. El volumen no es la solución.
Luego vienen las sorpresas que nadie mencionó.
Un perfil extruido parece barato sobre el papel. Pero aún así necesita que se le taladren agujeros, se le aplanen las caras o se le hagan roscas. Ese mecanizado adicional se refleja en una factura adicional semanas después.
Los problemas de tolerancia también se acumulan. Al forzar la extrusión para obtener detalles precisos a lo largo de una pieza extensa, las piezas se desvían de las especificaciones. Aumenta el desperdicio. Disminuye el rendimiento. De repente, la opción "más barata" resulta más cara que el mecanizado.
Este es el punto en el que quiero que te detengas.
La extrusión y el mecanizado CNC no son solo dos maneras de fabricar metal. Son dos enfoques diferentes en cuanto a costo, riesgo y flexibilidad. La elección se amplía a medida que se avanza, no se reduce.
Trátalo como una decisión de ingeniería real, tomada al principio, con los datos a la vista. Si aciertas desde el principio, los ahorros se multiplicarán. Si te equivocas, pagarás por ese error en cada unidad que envíes.
Lo que realmente ofrece cada proceso
Ambos procesos dan como resultado piezas sólidas. Pero llegan a ellas de maneras opuestas, y esa diferencia determina todo lo que sucede después.
Lo que la extrusión de aleación dura le ofrece
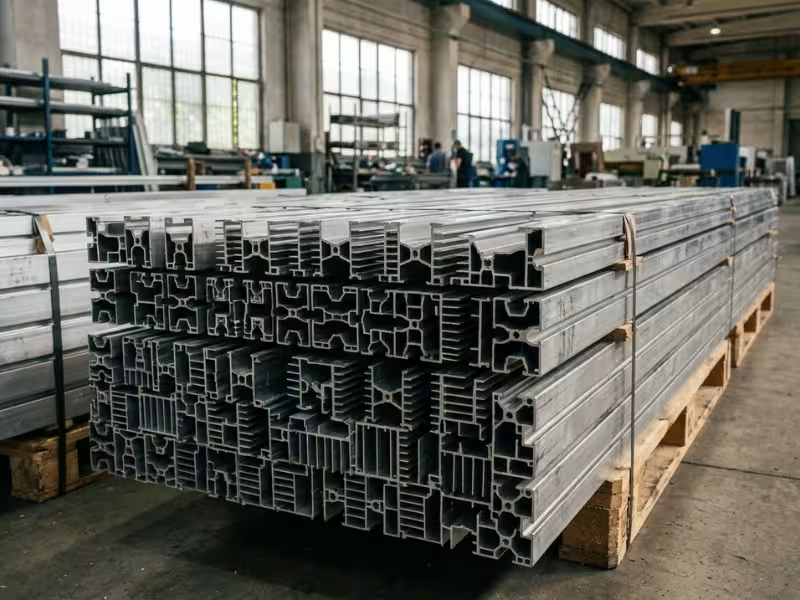
La extrusión consiste en empujar metal caliente a través de una matriz con forma. La matriz define el perfil, y cada pieza posterior mantiene esa misma sección transversal a lo largo de su longitud. Piense en rieles, disipadores de calor, marcos o barras estructurales. Una vez que existe la matriz, se pueden fabricar miles de piezas de forma rápida y económica. El costo por pieza disminuye a medida que aumenta el volumen de producción.
La clave es simple: la geometría depende completamente del troquel. Se obtiene un perfil continuo y una forma casi definitiva, pero poca libertad más allá de eso. Los agujeros, cavidades y elementos que interrumpan la sección transversal no están incluidos. La extrusión proporciona una pieza en bruto eficiente, no un detalle acabado.
Lo que te ofrece el mecanizado CNC
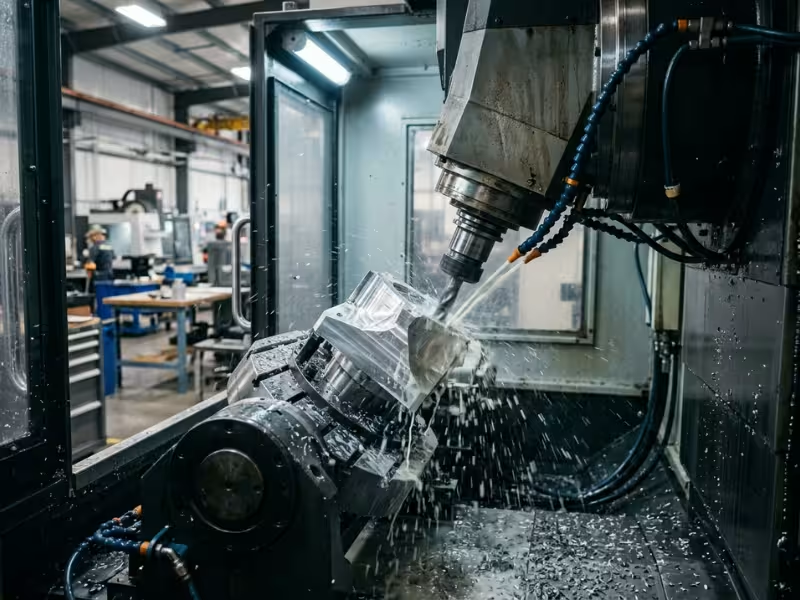
El mecanizado CNC funciona al revés. Una herramienta de corte elimina material de un bloque sólido, guiada por el programa. Esto permite crear prácticamente cualquier forma imaginable. Cavidades complejas, caras angulares, orificios estrechos y características que varían a lo largo de la pieza son posibles.
El mecanizado CNC también permite obtener tolerancias más estrictas y acabados superficiales más limpios que la extrusión en las superficies críticas. Y cuando el diseño cambia, basta con actualizar el programa. No hay que desechar matrices ni reconstruir herramientas. Esto convierte al CNC en una gran aliada durante la creación de prototipos y los cambios de diseño.
La dinámica del negocio es igual de clara. No hay costo por troquel, pero tampoco hay descuentos por volumen. El mecanizado CNC cobra por tiempo. El tiempo de ciclo, la configuración y los utillajes determinan el precio, y este apenas varía, ya sea que fabrique diez piezas o diez mil.
La disyuntiva principal en una sola frase.
Lee la comparación a continuación antes de continuar. Te ayudará a tomar la decisión.
| Proceso | Ideal para | Fortaleza principal | Límite principal |
|---|---|---|---|
| Extrusión | Perfiles constantes a alto volumen | Coste por pieza bajo una vez que se agota el troquel. | Bloqueado a una sección transversal |
| Mecanizado CNC | Formas complejas, especificaciones estrictas, diseños cambiantes | Libertad y precisión sin necesidad de herramientas. | El costo se mantiene fijo, nunca baja. |
He visto equipos ganar adaptando el proceso a la pieza en lugar de forzar la pieza a un método predilecto. Cuando la forma se mantiene igual y las cantidades son grandes, la extrusión resulta rentable. Cuando la forma se vuelve compleja o las tolerancias se vuelven exigentes, el CNC se amortiza.
En resumen: la extrusión aporta eficiencia al perfil, y el mecanizado CNC aporta libertad geométrica.
Las primeras cuatro preguntas que suelen decidir el proceso
Antes de comparar presupuestos o diseñar matrices, cuatro preguntas sencillas son clave. Respóndelas con sinceridad y, por lo general, el proceso correcto se revelará por sí solo.
¿La pieza mantiene la misma sección transversal a lo largo de su longitud?
Empieza por aquí, porque esta simple pregunta descarta todo un camino.
Imagínese cortando la pieza en cualquier punto a lo largo de su longitud. ¿Siempre ve la misma forma? Si la sección transversal se mantiene constante, la extrusión es ideal para esa pieza. Un riel, un elemento de marco, un perfil de disipador de calor o un canal se procesan perfectamente con la matriz.
Ahora veamos los factores decisivos. ¿Cambia la forma a medida que se avanza hacia abajo en la pieza? ¿Es necesario tallar cavidades en una cara? ¿Conicidades que reducen un extremo? ¿Socavados que se enganchan sobre sí mismos? ¿Secciones de pared que se engrosan y adelgazan en diferentes puntos?
Cualquiera de esas piezas incumple la regla del perfil constante. La extrusión por sí sola no permite fabricarlas. Esto obliga a recurrir al mecanizado CNC o a un método híbrido en el que se extruye la pieza en bruto y se mecanizan las partes más complejas posteriormente.
Entonces, la primera clasificación es limpia. Misma forma en todo el proceso de extrusión. Forma que cambia en el proceso CNC o híbrido.
¿Cuántas piezas comprarás realmente al año?
Una vez que se sabe que la forma puede resistir el proceso, la siguiente pregunta es el volumen. El volumen cambia las matemáticas más que cualquier otra cosa.
Menos de 500 piezas al año. Un troquel rara vez resulta rentable en este caso. El coste total de las herramientas se distribuiría entre muy pocas unidades, y cada pieza consumiría una gran parte de dicho coste. En este nivel, el mecanizado CNC suele ser la mejor opción.
De 500 a 5,000 piezas al año. Esta es la zona gris. La respuesta depende de la complejidad de la pieza, la aleación y la cantidad de mecanizado secundario que requiera la extrusión. Calcula el punto de equilibrio antes de tomar una decisión.
Más de 5,000 piezas al año. Ahora la extrusión empieza a destacar. El coste del troquel se reparte entre tantas piezas que prácticamente desaparece por unidad. El mecanizado CNC sigue contabilizando horas de máquina por cada pieza, por lo que un alto volumen penaliza al CNC y beneficia a la extrusión.
Sean honestos con la cifra anual real, no con la optimista. He visto equipos justificar una apuesta arriesgada basándose en un pronóstico que nunca se cumplió.
¿Qué tan estrictas son las tolerancias críticas y el acabado superficial?
No todas las dimensiones tienen que ser precisas. Busca las pocas que sí lo sean, porque a menudo determinan el proceso por sí solas.
La extrusión mantiene tolerancias aceptables, pero estas se amplían a medida que la pieza se alarga. El metal se mueve, se enfría y se estira durante el proceso de prensado. Una tolerancia que parece correcta en una muestra corta puede variar a lo largo de una pieza extensa.
El mecanizado CNC maneja con mucha mayor precisión los trabajos de precisión. Las superficies de contacto, los orificios exactos, los alojamientos de cojinetes y las superficies de sellado se benefician enormemente de este proceso. Cuando una característica debe alinearse perfectamente con otra pieza, el CNC justifica su costo.
El acabado superficial sigue la misma lógica. La extrusión proporciona un acabado funcional directamente de la prensa, suficiente para muchos usos. Sin embargo, para obtener acabados lisos, controlados y que cumplan con las especificaciones en superficies críticas, se requiere mecanizado o un proceso de acabado.
Esta es mi regla: si las tolerancias estrictas se limitan a unas pocas características, extruya el perfil y mecanice solo esas zonas. Si las tolerancias estrictas abarcan toda la pieza, probablemente la tecnología CNC sea la más adecuada.
¿Qué probabilidades hay de que cambie el diseño?
La última pregunta mira hacia el futuro. Un troquel es un compromiso. Una vez que lo cortas, cambiar su forma implica cortar uno nuevo o conformarte con el que tienes.
Si el diseño sigue cambiando, posponga la fabricación de las herramientas. Cada revisión posterior a la fabricación del troquel conlleva el riesgo de tener que desecharlo, rehacerlo o reconstruirlo por completo.
El mecanizado CNC se adapta fácilmente a los cambios. Simplemente actualizas el programa y procesas el siguiente lote. Esta flexibilidad convierte al mecanizado en la opción más inteligente durante la creación de prototipos, la producción inicial y cualquier fase en la que el equipo de ingeniería realice ajustes constantemente.
La extrusión recompensa la paciencia. Una vez que la geometría está definida y aprobada, el troquel se convierte en un activo a largo plazo que imprime piezas económicas durante años.
Reuniendo las cuatro respuestas
Ninguna pregunta por sí sola lo decide todo. Pero leídas en conjunto, reducen rápidamente las posibilidades.
| Pregunta | Si la respuesta es esta | Proceso generalmente preferido |
|---|---|---|
| ¿Misma sección transversal a lo largo de toda su longitud? | Sí, perfil constante | Extrusión |
| No — bolsillos, estrechamientos, socavados, paredes cambiantes | CNC o híbrido | |
| ¿Piezas por año? | Menores de 500 años | CNC |
| 500-5,000 | Realiza cálculos para alcanzar el punto de equilibrio. | |
| Más de 5,000 | Extrusión | |
| ¿Tolerancias críticas y acabado? | Limitado en solo algunas características | Extrusión + mecanizado secundario |
| Ajustado en toda la parte | CNC | |
| ¿Es probable que cambie? | El diseño sigue evolucionando. | CNC |
| Geometría congelada | Extrusión |
Analiza las cuatro opciones antes de solicitar un presupuesto. Te evitarán costosas conjeturas más adelante.
Geometría, tolerancia y acabado superficial: dónde se manifiesta el verdadero límite.
Ambos procesos tienen un límite. Saber dónde deja de ser eficiente cada uno te evita pagar por soluciones que el proceso no puede ofrecer correctamente.
Donde la geometría de extrusión deja de ser eficiente
La extrusión solo conoce un truco, y lo ejecuta a la perfección: empujar una sección transversal constante a lo largo de la pieza. Si se le pide algo que rompa esa regla, el proceso empieza a tener dificultades.
El grosor de la pared establece el primer límite estricto. Si las paredes son demasiado delgadas, el metal no fluirá uniformemente a través de la matriz. Esto provoca un llenado irregular, deformaciones y un desgaste prematuro de la matriz.
Las esquinas y los huecos internos también ponen a prueba el proceso. Las esquinas interiores afiladas atrapan la tensión y ralentizan el metal. Los perfiles huecos con nervaduras internas requieren matrices de puente o de ojo de buey, que son más costosas y complican cada paso.
Luego está el problema de las características. Los agujeros, cavidades, ranuras y cualquier cosa que interrumpa el perfil no pueden provenir de la matriz. Esas características se obtienen posteriormente mediante el mecanizado.
Donde el mecanizado empieza a resultar caro
Las máquinas CNC pueden cortar casi cualquier cosa, pero "pueden" y "deben" no son lo mismo.
Las cavidades profundas encabezan la lista. Cuanto más profundo se corta, más alcanza la herramienta, y las herramientas largas se doblan. Esto obliga a reducir la velocidad de avance, a realizar más pasadas y a prolongar el tiempo de ciclo.
Las paredes delgadas presentan el mismo problema. Al cortar la herramienta, la pared delgada se flexiona separándose de ella. Esta flexión provoca vibraciones, un acabado deficiente y piezas que se desvían de las especificaciones.
La elección de la máquina también es importante. Una máquina de 3 ejes maneja superficies planas y cavidades simples de forma económica. Pero cuando las características se extienden por varios lados o se encuentran en ángulos irregulares, se necesita una máquina de 5 ejes. Esta máquina cuesta más por hora y requiere una programación más sofisticada.
Cuando unas pocas características críticas justifican el mecanizado secundario
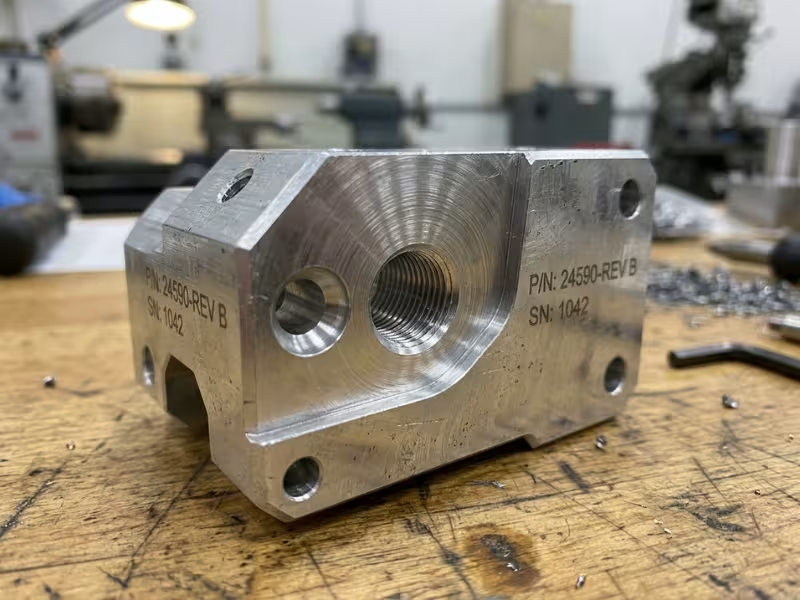
Aquí es donde ambos procesos se unen. Se extruye el perfil y luego se mecanizan solo las zonas que realmente lo necesitan. Si se hace correctamente, esto ofrece la rentabilidad de la extrusión con la precisión del CNC.
Algunas características casi siempre merecen ese segundo paso:
- agujeros estrechos. Agujeros que requieren una precisión extrema o un ajuste perfecto para pasadores, pernos o cojinetes.
- Sellando caras. Superficies que deben sellar contra una junta o anillo tórico.
- Superficies de referencia. Caras de referencia a partir de las cuales se miden otras partes.
- Funcionalidades encadenadas. Roscas para elementos de fijación o accesorios.
El truco está en la moderación. Mecaniza solo las características que lo necesiten y deja el resto como lo hizo la imprenta.
Adaptar las características al proceso correcto
Lea la sección característica por característica, no como un bloque. Una sola sección suele abarcar las tres columnas siguientes.
| Tipo de característica | Extrusión | Mecanizado CNC | Híbrido |
|---|---|---|---|
| Perfil constante / carreras largas | Excelente | Antieconómico | Extruir el perfil |
| paredes delgadas | Limitado por pared mínima | Propenso a charlar | Extruye y luego recorta con cuidado. |
| Bolsillos profundos | Imposible | Costoso | Máquina después de la extrusión |
| agujeros y perforaciones estrechas | Imposible | Excelente | Extruir, luego taladrar y escariar. |
| Caras de sellado/referencia | Acabado rugoso únicamente | Excelente | Máquina solo esas caras |
| Características roscadas | Imposible | Excelente | Cortar las roscas después de la extrusión. |
| complejos huecos internos | Costoso trabajo de troquelado | Liberador pero caro | Caso por caso |
Utilice esto para dividir su trabajo en dos partes: «deje que la matriz lo haga» y «deje que la cortadora lo haga». Este hábito por sí solo evita muchos errores costosos en el proceso.
Desglose de costos: dónde la extrusión ahorra dinero y dónde el CNC no.
El dinero es el punto donde se resuelven la mayoría de los debates sobre procesos. Pero el presupuesto más barato no siempre es la opción más económica. Es necesario saber qué factores influyen en cada costo y dónde se cruzan ambos.
Factores determinantes del costo de la extrusión de aleaciones duras
La extrusión concentra su coste inicial. Se paga mucho al principio, pero luego el resto del proceso resulta barato.
Los factores clave incluyen:
- Costo del troquel
- Precio del lingote
- Hora de prensa
- Pruebas de muerte
- Mecanizado secundario
- Anodizado u otro acabado
Los perfiles sólidos simples cuestan menos. Las formas huecas con nervaduras internas requieren troqueles más complejos, y su corte y verificación resultan más costosos.
Factores determinantes del costo del mecanizado CNC
El proceso CNC distribuye el coste entre todas las piezas en lugar de concentrarlo al principio.
Los factores clave incluyen:
- Tarifa por hora de la máquina
- Tiempo del ciclo
- Programación
- Fijación
- Desgaste de herramientas
- Inspección
Cuanto más tiempo se tarde en cortar una pieza, más caro será. Cavidades profundas, paredes delgadas y detalles precisos alargan el tiempo de ciclo. Además, las aleaciones duras desgastan las fresas más rápidamente.
El volumen de equilibrio es el número que cambia la respuesta.
Este es el punto clave de la decisión. La extrusión conlleva un alto costo fijo y un bajo costo por pieza. El mecanizado CNC no tiene costo de troquel, pero sí un costo por pieza que prácticamente nunca disminuye.
Existe, pues, un punto de inflexión. Por debajo de este, gana la tecnología CNC. Por encima, gana la extrusión.
Aquí tienes un ejemplo sencillo. Supongamos que tu matriz cuesta 4,000 dólares . Después de la matriz, cada pieza extruida cuesta 6 dólares en material, tiempo de prensado y acabado.
La misma pieza, mecanizada por CNC, cuesta 18 dólares cada una. Ese precio de 18 dólares se mantiene prácticamente fijo tanto si se fabrican 10 piezas como 10,000.
| Escenario | Costo unitario de extrusión | Costo unitario mecanizado | Volumen de cruce estimado |
|---|---|---|---|
| Costo del troquel | $ 4,000 (una vez) | $0 | |
| Costo por pieza | $6 | $18 | |
| A 334 piezas | $18 | $18 | ~334 partes |
| A 1,000 piezas | $10 | $18 | La extrusión gana claramente. |
| A 5,000 piezas | $6.80 | $18 | La extrusión triunfa a lo grande. |
Introduce tus propios datos. El coste del troquel y la diferencia entre piezas determinan la posición de tu línea de producción.
Lo que los compradores suelen pasar por alto al comparar presupuestos
Un presupuesto rara vez cuenta toda la historia. El precio bajo que aparece en la página puede ocultar costes que se facturan más adelante.
Los errores más comunes incluyen:
- Acabado
- Chatarra y rendimiento
- Operaciones secundarias
- Procesamiento posterior basado en tolerancias
Así es como se comparan los controladores uno al lado del otro:
| Factor de costo | Impacto de extrusión | Impacto CNC | Lo que el comprador debe comprobar |
|---|---|---|---|
| Herramientas/troqueles | Alto costo de un solo uso del troquel | Sin costo de troquelado | Precio del dado y rondas de prueba |
| Material | Precio del lingote, impulsado por la aleación | Bloque o barra, más desperdicio | Grado de aleación y cantidad de compra |
| Costo de ejecución | Bajo precio por pieza a volumen | Tiempo de ciclo por pieza | Coste según su volumen real |
| Configuración/programación | Pruebas de muerte al frente | Programación y montaje | División entre pagos únicos y recurrentes |
| Operaciones secundarias | A menudo se necesita más tarde | Generalmente construido en | ¿El mecanizado está incluido en el presupuesto? |
| Acabado | Artículo de línea adicional | Artículo de línea adicional | ¿Qué tratamiento de superficie está incluido? |
| Desechos / rendimiento | Eleva con especificaciones precisas | Se eleva con aleaciones duras | Tasa de rendimiento esperada |
Compara el costo total real por pieza, no el precio de venta. Suma cada paso y luego calcula el punto de equilibrio.
Plazo de entrega, herramientas y riesgo de cambio de diseño
El costo acapara los titulares, pero el factor tiempo es crucial para el éxito o el fracaso de un proyecto. El proceso que elijas marca el ritmo desde el momento en que das la orden de inicio y determina el impacto negativo de un cambio tardío.
¿Por qué la extrusión comienza más lentamente?
La extrusión requiere paciencia antes de poder acelerar. Primero se coloca la matriz, y su fabricación lleva tiempo real.
Se empieza con el diseño del troquel. Luego viene la fabricación del troquel. Después, las pruebas de producción. Solo después de todo eso se obtiene la aprobación del primer prototipo.
Por lo tanto, el proceso de extrusión es lento al principio, y luego rápido para cada pieza posterior.
¿Por qué el CNC arranca más rápido?
La máquina CNC omite por completo el troquel.
Sin troqueles, no se necesitan semanas de utillaje. Se pasa directamente de un programa probado al mecanizado de metal. Esta ventaja inicial convierte al CNC en la opción ideal para prototipos y proyectos urgentes.
¿Qué es lo que realmente determina el tiempo de tu máquina CNC? La planificación y la configuración. Conseguir tiempo de máquina en un taller concurrido, luego fijar y ajustar la primera pieza: ahí es donde se invierten los días.
¿Qué sucede cuando los cambios de ingeniería llegan tarde?
Aquí es donde los dos caminos se bifurcan bruscamente.
Un troquel es acero congelado. Si se modifica la geometría, hay que modificar el troquel o fabricar uno nuevo. Eso cuesta dinero y consume tiempo.
La máquina CNC no le da importancia. Editas el programa, ejecutas el siguiente lote y sigues adelante.
Mi consejo es sencillo: congela la geometría antes de fabricar la matriz. Si el diseño aún se deforma, utiliza la máquina CNC hasta que se estabilice.
| Factor | Extrusión | Mecanizado CNC | Híbrido |
|---|---|---|---|
| Tiempo para la primera parte | Lento: primero se diseñan, fabrican y prueban los chips. | Rápido: sin troquel, directamente al corte. | Medio: troquelado al frente, mecanizado después |
| ¿Qué impulsa la línea de tiempo? | Fabricación de matrices y pruebas de funcionamiento | Programación y configuración | Configuración de fabricación de matrices y mecanizado |
| Prototipos y construcciones urgentes | Mal encajado | Excelente ajuste | Rara vez merece la pena. |
| Costo de un cambio de diseño tardío | Alto: revisión o reconstrucción del chip | Bajo — editar el programa | Medio: depende de qué cambios de características se produzcan. |
| Riesgo de desperdicio en cambios tardíos | Alto: piezas viejas y troqueles desperdiciados | Bajo: poco que desechar | Moderado: perfil bloqueado, funciones flexibles |
| Lo mejor cuando el diseño es | Congelado y cerrado | Todavía en movimiento | Perfil estable, detalles en proceso. |
Lea esto antes de planificar su trabajo. La extrusión premia la paciencia y un diseño bien definido. El mecanizado CNC premia la velocidad y tolera los cambios.
La selección de aleación y temple puede descartar una opción desde el principio.
Antes de discutir sobre geometría o costo, fíjese en el metal en sí. A veces, la aleación y el temple necesarios descartan por sí solos un proceso.
No todas las aleaciones se comportan bien en ambos procesos.
Algunas aleaciones fluyen a través de la matriz como un sueño. Otras se resisten.
La serie 6000 encabeza la lista de aleaciones fáciles de trabajar. Aleaciones como la 6061 y la 6063 se extruyen fácilmente, mantienen un buen nivel de detalle y se mecanizan sin problemas.
Si optamos por las aleaciones 7075 o 2024 , la situación cambia. Estas aleaciones de alta resistencia se extruyen más lentamente, requieren mayor fuerza de prensado y exigen un control más preciso. Si bien siguen siendo fáciles de mecanizar, el proceso de extrusión se vuelve más complejo y costoso.
Luego vienen el titanio y otras aleaciones duras. Estas cambian rápidamente la economía. Son exigentes con los troqueles, con las herramientas de corte y, en ambos casos, su mecanizado es lento.
El temple afecta tanto a la maquinabilidad como a las propiedades finales.
El temple determina la resistencia y la dureza de la aleación. Influye en cómo se corta el metal y cómo se comporta durante su uso.
En términos simples:
- T4 es más suave y fácil de moldear
- T5 es un equilibrio práctico para muchos perfiles extruidos
- T6 Proporciona mayor resistencia, pero dificulta el mecanizado.
La secuencia importa. Mecanizar con un temple más blando, luego aplicar tratamiento térmico, y la pieza se puede mover. Mecanizar después del T6, y tendrás que lidiar con un material más duro.
A veces, el material elige primero el proceso.
Este punto suele causar problemas a muchos equipos. Si la aleación y el proceso no se combinan bien, la geometría pasa a un segundo plano.
Primero, verifique que el proceso de aleación sea compatible. Luego, analice la forma, la tolerancia y el volumen.
| Aleación | Extrudabilidad | maquinabilidad | Nota típica para compradores |
|---|---|---|---|
| 6063 | Excelente | Bueno | La mejor opción para perfiles limpios |
| 6061 | Bueno | Muy bueno | Excelente todoterreno para ambas rutas. |
| 7075 | Suficientemente bueno | Bueno | Fuerte, pero la extrusión es lenta y cuesta más. |
| 2024 | Suficientemente bueno | Bueno | Alta resistencia, sensible al proceso |
| Titanium | Pobre | Pobre | Los costes aumentan rápidamente: replantéate todo el plan. |
Antes que nada, elige el metal adecuado para el proceso. Si aciertas con esta combinación, todas las decisiones posteriores serán más sencillas.
La ruta híbrida que muchos equipos pasan por alto
La mayoría de la gente lo ve como una lucha entre dos frentes: extrusión o CNC. Pero muchas de las piezas más sofisticadas utilizan ambas.
Primero extruye, mecaniza solo lo que importa
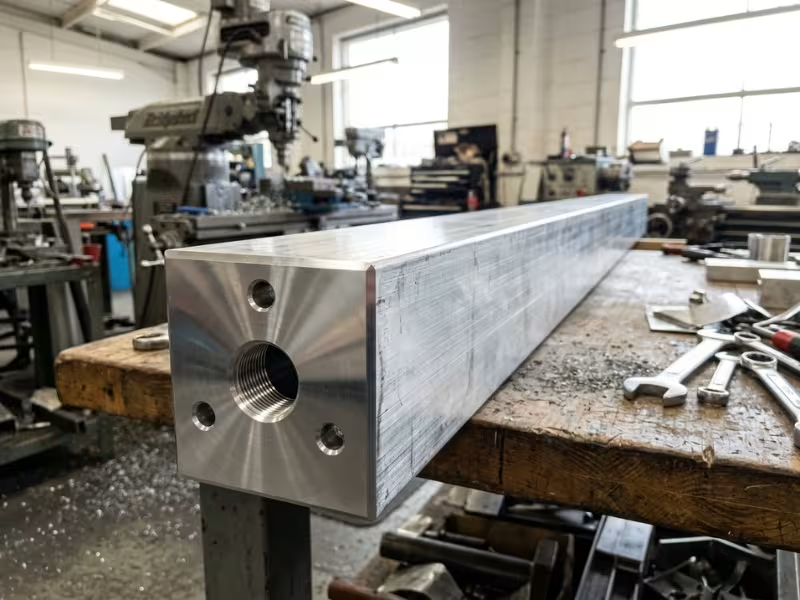
La idea es sencilla. Deja que la matriz fabrique la mayor parte de la pieza y que la fresa termine los pocos detalles que requieren una precisión extrema.
Se parte de una pieza en bruto con dimensiones casi finales. La extrusión moldea el perfil a lo largo de toda su longitud, de forma rápida y económica. A continuación, se mecanizan únicamente las zonas que lo requieren: agujeros estrechos, cavidades, superficies de referencia y roscas.
Esto te ahorra doblemente. Eliminas mucho menos metal, por lo que el volumen de virutas disminuye. Y al tener menos material que cortar, el tiempo de ciclo se reduce.
Cuando el sistema híbrido funciona mejor
Algunas partes prácticamente claman por este enfoque.
- Partes largas con un perfil repetido
- Características críticas en los extremos
- Perfiles estructurales con necesidades de precisión local
En cada caso, el perfil constante se encarga del trabajo pesado y el mecanizado se ocupa de los detalles más complicados.
Cuando la tecnología híbrida empeora las cosas
El enfoque híbrido no es una solución milagrosa. Si se aplica incorrectamente, puede resultar más caro que cualquiera de los procesos por separado.
Un volumen de producción bajo lo descarta. Aun así, se paga por el troquel por adelantado. Si solo se necesita un lote pequeño, ese costo de utillaje nunca se distribuye lo suficiente. En ese caso, el mecanizado CNC directo a partir de material sólido suele ser más conveniente.
Una tolerancia de extrusión amplia provoca problemas en los dispositivos de sujeción. Si la pieza extruida varía demasiado, los dispositivos de sujeción no pueden mantenerla en la misma posición en cada ocasión. Las piezas se desplazan, las características críticas se desvían y aumenta el desperdicio. Cuando la pieza es inestable, el proceso de mecanizado se vuelve más difícil de lo necesario.
Un diseño inestable arruina el plan. El diseño híbrido sigue necesitando una matriz. Si la geometría cambia constantemente, esa matriz se convierte en un problema, al igual que en un proyecto de extrusión pura. Primero, defina el perfil y luego opte por el diseño híbrido.
Comprobación rápida: ¿la opción híbrida se ajusta a tus necesidades?
Comprueba tu parte con esto antes de comprometerte.
| Condición de la pieza | ¿Es probable que un sistema híbrido ayude? | Por qué |
|---|---|---|
| Pieza larga, perfil repetido, pocas características mecanizadas | Sí: | El troquel abarata el cuerpo, la fresadora da los toques finales. |
| Agujeros o caras críticas solo en los extremos | Sí: | Extruir la longitud, mecanizar solo las puntas |
| Sección estructural con una zona de acoplamiento estrecha. | Sí: | El perfil soporta la carga, el mecanizado se encarga del ajuste. |
| Alto volumen anual | Sí: | El costo de los troqueles se distribuye de manera uniforme, los ahorros se acumulan. |
| Bajo volumen anual | No | El coste de los troqueles nunca compensa: opta directamente por la CNC. |
| Tolerancia de extrusión suelta o inestable | No | Los soportes no pueden sujetar la pieza en blanco, aumenta el desperdicio. |
| El diseño sigue cambiando | No | La inversión en matrices es demasiado arriesgada hasta que la geometría se estabilice. |
El patrón es claro. Los híbridos destacan cuando se combina un perfil estable con algunas características precisas y un volumen considerable.
Un marco de decisión de 10 minutos para ingenieros y compradores
Ya has visto todas las piezas. Ahora, ponlas en práctica. Coge tu dibujo, tu número de volumen anual y diez minutos.
Pasos 1 a 3: Volumen, sección transversal, características críticas
Empieza con las tres preguntas que filtran más rápido.
Paso 1: Calcula tu volumen anual real. Si produces menos de 500 piezas, opta por el mecanizado CNC. Si produces más de 5,000, opta por la extrusión.
Paso 2: Compruebe la sección transversal. Si la forma es siempre la misma, se trata de extrusión. Si la forma cambia, se trata de CNC o de un proceso híbrido.
Paso 3: Enumere las características críticas. Unas pocas características en una pieza mayormente simple apuntan a un proceso híbrido. Tolerancias estrictas en toda la pieza apuntan a un proceso CNC.
Paso 4-5: Aleación, templado y cálculo del punto de equilibrio
Ahora confirme el material y el dinero.
Paso 4: Confirme la compatibilidad de la aleación y el temple. Las aleaciones fáciles de extruir, como la 6061 o la 6063, permiten ambas opciones. Las aleaciones más duras suelen inclinar la balanza hacia el mecanizado CNC.
Paso 5: Calcula el punto de equilibrio. Toma el costo del troquel, divídelo por tu volumen y suma el costo de extrusión por pieza. Compara ese total con el precio fijo de la máquina CNC.
Pasos 6 y 7: Realidad del plazo de entrega y elección del proceso final.
Los dos últimos pasos sitúan la elección en una situación temporal del mundo real.
Paso 6: Afronta la realidad de los plazos de entrega. ¿Fabricación urgente? El CNC suele ser la mejor opción. ¿Diseño congelado y tiempo de utillaje limitado? La extrusión se convierte en una opción más segura.
Paso 7: Toma la decisión. Analiza tus siete respuestas en conjunto. Si la mayoría apunta en una dirección, confía en ellas. Cuando el volumen y la sección transversal favorecen la extrusión, pero algunas características requieren precisión, elige la opción híbrida.
Hoja de trabajo de selección de procesos rápidos
| Factor de decisión | Tu parte | Impulso hacia la extrusión / CNC / híbrido |
|---|---|---|
| Volumen anual | _____ piezas/año | Menos de 500 → CNC · Más de 5,000 → Extrusión |
| Sección transversal | Constante / cambiante | Constante → Extrusión · Cambiante → CNC o híbrido |
| Características críticas | Pocos / se extienden por todas partes | Pocos → Híbrido · En todas partes → CNC |
| Ajuste de aleación | Fácil / sensible al proceso | 6061–6063 → Ambos abiertos · 7075+ → CNC inclinado |
| Necesidades de temperamento | T4 / T5 / T6 | T6 → Orden de mecanizado planificada |
| Resultado de equilibrio | Extrusión o CNC más económico | Gana el número más barato. |
| Plazo de entrega y diseño | Cambio urgente / resuelto | Urgente → CNC · Resuelto → Extrusión |
Cuenta las inclinaciones. La extrusión implica principalmente fabricar la matriz. El mecanizado CNC implica mecanizarla. Un perfil estable con algunas características precisas suele indicar que la opción híbrida es la más inteligente.
Errores comunes que aumentan el costo sin mejorar la pieza.
He visto equipos gastar más y obtener menos, todo por culpa de unos pocos errores evitables.
Elegir CNC para una pieza de perfil constante porque parece más sencillo.
El mecanizado CNC parece la opción más segura. Pero si la pieza mantiene la misma sección transversal a lo largo de toda su longitud, mecanizarla a partir de un bloque sólido supone un gasto excesivo por cada unidad.
Abrir un troquel antes de confirmar la acumulación de tolerancias.
Un troquel es acero congelado. Si lo cortas antes de comprobar cómo se acumulan las tolerancias entre las piezas de acoplamiento, te arriesgas a una costosa reconstrucción.
Sobreespecificación de tolerancias
Las tolerancias estrictas dan una sensación de responsabilidad. En realidad, son costosas. Cada grado adicional de precisión aumenta el tiempo de mecanizado, la inspección y el riesgo de desperdicio.
Ignorar los desperdicios y los acabados en las comparaciones de presupuestos.
El presupuesto más barato suele ocultar la factura más alta.
| Costo oculto | Que comprobar |
|---|---|
| Acabado | ¿Está incluido el anodizado o el recubrimiento? |
| Mecanizado secundario | ¿Los agujeros, las roscas y las caras están incluidos en el precio? |
| Chatarra y rendimiento | ¿Cuál es la tasa de rechazo esperada? |
Elegir la aleación antes de comprobar el ajuste del proceso
Los equipos suelen elegir una aleación por su resistencia, para luego descubrir que presenta problemas durante el proceso. Confirma que la aleación funcione correctamente en la ruta elegida antes de confirmarla.
Evita estos cinco errores y gastarás tu dinero donde realmente mejora la pieza.
Qué enviar cuando solicitas presupuestos
¿Quieres un presupuesto rápido y preciso? Dale toda la información a tu proveedor por adelantado.
Envía estas siete cosas:
- Un dibujo o modelo 3D
- Su volumen anual previsto
- Aleación y temple
- Tolerancias críticas
- Requisitos de acabado superficial
- Si se permite el mecanizado posterior
- Su plazo de entrega objetivo
Las solicitudes vagas obtienen precios vagos. Las solicitudes claras obtienen presupuestos útiles.
Preguntas Frecuentes
¿Cómo puedo saber si mi pieza se puede extruir?
Corta la pieza en cualquier punto a lo largo de su longitud. Si siempre ves la misma forma, probablemente se pueda extruir. Una sección transversal constante es la regla.
¿Qué proceso es más económico para 1,000 piezas?
Para un perfil constante, la extrusión suele ser la mejor opción a partir de 1,000 piezas. Reparta el coste del troquel entre ese volumen y compárelo con el precio fijo del mecanizado CNC.
¿Puede el mecanizado CNC igualar las tolerancias de extrusión?
La tecnología CNC no solo los iguala, sino que, en aspectos críticos, suele superarlos.
¿Cuánto tiempo se tarda en fabricar una matriz de extrusión?
Planifica con varias semanas de antelación, no con unos pocos días. El tiempo corre durante el diseño del troquel, su fabricación y las pruebas.
¿Puedo mecanizar un perfil extruido después de su fabricación?
Sí. De hecho, suele ser la opción más inteligente. Extruye el perfil y luego mecaniza solo las partes que requieren precisión.
¿Qué aleaciones funcionan bien tanto para la extrusión como para el mecanizado CNC?
La serie 6000 lidera el mercado.
| Aleación | Extrusión | CNC | Nota: |
|---|---|---|---|
| 6063 | Excelente | Bueno | La mejor opción para perfiles limpios |
| 6061 | Bueno | Muy bueno | Gran todoterreno |
| 7075 | Suficientemente bueno | Bueno | Fuerte, pero de extrusión lenta. |
| Titanium | Pobre | Pobre | Los costos aumentan rápidamente |
Lo más importante es...
Vamos a traerlo a casa.
¿Una sección transversal constante fabricada en volumen real? Extruya. La matriz se amortiza sola y el costo por pieza sigue disminuyendo.
Geometría compleja, tolerancias estrictas o un diseño que aún se mueve. Mecanícelo. El CNC le brinda libertad y precisión sin atarlo a herramientas predefinidas.
Pero no considere la tecnología híbrida como un plan B. Para muchas piezas, es la opción más inteligente, no la que sobra. Extruya el perfil, mecanice solo las partes necesarias y obtendrá ventajas tanto en costo como en precisión.
Aquí tienes la estrategia que te ahorrará más problemas. Calcula tu punto de equilibrio antes de pedir presupuestos. Toma el costo del troquel, divídelo entre tu volumen anual real, suma el costo por pieza y compáralo con el precio fijo de la máquina CNC.
Primero, conoce tu número. Luego, solicita presupuestos. Ese orden te permite tener el control y evitar sorpresas costosas antes de que ocurran.
