


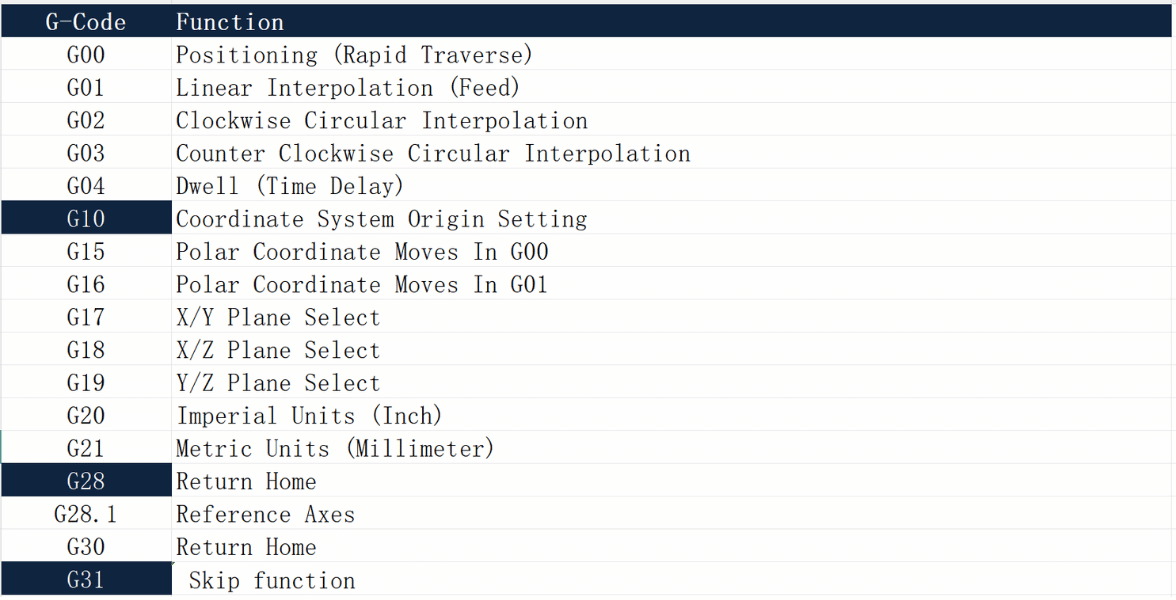
Tres códigos G soportan una parte desproporcionada de la carga de trabajo en cualquier máquina CNC. G10 introduce directamente en el programa las compensaciones y los puntos de referencia. G28 devuelve los ejes a un punto de referencia conocido. G31 permite que la máquina sondee una superficie y se detenga en el instante en que entra en contacto. Aprenda cómo funcionan estos tres códigos y obtendrá un control real sobre la velocidad de configuración, la seguridad y la precisión.
Esta guía te ofrece una visión completa. Explicaremos qué hace cada código, en qué se diferencian los tres y cómo se combinan para crear un flujo de trabajo de configuración eficiente. A partir de aquí, podrás profundizar en las guías específicas para cada código, que incluyen sintaxis, ejemplos de programas y los errores que suelen sorprender incluso a los operadores más experimentados.
Por qué estos tres códigos son importantes juntos
La mayoría de los códigos G se encargan de una única tarea específica. Estos tres son diferentes. Abordan aspectos del mecanizado que determinan si una tarea se desarrolla sin problemas o termina con piezas desechadas y un husillo dañado: la posición de la pieza, cómo la máquina se desplaza a posiciones seguras y cómo se miden las superficies reales.
G10, G28 y G31 resuelven problemas distintos. Sin embargo, en conjunto, conforman la base de una configuración controlada y repetible, que protege las herramientas, las piezas y el tiempo de ciclo. Comprender las tres proporciona al programador o ingeniero de fabricación un marco fiable para establecer puntos de referencia, trabajar con seguridad y medir con precisión.
Comparación rápida: G10 vs G28 vs G31
Así es como se alinean los tres códigos de un vistazo:
| Código | Función | Uso primario | Beneficio clave |
|---|---|---|---|
| G10 | Entrada de datos programable | Configure los desplazamientos de trabajo y los desplazamientos de herramientas dentro del programa. | Elimina los errores de entrada manual. |
| G28 | Retorno automático al punto de referencia | Envíe los ejes a casa de forma segura para el cambio de herramientas o la extracción de piezas. | Movimiento predecible y controlado |
| G31 | Función de omisión | Sondear una superficie y detener el movimiento al contacto. | Permite la medición automatizada |
Cada código responde a una pregunta diferente. ¿ Dónde se encuentra el punto de referencia de la pieza? ¿Cómo puedo volver a casa de forma segura? ¿Dónde se ubica realmente la superficie? Las secciones siguientes ofrecen un resumen práctico de cada una y muestran cómo se relacionan.
G10: Desfases y referencias de trabajo programables
G10 permite establecer valores de compensación directamente desde el programa, en lugar de introducirlos manualmente en el control. Se puede escribir un sistema de coordenadas de trabajo como G54, o cargar compensaciones de longitud y desgaste de la herramienta, directamente en el código G.
Esto es importante por una sencilla razón: la introducción manual de datos propicia errores. Con G10, las compensaciones se transfieren con el archivo del programa. Cargue el trabajo y los datos ya estarán definidos; sin conjeturas del operador ni errores de desfase en el panel de control.
Un desplazamiento de trabajo básico al estilo Fanuc tiene este aspecto:
G90 G10 L2 P1 X-300.0 Y-220.0 Z-450.0
Aquí L2 indica un desplazamiento de coordenadas de trabajo, P1 Selecciona G54, y los valores X, Y, Z establecen el punto de referencia desde el punto cero de la máquina. G10 es el código ideal para fijaciones repetibles, varias piezas en una misma mesa y trabajos por lotes sin supervisión, donde se desea que el operario esté completamente fuera del bucle de entrada de desplazamiento.
¿Quieres un análisis completo? Nuestra guía especializada cubre la sintaxis G10, los mapas de código L, ejemplos de compensación de herramientas y las diferencias entre Fanuc y Haas en detalle: Explicación del código CNC G10: Cómo configurar compensaciones y referencias →
G28: Retorno de referencia automático
La función G28 devuelve los ejes de la máquina al punto de referencia, generalmente la posición inicial. Se utiliza antes de cambiar una herramienta, antes de retirar una pieza de la mesa de trabajo o siempre que se necesite que los ejes estén en una posición segura y conocida.
El detalle que la mayoría de los principiantes pasan por alto es el punto intermedio . La herramienta G28 no se desplaza directamente hacia el punto de inicio. Primero pasa por una posición intermedia y luego continúa hasta el punto de referencia. Ese punto intermedio permite controlar la trayectoria de la herramienta, lo que evita arrastrar la fresa sobre la pieza de trabajo.
La forma más segura y común tiene este aspecto:
G91 G28 Z0
Trabajando en modo incremental (G91) con Z0 Mantiene el punto intermedio en la posición actual, por lo que la herramienta simplemente se eleva hasta la posición inicial sin movimientos inesperados. Primero retraiga el eje Z, luego envíe los ejes X e Y a la posición inicial, y así protegerá tanto la pieza como el dispositivo de sujeción en todo momento.
Obtén toda la información sobre el flujo de trabajo de retorno seguro , incluyendo la diferencia entre G90 y G91 y cuándo usar G53 en su lugar, en nuestra guía especializada: Explicación del código CNC G28: Regreso seguro a la posición inicial de la máquina →
G31: La función de salto y el sondeo
G31 es un movimiento de avance que se detiene en el instante en que se activa una señal de la sonda . La máquina avanza a lo largo de una trayectoria y, cuando la sonda toca una superficie, el movimiento se detiene y el control registra la posición exacta del contacto. Esta posición registrada es la base del sondeo en la máquina.
Con G31, puede medir superficies de piezas, encontrar bordes y establecer puntos de referencia basándose en la pieza real en lugar de una suposición sobre dónde la sujeta el dispositivo. Un movimiento de sondeo simple se ve así:
G31 Z-50.0 F50.0
La sonda se desplaza hacia Z-50.0 a una velocidad de avance lenta y controlada. En el momento en que se detiene, el movimiento termina, incluso si el eje nunca alcanza el objetivo, y la posición de contacto se almacena en una variable del sistema (en Fanuc, a menudo #5063 para Z). Mantenga la velocidad de avance lenta, programe siempre una retracción después del contacto y planifique el recorrido excesivo en caso de contacto fallido.
El sondeo tiene una gran complejidad. Nuestra guía especializada explica las variables de la función de salto, la inspección en proceso y las macros de sondeo de Haas: Explicación del código CNC G31: Cómo funcionan la función de salto y el sondeo →
Cómo colaboran el G10, el G28 y el G31
La verdadera ventaja se obtiene al combinar los tres elementos en un solo flujo de trabajo. Imagínese una configuración típica: desea sondear la superficie superior de una pieza, registrar ese valor medido en el sistema de referencia G54 y, a continuación, retraerla de forma segura.
La secuencia se desarrolla de la siguiente manera:
- G28 El eje Z se estaciona en la posición inicial, por lo que la rutina comienza desde una posición conocida y segura.
- G31 Desliza la sonda hacia abajo y se detiene al hacer contacto, registrando la altura real de la superficie en una variable del sistema.
- G10 Escribe ese valor medido directamente en el dato de trabajo G54, sin entrada manual ni redondeo.
- G28 Retrae el eje a su posición inicial limpiamente cuando finaliza la rutina.
Regresa a la base, sondea la pieza, establece el punto de referencia y regresa a la base. Este bucle elimina las conjeturas en la configuración. El punto de referencia refleja la pieza real, la trayectoria del movimiento se mantiene segura y el desplazamiento se escribe automáticamente. Esa es la recompensa práctica de dominar bien los tres códigos, y es la razón por la que deben formar parte del conjunto de herramientas de cualquier programador serio.
Puntos Clave
- G10 Escribe desplazamientos y referencias en su programa, lo que reduce los errores de entrada manual y hace que las configuraciones sean repetibles.
- G28 Mueve los ejes al punto de referencia a través de una posición intermedia controlada; ten siempre en cuenta G90 frente a G91.
- G31 Detiene el movimiento al entrar en contacto con la sonda y almacena la posición, lo que permite la medición automatizada y el establecimiento del punto de referencia.
- Utilizadas conjuntamente, las tres herramientas permiten un flujo de trabajo de configuración limpio, preciso y de bajo riesgo que protege sus piezas, su sonda y su tiempo de ciclo.
Las pequeñas diferencias entre los controles Fanuc y Haas son importantes, así que siempre verifique la sintaxis con el manual de su máquina antes de ejecutar una nueva rutina. Unos minutos de comprobación valen más que un husillo averiado. Cuando esté listo para profundizar, siga los enlaces de arriba para acceder a cada guía específica.
¿Necesita un mecanizado CNC de precisión en el que pueda confiar?
Entender el código G es una cosa; convertirlo en piezas precisas y repetibles es otra. En Essengold, combinamos una amplia experiencia en programación con un estricto control de procesos para ofrecer componentes que cumplan con sus especificaciones en todo momento. Desde prototipos rápidos hasta series de producción completas, nuestro equipo gestiona las compensaciones, los puntos de referencia y las rutinas de palpado para que usted no tenga que preocuparse.
Solicita hoy mismo un presupuesto para tu proyecto de mecanizado CNC → y comprueba cómo una fabricación precisa y fiable impulsa tu proyecto.
