


Envías el mismo dibujo y la misma cantidad a tres talleres. Uno cotiza $9 por pieza, el siguiente $16 y el tercero $24. La mayoría de los compradores ven esa diferencia y asumen que es solo ruido o que un taller simplemente está siendo codicioso.
No es ninguna de las dos cosas. Esa diferencia casi siempre se debe a la ingeniería, las decisiones de proceso y los costos generales de calidad, no a la suerte ni a precios abusivos. Cada taller interpretó tu pieza de forma ligeramente distinta y cotizó el trabajo según su criterio.
Esta guía elimina las conjeturas. Al final, leerás un presupuesto línea por línea y sabrás qué incluye cada cantidad. Evaluarás las afirmaciones de calidad de una tienda en lugar de creerlas sin más. Y comprenderás qué es lo que realmente afecta la fecha de entrega, algo que rara vez culpan los compradores.
Antes de poder juzgar un presupuesto, debes tener claro qué es lo que estás comprando y a quién se lo estás comprando.
Qué significa en la práctica el mecanizado CNC por contrato.
Lo primero que desconcierta a los compradores no es la tecnología, sino no saber si la empresa con la que están hablando realmente corta metal.
Corredor versus taller que corta su propio metal
Algunos proveedores se quedan con tu pedido y lo revenden discretamente a un taller que nunca ves. Un taller mecánico de verdad corta tu pieza en sus propias instalaciones.
Esa diferencia cambia cuatro cosas:
Dos preguntas lo aclaran rápidamente: "¿Mecanizan esto internamente?" y "¿Cuál es su lista de equipos?" Un taller directo responde a ambas sin dudarlo.
Lo que realmente estás comprando
El mecanizado CNC por contrato significa que usted subcontrata la fabricación de piezas mecanizadas a un taller que posee el equipo, escribe los programas CAM, opera las máquinas e inspecciona el resultado.
Si lo gestionas internamente, tendrás que asumir tú mismo el capital, los operarios y la carga de la calibración.
Quién lo compra y qué está cubierto.
Los compradores habituales son fabricantes de equipos originales (OEM), empresas emergentes sin capital propio y equipos de ingeniería que gestionan la demanda adicional o en fase de expansión. Bajo el mismo techo, encontrará fresado CNC, torneado, electroerosión por hilo y penetración, rectificado y torneado tipo suizo: toda la gama de servicios de mecanizado por contrato que un taller profesional ofrece.
Saber qué es el mecanizado por contrato no determina si debes utilizarlo. Eso depende de tu volumen de producción, la pieza que necesitas y tus plazos de entrega.
Cuándo conviene externalizar servicios y cuándo no.
La subcontratación no siempre es la mejor opción. Lo más inteligente es adaptar el modelo que mejor se ajuste a tus necesidades, volumen de producción y plazos de entrega.
Ideales para mecanizado por contrato.
Algunos trabajos prácticamente claman por ser subcontratados:
Cuando gana un modelo interno o diferente
A veces, tener el trabajo cerca es más inteligente:
El cruce de costos a tener en cuenta
La verdadera pregunta es sencilla: ¿a partir de qué volumen anual resulta más rentable comprar una máquina que pagar a una tienda?
Aquí están los cálculos. Una fresadora vertical de 3 ejes nueva cuesta aproximadamente entre $60,000 y $150,000 instalada. A esto hay que añadir un operario con un coste total de entre $25 y $45 por hora en EE. UU., más el mantenimiento y las herramientas. Divide ese total entre tu volumen anual y compáralo con el precio unitario de la subcontratación.
|
Situación |
El mecanizado por contrato suele ser mejor |
Generalmente es mejor hacerlo internamente. |
|---|---|---|
|
50 piezas prototipo, una revisión |
✓ |
|
|
40,000 piezas idénticas al año, diseño estable |
✓ |
|
|
Componente de defensa controlado por ITAR |
✓ |
|
|
Aumento repentino de la demanda por encima de la capacidad actual |
✓ |
|
|
Pieza de titanio, sin sistema de 5 ejes propio. |
✓ |
Una vez que haya decidido subcontratar, la siguiente pregunta es con qué tipo de empresa va a tratar, porque ahí es donde empiezan las diferencias de precio.
¿Por qué los presupuestos para la misma pieza pueden ser tan diferentes?
Esa diferencia de entre 9 y 24 dólares no es casual. Cuatro factores la determinan casi por completo: el material del que está hecha la pieza, la precisión y complejidad de su geometría, la distribución de los costos de preparación y el proceso posterior al mecanizado. Al analizar cada uno de estos factores, el presupuesto deja de ser un misterio.
Selección y certificación de materiales
El material es el punto de partida de un presupuesto, y puede duplicar el precio antes incluso de que se eche un solo golpe.
Grado y disponibilidad
No todos los metales cuestan lo mismo, ni comprarlos ni cortarlos. Usa el aluminio 6061 como referencia (llamémoslo 1x). Es barato y se mecaniza rápido. A partir de ahí:
El costo de las piezas es solo una parte del problema. Los tiempos de ciclo del titanio y el Inconel suelen ser de 3 a 5 veces más largos que los del aluminio, y desgastan mucho las herramientas. Ese tiempo de mecanizado y el desgaste de las herramientas se reflejan en el precio unitario, por lo que el mecanizado CNC de titanio tiene un costo adicional que conviene confirmar con el taller antes de comprometerse.
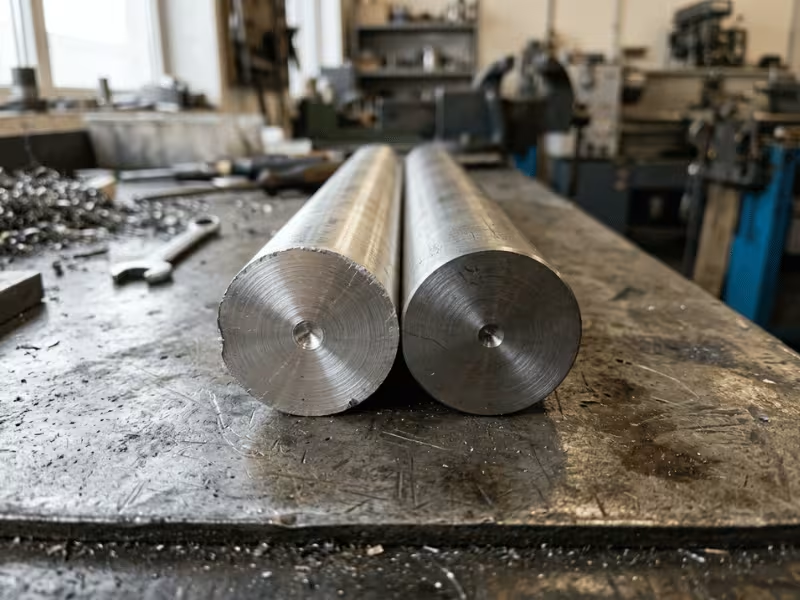
La disponibilidad también es un factor importante. Si solicita un diámetro que no tienen en stock o un grado difícil de encontrar, la tienda comprará barras de mayor tamaño y mecanizará el sobrante, o esperará a que se las entreguen. En ambos casos, el precio aumentará. Antes de decidirse por un grado, pregunte qué materiales tienen disponibles.
Certificados, trazabilidad e informes de pruebas de fábrica
La documentación certificada cuesta dinero. Los informes de pruebas de fábrica (MTR), el seguimiento de lotes y los números de lote de colada obligan al taller a comprar existencias certificadas y a mantener la documentación en constante movimiento junto con las piezas.
Es obligatorio para trabajos en los sectores aeroespacial, médico y de defensa, sin excepciones. Para un soporte en un ensamblaje no crítico, generalmente es un gasto innecesario. Como regla general, la trazabilidad completa y las certificaciones aumentan el costo de un proyecto entre un 5 % y un 15 %. Adquiéralas cuando la aplicación lo requiera, no por inercia.
Geometría y tolerancia
La tolerancia es la principal palanca que se puede controlar sobre los costes, y la mayoría de los compradores, por costumbre, tienden a ser demasiado estrictos.
Una tolerancia de ±0.005″ es estándar y económica en la mayoría de los trabajos de mecanizado CNC. Si se reduce a ±0.001″, el taller ralentiza su producción y realiza un seguimiento constante. Si se busca una tolerancia de ±0.0005″ o menor, se requieren velocidades más bajas, inspecciones adicionales y, en ocasiones, rectificado, mientras que el riesgo de piezas defectuosas aumenta considerablemente.
Las características adicionales conllevan un coste. Las paredes delgadas, las cavidades profundas y los radios internos pequeños requieren herramientas especiales y velocidades de avance más lentas. La máquina solo puede ejercer una presión limitada antes de que la pieza vibre o se deforme.
El acabado superficial funciona de la misma manera. Se obtiene un acabado estándar de 125 µin Ra. Si se solicita un acabado fino de 16 a 32 µin Ra, se pagará por pasadas adicionales o una operación secundaria.
Luego están las llamadas a la acción. Cada hilo, moleteado o nota adicional es otra operación con su propia configuración y sus propios minutos. Se acumulan silenciosamente.
Configuración, programación y herramientas
Esta es la principal razón por la que dos presupuestos para la misma pieza difieren tanto: el coste de instalación es en gran medida fijo por trabajo y se distribuye según la cantidad solicitada.
Un pedido de 25 piezas implica el costo total de la configuración para 25 piezas. Un pedido de 2,500 piezas distribuye ese mismo costo entre 2,500. El mismo trabajo, pero cifras por unidad muy diferentes.
Ponle cifras reales. Digamos que la instalación cuesta 400 dólares para un trabajo determinado:
La pieza en sí no cambió, solo el volumen del que depende el costo fijo.
La configuración inicial suele durar entre 1 y 8 horas, dependiendo de la complejidad, con tarifas de taller de entre 60 y 150 dólares por hora en EE. UU. Este rango depende del número de ejes y de si la máquina funciona con supervisión o de forma autónoma. La geometría compleja también añade horas de programación CAM antes de que se empiece a cortar el metal. Además, los accesorios personalizados suponen un coste inicial considerable que solo se amortiza con el volumen de producción.
Por eso siempre debes pedir precios por cantidades: 25, 100, 500. Así podrás comprobar lo rápido que se reducen los costes de preparación a medida que aumenta el volumen de producción.
Acabados y operaciones secundarias
Anodizado, recubrimiento en polvo, galvanizado, pasivación, tratamiento térmico: estos procesos no están incluidos en el presupuesto de mecanizado y pueden llegar a encarecerlo.
La mayor parte del acabado se subcontrata. Esto repercute doblemente: en el precio y en el plazo de entrega, ya que las piezas salen del taller y se quedan en la cola de producción de otra empresa.
Especifique el acabado cuando sea funcional o esté regulado: un anodizado duro para mayor resistencia al desgaste, una pasivación para la corrosión o un tratamiento térmico para mayor resistencia. Si la elección es puramente estética, déjela abierta y permita que el taller le recomiende la opción más económica que cumpla con la normativa. A menudo ahorrará dinero sin sacrificar nada importante.
|
Factor de costo |
Por qué aumenta el costo |
Implicaciones para el comprador |
|---|---|---|
|
Tolerancia de ±0.005″ a ±0.0005″ |
Velocidades más bajas, más inspecciones, mayor cantidad de desechos. |
Apriete únicamente las características que deban apretarse |
|
Materiales exóticos (titanio, Inconel) |
Tiempo de ciclo de 3 a 5 veces, desgaste intenso de la herramienta |
Confirme que las máquinas de la tienda lo hacen de forma rutinaria. |
|
Cantidad de pedido baja |
La configuración se extiende a lo largo de varias partes. |
Solicitar precios para paquetes de 25, 100 y 500 unidades. |
|
Acabado superficial fino (16 µin Ra) |
pases adicionales u operaciones secundarias |
Especifique el acabado solo donde sea funcional. |
Ahora que ya sabes qué factores influyen en el precio, puedes consultar un presupuesto real y comprobar si el taller entendió tu pieza o si pasó por alto algo que te costará más adelante.
Cómo leer un presupuesto de CNC sin pasar por alto el riesgo real
Un presupuesto es más que un número. Es una instantánea de cómo el taller interpretó tu pieza. Aprende a leerlo con atención y detectarás el error del taller antes de que te cueste un lote de piezas de desecho.
Lo que incluye una cita sólida
Un presupuesto real detalla lo que estás comprando, línea por línea:
Cuando aparecen los siete, el taller entiende tu papel. Cuando no aparecen, estás rellenando huecos que el taller debería haber rellenado por ti.
Señales de alerta que debes tener en cuenta antes de firmar.
Algunas brechas son peores que otras. Presta atención a estas:
|
Lo que ves |
Lo que puede significar |
¿Qué preguntar a continuación? |
|---|---|---|
|
“Aluminio” sin grado |
La tienda elegirá el más barato, puede que se equivoque de producto. |
“¿A qué grado y temperamento te refieres?” |
|
Precio un 40% inferior al de los demás. |
La tienda interpretó erróneamente la tolerancia o el alcance. |
“¿Qué tolerancias citaste?” |
|
No se ha especificado el plazo de entrega. |
Sin compromiso, sin responsabilidad |
“¿Cuál es su fecha de envío definitiva para esta cantidad?” |
Comparar presupuestos de forma equitativa
Solo se pueden comparar presupuestos de forma justa cuando todos los talleres ofrecen el mismo precio para el mismo trabajo. Configúralo por tu cuenta:
Haz esto y el diferencial dejará de engañarte. Las diferencias restantes reflejan decisiones reales, no suposiciones erróneas.
Un presupuesto claro indica que el taller entendió la pieza. Sin embargo, no garantiza que puedan cumplir con lo prometido; eso depende de sus sistemas de calidad.
Cómo es realmente un buen control de calidad
Un taller puede cotizar la pieza a la perfección y aun así enviarle chatarra. El control de calidad es lo que distingue una buena cotización de una buena pieza. La clave está en ajustar el esfuerzo de verificación a lo que realmente depende de la pieza: no comprar más de lo necesario, ni nunca menos.
Certificaciones que importan por solicitud
Las certificaciones no son insignias. Cada una corresponde a una industria y un nivel de riesgo. Adapte la certificación a las necesidades específicas de su empresa:
La estrategia del comprador es sencilla: no pague precios de AS9100 por un soporte no crítico. Un taller con certificaciones médicas y aeroespaciales incluye esos costos adicionales en cada trabajo. Si su pieza es una cubierta cosmética, la certificación ISO 9001 es más que suficiente.
Capacidad de inspección para preguntar sobre
Los certificados demuestran que existe un sistema. Los equipos de inspección demuestran que el taller puede medir realmente lo que promete.
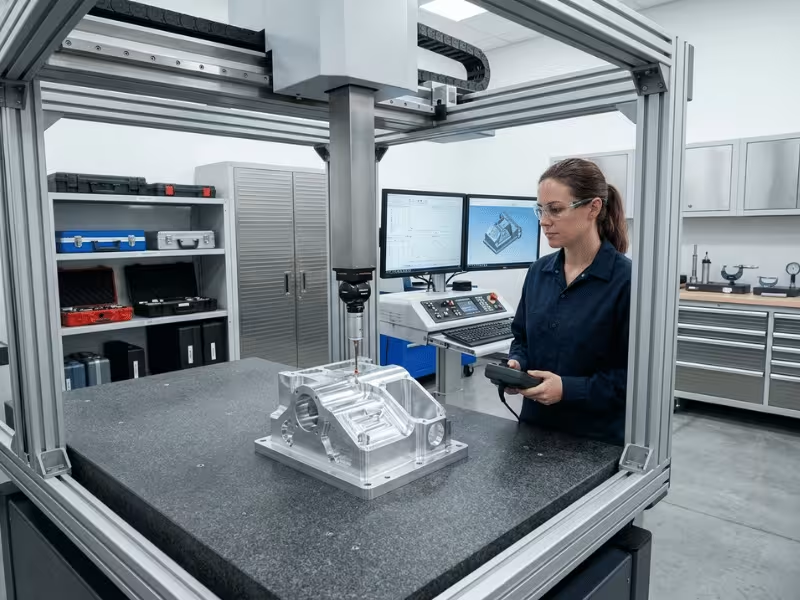
Pregunte qué tienen en sus instalaciones: una máquina de medición por coordenadas (MMC), comparadores ópticos, medidores de altura y medidores de rugosidad superficial. Una buena MMC mide con una precisión de aproximadamente ±0.0001 pulgadas bajo control climático; este es el equipo que verifica tolerancias estrictas en lugar de estimarlas a ojo. Sin una MMC, no hay garantía de precisión en el trabajo.
Luego, pregunte sobre la inspección del primer artículo (FAI) : la primera pieza de la producción se verifica con respecto a todas las dimensiones del plano. Exíjala para cualquier número de pieza nuevo o nueva revisión. La primera pieza de un programa modificado es donde suelen ocultarse los errores, y la FAI los detecta antes de que usted haya pagado por todo el lote.
Es importante conocer la diferencia entre los dos tipos de verificación. La inspección en proceso detecta desviaciones mientras la máquina está en marcha, lo que permite al taller corregirlas antes de que un centenar de piezas queden fuera de especificación. La inspección final y los planes de muestreo verifican el lote terminado, generalmente con un Nivel de Calidad Aceptable (AQL) de 1.0 o 1.5 para trabajos industriales generales. La inspección en proceso protege durante la producción; la inspección final confirma el resultado. Ambas son esenciales cuando la pieza es crucial.
Documentación que lo demuestre
La buena calidad deja constancia escrita. Pida verla:
Si una tienda no puede fabricarlos bajo pedido, el sistema de calidad es menos riguroso de lo que sugiere el certificado.
Lo que los compradores no entienden sobre la calidad.
Tres suposiciones les cuestan dinero real a los compradores.
|
Tipología de proyecto |
Por lo general es suficiente |
A menudo se requiere |
Situacional |
|---|---|---|---|
|
Parte industrial general |
ISO 9001, inspección final |
La FAI sobre la nueva revisión |
Muestreo en proceso |
|
Soporte aeroespacial |
ISO 9001, |
AS9100, FAI, trazabilidad completa |
NADCAP para recubrimientos |
|
Componente médico |
ISO 9001, |
ISO 13485, trazabilidad |
Proceso validado, documentación a nivel PPAP. |
Lea esa tabla según el nivel de riesgo de su pieza, no según lo que parezca impresionante. Adquiera la verificación que su pieza necesita y luego deténgase.
Incluso un taller con las certificaciones y la máquina de medición por coordenadas (CMM) adecuadas puede incumplir la fecha de entrega. La calidad garantiza que la pieza será correcta; el plazo de entrega indica cuándo la recibirá.
¿Qué controla realmente el plazo de entrega?
Los compradores culpan a la máquina cuando una pieza se retrasa. Casi siempre, el problema no es la máquina. La demora reside en los pasos posteriores, esos que nadie menciona ni supervisa.
El tiempo de entrega es más que el tiempo de máquina.
Una pieza pasa por una larga cadena antes de llegar a su muelle: aclaración de la solicitud de cotización, programación, adquisición de materiales, configuración, mecanizado, inspección, acabado y envío. Cada eslabón requiere tiempo, y solo uno de ellos implica el uso de una herramienta giratoria.
Lo que sorprende a la gente es que el tiempo real de mecanizado suele ser el factor más pequeño. El mecanizado puede durar dos horas. La espera del material lleva una semana. La espera en la cola de acabado lleva otra. El corte es rápido; todo lo que lo rodea es donde se acumulan los días.
El trabajo rápido solo puede cumplir con ese plazo reducido cuando la pieza es sencilla y el material ya está disponible. La complejidad y la falta de existencias de metal hacen que ese plazo se vea interrumpido indefinidamente.
Las principales causas de retraso
Cinco cosas que consumen la mayor parte de tu calendario:
Cuándo ayuda la tramitación urgente y cuándo no.
Pagar un recargo por urgencia acelera tu trabajo. El taller te da prioridad sobre otros, trabaja horas extras y paga tarifas de inserción para que tu pedido suba en la cola de un procesador externo. Los recargos por urgencia suelen ser entre un 25 % y un 50 % superiores a los precios estándar.
Ese dinero está bien invertido cuando el material ya está disponible y la pieza es sencilla. En ese caso, la rapidez es un factor clave: el taller simplemente ajusta su calendario y fabrica la pieza antes.
|
Fuente de retardo |
Impacto típico |
Cómo pueden reducirlo los compradores |
|---|---|---|
|
Paquete de dibujo incompleto |
De 2 a 5 días de ida y vuelta. |
Enviar GD&T, revisión, material y acabado por adelantado |
|
Material agotado |
3 – 10 días |
Pregunte qué hay en stock antes de finalizar la compra. |
|
Cola de llegada exterior |
5 – 10 días |
Confirme el plazo de entrega al realizar el pedido. |
Tu mejor baza no es el recargo por urgencia, sino un paquete de planos impecable y la elección de materiales que el taller ya tenga en stock. Si solucionas esos dos problemas, eliminarás la mayor parte del retraso antes de que comience el trabajo.
El costo, la calidad y el plazo de entrega dependen en gran medida de si elegiste el proveedor adecuado. Por lo tanto, antes de enviar cualquier orden de compra, necesitas una forma de evaluar al proveedor.
Cómo evaluar un taller CNC subcontratado antes de enviar una orden de compra
El taller que elijas determinará el costo de las piezas, si son las adecuadas y cuándo llegarán. Un presupuesto no te lo puede decir todo. Una conversación breve y directa sí. Aquí te explicamos cómo tenerla antes de gastar un solo dólar.
Qué verificar antes del primer pedido
No te fíes de la capacidad sin más. Verifica tres cosas primero.
Preguntas que vale la pena hacer
Ejecuta esto como un guion de llamada. Pregúntales en orden y escucha con qué rapidez y precisión responden.
La vacilación importa tanto como las palabras. Un negocio competente responde a estas preguntas sin siquiera pensarlo.
¿Qué hacen diferente los proveedores fuertes?
Los correos buenos se comportan de manera diferente desde el primer mensaje, y puedes detectarlo antes de firmar nada.
Hacen preguntas inteligentes desde el principio en lugar de dar presupuestos a ciegas. Si nadie pregunta sobre tu nivel de revisión, el tipo de material o las características clave, están adivinando, y pagarás las consecuencias.
Te avisan de los problemas de fabricación antes de que te comprometas, no después de que se les pase la fecha límite. Te dirán que mantener una función es costoso y te sugerirán una forma más sencilla de obtener la misma funcionalidad.
Dejan constancia por escrito de sus suposiciones. Las tolerancias indicadas, el acabado, la cantidad: todo consta en papel, para que no haya discusiones posteriores sobre lo que realmente compraste.
Y ponen de manifiesto las limitaciones antes de aceptar el trabajo. Capacidad, disponibilidad de materiales, plazo de entrega del acabado: un taller honesto te informa sobre la cola de anodizado de dos semanas cuando haces el pedido, no cuando la pieza ya está retrasada.
|
Control |
Por qué importa |
Pasar o preocuparse |
|---|---|---|
|
Mecanizamos tu material internamente |
Controla la calidad y el plazo de entrega. |
|
|
Proporciona datos de FAI e inspección. |
Demuestra capacidad, no solo afirmaciones. |
|
|
Proporciona comentarios de DFM sobre tu dibujo. |
Señala a un socio de ingeniería, no a un intermediario. |
Antes de que salga una orden de compra de tu escritorio, evalúa cada tienda según esos tres criterios. Una tienda que cumpla con los tres criterios se ha ganado la oportunidad de trabajar contigo.
Ni siquiera un taller de confianza te librará de cometer errores por tu cuenta. Los problemas más costosos en el mecanizado por contrato suelen ser autoinfligidos.
Errores comunes al comprar que ocasionan costos, retrasos o retrabajo.
Los problemas más costosos en el mecanizado por contrato rara vez comienzan en el taller. Suelen empezar en su lado de la mesa, antes de que envíe la orden de compra. Aquí están los cinco que más perjudican a los compradores, y la solución para cada uno.
Cinco errores, cada uno con su solución.
Evitar estos errores aún deja la tensión fundamental a la que se enfrenta todo comprador: no se puede maximizar el costo, la calidad y la velocidad al mismo tiempo.
Cómo equilibrar el costo, la calidad y el tiempo de entrega.
Costo, calidad y velocidad compiten entre sí. Si se exige mucho en uno, al menos otro cederá. Los compradores que salen perjudicados son aquellos que intentan maximizar los tres y terminan sin obtener nada. Lo inteligente es decidir cuál es la prioridad para este trabajo específico y permitir que los demás se adapten según sea necesario.
Rara vez se obtienen las tres cosas; decida según el escenario.
Tu prioridad no es fija. Cambia según la tarea que tengas delante. Si encuentras la persona idónea para el puesto, las concesiones dejan de parecer compromisos y se convierten en decisiones conscientes.
Construyendo un enfoque de puntuación simple
No uses el precio unitario por defecto en todos los trabajos. Ajusta las tres variables según las necesidades reales del programa y deja que los cálculos te indiquen el taller adecuado.
Aquí tienes un método sencillo: califica a cada proveedor según su costo, calidad y plazo de entrega del 1 al 5, asigna un peso a cada columna según la prioridad de tu proyecto y compara los totales ponderados. Gana el proveedor con la puntuación ponderada más alta, no el que ofrezca el presupuesto más económico.
|
Escenario |
Máxima prioridad |
¿Qué puede flexionarse? |
Estrategia del comprador |
|---|---|---|---|
|
Validación de prototipos |
Velocidad |
Costo unitario |
Acepte un precio unitario más alto para turnos rápidos. |
|
Parte de producción regulada |
Calidad |
El plazo de ejecución |
Paga por los certificados y la FAI; no te apresures. |
|
Orden de repetición estable |
Costo |
El plazo de ejecución |
Negociar descuentos por volumen y órdenes de compra globales |
Adapta la ponderación a la fila que mejor se ajuste a tu pieza, y normalmente el taller adecuado aparecerá en primer lugar.
Una vez que hayas elegido el taller y establecido tus prioridades, algunas cláusulas del contrato determinarán quién asume el coste cuando algo salga mal.
Antes de realizar la orden de compra: Términos que conviene aclarar
Un presupuesto claro y un taller de confianza aún dejan cabos sueltos. Cinco condiciones determinan quién paga cuando algo sale mal. Si las defines bien antes de que el pedido salga de tu escritorio, evitarás discusiones posteriores.
En resumen, la situación es sencilla. Un presupuesto justo, un taller que mecaniza su propio metal, una calidad acorde a las exigencias de la pieza, un plazo de entrega realista y condiciones contractuales claras: si se cumplen estos cinco requisitos, la diferencia de precio de entre 9 y 24 dólares deja de ser un misterio. Sabrá exactamente qué está pagando, por qué un taller cuesta más que otro y cuál merece realmente su pedido.
