


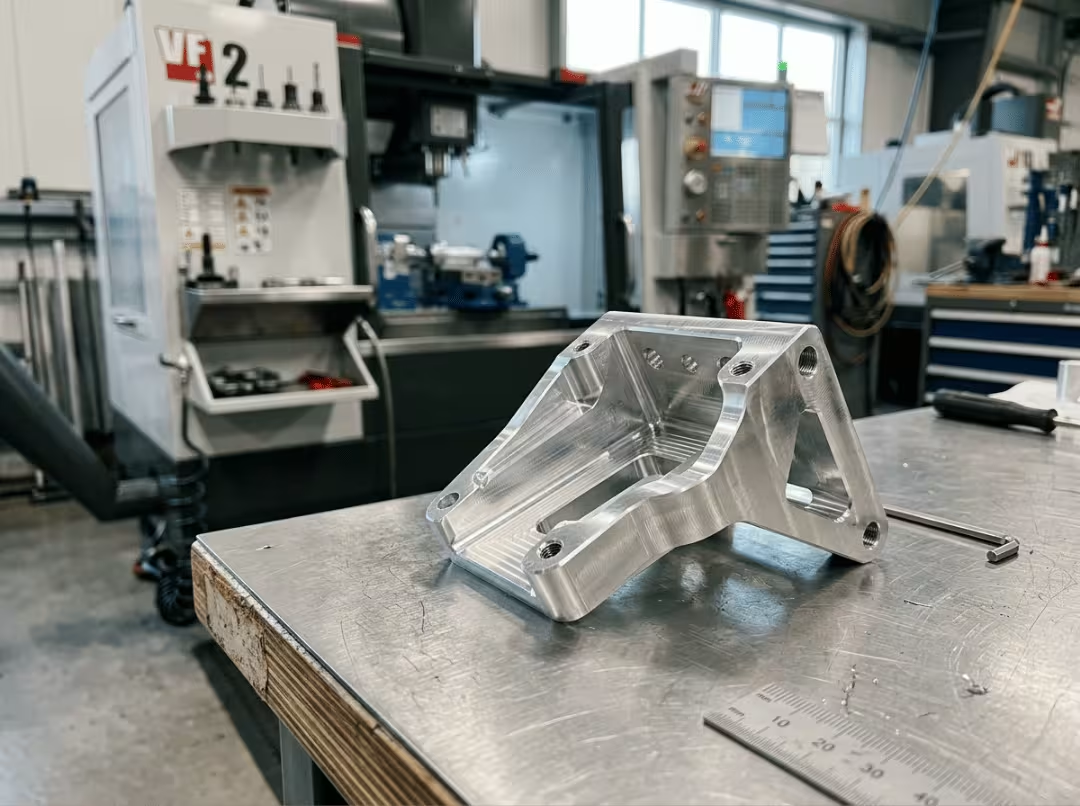
Un prototipo tiene una única función: revelar la verdad sobre tu diseño antes de invertir dinero real en la fabricación de las herramientas. Pero no todos los prototipos son veraces. Una pieza que parece correcta puede engañar sobre su comportamiento bajo carga, a diferentes temperaturas o tras mil ciclos de carga y descarga; y para cuando te das cuenta, el diseño ya está definido y el molde fabricado.
Esa brecha es la razón por la que el mecanizado CNC de prototipos es tan importante. Si eres diseñador de productos, ingeniero mecánico o trabajas en I+D en los sectores médico, aeroespacial o automotriz, necesitas piezas que se comporten como las reales, no aproximaciones que superen una prueba de ajuste rápida pero fallen en todo lo demás. El CNC te proporciona piezas funcionales con materiales de producción, a menudo en pocos días, sin costes de moldes ni inversión en utillaje.
Sigue leyendo y sabrás cuándo es conveniente utilizar CNC, cómo diseñar una pieza que se mecanice correctamente a la primera y cómo interpretar un presupuesto lo suficientemente bien como para controlar tanto el coste como el plazo de entrega.
¿Qué se consigue con el mecanizado de prototipos CNC?
El mecanizado CNC de prototipos utiliza herramientas de corte controladas por ordenador para eliminar material de un bloque sólido hasta obtener la pieza terminada. Esa es la mecánica, pero no es lo importante.
La clave es esta: un prototipo CNC se fabrica con las mismas máquinas y materiales que las piezas de producción. Si se mecaniza un soporte de aluminio 6061 en un prototipo, se trata del mismo aluminio 6061 que se utilizará en la producción en serie. Los datos de las pruebas se conservan. Cuando la pieza supera una prueba de carga, un ciclo térmico o una revisión de ajuste y funcionamiento, se observa el comportamiento de la pieza de producción, no el de un modelo de plástico que simplemente comparte la forma. Esta fidelidad es la principal razón para optar por el mecanizado CNC en lugar de métodos de estudio de forma más rápidos y económicos.
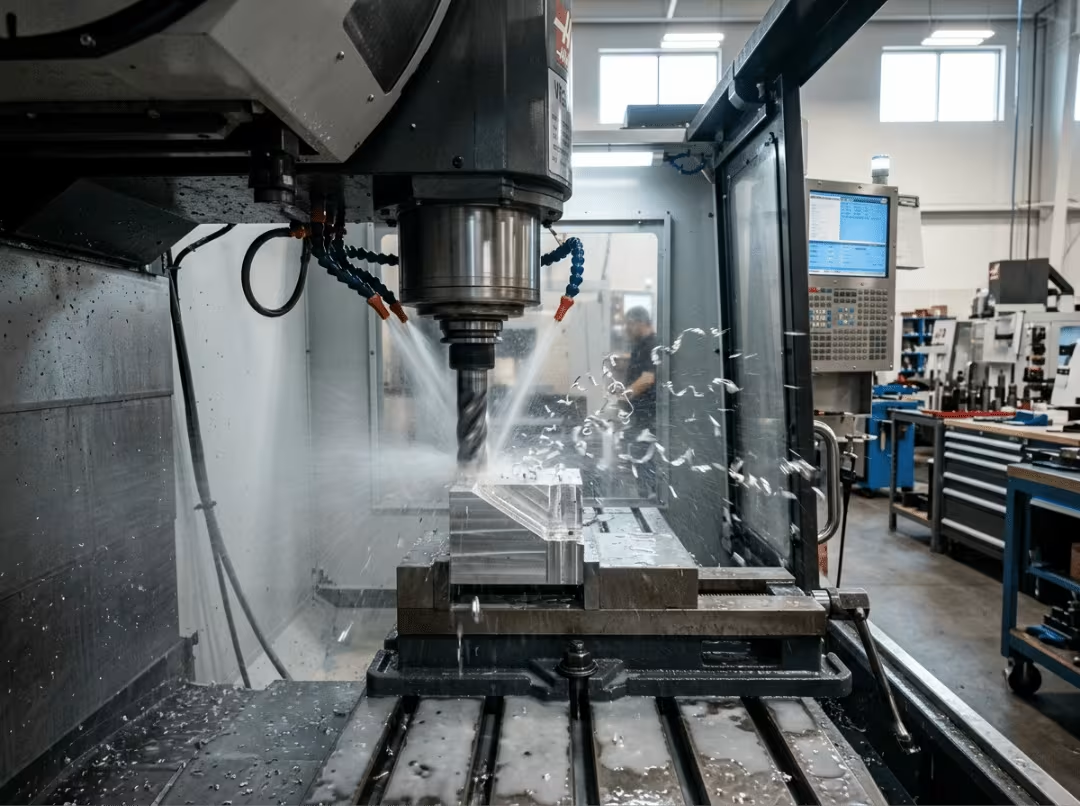
Cuándo el mecanizado CNC es la opción correcta y cuándo no lo es.
El mecanizado CNC no siempre es la solución. Saber cuándo usarlo y cuándo prescindir de él te ahorra dinero y evita iteraciones innecesarias.
Elija CNC cuando:
- Lo que estás probando es el comportamiento del material. Necesitas un rendimiento mecánico, térmico o de resistencia al desgaste real, no solo una forma que puedas mantener.
- La precisión importa. Se busca una tolerancia de ±0.005 pulgadas como punto de partida, con un control más preciso disponible donde la función lo requiera.
- El diseño aún está en desarrollo. Tendrás que ir iterando entre versiones, y pagar por las herramientas te ataría demasiado pronto.
- Necesitas acabados que coincidan con los de producción. El anodizado, el granallado y acabados similares hacen que las muestras que se muestran al cliente parezcan el producto real.
Reconsidere el control numérico computarizado (CNC) cuando:
- Las cantidades son muy bajas y la geometría es simple. La programación y la configuración son los factores que más influyen en el precio de los productos únicos, por lo que el coste por pieza se mantiene elevado.
- La geometría se oculta a la herramienta de corte. Las estructuras reticulares internas, los canales estrechos y profundos, y los huecos cerrados son difíciles o imposibles de mecanizar; la fabricación aditiva puede ser la mejor opción.
- La pieza no encaja en la máquina. Cada fresadora y torno tiene un área de trabajo limitada, y las piezas de gran tamaño obligan a dividirlas o a utilizar un proceso diferente.
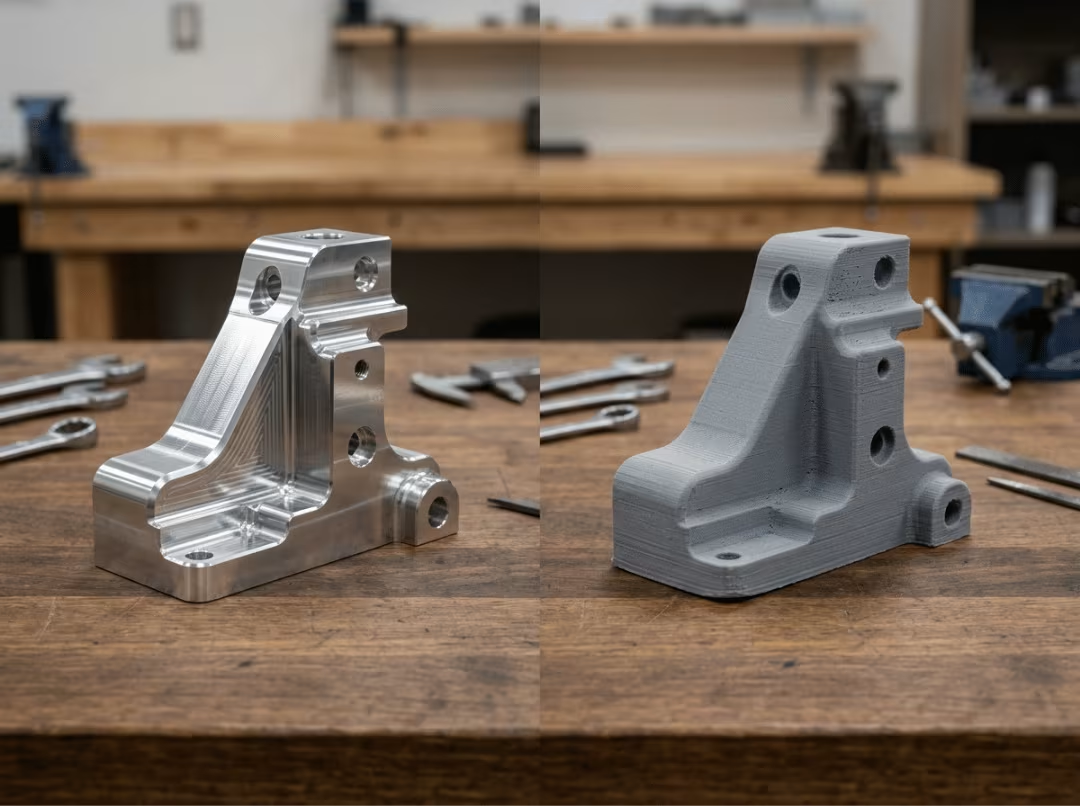
He aquí la decisión en un escenario. Has diseñado un soporte estructural que debe superar una prueba de carga. Si lo mecanizas en aluminio 6061, obtienes una pieza que falla —o resiste— exactamente igual que la pieza de producción. Si imprimes el mismo soporte, puede que pase una prueba de ajuste en tu escritorio, pero te dará datos que te engañarán por completo sobre su resistencia. Cuando la respuesta que necesitas es "¿esto realmente resistirá?", el CNC es el único prototipo que ofrece una respuesta honesta.
Diseñar una pieza que funcione correctamente a la primera.
Aquí es donde se decide el éxito o el fracaso de la mayoría de los presupuestos para prototipos. Un diseño limpio permite obtener presupuestos rápidos y económicos. Uno descuidado genera costos adicionales de configuración, herramientas especializadas y ciclos de revisión, y usted paga por cada uno de ellos.
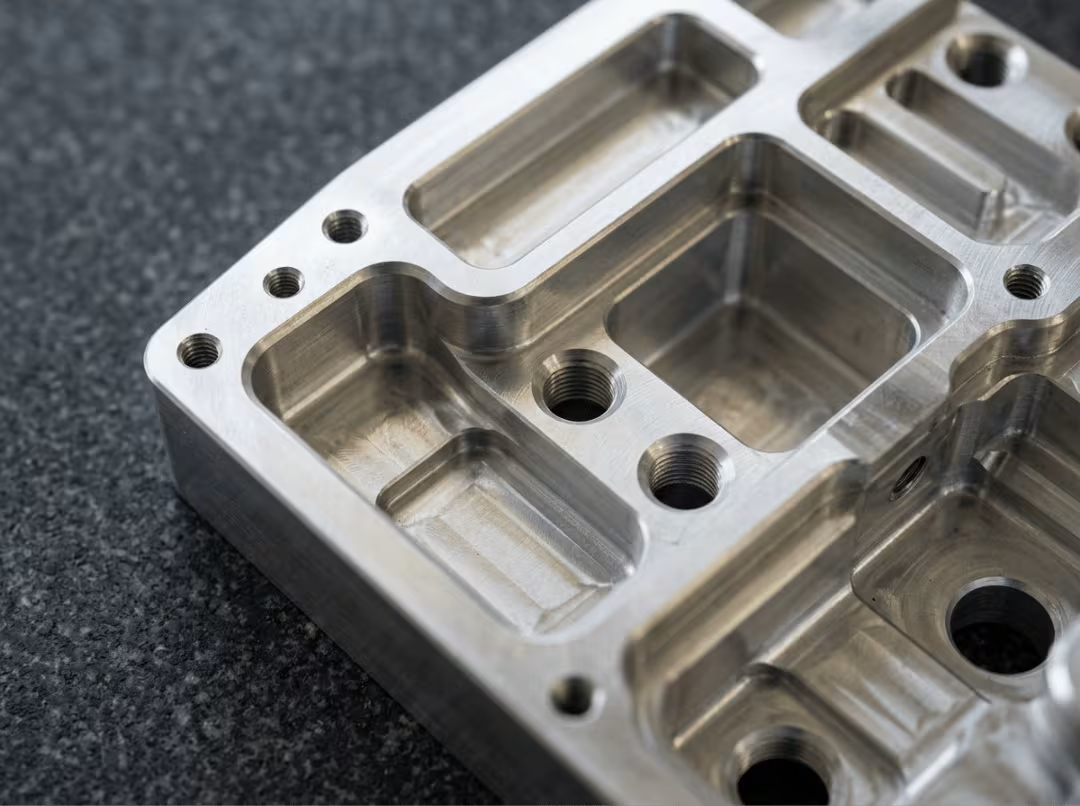
Reglas geométricas que ahorran dinero de verdad. Las esquinas internas son la trampa clásica. Una herramienta de corte es redonda, por lo que no puede producir una esquina interna afilada. Diseñe sus radios internos para que coincidan con el radio de una herramienta estándar, y el taller los cortará en una sola pasada. Exija una esquina realmente afilada y habrá forzado a realizar electroerosión o trabajos especiales lentos en una pieza que no lo necesita. Mantenga las paredes lo suficientemente gruesas para resistir la deflexión; las paredes delgadas vibran bajo la herramienta de corte, arruinan el acabado y, a veces, se desechan a mitad del proceso. Y prefiera tamaños de orificios y profundidades de rosca estándar, porque los orificios no estándar implican herramientas personalizadas y plazos de entrega más largos.
Características que aumentan el costo silenciosamente. Algunas opciones parecen inofensivas en pantalla, pero disparan el presupuesto. Los agujeros profundos requieren herramientas largas y delgadas que se utilicen a baja velocidad, lo que consume tiempo de máquina. Las socavaduras no se pueden alcanzar con una fresa estándar; requieren herramientas especiales o una operación de electroerosión por separado. Las nervaduras altas y las paredes delgadas vibran durante el corte, lo que perjudica el acabado superficial y puede provocar que las piezas queden fuera de tolerancia. Ninguna de estas características es determinante, pero cada una tiene un costo, y este costo suele ser invisible hasta que se recibe el presupuesto.
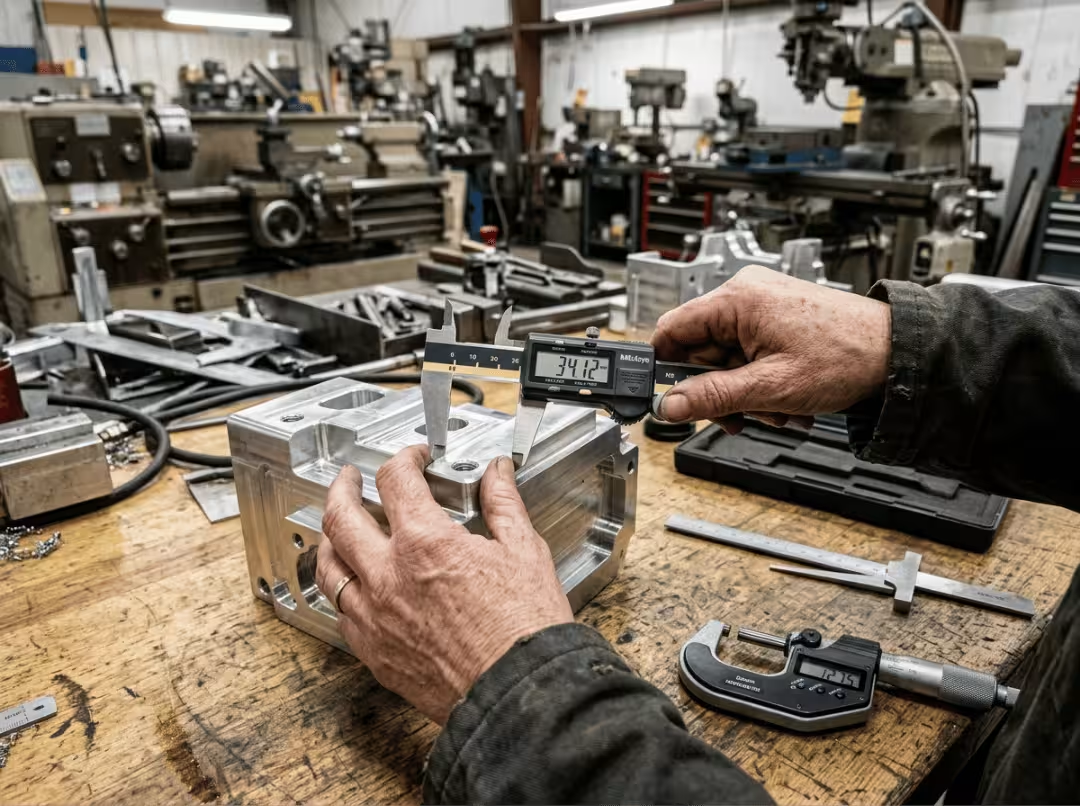
El plano que te permite obtener un presupuesto preciso. Un plano vago te lleva a un presupuesto inflado o a un ciclo de revisiones, ambos con un coste adicional. Indica solo las tolerancias que realmente importan y marca las dimensiones críticas para que el taller sepa dónde centrar la inspección. Especifica explícitamente el grado del material, junto con las certificaciones requeridas. Y envía un plano completo desde el principio. Cada vez que alguien pregunta "¿qué quisiste decir aquí?", se añaden días a un cronograma que intentas comprimir.
Consideremos el impacto de una simple decisión geométrica. Una pieza diseñada con un radio de esquina que coincide con una fresa estándar y una característica reubicada para que la herramienta pueda alcanzarla desde arriba, podría mecanizarse completamente en una máquina de 3 ejes. Si se fuerza una esquina interna muy estrecha o se oculta una característica de forma que solo se pueda alcanzar con un enfoque angular, la misma pieza pasa a requerir una máquina de 5 ejes: mayor costo por hora, más tiempo de preparación y mayor plazo de entrega. La geometría no se vuelve más útil, simplemente se vuelve más costosa. Comprender los principios de diseño para la fabricación antes de finalizar el modelo es la forma más fiable de evitar este resultado.
Tolerancias y acabados: invierta donde realmente importa.
Las tolerancias y los acabados son aspectos donde los ingenieros suelen gastar de más, generalmente por precaución. La solución no consiste en aflojarlo todo, sino en aplicar precisión donde la función la requiere y en ningún otro lugar.
¿Qué tan ajustada es la tolerancia adecuada? La mayoría de los talleres utilizan ±0.005 pulgadas como tolerancia estándar, sin costo adicional. Si se aumenta a ±0.001 pulgadas, la situación cambia: el mecanizado será más lento, se requerirán configuraciones más cuidadosas y una inspección más exhaustiva, factores que influirán en el presupuesto. Las tolerancias estrictas son útiles en el ajuste de rodamientos o superficies de contacto. Son un desperdicio en una superficie que nunca entra en contacto con nada. Cada característica que se limita aumenta el costo, por lo que la tolerancia debe ajustarse a la función, no a la pieza completa.
Adapte el acabado a la función de la pieza. Una pieza de prueba funcional suele funcionar bien tal como se mecaniza; las marcas de herramienta visibles no afectan a la prueba de carga. Una muestra para el cliente es diferente; el granallado, el anodizado o el recubrimiento en polvo le dan el aspecto del producto final. La guía de acabados superficiales para mecanizado CNC abarca toda la gama de opciones disponibles, desde grados SPI hasta tratamientos de postprocesamiento comunes, y conviene consultarla antes de definir el acabado. Antes de comprometerse, pregunte también al taller qué acabados realizan internamente y cuáles subcontratan, ya que cualquier acabado externo añade un plazo de entrega que quizás no haya previsto.
La forma más común de inflar un presupuesto es invisible: una tolerancia estricta especificada en una característica interna que nadie medirá. No afecta a ninguna pieza de acoplamiento, no soporta carga y ningún inspector la revisará; sin embargo, el taller debe mecanizarla y verificarla según esa especificación, y usted sigue pagando por ello. Antes de finalizar un plano, revise cada especificación estricta y hágase una pregunta: ¿realmente la función requiere esto? Si no es así, afloje la tolerancia y quédese con el dinero.
Costo y plazo de entrega: cómo interpretar un presupuesto.
El precio que aparece en un presupuesto de prototipo no es un precio único, sino un conjunto de varios, y saber qué hay en ese conjunto te indica dónde puedes ahorrar realmente.
En una pieza única, lo sorprendente es que el corte rara vez representa el mayor gasto. Programar las trayectorias de la herramienta y configurar la máquina suele costar más que la propia eliminación de material. Alguien tiene que escribir el programa CAM, seleccionar las herramientas, ajustar las velocidades y los avances, fijar el bloque y comprobarlo antes de que salga la primera viruta. Este trabajo es el mismo tanto si se pide una pieza como diez, y es precisamente por eso que la cantidad lo cambia todo. Un lote de 10 piezas distribuye esa configuración fija entre todas, por lo que el precio por pieza disminuye drásticamente a medida que aumenta la cantidad.
Tras la configuración inicial, los factores determinantes son predecibles. El grado del material y el tamaño de la pieza se incluyen directamente en el presupuesto. Las tolerancias estrictas aumentan el tiempo de mecanizado y la inspección. La geometría compleja requiere más configuraciones, y cada configuración adicional supone un ciclo más de fijación y alineación por el que se paga.
Los plazos de entrega siguen la misma lógica. Una pieza sencilla de aluminio mecanizada en una sola operación puede enviarse en 2 o 3 días hábiles. Si se requieren varias operaciones o se opta por el acero inoxidable, que se mecaniza más lentamente y desgasta las herramientas con mayor rapidez, el plazo aumenta de 5 a 10 días. El servicio exprés reduce este plazo, pero implica un coste adicional.
Para reducir la factura sin sacrificar la calidad:
- Simplifica la geometría de modo que se pueda mecanizar con menos configuraciones.
- Utilice materiales comunes y tamaños estándar. — Los bloques personalizados generan desperdicio y aumentan los costos.
- Agrupa tus iteraciones de diseño en un solo pedido en lugar de pagar dos veces las tarifas de configuración.
- Envía un dibujo completo la primera vez. Así, ningún ciclo de revisiones consumirá tu tiempo.
Este patrón se mantiene en todos los casos: los costos fijos recompensan el volumen y la calidad de los dibujos, mientras que los costos variables recompensan la moderación en la tolerancia y la geometría.
Cómo la elección material cambia el resultado
El principio es fundamental: cuanto más duro o exótico sea el material, más lento será el corte, más rápido se desgastarán las herramientas y más tiempo habrá que esperar para recibirlo. Este hecho, por sí solo, influye en el coste y el plazo de entrega más que la mayoría de los detalles de diseño.
Unas pocas agrupaciones abarcan la mayor parte del trabajo de prototipado:
- Aluminio (6061, 7075): La opción predeterminada. Fácil de cortar, resistente, ligera y económica: empieza por aquí a menos que la aplicación lo descarte.
- Acero inoxidable (303, 304): Resistencia a la corrosión y limpieza de grado médico, a costa de un mecanizado más lento y una menor vida útil de la herramienta.
- Titanio: Ofrece la mejor relación resistencia-peso posible, pero corta lentamente, desgasta rápidamente las herramientas y tiene un precio de material muy elevado.
- Plásticos (ABS, PC, Delrin, PEEK): Carcasas y piezas de impacto en ABS o policarbonato, precisión de baja fricción en Delrin, necesidades de alta temperatura y esterilizables en PEEK; siendo el PEEK el más caro con diferencia.
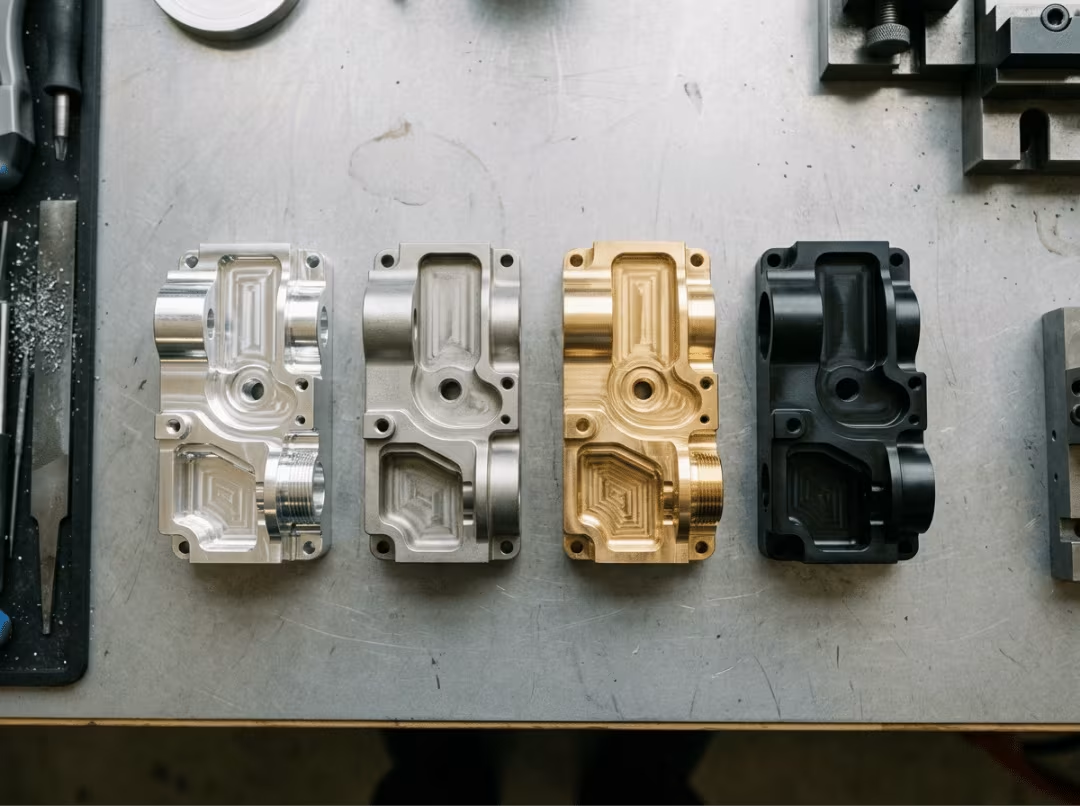
Un hábito que permite ahorrar dinero de verdad es diseñar con bloques de tamaño estándar. El stock que el taller ya tiene reduce tanto el desperdicio como el tiempo de entrega. Los tamaños personalizados implican material adicional, más desperdicio y una espera hasta la entrega antes de que comience el mecanizado.
Mecanizado CNC frente a otros métodos: ¿cuál debería utilizar?
El mecanizado CNC no es la única forma de crear un prototipo, y elegir el proceso incorrecto supone un derroche de tiempo y dinero. La elección depende de lo que se esté probando y de la cantidad de piezas necesarias.
CNC frente a impresión 3D. El mecanizado CNC corta a partir de materiales de producción, por lo que la pieza se comporta como la real bajo carga, calor y desgaste. La impresión 3D gana donde la geometría supera al material —canales internos, estructuras reticulares y formas orgánicas inaccesibles para una fresadora— y es imbatible para un estudio rápido de la forma que solo requiere sostenerse. Por lo general, para probar el rendimiento se usa el CNC; para comprobar la forma rápidamente se usa la impresión 3D.
Mecanizado CNC frente a fundición al vacío. La fundición al vacío utiliza un molde de silicona para verter de 10 a 50 piezas de poliuretano, y resulta ideal para pequeñas producciones de réplicas con apariencia de goma o con un acabado estético preciso. El mecanizado CNC la supera en la producción de piezas individuales y en la variedad de materiales, ya que la fundición se limita a resinas moldeables.
CNC frente a moldeo por inyección. El moldeo por inyección solo resulta rentable a gran escala: el utillaje es caro y lento de fabricar, y los cambios de diseño se vuelven costosos una vez cortado el acero. Para producciones de una a unas pocas docenas de piezas, o cuando el diseño aún está en desarrollo, el CNC es más rápido y económico.
Adáptalo a tu situación:
- 1–20 partes funcionales, comportamiento real del material: CNC.
- 1 comprobación rápida de la forma, geometría interna compleja: Impresión 3D.
- Entre 10 y 50 piezas cosméticas o flexibles: fundición al vacío.
- Miles de piezas idénticas, diseño bloqueado: moldeo por inyección.
Cómo elegir un taller de prototipado CNC
Elegir el taller adecuado marca la diferencia entre una pieza que funciona y un ciclo de revisiones por el que pagas. Algunos indicios permiten predecir un buen resultado.
Busque experiencia en su sector y con los materiales que utiliza: un taller que haya trabajado con nailon reforzado con fibra de vidrio o acero inoxidable de grado médico ya conoce los modos de fallo. Busque la certificación ISO 9001 o AS9100 cuando el proyecto requiera un sistema de calidad formal. Busque equipos de inspección e informes claros para saber cómo verifican lo que envían. Sobre todo, busque ingenieros que proporcionen información real sobre el diseño para la fabricación (DFM) en lugar de simplemente dar una cifra.
Antes de realizar su pedido, haga algunas preguntas directas:
- ¿Revisan el diseño para comprobar su viabilidad de fabricación antes de elaborar un presupuesto?
- ¿Qué tolerancias pueden aplicar al material que he elegido?
- ¿Están incluidos en el presupuesto los acabados superficiales y las operaciones secundarias?
- ¿Cuál es su plazo de entrega estándar y cuánto cuesta un envío urgente?
Las señales de alerta son igual de reveladoras. Un presupuesto sin preguntas técnicas significa que nadie examinó detenidamente tu pieza. La falta de un proceso de inspección definido implica ausencia de responsabilidad en cuanto a la calidad. Y un precio muy por debajo del mercado suele ocultar un atajo que pagarás más adelante: un material de menor calidad, tolerancias menos estrictas o un paso de inspección omitido.
Preguntas frecuentes
¿Cuál es la diferencia entre el prototipado CNC y el mecanizado de producción?
El proceso es el mismo; la intención difiere. La creación de prototipos prioriza la velocidad y la flexibilidad para poder probar e iterar. El mecanizado de producción está optimizado para una producción repetible en grandes volúmenes, donde el costo por pieza y el tiempo de ciclo son los factores determinantes.
¿Qué tan preciso es el mecanizado de prototipos CNC?
La precisión de ±0.005 pulgadas viene de serie sin coste adicional, y la de ±0.001 pulgadas está disponible cuando la función lo requiere. Recuerde que una precisión mayor le proporciona más tiempo de máquina e inspección, así que resérvela para las funciones que realmente lo justifiquen.
¿Puede un prototipo mecanizado por CNC utilizar el mismo material que la pieza final?
Sí, y esa es la principal razón para elegir el mecanizado CNC. Al cortar aleaciones y plásticos de producción, el prototipo se comporta como el componente real, por lo que los resultados de las pruebas se mantienen al aumentar la escala.
¿Mecanizado CNC o impresión 3D? ¿Cuál es la opción más económica para la creación de prototipos?
La impresión suele ser la mejor opción para piezas pequeñas, complejas y que no soportan carga. El mecanizado CNC se impone cuando se necesitan propiedades de material precisas, tolerancias estrictas o una pieza que deba superar una prueba funcional; y en esos casos, resulta más económico que dejarse engañar.
¿Cuántas piezas prototipo debo pedir para realizar pruebas?
Incluye todo lo necesario para tu plan de pruebas, además de una o dos piezas de repuesto para las pruebas destructivas (normalmente de 3 a 5). Dado que los costes de preparación se distribuyen entre el lote, unas pocas piezas adicionales ahora cuestan mucho menos que volver a pedirlas más adelante.
¿Qué formatos de archivo necesitan los talleres de mecanizado CNC?
Un modelo CAD 3D, generalmente en formato STEP o IGES, junto con un dibujo 2D para verificar tolerancias y acabados críticos. Asegúrese de que el modelo sea hermético, sin caras faltantes ni superficies rotas.
¿Los talleres de mecanizado CNC ayudan a mejorar mi diseño?
Un buen taller señala las esquinas interiores afiladas, las paredes delgadas y los detalles de difícil acceso antes de dar un presupuesto. Un taller que simplemente corta lo que le enviaste y te devuelve los problemas tras la inspección no te está haciendo ningún favor.
Conclusión
Cada decisión que determina el costo y el plazo de tu prototipo se toma antes de que el archivo llegue al taller: la geometría que dibujas, el material que eliges, las tolerancias que especificas y el acabado que indicas. Si aciertas con estos pasos, la máquina CNC te entrega una pieza de calidad de producción para pruebas reales en cuestión de días. Si cometes errores, lo pagarás caro en configuraciones, revisiones y semanas perdidas.
El siguiente paso es sencillo: limpie su modelo CAD, envíelo a dos o tres talleres para una revisión DFM y compare los presupuestos con su plan de pruebas real, no solo con el precio inicial.
