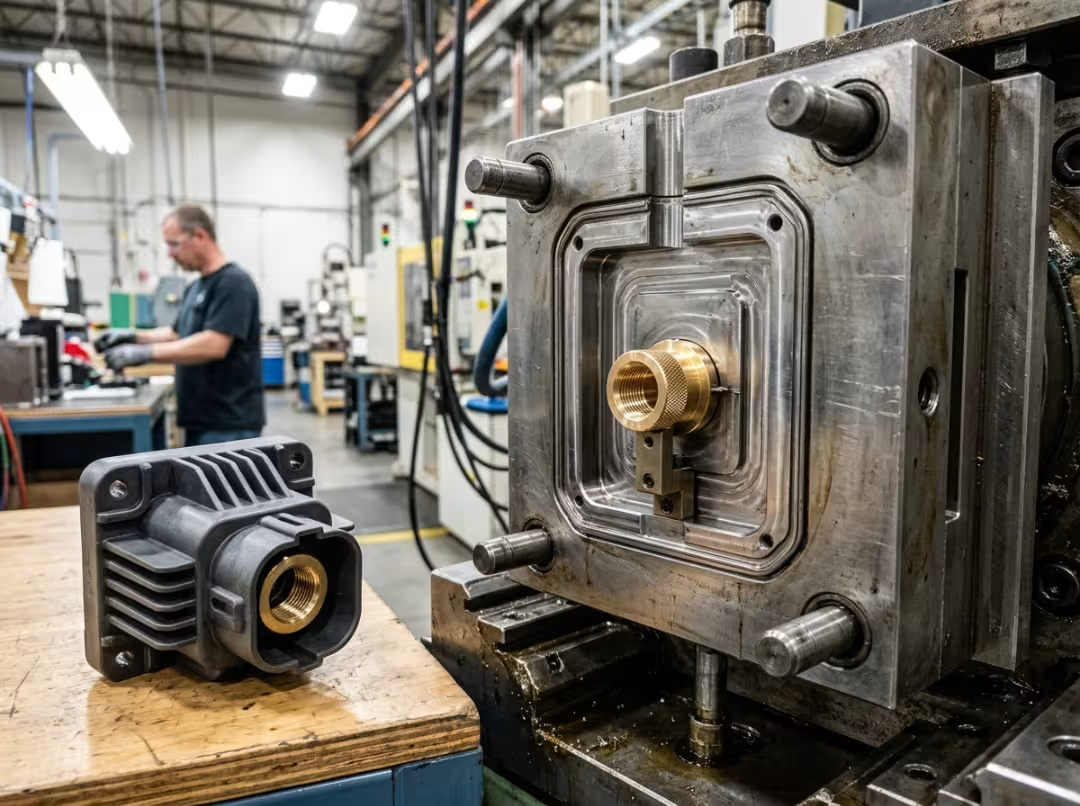
Технология литья под давлением позволяет изготовить деталь из металла и пластика за одну операцию. Металлическая вставка помещается в форму, вокруг нее впрыскивается пластик, и в результате получается цельная деталь — без винтов, клея и последующей посадки методом запрессовки. В этом и заключается вся суть: исключается этап сборки.
В этом руководстве рассматривается принцип работы литья под давлением с закладными элементами, когда оно более целесообразно, чем альтернативные методы, а также как спроектировать закладной элемент и выбрать подходящий пластик, чтобы деталь выдерживала реальную эксплуатацию, а не только после обработки на станке. Механика понятна. Интерес представляет вопрос принятия решения: когда его использовать, когда нет, и почему детали иногда трескаются через шесть недель после отгрузки. Если вы также рассматриваете более широкие варианты производства, услуги ЧПУ-обработки от Essengold охватывают весь спектр прецизионных работ с металлом и пластиком.
Что такое литье под давлением?
Литье с закладными элементами — иногда называемое литьем с металлическими закладными элементами — это процесс литья под давлением, при котором предварительно сформированная закладная деталь, почти всегда металлическая, помещается в полость пресс-формы, а вокруг нее впрыскивается пластик. После затвердевания пластика получается цельная деталь. Вторая операция не требуется. Соединение образуется во время впрыска.
Цель состоит в том, чтобы исключить вторичную сборку и обеспечить структурную прочность детали в процессе ее изготовления. Вместо того чтобы отливать пластиковый корпус, а затем вдавливать или приклеивать в него металлические детали, вы помещаете металл в форму, а пластик сам выполняет соединение.
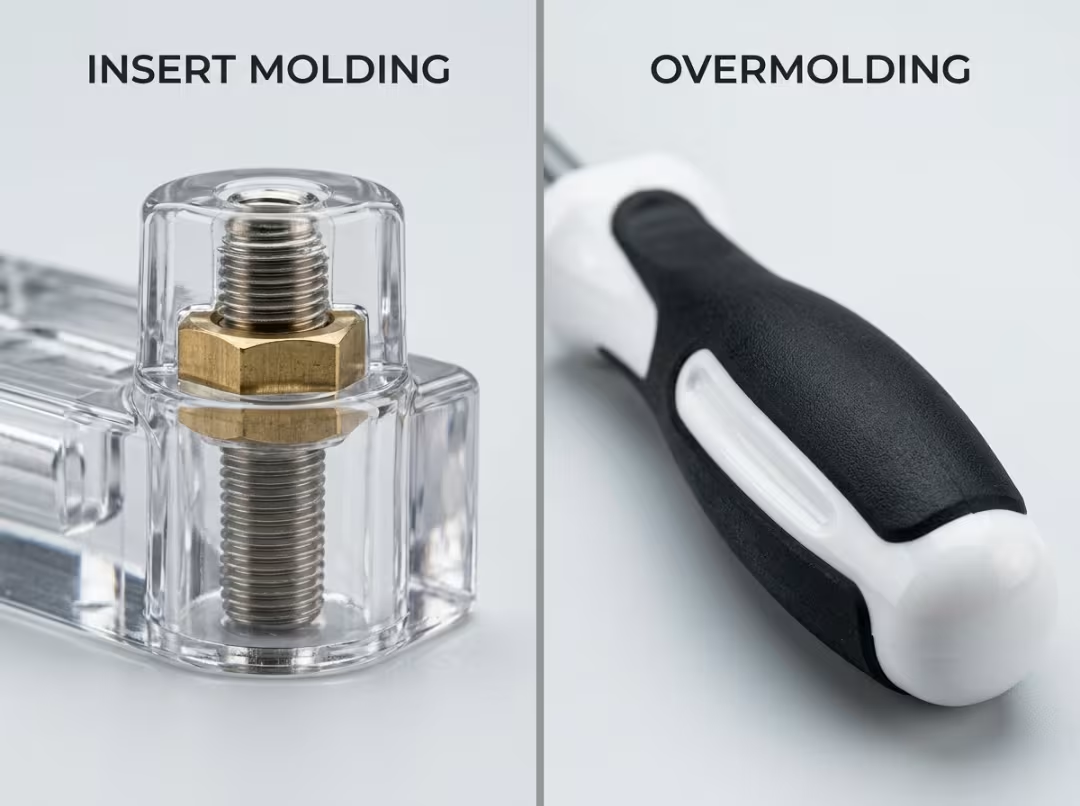
Люди часто путают это с литьём под давлением, но это разные вещи. При литье с закладными элементами пластик наматывается на непластиковую заготовку. При литье под давлением пластик наматывается на предварительно отформованное пластиковое основание. Примером литья с закладными элементами является резьбовая латунная вставка, закреплённая внутри пластикового кронштейна. Примером литья под давлением является мягкая резиновая рукоятка, приклеенная к жёсткой пластиковой ручке. Одно и то же семейство машин, но разная логика.
В качестве резьбовых вставок обычно используются латунь, сталь, нержавеющая сталь и алюминий, а керамика или печатные платы применяются в более специализированных областях. Латунь и нержавеющая сталь преобладают, поскольку в большинстве случаев требуется резьба, электрический контакт или и то, и другое.
Как это работает
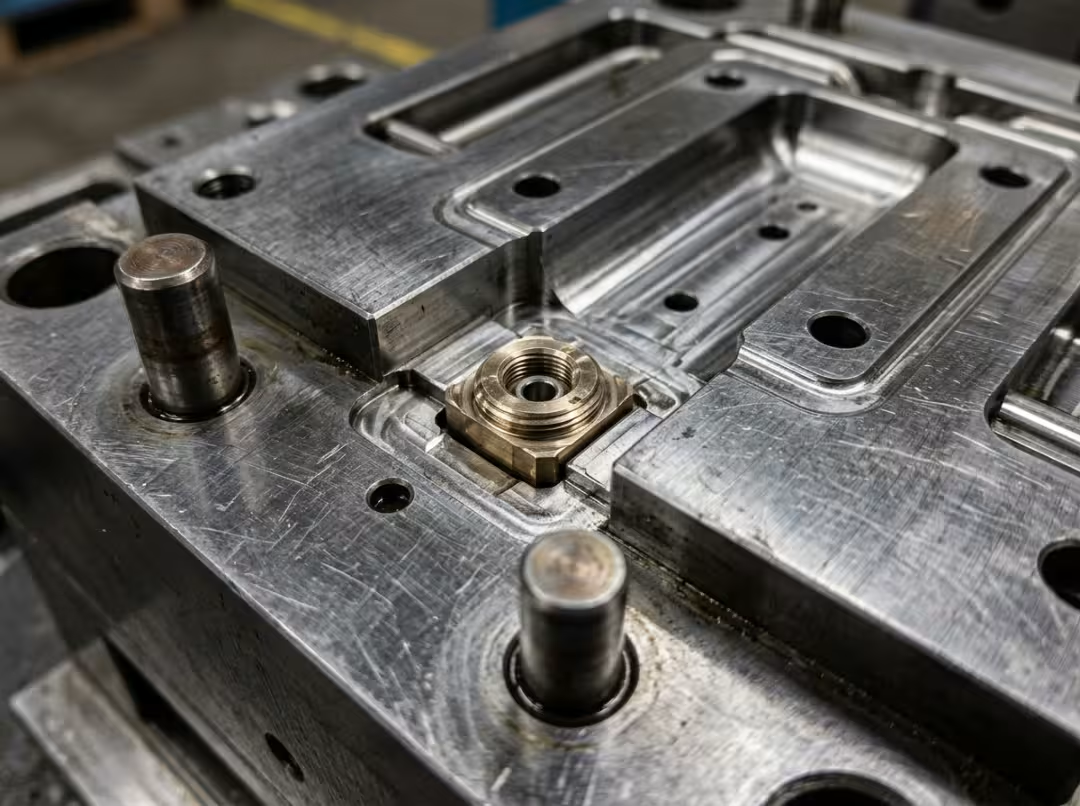
Сначала вставка загружается в полость пресс-формы. При небольших объемах оператор устанавливает ее вручную; при больших объемах это делает робот. В любом случае, вставка должна точно прилегать к установочным штифтам или элементам крепления, поскольку далее следует впрыскивание расплавленного пластика под высоким давлением, который сместит все, что не закреплено прочно.
Форма закрывается, и пластик впрыскивается под давлением, обтекая вставку и заполняя ее насечки, канавки и подрезы. Именно тогда формируется механическая фиксация — пластик заполняет все удерживающие элементы и принимает точную геометрию поверхности вставки.
Затем деталь остывает. По мере затвердевания пластик сжимается, что усиливает сцепление с вставкой. Это не побочный эффект, который нужно обходить — это механизм, обеспечивающий прочность соединения. Хорошо спроектированная вставка преобразует усадку при охлаждении в усилие зажима. Плохо спроектированная — преобразует её в напряжение, вызывающее образование трещин.
После извлечения, при необходимости, производится обрезка, осмотр и очистка резьбы.
Успех изготовления детали зависит от двух моментов. Вставка не должна смещаться во время литья под давлением — любое движение приводит к неровностям стенок, потере точности и ослаблению сцепления. И пластик должен надежно сцепляться с поверхностью во время охлаждения. Большинство конструктивных решений в следующем разделе направлены на защиту этих двух моментов.
Когда следует использовать литье под давлением, а когда — альтернативные варианты?
Допустим, вам нужен металлический элемент — резьба, контакт, штифт, втулка — внутри пластиковой детали. Литье с закладными элементами — один из четырех способов его получения, и он не всегда является правильным.
В отличие от традиционного литья под давлением с последующей сборкой. Стандартное литье под давлением позволяет изготовить полностью пластиковую деталь, а затем в отдельной операции происходит прессование, запрессовка или крепление металла. Литье с закладными элементами объединяет оба процесса в один: вы меняете более медленный цикл формования на нулевую последующую сборку — меньше трудозатрат, меньше операций по перемещению, на одно место меньше, где могут возникнуть проблемы.
В отличие от запрессовываемых вставок. Запрессовываемые вставки вдавливаются в предварительно отформованные отверстия после формования пластика. Более простая оснастка, более быстрый цикл, отсутствие необходимости управлять вставкой во время впрыска. Слабое место — сопротивление вырыванию и выталкиванию: пластик никогда не формируется вокруг удерживающих элементов, поэтому механическое зацепление менее глубокое. Для резьбы, работающей с небольшими нагрузками, это приемлемо. Но для резьбы, подвергающейся многократному затягиванию или циклическим нагрузкам, это становится существенным недостатком.
В отличие от ультразвуковых или термопластичных вставок. В этих системах пластик расплавляется вокруг вставки после формования с помощью вибрации или тепла. Соединение получается прочным, а подход — гибким, что полезно, когда конструкция еще находится в стадии разработки, и вы пока не хотите вкладывать средства в дорогостоящую оснастку. Но это все еще вторичная операция со своим собственным оборудованием, временем цикла и технологическими параметрами, которые необходимо контролировать.
Честный компромисс: литье с закладными элементами обеспечивает наиболее прочное соединение и полностью исключает сборку. Цена – более медленный цикл, более сложная оснастка и потеря закладных элементов каждый раз, когда деталь отбраковывается. Методы постформования выигрывают, когда объемы производства невелики, конструкция находится в стадии разработки или требования к прочности достаточно умеренны, чтобы более простые подходы их компенсировали.
Практический ориентир для принятия решения:
- Большой объём производства + высокий спрос на продукцию + надёжная конструкция → вставка молдинга
- Малый объем производства или развивающийся дизайн → запрессованная или ультразвуковая
Два примера наглядно демонстрируют разницу. Резьбовая латунная вставка в корпусе для электроники, выпускаемой серийно — конструкция зафиксирована, используются сотни тысяч деталей, резьба затягивается при каждом сборочном цикле — является убедительным аргументом в пользу литья под давлением. Затраты на оснастку окупаются в течение всего цикла производства, а экономия на сборке быстро накапливается. Теперь рассмотрим прототип корпуса, который может измениться еще три раза до начала серийного производства. В этом случае нет смысла вкладывать средства в оснастку для литья под давлением. Используйте вставку, запрессованную или ультразвуковую, проводите итерации с минимальными затратами и зафиксируйте конструкцию, прежде чем инвестировать в оснастку.
Разработка материалов для вставки и сопряжения.
Именно здесь детали либо добиваются успеха, либо терпят неудачу. Качественное литье не может спасти плохо спроектированную вставку и не может исправить неудачное сочетание материалов. Обе проблемы приводят к одним и тем же симптомам — трещинам, неплотному прилеганию вставок, возврату в полевых условиях — и ни одна из них не поддается оптимизации процесса.
Вставьте конструкцию, которая действительно держит.
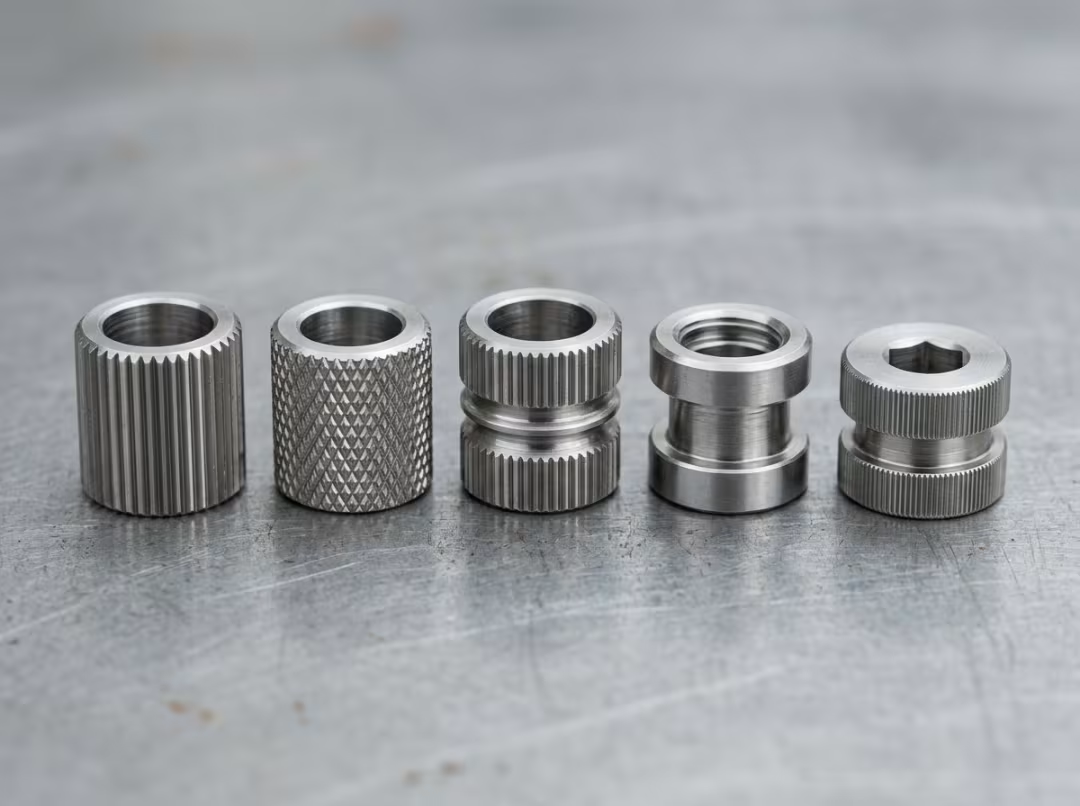
Именно элементы фиксации обеспечивают надежное соединение. Накатка, подрезы и канавки придают пластику необходимую геометрию для фиксации — по мере сжатия пластика во время охлаждения он зажимает эти элементы, преобразуя геометрию в сцепление. Гладкая вставка не имеет элементов, за которые можно было бы зацепиться. Прямая накатка препятствует осевому вырыванию; диагональная или перекрестная накатка препятствует как вырыванию, так и вращению. Рисунок накатки следует подбирать в соответствии с нагрузкой, которую вставка будет испытывать в процессе эксплуатации.
Острые углы вставки — это конструктивный недостаток. Каждый острый край концентрирует напряжение в окружающем пластике и становится местом зарождения трещин — зачастую не сразу, а после нескольких термических циклов или месяцев эксплуатации. Закругление углов устраняет предсказуемую точку отказа.
Толщина стенок вокруг вставки должна находиться в правильном диапазоне. Слишком тонкая стенка приведет к образованию трещин, усадочных раковин или сварных швов в местах схождения фронтов потока за вставкой. Слишком толстая стенка приведет к неравномерному охлаждению, образованию пустот и увеличению времени цикла. Цель состоит в равномерном, достаточном количестве пластика по всему периметру — достаточном для сцепления и выдерживания нагрузки без самопроизвольного разрушения во время охлаждения.
Правильное позиционирование предотвращает первый момент отказа. Вставка должна быть надежно зафиксирована, чтобы давление впрыска не могло ее сместить. При смещении вставки окружающие стенки становятся неровными, допуски смещаются, а фиксация ослабевает в тонком слое. Надежные элементы позиционирования не являются необязательными; именно они удерживают заданную геометрию в реальных условиях процесса.
Подбор пластика к вставке
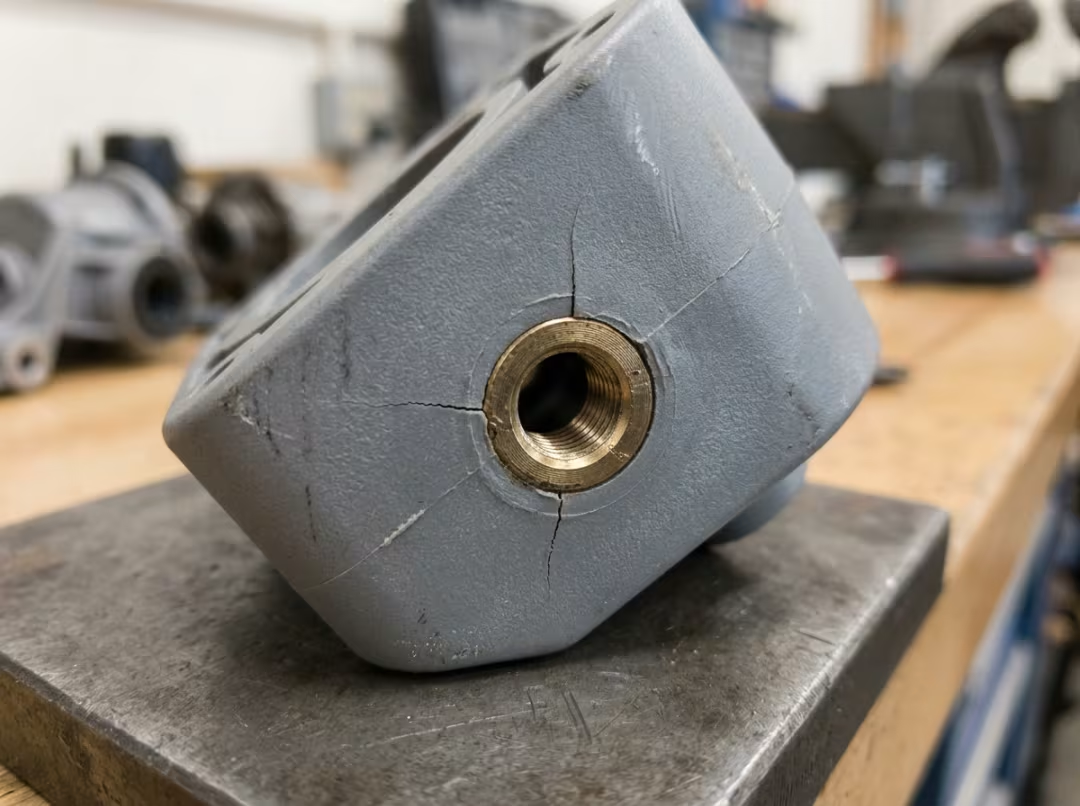
Термосовместимость — это важнейшее решение при выборе материала и наиболее вероятный фактор, приводящий к отложенным отказам. Металл и пластик расширяются и сжимаются с очень разной скоростью. Значительное несоответствие означает, что пластик накапливает внутреннее напряжение при охлаждении, а затем и при изменении температуры в процессе эксплуатации. Это напряжение не проявляется на производстве — оно проявляется спустя недели в виде трещины, расходящейся от вставки в детали, прошедшей все проверки качества. Именно этот тип отказа незаметно портит производственные циклы, и он напрямую связан с несоответствием усадки, которое не было учтено на этапе проектирования.
Выбор смолы зависит от области применения. Нейлон и ПБТ — это основные материалы: прочные, достаточно стабильные по размерам для большинства вставок и удобные в обработке. ПП и АБС используются для деталей меньшей прочности и низкой стоимости, где требования к прочности невелики. ПЭЭК и другие высокоэффективные смолы оправдывают свою высокую стоимость только в том случае, если деталь подвергается длительному воздействию высоких температур или агрессивных химических веществ, которые стандартные смолы не выдерживают. Если вы закупаете компоненты из ПЭЭК, услуги Essengold по обработке ПЭЭК и нейлона на станках с ЧПУ охватывают высокоточную обработку обоих материалов.
Наполненные стекловолокном марки пластика повышают прочность и сопротивление ползучести, что важно, когда пластик должен выдерживать крутящий момент резьбы или длительную нагрузку без деформации со временем. Компромисс очевиден: наполнитель из стекловолокна сильнее изнашивает оснастку, а наполненные смолы ведут себя иначе вокруг вставок, чем ненаполненные — разная усадка, разная жесткость. Нельзя использовать наполненную стекловолокном смолу в конструкции, проверенной для ненаполненной, без переоценки посадки и распределения напряжений.
Выбирайте пластик, исходя из реальных условий эксплуатации, а не из характеристик, полученных на стенде. Материал, сохраняющий допуски при комнатной температуре, может выйти из строя при перепадах температуры, воздействии химических веществ, поглощении влаги или циклических нагрузках. Нейлон поглощает влагу и изменяет свои размеры. Некоторые смолы размягчаются при повышенных температурах; другие становятся хрупкими на холоде. Условия эксплуатации влияют на выбор подходящего материала так же сильно, как и любые механические свойства.
Вставьте материалы и то, что вы получаете за их счет.
Латунь является стандартным материалом для резьбовых вставок и электрических контактов — она обладает хорошей проводимостью, высокой коррозионной стойкостью и достаточной прочностью резьбы для большинства применений. Большинство вставок в серийно выпускаемой фурнитуре изготавливаются из латуни.
Нержавеющая сталь и другие материалы становятся предпочтительными там, где более высокая прочность или эксплуатация при высоких температурах исключают использование латуни.
Алюминий позволяет снизить вес, но он мягче. Он подходит для неконструкционных элементов, но плохо подходит для резьбы, которая будет многократно затягиваться — существует реальная опасность срыва и заедания.
Покрытие повышает коррозионную стойкость или улучшает качество поверхности в тех случаях, когда материал вставки нуждается в защите в процессе эксплуатации.
В конечном счете, прочность соединения, точность размеров и долговечность зависят от двух переменных: геометрии вставки и сочетания материалов. Если все сделано правильно, процесс будет эффективным. Если же допущена ошибка в любом из этих параметров, никакая корректировка давления впрыска или времени выдержки не исправит ситуацию.
Насколько крепка эта связь на самом деле?
Соединение механическое, а не химическое. Пластик и металл не образуют значимой химической адгезии. Скрепляет конструкцию геометрия — пластик под давлением впрыска заполняет подрезы и рифленые поверхности, затем сжимается и зажимается при охлаждении. Чем эффективнее элементы крепления, тем прочнее сцепление.
Именно поэтому литье с закладными элементами обычно превосходит литье с закладными элементами, изготовленными после формовки, по прочности на вырыв и выталкивание. При литье с закладными элементами пластик формируется непосредственно вокруг фиксирующей геометрии под давлением. При запрессовке или ультразвуковой закладке пластик прижимается к закладному элементу или расплавляется вокруг него уже после изготовления — меньший контакт, меньшее сцепление, меньшая прочность.
Несколько факторов, как и следовало ожидать, ослабляют соединение: гладкие вставки, которые не обеспечивают пластику необходимой геометрии для сцепления; тонкие окружающие стенки, которые трескаются под нагрузкой или не создают полного зажимного усилия во время охлаждения; сварные швы за вставкой в местах схождения фронтов потока, создающие структурно слабую плоскость именно там, где прочность имеет наибольшее значение; и несоответствие усадки, которое со временем приводит к накоплению остаточных напряжений.
При качественной накатке, достаточной толщине стенок и удачном сочетании материалов, правильно спроектированная деталь, изготовленная методом литья под давлением с закладными элементами, как правило, выдерживает нагрузки, предъявляемые к изделию. Но такой результат не достигается автоматически — это прямое следствие вышеуказанных проектных решений.
Время цикла и стоимость: когда это окупается
Литье с закладными элементами всегда занимает больше времени, чем обычное литье под давлением. Загрузка закладных элементов — вручную или с помощью робота — увеличивает время, которого нет при стандартном литье. Это постоянные затраты. Улучшение параметров процесса их не меняет.
Экономические последствия зависят от последующих этапов производства. Роботизированная загрузка сокращает трудозатраты и обеспечивает повторяемость циклов, подходящую для крупносерийного производства. Что еще важнее, литье с закладными элементами исключает операцию сборки, которая в противном случае следовала бы за этапом литья — нет отдельной станции, нет дополнительной обработки, нет труда, скрепляющего металл с готовыми пластиковыми деталями. Если учесть трудозатраты, занимаемую площадь и риск ошибок, связанных с этим этапом, то общая стоимость поставки детали часто снижается, даже если цикл литья медленнее.
Изготовление оснастки обходится дороже и сложнее, чем стандартная оснастка для литья под давлением — пресс-форма должна точно позиционировать и удерживать вставку на протяжении всего процесса впрыска, а такая точность требует первоначальных вложений.
Правильный способ оценки решения — это общая стоимость поставки детали, а не только время цикла или стоимость оснастки. При больших объемах экономия на сборке и повышение прочности соединения накапливаются в долгосрочной перспективе и окупают инвестиции в оснастку. При малых объемах деталей недостаточно, чтобы распределить затраты на оснастку, и методы, применяемые после формования, почти всегда оказываются более выгодными. Точка безубыточности специфична для каждой детали и объема, поэтому перед принятием решения произведите фактические расчеты.
Где используется литье под давлением
Группировка по назначению вставляемого элемента более полезна, чем перечисление отраслей, поскольку одна и та же логика повторяется в совершенно разных сегментах рынка.
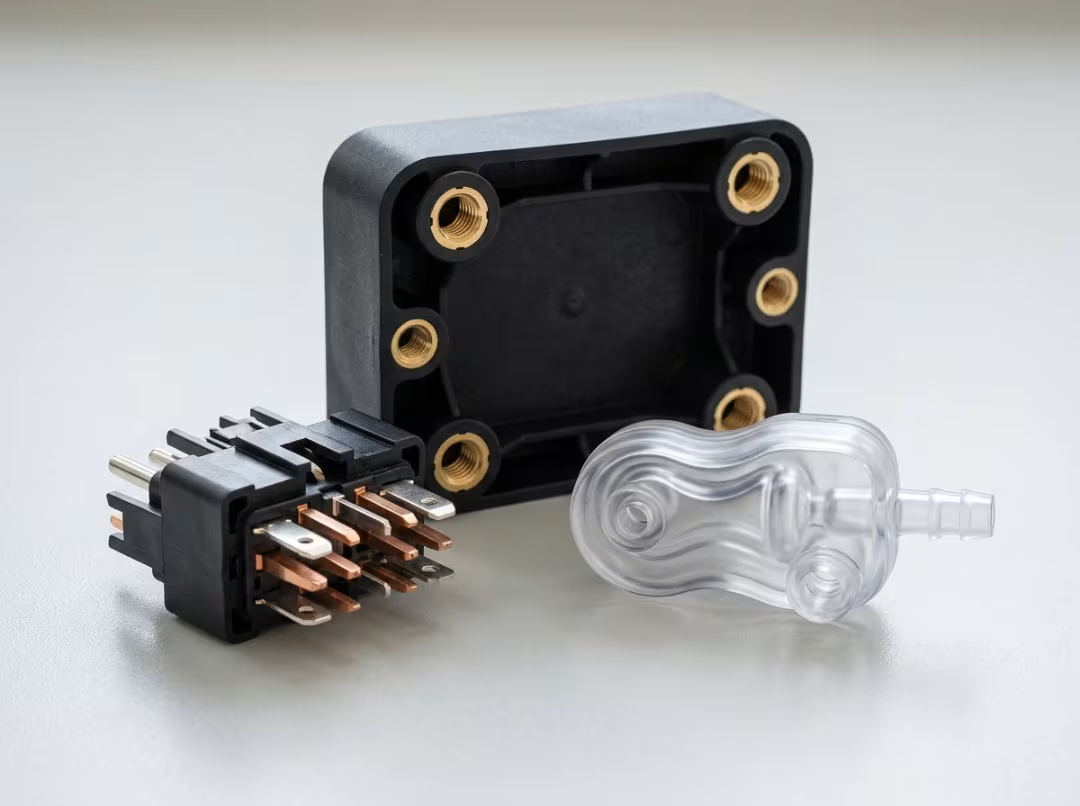
Резьбовые и несущие элементы. Самая большая категория: кронштейны, корпуса и панели с формованными резьбовыми вставками, которые придают пластику прочную, многоразовую металлическую резьбу. Они встречаются в автомобильных интерьерах, аэрокосмической технике и промышленных корпусах — везде, где пластиковую конструкцию необходимо многократно закреплять и разкреплять без повреждения резьбы.
Электротехнические элементы. Вставки, по которым проходит ток или которые замыкают контакт, включают в себя разъемы, клеммы аккумуляторов, зарядные контакты и коммутаторы двигателей. Формование металла непосредственно в пластике фиксирует электрическую геометрию и исключает этап сборки, что имеет важное значение в крупносерийном производстве электроники и автомобилей.
Медицинская промышленность. Встраиваемые металлические ступицы на хирургических инструментах, люэровские фитинги, сочетающие пластиковый корпус с металлическим соединением, корпуса устройств с герметичными электрическими вводами. Эти детали требуют жестких допусков и воспроизводимого качества соединения — и то, и другое обеспечивает литье под давлением при правильном проектировании.
Общий вывод: везде, где металлический элемент должен располагаться внутри пластиковой детали для обеспечения надежной прочности и без отдельной операции соединения, стоит рассмотреть возможность применения метода литья под давлением с закладными элементами.
Часто задаваемые вопросы
В чём разница между литьём с закладными элементами и литьём с наплавкой?
Вставка под закладные элементы — это литье под давлением, при котором пластик натягивается на непластиковую заготовку — обычно на металлическую вставку, например, на резьбовую латунную втулку. Литье с наложением под давлением (овермолдинг) — это литье под давлением, при котором пластик натягивается на предварительно отформованное пластиковое основание, подобно мягкой рукоятке, надетой на жесткую ручку. Простое правило: если основание металлическое, это литье под закладные элементы; если основание пластиковое, это овермолдинг.
Насколько прочно соединение между вставкой и пластиком?
Прочность высокая, но механизм соединения основан на механическом сцеплении, а не на химической адгезии. Пластик под давлением впрыска заполняет рифленые поверхности и подрезы, затем сжимается и зажимается при охлаждении. При правильной геометрии крепления и хорошо подобранных материалах соединение обычно держится значительно дольше, чем того требуют нагрузки в конкретном применении. Гладкие вставки, тонкие окружающие стенки и несоответствие усадки — все это снижает прочность соединения.
Является ли литье под давлением экономически выгодным при мелкосерийном производстве?
Обычно нет. Оснастка сложнее и дороже, чем стандартная оснастка для литья под давлением, а при малых объемах производства деталей недостаточно, чтобы окупить эти затраты. Запрессовка или ультразвуковая посадка вставок почти всегда более выгодны с финансовой точки зрения для прототипов и небольших партий. Литье с закладными элементами окупается при больших объемах производства, где экономия на сборке окупает инвестиции в оснастку.
Какие виды пластика лучше всего подходят для использования с металлическими вставками?
Нейлон и ПБТ подходят для большинства применений. ПП и АБС используются для экономичных деталей меньшей прочности. ПЭЭК и другие высокоэффективные смолы целесообразны только в тех случаях, когда применение связано с длительным воздействием высоких температур или агрессивных химических веществ. Стеклонаполненные марки повышают прочность и устойчивость к ползучести там, где пластик должен выдерживать крутящий момент резьбы или длительную нагрузку.
Как предотвратить смещение имплантата во время инъекции?
Надежно зафиксируйте вставку в форме с помощью штифтов или посадочных элементов, размеры которых соответствуют давлению впрыска. Если вставка может смещаться, она будет это делать — а смещение вставки означает неровные стенки, потерю допусков и более слабое соединение на тонкой стороне. Надежная конструкция фиксации обеспечивает сохранение геометрии на протяжении всего процесса впрыска.
Заключение
Литье с закладными элементами позволяет объединить металлическую вставку и пластик в одну цельную деталь за один цикл, что исключает необходимость сборки и обеспечивает более прочное соединение, поскольку требует больше времени на изготовление пресс-формы и более сложной оснастки. Этот компромисс лежит в основе каждого решения, принимаемого в рамках данного процесса.
Долговечность зависит от геометрии вставки и сочетания материалов. Правильно подобранные элементы крепления и соответствие пластика как вставке, так и условиям эксплуатации, обеспечат надежность и отсутствие необходимости в сборке. Если допустить ошибку в любом из этих аспектов, никакая корректировка параметров литья не исправит ситуацию.
Наилучшее использование времени до утверждения проекта — это прямой разговор с литейщиком о геометрии детали и объеме производства. Этот разговор позволяет выявить ограничения по оснастке и конструкции достаточно рано, чтобы можно было принять соответствующие меры, и подтвердить, будет ли деталь действительно работать в полевых условиях, а не выяснять это после отгрузки. Если вы готовы перейти от проектирования к производству, услуги ЧПУ-обработки Essengold позволяют выполнять прецизионную обработку металла и пластика для широкого спектра типов деталей и объемов производства.