Сломанный метчик внутри почти готовой детали — это дорогостоящий урок. К этому моменту вы уже просверлили отверстие, выполнили предыдущие операции и потратили реальное машинное время на обработку детали. Метчик заклинивает, откручивается, и теперь вам либо приходится высверливать закаленную инструментальную сталь, либо выбрасывать деталь. Такая поломка почти никогда не происходит из-за дефектного метчика. Она происходит из-за неправильного выбора метчика для отверстия.
Большинство статей на эту тему не помогают. В них перечислены десятки типов метчиков с краткими определениями, и на этом всё заканчивается. В итоге вы узнаёте, что у спирального метчика есть винтовые канавки, но при этом не получаете более ясного представления о том, какой метчик подходит для вашего отверстия, материала или условий производства.
Эта статья построена вокруг вопроса выбора. Она предлагает структуру для классификации метчиков по размерам, которые фактически определяют решение, четкую последовательность подбора метчика к отверстию и заготовке, а также объективный анализ ошибок, которые чаще всего приводят к поломке метчиков и повреждению резьбы.
Что такое резьбонарезной метчик?
Метчик нарезает внутреннюю резьбу внутри просверленного отверстия, чтобы болт или винт могли в него войти. Большинство метчиков делают это путем резки — удаления материала для формирования резьбовых канавок. Некоторые делают это путем формирования, вытеснения материала без образования стружки. В любом случае, результатом является резьбовое отверстие, готовое для установки крепежного элемента.
Взаимосвязь между сверлом и метчиком имеет большее значение, чем кажется на первый взгляд. Сверло делает отверстие, метчик нарезает резьбу. Диаметр отверстия должен соответствовать спецификации метчика, и неправильный размер сверла — одна из самых быстрых причин поломки резьбы еще до начала нарезания резьбы — к этому мы вернемся в разделе о ошибках.
Метчики ввинчиваются вручную с помощью гаечного ключа или с помощью электропривода на станке с ЧПУ или сверлильном станке. Метод влияет на скорость и повторяемость, но в большинстве случаев решающее значение имеет геометрия метчика, а не способ его завинчивания.
Как на самом деле классифицируются резьбонарезные метчики
Сортировка метчиков в один список объединяет метод формовки, направление стружки, тип операции и конкретные области применения в одну строку. Спиральный метчик и трубный метчик не являются конкурирующими альтернативами — они отвечают за совершенно разные задачи. Их сопоставление создает информационный шум, а не путь выбора.
Метчики лучше понимать в четырех измерениях. Настоящий метчик — это набор вариантов по этим измерениям: например, метчик для станка со спиральной канавкой отражает три отдельных решения. Если рассматривать измерения по порядку, каталог перестанет выглядеть как груда бумаг.
Метод формовки — резка против формовки
Это первая ветка, и она меняет все последующие этапы. Резаные метчики удаляют материал для формирования резьбовой канавки, образуя стружку, которую нужно куда-то отвести. Формовочные метчики — также называемые роликовыми метчиками — перемещают материал без резки, не образуя стружки вообще. Это единственное различие меняет требуемый размер отверстия, пригодность материала и всю проблему управления стружкой.
От Chip Flow — спиральная канавка, спиральный наконечник, прямая канавка
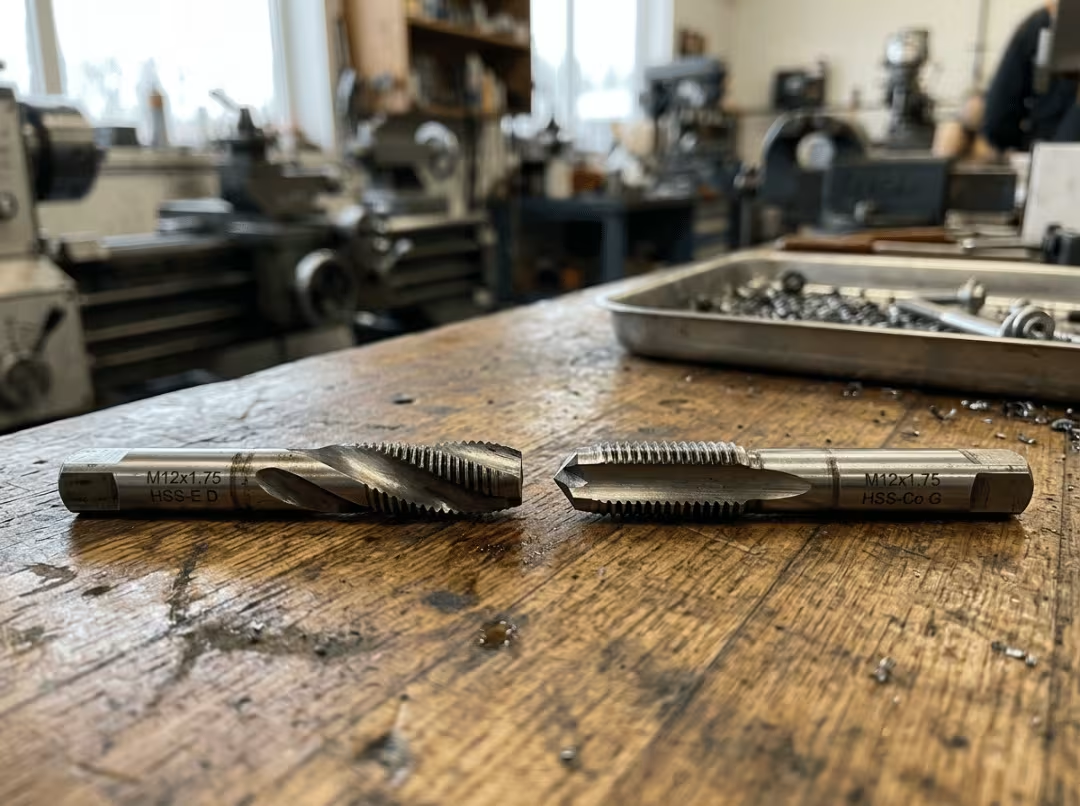
При нарезании резьбы метчиками геометрия канавок определяет направление стружки. Спиральные метчики оттягивают стружку назад и вверх, из отверстия. Спиральные метчики с заостренным концом проталкивают стружку вперед, перед резом. Прямые метчики являются универсальным вариантом для ручного нарезания резьбы. Направление стружки — это второе решение, и оно напрямую зависит от того, нарезаете ли вы резьбу в глухом или сквозном отверстии.
По типу операции — ручная или машинная
Этот параметр определяет способ завинчивания метчика, а не тип нарезаемой резьбы. Ручные метчики — конические, пробковые и донные — подходят для ручной работы и разовых заказов. Машинные метчики предназначены для нарезания резьбы с помощью электропривода и обеспечения повторяемости результатов при контролируемой скорости и крутящем моменте. Один и тот же тип резьбы может быть нарезан обоими способами; выбор наиболее подходящего способа зависит от объема и стабильности работы.
По назначению — трубы, удлинители, комбинированные буронарезные и нарезные устройства.
Некоторые метчики решают конкретную задачу, а не общую потребность в нарезании резьбы. Трубные метчики нарезают герметичную коническую резьбу для фитингов. Удлинительные метчики позволяют проникать в глубокие или засоренные отверстия, недоступные для стандартного метчика. Комбинированные сверла и метчики позволяют просверлить отверстие и нарезать резьбу за один проход. Это инструменты, предназначенные для конкретных ситуаций.
|
Классификационный аспект |
Параметры |
Что она решает |
|---|---|---|
|
Формовочный метод |
Резка против формовки |
Наличие или отсутствие сколов; размер отверстия; соответствие материала. |
|
Поток стружки |
Спиральная флейта / спиральный наконечник / прямая флейта |
Куда ставить фишки; вслепую или сквозное отверстие |
|
Тип операции |
Рука против машины |
Скорость, повторяемость, объём |
|
Области применения |
Труба / удлинитель / комбинированный |
Необходимость контекстно-зависимой многопоточности |
Настоящий выбор — это набор вариантов, а не одна метка. Одномерное обозначение говорит об одном: проработка всех четырех измерений фактически определяет результат выбора.
Распространенные типы резьбонарезных метчиков и их основные функции.
Это наиболее часто искомые по названию краны. Каждая запись фокусируется на том, в чем кран заслуживает своего места, а в чем он не оправдывает ожиданий, — без повторного изложения определения.
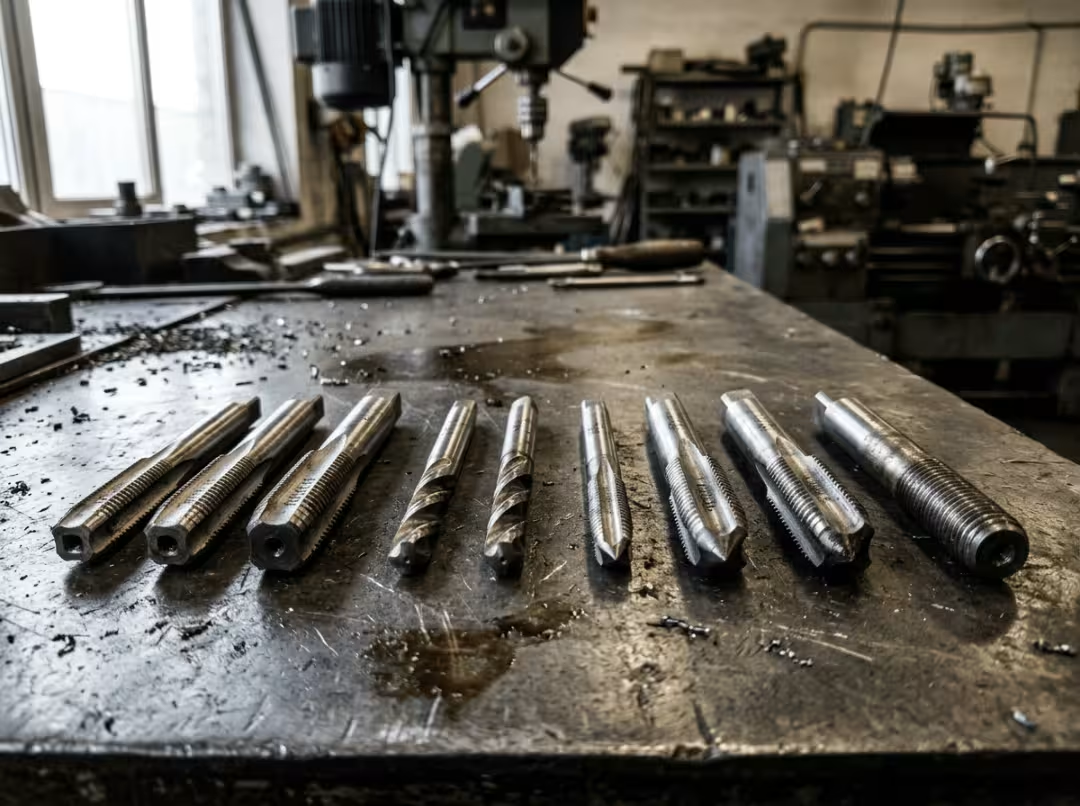
Ручные метчики — конические, пробковые, донные. Они работают в три этапа. Конический метчик имеет длинный скошенный ход на 8-10 витков резьбы, который начинает резку ровно и направляет метчик в отверстие. Пробковый метчик со скошенным ходом на 3-5 витков резьбы предназначен для нарезания резьбы в сквозных отверстиях общего назначения. Донный метчик практически не имеет скоса, что позволяет ему нарезать резьбу до самого основания глухого отверстия. Ошибка: начало резьбы донёсся до самого основания донёсным метчиком. Без хода, направляющего вход, метчик смещается и перерезает резьбу.
Метчики со спиральными канавками. Спиральные канавки отводят стружку назад и наружу — это определяющая характеристика, делающая их стандартным выбором для глухих отверстий. Отвод стружки происходит в единственном направлении, допустимом в глухом отверстии. Недостаток: сквозные отверстия, где метчик со спиральным наконечником будет работать быстрее и удалять стружку эффективнее.
Спирально-заточенные (пистолетные) метчики. Наклонная режущая поверхность выталкивает стружку вперед и наружу через сквозное отверстие. Это обеспечивает быструю и чистую обработку любых отверстий, проходящих насквозь. Недостаток: глухие отверстия. Выталкиваемая стружка скапливается у дна, возникают скачки крутящего момента, и метчик ломается.
Метчики формовочного (накатного) действия. Они перемещают материал, а не удаляют его, что означает отсутствие стружки и холоднокатаную резьбу, которая прочнее нарезанной резьбы в пластичных материалах. Лучше всего подходят для алюминия, меди и низкоуглеродистой стали. Недостатки: хрупкие или твердые материалы, которые трескаются, а не растекаются, и любое отверстие, просверленное до диаметра режущего метчика. Для формовочных метчиков требуется большее начальное отверстие — использование неправильного размера сверла в этом случае является частой и предотвратимой ошибкой.
Резьбонарезные метчики — NPT/BSPT. Они нарезают коническую резьбу, предназначенную для герметичных соединений в гидравлических системах, газопроводах и системах высокого давления. Конусность является механизмом герметизации, а не боковой характеристикой. Заклинивающее действие подобранной конической резьбы обеспечивает удержание давления.
Комбинированные сверла и метчики. Они сверлят и нарезают резьбу за один проход, исключая необходимость смены инструмента. Надежно работают с алюминием, латунью и пластиком. Не подходят для более твердых материалов — комбинированное режущее действие приводит к перегрузке инструмента при работе со средними или твердыми материалами.
Знание этих названий — лишь отправная точка. Сопоставление любого из них с отверстием и заготовкой — вот для чего предназначены следующие два раздела.
Слепое отверстие против сквозного отверстия — первое действительно важное решение
Прежде чем выбирать материал, покрытие или что-либо еще, тип отверстия определяет направление отвода стружки. Если допустить ошибку в этом параметре, никакой другой правильный выбор не спасет метчик.
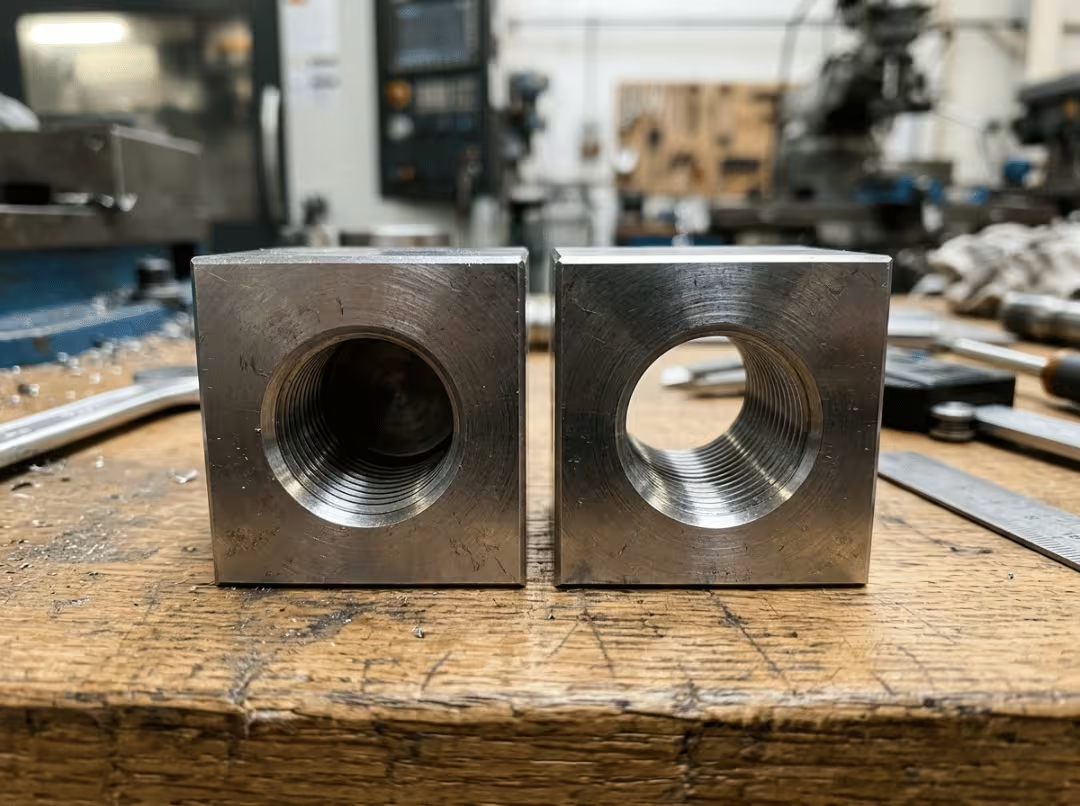
Сквозные отверстия позволяют стружке выходить с противоположной стороны. Это означает, что метчик со спиральным наконечником — проталкивающий стружку вперед — работает быстро, чисто и является естественным решением. Для ручной работы здесь также подходят метчики с прямыми канавками, поскольку оператор контролирует темп и может удалять стружку между проходами.
Глухие отверстия имеют дно. Стружке некуда деваться, кроме как подниматься обратно через канавки, поэтому необходим, а не необязателен, метчик со спиральными канавками. После того, как отверстие нарезано и основная часть резьбы нанесена, метчик для заточки до конца завершает резьбу до основания — то, чего не может достичь конический или пробковый метчик.
Глубокие глухие отверстия концентрируют все возможные причины поломки: стружка скапливается, накапливается тепло, и метчик ломается. Три фактора предотвращают это, и ни один из них нельзя игнорировать. Пошаговое нарезание стружки — частичное продвижение и последующее удаление стружки перед продолжением — предотвращает засорение канавок. Адекватная смазка регулирует нагрев режущей поверхности. Правильная геометрия спирали обеспечивает фактическое удаление стружки. Пропуск любого из этих факторов в длинном глухом отверстии резко увеличивает вероятность поломки метчика.
Правило, применимое к большинству работ: для сквозного отверстия требуется метчик со спиральной канавкой; для глухого отверстия — метчик со спиральной канавкой. Все остальные этапы выбора основываются на первом варианте.
Как выбрать правильную резьбу метчика
Каждый из вышеперечисленных параметров входит в шестиэтапную последовательность. Прорабатывайте их по порядку для любой конкретной детали, и каждый шаг сужает круг вариантов перед следующим.
1. Начните с типа отверстия.
Тип резьбы — глухая или сквозная — определяет направление стружки, что сразу сужает круг вариантов. Сквозное отверстие: предпочтение отдается резьбе со спиральным наконечником. Глухое отверстие: предпочтение отдается резьбе со спиральным наконечником. Этот единственный вариант позволяет исключить большую часть вариантов из каталога еще до того, как в дело вступят материал, покрытие или стандарт резьбы.
2. Подтвердите необходимость удаления чипа.
Уточняйте параметры в рамках выбранного семейства, исходя из глубины отверстия и характера стружки. Неглубокое сквозное отверстие в мягкой стали допускает ошибки. Глубокое глухое отверстие в нержавеющей стали, отбрасывающее длинную, волокнистую стружку, значительно повышает требования к геометрии отвода. Чем длиннее отверстие и сложнее стружка, тем тщательнее необходимо выбирать канавки и стратегию отвода.
3. Сопоставьте материал
Материал определяет основу и покрытие метчика, а также задает следующий этап. Мягкие, пластичные металлы — алюминий, низкоуглеродистая сталь, медь — открывают путь к формовке метчиков. Твердый, хрупкий или высокопрочный материал закрывает его и подталкивает к нарезке метчиков в более твердых материалах. Неправильный выбор материала, описанный здесь, ограничивает все последующие решения.
4. Определитесь, что лучше: резка или формовка.
Если материал пластичен и преимуществом является бесшовная резьба, полученная методом холодной обработки, то формовочный метчик — лучший выбор. Не нужно контролировать удаление стружки, и резьба получается прочнее. Но просверленное отверстие должно быть больше, чем для режущего метчика того же номинального размера. Игнорирование этой разницы в размере сверла — одна из наиболее распространенных и предотвратимых ошибок на этом этапе.
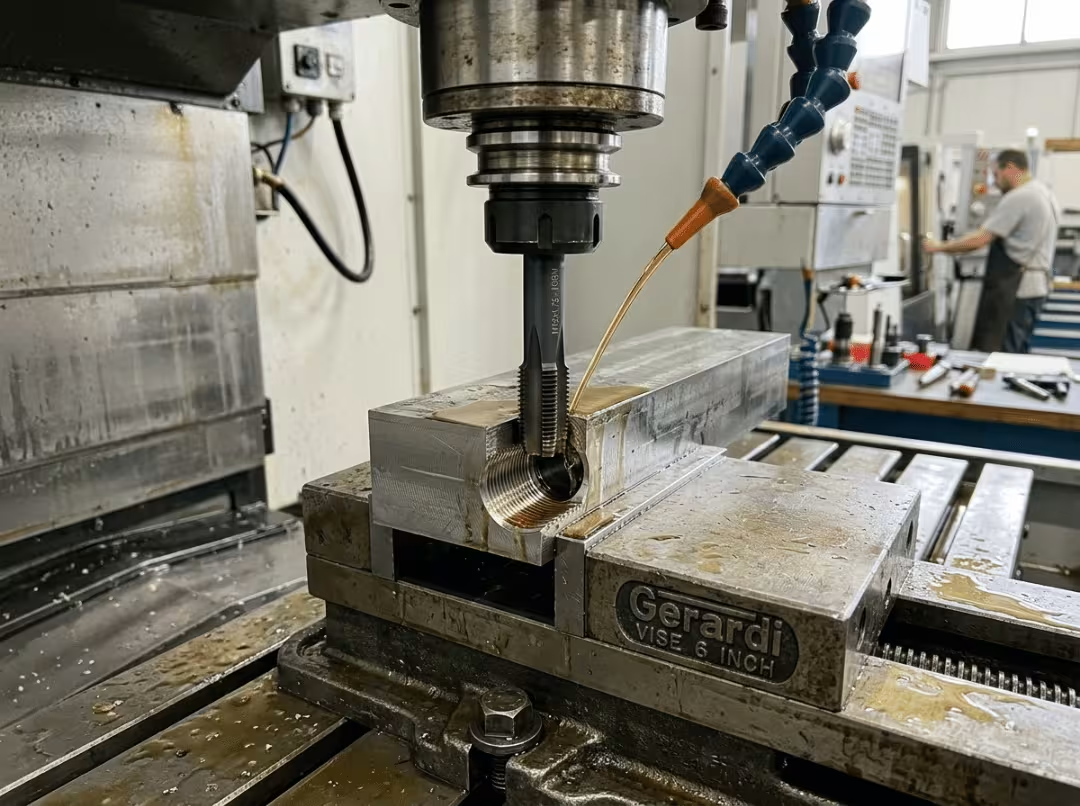
5. Машинное и ручное управление
Выбор метода зависит от объема и повторяемости работы. Для разовых заказов, полевого ремонта и нарезания резьбы на прототипах подходят ручные метчики, где чувствительность оператора важнее производительности. Для серийного производства и жестких требований к допускам необходимы машинные метчики в соответствующих держателях для натяжения-сжатия или жестких держателях, работающие на контролируемой скорости вращения шпинделя. Форма резьбы может быть идентичной — метод работы зависит от выполняемой задачи.
6. Подтвердите стандарт резьбы, шаг и глубину.
Уточните все детали: обозначение резьбы (M, UNC/UNF, NPT), шаг и требуемую глубину зацепления резьбы. На этом этапе размер метчика и класс допуска сопоставляются с чертежом. К этому моменту предыдущие ответы уже сузили круг поиска до семейства метчиков — теперь вы подтверждаете, какой именно инструмент в него входит.
Эти решения взаимосвязаны. Глубокое глухое отверстие в нержавеющей стали при серийном производстве требует совершенно иного метчика, чем неглубокое сквозное отверстие в алюминии, вырезанное один раз. Настоящее мастерство заключается в одновременном анализе всех шести этапов, а не в каком-либо отдельном. Для деталей, где систематическое решение этих компромиссов до резки имеет смысл, услуги ЧПУ-обработки Essengold включают анализ DFM (проектирование для технологичности), который учитывает эту последовательность действий применительно к вашей конкретной геометрии.
Материалы и покрытия для кранов
Материал и покрытие метчика определяют скорость нарезания резьбы, срок службы режущей кромки и способность метчика полностью сломаться при обработке твердой заготовкой. Воспринимайте эти параметры как решения, связанные с обрабатываемой заготовкой, а не как категории в технических характеристиках.
Быстрорежущая сталь (HSS) — прочный, неприхотливый и экономичный материал. Она поглощает смещения и удары, не разрушаясь — идеальный выбор для мягких материалов, мелкосерийного производства и ручного нарезания резьбы. Срок службы кромки короче, чем у твердосплавных материалов, в абразивных условиях, но при поломке быстрорежущая сталь затупляется, а не ломается.
Быстрорежущая сталь с кобальтом (HSS-Co) повышает термостойкость без ущерба для прочности. Используйте её для нержавеющей стали, чугуна и более прочных сплавов, где обычная быстрорежущая сталь перегревается и теряет остроту лезвия в процессе резки. Доплата за счёт использования материалов, которые действительно выделяют тепло при резке, оправдывается.
Твердосплав — самый твердый и износостойкий вариант, а также самый хрупкий. Он предназначен для работы с твердыми или абразивными материалами, в жесткой и хорошо выровненной силовой установке. Ударные нагрузки или даже умеренное смещение могут привести к его поломке. Твердосплав — это производственный инструмент для контролируемых условий, а не универсальная модернизация.
Метчики из порошкового металла занимают промежуточное положение между быстрорежущей сталью с кобальтом и твердым сплавом, обеспечивая баланс между твердостью и достаточной прочностью для работы при нарезании резьбы в высокопрочных сплавах.
Покрытия регулируют трение и нагрев — они не исправят метчик, неподходящий для конкретного применения. TiN обеспечивает общее увеличение срока службы. TiCN повышает твердость для абразивных заготовок. TiAlN хорошо переносит нагрев, что делает его оптимальным выбором для нержавеющей стали, титана и для сухой нарезки. Подложка, геометрия и размер отверстия всегда имеют первостепенное значение; покрытие оптимизирует уже правильное решение.
|
Материал крана |
Заготовка, наиболее подходящая по размерам |
Компромисс |
|---|---|---|
|
HSS |
Алюминий, низкоуглеродистая сталь, пластмассы |
Ускоряет износ при работе с твердыми или абразивными материалами. |
|
HSS-Co |
Нержавеющая сталь, чугун, более прочные сплавы |
Более высокая стоимость, чем у обычной высокопрочной стали. |
|
Твердый сплав |
Закаленная сталь, абразивный материал |
Хрупкий; требует жесткой, точно выровненной конструкции. |
|
Порошковый металл |
Высокопрочные сплавы, серийное производство |
Более высокая стоимость; более специализированное применение. |
Распространенные ошибки при нарезании резьбы, приводящие к поломке метчиков и повреждению резьбы.
В большинстве случаев поломка метчиков и повреждение резьбы связаны с неправильной настройкой, допущенной до того, как метчик коснулся отверстия. Именно такие неисправности встречаются чаще всего.
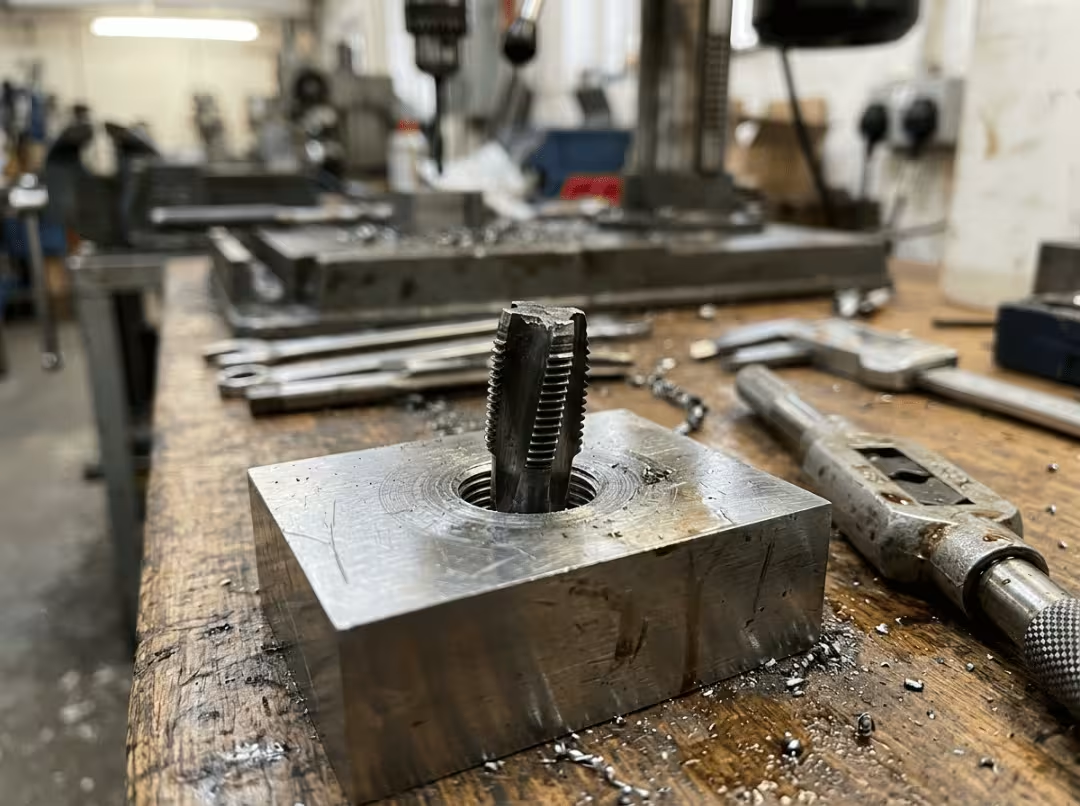
Неправильный размер сверла. Слишком маленькое отверстие оставляет больше материала, чем может обработать метчик, перегружает его и ломает. Слишком большое отверстие приводит к тому, что резьба получается неглубокой и плохо зацепляется. Решение заключается в подборе сверла в соответствии с размером, шагом и методом формовки метчика — и помните, что для формовочных метчиков требуется большее отверстие, чем для режущих метчиков того же номинального размера.
Неправильный метчик для данного типа отверстия. Метчик со спиральным наконечником в глухом отверстии загоняет стружку в тупик, скапливает её на дне и ломается. Метчик со спиральной канавкой в сквозном отверстии работает, но движется медленнее, чем необходимо. Решение — правило, упомянутое ранее: спиральный наконечник для сквозных отверстий, спиральная канавка для глухих отверстий.
Недостаточная смазка. Работа без смазки приводит к нагреву и трению, приваривает материал к канавкам и ухудшает качество резьбы. Мягкие, вязкие металлы, такие как алюминий, особенно склонны к привариванию к метчику. Решение заключается в подборе смазочно-охлаждающей жидкости в соответствии с материалом заготовки и в том, чтобы рассматривать смазку как необходимую, а не второстепенную задачу.
Неправильная скорость резания. Слишком высокая скорость при работе с твердым материалом приводит к перегреву и затуплению метчика. Слишком низкая скорость — или задержка в середине резания — может привести к его остановке и поломке, или к разрыву мягкой резьбы. Решение заключается в настройке скорости в зависимости от материала и шага резьбы, а затем подтверждении ее точности в ходе пробного запуска перед началом работы над целой партией.
Нарезка метчика производится не перпендикулярно поверхности. Начало нарезания под углом приводит к перекосу резьбы в отверстии и концентрации нагрузки на одной стороне канавок. Метчик ломается или резьба становится непригодной для использования. Решение проблемы — использование направляющей для нарезания резьбы, центрированного начального отверстия или жесткое нарезание резьбы в станке, обеспечивающем механическую перпендикулярность.
В глубоких отверстиях отсутствует очистка от стружки. Накопившаяся стружка забивает канавки, вызывает скачки крутящего момента, и метчик ломается. Решение — нарезание стружки пошагово (постепенное продвижение и втягивание) и периодическое изменение направления вращения для очистки канавок.
Это решения, касающиеся настройки, а не механические поломки. Каждое из них принимается до начала работы метчика, а это значит, что каждое из них можно обнаружить до того, как что-либо сломается.
Справочник по размерам и допускам резьбонарезных метчиков
Размер сверла и метчика должен быть подобран правильно. Диаметр просверленного отверстия определяет количество удаляемого материала, а класс допуска контролирует плотность прилегания готовой резьбы к крепежному элементу. Используйте информацию из предыдущих разделов для принятия решения, а затем воспользуйтесь этой таблицей для подтверждения полученных значений.
|
Размер крана |
Шаг (мм) |
Метчиковое сверло (мм) |
|---|---|---|
|
М3 × 0.5 |
0.5 |
2.5 |
|
М4 × 0.7 |
0.7 |
3.3 |
|
М5 × 0.8 |
0.8 |
4.2 |
|
М6 × 1.0 |
1.0 |
5.0 |
|
М8 × 1.25 |
1.25 |
6.8 |
|
М10 × 1.5 |
1.5 |
8.5 |
|
М12 × 1.75 |
1.75 |
10.2 |
|
М16 × 2.0 |
2.0 |
14.0 |
|
М20 × 2.5 |
2.5 |
17.5 |
Коды допусков резьбы соответствуют классам внутренней резьбы и регулируют зазор при посадке. Более жесткий класс не всегда лучше — это решение о посадке, соответствующее требованиям сборки.
|
Код допуска нарезки |
Внутренний класс потока |
|---|---|
|
H1 |
4H, 5H |
|
H2 |
5 г, 6 ч |
|
H3 |
6 г, 7 ч |
FAQ
В чём разница между конусным метчиком, пробкой и метчиком для забивания до упора?
Длина фаски. Конический метчик имеет шаг резьбы от 8 до 10, который начинает резку под прямым углом и направляет метчик внутрь. Метчик с пробковой головкой имеет фаску от 3 до 5 для работы общего назначения. У долотного метчика фаска практически отсутствует, поэтому он нарезает резьбу до основания глухого отверстия, но не может начать резьбу самостоятельно.
Какой кран лучше всего подходит для глухих отверстий?
Спиральный метчик. Его спиральные канавки отводят стружку назад и наружу — единственное возможное направление, если отверстие имеет дно. Затем метчик для заточки доводит резьбу до основания после того, как отверстие начато коническим или пробковым метчиком.
Какой метчик лучше всего подходит для сквозных отверстий?
Спиральный метчик (пистолет). Он выталкивает стружку вперед, перед режущей кромкой и наружу, что обеспечивает быстрое и чистое заделывание любых сквозных отверстий.
В чем разница между режущим и формующим метчиком?
Резаный метчик удаляет материал и образует стружку. Формовочный метчик перемещает материал без резки, не образуя стружки и обеспечивая при этом более прочную резьбу при холодной обработке. Кроме того, для формовочных метчиков требуется большее отверстие, чем для режущего метчика того же номинального размера.
В каких случаях следует использовать твердосплавный метчик вместо метчика из быстрорежущей стали?
Твердосплавные инструменты предназначены для работы с твердыми или абразивными материалами в жесткой, хорошо выровненной, механизированной конструкции. Быстрорежущая сталь (HSS) и быстрорежущая сталь с кобальтом (HSS-Co) подходят для большинства более мягких материалов и гораздо лучше переносят смещения и удары. Твердосплав ломается в условиях, в которых быстрорежущая сталь просто затупится.
Почему ломаются краны?
Неправильный размер сверла, неподходящий метчик для типа отверстия, недостаточная смазка или попадание стружки в глубокое отверстие — всё это не влияет на качество метчика. Практически каждый поломка — это вопрос настройки, принятое ещё до начала работы метчика.
Какой диаметр сверла мне нужен перед нарезанием резьбы?
Подберите метчик в соответствии с размером, шагом резьбы и методом формовки, используя таблицу размеров метчиков и сверл. Для формовочных метчиков требуется отверстие большего диаметра, чем для режущих метчиков того же номинального размера — перед сверлением убедитесь, какой тип метчика вы используете.
Выбирайте краны, а не запоминайте их.
Выбор правильного резьбонарезного метчика — это решение, а не просто поиск названия. Сначала определяется тип отверстия, затем направление стружки, затем материал, потом вопрос о резке или формовке, затем метод обработки и, наконец, стандарт и размер резьбы. Проработайте эту последовательность для любого отверстия, и выбор сузится до короткого, обоснованного списка.
Четырехмерная структура позволяет отнести вас к нужному семейству метчиков. Шестиступенчатая последовательность определяет конкретный метчик в этом семействе, который будет работать дольше всего. А распространенные ошибки — неправильный размер сверла, неправильный метчик для отверстия, недостаточная смазка, забивание стружкой — все это решения, принимаемые на этапе настройки, а значит, всех их можно избежать до начала вращения шпинделя.
Для команд, которые предпочитают доверить производство резьбовых деталей цеху, ежедневно решающему подобные вопросы, компания Essengold нарезает внутреннюю резьбу на металлах и конструкционных пластиках с помощью фрезерования, токарной обработки и токарно-фрезерных работ. Отправьте свои проектные файлы на проверку DFM (технологичность для производства), и вы получите прямые рекомендации по размерам отверстий, выбору метчиков и спецификации резьбы — описанная выше последовательность применяется к вашей детали до начала нарезки.