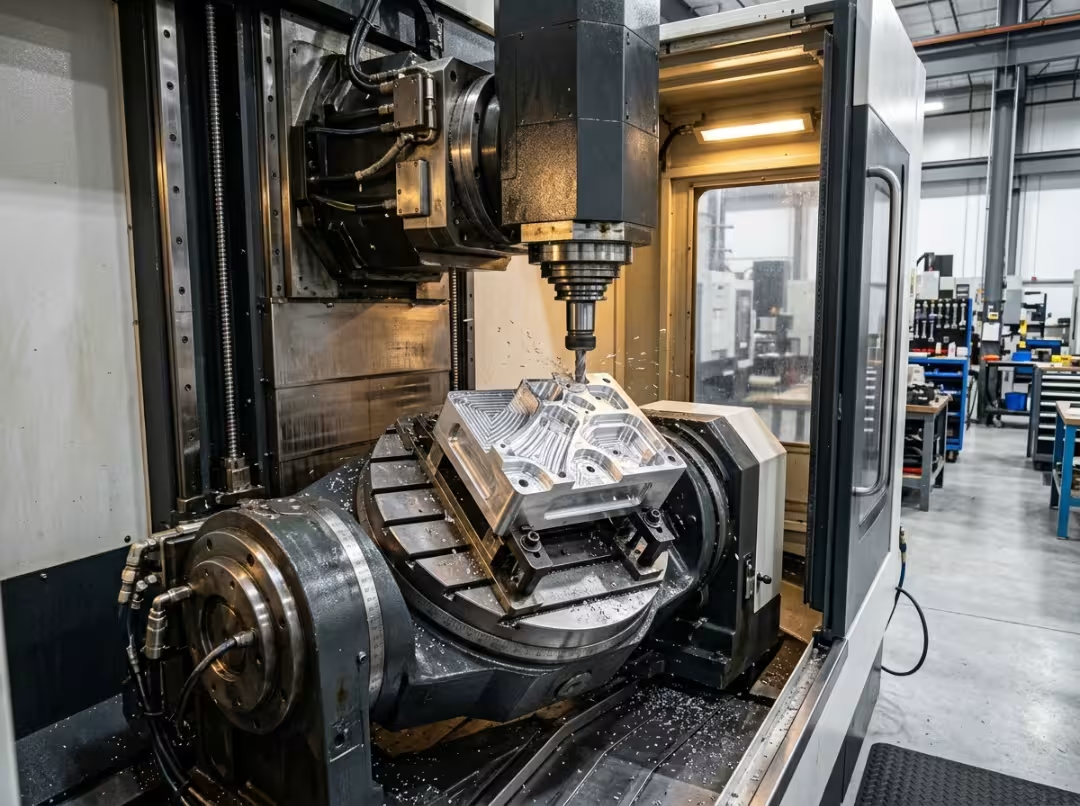
В большинстве цехов, использующих 5-осевые станки, на самом деле выполняются два разных процесса — иногда даже без осознания этого. Оборудование идентично: тот же цапфовый узел, тот же шпиндель, те же вращающиеся оси. Меняется стратегия, и это меняет всё. Время цикла, срок службы инструмента, качество поверхности, риски, связанные с программированием, себестоимость детали — всё это меняется в зависимости от того, используете ли вы одновременную 5-осевую обработку или 3+2. Неправильный выбор приводит к потере прибыли, которая никогда не отражается в технологической карте.
В этой статье рассматривается, в чем заключаются существенные различия между двумя стратегиями, что это означает для составления смет и организации работы, а также как выбрать подходящую стратегию для конкретной задачи.
Две стратегии, быстро
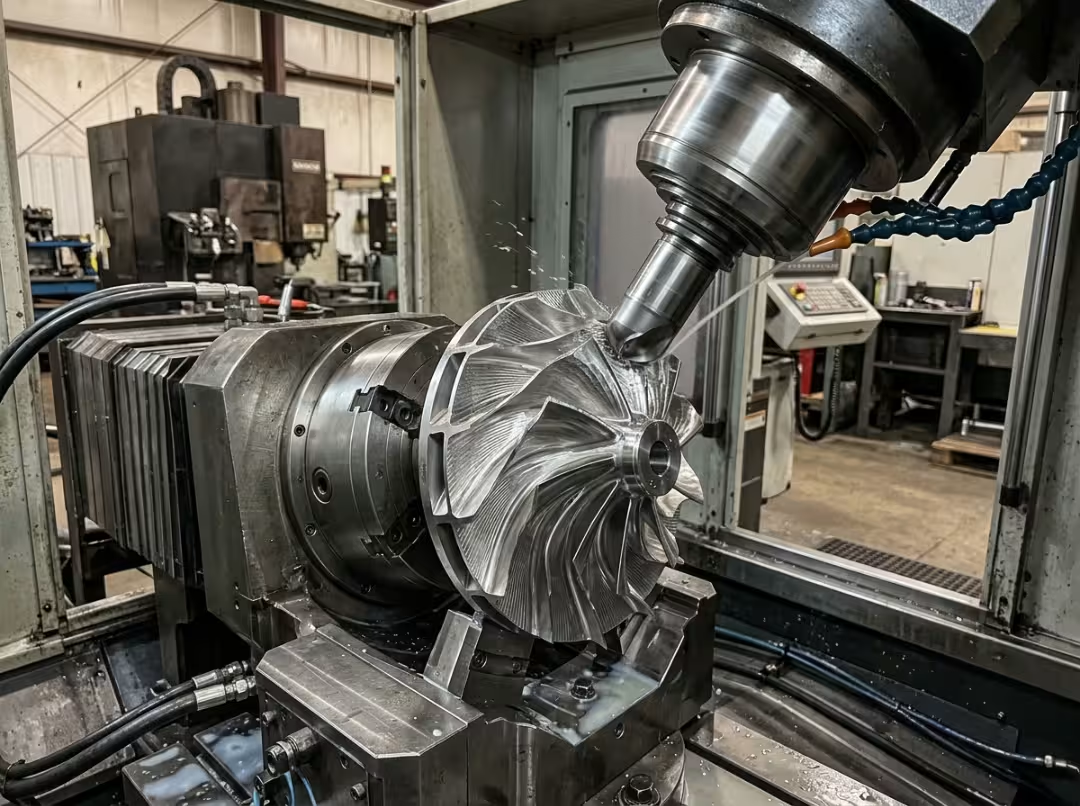
Одновременное 5-осевое управление обеспечивает движение всех пяти осей во время резки инструментом. Оси X, Y, Z и обе вращательные оси работают в непрерывной координации, переориентируя инструмент на протяжении всего процесса резки, чтобы он оставался выровненным относительно поверхности. Именно это большинство людей подразумевают под «полным 5-осевым управлением». Это стратегия, используемая для рабочих колес, лопаток, турбинных лопастей и медицинских имплантатов, имеющих сложную геометрию — геометрию, которая изгибается в нескольких направлениях одновременно и не может быть выполнена с фиксированным углом подхода.
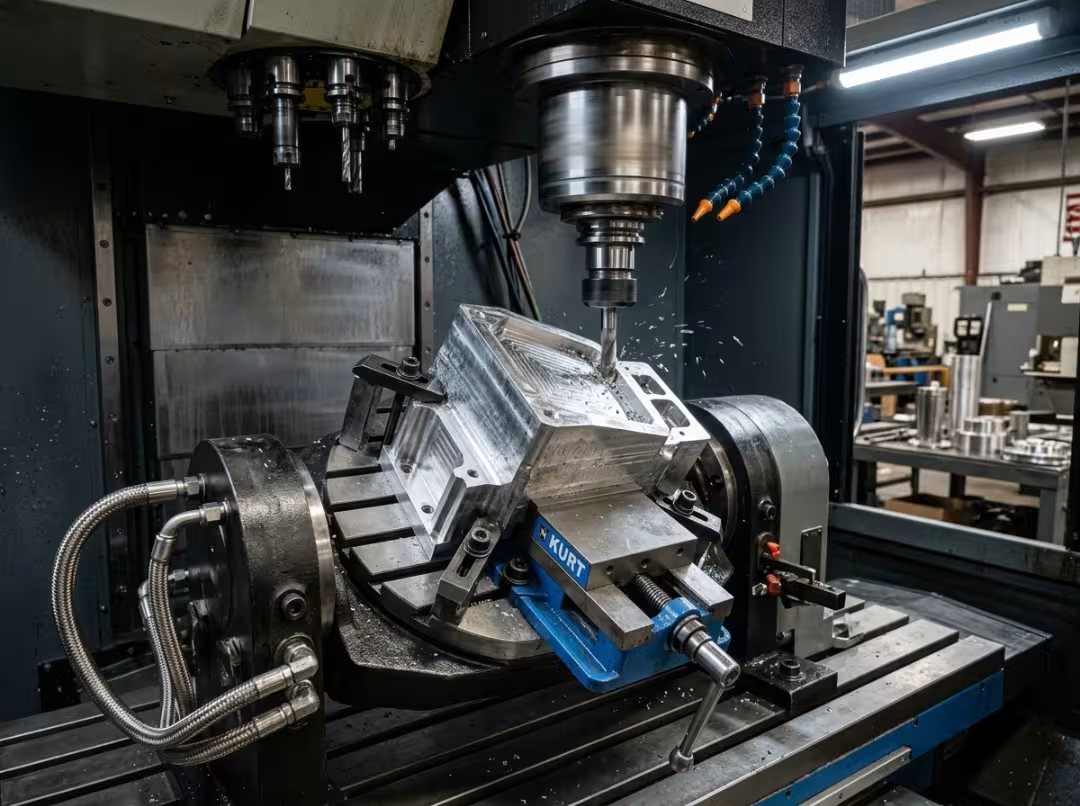
Обработка по схеме 3+2 — также называемая позиционной, индексированной или пятигранной — работает по-другому. Две вращающиеся оси наклоняют деталь под фиксированным углом и фиксируют ее. Затем резка осуществляется как стандартное трехкоординатное перемещение; в движении находятся только оси X, Y и Z. Вращающиеся оси перемещаются между гранями, но остаются неподвижными во время каждой резки. Эта стратегия используется для призматических корпусов, корпусов клапанов, кронштейнов, сердечников пресс-форм и любых изделий с плоскими поверхностями или наклонными отверстиями в нескольких плоскостях.
Все последующие действия основаны на одном факте: при одновременной обработке вектор инструмента постоянно меняется; при обработке по схеме 3+2 он фиксируется до начала резания. Все значимые различия — износ инструмента, качество поверхности, время цикла, сложность программирования — объясняются этим.
Где же на самом деле расходятся эти две стратегии
Реальная цена ошибки проявляется в мусорном ведре, на шлифовальном станке и в часах, которые ваш программист тратит на борьбу со стратегией, которая никогда не подходила для данной детали.
Доступ и ориентирование на инструмент.
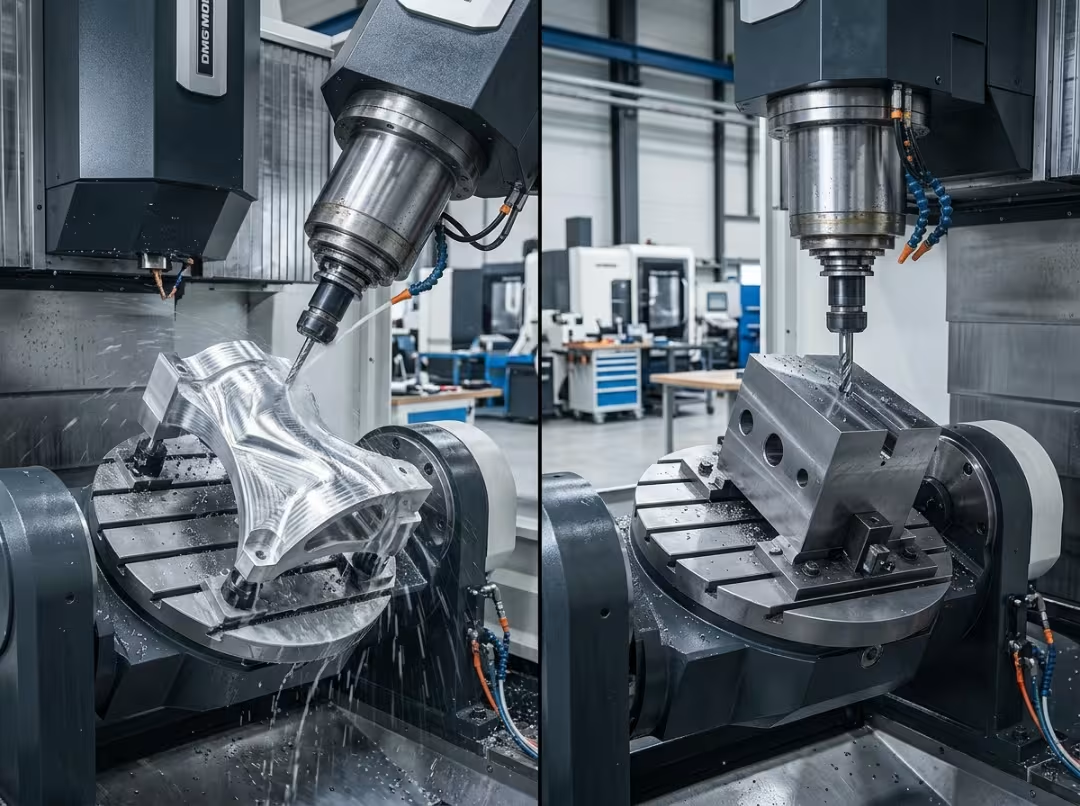
Обе стратегии позволяют обрабатывать геометрические формы, недоступные для 3-осевого станка, но с помощью разных механизмов. В режиме 3+2 деталь наклоняется до тех пор, пока элемент не окажется напротив шпинделя. Подрезы, угловые выступы, боковые поверхности — все это становится доступным. Но после наклона станок выполняет плоскую 3-осевую обработку под этим углом: один фиксированный вектор подхода, прямолинейные проходы.
Одновременная обработка позволяет сделать то, что принципиально не под силу методу 3+2. Непрерывно изменяющийся вектор инструмента может следовать кривизне, изгибающейся одновременно в нескольких направлениях — например, по сканированной поверхности лопатки рабочего колеса или передней кромке лопатки турбины. Ни одна серия фиксированных наклонов не может точно аппроксимировать это. Вы получаете грани, но платите за это временем, затраченным на обработку на стенде.
В этом и заключается суть всех компромиссов, описанных ниже. Срок службы инструмента, качество обработки и время цикла зависят от одного вопроса: должен ли вектор перемещаться во время резки или он может оставаться неподвижным?
Срок службы и жесткость инструмента
Постоянный угол зацепления означает предсказуемый износ. В режиме 3+2 нагрузка на режущий инструмент равномерна при каждом проходе — износ стабилен и предсказуем. В режиме одновременной обработки угол зацепления постоянно изменяется, неравномерно нагружая режущий инструмент. Срок службы инструмента становится сложнее предсказать, и зачастую он сокращается.
Наиболее практичное преимущество системы 3+2 заключается в жесткости. Вместо того чтобы обходить деталь длинным инструментом, вы наклоняете деталь так, чтобы деталь была обращена к шпинделю, а затем обрабатываете ее коротким жестким инструментом. Глубокий карман на наклонной поверхности, для обработки которого в 3-осевой системе потребовалась бы удлиненная концевая фреза, в системе 3+2 обрабатывается коротким инструментом — меньшее отклонение, меньшая вибрация, более жесткие допуски и более долговечная фреза.
Одновременная обработка редко допускает такой компромисс. Сложные поверхности требуют большей длины инструмента, шаровидных фрез, конической геометрии — инструментов, которые стоят дороже и быстрее изнашиваются. При действительно произвольной обработке это неизбежно. Но если элемент можно подвести к короткому, наклоняемому инструменту, одновременная обработка в этом случае неоправданно увеличивает стоимость инструмента.
Чистота поверхности и точность
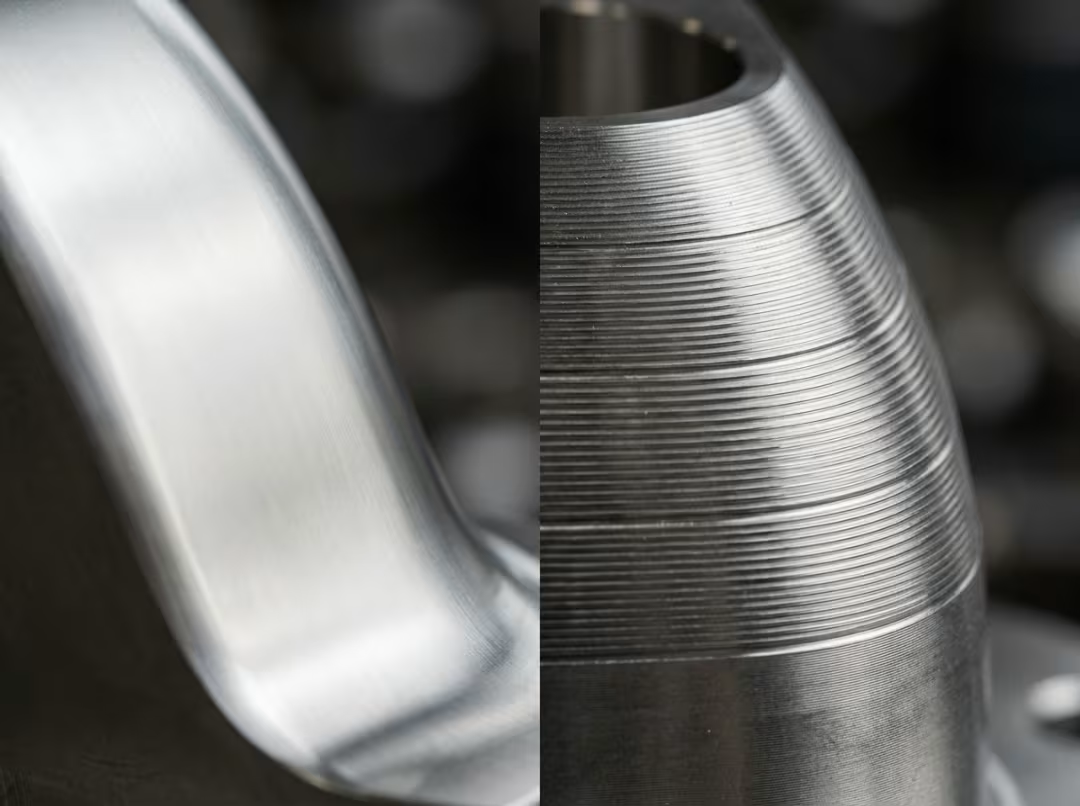
В случае призматических элементов, система 3+2 выигрывает как по качеству обработки, так и по точности. Постоянный угол зацепления обеспечивает равномерную обработку поверхностей, а зафиксированная деталь означает, что станок не борется с податливостью вращательной оси, пытаясь сохранить допуск на положение просверленного отверстия или резьбового соединения. Для корпуса клапана с поверхностями, которые должны быть идеально ровными с точностью до нескольких микрон, именно зафиксированный вектор обеспечивает надежность.
При обработке геометрических фигур произвольной формы одновременные действия оказываются наиболее эффективными — при соблюдении определенных условий. Хорошо настроенная траектория движения инструмента обеспечивает гладкую, непрерывную поверхность по всей длине скульптурных элементов и позволяет избежать большей части ручной обработки. Плохо настроенная траектория или изношенный станок с вращательной динамикой оставляют видимые линии граней, которые могут выглядеть хуже, чем при чистой обработке в три и два прохода. Эта стратегия эффективна, когда и система CAM, и состояние станка соответствуют поставленной задаче.
Честное резюме: режим 3+2 более лоялен к точности размеров. Одновременная обработка — подходящий инструмент для сложных геометрических форм поверхностей, но только при условии качественного выполнения. Одновременная обработка плоской поверхности приводит к появлению ненужных неровностей. Обработка сложной кривой в режиме 3+2 приводит к появлению ступенчатых граней, которые невозможно запрограммировать. Выбор стратегии также является фактором, определяющим, какие результаты обработки поверхности на станке с ЧПУ реально достижимы для данной детали.
Цикл литья
Одновременная работа без остановок. Никаких пауз в индексации, никакого перепозиционирования между поверхностями — станок остается в режиме резки. При обработке сложных скульптурных деталей такая непрерывность сокращает общее время работы.
Режим 3+2 разбивает задачу на отдельные грани. Каждый переход требует индексации вращающихся осей, и это время простоя накапливается при обработке детали с множеством граней. Однако каждая отдельная резка выполняется на полной скорости 3-осевой обработки — более высокие подачи, более агрессивная глубина резания, отсутствие дополнительных затрат, которые возникают при непрерывном управлении векторами.
Практическое правило: сложные изогнутые детали обрабатываются быстрее при одновременной обработке, потому что геометрия благоприятствует непрерывному движению. Многогранные призматические детали обрабатываются быстрее при обработке в режиме 3+2, потому что агрессивная прямолинейная резка перевешивает потери на индексацию. Борьба с геометрией в любом направлении обернется против вас.
Реальность программирования: что меняется на рабочем месте оператора CAM-системы?
На рабочем месте в CAM-системе стратегическое решение проявляется тремя способами: время программирования, риск сбоев и уровень квалификации, фактически необходимый для выполнения работы.
3+2 — это доступный режим. Вы применяете стандартные 3-осевые траектории движения к наклонной рабочей плоскости — большинство программных пакетов справляются с этим с помощью простого преобразования. Опытный программист, работающий с 3-осевыми системами, может быстро освоить режим 3+2, поскольку логика движения не меняется, меняется только плоскость, на которой она выполняется.
Одновременная обработка — это совершенно другая дисциплина. Полноценные 5-осевые стратегии — фрезерование стружкой, обработка поверхности потоком, многоповерхностная обработка — требуют программиста, который мыслит в терминах векторов инструмента, предвидит столкновения, которые программное обеспечение не сможет обнаружить, и понимает, как вращательная динамика влияет на качество обработки. Такого специалиста сложнее найти и дольше разрабатывать внутри компании, и это влияет на время, необходимое для диагностики неудовлетворительного результата.
На этапе постобработки риск оборачивается большими затратами. Оба метода требуют вращательного движения, но одновременная обработка требует наличия настоящего 5-осевого постпроцессора, который корректно обрабатывает непрерывное вращательное движение и изменения вектора. Несоответствующий постпроцессор — один из самых верных способов вывести станок из строя и испортить заготовку: вращательные оси отстают от линейного движения, инструмент задевает кромку при первом проходе по криволинейной траектории, и вы теряете день на настройку и заготовку за считанные секунды. Проверьте работу постпроцессора с помощью тестовой резки на браке, прежде чем он начнет работать с чем-либо важным.
Для одновременной обработки данных моделирование работы станка обязательно. Совместное движение пяти осей создает сценарии столкновений, которые без моделирования не отображаются на экране. Для конфигурации 3+2 риск ниже, но проверка зазоров между приспособлениями и поворотным положением все равно обходится дешевле, чем единичное столкновение.
Сколько это на самом деле стоит за деталь
Часто возникает вопрос, какая стратегия требует более дорогого оборудования. Ни одна из них не требует более дорогого станка — это один и тот же станок. Реальная разница в стоимости заключается в затратах на программирование, расходе инструмента, проценте брака и времени цикла, и эти факторы накапливаются по-разному в зависимости от геометрии и объема производства.
Для небольших партий и сложных единичных изделий одновременная обработка часто оказывается выгоднее по общей стоимости, несмотря на затраты на программирование. Она исключает необходимость переналадки, упрощает работу с оснасткой и позволяет завершить геометрию, на обработку которой в противном случае ушли бы часы на верстаке. При обработке одного рабочего колеса время программирования составляет лишь небольшую часть стоимости заказа, а экономия на переналадке значительна.
Для средних и больших объемов работы с призматическими деталями система 3+2 является выигрышной. Более короткий инструмент стоит дешевле и служит дольше. Более высокая скорость подачи сокращает время цикла. Более простые программы означают меньшее количество часов, амортизируемых за весь цикл производства. В партии из нескольких сотен корпусов каждое из этих преимуществ суммируется.
Точка безубыточности — это точка, где экономия на переналадке и отказ от ручной обработки окупают затраты на программирование. Ниже этого порога — более простая геометрия, большие объемы — экономически выгоднее использовать схему 3+2. Выше — сложные поверхности, небольшие объемы — одновременная обработка оправдывает себя. Не делайте предположений; произведите расчеты для конкретной детали. Если вы заказываете 5-осевую обработку, а не выполняете ее собственными силами, услуги фрезерования с ЧПУ от Essengold охватывают обе стратегии для широкого спектра материалов и типов деталей.
Как сделать выбор: структура принятия решений
Три фильтра, в порядке убывания. Большинство решений принимается до третьего.
В первую очередь, геометрия. Это самый сильный сигнал. Свободно изогнутые поверхности с кривизной, идущей в нескольких направлениях, указывают на одновременный подход — фиксированный вектор не может точно их отследить. Плоские грани, наклонные отверстия и элементы на заданных плоскостях указывают на подход 3+2. Примеры: для рабочего колеса необходим одновременный подход, потому что поверхности лопаток изгибаются таким образом, что ни один фиксированный угол не может их отследить. Для корпуса клапана требуется подход 3+2, потому что его элементы расположены на отдельных плоских гранях, где фиксированный вектор обеспечивает лучшую точность и скорость.
Затем — объем и разнообразие. В мелкосерийном производстве с широким ассортиментом продукции предпочтение отдается схеме 3+2: программы пишутся быстро, настройка остается простой, и вам не приходится распределять время, затрачиваемое на сложное программирование, между несколькими деталями. Крупносерийное производство действительно сложной геометрии оправдывает одновременные инвестиции.
Затем крепление. Для обработки в режиме 3+2 обычно требуется более простое крепление, поскольку станок сам определяет ориентацию — деталь нужно просто жестко зафиксировать. Для одновременной обработки может потребоваться специальное крепление, чтобы деталь не касалась шпинделя во всем диапазоне вращения.
Применительно к реальным деталям: корпус клапана имеет призматическую форму — плоские поверхности, резьбовые отверстия, поперечно просверленные отверстия. Объём производства — стабильные партии. Закрепление — тиски. Все три фильтра указывают на принцип 3+2. Рабочее колесо — это чистая кривизна свободной формы. Объём производства невелик и требует специализированного подхода. Непрерывное вращательное движение требует использования зазорных приспособлений. Все три фильтра указывают на принцип одновременного выполнения. Когда фильтры противоречат друг другу — сложная геометрия при большом объёме производства — геометрия обычно побеждает. Нельзя заменить творческий подход к креплению на доступ, который физически не может обеспечить данная стратегия.
Краткий справочник по отрасли:
- Aerospace: Конструкционные кронштейны и корпуса в конфигурации 3+2; лопатки, направляющие и геометрия потока в конфигурации 1:1.
- Медицина: Органические имплантаты устанавливаются одновременно; инструменты, направляющие и фиксирующие устройства — по схеме 3+2.
- Формовка и штамповка: Одновременная чистовая обработка полостей с фигурной обработкой; черновая обработка сердечника и обработка пазов в режиме 3+2.
- Автомобили: Корпуса двигателей и призматические компоненты изготавливаются в режиме 3+2; сложные прототипы и литые детали, близкие к окончательной форме, изготавливаются одновременно.
Навязывание неправильного процесса влечет за собой конкретные последствия: длительные циклы, низкое качество поверхности или многочасовые затраты времени на программирование для работы с геометрией, для обработки которой данная стратегия изначально не была разработана.
Почему большинство магазинов работают в обоих режимах?
Практический ответ редко бывает однозначным: либо одно, либо другое. Большинство предприятий используют обе стратегии — часто в одной и той же программе — потому что настоящий вопрос не в том, какой процесс использовать для конкретной задачи, а в том, какой процесс использовать для каждой отдельной функции.
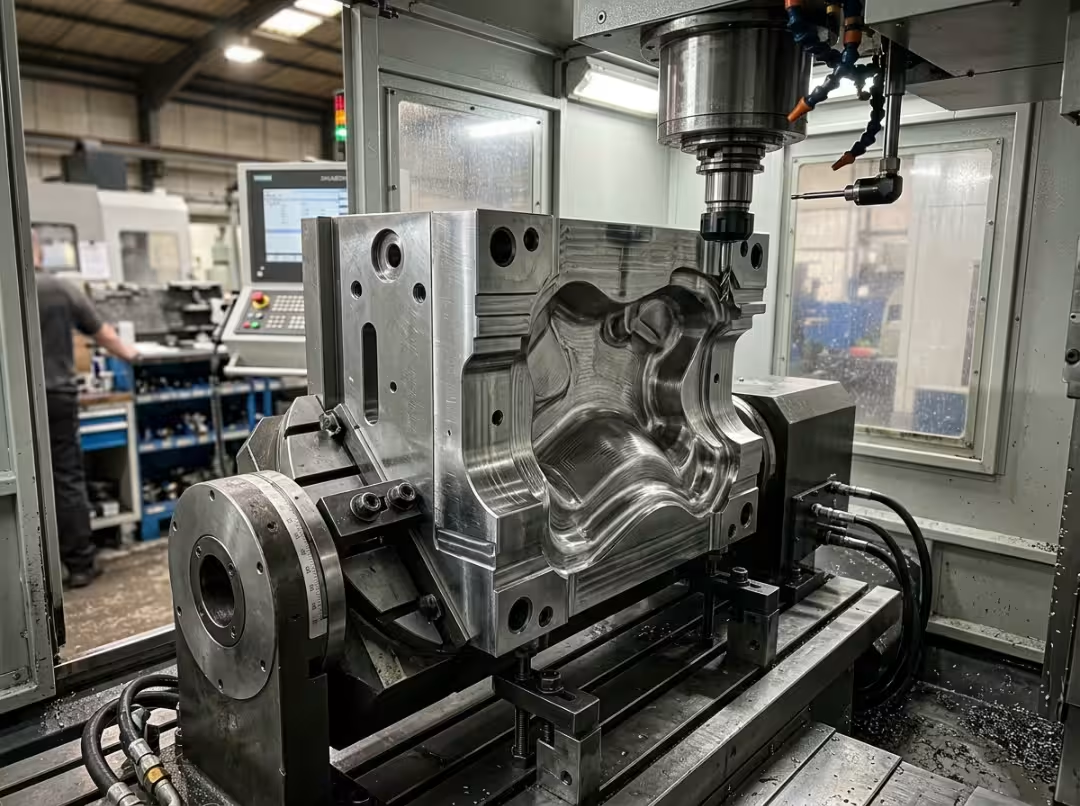
Стандартный рабочий процесс: черновая обработка детали и механическая обработка ее призматических элементов в режиме 3+2, с приоритетами на жесткость и прямолинейную скорость резания. Переход к одновременной обработке осуществляется только для тех поверхностей, которые действительно требуют изменения вектора инструмента. Дополнительные затраты на одновременную обработку — более длительное программирование, более медленные траектории движения инструмента, более быстрый износ инструмента — возникают только там, где нет более дешевого варианта.
Наиболее наглядный пример — пресс-форма. Черновая обработка блока выполняется по схеме 3+2: быстрое удаление материала, короткий жесткий инструмент, предсказуемый износ. Плоские линии разъема, центрирующие элементы и отверстия для болтов также обрабатываются по схеме 3+2 — зафиксированная деталь, жесткие допуски по положению. Затем одновременно выполняется чистовая обработка поверхности выточенной полости, поскольку это единственный способ получить требуемое качество смешивания, необходимое для пресс-формы, без дополнительной полировки. Одна установка, обе стратегии, каждая применяется там, где это оправдано.
Именно на это указывает система принятия решений на практике. Вы редко выбираете один-единственный процесс для всей детали — вы выбираете правильный процесс для каждой характеристики, и именно соблюдение этого процесса позволяет сохранить конкурентоспособность предложения.
Часто задаваемые вопросы
Дешевле ли обработка по схеме 3+2, чем одновременная обработка по 5 осям?
Для большинства призматических деталей и крупносерийного производства — да. Более дешевая оснастка, более быстрое программирование и более высокие скорости подачи снижают стоимость детали. Для сложных геометрических форм, изготавливаемых в небольших объемах, ситуация меняется: одновременная обработка исключает необходимость переналадки и времени на верстаке, которые обошлись бы дороже, чем дополнительное программирование.
Какие типы деталей действительно требуют одновременной обработки по 5 осям?
Детали с непрерывной кривизной в нескольких направлениях — рабочие колеса, лопатки, турбинные лопатки, органические медицинские имплантаты. Если поверхность изгибается таким образом, что ни один инструмент с фиксированным углом не может следовать за ней без видимой огранки, то одновременная обработка — единственный вариант. Для призматических деталей она требуется крайне редко, если вообще когда-либо.
Для каждой из них мне потребуется разное программное обеспечение CAM или отдельный постпроцессор?
Большинство программных пакетов обрабатывают 3+2 оси с помощью стандартного преобразования рабочей плоскости. Для одновременной обработки требуются полнофункциональные модули для 5-осевой обработки траекторий инструмента, часто с отдельной лицензией. Более важным является постпроцессор: для одновременной обработки требуется настоящий 5-осевой постпроцессор, управляющий непрерывным вращательным движением. Запуск программы одновременной обработки через неправильный постпроцессор является основной причиной сбоев. Перед началом производства проверьте работу с помощью тестовой резки.
Какой процесс обеспечивает лучшее качество поверхности?
Это зависит от поверхности. Метод 3+2 обеспечивает лучшее качество обработки и более высокую точность позиционирования на плоских и призматических поверхностях. Одновременная обработка обеспечивает лучшее качество обработки на поверхностях со сложной геометрией. Применение каждой из этих стратегий к неправильному типу поверхности может привести к недостаткам.
Может ли одна и та же машина выполнять обе задачи?
Да, в этом-то и суть. Обе стратегии работают на одном и том же 5-осевом станке, и большинство предприятий используют обе в рамках одной программы, переключаясь между ними по мере необходимости, в зависимости от геометрии детали.
Заключение
Различие сводится к одному факту: одновременная обработка обеспечивает постоянное движение инструмента на протяжении всего процесса резки; 3+2 блокирует его до начала резки. Срок службы инструмента, качество поверхности, время цикла, сложность программирования, стоимость детали — все это вытекает из этого. Как только вы начинаете рассматривать две стратегии таким образом, сравнение перестает быть просто перечислением характеристик и превращается в решение о маршрутизации.
Станок в любом случае одинаков. Меняется лишь способ его использования — в первую очередь, геометрия, во вторую — объем, в третью — навыки программирования. Когда задача находится в подвешенном состоянии, не стоит по умолчанию выбирать более сложную стратегию. Обработайте деталь обоими способами, сравните время цикла, качество обработки и стоимость детали, и пусть цифры определят ваш выбор. Для предприятий, желающих применить любую из стратегий для производства реальных деталей, услуги ЧПУ-обработки Essengold позволяют работать с обоими вариантами — с металлами, пластиками и сложными геометрическими формами.