Прототип кронштейна трескается насквозь по линии сгиба, и весь процесс сборки затягивается на неделю, пока вы ищете новые материалы. Правильный выбор типа листового металла для быстрого прототипирования — вот что отличает деталь, которая идеально гнется и проходит проверку с первого раза, от той, которая этого не делает. Один и тот же чертеж можно вырезать и отформовать из десятка материалов, и неправильный вариант обойдется вам в переделку, задержку испытаний или, что еще хуже, в результат, который выглядит хорошо, но обманывает вас.
Именно последний пункт представляет собой реальную опасность. Запасной материал может пройти проверку на соответствие, а затем не пройти испытание на нагрузку, что ничего не скажет о вашей реальной детали, предназначенной для производства. Независимо от того, используете ли вы лазерную резку, гидроабразивную резку, ЧПУ-гибку или мелкосерийную штамповку, исходный материал определяет каждый последующий этап.
Это руководство предлагает вам проверенный и надежный способ подбора материалов, соответствующих реальным требованиям вашего прототипа, а не просто набор технических характеристик, которые вы бегло просмотрите и забудете.
Что на самом деле определяет выбор материала?
Не следует одинаково оценивать все свойства. Оценка производится в порядке, необходимом для назначения прототипа, и обычно один или два фактора определяют окончательное решение. Вот рейтинг, который подтверждается в большинстве случаев при создании прототипов:
- Механическая нагрузка — Предел прочности на растяжение, предел текучести, твердость, усталостная долговечность. Начинайте определять эти параметры только после того, как деталь фактически будет выдерживать нагрузку во время испытаний.
- Формуемость и гибкость — фактор, который незаметно губит большинство прототипов. Пластичные материалы изгибаются с малым радиусом, не трескаясь; более жесткие и твердые раскалываются при изгибе.
- Коррозия и условия эксплуатации — Влага, химикаты, солевые брызги, дезинфицирующие промывки. Если деталь эксплуатируется в суровых условиях, этот пункт быстро поднимается в списке наиболее важных.
- Вес и проводимость — имеет решающее значение для аэрокосмической отрасли, электроники, радиаторов и корпусов, где важны граммы или ватты.
- Свариваемость и соединение — Углеродистая сталь легко поддается сварке; для некоторых алюминиевых сплавов требуются специальные присадочные материалы и технология сварки для обеспечения надежного соединения.
- Завершение и постобработка — Анодирование, порошковая покраска, гальваническое покрытие и пассивация ведут себя по-разному в зависимости от основного металла.
- Наличие и сроки выполнения — Обычные сплавы стандартных размеров доставляются быстро. Доставка экзотических сплавов может занять несколько недель.
- Стоимость и минимальный объем заказа — При производстве небольших прототипов затраты на подготовку производства и закупку материалов обычно превышают стоимость сырья на одну деталь.
Главное — знать, какой фактор имеет решающее значение. При испытании детали под нагрузкой решающее значение имеют механические свойства, а все остальное подстраивается под них. При изготовлении корпуса, требующего интенсивной деформации, решающее значение имеет формуемость, поскольку треснувший фланец делает конструкцию невыполнимой, независимо от прочности сплава. При демонстрации внешнего вида решающее значение имеет качество отделки, поскольку никто не проводит стресс-тестирование концептуальной модели.
Все это подчиняется одному правилу.
Если результат испытаний зависит от поведения материала, создайте прототип из материала, используемого в серийном производстве. При необходимости можно свободно заменять материал, что позволит сэкономить время и средства там, где это действительно важно.
Пять типов листового металла для прототипирования
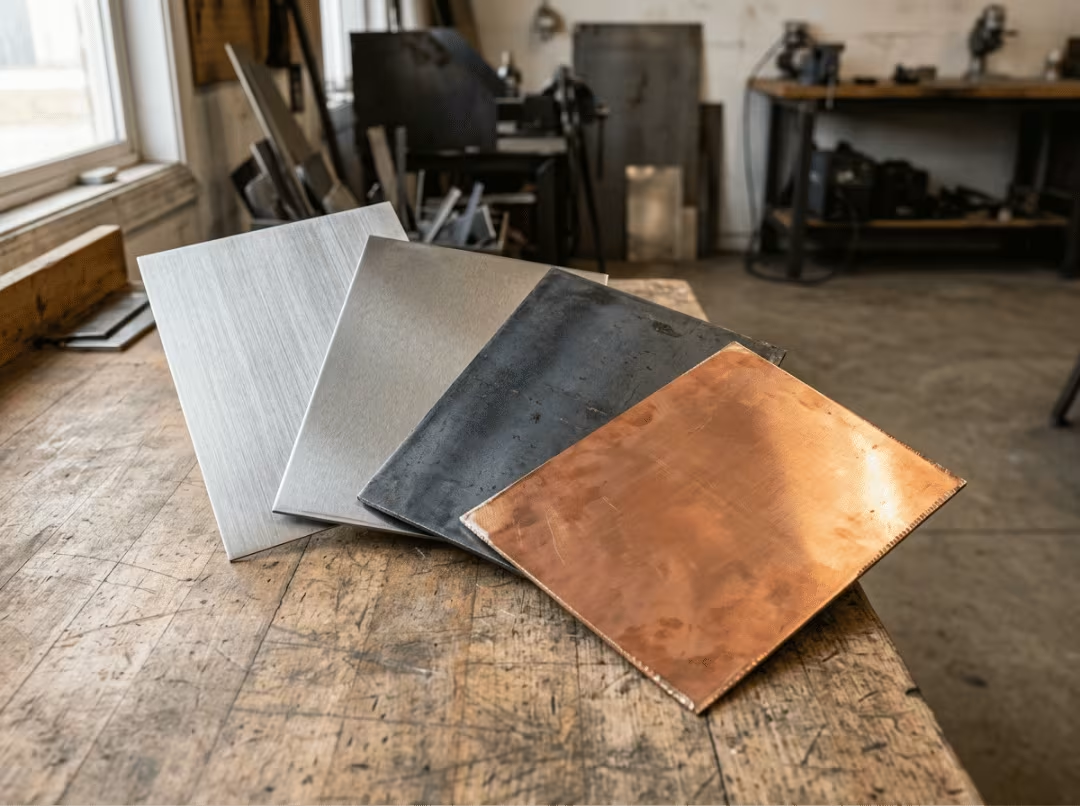
Практически все материалы для опытных образцов делятся на пять групп, и знание характеристик каждой из них гораздо эффективнее запоминания номеров марок. Углеродистая сталь дешева и легко поддается формовке. Нержавеющая сталь обеспечивает коррозионную стойкость. Алюминий выигрывает за счет легкости. Медь и латунь обеспечивают проводимость и привлекательный внешний вид. Специальные сплавы выдерживают экстремальные условия эксплуатации, такие как высокие температуры или агрессивные химические среды. В каждом разделе ниже рассматриваются наиболее распространенные марки, компромиссы, которые действительно имеют значение, и когда следует отдавать предпочтение той или иной группе материалов.
Углеродистые стали
Углеродистая сталь является основным материалом для прототипов, и это неспроста. Она дешева, хорошо формуется, легко сваривается и поставляется во всех необходимых размерах — если, конечно, испытание не включает проверку на коррозию.
Чаще всего встречаются низкоуглеродистые стали: 1008, 1010 и 1018. Первые две мягче и прекрасно гнутся, что делает их надежным выбором для деталей с малыми радиусами. Сталь 1018 обеспечивает немного большую прочность, оставаясь при этом легко поддающейся механической обработке и сварке. Для прототипирования эта тройка подходит практически для всего.
Разница, более важная, чем номер марки стали, — это холодная (CRS) и горячая (HRS) прокатка. Холодная прокатка является стандартным прототипом, поскольку обеспечивает гладкую поверхность, более жесткие допуски по толщине и чистые кромки после лазерной резки. Это означает меньшие затраты на зачистку и детали, которые выглядят почти как серийные. Горячая прокатка имеет более грубую окалину и более свободные допуски, поэтому ее следует использовать для более крупных и толстых деталей, где качество поверхности не имеет значения, а важна стоимость.
На ранних этапах проекта трудно переоценить преимущества углеродистой стали: низкая стоимость, отличная формуемость, простота сварки и широкая доступность. Компромисс заключается в коррозии. Непокрытая углеродистая сталь ржавеет, поэтому для работы в любых условиях, кроме сухого цеха, ей необходимо покрытие. Кроме того, она тяжелее алюминия, что исключает ее использование там, где вес играет решающую роль в конструкции.
Когда его следует использовать: для несущих кронштейнов, шасси, корпусов и любых деталей, которые будут окрашены или покрыты порошковой краской. В этих случаях покрытие защищает от коррозии, поэтому основной металл никогда не подвергается коррозии — и вы получаете характеристики, близкие к серийным, за сущие копейки.
Нержавеющая сталь
Нержавеющая сталь оправдывает свою более высокую цену, когда коррозионная стойкость или гигиеничная отделка являются обязательными условиями. Но её свойства при формовке требуют планирования, и именно здесь часто возникают проблемы.
Для большинства работ по изготовлению прототипов используются три марки стали. 304 — универсальный вариант, сочетающий в себе коррозионную стойкость, прочность и формуемость. В марку 316 добавляется молибден, обеспечивающий надежную защиту в морской, химической и хлорсодержащей средах, где сталь марки 304 со временем подверглась бы точечной коррозии. 17-4 PH — высокопрочная, закаливаемая марка стали, которую выбирают, когда прототип должен выдерживать те же нагрузки, что и серийная деталь.
Теперь о предупреждениях: нержавеющая сталь деформируется не так, как углеродистая. Она упрочняется при изгибе, то есть металл становится тверже и хрупкее именно в том месте, где вы пытаетесь придать ему форму. Если вы сделаете изгиб с малым радиусом, не учтя этого, вы расколете деталь. Кроме того, нержавеющая сталь заедает во время формовки — поверхности свариваются в холодном состоянии и рвутся вместо скольжения, — что изнашивает инструмент и оставляет царапины на деталях. Деталь из нержавеющей стали, которая сопротивляется листогибочному прессу, обычно означает, что при настройке не были учтены эти особенности, а не то, что станок вышел из строя.
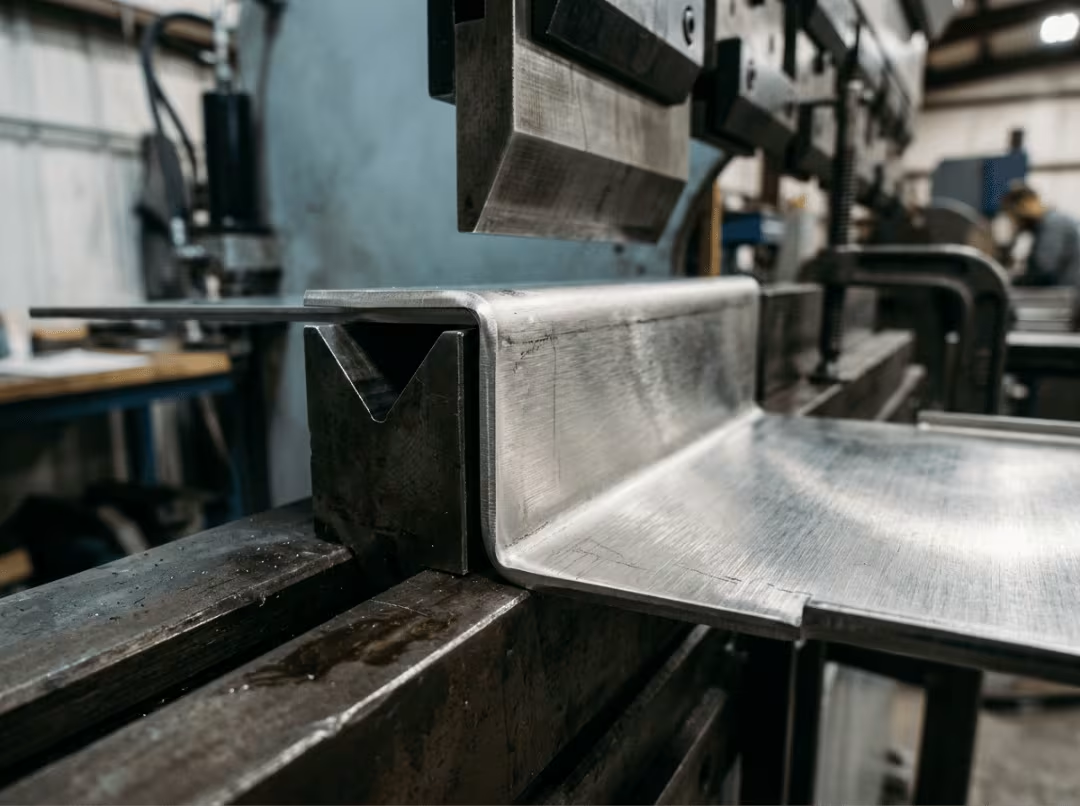
Практическое решение заключается в больших радиусах изгиба, правильном инструменте и иногда дополнительном этапе формовки, чтобы придать металлу нужную форму. Ничего сложного в этом нет, но все это нужно спланировать до первого изгиба.
Стоимость нержавеющей стали выше, чем у углеродистой стали, поэтому не стоит по привычке выбирать её. Используйте её только тогда, когда этого действительно требуют условия окружающей среды или качество отделки. В качестве быстрого примера: на корпусе датчика для прибрежной зоны из стали 304 ржавчина появится через несколько месяцев, в то время как та же деталь из стали 316 легко переносит воздействие соли.
Когда его следует использовать: медицинские приборы, оборудование для пищевой промышленности, оборудование для активного отдыха и судостроения, а также любые детали, требующие санитарного или коррозионностойкого покрытия.
Алюминиевые сплавы
Алюминий выигрывает по весу и коррозионной стойкости, но от выбранного сплава зависит, будет ли он легко гнуться или трескаться в руках. Рассматривайте эти три материала как разные инструменты, а не как взаимозаменяемые варианты.
Для формованных листовых деталей лучше всего подходит алюминий марки 5052. Он хорошо гнется, устойчив к усталости и принимает малый радиус без растрескивания — это наиболее близкий к алюминию, не вызывающий проблем при гибке. Алюминий марки 6061 прекрасно обрабатывается и обладает хорошей прочностью, но трескается при сильных изгибах. Он подходит для деталей с небольшим количеством формованных элементов или пологими радиусами, а не для коробок, сложенных с четырех сторон. Сталь марки 7075 прочна, почти не уступает некоторым другим сталям, но она хрупка при гибке и редко подходит для прототипов, изготовленных методом формовки листового металла. Используйте её только тогда, когда прочность важнее необходимости гибки детали.
Помимо способности к изгибанию, алюминий обладает и другими существенными преимуществами: он примерно в три раза легче стали, обладает естественной коррозионной стойкостью без покрытия, а также легко поддается анодированию для придания цвета, повышения твердости или износостойкости.
Затем следует упругое восстановление, которое вас удивит, если вы его не предусмотрели. Алюминий восстанавливается после изгиба лучше, чем сталь. Вы формируете деталь, она выглядит правильно, пока еще зажата в инструменте, и в тот момент, когда вы отпускаете ее, угол снова увеличивается. Изгиб на 90 градусов сменяется на 92 или 93, и внезапно ваш фланец перестает совпадать. Решение заключается в чрезмерном изгибе — настройке листогибочного пресса на изгиб за пределы заданного значения, чтобы деталь вернулась в исходное состояние. Это означает, что настройки инструмента и пресса необходимо компенсировать до начала работы, а не корректировать после.
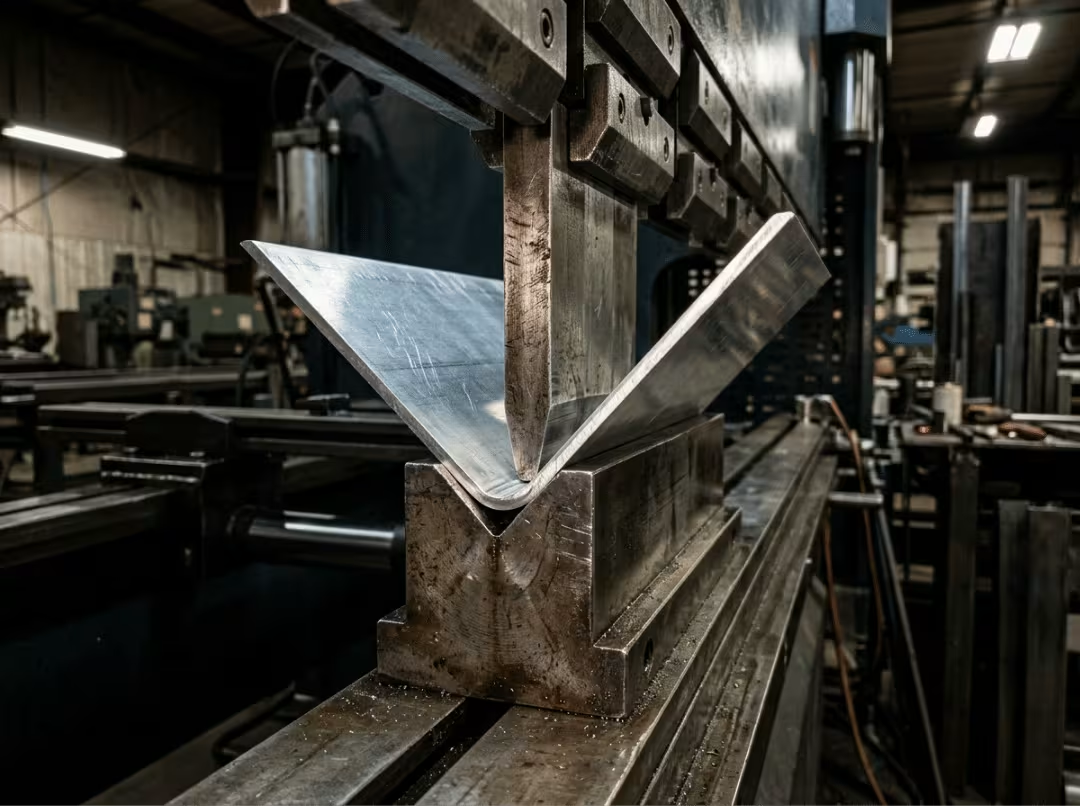
Вот разница на практике: если согнуть кронштейн с малым радиусом из сплава 5052, он получится ровным. Если же согнуть кронштейн той же геометрии из сплава 6061, скорее всего, вы увидите трещины по внешней стороне изгиба. Тот же чертеж, тот же инструмент, но совершенно другой результат — все зависит от выбора сплава.
Когда это уместно: корпуса, кронштейны, радиаторы, детали для дронов и автомобилей, а также корпуса для бытовой электроники, где вес и коррозионная стойкость определяют конструкцию.
Медь и латунь
Медь или латунь выбирают тогда, когда проводимость или внешний вид важнее стоимости, а не раньше. За пределами этого узкого круга задач это дорогостоящая привычка.
Медь C110 — это оптимальный выбор по проводимости. Она проводит тепло и ток лучше, чем практически любой другой материал, который можно обработать, что делает её подходящим выбором для шин, радиаторов и экранирования радиочастотных устройств. Когда прототип должен продемонстрировать электрические или тепловые характеристики, ни один более дешевый аналог не даст достоверного результата. Замена на алюминий для экономии средств приводит к получению данных, которые не передаются.
Латунь C260 жертвует некоторой проводимостью ради обрабатываемости и полированного вида. Она легко режется и формуется, устойчива к коррозии без покрытия и приобретает блестящую поверхность, которая действительно отражает дизайн. Именно поэтому она используется в декоративной фурнитуре, фитингах и отделочных материалах, где внешний вид является частью технических характеристик.
Оба металла упрочняются при деформации быстрее, чем сталь или алюминий. При изгибании они затвердевают и становятся хрупкими именно там, где это необходимо — а это означает большие радиусы, тщательную формовку и отсутствие предположений о том, что они будут вести себя как низкоуглеродистая сталь. Другой ограничивающий фактор — стоимость. Они стоят дороже за килограмм, чем сталь или алюминий, иногда значительно. При небольшой партии прототипов эта разница в цене приемлема, но все же существенна.
Когда его следует использовать: для электрических компонентов, радиочастотного и тепловизионного оборудования, а также декоративных деталей, где действительно важны проводимость или качество отделки.
Специальные и экзотические сплавы
Используйте эти материалы только в том случае, если прототип должен доказать что-либо о самом конечном экзотическом материале. Если испытание не зависит от соотношения прочности и веса титана или термостойкости инконеля, более дешевый заменитель позволит получить ответ быстрее и с гораздо меньшими трудностями в поиске поставщиков.
Титан марки 2 является базовым материалом для коррозионностойких и биосовместимых деталей. Он выдерживает агрессивные химические среды и контакт с телом, оставаясь при этом легче стали. Титан марки 5 (Ti-6Al-4V) значительно повышает прочность, но стоит дороже. Это правильный выбор, когда деталь несет реальную структурную нагрузку и не может позволить себе увеличение веса, характерное для стали.
Сплавы Inconel 625 и 718 выдерживают экстремальные температуры. Они сохраняют прочность и сопротивляются окислению там, где большинство металлов размягчаются или покрываются накипью — в секциях турбин, компонентах выхлопной системы, нагреваемых химических реагентах. Когда основным критерием испытания является температура, ничто более дешевое и достоверное не воспроизводит поведение материала.
Аргумент против их использования, если в этом нет необходимости, прост: листовой металл ограничен по толщине и размеру, сроки поставки растягиваются на недели, стоимость материалов высока, а формовка и сварка требуют особого обращения — контролируемой атмосферы, специальных присадочных материалов и цехов с реальным опытом работы с этим металлом. Одна ошибка может привести к браку дорогостоящей заготовки.
Честно расскажите, что именно тестируется в прототипе. Если это проверка соответствия размеров или пробная сборка, подойдет стальной или алюминиевый заменитель. Отметьте замену и переходите к следующему шагу.
Когда его следует использовать: в аэрокосмической отрасли, автоспорте, химической промышленности и производстве медицинских имплантатов — в тех областях, где именно экзотический материал находится на стадии исследования.
Пять семей, бок о бок
Одна справочная таблица быстро сужает большинство сравнений. Используйте ее для составления краткого списка, а затем сравните с фактической геометрией детали, толщиной металла и наличием на складе.
|
Семейные |
Относительная стоимость |
Формуемость |
Коррозионная стойкость |
Соотношение прочности и веса |
Типичное время выполнения заказа |
|---|---|---|---|---|---|
|
Углеродистая сталь |
Низкий |
Прекрасно |
Плохо (нужно покрытие) |
Средняя |
Быстрый |
|
Нержавеющий |
Средний |
Справедливый (трудолюбивый) |
Прекрасно |
Хорошо |
Быстрый |
|
алюминий |
Средний |
Хороший (зависит от сплава) |
Хорошо |
Прекрасно |
Быстрый |
|
Медь / Латунь |
Высокий |
Справедливый (трудолюбивый) |
Хорошо |
Низкий |
Средняя |
|
Специальные сплавы |
Очень высоко |
Зависит |
Прекрасно |
Прекрасно |
Замедлять |
В таблице несложно определить стандартные параметры. Углеродистая сталь, когда стоимость является определяющим фактором. Нержавеющая сталь, когда коррозия или гигиеничность покрытия не подлежат обсуждению. Алюминий, когда вес определяет конструкцию. Медь, когда единственным требованием является проводимость. Специальные сплавы, когда условия эксплуатации действительно экстремальны и никакая альтернатива не обеспечит достоверных данных.
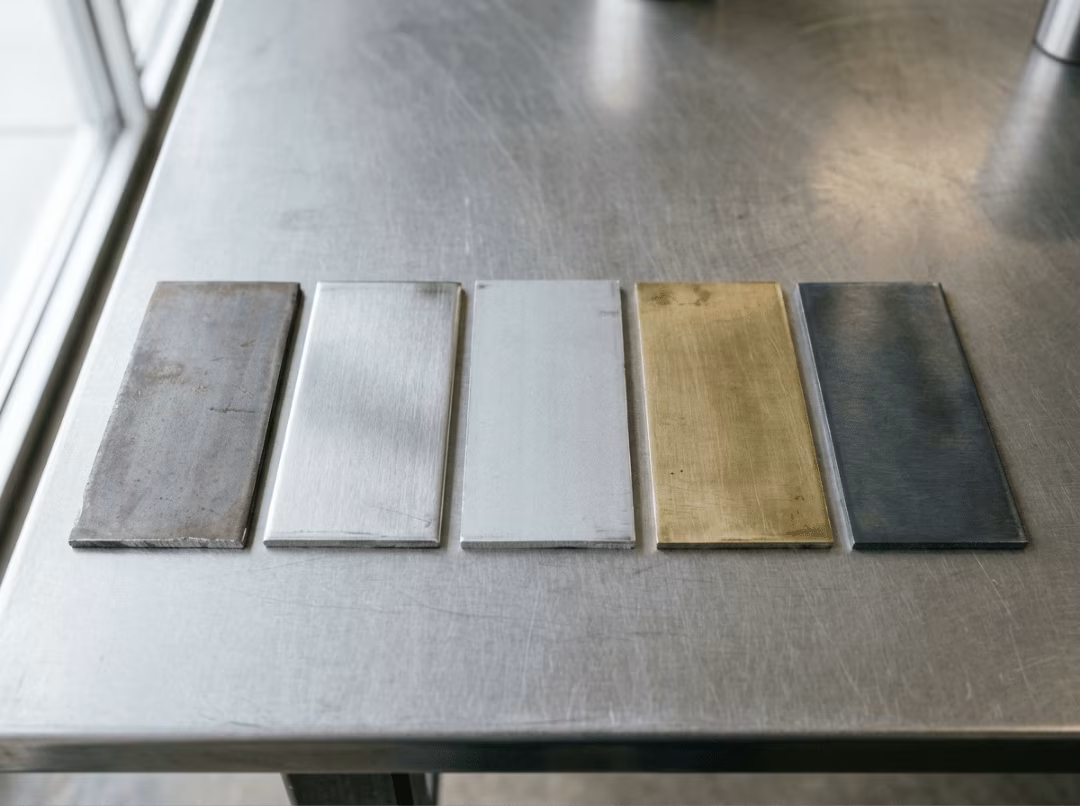
Два фактора могут полностью перечеркнуть результаты анализа графика. Наличие товара на складе варьируется в зависимости от региона — звонок местному поставщику часто оказывается быстрее, чем любой общий прогноз сроков поставки, и может мгновенно изменить решение о выборе материала. Кроме того, толщина материала имеет большее значение, чем кажется. Более тонкий материал легче формуется и лучше гнется; для более толстого материала требуется больший припуск на изгиб, более тяжелая оснастка и более широкие радиусы. Один и тот же сплав, но разной толщины, может вести себя на листогибочном прессе как разные материалы.
Что не указано в техническом описании
Отказы прототипов редко происходят из-за неправильного выбора предела прочности на растяжение. Они возникают из-за трещины при изгибе, сложности сварки кромки или некачественного покрытия. Ничего из этого не указано в спецификации. Вот что следует учитывать, прежде чем детали попадут в цех.
Минимальный радиус изгиба. У каждого материала есть радиус, ниже которого он трескается, и у алюминия он выше, чем многие предполагают, особенно у сплава 6061. Низкоуглеродистая сталь выдерживает гораздо более крутые изгибы без проблем. Определите минимальный радиус до того, как выберете геометрию, а не после того, как первая деталь вернется с трещиной.
Пружинное восстановление. Алюминий и нержавеющая сталь восстанавливают форму лучше, чем углеродистая сталь, после снятия изгиба. Деталь выглядит правильно в инструменте, а затем раскрывается на один-два градуса после снятия изгиба. Компенсация чрезмерного изгиба — это не обходной путь, а стандартная практика. Включите её в настройку листогибочного пресса до начала обработки первой детали.
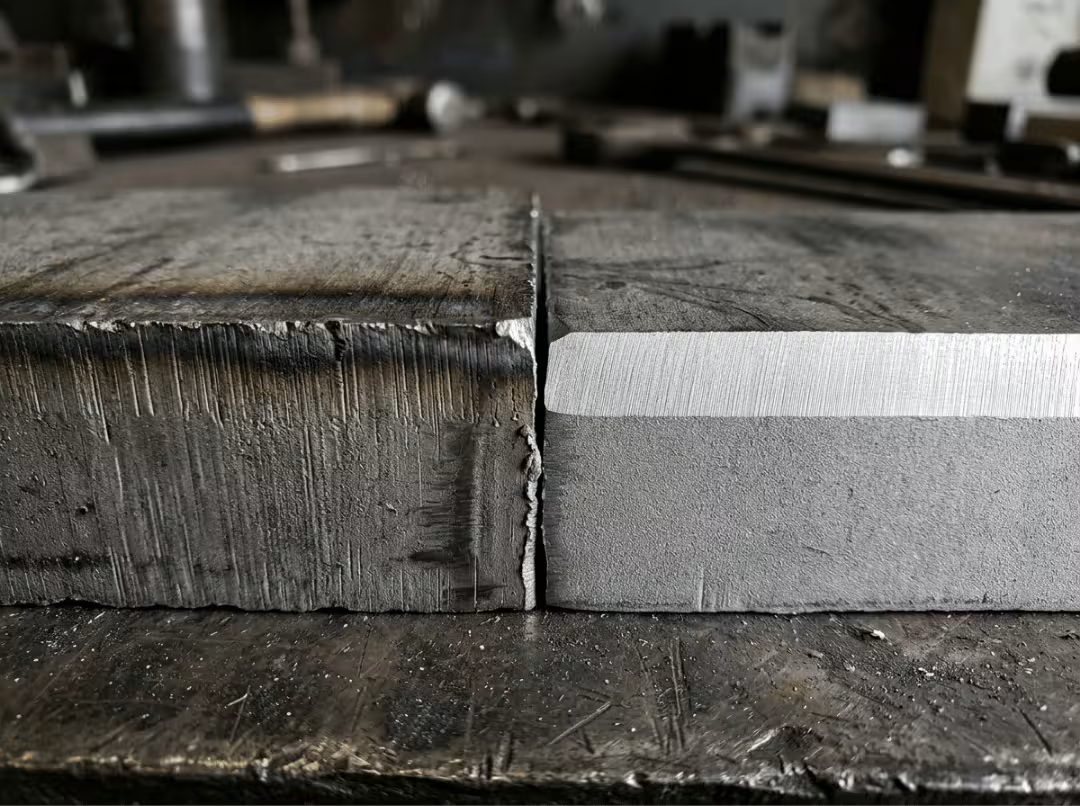
Взаимодействие методов резки. Лазерная резка быстрая и точная, но оставляет зону термического воздействия вдоль каждого среза — узкую полосу измененного металла, которая может треснуть при сильном изгибе или привести к некачественной сварке. Водоструйная резка выполняется в холодном состоянии и оставляет чистый, неповрежденный край. Когда срез идет прямо в изгиб или сварной шов, выбор метода резки — это не вопрос логистики, а вопрос качества.
Допуски соответствуют требованиям испытания. Жесткие допуски обходятся дорого при изготовлении прототипов. Деталь для проверки посадки не требует такой же точности, как деталь, прошедшая испытание под нагрузкой. Устанавливайте допуски в соответствии с фактическими требованиями испытания, а не с теми, которые заданы по умолчанию в шаблоне чертежа.
Подготовка поверхности в зависимости от материала. Нержавеющая сталь нуждается в пассивации для обеспечения хорошей работы в агрессивных средах. Алюминий требует надлежащей подготовки поверхности — обычно это травление или нанесение конверсионного покрытия — перед анодированием. Углеродистая сталь требует пескоструйной обработки или химического травления, прежде чем краска будет держаться долго. Способ финишной обработки не является взаимозаменяемым для разных материалов.
Реальность листового материала и минимального объема заказа. Большинство поставщиков продают целые листы. При изготовлении одного прототипа это отходы. Местная служба раскроя позволяет покупать только то, что вам нужно, зачастую с более быстрой обработкой заказа, чем при заказе у дистрибьютора.
Выбор метода соединения определяется на раннем этапе. Сварка , клепка и клеевое соединение накладывают свои ограничения на материал. Для некоторых алюминиевых сплавов требуется специальный присадочный материал для сварки без растрескивания. Клеи ведут себя по-разному на анодированном и необработанном алюминии. Решите, как будет соединяться деталь, прежде чем окончательно определиться с материалом — эти два решения взаимосвязаны.
Подберите материал в соответствии с целью вашего прототипа.
Прежде чем открывать таблицу характеристик, определите, что должен доказать прототип. Эта цель покажет, какие критерии важны, а какие можно смело игнорировать, и это сузит выбор материалов быстрее, чем любая сравнительная таблица.
Функциональный прототип. Деталь должна вести себя как настоящая: выдерживать ту же нагрузку, работать в тех же условиях, соединяться тем же способом. Используйте материал, используемый в серийном производстве. Образец, который изгибается или подвергается усталости по-другому, дает данные испытаний, которые не переносятся на реальную деталь. Если в проекте для серийного производства предусмотрена нержавеющая сталь 316, создайте прототип из 316 — даже с учетом дополнительных затрат. В противном случае вы получите результаты испытаний, на основе которых нельзя будет принимать решения.
Прототип для подгонки и сборки. Здесь важна только точность размеров. Вы проверяете, подходят ли детали друг к другу, совпадают ли отверстия и обеспечиваются ли необходимые зазоры. Свойства материала не имеют значения. Низкоуглеродистая сталь или алюминий марки 5052 — оба варианта вполне подойдут, и их можно резать и формовать достаточно быстро, чтобы поддерживать темпы производства.
Визуальная или концептуальная модель. Эта деталь оценивается по внешнему виду и тактильным ощущениям, поэтому выбор зависит от отделки, цвета и вариантов покрытия. Латунь хорошо держит полировку. Алюминий хорошо анодируется. Углеродистая сталь с покрытием подходит для покраски. Выберите тот вариант отделки, который соответствует желаемому внешнему виду, а затем рассчитайте наличие на складе.
Четыре вопроса позволяют отнести любую деталь к нужной категории:
- Какую нагрузку испытывает деталь во время испытания?
- В каких условиях оно находится — температура, влажность, химические вещества?
- Как происходит соединение с соседними компонентами?
- Будет ли в серийной версии использоваться тот же материал, или же изменения вероятны в дальнейшем?
Ответы обычно указывают на определённую семью, а иногда и на конкретный класс.
Практический совет: если сомневаетесь, создавайте прототип из серийного материала, если только стоимость или сроки поставки действительно не вынуждают к замене. При замене обязательно запишите это в техническую документацию — использованный материал и причина. Эта единственная запись предотвратит ошибочное толкование результатов испытаний прототипа как данных окончательной конструкции. Это пятисекундный шаг, который предотвращает удивительно дорогостоящие ошибки.
Часто задаваемые вопросы
Какой листовой металл чаще всего используется для быстрого прототипирования?
Холоднокатаная углеродистая сталь является стандартным материалом для изготовления прототипов. Она недорога, легко формуется и сваривается, а также обеспечивает чистые кромки после лазерной резки при любой стандартной толщине листа. Алюминий 5052 занимает второе место по пригодности для деталей, где важны вес или коррозионная стойкость.
Могу ли я изготовить прототип из другого материала, чем тот, из которого будет изготовлена готовая деталь?
Да — если тест не зависит от поведения материала. Проверки на соответствие размеров и сборочные испытания хорошо работают с более дешевыми заменителями. Для функциональных тестов, где переменными являются прочность, усталость или коррозия, используйте серийный материал и документируйте любые замены, чтобы данные впоследствии не были ошибочно истолкованы как подтверждение реальной конструкции.
Как толщина листа влияет на выбор материала?
Толщина влияет на формуемость и требования к оснастке. Более тонкий материал изгибается с меньшим радиусом и легче поддается формовке. Более толстый материал требует большего припуска на изгиб, более тяжелой оснастки и больших радиусов, чтобы избежать растрескивания. Один и тот же сплав может вести себя совершенно по-разному при двух разных толщинах — выбирайте толщину и материал вместе, а не по отдельности.
В каких случаях следует отдавать предпочтение нержавеющей стали перед алюминием?
Выбирайте нержавеющую сталь, когда коррозионная стойкость, несущая способность или гигиеничная отделка имеют первостепенное значение — обычно это касается деталей медицинского, пищевого и морского применения. Выбирайте алюминий, когда приоритетом является вес, а окружающая среда менее агрессивна. Нержавеющая сталь тяжелее и сложнее поддается формовке, чем алюминий, поэтому она не является безопасным вариантом по умолчанию — используйте ее только тогда, когда это действительно необходимо для конкретного применения.
Что лучше для изготовления прототипов из листового металла: лазерная или гидроабразивная резка?
Правильный ответ зависит от того, что происходит после резки. Лазерная резка быстрее и точнее по размерам, но она оставляет зону термического воздействия, которая может вызвать проблемы при крутых изгибах или последующей сварке. Водоструйная резка осуществляется в холодном состоянии без термического воздействия на кромку, что наиболее важно, когда срезанные кромки непосредственно используются для формовки или сварки.
Каков минимальный радиус изгиба для различных видов листового металла?
Минимальный радиус изгиба варьируется в зависимости от материала и толщины стали, но в целом закономерность сохраняется: для высокопрочной низкоуглеродистой стали требуются самые малые радиусы, для алюминия — больше места, чем большинство ожидает, а для металлов, упрочняющихся при обработке, таких как нержавеющая сталь и сплав 6061, — еще большие радиусы. Перед тем как окончательно утвердить элемент с малым радиусом, необходимо уточнить конкретный минимальный радиус — исправление этого на этапе проектирования обойдется гораздо дешевле, чем утилизация изогнутых деталей.
Сколько времени занимает закупка листового металла для изготовления прототипа?
Обычные сплавы стандартных размеров — холоднокатаная сталь, нержавеющая сталь 304, алюминий 5052 и 6061 — обычно отгружаются в течение нескольких дней. Для специальных и экзотических сплавов, таких как титан и инконель, доставка может занять несколько недель в зависимости от наличия на складе. Для получения наиболее точной информации о сроках поставки вашего конкретного сорта и толщины, позвоните местному поставщику.
Заключение
Выбор материала начинается с определения назначения прототипа, а не с анализа характеристик. Если вес является определяющим фактором при проектировании, алюминий марки 5052 обеспечивает формуемость и малый вес без проблем с коррозией. Если коррозионная стойкость не подлежит обсуждению, нержавеющая сталь марок 304 или 316 выручает там, где более дешевые металлы не справятся. Если ограничивающими факторами являются стоимость и доступность, холоднокатаная сталь быстро решает большинство задач. Медь оправдывает свою цену, когда требуется высокая проводимость. Специальные сплавы оправдывают свою цену, когда условия эксплуатации не оставляют места для замены.
Этот единственный выбор определяет скорость доставки комплектующих, их стоимость и то, насколько информативными окажутся результаты испытаний. Если все сделать правильно, прототип выполнит свою задачу с первой же сборки.
Определите критерии, сравните пять семейств материалов с ними и выберите тот, который отвечает на реальный вопрос вашего прототипа. Все последующие действия вытекают из этого.