Многим инженерам и покупателям нужны точные круглые детали. Но они часто не уверены, какой процесс обеспечивает наилучший результат по соотношению цены и качества. Токарная обработка обычно отвечает на этот вопрос.
Токарный станок вращает заготовку и обеспечивает точное позиционирование каждого диаметра относительно одной центральной линии. Это делает обработку валов, штифтов, втулок и резьбовых соединений быстрой, точной и экономичной.
Я еженедельно проверяю чертежи и выбираю оптимальный процесс для каждой задачи. В этом руководстве описаны проверки, которые я провожу перед отправкой детали на токарный станок.
Вы увидите, как работает токарный станок и для чего он лучше всего подходит. Вы также узнаете, когда целесообразно использовать токарную обработку, а когда лучше использовать другой метод.
Что такое токарная обработка?
Токарная обработка — это процесс удаления материала. Вы начинаете с цельного прутка или заготовки, и станок удаляет материал до тех пор, пока не останется только нужная деталь.
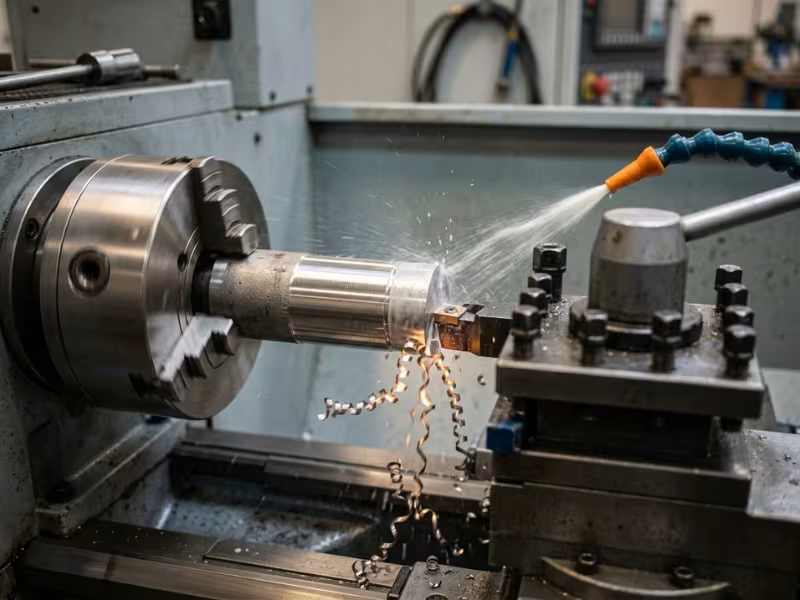
Заготовка вращается, а режущий инструмент перемещается по прямым линиям вдоль детали или по ее поверхности. Каждый рез происходит вокруг одной осевой линии. В результате диаметры, отверстия и уступы по умолчанию имеют одну и ту же ось.
Вот почему токарная обработка наиболее эффективна для деталей, обладающих вращательной симметрией. Представьте, что ваша деталь вращается вокруг своей оси. Если она выглядит одинаково со всех сторон, то это отличный кандидат для токарного станка.
При фрезеровании эта логика перевернута. Инструмент вращается, а заготовка остается зажатой в тисках или приспособлении. Такая конструкция подходит для плоских поверхностей, пазов, выемок и коробчатых форм.
|
фактор |
Токарный станок |
Фрезерование |
|---|---|---|
|
Что вращается? |
Заготовка |
Режущий инструмент |
|
Лучшие формы |
Круглый, цилиндрический, концентрический |
Плоский, призматический, с карманами |
|
Типичные детали |
Валы, штифты, втулки |
Кронштейны, корпуса, пластины |
Почему токарная обработка важна в реальном производстве деталей
Технологический процесс имеет значение только в том случае, если он экономит время, деньги или брак. При обработке круглых деталей токарный станок часто позволяет сэкономить все три составляющие.
Возьмем вал. Токарный станок захватывает заготовку, обрабатывает ее снаружи, расточкует внутреннюю часть, нарезает резьбу и снимает деталь. Зачастую готовую деталь можно получить из заготовок за один цикл. Втулки, штифты и резьбовые детали проходят тот же путь.
Соосность достигается практически бесплатно. Деталь никогда не покидает патрон между резами, поэтому диаметр шейки подшипника и диаметр уплотнения совпадают. Для обеспечения этого фрезерному станку необходима тщательная оснастка и индикация.
Контроль диаметра остается простым. Инструмент движется прямо к центру, поэтому размер задается одной осью. Хороший токарный станок с ЧПУ позволяет обрабатывать шейку вала с точностью ±0.01 мм от партии к партии.
Осевые элементы располагаются естественным образом. Выступы, канавки, фаски и резьба располагаются вокруг осевой линии. Короткие и простые движения инструмента позволяют их вырезать.
Теперь представьте тот же вал на фрезерном станке. Вращающаяся фреза шаг за шагом обрабатывает круглую форму. Это увеличивает количество проходов, настроек и вероятность потери соосности. Именно поэтому специализированные услуги по токарной обработке на станках с ЧПУ обычно позволяют получать более качественные круглые детали за меньшие деньги.
Как работает токарный станок
Токарный станок выглядит сложным в управлении, но его логика проста. Четыре детали выполняют большую часть работы, и один и тот же ритм резания повторяется почти при каждой заготовке.
Четыре важных составляющие
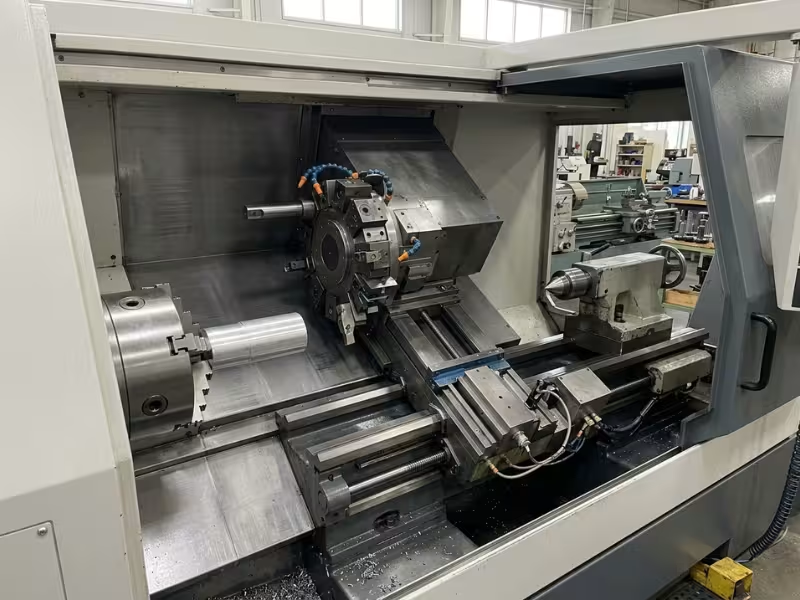
Шпиндель и патрон. Шпиндель вращает заготовку, а патрон зажимает её тремя или более губками. Если патрон удерживает деталь не по центру, каждый диаметр будет колебаться. Я всегда проверяю биение в первую очередь здесь.
Режущий инструмент. Небольшая твердосплавная вставка устанавливается в инструментальную стойку или револьверную головку. Ее форма определяет тип обрабатываемого элемента: острый конец для профилей, узкое лезвие для канавок.
Каретка. Каретка перемещает инструмент вдоль детали (ось Z) и к центру (ось X). На токарном станке с ЧПУ эти перемещения выполняются сервомоторами, заданными программой.
Задняя бабка. Задняя бабка расположена напротив патрона. Она поддерживает длинные, тонкие детали, предотвращая их изгиб и вибрацию. Также в ней можно размещать сверла для центрирующих отверстий.
От подготовки до завершения работы
При перемещении инструмента вдоль оси Z он задает диаметр. При перемещении вдоль оси X он обрабатывает поверхность. Сочетание этих двух движений позволяет получить конусность, радиусы и кривые.
Затем каждая задача выполняется в одной и той же последовательности:
- Настроить: Токарь загружает заготовку, устанавливает давление в зажимных губках и запускает каждый инструмент. Это точно определяет положение наконечника каждого инструмента на станке.
- Проходит: Черновая обработка быстро удаляет материал. Затем легкая чистовая обработка доводит деталь до нужного размера. Обычно я оставляю 0.2–0.5 мм на этом последнем проходе.
- Измерение: Оператор проверяет первую деталь с помощью микрометров, калибровочных инструментов или резьбовых калибров. Небольшие корректировки смещения позволяют поддерживать партию в пределах допустимых отклонений.
- Охлаждающая жидкость: Охлаждающая жидкость отводит тепло, удаляет стружку и продлевает срок службы инструмента. Без нее нержавеющая сталь и титан нагреваются и деформируются в процессе резки.
Типичные операции на токарном станке и что они позволяют получить.
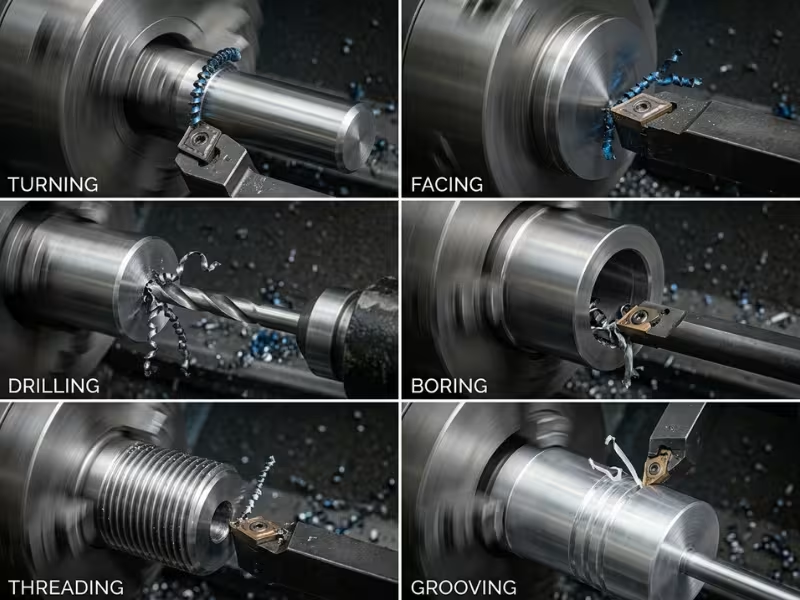
Каждая точеная деталь включает в себя несколько основных операций. При просмотре чертежа я сначала разбиваю процесс на эти этапы. Это позволяет мне определить, сколько инструментов, настроек и минут потребуется для выполнения работы.
|
Эксплуатация |
Что она делает |
Типичная характеристика или часть |
|---|---|---|
|
Поворот |
Уменьшает и формирует наружный диаметр. |
Шейки валов, ступенчатые штифты, конические соединения |
|
Облицовочные |
Сглаживает конец и устанавливает длину. |
Квадратные плечи, поверхности фланцев, торцы деталей |
|
Бурение |
Создает центрированное осевое отверстие |
Сквозные отверстия во втулках и распорках |
|
Сверление |
Расширяет и обрабатывает отверстие. |
Посадочные места подшипников, точные внутренние диаметры втулок. |
|
Threading |
Нарезает внутреннюю или внешнюю резьбу. |
Болты, гидравлические фитинги, резьбовые заглушки |
|
Пазовые |
Прорезает узкие каналы |
Канавки для уплотнительных колец, пазы для стопорных колец, снятие резьбы. |
|
Расставание |
Срезает готовую часть с прутка. |
Окончательное разделение каждой детали, подаваемой в пруток. |
Для вашего проекта важны несколько моментов:
- В первую очередь нужно смотреть правде в глаза. В качестве эталона для каждого участка рисунка используется настоящее лицо.
- Сначала просверлить, затем пробурить. В просверленном отверстии редко обеспечивается зазор между посадочным местом подшипника и его опорой. Если требуется плотная посадка, запланируйте расточку.
- Резьба остается гибкой. Инструмент с одной точкой нарезки позволяет обрабатывать резьбу с шагом метрической, UNC, NPT и нестандартной резьбой без использования специальных метчиков.
- Каждая операция отнимает время. Придерживайтесь стандартной ширины канавок и распространенных размеров резьбы. По возможности избегайте глубоких отверстий малого диаметра.
Для чего лучше всего подходит токарная обработка?
Не каждая деталь подходит для токарного станка. Но некоторые формы и особенности настолько хорошо для него подходят, что любой другой процесс кажется обходным путем. Вот как я их сортирую.
Идеальная геометрия деталей
Начните с общей формы. Если деталь имеет одну четкую центральную линию, и большинство поверхностей огибают ее, значит, вы работаете на токарном станке.
|
Тип детали |
Почему токарный станок подходит |
|---|---|
|
Валы |
Обрабатывает длинные ступенчатые диаметры и шейки вала за одну установку. |
|
Пальцы |
Потоковая обработка с подачей материала в виде прутков осуществляется быстро и с минимальным вмешательством. |
|
Втулки |
Наружный и внутренний диаметры остаются концентричными при использовании одного и того же патрона. |
|
рукава |
Скучно, стены остаются ровными по всему кругу. |
|
Резьбовые фитинги |
Токарная обработка, сверление и нарезание резьбы происходят в одном цикле. |
|
Ролики |
Сохраняет идеальную округлость и равномерность по всей длине. |
|
Хабы |
Скважина, лицо и плечо имеют одну истинную ось. |
Несколько плоских поверхностей или поперечных отверстий не исключают возможности обработки детали. Их можно добавить позже с помощью токарного станка с приводным инструментом или короткой поездки на фрезерный станок.
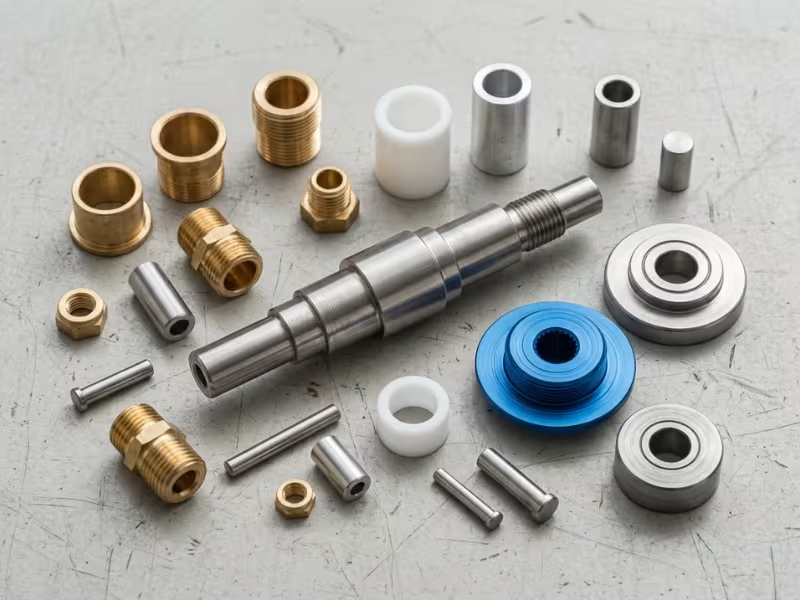
Наиболее подходящие характеристики
Форма позволяет поместить деталь на токарный станок. Характеристики детали определяют, насколько хорошо она будет работать на станке.
- Управление внешним диаметром: Хороший токарный станок с ЧПУ обычно обеспечивает точность ±0.01 мм на цапфах и уплотнительных поверхностях.
- Концентрические отверстия: Внутренний диаметр рассверливается так же, как и внешний, и они естественным образом совпадают.
- Ступенчатые диаметры: Пятиступенчатый вал зачастую стоит лишь немного дороже, чем двухступенчатый.
- Темы: Одноточечная нарезка резьбы позволяет нарезать практически любой шаг резьбы, как внутри, так и снаружи.
- Сужается: Двухкоординатная обработка позволяет получать чистые конусы Морзе и фиксирующие конусы.
- Канавки: На изготовление каждого уплотнительного кольца, стопорного кольца и канавки для снятия облегченного фиксатора уходит всего несколько секунд.
Общие материалы
Материал влияет на скорость, срок службы инструмента и цену так же сильно, как и его геометрия.
- алюминий Режет быстро и чисто. Это мой первый выбор для изготовления прокладок, корпусов и прототипов осветительных приборов.
- Углеродистая сталь Такие материалы, как 1018 или 1045, хорошо вращаются и стоят недорого. Они подходят для валов и штифтов, требующих высокой прочности.
- Нержавеющая сталь Сталь (303, 304, 316) устойчива к коррозии, но упрочняется при обработке. Острые пластины, стабильная подача и обильное охлаждение позволяют контролировать процесс. Выбирайте сталь 303, если это позволяет ваше применение, поскольку она гораздо легче поддается обработке. услуги обработки нержавеющей стали с ЧПУ На этой странице объясняется, как ведет себя каждый класс.
- Латунь Возможно, это самый удобный для токарной обработки металл. Стружка отламывается коротко, а поверхность сразу после обработки выглядит превосходно.
- пластики Такие материалы, как делрин, нейлон и PEEK, хорошо поддаются обработке острыми инструментами и легким зажимом.
- Титан Работает хорошо на токарном станке, но требует более низких скоростей и быстрее изнашивает инструмент. Ожидайте более высокую цену за деталь. Вы можете сравнить различные марки на нашем сайте. Услуги по обработке титана с ЧПУ стр.
Когда следует выбирать токарную обработку, а когда нет.
Самая дорогостоящая ошибка, которую я вижу, — это отправка детали на неправильный станок. Деталь всё равно изготавливается, но это обходится дороже и занимает больше времени, чем должно.
Признаки того, что ваша деталь предназначена для токарного станка.
Если вы ответили «да» на два или более из этих вопросов, сначала составьте смету на токарный станок.
- Обладает ли деталь вращательной симметрией? Большинство поверхностей огибают одну осевую линию.
- Имеет ли значение допуск по диаметру? Для подшипниковых опор, уплотнительных поверхностей и запрессованных штифтов необходимы размеры, которым можно доверять.
- Имеет ли значение концентричность? Если необходимо, чтобы внешний диаметр и диаметр отверстия не превышали 0.02 мм, нарежьте их в одном зажимном патроне.
- Вам нужны повторяющиеся круглые элементы? После запуска программы часть 500 совпадает с частью 1.
- Подходит ли вам этот объем? Токарный станок с ЧПУ позволяет обрабатывать от 10 до 1,000 деталей с минимальной настройкой. Для 10 000 штифтов или фитингов токарные станки с подачей прутка и швейцарского типа значительно снижают себестоимость единицы продукции.
Тревожные сигналы, указывающие на другие проблемы
- Эта деталь преимущественно призматическая. Кронштейны, пластины и корпуса являются неотъемлемой частью мельницы.
- Она имеет множество карманов или трехмерных контуров. Использование вращающегося инструмента добавляет несколько плоских поверхностей. Для обработки глубоких пазов и рельефных поверхностей необходим 3- или 5-осевой фрезерный станок.
- Оно имеет сложную внутреннюю структуру. Токарный станок сверлит прямо по осевой линии. Для изогнутых участков требуется 3D-печать или сверление с последующим заделкой отверстий.
- Стены хрупкие и тонкие. Давление патрона может привести к деформации втулки. Для труб с толщиной стенок менее 0.5 мм большого диаметра часто требуются специальные приспособления или изменение конструкции.
- Процесс финишной обработки подходит лучше. Сталь с твердостью выше 45 HRC или с допусками более ±0.002 мм указывает на шлифовку. Острые внутренние углы указывают на электроэрозионную обработку.
Выбирайте или избегайте с первого взгляда
|
фактор |
Выбирайте токарный станок, когда… |
Избегайте использования токарного станка, когда… |
|---|---|---|
|
Общая форма |
Круглая, цилиндрическая, с одной четко выраженной осью |
Коробчатая, плоская или призматическая |
|
Ключевые характеристики |
Наружные диаметры, отверстия, резьба, канавки, конусность |
Карманы, прорези, 3D-поверхности |
|
Отказоустойчивость |
Малый диаметр и биение |
Субмикронная обработка поверхности закаленной стали |
|
Внутренняя геометрия |
Прямые осевые отверстия и каналы |
Изогнутые или пересекающиеся каналы |
|
Прочность стены |
Сплошные или умеренно толстые стены |
Очень тонкие, легко деформирующиеся стенки |
|
Материальное состояние |
Металлы и пластмассы, поддающиеся механической обработке. |
Полностью закаленные или очень твердые сплавы |
Одна привычка пригодится в любом проекте. Четко отметьте на чертеже критические диаметры и биения. Ваш токарь сразу поймет, подходит ли токарный станок.
Токарная обработка против фрезерования: какой метод лучше подходит для вашей детали?
Покупатели задают мне этот вопрос чаще всего. Ответ зависит от формы детали, а не от того, какое оборудование есть в мастерской.
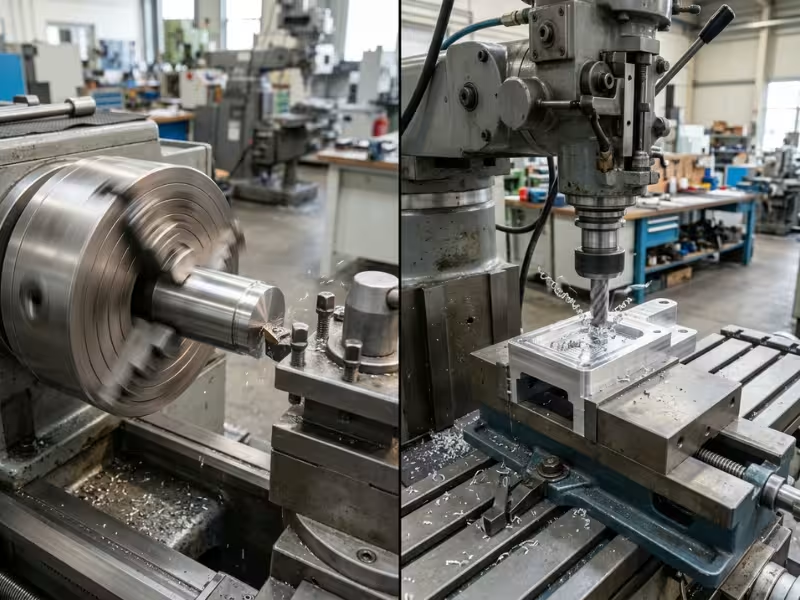
Почему токарная обработка выгодна для деталей, похожих на вал.
Представьте себе стальной вал диаметром 20 мм, длиной 150 мм, с тремя ступенями и канавкой. Токарный станок с ЧПУ часто может обработать его из прутка примерно за две минуты. Большую часть работы выполняет одна пластина.
На фрезерном станке режущий инструмент перемещается по каждому диаметру небольшими шагами. Необходимо хотя бы раз перевернуть деталь, рискуя потерять выравнивание. Время цикла может превышать десять минут, и стоимость обработки соответственно возрастает.
Обратное тоже верно. Изготовление плоской пластины с углублениями и отверстиями для болтов займет часы на токарном станке. Для такой детали более разумным выбором будет фрезерный станок с ЧПУ .
Сравнительная таблица
|
фактор |
Токарный станок |
Фрезерование |
|---|---|---|
|
Что вращается? |
Заготовка |
Режущий инструмент |
|
движение инструмента |
Линейный, вдоль или поперек оси |
Многоосевые траектории вокруг детали |
|
Типичные детали |
Валы, штифты, втулки, фитинги |
Кронштейны, корпуса, пластины, формы |
|
Наиболее сильные стороны |
Наружные диаметры, отверстия, резьба, канавки, конусность |
Карманы, прорези, плоские поверхности, 3D-поверхности |
|
концентричность |
Встроен из одного зажимного патрона. |
Требуется тщательная установка. |
|
Стоимость круглых деталей |
Низкий |
Высокая |
|
Стоимость призматических деталей |
Часто непрактично |
От низкого до среднего |
|
Типичные настройки |
Один или два с переворотом |
Два или более для полного доступа |
Когда одной части нужны обе
Многие детали не помещаются аккуратно в один столбец. Валу нужен шпоночный паз. Фланец нуждается в схеме расположения отверстий для болтов. Фитингу нужны грани под ключ.
В таких случаях я обычно сначала обрабатываю деталь на токарном станке. Токарная обработка задает круглые элементы и создает точную базовую точку. Затем фрезерный станок добавляет плоские поверхности, пазы и поперечные отверстия, которые совпадают с этой базовой точкой.
Фрезерно-токарная обработка объединяет оба этапа в одной установке. Это позволяет избежать дополнительных манипуляций, и все элементы остаются выровненными. Эти станки имеют более высокую почасовую ставку, поэтому они окупаются при обработке сложных деталей или больших партий. Для простого вала стандартный токарный станок по-прежнему обходится дешевле.
Токарная обработка против шлифовки, электроэрозионной обработки и 3D-печати
Фрезерование — не единственная альтернатива. Шлифовка, электроэрозионная обработка и 3D-печать в определенных ситуациях превосходят токарный станок.
Токарная обработка против рутинной работы: партнеры — больше, чем соперники.
Представьте себе токарную обработку как работу скульптора, а шлифовальный станок — как полировщика. Токарный станок быстро удаляет материал, обеспечивает точность ±0.01 мм и оставляет поверхность с шероховатостью Ra 0.8–1.6 мкм. Цилиндрический шлифовальный станок достигает точности ±0.002 мм и обеспечивает чистоту поверхности ниже Ra 0.4 мкм даже на закаленной стали.
При обработке прецизионных валов я использую оба метода. Токарный станок оставляет зазор 0.1–0.3 мм на критических диаметрах, а шлифовальный станок дорабатывает их после термообработки. Плата за шлифовку взимается только там, где она действительно необходима. В некоторых случаях для обеспечения умеренных допусков можно заменить токарную обработку твердой обработкой с использованием вставок из кубического нитрида бора (CBN).
Повороты против электроэрозионной техники: скорость против дальности действия
Электроэрозионная обработка удаляет металл с помощью электрических искр, поэтому твердость практически не имеет значения. Проволочная электроэрозионная обработка также позволяет вырезать острые внутренние углы и тонкие профили практически без усилия резания.
Главное — скорость. Электроэрозионная обработка происходит во много раз медленнее, чем токарная, и работает только с проводящими материалами. Для обработки круглых деталей токарный станок выигрывает по времени и стоимости.
Токарная обработка против 3D-печати: производство против возможностей
3D-печать отлично подходит для создания внутренних каналов охлаждения, решетчатых конструкций и быстрого изготовления единичных прототипов. Для плотных круглых деталей серийного производства по-прежнему предпочтительнее токарная обработка. Точеный вал изготавливается из цельного прутка с полной прочностью и обходится значительно дешевле при больших объемах производства.
Моё правило для клиентов: печатайте то, что нельзя обработать на станке, а то, что можно, обтачивайте на токарном станке.
Что влияет на качество и стоимость токарной обработки?
Две мастерские могут предложить совершенно разные цены на один и тот же вал. Разница обычно возникает из-за нескольких факторов, которые вы контролируете при создании чертежа и оформлении заказа.
Допуск и качество поверхности
Каждый лишний десятичный знак стоит денег. При точности ±0.05 мм токарь работает быстро и периодически проверяет детали. При точности ±0.01 мм он замедляет чистовую обработку, чаще проводит измерения и чаще меняет пластины.
Чистота поверхности подчиняется тому же правилу. Острая пластина обеспечивает шероховатость Ra 1.6 мкм сразу после нанесения на инструмент. Ra 0.4 мкм обычно означает шлифовку или полировку. Гальваническое покрытие, анодирование и другие виды обработки увеличивают стоимость и время выполнения заказа, поэтому заранее изучите варианты чистовой обработки поверхности на станках с ЧПУ . Точные параметры следует указывать только для поверхностей, соприкасающихся с подшипником, уплотнением или сопрягаемой деталью.
Материалы и инструменты
Латунь и алюминий позволяют токарному станку работать на высокой скорости, и одной пластины хватает на сотни деталей. Нержавеющая сталь 304 и титан требуют более низких скоростей и быстро изнашивают пластины. Сталь марки 303 или 12L14, обеспечивающая легкую обработку, может стоить дороже за пруток, но при этом общая стоимость будет ниже.
Частичная жесткость и фиксация заготовок
Длинные, тонкие валы отталкиваются от фрезы и выходят бочкообразными. Давление патрона выжимает тонкие стенки, лишая их круглой формы. Обе проблемы приводят к вибрации. При соотношении длины к диаметру более 4:1 я планирую использовать опору для задней бабки. При соотношении более 10:1 я использую люнет или токарный станок швейцарского типа.
Вторичные операции
Термообработка, шлифовка, фрезеровка плоских поверхностей и гальваническое покрытие увеличивают время обработки и срок выполнения заказа. Термообработка также может деформировать деталь, поэтому я оставляю припуск на шлифовку для критических диаметров. Токарный станок с приводным инструментом позволяет нарезать простые плоские поверхности и поперечные отверстия за одну установку.
Настройка, программирование и размер пакета
Программирование, загрузка инструментов и первичная проверка деталей занимают от одного до трех часов, независимо от количества заказанных деталей. При заказе пяти деталей затраты на настройку становятся основной статьей расходов. При заказе 500 деталей они практически исчезают. Повторные заказы также обходятся дешевле, поскольку программа уже существует.
|
фактор |
Влияние на стоимость |
Влияние на качество |
|---|---|---|
|
Допуск и отделка |
Резко возрастает при значениях ниже ±0.01 мм или Ra 0.8 мкм. |
Улучшенная посадка, герметизация и срок службы подшипников. |
|
Материалы и инструменты |
Твердые сплавы увеличивают время цикла и затраты на вставку. |
Марки стали, пригодные для механической обработки, обеспечивают более чистую обработку поверхности. |
|
Жесткость и фиксация заготовки |
Опоры и крепежные элементы увеличивают время монтажа. |
Недостаточная поддержка приводит к сужению, вибрации и деформации. |
|
Вторичные операции |
Каждый этап добавляет время на обработку и выполнение заказа. |
Шлифовка и термообработка повышают точность и прочность. |
|
Настройка и размер партии |
Небольшие партии продукции влекут за собой высокие затраты на каждую деталь. |
Проверенные программы обеспечивают более стабильное пополнение запасов. |
Токарный станок с ручным управлением против токарного станка с ЧПУ: выберите тот, который подходит для вашей задачи.
Клиенты часто спрашивают меня, какой токарный станок лучше. Я отвечаю двумя вопросами: что вы производите и в каком количестве?
Где ручной токарный станок по-прежнему занимает своё место
На ручном токарном станке оператор вручную направляет каждый рез. Программирование не требуется, поэтому резка начинается за считанные минуты. Это подходит для ремонтных работ, таких как шлифовка изношенного вала или нарезание резьбы. Также это позволяет изготавливать единичные проставки, втулки и штифты для крепления.
Ограничением является повторяемость. Для поддержания точности ±0.02 мм в рамках одной партии требуется настоящее мастерство и частые измерения.
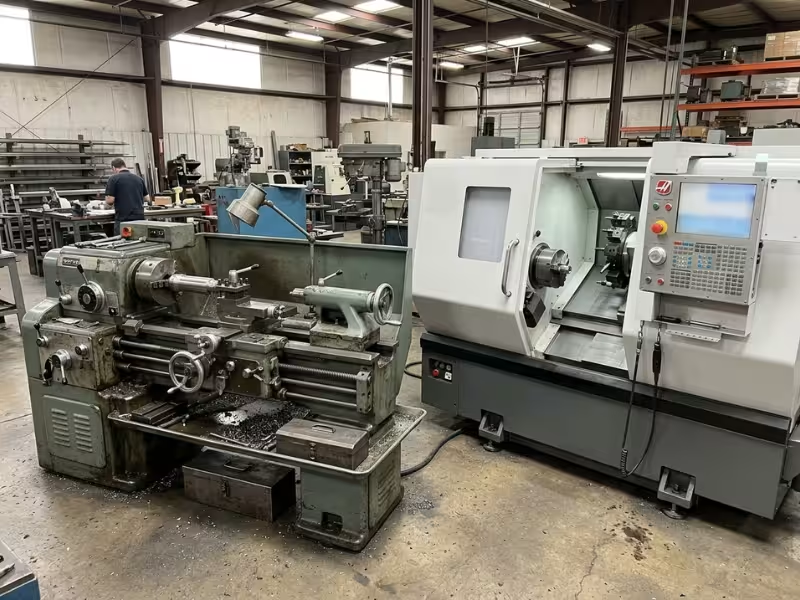
Где выгодно использовать токарный станок с ЧПУ
Токарный станок с ЧПУ повторяет одни и те же траектории движения инструмента на каждой детали, поэтому деталь № 500 точно соответствует детали № 1. Он обеспечивает точность ±0.01 мм на протяжении всего цикла обработки и вырезает радиусы и профили, которые вручную обрабатываются медленно. Однако программирование занимает время, поэтому очень мелкие заказы могут стоить дороже.
|
фактор |
Ручной токарный станок |
Токарный станок с ЧПУ |
|---|---|---|
|
Лучше всего |
Ремонт, единичные случаи, простые детали |
Партии, повторные заказы, сложные профили |
|
Время установки |
Минут |
От одного до трех часов на первом заезде |
|
Согласованность |
Зависит от квалификации оператора |
Результат одинаков для всех частей. |
|
Стоимость одной детали при большом объеме |
Высокий |
Низкий |
Моё правило простое. Для одной-двух простых деталей или быстрого ремонта — используйте ручную обработку. Для десяти и более деталей, с жесткими допусками или для повторных заказов — используйте ЧПУ.
FAQ
В чём разница между токарным станком и токарным центром?
Термин «токарный станок» обозначает любую машину, которая вращает заготовку относительно режущего инструмента. Токарный центр — это закрытый токарный станок с ЧПУ, предназначенный для серийного производства. Он оснащен револьверной головкой, системой подачи охлаждающей жидкости под высоким давлением и конвейером для стружки. Многие модели также включают в себя приводной инструмент, вспомогательный шпиндель или ось Y.
Может ли токарный станок изготавливать детали некруглой формы?
Да, в определённых пределах. Токарный центр с приводным инструментом может фрезеровать плоские поверхности, шпоночные пазы, шестигранники и поперечные отверстия. Когда для детали требуются глубокие выемки или множество плоских поверхностей, фрезерный станок справится с задачей быстрее и дешевле.
Какие материалы трудно обрабатывать на токарном станке?
Титан, инконель и другие никелевые сплавы возглавляют мой список. Они задерживают тепло на режущей кромке и быстро изнашивают пластины. Нержавеющие стали, такие как 304 и 316, упрочняются при трении инструмента. Для закаленной стали с твердостью выше 45 HRC требуются пластины из кубического нитрида бора или шлифовка.
Какие допуски допустимы при токарной обработке?
Хороший токарный станок с ЧПУ обеспечивает точность обработки диаметров ±0.01 мм в ходе обычной работы. При тщательной настройке и стабильной температуре в цехе можно достичь точности ±0.005 мм для критически важных элементов. Для более точных операций рекомендуется шлифовка после токарной обработки.
Дорого ли обрабатывать детали на токарном станке?
Для круглых деталей токарная обработка обычно является самым дешевым вариантом. Время на подготовку, материал, допуски и размер партии влияют на цену. Чтобы снизить себестоимость единицы продукции, можно ослабить некритичные допуски и заказывать большие партии.
В каких случаях следует предпочесть токарный станок с ЧПУ ручному токарному станку?
Используйте станки с ЧПУ, если вам нужно больше, чем несколько деталей, жесткие допуски по всей партии или изогнутые профили. Ручной станок подходит для ремонта, единичных изделий и простых деталей, где программирование обойдется дороже, чем сама резка.
Может ли токарный станок нарезать внутреннюю резьбу?
Да. Одноточечный резьбонарезной инструмент на расточной оправке нарезает внутреннюю резьбу за несколько легких проходов. Для небольших отверстий быстрее работает метчик в задней бабке или револьверной головке. Конструкция предусматривает канавку для выхода инструмента без зазоров.
Как мне понять, следует ли обрабатывать деталь токарным или фрезерным способом?
Обратите внимание на расположение большинства элементов. Если они огибают одну осевую линию, обработайте деталь на токарном станке. Если они лежат на плоских поверхностях, отфрезеруйте. Если вашей детали необходимы обе поверхности, сначала обработайте её на токарном станке или обратитесь в свой цех за консультацией по поводу токарно-фрезерной обработки.
Начните с оси, затем выберите станок.
Каждое решение, касающееся процесса, которое я принимаю, начинается с одного вопроса: где находятся критически важные функции?
Если детали огибают одну осевую линию, то токарный станок — ваш лучший инструмент. С его помощью получаются точные, концентричные и доступные по цене валы, штифты, втулки и резьбовые фитинги. Малые диаметры и низкое биение достигаются благодаря способу вращения детали на станке.
При изменении геометрии следует изменить технологический процесс. Плоские поверхности и трехмерные контуры обрабатываются на фрезерном станке. Закаленные шейки и зеркальная полировка требуют шлифовки. Острые внутренние углы указывают на электроэрозионную обработку. Изогнутые внутренние каналы подходят для 3D-печати.
Для изготовления многих качественных деталей используется более одного процесса. Сначала обработайте круглые элементы, а затем позвольте следующему процессу завершить то, до чего токарный станок не может добраться.
Если вы рассматриваете круглую деталь и хотите проверить ее технологичность перед составлением сметы, пришлите нам свой чертеж. Наша команда специалистов по токарной обработке на станках с ЧПУ с удовольствием поможет вам выбрать оптимальный вариант.