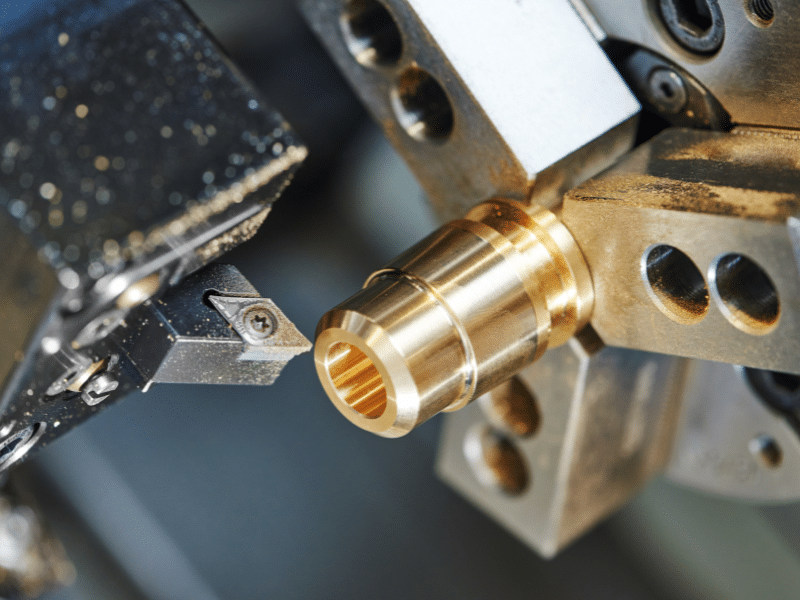
Выберите неправильный токарный инструмент, и вы поймете это через несколько минут: следы вибрации на детали, синяя стружка, наматывающаяся на патрон, и изношенная пластина еще до обеда. Я годами стоял перед токарными станками и обрабатывающими центрами с ЧПУ, и скажу вам прямо — выбор инструмента перед началом цикла имеет большее значение, чем почти все остальное в работе.
В этом руководстве вы узнаете о токарных режущих инструментах так, как я бы объяснил это начинающему токарю. Вот что вы получите:
- Что на самом деле делает каждый тип инструмента и когда его следует использовать.
- Как подобрать материал и геометрию вставки под вашу деталь
- Как выбрать инструменты для обработки распространенных материалов заготовок
- Как устранить проблемы с инструментом, которые ухудшают качество обработки и сокращают срок службы инструмента.
Я буду придерживаться практического подхода и обойдусь без лекций в аудитории.
Что на самом деле делают режущие инструменты токарного станка?
Токарный инструмент выполняет одну простую задачу: он удаляет материал с вращающейся заготовки, придавая ей круглую форму. Заготовка вращается, инструмент остается неподвижным или перемещается по заданным траекториям, а металл отслаивается в виде стружки. На станке с ЧПУ эти траектории запрограммированы, поэтому резка повторяется с высокой точностью на десятках или тысячах деталей.
Большинство современных токарных станков с ЧПУ состоят из двух частей: держателя (стального корпуса, зажатого в револьверной головке) и сменной пластины (твердосплавного или керамического наконечника, выполняющего резку). Когда режущая кромка изнашивается, ничего не нужно затачивать — достаточно ослабить винт, повернуть пластину на новый угол или вставить новую. Быстро, дешево, и резка продолжается.
Эффективность инструмента определяется тремя факторами: материалом вставки , геометрией (углами и формой наконечника) и жесткостью всей конструкции. Если эти три фактора учтены, большинство работ пройдут гладко. Если же их игнорировать, проблемы будут возникать на протяжении всей смены.
Главный вывод: токарный инструмент — это система, а не просто острый наконечник. Держатель, вставка и настройка работают вместе.
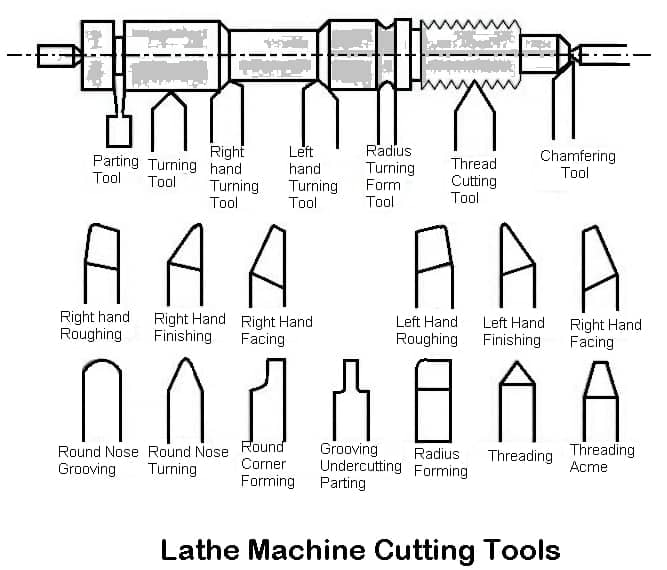
Основные типы режущих инструментов для токарных станков по типу операции
Для разных видов резки требуются разные инструменты. Использование подходящего инструмента экономит время и защищает покрытие.
- Токарные инструменты — Удалите материал по всей длине детали, чтобы уменьшить диаметр. Ваша основная операция, разделенная на черновую (тяжелая резка) и чистовую (легкая, точная обработка).
- Облицовочные инструменты — Сделайте надрез поперек торца детали, чтобы получить плоскую, квадратную поверхность. Обычно это первая операция для обработки и удлинения заготовки.
- Инструменты для отрезки (отрезки) — Тонкое, глубокое лезвие, которое разрезает деталь по диаметру, освобождая её. Тонкое и склонное к поломке, поэтому требуется жесткая конструкция.
- Инструменты для обработки канавок — Вырезать узкие канавки на наружном, внутреннем или торцевом диаметре. Например, посадочные места для уплотнительных колец, канавки для стопорных колец и вырезы для снятия фаски.
- Инструменты для нарезания резьбы — Нарезка спиральной резьбы, наружной или внутренней. Профиль вставки определяет форму резьбы (V, трапецеидальная и т. д.).
- Расточные инструменты — Расширение и выравнивание существующего отверстия изнутри. Одноточечный процесс, очень чувствительный к жесткости.
- Буровые инструменты — Устанавливается в задней бабке или револьверной головке для создания центрального отверстия, часто перед расточкой или нарезанием резьбы.
- Накатные инструменты — Для лучшего сцепления на поверхность наносится текстурированный рисунок. Эти наклейки не режут, а деформируют поверхность.
- Инструменты для снятия фасок — Срезать край под углом, часто 45°, чтобы сгладить острые углы или подготовиться к сборке.
Короче говоря: сначала подберите инструмент к выполняемой операции. Токарный инструмент не обеспечит чистую отрезку, а отрезной диск не выдержит черновой обработки.
Материалы для инструментов: когда использовать каждый из них
Материал вставки определяет максимальную скорость и интенсивность бега. Неправильный выбор приведет к износу кантов или снижению производительности.
Материал, который лучше всего подходит для заметок, но которого следует избегать.
Быстрорежущая сталь (HSS) Низкоскоростная обработка, мягкие металлы, инструменты нестандартной формы Высокая производительность, твердые материалы Дешево, прочно, легко перетачивается. Медленно.
Твердосплавные материалы общего назначения для токарной обработки большинства металлов — незаменимый инструмент в повседневной работе. Твердые, хорошо выдерживают высокие температуры.
Твердосплавные покрытия. Сталь, нержавеющая сталь, высокие скорости резки. Очень легкая прерывистая резка мягких сплавов. Покрытия (TiN, TiAlN, Al₂O₃) повышают износостойкость и термостойкость.
Керамика. Закаленная сталь, чугун, высокоскоростная черновая обработка. Прерывистая резка, низкая жесткость. Высокая температура и скорость работы, но хрупкость.
Закаленная кубическая нитридонитриловая сталь (45+ HRC), подходит для твердого точения. Подходит для мягких сталей и алюминия. Может заменить шлифовку закаленных деталей.
PCD / алмазная полировка. Алюминий, латунь, медь, пластмассы. Сталь и железо (химический износ). Зеркальная полировка цветных металлов. Дорого.
Краткое замечание для практического применения: алмаз и поликристаллический алмаз (PCD) отлично подходят для токарной обработки, поскольку это непрерывный рез. Не используйте их на стали — углерод вступает в реакцию с железом, и кромка быстро затупляется.
Для большинства работ со сталью и нержавеющей сталью начинайте с твердосплавных материалов с покрытием. Переходите к керамическим или кубическим нитридам нитрида бора только тогда, когда этого требуют твердость или скорость обработки, а для деталей из цветных металлов, где важна чистота поверхности, используйте поликристаллический алмаз (PCD).
Вставьте геометрические элементы, которые действительно влияют на результаты.
Многие проблемы, влияющие на качество обработки и срок службы инструмента, кроются в геометрии. Вам не нужно запоминать каждый угол, но некоторые из них имеют значение каждый день.
Угол наклона
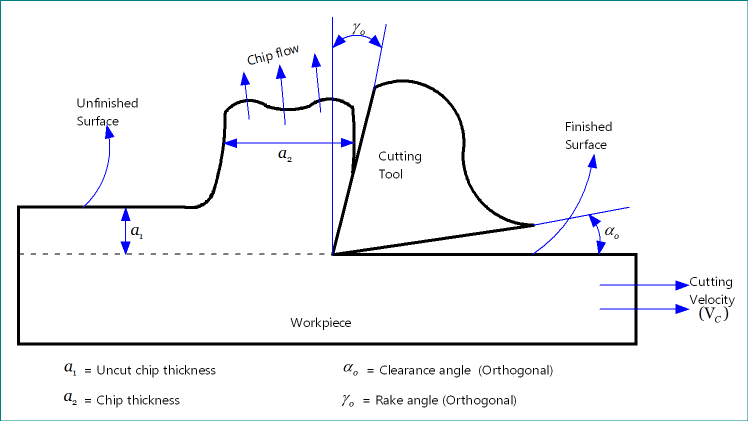
Угол наклона режущей кромки определяет, как стекает стружка и с какой силой инструмент должен её толкать.
- Положительные грабли — Более острое резание с меньшим усилием. Отлично подходит для алюминия, мягкой стали и тонкостенных деталей.
- Отрицательные грабли — Более прочная кромка, выдерживает высокие температуры и прерывистую резку. Лучше подходит для твердых материалов и интенсивной черновой обработки.
Угол зазора (пропуска)
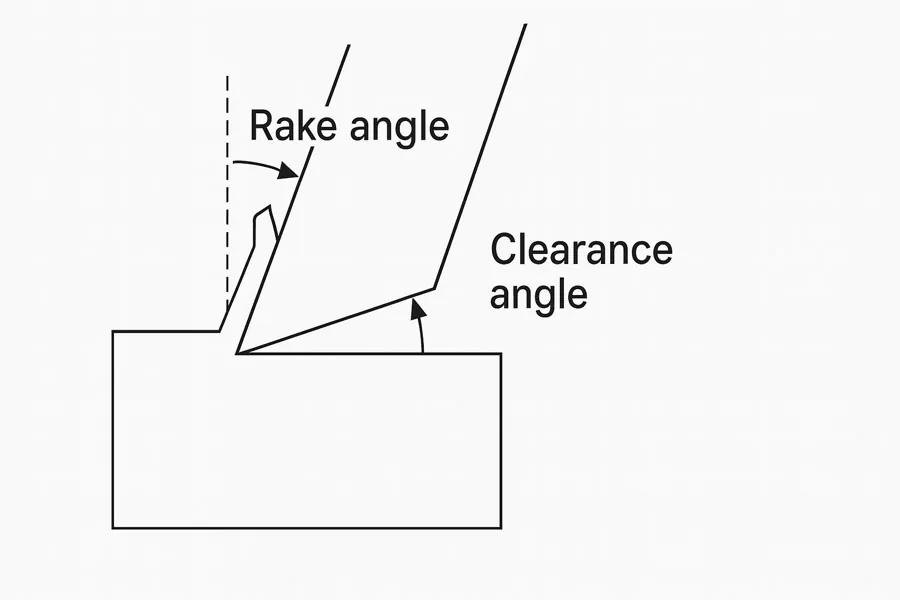
Зазор предотвращает трение боковой поверхности инструмента о свежесрезанную поверхность. Слишком маленький зазор приведет к нагреву и трению. Слишком большой — к ослаблению кромки и сколам. Для большинства токарных работ вставка и держатель уже имеют разумное значение — просто не стоит бороться с ним неправильной настройкой.
Радиус носа
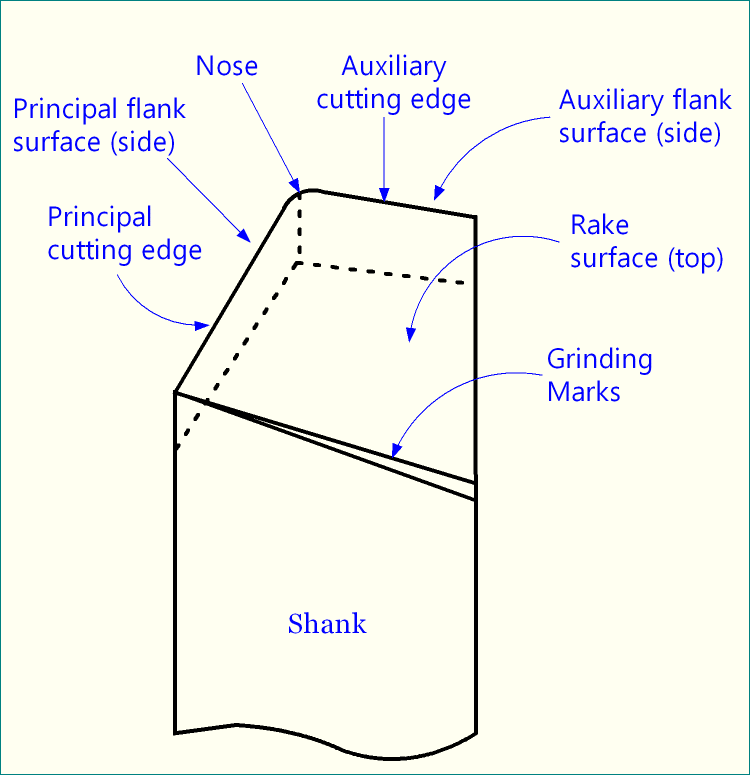
Радиус закругления носовой части — это закругленный кончик, где сходятся режущие кромки. Это один из самых простых рычагов для финишной обработки.
- Больший радиус — Более гладкая поверхность, более прочная кромка, но большее усилие резки и повышенный риск вибрации при обработке тонких деталей.
- Меньший радиус — Меньшее усилие, лучше подходит для тонкой обработки и тонких валов, но более грубая обработка при той же подаче.
Простое правило: для получения чистой поверхности скорость подачи должна быть примерно ниже половины радиуса закругления носовой части.
Вставить фигуру
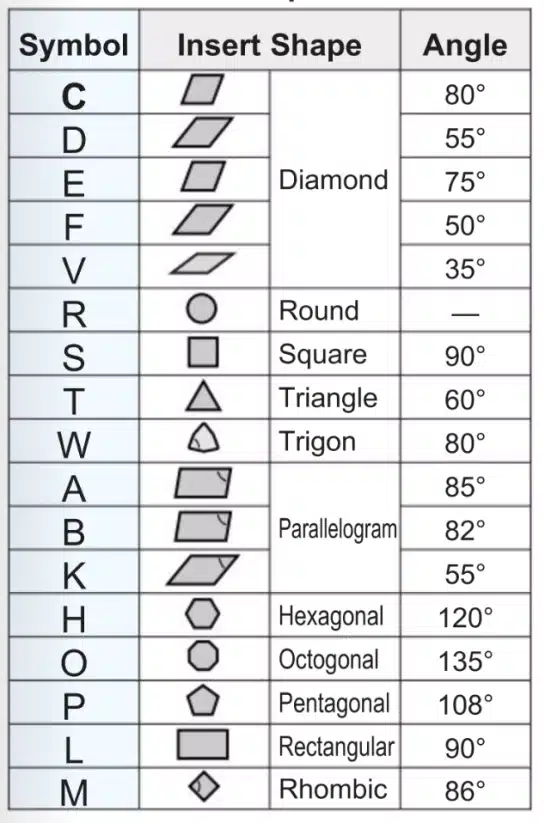
Вставка формы жертвует прочностью ради удобства доступа.
- R (круглый), S (квадратный) — Острые кромки для грубой обработки больших объемов материала; ограниченный доступ.
- C (алмаз 80°) — Настоящая рабочая лошадка на каждый день; сочетает в себе прочность и универсальность. Если бы я мог продавать только одну модель, это была бы модель C.
- D (55°), T (треугольник) — Лучший зазор для контуров; более слабая кромка.
- V (ромб под углом 35°) — Легко проходит крутые повороты и крутые склоны; острый и легко ломается, поэтому обращайтесь с ним осторожно.
Рука инструмента
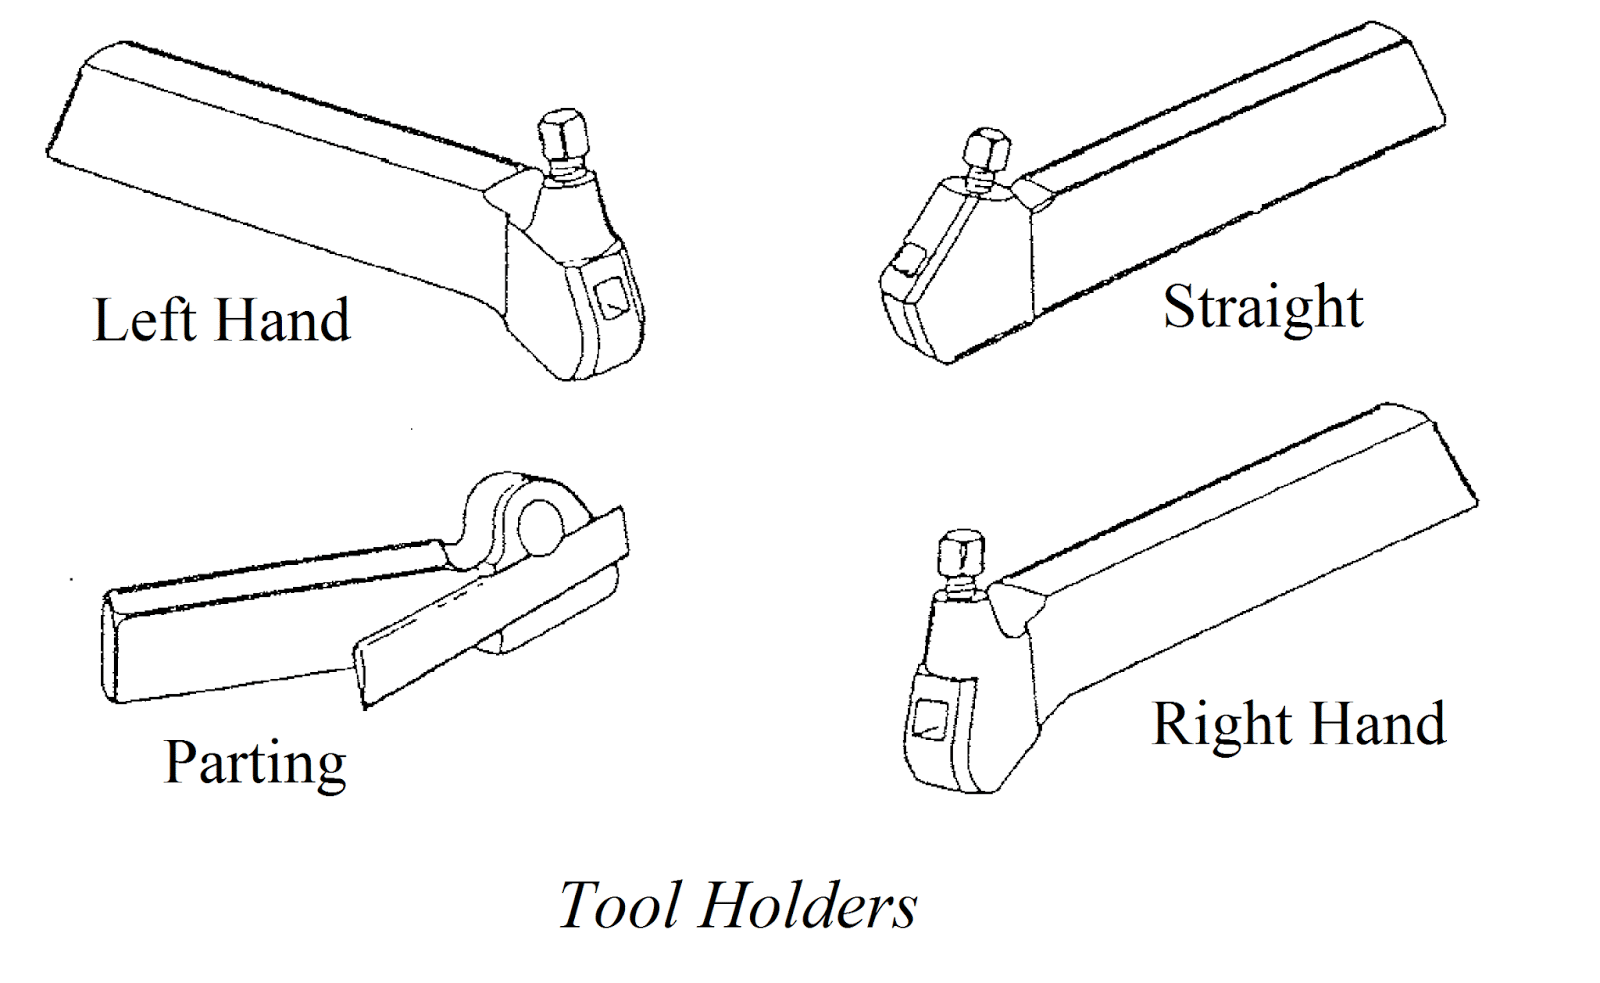
- Правосторонний — Резка производится справа налево по направлению к головке грифа. Это значение по умолчанию для большинства работ.
- Левая рука — Режет слева направо; полезен вблизи задней бабки или вокруг препятствий.
- Нейтральные — Режет в обоих направлениях; подходит для профилирования и финишной обработки.
Вкратце: положительный угол наклона и правильный радиус закругления носовой части решают больше проблем с качеством обработки поверхности, чем любой дорогостоящий сорт вставки.
Подбор держателей инструментов в соответствии с выполняемой работой
Отличная вставка в неправильном держателе — это потраченный впустую инструмент. Держатель позиционирует режущую кромку, принимает на себя усилие резки и обеспечивает жесткость конструкции.
Размер хвостовика должен соответствовать размеру револьверной головки или инструментальной стойки вашего станка. Слишком большой размер не подойдет; слишком маленький – приведет к ненадежной, ненадежной конструкции с прокладками, которая будет вибрировать. Измерьте перед заказом.
Тип зажима позволяет по-разному фиксировать вставку. Зажимные (верхние) держатели просты и удобны для большинства видов токарной обработки. Зажимные и клиновые фиксаторы обеспечивают более надежное крепление при больших объемах резки. Подбирайте тип зажима в зависимости от сложности выполняемой работы.
Угол подхода — то, как инструмент соприкасается с деталью — определяет направление сил резания и изменяет толщину стружки. Правильный угол подхода часто является решающим фактором между чистым срезом и смещением детали от линии резания.
Подача охлаждающей жидкости имеет гораздо большее значение, чем кажется. Многие держатели направляют жидкость прямо в зону резания, смывая стружку и охлаждая режущую кромку. При глубоком расточке или обработке нержавеющей стали подача охлаждающей жидкости через инструмент кардинально меняет ситуацию.
Квалифицированные держатели сконструированы таким образом, чтобы наконечник инструмента располагался в точно заданном, известном положении, обеспечивая его находную высоту в центре при загрузке. Это экономит время на настройку и обеспечивает точность запрограммированных размеров.
Попробуйте следующее: перед заказом держателя подтвердите размер хвостовика, тип зажима и необходимость подачи охлаждающей жидкости через инструмент для обрабатываемого материала.
Как выбрать инструменты в зависимости от материала заготовки
Выбор материала играет решающую роль практически в каждом решении, касающемся оснастки. Вот практическая отправная точка.
Материал Вставка материала Геометрия Внимание
Алюминиевый PCD или полированный карбид. Высокий положительный угол заточки, острая кромка. Нарост на кромке; требует остроты и отвода стружки.
Низкоуглеродистая сталь. Твердосплавное покрытие. Умеренный положительный угол заточки. Длинная волокнистая стружка; используйте стружколом.
Легированная сталь, твердосплавное покрытие. Нейтральная или слегка отрицательная температура; необходимо контролировать скорость вращения.
Нержавеющая сталь (304/316). Острое покрытие из карбида. Положительный угол заточки, острая кромка. Закалка при обработке и наращивание кромки; никогда не задержка.
Твердосплав или PCD-резистивная головка. Нейтральный, слегка отрицательный угол заточки. Заедает при резке; латунь режется почти слишком легко.
Пластмассы. Острый твердосплавный или PCD-чип. Высокий положительный угол заточки. Плавление и образование заусенцев; необходимо поддерживать остроту кромок.
Закаленные сплавы (45+ HRC) CBN или керамика. Отрицательный угол заточки, прочная кромка. Жесткость; для твердой обработки требуется точная настройка.
При обработке нержавеющей стали самая распространенная ошибка, которую я вижу, — это слишком малая подача. Длительная обработка поверхности приводит к ее упрочнению и делает невозможным следующий проход. Необходимо постоянно поддерживать подачу инструмента и обеспечивать резку.
Главный вывод: подбирайте материал и геометрию вставки в соответствии с обрабатываемой деталью. Острая и устойчивая вставка для мягких, вязких металлов; прочная и устойчивая вставка для твердых, абразивных металлов.
Распространенные проблемы при токарной обработке на станках с ЧПУ и причины их возникновения, связанные с используемым инструментом.
Когда работа идёт не по плану, первым делом обычно проверяют инструмент. Вот как распознать симптомы.
- Болтовня — Обычно дело в жесткости, а не в вставке. Проверьте свес, уменьшите радиус носовой части, уменьшите глубину или увеличьте скорость. Длинные, тонкие детали нуждаются в опоре.
- Наращенный край (BUE) — Приваривание материала к кончику, часто встречающееся при сварке алюминия и нержавеющей стали. Исправьте это, используя более острый край, более высокую скорость и более качественную охлаждающую жидкость.
- Плохой контроль качества микросхем — Длинные стружки, образующие «птичье гнездо», означают неправильный стружколом или слишком слабую подачу. Увеличьте подачу или перейдите на геометрию, контролирующую стружку.
- Быстрый износ — Часто скорость слишком высока для данного материала, или покрытие отсутствует или нанесено неправильно. Снизьте скорость или перейдите к более жесткому материалу.
- бассейн чистота поверхности — Проверьте радиус закругления носовой части относительно скорости подачи, состояние кромки и жесткость. Износ кончика или слишком высокая скорость подачи проявляются мгновенно.
- Поломка инструмента — Слишком большая глубина или подача для вставки, или прерывистый рез при обработке хрупких материалов. Используйте более прочную форму вставки или уменьшите скорость резания.
Короче говоря: прежде чем винить вставку, проверьте настройку. Вылет и жесткость инструмента создают больше проблем при токарной обработке, чем любой отдельный инструмент.
Практический контрольный список для выбора инструмента
Прежде чем выбрать инструмент, ознакомьтесь с этими пунктами:
- Эксплуатация — Поворот, лицом к лицу, расставание, скучный, нить?
- Материал заготовки — Мягкие и липкие или твердые и шероховатые?
- Внутренний или внешний — Для расточки и нарезания внутренних канавок необходимы тонкие и жесткие инструменты.
- Тонкая или толстая часть — Для тонких стержней характерен небольшой радиус закругления носовой части и минимальный вылет.
- Допуск и отделка — Жесткие технические требования подталкивают к финишной обработке вставок и правильному радиусу носовой части.
- Размер партии — В единичных случаях использование быстрорежущей стали может быть оправдано; в производстве предпочтение отдается твердосплавным материалам со сменными пластинами.
- Жесткость и мощность машины — Легкий механизм не может толкать керамику на полной скорости.
- Охлаждающая жидкость — Наводнение, высокое атмосферное давление или засуха влияют на выбор уклона и скорости.
Используйте следующий подход: двухминутная проверка лучше, чем бракованная деталь. Определитесь с материалом, геометрией и жесткостью до того, как загрузите инструмент.
Часто задаваемые вопросы
В чём разница между черновой и чистовой вставкой?
Черновая пластина предназначена для больших объемов работы. Она имеет более толстый корпус, больший радиус закругления и более прочную кромку, что позволяет ей выдерживать глубокие резы и большие подачи без поломки. При этом вы жертвуете качеством поверхности ради скорости и скорости удаления металла. Чистовая пластина предназначена для точности — более острая и прецизионная кромка и меньший радиус закругления позволяют соблюдать жесткие допуски и оставлять гладкую поверхность. Для жестких требований следует разделить работу между двумя типами пластин.
Как выбрать правильный радиус носовой части?
Начните с качества обработки и допусков. Больший радиус обеспечивает более гладкую поверхность и более прочный наконечник, поэтому он подходит для общего токарного обработки и черновой обработки прочных деталей. Меньший радиус более острый и лучше подходит для мелких деталей, узких внутренних углов и тонких валов. Хорошее эмпирическое правило: для чистой поверхности подава должна быть примерно вдвое меньше радиуса наконечника, и не используйте радиус, превышающий глубину резания, на хрупких деталях — это будет толкать и тереть, а не резать.
В каких случаях следует использовать расточную насадку вместо дрели?
Для сверления отверстия используйте сверло. Для точного сверления используйте расточную оправку. Сверло позволит приблизиться к нужному результату, но может сместиться, сузиться или получиться немного большего диаметра, чем требуется. Когда же нужен точный внутренний диаметр, идеально круглое отверстие или определенная внутренняя чистота поверхности, тогда на помощь приходит расточная оправка. Обычно сначала сверлят, а затем рассверливают до окончательного размера.
Почему важна высота центра?
Высота центра — это положение режущей кромки относительно центральной линии детали. Если инструмент расположен слишком высоко или слишком низко, углы заточки и зазора, заложенные в конструкцию пластины, изменятся — и не в лучшую сторону. Инструмент, расположенный выше центра, будет тереть и давить; инструмент, расположенный ниже центра, может врезаться или оставлять небольшой выступ на поверхности. Если же кромка расположена точно по центру, пластина будет резать так, как и должна.
Как устройство для удаления стружки предотвращает образование длинных, нитевидных стружок?
Стружколом представляет собой формованную канавку или выступ на верхней части вставки. Когда стружка загибается и удаляется, она натыкается на этот выступ и резко изгибается, разламываясь на короткие, легко поддающиеся обработке кусочки. Это важнее, чем кажется — длинные, нитевидные стружки наматываются на инструмент и деталь, царапают покрытие и могут быть крайне опасны. Подберите стружколомом размер, соответствующий вашей подаче и глубине резания, чтобы стружка оставалась короткой.
Какие признаки указывают на износ токарного инструмента?
Наблюдайте и слушайте. Износ кромки обычно проявляется в виде плохого качества обработки поверхности, изменения звука резания или заусенцев на детали. Вы также можете заметить, что деталь получается большего размера, чем нужно, из-за износа кромки. Обратите внимание и на пластину: блестящая полоса износа на боковой поверхности, сколы на кромке или кратер на верхней грани — все это говорит об одном и том же: поверните пластину на новый угол или замените ее. Использование изношенного инструмента только приводит к браку и увеличивает риск более серьезной поломки.
Можно ли использовать один и тот же инструмент для алюминия и нержавеющей стали?
Можно, но не стоит, если важен результат. Алюминию нравится острая, с положительным углом заточки, полированная кромка — часто без покрытия или с PCD-зачисткой — чтобы стружка не прилипала. Нержавеющей стали нужна более прочная марка с покрытием, рассчитанным на высокие температуры и упрочнение при обработке. Если обрабатывать алюминий на пластине из нержавеющей стали, качество поверхности ухудшится; если же использовать нержавеющую сталь на кромке, заточенной под алюминий, она быстро износится. Используйте отдельные инструменты для каждого материала, и качество кромок и деталей улучшится.
Выводы
Качественная токарная обработка начинается с грамотного выбора инструмента. Подберите тип инструмента к выполняемой операции, материал и геометрию пластины к заготовке, а настройку — к жесткости детали, и большинство проблем с качеством обработки и сроком службы инструмента исчезнут еще до того, как возникнут.
Ваш следующий шаг: возьмите одну из деталей, с которой часто возникают проблемы, и проверьте её по контрольному списку выше. Убедитесь, что материал вставки, радиус закругления носовой части и вылет соответствуют требованиям. Эта единственная проверка выявляет большинство ошибок, которые я вижу в цеху.
А если вы предпочитаете доверить токарную обработку команде, которая уже работает по этим правилам, наши специалисты по токарной обработке на станках с ЧПУ помогут вам выбрать оснастку, настроить процесс и изготовить детали в соответствии со спецификацией — от прототипов до полномасштабного серийного производства. Присылайте нам свои чертежи, и мы поможем вам сделать все правильно с первого раза.