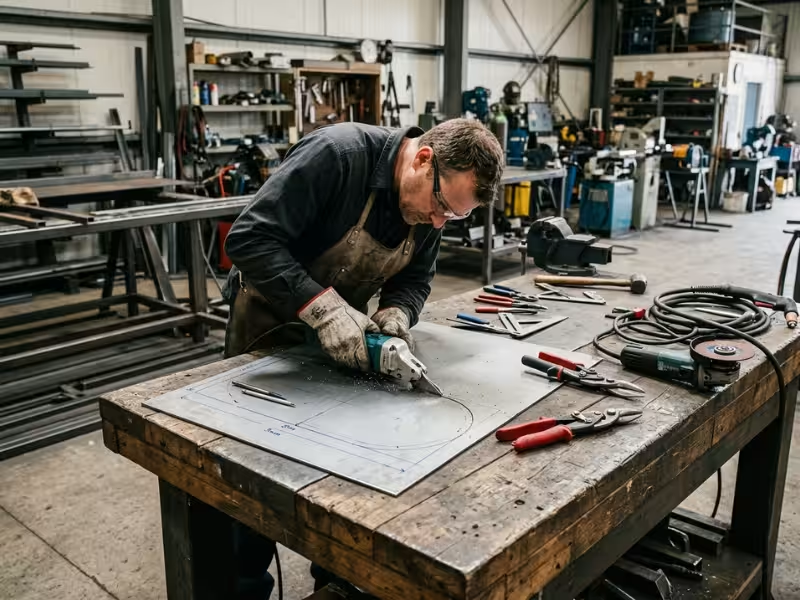
Большинство некачественных срезов листового металла, которые я исправляю в нашей мастерской, возникают не из-за неправильной техники. Они возникают из-за использования неподходящего инструмента для измерительного прибора. Повреждения всегда выглядят одинаково: изъеденные края, волнистые панели, обгоревшее покрытие и не смыкающиеся срезы.
Правильный метод определяется тремя факторами: фактической толщиной листа, типом металла и формой выреза.
Это руководство поможет вам быстро подобрать инструмент для конкретной задачи, срезать чистые кромки с первого раза и избежать переделок, которые приводят к потере времени и материала.
Что проверить перед тем, как резать
Прежде чем взять в руки какой-либо инструмент, я проверяю три вещи: толщину, тип металла и форму реза. Если пропустить хотя бы один пункт, рез обычно получается неудачным.
Толщина — это первостепенный параметр. Толщина листового металла варьируется от примерно 0.5 мм до приблизительно 6 мм (1/4 дюйма). Все, что толще, называется листовым металлом, а все, что тоньше, — фольгой. Большинство проблем с резкой начинаются, когда кто-то неправильно определяет, к какому диапазону толщины относится его листовой металл.
Номера калибра идут в обратном порядке. Меньший калибр означает более толстый металл.
Вот что большинство руководств упускают из виду: толщина листа зависит от металла. Например, сталь толщиной 18 калибра имеет толщину около 1.2 мм, а алюминий — около 1.0 мм. Для оцинкованной стали используется своя собственная таблица. Производители инструментов указывают допустимую толщину листа для низкоуглеродистой стали, поэтому я измеряю каждый лист штангенциркулем или измерительным колесом, а не полагаюсь на маркировку.
Тип металла изменяет реальную производственную мощность.
- Нержавеющий Упрочняется при обработке. Предел прочности инструмента при работе с нержавеющей сталью следует рассматривать как примерно на два калибра тоньше, чем его номинальная прочность при работе с низкоуглеродистой сталью.
- алюминий Легко режет, но забивает абразивные диски.
- Цинковые или лакокрасочные покрытия Ограничьте круг безопасных методов.
Форма и объем сужают круг поиска. Решите, нужны ли вам прямые или изогнутые разрезы, разрезы по кромкам или внутренние вырезы, и одна деталь или пятьдесят.
Типичные толщины стали: краткий обзор
Используйте эту таблицу, чтобы перевести значение толщины в реальную толщину. Точные значения сверьте со спецификацией поставщика.
|
измерительный прибор |
Низкоуглеродистая сталь (мм / дюйм) |
Алюминий (мм / дюйм) |
Типичное использование |
|---|---|---|---|
|
26 |
0.45 / 0.018 |
0.40 / 0.016 |
Водоотводные желоба, водосточные трубы |
|
24 |
0.61 / 0.024 |
0.51 / 0.020 |
Кровельные работы, воздуховоды систем отопления, вентиляции и кондиционирования. |
|
22 |
0.76 / 0.030 |
0.64 / 0.025 |
Воздуховоды, осветительные приборы |
|
20 |
0.91 / 0.036 |
0.81 / 0.032 |
Приборные панели |
|
18 |
1.21 / 0.048 |
1.02 / 0.040 |
Кузовные панели автомобиля |
|
16 |
1.52 / 0.060 |
1.29 / 0.051 |
Кронштейны, ящики для инструментов |
|
14 |
1.90 / 0.075 |
1.63 / 0.064 |
Рамы, тяжелые корпуса |
|
12 |
2.66 / 0.105 |
2.05 / 0.081 |
Запчасти для прицепов |
|
10 |
3.42 / 0.135 |
2.59 / 0.102 |
Защитные кожухи для оборудования, прочные кронштейны |
Как выбрать подходящий инструмент: подход «от индикатора к инструменту»
Когда меня спрашивают, какой инструмент купить, я не называю марку. Я задаю три вопроса по порядку.
Толщина сужает выбор. Форма резки определяет инструмент. Объем определяет, покупать, арендовать или заказывать изготовление на заказ.
Найдите ниже диапазон толщины, затем выберите столбец, соответствующий вашему раскрою.
|
Полоса толщины |
Прямые отрубы |
Изгибы и вырезы |
Избежать |
Заметки |
|---|---|---|---|---|
|
26–24 калибра и легче |
Ножницы по металлу или авиационные ножницы |
Красные или зеленые авиационные ножницы |
Угловые шлифмашины |
Шлифовальные машины перегреваются и деформируют тонкие листы. |
|
22–18 га |
Электрические ножницы |
Зубастик |
Стрижки на длинных участках |
Здесь авиационная сегментация достигла своего предела. |
|
16–14 га |
Электрические ножницы или тонкий отрезной диск |
Нибблер или плазма |
Ручные ножницы |
На данный момент возможности по обрезке волос исчерпаны. |
|
12–10 га |
Плазменный резак, угловая шлифовальная машина или циркулярная пила по металлу |
плазма |
Ручной инструмент |
Ручные инструменты перестают быть практичными. |
|
Более 10 калибров |
плазма |
плазма |
Легкие электроинструменты |
Это работа с листовым металлом, поэтому высокоточную резку лучше доверить лазерной или гидроабразивной резке. |
Если в списке указаны два инструмента, начните с того, который у вас уже есть. Переключитесь на другой инструмент, если резка дается с трудом. Инструмент, который плохо режет, оставляет шероховатую кромку, и эта кромка отнимает у вас время в дальнейшем.
Последний вопрос решается объемом. Для нескольких разрезов тонкого листа подойдут авиационные ножницы за 20 долларов. Для редких крупных работ лучше взять напрокат плазменный резак на выходные, вместо того чтобы покупать его. Для десятков одинаковых деталей отправьте чертеж в мастерскую.
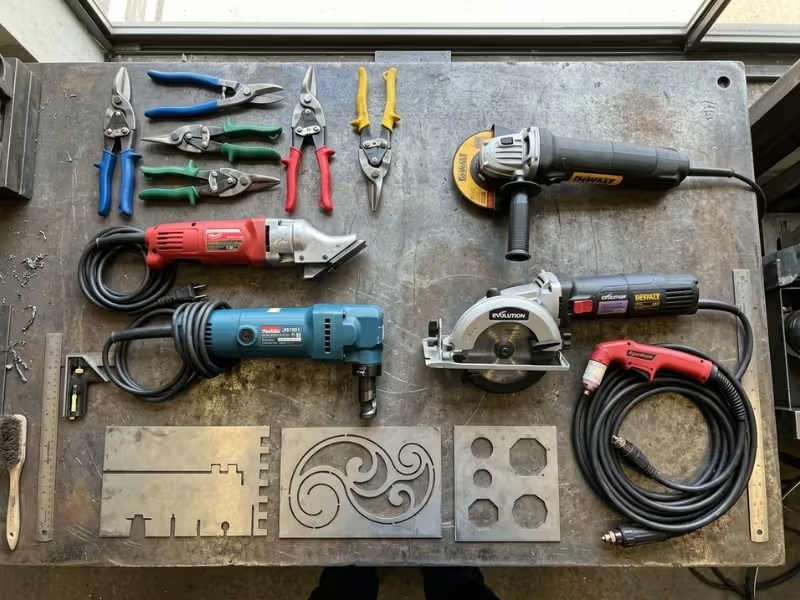
Подбор инструмента для решения типичных задач
В таблице рассматривается толщина. В реальных проектах есть свои нюансы, поэтому вот как я корректирую параметры для тех работ, с которыми сталкиваюсь чаще всего.
- Кровельные панели и гофрированный лист: Используйте электрические ножницы или кусачки. Режьте с той стороны, которую указывает производитель инструмента, чтобы заусенец попадал на скрытую сторону. Не используйте абразивные диски на панелях с покрытием, так как искры могут повредить краску и цинк.
- Воздуховоды системы вентиляции и кондиционирования: Возьмите авиационные ножницы и ручной инструмент для заделки швов. Это стандартный набор инструментов для профессионального использования, и он подходит практически для всех диаметров воздуховодов.
- Ремонтные панели кузова автомобиля: Используйте тонкий отрезной диск или пневматическую пилу. Делайте короткие проходы и дайте панели остыть, иначе от высокой температуры она деформируется.
- Внутренние вырезы, такие как вентиляционные отверстия или проемы: Сначала просверлите начальное отверстие. Затем завершите сверление с помощью кусачек или лобзика с лезвием для резки металла.
- Повторяющиеся идентичные части: Аутсорсинг лазерная резкаЛазер позволяет точно воспроизвести одну и ту же форму с высокой точностью, что избавляет от необходимости тратить часы на разметку и зачистку.
Если ваша задача помещается в два ряда, следуйте по более толстой полосе. Таким образом, вы никогда не превысите допустимые пределы использования инструмента.
Сравнение инструментов для резки листового металла
Вот как я оцениваю инструменты, которыми пользуюсь чаще всего.
|
Инструмент |
Для каких задач |
Диапазон толщины (мягкая сталь) |
Качество края |
Скорость |
Стоимость |
Уровень квалификации |
|---|---|---|---|---|---|---|
|
Ножницы по металлу |
Короткие пути, мигание |
До 24 калибра |
Чистка |
Замедлять |
$ |
Новичок |
|
Авиационные ножницы |
Прямые разрезы, кривые |
До 18 калибра |
Чистка |
Замедлять |
$ |
Новичок |
|
Электрические ножницы |
Длинные прямые разрезы |
До 14–16 калибра |
Очень чистый |
Быстрый |
$$ |
Новичок |
|
Ниббер (мощность) |
Изгибы, вырезы, гофрированный лист |
До 14–16 калибра |
Хорошие, небольшие гребни |
Средний |
$$ |
Intermediate |
|
Угловая шлифовальная машина с отрезным диском |
Быстрые монтажные склейки, неловкие моменты |
20 калибр к пластине |
Шероховатый, с зазубринами |
Средний |
$ |
Intermediate |
|
Циркулярная пила с металлическим лезвием |
Длинные отрезы в толстом листе |
16 калибр до 1/4 дюйма |
Хорошо |
Быстрый |
$$ |
Intermediate |
|
Плазменная резка |
Толстый материал, изгибы |
18 калибр к пластине |
Хорошо, какой-то шлак |
Очень быстро |
$ $ $ |
Intermediate |
|
Ножовка |
Небольшие резервные разрезы |
До 16 калибра |
Хорошая |
Очень медленно |
$ |
Новичок |
|
Лазерная или гидроабразивная резка (с привлечением сторонних подрядчиков) |
Точные, повторяющиеся детали |
фольгой на тарелку |
Прекрасно |
Очень быстро |
За работу |
Никаких (это делает магазин). |
Ножницы и секатор режут в холодном состоянии. Они оставляют самые чистые края и никогда не пригорают покрытие.
Шлифовальные машины справляются практически с любой формой и толщиной. Но они оставляют самые грубые и горячие кромки в этом списке, поэтому выделите время на удаление заусенцев.
Плазменные резаки быстро справляются с более толстыми заготовками. Однако стоимость самого станка, подачи воздуха и расходных материалов делает его самым дорогим инструментом в плане подготовки к работе.
Если вы каждую неделю режете листовой материал, то настольные, безголевые и ножницы Beverly — это усовершенствованные инструменты промышленного класса, позволяющие резать более толстые листы одним движением рычага. Сабельные пилы подходят для демонтажа и грубой распиловки, а не для деталей, требующих точной заточки.
Как резать листовой металл шаг за шагом
Выбор правильного инструмента — это только половина дела. Правильная техника по-прежнему определяет, получится ли чистый или поврежденный край. Ниже приведены методы, которым я обучаю начинающих мастеров, с указанием правил техники безопасности в соответствующих местах.
Использование ножниц по металлу и авиационных ножниц
Ножницы кажутся простыми, но небольшие привычки могут многое изменить. Начните с того, чтобы выбрать подходящие.
- Выберите цвет среза.
Простое правило: резинка должна загибаться в ту сторону, где вы находитесь. не Оставляю. Если обрезки завиваются и ложатся на пробор, значит, вы взяли не ту пару. -
- Жёлтые Прорезает прямые линии и плавные изгибы.
- Red Поворачивает налево и сбрасывает отходы вправо.
- Зелёная Поворачивает направо и сбрасывает отходы влево.
- Отметьте линию и отрежьте с изнаночной стороны. Затем встаньте в очередь.
- Делайте длинные, неполные движения. Не закрывайте челюсти до конца. Кончики челюстей оставляют небольшую выемку или заусенец при каждом полном укусе.
- Пусть обрезки завянут вниз и в сторону. При распиловке длинных деталей держите основную панель ровно и опирайте ее на верстак.
- Вырезать узкие радиусы поэтапно. Сначала удалите большую часть отходов. Затем сделайте небольшие надрезы и обрежьте по линии.
- Надевайте устойчивые к порезам перчатки. Свежеподстриженные края и занозы режут как бритва.
Знайте, когда нужно остановиться: если вам нужны две руки, а губки ножниц все равно не закрываются, значит, вы превысили возможности ножниц. Смените инструмент до того, как губки защелкнутся или вы перенапряжете запястье.
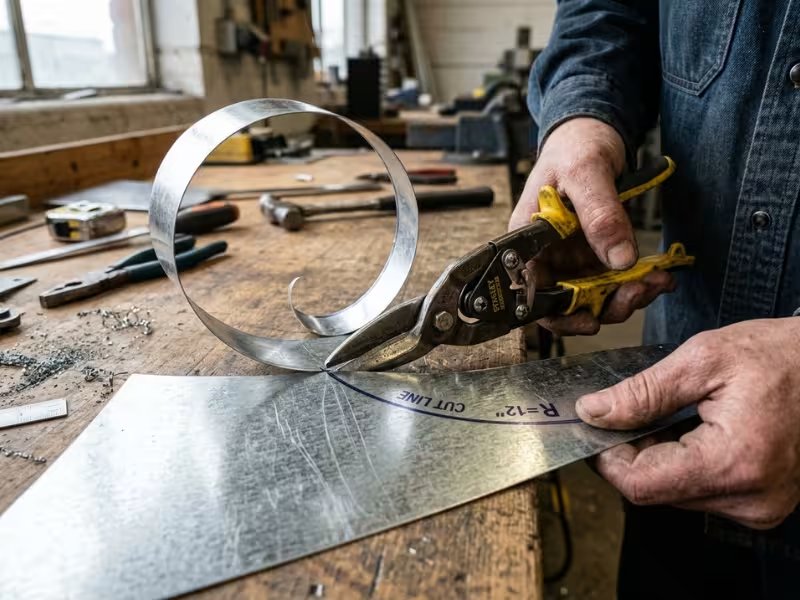
Использование электрических ножниц и кусачек
Эти два инструмента часто объединяют, но они работают совершенно по-разному.
- ножницы Режет листовой материал подобно электрическим ножницам. Обеспечивает чистый, без сколов, с минимальными искажениями. Используйте для длинных прямых участков.
- Нервный грызун Выбивает мелкие стружки в форме полумесяца. Не деформирует лист, обрабатывается с малым радиусом и хорошо справляется с гофрированными панелями.
Выполните следующие шаги, используя любой из этих инструментов:
- Прикрепите линейку в качестве направляющей. Для любого длинного прямого разреза проведите основанием инструмента вдоль него.
- Пусть инструмент задаёт темп. Если подавать материал с усилием, двигатель остановится, и край заготовки порвется.
- Проверьте зазор между лезвиями или настройку пуансона и матрицы. При изменении шага регулировки на регулируемых ножницах неправильный зазор приводит к загнутому или неровному краю.
- Уберите стружку от грызунов с помощью магнита. Не ваши руки. Сколы острые и разлетаются во все стороны.
- Не допускайте попадания сколов на окрашенные поверхности. Стальная стружка ржавеет на месте и оставляет оранжевые пятна, которые не смываются.
Использование угловой шлифовальной машины
Шлифовальная машина справится практически с любой задачей. Эта универсальность также побуждает людей использовать её там, где она не предназначена.
- Подходит тонкий отрезной диск толщиной 1–1.6 мм. Он удаляет меньше металла, выделяет меньше тепла и меньше деформирует панель, чем толстый диск. Никогда не используйте шлифовальный круг для резки.
- Будьте начеку. Расположите его между диском и своим телом, вне зоны вращения диска.
- Контроль температуры на тонком листе:
-
- Делайте короткие пасы.
- Дайте панели остыть между резками.
- Прикрепите его к верстаку или радиатору, чтобы отводить тепло.
- Держите диск прямо во время резки. Не скручивайте и не сгибайте его. Отрезные диски разрушаются при боковой нагрузке.
- Надевайте защитный лицевой щиток поверх защитных очков. и не допускайте попадания легковоспламеняющихся веществ в зону искрообразования.
Знайте, когда инструмент не подходит. Откажитесь от шлифовальной машины, если:
- тонкий лист, который должен оставаться плоским
- оцинкованная сталь внутри помещения
- кромки, критически важные для чистовой обработки
- длинные прямые срезы, где ножницы работают быстрее и чище.
Использование плазменного резака
Плазменный резак больше ценит правильную настройку, чем твердую руку. В большинстве случаев плохая плазменная резка, которую я вижу, связана с настройками, а не с навыками.
- Подберите силу тока в соответствии с толщиной материала, используя таблицу размеров. Это не максимальная мощность, указанная на упаковке. Модель начального уровня на 30–40 А чисто режет низкоуглеродистую сталь умеренной толщины. Более высокая мощность, рассчитанная на строгий рез, означает лишь то, что она может прорезать сталь насквозь, но с шероховатой кромкой.
- Подавайте в него чистый, сухой воздух. Под давлением, рекомендованным в инструкции. Влага незаметно ухудшает качество резки и расходует расходные материалы.
- Удерживайте правильную дистанцию. Используйте защитный экран или заданную высоту прокола. При работе с более толстым материалом начинайте прокол с края или наклоняйте горелку для прокола. Это предотвратит попадание расплавленного металла обратно в сопло.
- Прочитайте информацию на экране, чтобы установить скорость движения:
-
- Наличие большого количества примесей на дне означает, что вы движетесь слишком медленно.
- Брызги краски сверху или неровный срез означают, что вы двигаетесь слишком быстро.
- Воспользуйтесь руководством. Использование линейки или направляющей окружности улучшает качество резки больше, чем любая практика.
- Заменяйте расходные материалы заранее. Замените сопло, когда его отверстие станет овальным, и замените электрод, когда он покроется точечными повреждениями. Изношенные детали расширяют пропил и скашивают край.
Всегда надевайте защитный лицевой щиток с затемнением, перчатки и огнестойкую куртку. Держите зону пореза свободной от всего, что может загореться.
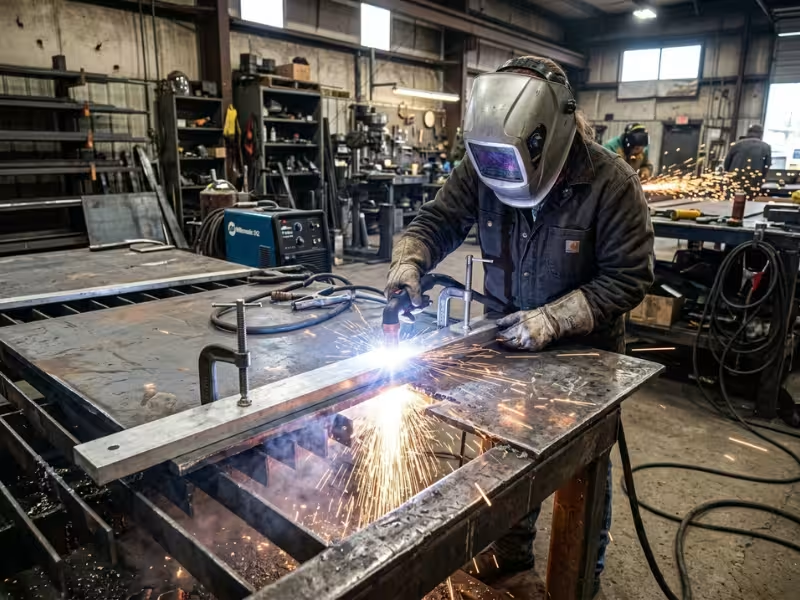
Нет электроинструментов? Прямые распилы вручную.
Можно сделать чистый и ровный срез и без электроинструментов. Просто нужно терпение.
- Ножовка: Используйте пильное полотно с 24–32 зубьями на дюйм, чтобы как минимум три зуба оставались в металле. Поместите тонкий лист между двумя досками, чтобы предотвратить вибрацию, затем распилите все три слоя.
- Забить гол и сделать пас: На самых тонких листах сделайте глубокий надрез и закрепите лист вдоль прямой кромки. Сгибайте его вперед и назад, пока он не сломается. На более толстых листах это приведет к разрыву края, а не к его чистому повреждению.
Специальные советы по обработке материалов для более чистых срезов
Все правила для инструментов рассчитаны на использование низкоуглеродистой стали. При переходе на другие металлы правила меняются. Вот что я меняю для каждого типа стали.
|
Металл |
Лучшие методы |
Избежать |
Берегитесь |
|---|---|---|---|
|
мягкая сталь |
Любой инструмент, рассчитанный на использование данного измерительного прибора. |
Ничего особенного |
Ржавчина на оголенных краях |
|
оцинкованная сталь |
Ножницы, секатор, ножницы для обрезки веток |
Шлифовка или плазменная обработка в помещении |
Пары цинка, открытые края |
|
Нержавеющая сталь |
Острые ножницы, плазма, диски из нержавеющей стали |
Тупые лезвия, диски общего назначения |
Упрочнение при деформации, пятна ржавчины |
|
алюминий |
Ножницы, твердосплавные лезвия, плазменная резка |
Стандартные абразивные диски |
Засоренные диски, заусенцы |
|
Медь и латунь |
Острые ножницы, секатор |
Тупые лезвия |
Крупные заусенцы |
Что изменяет металл в зависимости от металла
В таблице представлена краткая версия. Приведенные ниже пояснения объясняют, почему каждый вариант выбора важен.
Низкоуглеродистая сталь — это ваш базовый показатель. Если на инструменте указана толщина режущей кромки 16 калибра, это означает, что он изготовлен из низкоуглеродистой стали той же толщины. В условиях повышенной влажности в мастерской лезвия без покрытия начинают ржаветь в течение нескольких дней, поэтому грунтуйте или красьте их сразу после резки.
Оцинкованную сталь необходимо резать холодным способом. Ножницы, секаторы и кусачки оставляют цинковое покрытие неповрежденным вблизи места разреза. Шлифовка и плазменная резка выжигают цинк и выделяют пары, которые могут вызвать лихорадку, вызванную металлическими парами, с ознобом и тошнотой, похожими на грипп. Если необходимо использовать нагрев, работайте на открытом воздухе или используйте вытяжную систему и подходящий респиратор. В любом случае, на срезе цинк теряется, поэтому для его защиты нанесите краску с высоким содержанием цинка.
Нержавеющая сталь оказывает сопротивление. Она упрочняется при обработке, поэтому тупые лезвия и неточные разрезы затрудняют каждый последующий проход. Используйте острые инструменты, поддерживайте равномерную подачу и никогда не останавливайтесь посреди резки.
Шлифуйте только дисками из нержавеющей стали, не содержащими железа. Никогда не используйте одни и те же диски или проволочные щетки с углеродистой сталью, так как остаточное железо оставляет ржавчину спустя недели. Также учитывайте допустимую нагрузку на инструменты. Рассчитывайте на толщину нержавеющей стали примерно на два калибра меньше, чем у низкоуглеродистой стали.
Когда для обработки детали из нержавеющей стали требуются сложные элементы, точное расположение отверстий или такая чистота поверхности, которую невозможно получить ручной резкой, зачастую быстрее отправить ее в цех, специализирующийся на обработке нержавеющей стали на станках с ЧПУ с использованием специализированного инструмента.
Алюминий легко режется, что создает свою проблему. Мягкий металл забивает стандартные абразивные диски, а забитый диск может заклинить или разбиться. Перейдите на диски, специально предназначенные для алюминия, или используйте твердосплавный диск со смазкой в виде воскового стержня. Проверьте каждый край на наличие заусенцев и следов металла. Если у вас есть плазменный резак, он хорошо справляется с алюминием.
Медь и латунь мягкие и липкие. Используйте острые ножницы и выделите дополнительное время на очистку от заусенцев.
Распространенные ошибки при резке листового металла
Большинство переделок, которые я вижу, связаны с несколькими привычками. Каждая из них кажется незначительной во время резки. А потом это приводит к повреждению детали, инструмента или травме.
|
Ошибка |
Что происходит |
Как это исправить или избежать |
|---|---|---|
|
Детали слишком малого размера: игнорирование ширины пропила. |
Вы разрезаете деталь посередине, и диск или дуга удаляют металл. Шлифовальные машины и плазменные резаки наносят наибольший ущерб. |
Отметьте конечный размер, затем отрежьте по отступу от края. |
|
Подпружиненные челюсти: проталкивание ножниц за пределы допустимого диапазона. |
Край деформируется, губки раздвигаются, и нагрузка приходится на запястье. |
Сначала измерьте лист бумаги. Если для работы ножницами нужны обе руки, переключитесь на обычные ножницы или кусачки. |
|
Изогнутые линии: неправильное направление среза или перекручивание. |
Излишки ткани загибаются и образуют заломы по краю. |
Выбирайте красный или зеленый цвет, чтобы обрезки загибались. Никогда не поворачивайте ножницы, чтобы силой закрутить их. |
|
Деформированные панели: шлифовка тонких листов. |
Тепловые колебания создают рябь на панели, которая должна оставаться ровной. |
Тонкий лист бумаги можно разрезать в холодном виде ножницами или кусачками. |
|
Порванные края: неподдерживаемый обрезк |
Обрезки падают, рвутся на последнем сантиметре или деформируют панель. |
Поддерживайте обе стороны среза или попросите помощника подержать обрезки. |
|
Дополнительная шлифовка: неправильная скорость плазмы. |
На удаление толстых слоев окалины уходит больше времени, чем на сам процесс резки. |
Проанализируйте состояние шлака и отрегулируйте скорость перемещения. Сначала протестируйте на обрезках. |
|
Ржавые пятна на нержавеющей стали: загрязненные диски. |
Железо с дисков общего пользования проявляется в виде ржавчины спустя несколько недель. |
Диски и проволочные щетки, предназначенные для нержавеющей стали, следует использовать только для чистки нержавеющей стали. |
|
Лихорадка от металлических паров: горячая резка оцинкованной стали в помещении |
При сжигании цинка выделяются пары, вызывающие озноб и тошноту. |
Резать оцинкованную сталь в холодном состоянии. Если необходимо использовать нагрев, работайте на открытом воздухе или используйте вытяжную вентиляцию и респиратор. |
|
Порезы на руках и отслаивающаяся краска: остаются заусенцы |
Острые края режут кожу, детали не прилегают плотно, и краска не держится на краю. |
Перед обработкой или сборкой зачистите все кромки. |
|
Травмы глаз: отказ от очков «только на этот раз» |
Осколок или искра достигают вашего глаза за долю секунды. |
При каждом порезе надевайте защитные очки. |
Большинство этих ошибок происходит из-за спешки. 30-секундная проверка измерительного прибора, инструмента и настройки экономит гораздо больше времени, чем стоит.
Внимательно посмотрите на последний ряд. Крупные несчастные случаи при работе с листовым металлом приводят к очень немногим травмам глаз. Большинство травм происходит из-за осколков и искр от шлифовальной машины во время быстрых работ. Держите очки на верстаке рядом с ножницами, чтобы вам никогда не приходилось их искать.
Завершение отделки и обеспечение безопасности
Распил не считается завершенным, когда отколовшийся кусочек падает. Заусенец или неровная линия снова создадут проблемы при сборке. Две минуты на уборку сейчас сэкономят двадцать минут позже.
Удаление заусенцев и проверка качества резки
Подберите инструмент для снятия заусенцев в соответствии с обрабатываемой кромкой:
- Инструмент для ручной зачистки заусенцев: Лучше всего подходит для длинных прямых кромок. Одного прохода с каждой стороны достаточно.
- Файл: Идеально подходит для поворотов и узких мест. Толкайте только движением вперед.
- Диск-лепесток: Лучше всего подходит для удаления крупных заусенцев или плазменной шлаковой пыли. Используйте легкое давление, чтобы не закруглить край.
Далее проверьте деталь. Положите ее на ровный стол и осмотрите на наличие люфтов или зазоров. Затем приложите угольник к двум краям перед сборкой.
Используйте это правило, чтобы решить, что делать дальше. Если кромка отклоняется от линии более чем на ширину лезвия, перепилите её. Если это просто заусенец или небольшое отклонение, обработайте напильником.
Основные правила техники безопасности при каждом разрезе
Эти правила распространяются на все используемые вами инструменты:
- При каждой резке надевайте защитные очки, а при шлифовке и плазменной обработке используйте защитный лицевой щиток.
- Используйте средства защиты слуха всякий раз, когда работает электроинструмент.
- При работе с листовым материалом и при резке бумаги надевайте перчатки, устойчивые к порезам.
- Закрепите заготовку на верстаке зажимами. Никогда не держите её руками.
- Перед началом работы удалите все легковоспламеняющиеся материалы из зоны искрообразования.
Когда лучше передать часть работы на аутсорсинг, чем увольнять себя.
Некоторые виды работ, выполненные самостоятельно, обходятся дороже, чем заказы у специалиста. Я советую клиентам обращаться в мастерские, занимающиеся лазерной или гидроабразивной резкой, в следующих случаях:
- Жесткие допуски: Необходима точность лучше, чем примерно ±0.5 мм.
- Повторные части: Вам потребуется много одинаковых деталей.
- Сложные внутренние формы: Деталь имеет детальные внутренние вырезы или труднодоступные внутренние углы.
- Тяжелый склад: Металл толще, чем могут обработать ваши инструменты.
- Критически важные для качества обработки кромки: Деталь изготовлена из нержавеющей стали или алюминия, и кромка должна выглядеть аккуратно.
Лазерная резка позволяет быстро обрабатывать тонкие и средние листовые материалы с высокой точностью. Водоструйная резка не выделяет тепла, поэтому деталь не деформируется и не приобретает следы нагрева, а также позволяет резать практически любые материалы.
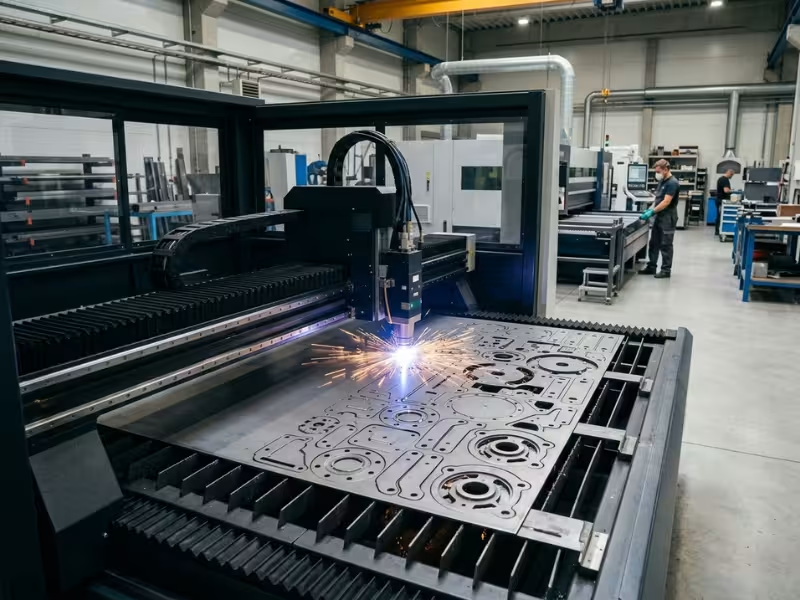
Если ваши детали также нуждаются в гибке, сварке или сборке, то специализированный цех по изготовлению металлических изделий на заказ может выполнить работу от листового металла до готовой детали за один заказ.
В магазинах обычно устанавливают цены, исходя из длины раскроя и времени на подготовку. Если вы заказываете детали одним комплектом, стоимость одной детали снижается.
Часто задаваемые вопросы (FAQ)
Какой инструмент лучше всего подходит для резки листового металла в домашних условиях?
Всё зависит от толщины металла. Для металла толщиной 26–24 калибра обычные авиационные ножницы за 20 долларов справятся с большинством задач. Для металла толщиной 22–18 калибра электрические ножницы или кусачки обеспечат более быструю и чистую резку. Для металла толщиной 16–14 калибра лучше использовать тонкий отрезной диск или проводные кусачки. Для металла толщиной 12 калибра и толще стоит потратиться на плазменный резак или циркулярную пилу для резки металла.
Можно ли резать листовой металл дисковой пилой?
Да, но только с пильным полотном, предназначенным для резки металла. Лучше всего использовать пильный диск с твердосплавными наконечниками на специальной пиле для резки металла. Такие пилы работают на более низких скоростях и собирают горячую стружку в закрытом корпусе. Никогда не используйте пильный диск для дерева. Зубья могут сломаться и разлететься, а пила может сильно отскочить назад. Зафиксируйте лист зажимами и наденьте защитный лицевой щиток.
Какую толщину реза могут отрезать авиационные ножницы?
Большинство стандартных авиационных ножниц режут сталь толщиной до 18 калибра и нержавеющую сталь толщиной около 22 калибра. Некоторые модели повышенной прочности или со смещенным лезвием позволяют резать сталь немного толще. Проверьте номинальную толщину лезвия, указанную на рукоятке или на упаковке. Эти цифры предполагают наличие острых и хорошо отрегулированных лезвий. Изношенные ножницы быстрее достигают предела своих возможностей, поэтому уменьшите номинальную толщину лезвия старых ножниц на один калибр.
Как прорезать прямую линию без ножниц?
Прикрепите линейку к листу в качестве упора. Проведите по ней тонким отрезным диском или лобзиком с тонким лезвием для резки металла. Плотно прижмите основание инструмента к направляющей. Поддерживайте обе стороны, чтобы пропил не защемил лезвие. Для очень тонкого материала сделайте глубокий надрез, закрепите его на краю верстака и согните до щелчка.
Как предотвратить деформацию тонкого листового металла?
По возможности режьте тонкие листы в холодном состоянии. Ножницы, секатор и кусачки практически не нагревают панель. Если вам необходимо использовать диск или горелку, делайте короткие проходы и давайте металлу остыть между ними. Закрепите панель плотно к верстаку или радиатору. Поддерживайте обрезки, чтобы их вес не деформировал лист при окончательной обработке.
Может ли плазменный резак резать алюминий и нержавеющую сталь?
Да. Плазменная резка подходит для любых металлов, проводящих электричество, включая алюминий, нержавеющую сталь, медь и латунь. Для резки алюминия часто требуется больший ток, чем для стали той же толщины, и кромка получается немного шероховатой. Нержавеющая сталь режется чисто, но вдоль пропила может оставаться след от нагрева. Используйте таблицу параметров резки для каждого металла, указанную на вашем станке, и устанавливайте скорость перемещения отдельно для каждого из них.
Заключение
Чистый срез чаще всего начинается еще до того, как лезвие коснется металла. Измерьте реальную толщину, проверьте тип металла, а затем выберите инструмент, который обеспечивает чистый и холодный срез при этой толщине.
Такой порядок предотвратит деформацию панелей, повреждение кромок и порчу листового материала. Он также подскажет, когда работу следует выполнять в цехе лазерной или гидроабразивной резки, а не на вашем верстаке.
Перед тем как вырезать окончательный кусок, возьмите обрезки того же листа и сделайте пробный надрез. Проверьте край, ровность и соответствие размеров. Затем смело приступайте к резке.