Деталь прилипает к сердечнику во время извлечения, скользит по стали и выходит с царапинами — всё потому, что кто-то уменьшил уклон на полградуса, чтобы соблюсти спецификацию толщины стенки. Это единственное решение, принятое в CAD за несколько недель до этого, определяет успех или провал литья под давлением с использованием стержней и полостей. Пресс-форма работала хорошо; геометрия — нет.
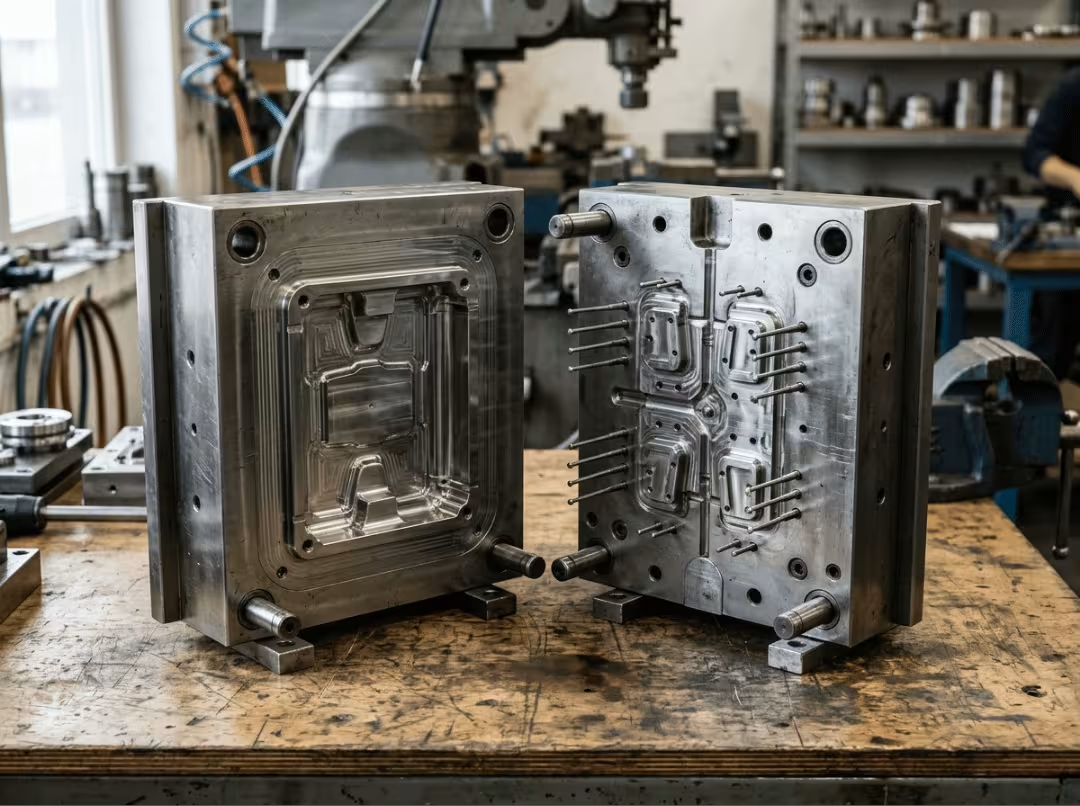
Определения просты. Полость — это половина, образующая внешнюю поверхность детали. Сердцевина — это половина, образующая внутреннюю поверхность. Вместе они определяют все размеры, радиусы и поверхности, которые когда-либо будут иметь ваши готовые детали.
Вот почему это важнее, чем кажется. Параметры, которые вы зафиксировали на бумаге — уклон, толщина стенки, охлаждение, выталкивание — определяют качество детали, время цикла, стоимость оснастки и срок службы пресс-формы еще до первого литья. Если все сделать правильно, пресс-форма будет работать практически сама собой. Если же ошибиться, вас ждут бракованные детали и переделка пресс-формы, что повлечет за собой значительные затраты. Это руководство предлагает вам повторяемый способ правильно спроектировать сердечник и полость с первого раза, а также выявить и устранить проблемы, когда они возникнут.
Что на самом деле делают сердцевина и полость
Две половины не являются зеркальным отражением друг друга, поэтому они не распределяют работу поровну. Они выполняют разные задачи, и эта асимметрия определяет большинство последующих решений. Полость определяет внешний вид детали. Сердечник определяет её геометрию, нагрузку на систему охлаждения и процесс извлечения.
Цикл формования соединяет их за считанные секунды: форма закрывается, пластик впрыскивается и уплотняется, деталь охлаждается, форма открывается, и выталкивающие штифты выталкивают деталь из сердечника. Просто сказать, но то, где окажется деталь в итоге — и насколько чистой она будет — полностью зависит от того, как вы спроектировали соединение этих двух половин.
Полость: Внешняя поверхность
Полость формирует внешнюю поверхность детали, линии разъема и большую часть ее эстетической текстуры. Она расположена на стороне А пресс-формы, закрепленной на неподвижной плите. Когда вам важна глянцевая поверхность, четкий логотип или определенный рисунок текстуры, речь идет именно о полости. Она определяет то, что видит и трогает клиент.
Сердцевина: внутренняя геометрия
Сердечник формирует внутренние элементы — стенки, отверстия, углубления и ребра. Он крепится к стороне B , подвижной плите, и удерживает всю систему выталкивания. Вот что часто упускают из виду: сердечник нагревается сильнее, чем полость, потому что самый толстый слой пластика обволакивает его по мере сжатия детали и её прилегания к стали. Именно поэтому в конструкции системы охлаждения и выталкивания основное внимание уделяется стороне сердечника.
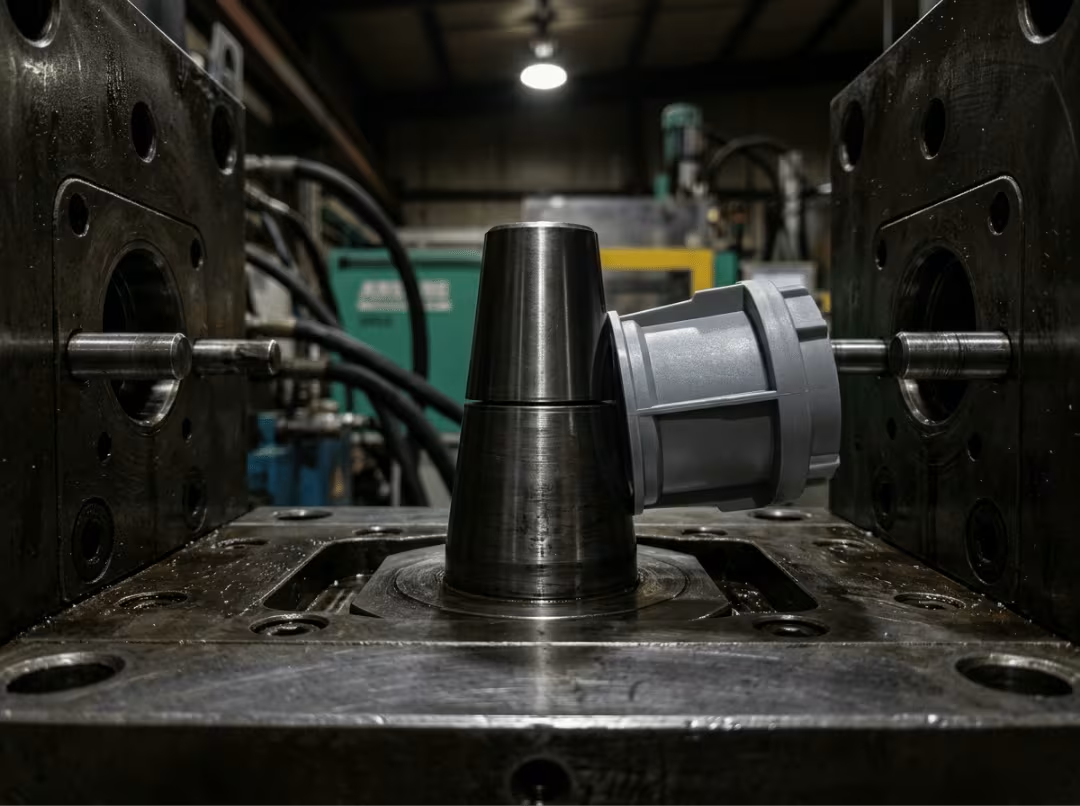
Представьте себе корпус, изготовленный методом глубокой вытяжки, например, высокий корпус для электроники. Пластик захватывает сердечник по мере его охлаждения, сердечник поглощает тепло, и система выталкивания должна чисто разорвать этот захват. Если сердечник перегревается или вытяжка слишком сильная, деталь застревает — и все последующие этапы процесса страдают.
В местах соединения двух половин герметичные поверхности закрывают расплав и предотвращают образование облоя. Вентиляционные отверстия на линии разъема позволяют выходить захваченному воздуху перед потоком. Кроме того, выравнивание должно быть идеально точным, поскольку любое смещение между сердечником и полостью проявляется в виде неравномерной толщины стенок готовой детали.
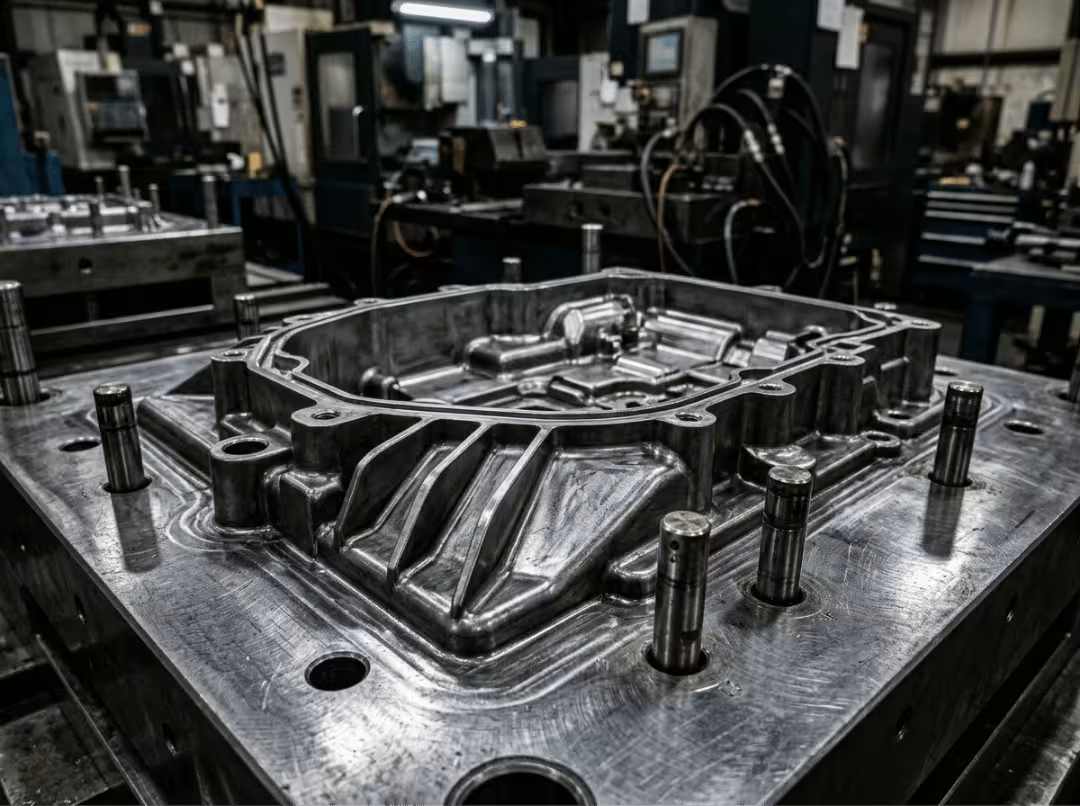
Факторы проектирования, определяющие успех или провал проекта.
Большинство проблем при литье заложены в конструкцию, а не созданы на этапе механической обработки. В цехе могут идеально вырезать сталь, но при этом получить детали, которые провисают, деформируются или застревают — потому что проблема была заложена в геометрии задолго до появления инструмента. Уклон, толщина стенок, охлаждение и выталкивание — на бумаге, и инструмент практически работает сам по себе. Если вы их пропустите, никакая настройка параметров на прессе не спасет деталь.
Эти четыре фактора имеют решающее значение. Уделите им внимание, и все остальное, как правило, встанет на свои места.
Углы тяги для чистого выброса
Уклон — это небольшое сужение любой стенки, идущей в направлении раскрытия формы. Если его не заметить или сделать слишком тонким, деталь будет сопротивляться стали при выходе — появятся следы трения, царапины, побеление от напряжения или деталь, которая прилипнет к сердечнику и не сможет чисто выскочить.
Рабочий диапазон составляет примерно от 0.5 до 2 градусов с каждой стороны. Для мелких элементов можно использовать нижний предел; для глубоких стенок требуется больший угол наклона, поскольку при выходе за пределы детали большая площадь соприкасается со сталью. Текстура полностью меняет расчеты. Для текстурированной поверхности требуется примерно один дополнительный градус уклона на каждые 0.001 дюйма глубины текстуры. Если этого не учитывать, текстура будет действовать как зубья, волочащиеся по детали при ее извлечении.
Увеличьте уклон, если поверхность текстурирована, сердцевина глубокая или деталь прилипает во время пробной обработки. Добавление уклона в САПР ничего не стоит. Исправление его в закаленной стали потребует повторной резки.
Толщина и однородность стенок
Равномерная толщина стенок — это самый важный фактор предотвращения дефектов. Пластик стремится к равномерному охлаждению, и когда это не удается, он дает о себе знать — усадочными раковинами, деформацией и отклонениями размеров от нормы.
Обычно виновником являются толстые участки. Массивный выступ или толстое ребро действуют как теплоотвод, удерживая тепло еще долго после того, как тонкие стенки вокруг него замерзнут. Когда эта толстая зона, наконец, остывает и сжимается, она втягивает поверхность внутрь, оставляя видимый провал на лицевой стороне. Это губительно для внешнего вида любой поверхности класса А.
Инстинктивно возникает желание увеличить давление при прессовке, чтобы вдавить больше материала и бороться с усадкой. Иногда это немного помогает. Чаще всего, выдалбливание толстого участка — создание полой структуры, чтобы стенки оставались однородными — решает проблему полностью и, как бонус, сокращает время цикла. Лучше проектировать массу таким образом, чтобы она не создавала избыточного давления.
Размещение охлаждающего канала
Охлаждение влияет на время цикла, стабильность размеров и деформацию — три фактора, определяющие рентабельность пресс-формы. Примерно две трети цикла уходит на отвод тепла от детали, поэтому способ подачи воды имеет такое же важное значение, как и практически все остальные параметры пресс-формы.
Наибольшее внимание заслуживает сердцевина, поскольку именно она нагревается сильнее всего. Прямые каналы, просверленные в открытом пространстве, работают, но глубокие сердцевины — сложная задача: невозможно просверлить прямую линию в высокой и узкой сердцевине и ожидать равномерного охлаждения. Вот тут-то и пригодятся перегородки и барботеры, которые заставляют воду подниматься в сердцевину, достигая мест концентрации тепла.
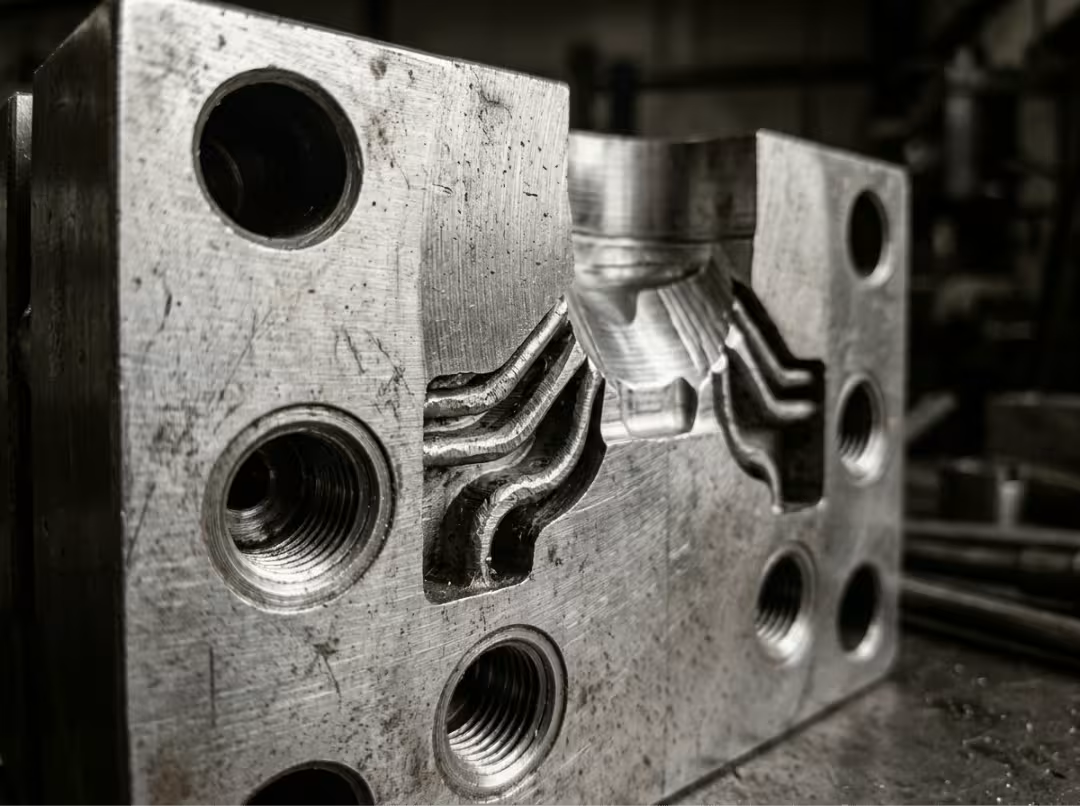
Когда обычные каналы не справляются с проблемой перегрева, или время цикла замирает, несмотря на все попытки, конформное охлаждение оправдывает свою стоимость. Это каналы, повторяющие контур детали, созданные с помощью 3D-печати металлом, и они равномерно отводят тепло от геометрии, до которой просверленные линии просто не могут добраться. Используйте их, когда проблема с перегревом реальна, и ничто другое не поможет.
Интеграция системы выброса
Каждой детали нужен способ извлечения, и выбранный вами метод влияет как на надежность, так и на внешний вид. Выталкивающие штифты — это стандартный вариант: дешевый, простой, эффективный. Втулки работают вокруг выступов и штифтов. Лезвия справляются с тонкими ребрами. Толкатели освобождают внутренние подрезы при выбросе.
Компромисс, о котором стоит знать: более крупные штифты сопротивляются изгибу и сильнее давят, но оставляют более крупные следы. Более мелкие штифты менее агрессивны с точки зрения внешнего вида, но гнутся под нагрузкой. Решение — размещение: устанавливайте штифты на неэстетичные поверхности, ребра и внутренние поверхности, где следы не имеют значения. Для деталей, которые захватывают сердечник с помощью сильного вакуума, например, глубокие корпуса с гладкими стенками, воздушные клапаны или съемная пластина нарушают вакуум и освобождают деталь, не увеличивая количество штифтов.
Помимо этих четырех, необходимо принять решение по более короткому набору рычагов. Подрезы — любые элементы, препятствующие прямому выталкиванию, — приводят к боковым действиям, таким как направляющие и подъемники, или к схлопыванию сердечника для внутренней резьбы. Каждый из них увеличивает стоимость и сложность, поэтому двухплитная форма проще и дешевле, чем трехплитная, если позволяет геометрия. Усадка составляет от 0.3 до 2.0 процента в зависимости от смолы и ее стеклонаполнителя, и инструмент необходимо изготавливать с запасом по размеру для компенсации — определите класс допуска с изготовителем пресс-форм заранее, а не после первых образцов. А линия разъема должна быть скрыта на неэстетичной кромке, если это позволяет геометрия, потому что именно там располагаются контрольные линии и облой.
Как изготавливаются стержни и полости
Вам не обязательно управлять станками, но знание того, какой процесс подходит для какой функции, поможет вам понять сроки выполнения заказа, стоимость и даже то, какую геометрию вообще можно изготовить.
Обработка на станках с ЧПУ — это стандартный метод. Он позволяет быстро, точно и воспроизводимо вырезать большинство контуров и трехмерных форм, независимо от того, обрабатывается ли мягкая сталь с последующей термообработкой или закаляются уже упрочненные блоки. Станки с ЧПУ следует использовать, когда геометрия достаточно открыта для физического доступа режущего инструмента — а это составляет подавляющее большинство операций по изготовлению пресс-форм.
Электроэрозионная обработка (ЭЭО) — как в погружном, так и в проволочном варианте — воздействует на металл электрическими искрами, а не разрезает его. Это позволяет получать острые внутренние углы, глубокие узкие ребра и детализированные участки в закаленной стали, недоступные для фрезерного станка. Однако есть один нюанс: сначала необходимо изготовить графитовый или медный электрод, что увеличивает время выполнения заказа. ЭЭО применяется, когда требуется получить квадратный внутренний угол или глубокий паз, который физически не может создать вращающийся резец.
Металлическая 3D-печать позволяет создавать вставки с конформными каналами охлаждения, повторяющими контур детали. Она особенно эффективна при мелкосерийном производстве инструментов, прототипов и в зонах со сложными температурными условиями, где сверление не позволяет достичь источника тепла. Однако качество поверхности, пористость и размеры по-прежнему ограничивают её применение, поэтому распространен гибридный подход — обработанное основание с напечатанной охлаждающей вставкой. Печатные вставки используются, когда для охлаждения горячей точки требуется конформное охлаждение или объём производства не оправдывает использование полностью обработанного инструмента.
Чистота поверхности — это последний этап, который напрямую влияет на качество детали. Шкала SPI варьируется от A (зеркально отполированная поверхность) до D (матовая, пескоструйная обработка), при этом для создания текстурированных узоров используется химическое травление. Помните, что текстурирование увеличивает требования к уклону и стоимость инструмента, поэтому определяйте тип чистовой обработки до утверждения проекта, а не после.
Выбор правильной стали
Подбирайте инструментальную сталь в соответствии с объемом производства и используемым пластиком, а не с тем, что применялось в предыдущем заказе. Объем производства и абразивность определяют марку стали; специальные металлы решают конкретные проблемы охлаждения или коррозии.
- P20 — Предварительно закалённый, более дешёвый и быстро обрабатываемый. Используйте его для инструментов, выпускаемых в небольших и средних объёмах, где не требуется экстремальная износостойкость.
- H13 — Горячая сталь, выдерживающая большие объемы производства и воздействие абразивных или стеклонаполненных смол. Используйте ее при большом количестве деталей или когда пластик оказывает шероховатое воздействие на сталь.
- S7 — Ударопрочный. Используйте его для высокопрочных, подверженных сильным ударам и нагрузкам вставок, которые могли бы расколоться при использовании более хрупких материалов.
- Нержавеющая 420 — коррозионностойкий. Используйте его для медицинских деталей, контактирующих с пищевыми продуктами, или для любых инструментов, подверженных воздействию влаги и агрессивных смол.
- Бериллиевая медь — Высокая теплопроводность. Можно поместить его в горячий участок сердечника для точечного охлаждения зоны, которую невозможно охладить другим способом.
- алюминий — Недорогой и быстро изготавливаемый на станках, но быстро изнашивается. Используйте его только для прототипов и небольших партий.
Ситуация, которая часто ставит людей в тупик: деталь из нейлона, армированного стекловолокном, отлитая в инструменте P20. Стекловолокно абразивно и изнашивает предварительно закаленную сталь гораздо быстрее, чем ожидалось — инструмент изнашивается, размеры смещаются, и приходится заново обрабатывать вставки в середине процесса. Та же деталь из H13 сохраняет свою форму на протяжении всего цикла. Азотирование, хромирование и покрытие TiN могут еще больше продлить срок службы, когда требуется высокая острота кромки.
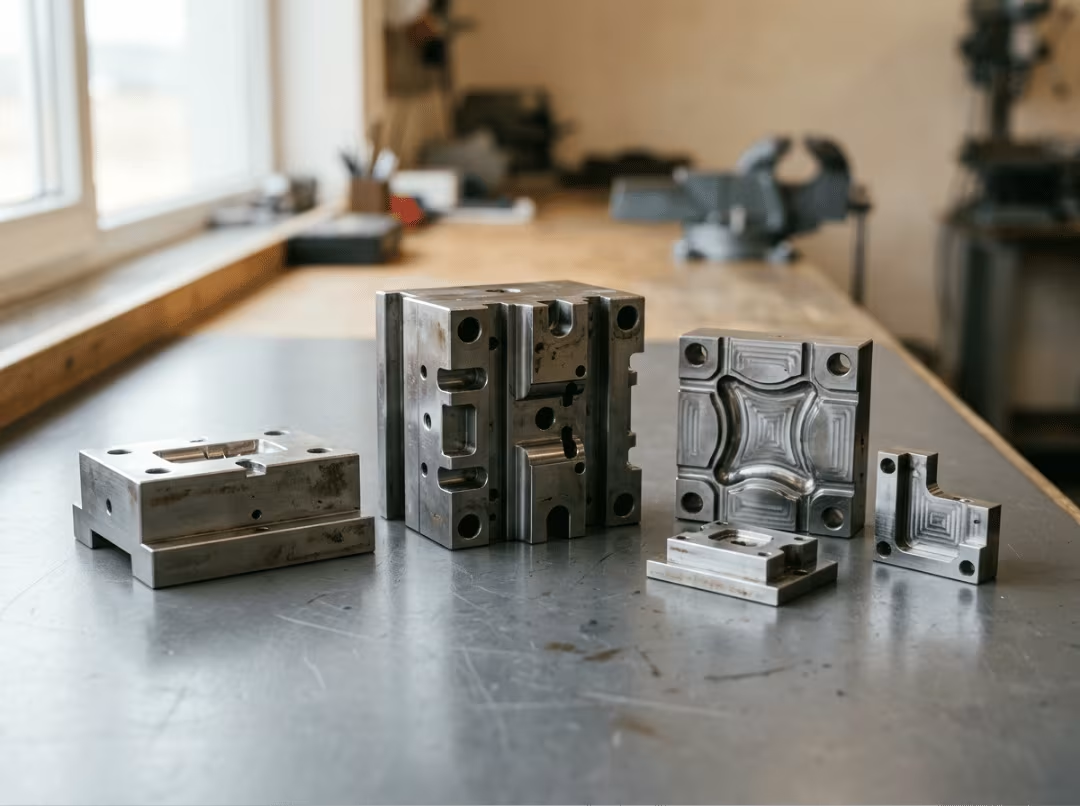
Используйте сталь более высокого качества, если ваша смола абразивна или объем производства настолько велик, что преждевременный износ обойдется вам дороже, чем использование более качественной стали.
Типичные дефекты сердцевины и полости — и как их исправить.
Большинство дефектов литья связаны с конкретной причиной — дефектом стержня или полости. Проблема в том, что люди сначала пытаются исправить технологический дефект — отрегулировать давление, подкорректировать температуру, замедлить впрыск — в то время как корень проблемы кроется в инструменте или конструкции детали. Знание того, какой рычаг нужно задействовать, избавит вас от необходимости всю неделю искать причину неисправности на станке. Вот шесть наиболее частых проблем, с которыми вы столкнетесь, и именно в них кроется настоящее решение.
Облой
Облой — это тонкий слой пластика, который выдавливается вдоль линии разъема. Обычно это означает, что запорные поверхности не герметичны, зажим не может удерживать форму закрытой под давлением заполнения или вы переполняете форму. Изношенные запорные поверхности — это проблема, требующая доработки оснастки: нужно заново установить линию разъема. Тоннаж — это проблема, требующая доработки процесса. А если вы переполняете форму, чтобы компенсировать недостаток материала в другом участке, остановитесь: вы обмениваете дефекты. Снизьте давление, проверьте вентиляцию и найдите источник проблемы с заполнением.
Короткие выстрелы
Неполный впрыск — это деталь, которая не заполнилась полностью. Обычно это связано с ограничением потока, застрявшим воздухом или недостаточным давлением впрыска, и большинство из них решаются изменением технологического процесса: повышением температуры расплава, увеличением скорости впрыска или повышением давления впрыска. Но когда одна полость заполняется, а соседняя испытывает недостаток жидкости, это проблема балансировки литникового канала, и никакая корректировка процесса не исправит несбалансированный литниковый канал. Если в глухом ребре застрял воздух, решение — это вентиляция, а не повышение давления.
Утяжины и пустоты
Углубления и пустоты возникают из-за слишком медленного охлаждения толстых участков, недостаточного давления при прессовании или горячих точек в стали. Инстинктивно кажется, что нужно увеличить давление при прессовании — иногда это немного помогает, а затем можно двигаться дальше. Лучшее решение — уменьшить массу. Выдолбить толстый выступ, чтобы толщина стенки стала равномерной, и углубление исчезло в месте своего возникновения. Мы видели, как упрямые углубления на массивных выступах исчезали в тот момент, когда участок был выдолблен, а время цикла в качестве дополнительного преимущества сокращалось. Увеличение давления при прессовании устраняет симптом; выдолбливание участка решает проблему.
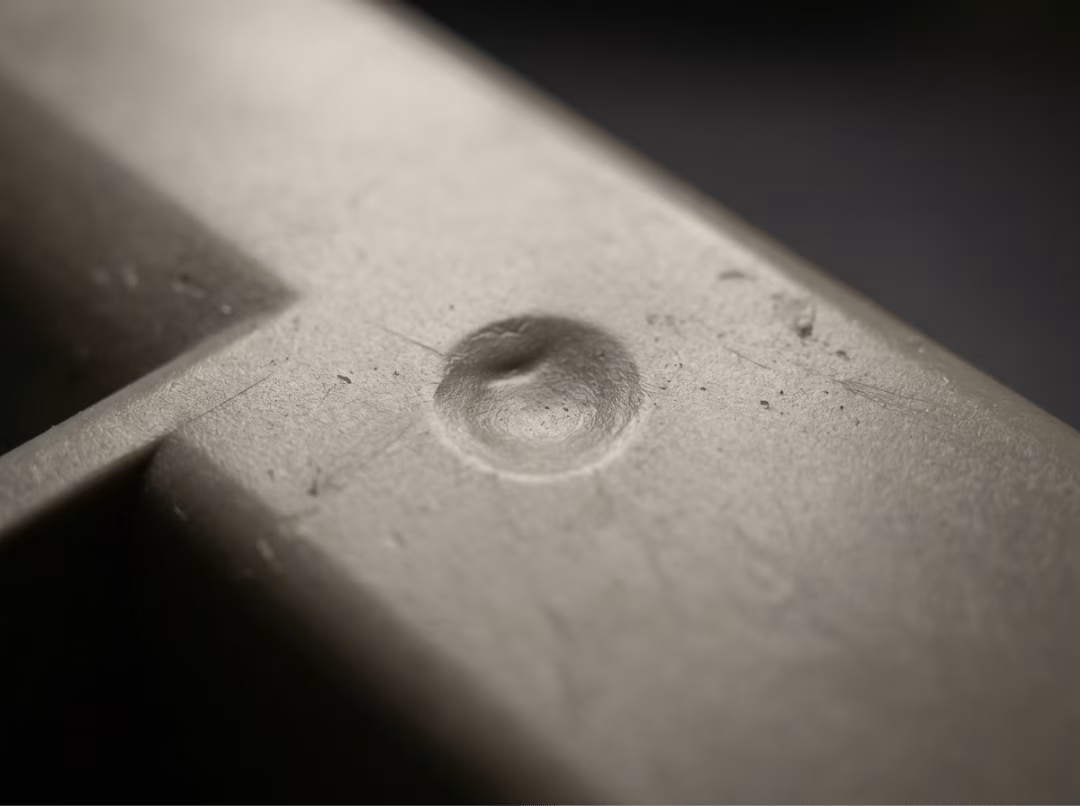
Следы выброса и залипание
Когда деталь царапается, побелевает от напряжения или не отделяется от сердечника, причиной почти всегда является недостаточный уклон, недостаточная текстура или система выталкивания, которая не соответствует геометрии. Увеличение уклона — это конструктивное и постоянное решение. Со стороны инструмента можно увеличить площадь выталкивания, отполировать сердечник или перейти на пневматическое выталкивание. Глубокий, гладкий корпус, который удерживал сердечник под вакуумом, легко отделился после добавления пневматического клапана — более чистое решение, чем загромождение поверхности детали дополнительными штифтами.
коробления
Деформация — это неравномерная усадка, вызывающая отклонение детали от плоскости. Причинами могут быть неравномерное охлаждение, несбалансированные литниковые каналы или разные коэффициенты усадки на толстых и тонких участках. Первым шагом является балансировка контура охлаждения. Там, где сохраняется горячая точка, конформные каналы могут достичь того, чего не могут достичь прямые просверленные линии. Иногда единственный способ выровнять усадку при асимметричной геометрии — это использовать разную температуру для каждой половины пресс-формы.
Остатки ворот и заусенцы
Оставшийся выступ у литника и острый край вокруг него являются следствием геометрии литника и способа отрыва расплава в точке срабатывания давления при формовке. Правильный результат достигается за счет сочетания оснастки и технологического процесса: необходимо выбрать подходящий тип литника и длину контактной площадки для детали, а затем настроить профиль давления выдержки до тех пор, пока литник не застынет чисто, не оставляя выступа, требующего ручной обрезки.
Принцип работы всех шести систем одинаков: исправлять ошибки на этапе проектирования, когда это возможно, на этапе изготовления инструмента, когда это необходимо, и на этапе прессования только тогда, когда проектирование и оснастка уже выполняют свою функцию.
Взаимодействие с производителем пресс-форм до начала резки стали
Самый дешевый способ исправить пресс-форму — это сделать это еще до ее изготовления. После закалки и механической обработки стали каждое изменение происходит медленно и дорого — переделка, новая вставка, потерянная неделя. Именно на этапе проектирования определяются экономические показатели всей оснастки. Изготовитель пресс-форм, обнаруживший проблему с уклоном на этапе проектирования с учетом технологичности конструкции (DFM), предлагает вам решение, которое ничего не стоит. Та же проблема, обнаруженная при первой попытке, требует переделки, за которую вы платите в полном объеме.
Что спросить заранее
Прежде чем совершить покупку, задайте себе следующие вопросы:
- Они предоставляют реальную обратную связь по DFM (проектированию с учетом технологичности конструкции) вашей геометрии? Вам нужна мастерская, которая еще до составления сметы обращает внимание на тонкие стены, сильную тягу и рискованные дефекты, а не та, которая вырезает в точности то, что вы прислали, и позволяет вам обнаружить проблемы на пробном этапе.
- Могут ли они провести моделирование течения расплава? Моделирование проверяет расположение затворов, схему охлаждения и компоновку микросхемы до начала изготовления. Если они не могут или не хотят это делать, вы платите за пробное изготовление.
- В смете указаны тип стали, количество полостей и ожидаемое время цикла? В серьезном предложении указываются конкретные детали. Расплывчатая цифра делает вас уязвимым как с точки зрения качества, так и стоимости.
- Они разработали аналогичные инструменты для вашей отрасли и производства смол? В цехе, где уже работали с нейлоном, армированным стекловолокном, или деталями медицинского назначения, уже известны причины отказов — вы же не будете их этому учить за свой счет.
Как читать цитату
Самая низкая цена редко означает самый дешевый инструмент. За выгодной ценой часто скрывается более мягкая сталь, меньшее количество полостей или допуски, которые начинают изменяться после первых нескольких тысяч выстрелов — и вы платите разницу позже в виде износа, повторной обработки и повышения цены за единицу продукции.
Мы видели, как «дешевая» смета на P20 выиграла тендер, для которого требовалась смола H13. Смола была армирована стекловолокном, инструмент износился уже в первом производственном цикле, размеры сбились, и пластины пришлось перетачивать в середине программы. Экономия с первого дня превратилась в большую сумму к третьему месяцу. В реальной смете механическая обработка, термообработка, текстурирование, пробные запуски и инженерные доработки указаны отдельными позициями — так что вы можете видеть, что именно покупаете, а не просто сравнивать заголовочные цифры.
Почему раннее сотрудничество окупается
Небольшие изменения в конструкции CAD-модели бесплатны. В случае с закаленной сталью такие же изменения обходятся дорого и занимают много времени. Полградуса уклона, перемещение литниковой системы, истончение стенки для равномерного охлаждения — тривиально до резки, но мучительно после. Пригласите специалиста по изготовлению пресс-форм до окончательной доработки геометрии, а не после, и проводите испытания прототипов и опытных образцов, пока сталь еще является лишь идеей, а не безвозвратными затратами. При оценке поставщиков оснастки ищите предприятия, которые рассматривают проверку DFM (проектирование для технологичности производства) как стандартную часть процесса составления сметы, а не как дополнительную опцию — это тот вид высокоточной обработки , который отличает настоящего производственного партнера от предприятия, которое вырезает то, что вы присылаете, и возвращает проблемы после испытаний. Проблемы, которые вы обнаружите при проверке DFM, — это те проблемы, за исправление которых вам не придется платить дважды.
Практические способы создания пресс-формы быстрее и дешевле.
Стоимость пресс-формы контролируется несколькими конкретными факторами: потоком расплава, механической сложностью инструмента и количеством обнаруженных проблем до начала резки стали. Если все эти факторы будут учтены, экономия будет сохраняться на протяжении всего срока службы инструмента.
Сбалансируйте бегуна и систему ворот.
Равномерное заполнение – залог бесперебойной работы многогнездной пресс-формы. Когда одна полость заполняется быстро, а другая испытывает недостаток материала, приходится бороться с пресс-формой при каждом впрыске. Необходимо сбалансировать расположение литниковых каналов и затворов таким образом, чтобы во всех полостях наблюдались одинаковые давление и поток. Выбор между холодными и горячими литниками сводится к объему производства и экономической целесообразности: холодные литники дешевле в изготовлении и проще в обслуживании, но они приводят к перерасходу материала и увеличению времени цикла. Горячие литники стоят дороже на начальном этапе и требуют большего обслуживания, но они уменьшают количество отходов и сокращают время цикла в программах с большим объемом производства.
Инструмент должен быть простым.
Каждый ползунок, подъемник и боковое движение увеличивают стоимость, время выполнения заказа и механизм, который со временем может износиться или выйти из строя. Прежде чем принимать сложный механизм, задайте себе вопрос, не сделает ли его ненужным более продуманная линия разъема — многие подрезы просто исчезают при разном способе разделения детали. Более простые вставки быстрее заменяются, дешевле переделываются и легче поддерживаются в хорошем состоянии в течение длительного производственного цикла.
Моделируйте на ранних этапах, поддерживайте стабильность.
Анализ потока расплава позволяет выявить проблемы с заполнением, охлаждением и деформацией еще до того, как будет отрезан первый литник. Разница между обнаружением проблемы с расположением литникового канала в симуляции и обнаружением ее при первой попытке заключается в стоимости новой вставки и двухнедельном срыве графика. Симуляция заменяет цикл проб и ошибок планом, которому можно доверять. Когда вставки пресс-формы требуют точной доработки, обработка на станках с ЧПУ обеспечивает точность и повторяемость, позволяющие сохранять необходимые размеры.
Одна привычка защищает все последующие этапы процесса: техническое обслуживание. Регулярно очищайте вентиляционные и запорные поверхности. Повторно полируйте и покрывайте изношенные зоны до того, как они начнут ухудшать качество детали. Храните инструмент в защищенном состоянии между производственными циклами. Состояние поверхности полости напрямую влияет на каждую деталь, производимую пресс-формой — для более подробного ознакомления с тем, как стандарты чистовой обработки и выбор методов обработки поверхности влияют на этот результат, полезным справочником станет руководство по чистовой обработке поверхности на станках с ЧПУ . Хорошо обслуживаемая пресс-форма сохраняет свои размерные характеристики гораздо дольше, чем запущенная, а запущенный инструмент незаметно сводит на нет все вложенные в его создание средства.
Часто задаваемые вопросы
В чём разница между сердечником и полостью в литье под давлением?
Полость образует внешнюю поверхность детали; сердечник образует внутреннюю. Полость расположена на неподвижной стороне А и определяет внешнюю поверхность, внешний вид и отделку. Сердечник расположен на подвижной стороне В, содержит систему выталкивания и нагревается сильнее, чем полость, поскольку пластик сжимается и сжимает его при охлаждении.
Почему сердцевина всегда образует внутреннюю часть детали?
Пластик сжимается при охлаждении и сцепляется с любой поверхностью, которую он обволакивает — то есть с сердечником. Установка сердечника на подвижной стороне B позволяет системе выталкивания выталкивать деталь при открытии пресс-формы. Именно поэтому внутренняя геометрия всегда находится на стороне сердечника: деталь должна отделяться от него при каждом впрыске.
Какой угол уклона мне нужен для моей формованной детали?
В качестве базового значения заложите от 0.5 до 2 градусов с каждой стороны, при этом для более глубоких стен потребуется больший уклон. Для текстурированных поверхностей требуется примерно один дополнительный градус уклона на каждые 0.001 дюйма глубины текстуры. Без него текстура будет действовать как цепляющаяся поверхность во время выталкивания и тереться о сталь.
Что такое конформные охлаждающие каналы, и когда их целесообразно использовать?
Конформные каналы охлаждения повторяют контур детали, а не проходят насквозь через сталь, и обычно изготавливаются с помощью 3D-печати металлом. Они оправдывают дополнительные затраты, когда перегрев не удается устранить с помощью обычных просверленных каналов, или когда время цикла достигло плато, и ничто другое не помогает.
Какая сталь лучше всего подходит для стержня в пресс-форме для крупносерийного производства?
H13 — это стандартный выбор для работы в больших объемах, особенно с абразивными или стеклонаполненными смолами. Он сохраняет детализацию и сопротивляется износу гораздо дольше, чем предварительно закаленный P20, что подходит для инструментов, используемых в малых и средних объемах, где не требуется экстремальная износостойкость.
В чём разница между двухпластинчатой и трёхпластинчатой формой?
Двухплитная форма открывается по одной линии разъема — она проще и дешевле в изготовлении. Трехплитная форма добавляет вторую плоскость разъема, что дает большую гибкость в размещении литников, но увеличивает стоимость и добавляет механическую сложность. Используйте трехплитную форму только тогда, когда стратегия литниковой системы действительно этого требует.
Как уменьшить количество усадочных раковин на толстом участке?
Удалите толстый слой материала, чтобы стенка оставалась однородной, а не сопротивлялась давлению раковины. Однородные стенки равномерно охлаждаются, что устраняет проблему с раковиной в корне. В качестве бонуса, удаление этого слоя материала почти всегда сокращает время цикла.
Сколько полостей должна иметь моя пресс-форма для заданного объема производства?
Сопоставьте количество полостей с вашим годовым целевым объемом производства и необходимым для достижения этого объема временем цикла. Большие объемы оправдывают добавление большего количества полостей для снижения себестоимости изделия; малые объемы редко окупают дополнительные затраты на оснастку. Проведите расчеты с вашим изготовителем пресс-форм — больше полостей означает более дорогую оснастку, но стоимость одной детали снижается с увеличением объема производства.
Заключение
В основе любой качественной пресс-формы лежит одно и то же разделение: сердечник образует внутреннюю часть, полость — внешнюю, и все решения, определяющие качество, время цикла и стоимость оснастки, принимаются задолго до начала резки стали. Уклон, охлаждение, выталкивание и усадка — четыре наиболее важных параметра, и каждый из них легко изменить в модели, но дорого исправить в закаленной вставке.
Это главная мысль, пронизывающая всё руководство. Проектируйте массу таким образом, чтобы она не создавала чрезмерного давления вокруг неё. Добавьте уклон в том месте, где деталь должна высвобождаться. Охлаждайте сердечник сильнее всего, потому что он нагревается сильнее всего. И привлеките специалиста по изготовлению пресс-форм заранее, пока изменения ещё ничего не стоят, кроме разговора.
Следующий шаг прост: откройте модель детали, проверьте толщину стенок и уклон каждой грани, которая должна отделиться, и начните консультироваться с изготовителем пресс-форм, прежде чем кто-либо начнет работать со сталью. Проблемы, которые вы решаете на бумаге, — это те проблемы, за которые вам никогда не придется платить дважды.