У вас на столе лежит деталь и чертеж с допуском ±0.01 мм на диаметр отверстия. Возможно, вы сами записали это число. Возможно, оно было на шаблоне, с которого вы начали работу. В любом случае, вы не уверены, необходимо ли это, сколько будет стоить изготовление детали на заготовке, и подходит ли вообще категория «прецизионная обработка» для того, что вы пытаетесь изготовить.
Именно с этого большинство людей и начинают — не с вопроса из учебника, а с конкретной детали и подлинной неуверенности в отношении допуска. Большинство статей на эту тему в этом не помогают. Они дают определение прецизионной обработке, перечисляют станки, каталогизируют материалы и на этом останавливаются. В итоге вы получаете больше терминологии, но не улучшаете своё собственное суждение о допуске.
Эта статья построена вокруг вопроса оценки качества. Что на самом деле считается высокоточной обработкой. Когда деталь действительно нуждается в ней, а когда нет. Что повышает стоимость — и почему одно неверное указание на элемент может поднять стоимость простой детали на совершенно другой уровень. И как избежать переплаты за точность, которая никогда не была необходима детали.
Что такое прецизионная обработка с ЧПУ?
Высокоточная обработка на станках с ЧПУ — это обработка с ЧПУ, выполняемая с соблюдением допусков и повторяемости, которые невозможно обеспечить при обычной механической обработке. Это определение является точным, но неполным без подтверждающих его цифр.
Обычная обработка на станках с ЧПУ обеспечивает точность примерно ±0.1 мм без особых трудностей. Для высокоточной обработки требуется точность ±0.025 мм и более. Для наиболее сложных элементов — обоймы подшипника, полости, вырезанной электроэрозионным методом, шлифованной шейки вала — допуски достигают нескольких микрон: ±0.002 мм или лучше. Разница между ±0.1 мм и ±0.025 мм может показаться незначительной. На практике же она разделяет два совершенно разных мира: возможности станка, управление процессом, время цикла и стоимость.
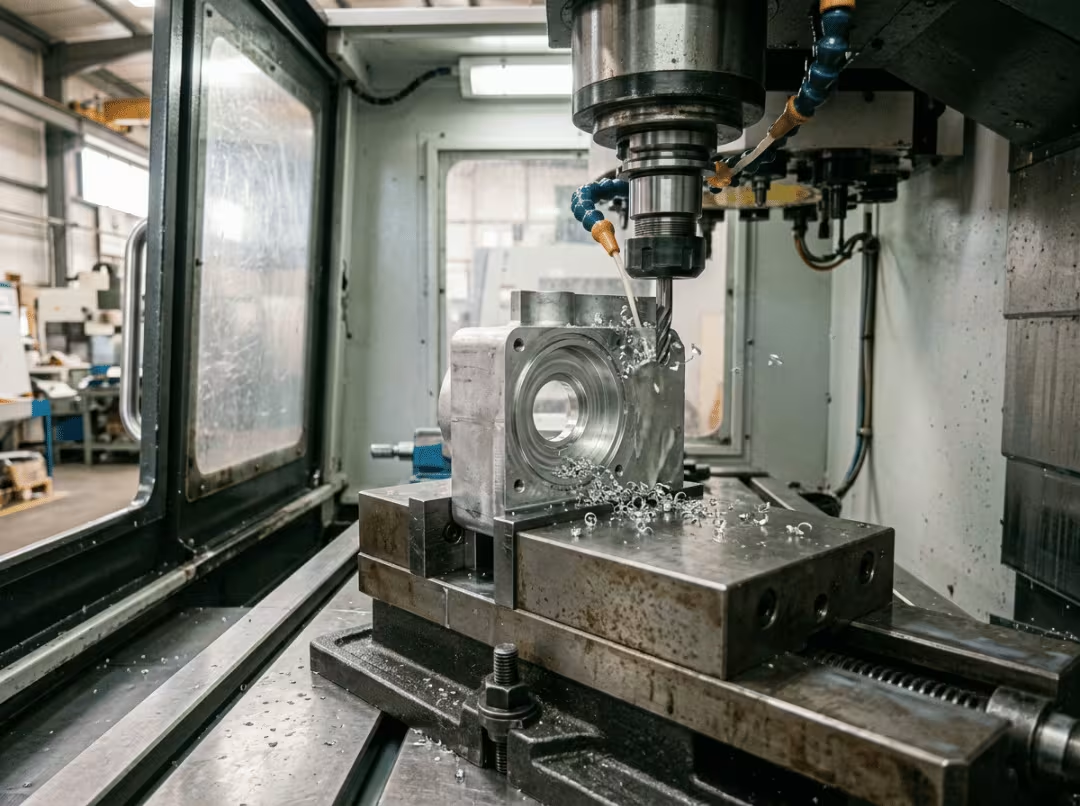
Точность — это не одно число. Это совокупность требований, предъявляемых к детали: диапазон допусков для критически важных элементов, стабильная повторяемость по всей производственной партии и требуемая функциональность чистота поверхности. Иногда цех может случайно достичь жестких допусков. Это не прецизионная обработка. Точность означает, что 5,000-я деталь имеет те же размеры, что и первая — за счет износа инструмента, температурных колебаний и различий в партиях материала. Именно за эту надежность вы платите, и она не достигается за счет использования тех же станков или тех же технологических процессов, что и при обычной обработке.
Прежде чем продолжить, стоит прояснить одно различие: допуск и качество поверхности — это не одно и то же, и их смешение — верный способ завысить требования к обоим параметрам. Допуск — это размер, то есть насколько близко деталь находится к целевому размеру. Качество поверхности — это текстура, то есть насколько гладкая поверхность, измеряемая в Ra. Деталь может иметь допуск ±0.005 мм по диаметру отверстия и при этом быть слишком шероховатой для надежной герметизации. Полированная поверхность может выглядеть идеально и все равно не пройти проверку размеров. Они контролируются различными операциями и имеют разные затраты. Указание одного не подразумевает другого.
Высокоточная обработка против стандартной обработки на станках с ЧПУ.
Граница между стандартной и прецизионной обработкой — это не градиент, а порог. Ниже него универсальные станки, стандартные системы управления процессом и выборочный контроль позволяют выполнять работу с меньшими затратами и более быстрыми циклами. Выше него более жесткие требования вынуждают к совершенно иному подходу: более жесткие станки, термостабильные среды, дополнительные этапы финишной обработки и контроль, документирующий каждую критически важную деталь, а не ограничивающийся выборочной проверкой нескольких.
|
фактор |
Стандартная обработка с ЧПУ |
Точная обработка с ЧПУ |
|---|---|---|
|
Типичная толерантность |
±0.1 мм |
±0.025 мм и плотнее |
|
Ориентация на повторяемость |
Средняя |
Критически важен для всей партии. |
|
Инспекция |
Выборочные проверки |
Документально подтверждено, часто на 100%. |
|
Класс машины |
Общее назначение |
Жесткий, термостойкий, калиброванный |
|
Относительная стоимость |
Низкая |
Выше — и масштабируется в зависимости от плотности. |
Граница определяется самой деталью, а не этикеткой поставщика. Форсунка топливного инжектора является прецизионной деталью независимо от того, в каком цехе она изготовлена. Кронштейн конструкции не является прецизионной деталью только потому, что его изготовил прецизионный цех. На практике указание допусков на чертеже является более надежным индикатором, чем любое маркетинговое описание. Сначала изучите чертеж.
Когда детали действительно требуется прецизионная механическая обработка?
Не каждая деталь требует высокоточной обработки, и указание её по умолчанию — один из самых верных способов потратить деньги впустую, не улучшая качество. Жесткие допуски создают ощущение безопасности. Но они не бесплатны. Прежде чем приступить к высокоточной обработке детали, полезно ответить на три конкретных вопроса.
Сопрягается ли данная деталь с другим компонентом, обеспечивает ли герметизацию или служит опорой для него? Отверстия для подшипников, запрессованные соединения, уплотнительные поверхности и опорные поверхности — все это имеет реальные последствия, если их размеры смещаются. Золотник гидравлического клапана, плотно прилегающий с точностью ±0.01 мм, будет протекать с точностью ±0.05 мм. Отверстие для подшипника, увеличенное на 0.03 мм, будет сидеть неплотно и выйдет из строя из-за усталости. Когда другой компонент зависит от размеров детали, эта деталь требует строгого контроля.
Заметно ли ухудшается функциональность за пределами узкого диапазона? Некоторые размеры могут существенно изменяться, прежде чем что-либо сломается или выйдет из строя. Другие выходят из строя в тот момент, когда выходят за пределы узкого диапазона. Это вопрос проектирования, а не обработки — и на него стоит ответить, рассматривая каждую деталь отдельно, а не применяя единый допуск ко всему чертежу.
Требует ли отрасль документального подтверждения соответствия? Детали для аэрокосмической и медицинской промышленности часто имеют требования к допускам и контролю качества, которые существуют независимо от функциональных потребностей. Когда нормативная документация является частью конечного продукта, точный контроль технологического процесса становится частью работы независимо от того, требуют ли этого геометрические особенности элемента.
Геометрия также служит ориентиром. Тонкая стенка, склонная к деформации, плотно прилегающее отверстие, уплотнительная поверхность или элементы, которые должны сохранять положение относительно друг друга в сложной детали — все это указывает на необходимость точности. Декоративная крышка, не несущая конструкция, сквозное отверстие, обеспечивающее зазор, а не местоположение — все это должно быть выполнено по стандартной технологии и с учетом стандартной стоимости.
Наиболее важный практический момент здесь заключается в том, что для большинства деталей требуется точность по двум или трем параметрам — но не везде. Валу может потребоваться контролируемая опорная шейка и малый шаг резьбы, в то время как все остальные размеры могут соответствовать общему допуску. Корпусу может потребоваться точное отверстие и уплотнительная поверхность, в то время как монтажные отверстия должны быть с зазором, а внешний профиль — декоративным. Определение того, какие параметры имеют функциональное значение, и затяжка только этих параметров — это то, где происходит большая часть контроля затрат еще до того, как чертеж будет отправлен на коммерческое предложение.
Что определяет точность и стоимость
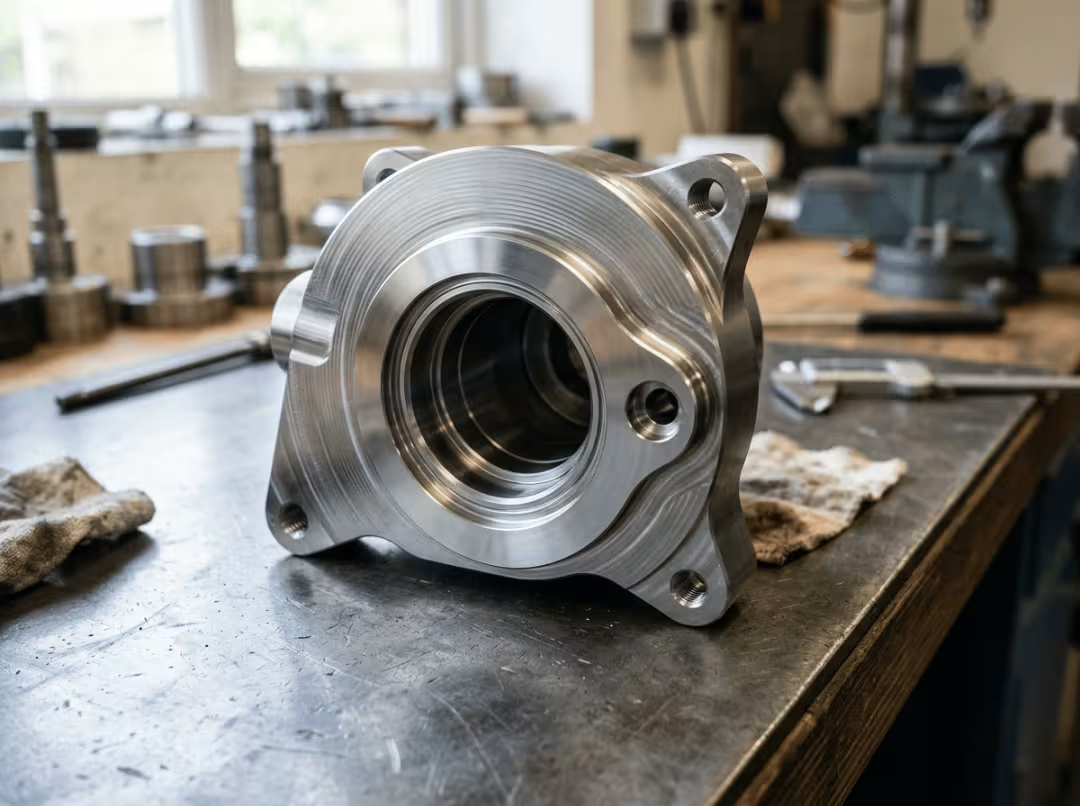
Точная механическая обработка обходится дороже, чем стандартная. Однако стоимость не возрастает пропорционально допуску — она увеличивается по мере приближения допусков к пределам данного процесса. Переход от ±0.1 мм к ±0.05 мм может незначительно увеличить стоимость. Переход от ±0.02 мм к ±0.01 мм может потребовать другого станка, дополнительного шлифовального прохода, полного отчета о проверке на координатно-измерительной машине и замедления цикла обработки. Тот же пропорциональный шаг, но совершенно другой результат по стоимости.
На этот накопительный эффект влияют несколько факторов, и понимание их помогает увидеть, откуда берутся затраты, и на какой фактор вы можете повлиять.
Диапазон допусков. По мере сужения диапазона допусков, резание становится легче, подача уменьшается, а технологические окна сужаются. В какой-то момент операция резки перестает надежно удерживать заданный диапазон, и добавляется этап чистовой обработки — шлифовка, электроэрозионная обработка или прецизионное расточное сверление. Каждый этап увеличивает время, стоимость оборудования и наладку. Как правило, они происходят одновременно.
Поведение материала. Нержавеющая сталь упрочняется при задержке инструмента — кратковременная задержка во время прохода может упрочнить поверхность настолько, что изменится последующая резка. Титан удерживает тепло и упруго возвращается в исходное положение после отпускания инструмента, что затрудняет прогнозирование размеров. Алюминий в более мягкой термообработке может заедать и оставлять наросты на режущей кромке инструмента, влияя на качество поверхности и размеры элементов. Эти особенности не исчезают при более жестких допусках — они становятся проблемами, которые необходимо учитывать при проектировании технологического процесса.
Жесткость станка и термостойкость. Любое изгибание конструкции станка под нагрузкой приводит к дефектам в детали, проявляющимся в виде погрешности позиционирования. Любой температурный градиент — между моментом прогрева станка и достижением установившегося состояния, между прохладным утром и теплым днем — вызывает смещение. При обработке с точностью ±0.1 мм эти эффекты в значительной степени исчезают в пределах допустимого диапазона. При обработке с точностью ±0.01 мм изменение температуры окружающей среды на 5°C в цехе может привести к выходу детали за пределы допустимых значений. Прецизионные станки изготавливаются и обслуживаются специально для обеспечения стабильности размеров в таких условиях, и их эксплуатация обходится дороже.
Количество переналадок. Каждый раз, когда деталь снимается с зажима, перемещается и снова фиксируется, в процесс вносится ошибка выравнивания. На простой призматической детали с элементами на одной грани это может не иметь значения. На детали с жесткими позиционными соотношениями между элементами на нескольких гранях — или между точеным диаметром и фрезерованным поперечным отверстием — каждый переход между переналадками является потенциальным источником ошибки, которая накапливается. Жесткие допуски между элементами часто вынуждают использовать стратегию одной переналадки: 5-осевая обработка, токарно-фрезерная обработка или тщательно выверенный набор операций, минимизирующих перепозиционирование.
Отклонение инструмента. Длинная концевая фреза, входящая в глубокий карман, не является жесткой системой. Она изгибается под нагрузкой при резании, и это отклонение отражается на детали в виде погрешности размеров стенок и углов кармана. Управление отклонением с жесткими допусками означает более легкую обработку, больше проходов и более длительное время цикла — все это отражается в смете.
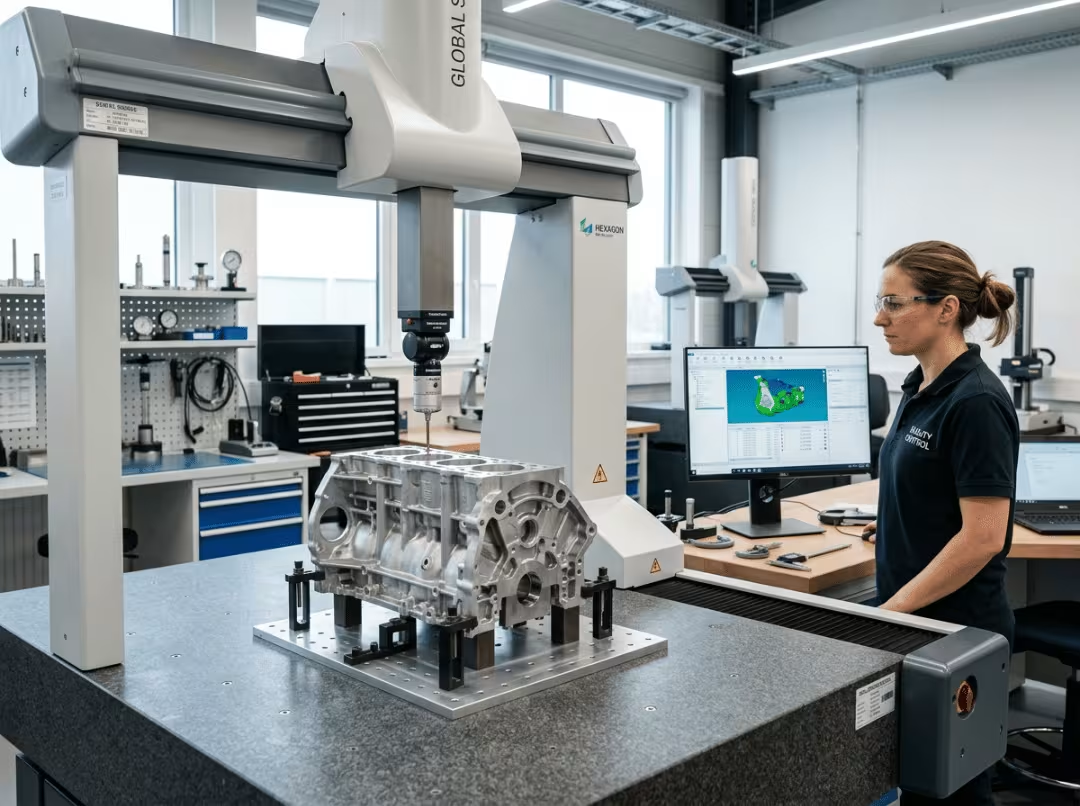
Нагрузка на контроль качества. Высокоточная работа не заканчивается с падением последней стружки. Измерения на координатно-измерительной машине, отчеты о проверке первого образца, записи о прослеживаемости и документация об утверждении — это реальные трудозатраты, которые должны быть учтены при расчете стоимости. В регулируемых отраслях промышленности пакет услуг по контролю качества иногда занимает больше времени, чем сама обработка.
|
Драйвер затрат |
Почему это повышает стоимость |
|---|---|
|
Диапазон допуска |
Более медленная резка, дополнительные этапы финишной обработки, более тщательный контроль. |
|
Материальное поведение |
Процессы упрочнения при деформации, нагрева и пружинения требуют более жесткого контроля. |
|
Жесткость машины / тепловые характеристики |
Высокоточные станки стоят дороже и работают в более жестких условиях. |
|
Количество настроек |
Каждое изменение положения приводит к ошибкам выравнивания и увеличению трудозатрат. |
|
Отклонение инструмента |
Для глубоких или узких профилей требуются более легкие и медленные разрезы. |
|
Нагрузка на инспекцию |
Время работы КИМ, документация, отслеживаемость |
Эти факторы не складываются — они умножаются. Жесткий допуск на титановую деталь, изготовленную в глубоком углублении, требующий документально подтвержденного отчета о первом образце, в регулируемой отрасли — это тот случай, когда цены достигают уровня, который удивляет тех, кто ожидал лишь «жесткого допуска». Каждый фактор усиливает другие. Зная это, можно отследить переменную, которую можно реально изменить: часто это некритичный допуск, который был жестким по привычке, а не по функциональности.
Если вы хотите получить объективную картину того, откуда на самом деле берутся затраты на изготовление детали, то анализ DFM (проектирование для производства) до начала работ стоит больше, чем оценка стоимости после завершения. Именно для таких обсуждений и предназначены услуги ЧПУ-обработки от Essengold .
Станки с ЧПУ, используемые в высокоточной обработке.
Эти станки не являются просто альтернативами в списке. Каждый из них заслуживает своего места, решая конкретную задачу обеспечения точности, с которой другие справляются хуже или не могут справиться вообще.
Фрезерование на станках с ЧПУ позволяет обрабатывать призматические и сложные трехмерные элементы — корпуса подшипников, корпуса коллекторов, кронштейны с узкими отверстиями. Ключевыми факторами точности являются жесткость станка и качество шпинделя. Хорошо обслуживаемый, термостабильный вертикальный обрабатывающий центр обеспечивает точное позиционирование, в то время как более легкий станок сместился бы под нагрузкой. Для деталей, где множество элементов должны точно соотноситься друг с другом на нескольких поверхностях, услуга фрезерования на станках с ЧПУ от Essengold охватывает диапазон от простых пластин до сложных многогранных компонентов с высокой точностью.
Токарная обработка на станках с ЧПУ обеспечивает концентричность, цилиндричность и чистоту поверхности вращающихся деталей. Токарный станок позволяет получить настоящий цилиндр с такой чистотой и округлостью, которых невозможно достичь фрезерованием на той же геометрии. Токарная обработка на станках швейцарского типа позволяет обрабатывать тонкие детали вблизи зоны резания и обеспечивает точность, которую теряют более длинные, неподдерживаемые конструкции — именно поэтому прецизионные валы малого диаметра, штифты и медицинские компоненты часто обрабатываются на швейцарских станках. Услуги токарной обработки на станках с ЧПУ от Essengold включают в себя изготовление валов, фитингов и высокоточных токарных деталей.
Шлифовка на станках с ЧПУ — это процесс, позволяющий добиться допусков и качества поверхности, которые невозможно надежно обеспечить при обычной резке. Зачастую это также единственный практический подход для полностью закаленных материалов, где твердосплавная концевая фреза будет деформироваться или изнашиваться с такой скоростью, что контроль размеров станет невозможным. Когда для элемента требуется точность ±0.002 мм или зеркальная поверхность, он отправляется на шлифовальный станок после фрезерования или токарной обработки.
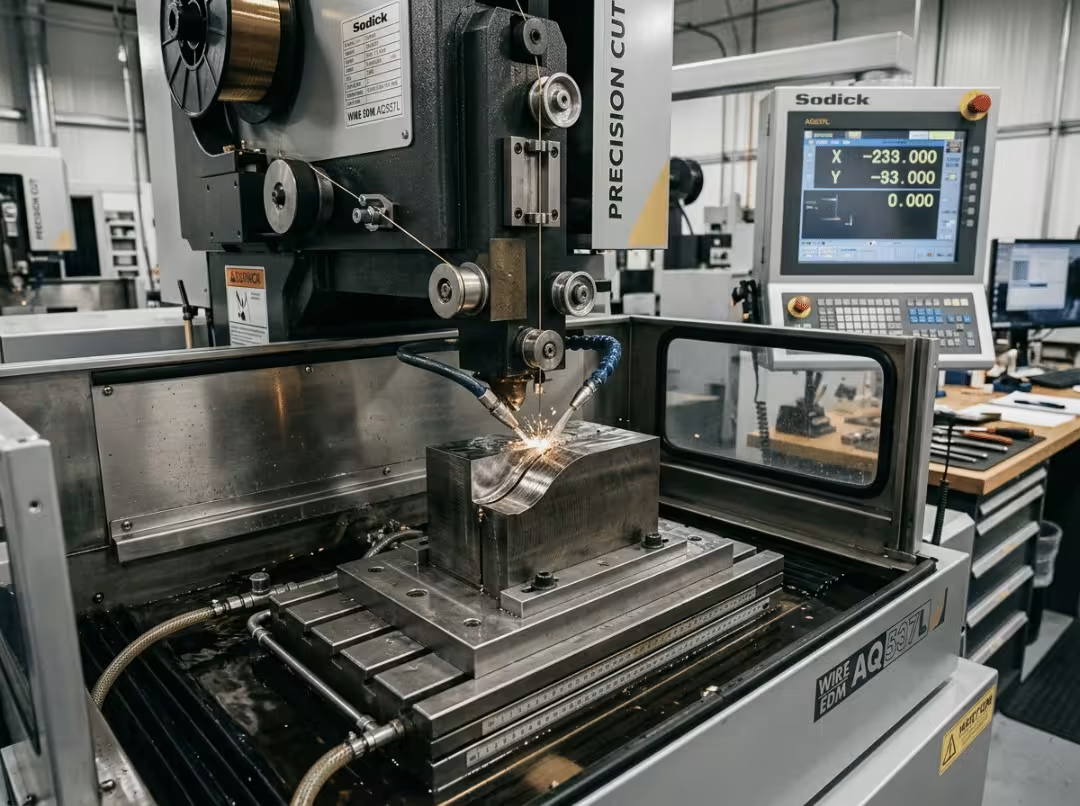
Электроэрозионная обработка (ЭЭО) — проволочной и погружной — применяется для работ, где контактное усилие разрушает деталь или где геометрия режущего инструмента является пределом. Обработка штамповочного блока из инструментальной стали D2 с твердостью 60 HRC — это не фрезерная обработка с жесткими допусками, а электроэрозионная обработка. Острый внутренний радиус скругления 0.1 мм геометрически невозможен при использовании круглого резца; это обычная практика при погружной ЭЭО. Проволочная ЭЭО обеспечивает точность ±0.002 мм на сквозных профилях и вырезает контуры, которые ни один физический инструмент не смог бы чисто обвести.
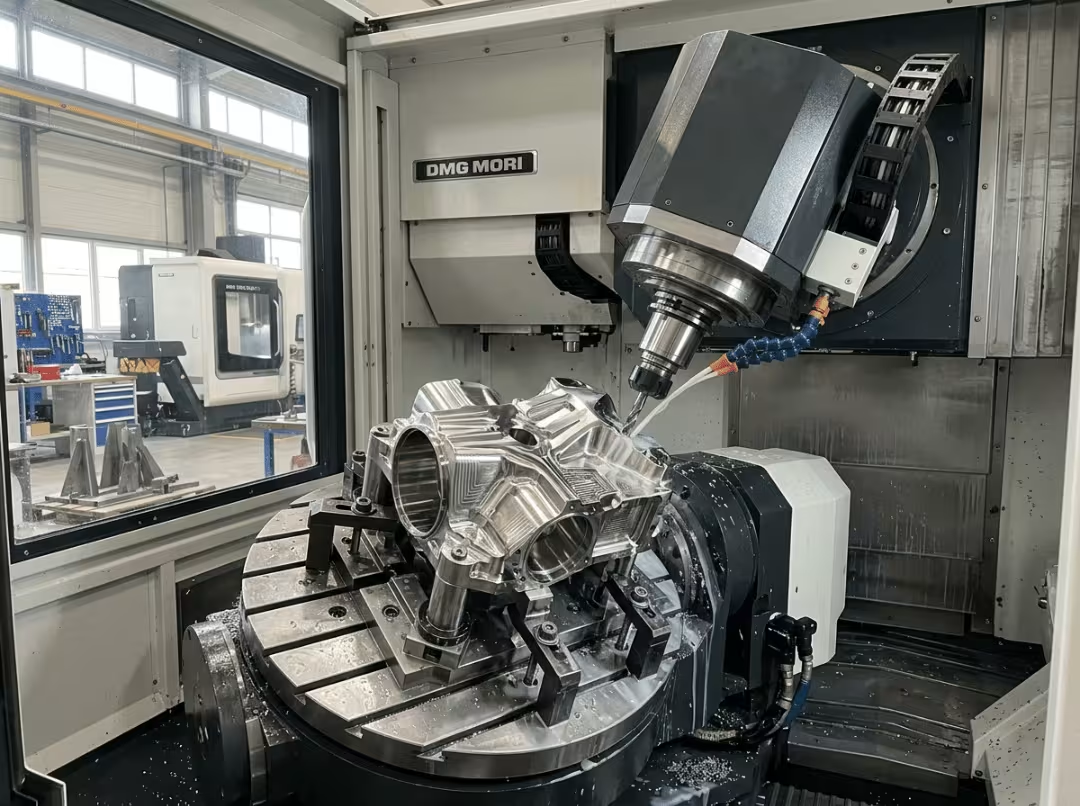
Пятиосевые и токарно-фрезерные станки обеспечивают точность за счет сокращения времени на переналадку. Сложная деталь, для обработки которой на трехосевом станке потребовалось бы четыре отдельные переналадки — каждая из которых вносит неопределенность в выравнивание — часто может быть обработана на пятиосевом центрирующем или токарно-фрезерном станке за одну переналадку. Эта единственная переналадка исключает накопленную ошибку многократных перемещений, поэтому эти станки доминируют в аэрокосмической и медицинской отраслях, где точность до мельчайших деталей имеет первостепенное значение. Для деталей, сочетающих вращательные и призматические элементы с плотными пространственными соотношениями, токарно-фрезерная обработка в Essengold позволяет обрабатывать деталь за одну переналадку от начала до конца.
Контроль качества — это часть процесса, а не заключительная проверка. Измерения с помощью координатно-измерительной машины и внутрипроизводственная калибровка — это не административные этапы, а то, что отличает детали, которые, вероятно, соответствуют техническим требованиям, от деталей, соответствие которым подтверждено. При выполнении высокоточных работ измерения являются неотъемлемой частью рабочего процесса.
Материалы для прецизионной обработки с ЧПУ
Выбор материала устанавливает верхний предел достижимой точности и качества обработки еще до первого распила. Выбор материала также частично подразумевает выбор диапазона допусков, которые вы можете надежно соблюдать.
Среди металлов:
- Алюминий (6061, 7075) Станки работают быстро и без особых трудностей выдерживают жесткие допуски. Проблемы связаны с образованием заусенцев и налипанием смолы при более мягкой термообработке — и то, и другое влияет на качество поверхности больше, чем на точность размеров.
- Нержавеющая сталь (303, 304, 316, 17-4 PH) Это требует тщательного контакта инструмента с поверхностью и контроля температуры. Основной риск, связанный с точностью, заключается в упрочнении материала во время резки; инструмент, остановившийся в середине прохода, может изменить поверхность настолько, что это повлияет на следующую операцию.
- Сталь (1045, 4140, A2, D2) Диапазон характеристик очень широк. Более мягкие марки стали обрабатываются без проблем. Твердые инструментальные стали — любые с твердостью выше примерно 40 HRC — обычно требуют шлифовки или электроэрозионной обработки для деталей с жесткими допусками.
- Титан (Ти-6Ал-4В) Он удерживает тепло и упруго возвращается в исходное положение после резки, что усложняет контроль размеров. Работа с титаном с жесткими допусками требует консервативных параметров, хорошей подачи охлаждающей жидкости и терпения.
- Латунь и медь Медь хорошо поддается обработке и легко обрабатывается с высокой точностью. Отражательная способность меди — это проблема лазерной обработки, а не механической обработки.
Конструкционные пластмассы накладывают различные ограничения:
- ПОМ (Делрин/Ацеталь) Это наиболее стабильный по размерам распространенный пластик и разумный выбор для точной обработки.
- PEEK Обладает высокой точностью изготовления, но чувствителен к нагреву и внутренним напряжениям в процессе обработки.
- PTFE Он мягкий и склонен к ползучести — достижимы жесткие допуски, но требуют осторожности.
- нейлон поглощает влагу и может изменять свои размеры после обработки, что важно для деталей с долгосрочными требованиями к допускам.
- Акрил Обладает хорошей обработкой, но хрупкий и чувствительный к нагреву.
|
Материал |
Учет точности |
Типичное применение |
|---|---|---|
|
Алюминий 6061 / 7075 |
Удобно крепко держать; остерегайтесь заусенцев и налипания смолы. |
Корпуса, кронштейны, аэрокосмические конструкции |
|
Stainless 303/304/316/17-4 |
Упрочнение при деформации и управление тепловыми процессами |
Фитинги, медицинские, морские |
|
Сталь 1045/4140/A2/D2 |
Сложные породы дерева подталкивают к шлифовке или электроэрозионной обработке. |
Валы, штампы, оснастка |
|
Титан Ти-6Ал-4В |
Сохранение тепла и упругое восстановление |
Аэрокосмическая промышленность, имплантаты |
|
Латунь / медь |
Отличная обрабатываемость |
Разъемы, электрические компоненты |
|
PEEK/POM/PTFE/Нейлон/Акрил |
Чувствительность к теплу, влажность, стабильность во времени. |
Уплотнения, втулки, изоляторы |
Один важный момент, касающийся пластиковых деталей с жесткими долговременными допусками: некоторые виды пластика продолжают деформироваться после обработки на станке. Нейлон впитывает влагу из воздуха в течение нескольких дней или недель. Материалы, подвергнутые термической обработке, такие как PEEK или акрил, могут изменять свои размеры по мере снятия остаточных напряжений. Размеры, полученные после обработки, не всегда соответствуют размерам, которые деталь будет сохранять в процессе эксплуатации. Если это важно для вашего применения, следует обратить на это внимание до выбора материала, а не после первой проверки.
Как избежать чрезмерного завышения допусков
Завышенные допуски — одни из самых распространенных и дорогостоящих ошибок, встречающихся на производственных чертежах. Они редко являются результатом подлинного инженерного анализа — они возникают из-за осторожности, использования шаблонов и допусков, унаследованных от старых чертежей, которые никто не подвергал сомнению. Жесткое значение, скопированное из предыдущего проекта и примененное к элементу, который в этом не нуждается, незаметно увеличивает стоимость на протяжении всего срока службы детали.
Избыточное определение технических характеристик — это проблема проектирования. Оно не улучшает качество, а повышает стоимость и часто увеличивает сроки выполнения заказа, не принося никакой функциональной выгоды.
Несколько правил дисциплины помогают держать это под контролем.
Затягивать следует только те элементы, которые сопрягаются, герметизируются или фиксируются. Все остальные размеры могут оставаться в пределах общего допуска. Если от размера не зависит ни один сопрягаемый компонент, нет функции герметизации, требующей плотной посадки, и нет роли фиксации в сборке, то указание на затяжку не требуется. По умолчанию должен использоваться стандартный допуск, пока не появится конкретная функциональная причина для затяжки.
Для некритических размеров используйте общий блок допусков. Стандарт ISO 2768 или эквивалентный блок допусков охватывает все, что не требует индивидуального контроля. Указание допусков ±0.01 мм на двенадцати элементах, когда три из них фактически определяют посадку и функциональность, означает оплату услуг высокоточной обработки девяти элементов, которые в этом никогда не нуждались.
Указывайте чистоту поверхности только там, где это требуется по назначению. Значение Ra 0.8 мкм на уплотнительной поверхности имеет смысл. Значение Ra 0.8 мкм на задней поверхности кронштейна, который ни с чем не соединяется, не имеет смысла и приводит к дополнительным расходам.
Подвергайте сомнению каждое точное указание, унаследованное от более старого чертежа. Многие допуски сохраняются на чертежах не потому, что они по-прежнему необходимы, а потому, что никто их не пересматривал. При адаптации существующего чертежа рассматривайте каждое точное значение как открытый вопрос: какую функцию оно выполняет, и сохраняется ли эта функция в новой конструкции?
Разницу в стоимости легко проиллюстрировать. Рассмотрим небольшой алюминиевый корпус с двенадцатью размерами. Указание точности ±0.01 мм повсюду, поскольку это показалось достаточно точным, означает, что каждая деталь обработана, проверена и задокументирована в соответствии со стандартами точности. Усиление точности трех действительно важных параметров — диаметра отверстия для подшипника, диаметра уплотнительной поверхности и отверстия для установочного штифта — и сохранение точности остальных девяти параметров на уровне ±0.1 мм означает тот же функциональный результат при значительно меньших затратах. Деталь работает идентично. Чертежи же сильно отличаются.
Наиболее надежный способ выявить излишние требования на ранней стадии — это проверка DFM (проектирование для производства) до утверждения чертежа. Опытный партнер по механической обработке может определить, какие из указанных параметров приводят к увеличению стоимости, а какие можно упростить без ущерба для функциональности. Этот разговор стоит провести в CAD-системе, а не после того, как первая партия продукции принесет неожиданные результаты.
Отрасли и приложения
Высокоточная механическая обработка применяется везде, где функциональность детали выходит за рамки узких размерных ограничений. Отрасль здесь второстепенна. Важны именно функциональные требования.
Аэрокосмические компоненты — конструкционные элементы, корпуса турбин, кожухи авионики — имеют жесткие допуски отчасти потому, что этого требует геометрия, а отчасти потому, что документация, подтверждающая соответствие, является договорным требованием. И механическая обработка, и контроль качества являются частью конечного продукта.
Для изготовления медицинских изделий и имплантатов требуется точность, отчасти из-за соответствия размерам и функциональности, а отчасти потому, что элемент, расположенный внутри тела, не имеет запаса прочности для накопления ошибок. В данном случае важна однократная обработка, поскольку каждое изменение положения является потенциальным источником смещения между элементами, которые должны точно соответствовать друг другу.
В автомобильной промышленности прецизионные детали — компоненты топливной системы, интерфейсы трансмиссии, корпуса двигателей — сочетают в себе жесткие функциональные допуски с требованиями к объему производства. Допуск, сохраняющийся на первых тысяче деталей и отклоняющийся на десятитысячной, является гарантийным случаем, а не допустимым отклонением в процессе производства.
При изготовлении корпусов для электронных компонентов, радиаторов и корпусов разъемов требуется высокая точность сопряжения и посадочных поверхностей, где от нескольких сотых долей миллиметра зависит правильность сборки компонентов или возникновение проблем в процессе эксплуатации.
Общим для этих применений является не отраслевая категория, а функциональная характеристика: где-то в детали допуск является несущим. В этом и заключается общая черта.
Как выбрать партнера для высокоточной обработки на станках с ЧПУ
Правильный вопрос, который следует задать потенциальному партнеру по прецизионной обработке, — не «какие допуски вы можете обеспечить?». У каждого предприятия есть готовые цифры на этот счет. Лучше спросить: «можете ли вы показать мне данные проверки первого образца в сравнении с чертежом, выполненным на недавнем заказе?» Это отличает заявленные возможности от маркетингового заявления.
Несколько пунктов оценки, которые подтверждаются на практике:
- Доказательства, полученные в ходе инспекций, а не просто заявления о возможностях. Отчет КИМ, составленный на основе реального производственного чертежа, более информативен, чем указанный предел допуска. Если цех не может легко это продемонстрировать, это уже информация.
- Оптимальное сочетание технологических процессов под одной крышей. Деталь, проходящая через этапы фрезерования, токарной обработки, шлифования и электроэрозионной обработки у трех разных поставщиков, на каждом этапе обработки обнаруживает ошибки выравнивания. Партнер, обладающий полным спектром технологического процесса, контролирует размерную цепочку на всех этапах.
- Реальная метрологическая инфраструктура. Наличие возможностей координатно-измерительной машины, документированная проверка первого образца и прослеживаемые записи о калибровке — вот что отличает "вероятно, соответствует спецификации" от "подтверждено соответствие спецификации".
- Соответствующие сертификаты. ISO 9001 устанавливает базовые стандарты системы управления качеством. AS9100 важен для аэрокосмической отрасли. В медицинской сфере действуют свои требования. Сертификацию следует сопоставлять с областью применения детали.
- Проактивное взаимодействие в области проектирования, производства и монтажа. Партнер, который, изучив ваш чертеж, выявит ключевые детали, влияющие на стоимость, и задастся вопросом, являются ли они функционально необходимыми, демонстрирует именно тот инженерный подход, который вам нужен. Партнер же, который просто цитирует чертеж без комментариев — особенно если на чертеже явно завышены технические характеристики — таковым не является.
- Подтвержденный опыт работы с материалами. У цеха должна быть история производства именно вашего сплава или пластика, а не разработка параметров технологического процесса на основе ваших деталей.
Для прототипов, мелкосерийного производства высокоточных изделий и смешанных технологических процессов — деталей, требующих фрезерования, токарной обработки и шлифовки в скоординированной последовательности — сотрудничество с компетентным партнером, как правило, экономически более выгодно, чем попытка создать такие возможности собственными силами. Услуги Essengold по обработке на станках с ЧПУ включают фрезерование, токарную обработку, фрезерование-токарный контроль и высокоточный контроль качества металлов и конструкционных пластмасс, при этом в процесс включен анализ DFM (проектирование для производства), что позволяет решить вопросы стоимости до начала обработки.
FAQ
Какой допуск считается допуском при прецизионной обработке?
Рабочий порог составляет ±0.025 мм, что отделяет высокоточную обработку от обычной обработки на станках с ЧПУ, где этот показатель составляет примерно ±0.1 мм. Шлифовка и электроэрозионная обработка достигают точности в один микрон — ±0.002 мм и еще более высокой для критически важных элементов. Правильное решение для любой конкретной детали зависит от процесса, материала и геометрии.
Дороже ли прецизионная обработка, чем стандартная обработка на станках с ЧПУ?
Да, и увеличение затрат непропорционально. Цены остаются близкими к стандартным до тех пор, пока допуски не приблизятся к пределам процесса, а затем резко растут, поскольку ужесточение параметров приводит к замедлению операций, дополнительным этапам финишной обработки и более интенсивному контролю. Контроль затрат означает ужесточение только тех параметров, которые действительно в этом нуждаются.
В чём разница между допуском и качеством поверхности?
Допуск — это размерный допуск: насколько близко деталь к заданному размеру. Качество поверхности — это текстура: насколько гладкая поверхность, измеряемая в Ra. Деталь может пройти проверку размеров, но при этом быть слишком шероховатой для применения в качестве герметика. Это отдельные спецификации, контролируемые различными операциями, и их цена определяется отдельно.
Как мне узнать, нуждается ли моя деталь в высокоточной механической обработке?
Три вопроса помогут: Сопрягается ли деталь с другим компонентом, герметизируется ли она с ним или фиксируется ли он? Заметно ли ухудшается ее функциональность за пределами узкой зоны? Требует ли ваша отрасль документированного соответствия? Положительный ответ хотя бы на один из этих вопросов указывает на необходимость высокоточной обработки данной детали. Отрицательный ответ по всем трем вопросам обычно означает, что стандартная механическая обработка является более подходящим и дешевым вариантом.
Какой процесс ЧПУ обеспечивает самые жесткие допуски?
Шлифовка и электроэрозионная обработка обеспечивают самые жесткие допуски для критически важных элементов — в пределах одного микрона на шлифованных поверхностях и ±0.002 мм на профилях, полученных электроэрозионной обработкой проволокой. Фрезерование и токарная обработка надежно справляются с задачами общей точности до ±0.025 мм. Самые сложные задачи обычно включают резку до формы, близкой к окончательной, на фрезерном или токарном станке, а затем чистовую обработку на шлифовальном станке или электроэрозионном станке.
Возможна ли прецизионная обработка пластмасс?
Да, с оговорками. Полиоксиметилен (ПОМ) — наиболее стабильный по размерам распространенный пластик для точной обработки. Политетрафторэтилен (ПТФЭ) и нейлон мягче и менее предсказуемы при жестких допусках. Основными рисками являются чувствительность к нагреву во время резки и изменение размеров после нее, особенно поглощение влаги нейлоном. Для долговременных допусков стабильность материала в процессе эксплуатации имеет такое же значение, как и измерения после обработки.
Как снизить стоимость детали, изготовленной методом высокоточной механической обработки?
Затягивайте только те элементы, которые соединяются, герметизируются или фиксируются. Примените общий допуск, например, ISO 2768, ко всему остальному. Указывайте тонкую обработку поверхности только там, где этого требует функциональность. Проверьте каждое указание на затяжку на предмет актуальности с точки зрения функциональности. Затем запросите проверку DFM (проектирование для производства) — проще всего снизить затраты до отправки чертежа, а не после получения предложения.
Закрытие
Высокоточная обработка на станках с ЧПУ — это осознанный выбор, а не разумное решение по умолчанию для всего, что требует точности. Отношение к каждой детали как к высокоточной — это путь к переплате за проекты. Отношение к действительно важной детали как к обычной — это путь к провалу.
Четыре переменные — допуск, материал, наладка и контроль качества — определяют стоимость прецизионной обработки, и они скорее суммируются, чем увеличиваются. Как только вы поймете, какие из них влияют на конкретную деталь, стоимость перестанет быть неожиданностью и станет чем-то, что можно предвидеть и на что можно повлиять. Обычно это достигается путем выявления жесткого допуска, установленного по привычке, его корректировки до уровня, необходимого для выполнения конкретной задачи, и последующего снижения стоимости.
Укажите, что именно требуется для данной функции. Откажитесь от того, что не требуется. Привлеките компетентного партнера достаточно рано, чтобы он помог вам определить разницу. Если у вас есть деталь на этом этапе, Essengold предлагает фрезерование, токарную обработку, фрезерование-токарный станок, шлифовку и прецизионный контроль качества металлов и конструкционных пластмасс — отправьте свои проектные файлы для анализа DFM и прямой оценки того, где требуется высокая точность, а где нет.