Многие покупатели, увидев в спецификации или на странице товара словосочетание «слиток», предполагают, что получат более прочную и качественную деталь. Иногда так и бывает. Часто же они просто платят за этикетку.
Одно лишь слово мало что говорит. Гораздо важнее сплав, степень закалки, конструкция детали и функция, которую она должна выполнять.
В этом руководстве объясняется, что такое алюминиевая заготовка и чем она отличается от литого и кованого алюминия. Также показано, когда более высокая цена заготовок оправдана, когда литье или ковка являются лучшим выбором, и как проверить, соответствует ли действительности утверждение о том, что алюминий изготовлен из заготовки.
Что на самом деле означает алюминиевый сплав?
Большая часть путаницы, связанной с алюминиевыми заготовками, начинается с определения. Если правильно определить это определение, сравнения с литыми и коваными деталями станут намного проще.
Заготовка — это форма материала, а не сплав.
Термин «заготовка» описывает форму металла до механической обработки. Он не указывает на марку металла. Можно приобрести заготовку из сплава 6061, 7075 или 2024, и каждая из них ведет себя совершенно по-разному.
Это слово также имеет разное значение в разных местах. На алюминиевом заводе «заготовка» — это большой литой брус, который подается в экструзионный пресс. В механическом цехе оно имеет более широкое значение: цельный кованый материал, обычно экструдированный пруток, круглый стержень или прокатанная пластина, нарезанная на блоки.
На хорошем чертеже никогда не бывает просто надписи «заготовка». Там должно быть что-то вроде «пруток 6061-T6511, 3 дюйма × 4 дюйма». Эта строка точно указывает цеху, что нужно заказать. Одного слова «заготовка» недостаточно.
Заготовка из заготовки против детали из заготовки
Покупатели часто путают эти два термина. Разделение их позволяет устранить большую часть маркетингового шума.
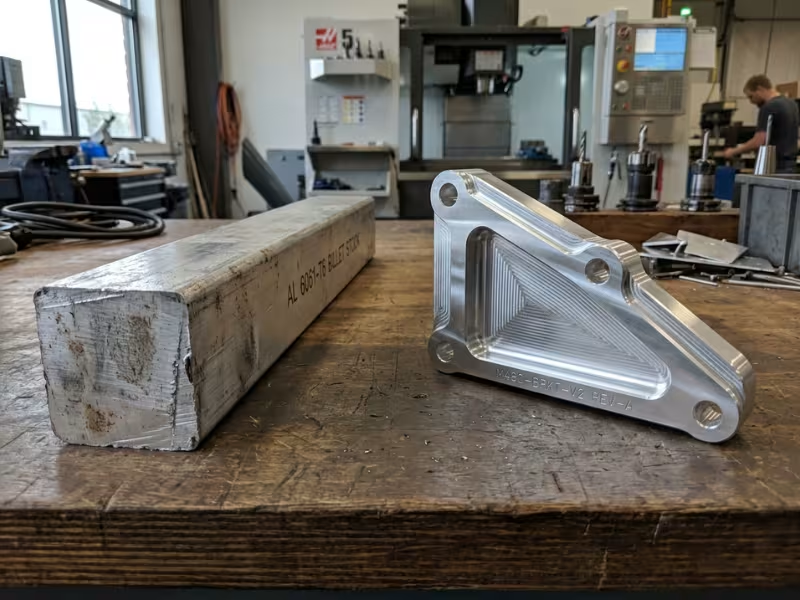
- Заготовка Это сырье. Оно поставляется в виде цельного прутка, стержня или блока с сертификатом качества.
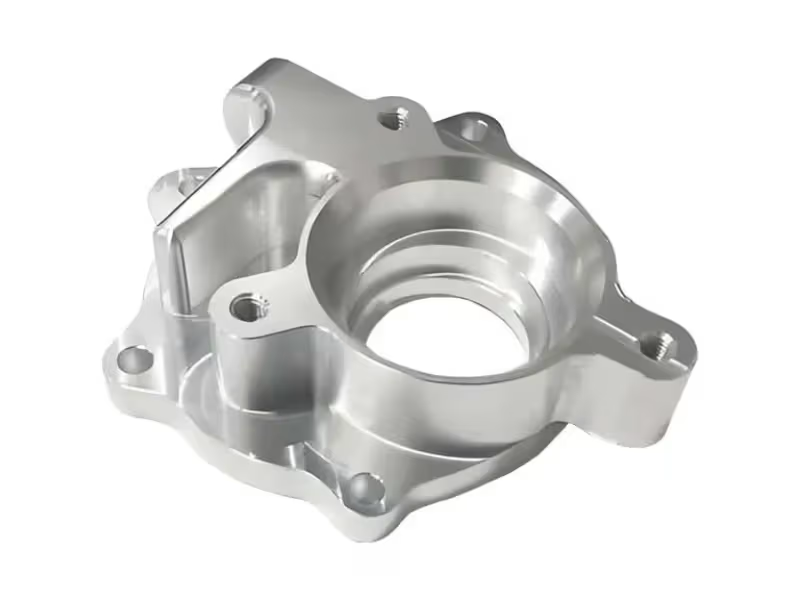
- Заготовка Готовый компонент вырезается из этого цельного материала, как правило, через услуги по обработке алюминия с ЧПУФрезерование, токарная обработка и сверление удаляют материал до тех пор, пока не останется только сама деталь.
Кронштейн или впускной коллектор, изготовленные методом «сварки из цельного куска металла», просто означают, что их выточили из цельной детали. Никто не заливал её в форму и не прессовал в штампе. Это говорит о способе изготовления детали. Но это не говорит о том, насколько хорошо она будет работать.
|
Срок |
Что это значит |
Что это не означает |
|---|---|---|
|
Заготовка (мельничный термин) |
Литой брус, используемый для экструзии или ковки. |
Готовая деталь или конкретный сплав |
|
Заготовка |
Цельный кованый пруток, стержень или блок |
Гарантия прочности или качества |
|
Заготовка |
Компонент изготовлен на станке с ЧПУ из цельного материала. |
Прочнее любой литой или кованой детали. |
|
«Алюминиевая заготовка» (маркетинг) |
Изготовлено из цельного алюминия. |
Высококачественный сплав, улучшенная закалка или более строгий контроль качества. |
Качественно изготовленная деталь из заготовки может быть превосходной. То же самое относится и к качественному литью. Маркировка указывает на процесс, а не на результат.
Почему алюминиевые заготовки часто неправильно понимают?
Если «заготовка» описывает лишь исходную форму, почему это понятие имеет такое большое значение? Ответ скорее связан с маркетингом, чем с металлургией.
«Billet» звучит солидно и дорого. Производители запчастей для тюнинга наносят это слово на впускные коллекторы, траверсы и детали мотоциклов, потому что покупатели ассоциируют его с прочностью. Со временем оно стало выполнять работу, для которой изначально не предназначалось.
Результатом становятся запросы на коммерческие предложения каждую неделю. Покупатель запрашивает «алюминиевый слиток» и ожидает сразу трех вещей: прочного сплава, высокой прочности и высочайшего качества. Это слово не гарантирует ни того, ни другого.
Деталь из сплава 6061 и деталь из сплава 7075 имеют одинаковую маркировку, но не одинаковый уровень прочности. Сплав 7075-T6 обладает почти вдвое большей предельной прочностью на разрыв, чем 6061-T6, однако оба являются «заготовками». А деталь из заготовки с острыми внутренними углами может треснуть раньше, чем хорошо спроектированная отливка.
Что на самом деле определяет работоспособность детали?
Когда инженер проверяет чертеж, важны пять факторов. «Заготовка» к ним не относится.
- Сплав. Устанавливает предел прочности, коррозионную стойкость и свариваемость.
- Характер. Сплавы 6061-O и 6061-T6 — это один и тот же сплав, но с очень разной прочностью. Суффикс имеет значение.
- Геометрия детали. Тонкие стенки, острые углы и резкие изменения сечения создают концентраторы напряжений, независимо от способа изготовления детали.
- Контроль над процессом. Траектории движения инструмента, оснастка, снятие заусенцев и контроль качества определяют, соответствует ли деталь чертежу.
- Нагрузка приложения. Для неподвижного кронштейна и детали, находящейся в состоянии постоянной вибрации, требуются разные ответы.
Если вы правильно выполните эти пять пунктов, выбор технологического процесса сведется к вопросу стоимости и объема. Если же вы допустите ошибку, слово «заготовка» не спасет деталь.
Как изготавливаются детали из заготовки
Для разумной покупки деталей из заготовки не обязательно использовать станок с ЧПУ. Но как только вы увидите, как из цельного блока превращается готовая деталь, большинство вопросов о стоимости и качестве станут понятны сами собой.
От цельного материала до готовой детали
Каждая деталь, изготовленная из заготовки, начинается с цельного кованого прутка. В цехах используют круглый пруток для точеных деталей и прямоугольный брусок или пластину для фрезерованных. Первый этап — распиловка заготовки, немного большей по размеру, чем готовая деталь.
Затем в дело вступают станки. Токарный станок с ЧПУ вырезает круглые детали, такие как валы, отверстия и резьбу. Фрезерный станок с ЧПУ вырезает пазы, поверхности и отверстия. Пятиосевой станок позволяет обрабатывать сложные углы за одну установку, а меньшее количество перезажимов означает меньшую вероятность ошибки.
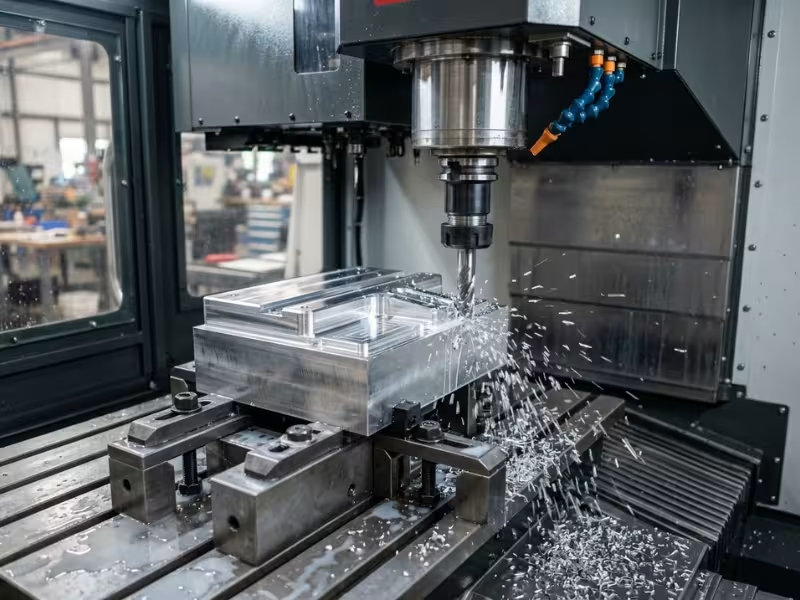
Логика проста: станок удаляет все, что не является деталью.
|
Шаг |
Что происходит |
Почему это имеет значение |
|---|---|---|
|
Вырезать пустую заготовку |
Пильный диск или пластина нужного размера |
Устанавливает себестоимость материалов |
|
Грубая обработка |
Быстро удалить сыпучий материал |
Определяет большую часть времени цикла. |
|
Финишная обработка |
Свет проходит через окончательный размер |
Устанавливает допуск и качество поверхности. |
|
Удалить заусенцы и проверить. |
Сломать кромки, проверить размеры |
Подтверждает соответствие детали чертежу. |
Что вы получаете и за что платите
Этот метод вычитания имеет очевидные преимущества и очевидные затраты. И то, и другое имеет значение при сравнении предложений.
Преимущества:
- Точность. В квалифицированном цехе точность выполнения работ составляет ±0.005 дюйма, а при работе с критически важными элементами она более жесткая.
- Чистые поверхности. Обработанные поверхности получаются четкими и равномерно анодируются.
- Быстрые изменения в дизайне. Внесение изменений означает редактирование программы CAM. Вам не нужна новая пресс-форма или штамп, и вам не нужно ждать их изготовления.
Расходы:
Наибольшие затраты возникают из-за стружки. При обработке глубоко выдолбленного кронштейна 60–80% исходного блока может оказаться на полу станка. Вы платите за этот алюминий, и вы платите за каждую минуту, которую шпиндель тратит на его удаление. Переработка стружки позволяет частично восстановить стоимость материала, но не время работы станка.
Объем производства меняет расчеты. От одной детали до нескольких сотен, заготовка обычно выигрывает, потому что настройка остается скромной, и не требуется специальный инструмент. Именно поэтому многие мелкосерийные проекты начинаются с гибкой услуги обработки металла на станках с ЧПУ . При производстве тысяч деталей время цикла и отходы увеличивают стоимость каждой единицы, и литье или ковка становятся серьезным вариантом.
Алюминиевая заготовка против литого алюминия
Это сравнение чаще всего задают покупатели. Оба способа позволяют получить качественную деталь, но они эффективны в разных ситуациях. В большинстве случаев победителя определяет объем производства, а не производительность.
Как изготавливаются литые детали
При литье полностью обходится без использования цельного блока. В литейном цехе расплавляют алюминий и заполняют им полость, имеющую форму детали.
- Умрите литье Расплавленный металл под высоким давлением подается в закаленную стальную матрицу. В результате ежедневно изготавливаются тысячи деталей с высокой степенью детализации.
- Пескоструйная обработка Металл заливается в песчаную форму, которая затем разбирается. Стоимость оснастки ниже, но поверхности получаются более шероховатыми, а допуски — менее точными.
Оба метода позволяют получить форму, близкую к окончательной. Большинство отливок по-прежнему обрабатываются на станках с ЧПУ для герметизации поверхностей, отверстий и резьбы.
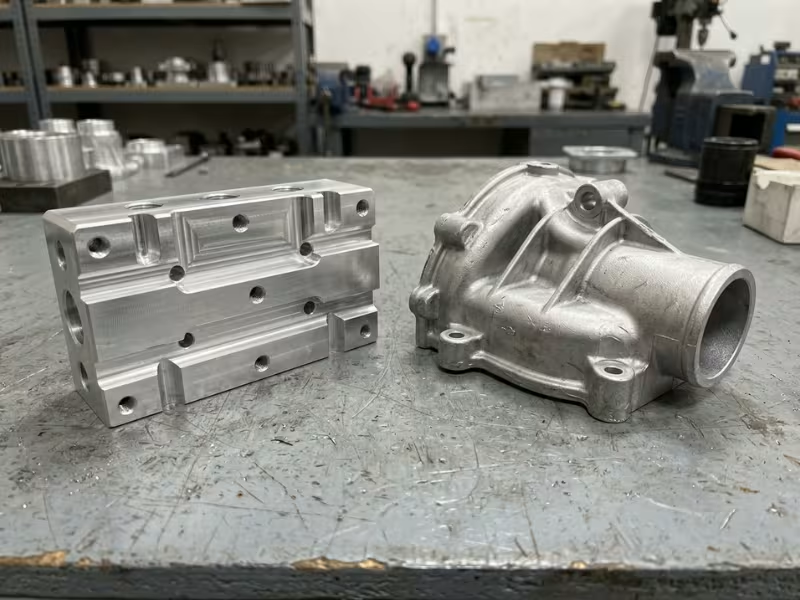
Где Billet имеет преимущество
Billet выигрывает, когда точность и стабильность важнее, чем цена за единицу товара.
- Более жесткие допуски. В случае литья под давлением обычно требуется допуск около ±0.005 дюйма на первом дюйме, а по мере увеличения размера детали допуски ослабевают. Для литья в песчаные формы часто требуется допуск ±0.030 дюйма или более. В случае механически обработанных элементов допуск составляет ±0.005 дюйма по всей детали.
- Однородный материал. Кованый пруток поставляется в полностью затвердевшем состоянии. В отливках могут скапливаться газ и образовываться усадочные поры, которые остаются скрытыми до тех пор, пока деталь не начнет протекать под давлением или не треснет под нагрузкой.
- Полезная прочность. Сплав 6061-T6 имеет предел текучести около 40 ksi. Сплав A380, наиболее распространенный сплав для литья под давлением, имеет предел текучести около 23 ksi в литом состоянии. Большинство отливок, полученных методом литья под высоким давлением, не выдерживают полной термообработки T6, поскольку захваченный газ образует пузыри на поверхности.
- Прототипы и мелкосерийное производство. Изготовление детали из заготовки можно начать на этой неделе. Литье нельзя начать, пока не будет готова оснастка.
Некоторые литейные сплавы сужают этот зазор. Примером может служить литье из сплава A356-T6 в песчаные формы или в постоянные формы. Даже в этом случае, литье из заготовки обеспечивает более предсказуемые результаты от детали к детали.
Где кастинг выходит вперед
Литье становится востребованным, когда объемы производства растут или геометрия изделия начинает испытывать сопротивление режущему инструменту.
- Экономика больших объемов. После того, как окупится стоимость штампа, изготовление литого корпуса может обойтись в несколько долларов за деталь. А вот изготовление детали на станке может стоить 40 долларов и более только за время работы шпинделя.
- Сложные внутренние формы. Изогнутые каналы для охлаждающей жидкости, полые корпуса и глубокие ребра легко обрабатываются в пресс-форме. Режущий инструмент часто не может до них добраться.
- Сокращение отходов. При литье используется почти всё необходимое количество металла.
- Короткие циклы обработки. Сокращать нужно только самые важные функции.
Стоимость, сроки выполнения и точка безубыточности
Наибольший разрыв возникает в стоимости оснастки. Для изготовления деталей из заготовки необходимы только заготовки, приспособления и программа CAM. Модель для литья в песчаные формы обычно стоит несколько тысяч долларов. Производственная оснастка для литья под давлением обычно стоит от 20 000 до 100 000 долларов и более, а ее изготовление может занять от 8 до 12 недель. Детали из заготовки часто отгружаются в течение 1–3 недель.
Для оценки точки безубыточности разделите стоимость оснастки на экономию на единицу детали. Если штамп стоит 40 000 долларов и позволяет сэкономить 20 долларов на детали по сравнению с механической обработкой, то литье начинает окупаться примерно при 2,000 деталях. При меньшем количестве деталей литье из заготовки обычно обходится дешевле в целом. В большинстве проектов объем производства колеблется от нескольких сотен до нескольких тысяч единиц.
Изменения в конструкции еще больше меняют математические расчеты. При изготовлении заготовки вы редактируете программу. При литье вы модифицируете или перестраиваете штамп.
Обычно сначала изготавливают прототип из заготовки, затем фиксируют конструкцию и переходят к литью, когда объём производства оправдывает использование оснастки. Однако следует помнить: прототип из заготовки не доказывает прочность литой детали. Перед выпуском необходимо протестировать серийные отливки.
|
фактор |
Заготовка (изготовлена на станке с ЧПУ из цельного куска металла) |
Литье (в форму или в песчаные формы) |
|---|---|---|
|
Стоимость оснастки |
Только оборудование |
От 2,000 долларов (песок) до 100 000 долларов и более (смерть) |
|
Срок выполнения первой части |
1-3 недель |
6–12+ недель |
|
Себестоимость единицы продукции, малый объем производства. |
Низкая |
Высокий уровень до тех пор, пока не окупится использование инструментов. |
|
Себестоимость единицы продукции, большой объем производства. |
Высокая |
Гораздо ниже |
|
Типичная толерантность |
±0.005 дюйма или плотнее |
±0.005 дюйма (матрица) до ±0.030 дюйма (песок) |
|
Риск пористости |
Очень низкий |
От среднего до высокого |
|
Внутренняя геометрия |
Ограничен доступом к инструменту |
Возможны сложные переходы |
|
Отходы материалов: |
Высокий |
Низкий |
|
Изменения в дизайне |
Отредактируйте программу |
Модифицировать или перестраивать инструменты |
Алюминиевая заготовка против кованого алюминия
Заготовка из цельного куска металла обычно превосходит литье по стабильности качества. С ковкой дело обстоит иначе. Многие покупатели считают, что заготовка из цельного куска металла занимает первое место, но для деталей, которые изгибаются, скручиваются или вибрируют миллионы раз, кованая деталь часто служит дольше, чем деталь из цельного куска металла, изготовленная из того же сплава.
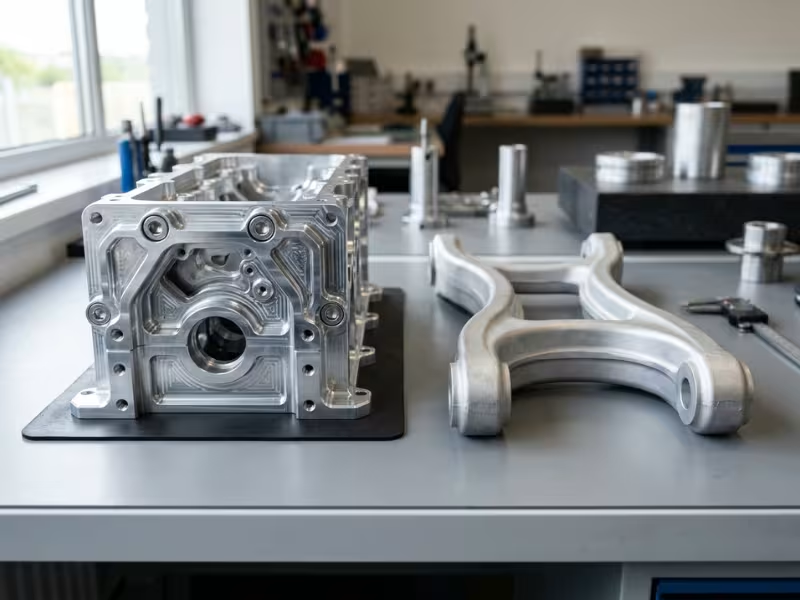
Как работает ковка
Ковка придает форму горячему алюминию под высоким давлением, а не его резка.
- Ковка в открытых штампах Обрабатывает металл между плоскими или простыми матрицами. Подходит для колец, дисков и больших блоков.
- Ковка в закрытых штампах Этот метод заключается в вдавливании нагретой заготовки в полость, имеющую форму детали. В большинстве производственных ковочных работ используется именно этот метод.
Ковка изгибает волокна металла таким образом, чтобы они повторяли контур детали. В результате получается деталь, близкая к окончательной форме, но не готовая. Отверстия, резьба и уплотнительные поверхности все еще требуют механической обработки, поэтому большинство кованых деталей также частично подвергаются механической обработке.
Где Billet имеет преимущество
- Стоимость штампа не требуется. Вы оплачиваете товарные запасы, оборудование и программное обеспечение.
- Прототипы и единичные экземпляры. Прежде чем кто-либо предложит цену на штамп, у вас должно быть пять тестовых образцов.
- Простые изменения в дизайне. Перемещение монтажного отверстия означает редактирование программы, а не переделку закаленной стальной матрицы.
- Точная геометрия. Детали, полученные методом ковки, имеют углы уклона, линии разъема и более свободные допуски. Заготовка же обеспечивает прямые стенки, четкие выемки и плотно прилегающие элементы по всей поверхности детали.
Для стационарного кронштейна или изготовленной на заказ крепежной пластины, как правило, быстрее и дешевле использовать заготовку из цельного куска металла.
Где ковка выходит вперед
Именно здесь идея о том, что "заготовка всегда прочнее", терпит крах.
В прутке волокна расположены вдоль всей его длины. При обработке изогнутого рычага из прутка режущий инструмент пересекает эти волокна на каждом изгибе. Эти открытые концы волокон часто становятся отправными точками для образования усталостных трещин. Ковка позволяет волокнам оставаться плотно прилегающими к изгибам, что дает ей реальные преимущества:
- Более длительный срок службы при усталостных нагрузках. Рычаги подвески, шатуны, коленчатые валы и колеса подвергаются циклическим нагрузкам, а структура кованых деталей лучше препятствует распространению трещин.
- Лучшее соотношение силы и веса. Кованые профили хорошо выдерживают многократные нагрузки, поэтому конструкторы часто могут использовать более тонкие профили и снижать вес.
- Стабильность объема. Стабильный процесс ковки обеспечивает получение схожих свойств при больших объемах производства.
Если ваша деталь подвергается постоянной вибрации или многократным ударам, уточните возможность ковки, прежде чем использовать заготовку.
Стоимость и время выполнения
Стоимость инструмента для ковки алюминия в закрытом штампе обычно составляет от 10 000 до 50 000 долларов и более, а его изготовление может занять от 8 до 14 недель. При больших объемах производства ситуация меняется. При ковке используется меньше металла, и требуется лишь легкая чистовая обработка, поэтому стоимость одной детали значительно снижается по сравнению со стоимостью заготовки, как только штамп окупается.
Для деталей, критически важных с точки зрения усталости, наиболее практичный подход обычно заключается в изготовлении прототипа из заготовки для проверки соответствия и функциональности, а затем переходе к ковке для серийного производства. Как и в случае с литьем, прототип из заготовки не позволит предсказать срок службы кованой детали при усталостных нагрузках, поэтому перед выпуском серийных кованых деталей следует провести их тестирование.
|
фактор |
Заготовка (изготовлена на станке с ЧПУ из цельного куска металла) |
Кованый (закрытый штамп) |
|---|---|---|
|
Стоимость оснастки |
Только оборудование |
~$10,000 до $50,000+ |
|
Срок выполнения первой части |
1-3 недель |
8–14+ недель |
|
Усталостная прочность |
Хороший, но ограничен размером зерна. |
Превосходно, текстура дерева повторяет контур. |
|
Точность измерения |
Высокий по всей части |
Умеренная ковка; обработанные элементы плотно прилегают. |
|
Гибкость дизайна |
Отредактируйте программу |
Переделать или пересобрать штамп |
|
Наиболее подходящий вариант использования |
Прототипы, мелкосерийное производство, сложные детали, обработанные на станках. |
Конструкционные элементы, подверженные циклическим нагрузкам и большому объему производства. |
Заготовка, литье или ковка: что лучше подходит для детали?
Реальные проекты не представляют собой четких сравнений. Они поступают в виде чертежа, количества и сроков. Вместо того чтобы начинать с процесса, начните с детали. Пять вопросов обычно указывают на один из путей в течение нескольких минут.
Пять вопросов, которые сужают выбор
- Сколько деталей вам нужно? При заказе менее нескольких сотен долларов заготовка почти всегда оказывается выгоднее, потому что не требуется оснастка. При заказе на тысячи долларов штамп для литья или ковки начинает окупаться.
- Какую нагрузку будет выдерживать эта деталь? Статические кронштейны и приспособления хорошо поддаются любой качественной обработке. Детали, которые изгибаются, вибрируют или подвергаются многократным ударам, лучше изготавливать методом ковки.
- Насколько жёсткие допуски? Если для критически важных элементов требуется точность ±0.005 дюйма или лучше по всей детали, то заготовка из цельного куска металла позволит достичь этого результата напрямую. Литые и кованые детали могут соответствовать этому показателю только после дополнительной механической обработки.
- Насколько сложна эта форма? Полые полости, внутренние каналы и органические изгибы благоприятствуют литью. Глубокие углубления и четкие, квадратные формы благоприятствуют заготовке.
- Какой у вас бюджет и сроки? Заготовки отгружаются в течение нескольких недель без предварительной подготовки оснастки. Для литья и ковки требуются инвестиции в оснастку и месяцы на выполнение заказа.
|
Разработка |
Типичный объем |
Постоянство прочности |
Усталостная производительность |
Потенциал толерантности |
Сложность формы |
Стоимость инструмента |
Время Выполнения |
Наиболее подходящий |
|---|---|---|---|---|---|---|---|---|
|
Заготовка (с ЧПУ) |
от 1 до нескольких сотен |
Высокое, полностью плотное волокно |
Хороший, но ограничен размером зерна. |
Самый высокий показатель по всей территории. |
Умеренный, ограничен доступом к инструментам. |
Только оборудование |
1-3 недель |
Прототипы, мелкосерийное производство, прецизионные детали. |
|
Трансляции |
Тысячи и более |
Переменный риск, связанный с пористостью |
Хорошая |
Умеренная, жесткая обработка деталей. |
Самые высокие, возможные внутренние проходы |
~2 000–100 000 долларов США и более |
6–12+ недель |
Сложные корпуса в больших объемах |
|
Кованый |
Тысячи и более |
Высокая и воспроизводимая |
Превосходно, текстура дерева повторяет контур. |
Умеренный, как подделка |
От низкого до среднего |
~10 000–50 000 долларов США и более |
8–14+ недель |
Несущие детали под циклическими нагрузками |
Когда ответы расходятся
Классическим конфликтом является сочетание малого объема производства и критической нагрузки, вызывающей усталость. Поэтапный план обычно решает эту проблему: создание прототипа из заготовки, затем переход к ковке, когда конструкция перестанет меняться и объем производства оправдает использование штампа. Пусть приоритет отдается самому большому риску детали, будь то стоимость, нагрузка или геометрия.
Когда следует выбирать алюминиевые заготовки?
Сравнения охватывают теорию. На практике же решение зависит от того, что находится перед вами.
Детали, которые должны быть изготовлены из заготовки.
Представьте себе команду робототехников, которой нужно 12 кронштейнов для концевых захватов для опытной линии, и перед началом серийного производства, вероятно, потребуется внести два изменения в конструкцию. Компания Billet отлично подходит для этой задачи. Никому не нужно ждать штамповки, каждая доработка — это редактирование программы, и новые кронштейны могут быть готовы в течение нескольких дней.
Жесткие допуски указывают в том же направлении. Отверстие подшипника, выточенное с точностью до ±0.0005 дюйма, или плоская уплотнительная поверхность — это обычная работа с цельным заготовочным материалом. Для достижения таких показателей при литье или ковке в любом случае потребовалась бы дополнительная механическая обработка.
Внешний вид тоже имеет значение. Видимые детали, такие как каркасы камер, приборные панели и крепления мотоциклов, выигрывают от четких краев и равномерного анодированного цвета, особенно когда требуемая обработка поверхности на станке с ЧПУ является частью замысла. В отливках после анодирования иногда обнаруживается пористость. В обработанных кованых заготовках это происходит крайне редко.
Неопределенность спроса также играет на руку заготовкам. Вкладывать 40 000 долларов в штамп для продукта, который может быть продан в количестве всего 300 единиц, — это риск. Заготовки позволяют протестировать рынок, не тратясь на изготовление оснастки.
Детали, которым место в другом месте
- Очень большой объем. При производстве 20 000 корпусов в год каждая дополнительная минута работы шпинделя быстро окупается. Штамп многократно окупается.
- Полые или сложные внутренние формы. Корпус насоса с изогнутыми внутренними каналами может быть невозможно разрезать целиком. Разделение на части увеличивает стоимость и создает пути утечки.
- Детали, критически важные с точки зрения усталости. Рычаг подвески серийного производства выдерживает миллионы циклов нагрузки. Кованая структура зерна обеспечивает ему необходимую усталостную прочность.
- Чрезмерное количество отходов. Если тонкостенный корпус изначально представляет собой блок толщиной 6 дюймов, 85% его материала может превратиться в стружку. Изготовление корпуса из экструзионного профиля или листового металла по индивидуальному заказу часто обходится гораздо дешевле.
|
Выбирайте Billet, когда… |
Избегайте использования заготовок, когда… |
|---|---|
|
Вам нужны прототипы или небольшие партии. |
Объем продаж достигает тысяч единиц в год. |
|
Для критически важных характеристик необходимы жесткие допуски. |
Данная деталь имеет полые или сложные внутренние каналы. |
|
Видимые поверхности нуждаются в чистом и равномерном анодировании. |
Данная деталь подвергается сильным циклическим или усталостным нагрузкам. |
|
Дизайн изменится после тестирования. |
Большая часть блока превратится в микросхемы. |
|
Спрос неопределен, а целесообразность приобретения оснастки трудно оправдать. |
Технология, позволяющая получить форму с минимальными затратами, может снизить затраты. |
Технология заготовки наиболее эффективна, когда гибкость и точность важнее себестоимости единицы продукции. После стабилизации конструкции и увеличения объемов производства следует снова рассмотреть литье или ковку.
Обычные заготовки из алюминиевых сплавов
«Заготовка» указывает на способ изготовления детали. Сплав и степень закалки определяют ее эксплуатационные характеристики. Эти два параметра влияют на цену, сроки поставки и срок службы гораздо сильнее, чем название процесса.
Сначала прочтите кодовый замок.
Буквы после номера сплава указывают на способ обработки металла на прокатном стане. T6 означает термообработку и искусственное старение для достижения высокой прочности. T651 (пластина) и T6511 (стержень) включают этап растяжения, который снимает внутренние напряжения. Для обработанных деталей целесообразно заказывать заготовку, прошедшую термообработку для снятия внутренних напряжений, поскольку она меньше деформируется при вырезании глубоких пазов.
6061-T6: Выбор по умолчанию
Большинство деталей, изготовленных из заготовок, начинаются с марки 6061-T6. Она хорошо поддается механической обработке, равномерно анодируется, обладает хорошей коррозионной стойкостью и стоит дешевле, чем высокопрочные марки. Ее предел текучести около 40 ksi подходит для большинства кронштейнов, пластин и корпусов. Компромисс заключается в умеренной прочности, а сварка значительно ослабляет область вблизи сварного шва, если деталь не подвергается повторной термообработке.
7075-Т6: Когда сила превыше всего
Сплав 7075-T6 достигает предела текучести около 73 ksi, что почти вдвое больше, чем у сплава 6061. Он используется в аэрокосмической арматуре и ствольных коробках винтовок AR-15. Он стоит дороже, плохо противостоит коррозии без качественного анодирования и, как правило, считается непригодным для сварки стандартными методами плавления.
5083: Предназначен для работы в воде и сварки.
Сплав 5083 не подвергается термообработке до состояния T6. Он набирает прочность за счет холодной обработки и продается под марками H116 или H321. Он хорошо переносит воздействие морской воды и сохраняет большую часть своей прочности после сварки. Недостаток – вязкость при механической обработке и прочность ниже, чем у сплава 6061-T6.
2024 и 6082: Нишевая, но полезная информация.
Сплав 2024-T351 обладает превосходной усталостной прочностью для авиационных конструкций, но легко подвергается коррозии и плохо сваривается. 6082-T6 является распространенным европейским аналогом 6061, немного прочнее и широко доступен в Великобритании и ЕС.
|
сплав |
Основное преимущество |
Ограничение |
Общего пользования |
|---|---|---|---|
|
6061-T6 |
Сбалансированная прочность, легкость обработки, чистое анодирование. |
Обладает умеренной прочностью, ослабевает при сварке. |
Кронштейны, пластины, корпуса |
|
7075-T6 |
Очень высокая прочность |
Более высокая стоимость, более низкая коррозионная стойкость, плохая свариваемость. |
Аэрокосмическая фурнитура, детали для огнестрельного оружия |
|
5083-H116 / H321 |
Устойчивость к морской воде, сохраняет прочность после сварки. |
Жидкая консистенция, пригодная для машинной обработки, более низкая прочность. |
Морская фурнитура, сварные рамы |
|
2024-T351 |
Высокая усталостная устойчивость |
Низкая коррозионная стойкость и свариваемость. |
Конструкции самолетов |
|
6082-T6 |
Немного прочнее, чем 6061 |
Менее распространен в Северной Америке. |
Европейские конструктивные элементы |
Как оценить заявку на получение пособия по временной нетрудоспособности
Словосочетание «Billet» на странице товара — это маркетинговый ход, пока кто-то не подтвердит его достоверность. Независимо от того, покупаете ли вы запчасти для тюнинга или комплектующие на заказ, несколько прямых вопросов покажут, насколько обосновано это утверждение.
Четыре вопроса, которые следует задать любому поставщику
- Какой сплав и какой режим закалки? «Алюминиевая заготовка» — это не спецификация. Спецификациями являются «6061-T6» или «7075-T651». Если поставщик не может указать оба варианта, вы не знаете, за какую прочность платите.
- Можете ли вы предоставить сертификаты на материалы? В уважаемой мастерской хранится сертификат производителя на каждую партию, содержащий результаты химических и механических испытаний. Для ответственных деталей запросите подтверждение происхождения от сертификата до вашей партии.
- Вся деталь изготовлена из цельного куска металла? Некоторые изделия, изготовленные методом фрезеровки, имеют только обработанную поверхность или лицевую часть, а под ней — литой корпус. Задайте вопрос напрямую.
- Как это проверить? Отчеты о первых образцах, данные КИМ или контрольные листы размеров демонстрируют контроль производственного процесса, а не только маркетинговые аспекты.
|
Спросить |
Тревожный сигнал, если… |
|---|---|
|
Сплав и нрав |
Ответ — только «авиационный» или «заготовка». |
|
Сертификация завода и отслеживаемость партий |
Поставщик не может предоставить документы. |
|
Детали конструкции |
Ответ на вопрос о том, какие именно детали подвергаются механической обработке, остается неясным. |
|
Инспекционные записи |
Вместо замеров вы получаете фотографии. |
Заготовка не всегда означает лучшее качество.
Качественно изготовленная отливка или ковка может превзойти по характеристикам деталь из заготовки, изготовленную из некачественного сплава. Кронштейны из заготовки, вырезанной из сплава 6061-T4 вместо T6, теряют примерно половину предела текучести. Острые внутренние углы могут трескаться под воздействием вибрации, тогда как закругленная ковка выдержит. Маркировка не спасает ни одну из этих деталей.
Смешанная конструкция сама по себе не является проблемой. Обработанная на станке крышка на литом корпусе может быть разумным инженерным решением, позволяющим снизить затраты там, где точность не имеет значения, и повысить точность там, где она важна. Проблема начинается, когда продавец называет всю сборку «заготовкой» и скрывает литые компоненты. Честные поставщики четко описывают каждую деталь.
Реальные примеры применения заготовок в различных условиях
Области применения, где использование цельных заготовок оправдывает себя, имеют общую закономерность: малый объем производства, высокая точность изготовления и отсутствие места для скрытых дефектов. Однако в каждом случае есть и компромисс, который стоит учитывать при планировании.
Аэрокосмические кронштейны и фитинги
В авиационных программах производство осуществляется небольшими партиями, часто всего несколько десятков деталей на сборку, что редко оправдывает использование штампов для ковки. Листовой металл из сплавов 7075 или 6061 поставляется с полными сертификатами производителя, поэтому отслеживаемость остается простой для проверяемых работ.
Компромисс: отходы. Легкий кронштейн может сохранить лишь 10–20% своей исходной пластины. Для основных конструкций, критически важных с точки зрения усталости, инженеры часто по-прежнему указывают в качестве материала кованые изделия.
Автомобильные детали
Переходники дроссельной заслонки, крышки клапанов и кронштейны двигателя хорошо подходят для изготовления деталей из цельного металла. Выпуск продукции на вторичном рынке остается коротким, а каждая новая платформа двигателя меняет конструкцию. Цельный металл позволяет производителю выпускать новые детали без необходимости приобретения инструментов, а качественное анодированное покрытие способствует продажам.
Компромисс: цена и ресурс. Клапанная крышка из цельного металла может стоить в несколько раз дороже литой, а кованые рычаги подвески и колеса обычно лучше выдерживают многократные нагрузки на дороге.
Гидравлические и пневматические коллекторы
В коллекторах поперечно просверленные каналы и отверстия с уплотнительными кольцами объединены в компактный блок. Даже одна пора в отливке может открыть путь утечки под давлением. Цельный стержень из сплава 6061-T6511 обладает высокой плотностью, поэтому каналы выдерживают давление, а поверхности отверстий герметично закрываются. Большинство коллекторов изготавливаются на заказ для одной конкретной машины, что позволяет поддерживать низкие объемы производства.
Компромисс: буровые установки прорезают только прямые линии. Для изогнутых потоков требуется литье или аддитивное производство, а длинные и глубокие отверстия увеличивают время цикла и повышают риск смещения буровой установки. Длина проходов должна быть как можно короче, насколько позволяет схема.
Роботизированные пластины и станочные приспособления
Для изготовления концевых захватных пластин, креплений для захватов и оснований приспособлений необходимы плоские поверхности, точные отверстия для штифтов и быстрая корректировка. Из термообработанной пластины T651 можно добиться точности позиционирования штифтов в пределах ±0.001 дюйма, а при изменении компоновки ячейки пластину можно заменить в течение той же недели.
Компромисс: толстые листы стоят недешево, а большие детали требуют использования крупных станков. Тонкие листы также могут потерять плоскостность после глубокой обработки. Черновая обработка обеих сторон, ожидание, пока деталь «отдохнет», а затем чистовая обработка помогают сохранить ее плоскостность.
Когда важны малый объем производства, точная обработка деталей и высокая плотность материала, заготовка окупается. Если один из этих факторов перестает быть актуальным, следует вернуться к литью или ковке.
FAQ
Что такое алюминиевая заготовка?
Алюминиевая заготовка — это цельный кованый материал, обычно пруток, стержень или пластина, который обрабатывается в цехе для получения готовой детали. Этот термин описывает исходную форму, а не конкретный сплав. Чтобы узнать, какими будут характеристики детали, проверьте сплав и состояние при закалке на чертеже.
Прочнее ли алюминиевая заготовка, чем литой алюминий?
Обычно, если сравнивать распространенные марки стали, то можно заметить, что пруток из сплава 6061-T6 имеет предел текучести около 40 ksi, в то время как литой сплав A380 – примерно 23 ksi, и при этом в кованой заготовке отсутствует скрытая пористость. Качественно изготовленная отливка из сплава A356-T6 сокращает этот разрыв, а плохо спроектированная деталь из заготовки все равно может выйти из строя первой.
Прочнее ли алюминиевая заготовка, чем кованый алюминий?
Не при многократных нагрузках. Статическая прочность в целом одинакова для одного и того же сплава и состояния, но кованая структура повторяет контур детали, в то время как механическая обработка проходит поперек него. Для рычагов подвески, колес и других деталей, критически важных с точки зрения усталости, кованые изделия обычно служат дольше.
Почему алюминиевые заготовки дороже?
Вы платите за металл, который превращается в стружку, и за время, затраченное станком на её удаление. В детали с углублением может быть потеряно 60–80% её массы. При небольших объёмах производства заготовки часто обходятся дешевле в целом, поскольку не требуют штампа. При больших объёмах литьё или ковка обходятся дешевле в расчете на одну деталь.
Какие сплавы используются для изготовления деталей из заготовок?
Сплав 6061-T6 подходит для большинства работ. Сплав 7075-T6 используется для высокопрочных деталей в аэрокосмической отрасли и производстве огнестрельного оружия. Сплав 5083 подходит для морских и сварных конструкций, а сплавы 2024 и 6082 заполняют нишевые ниши в аэрокосмической отрасли и на европейском рынке. Всегда указывайте на чертеже как сплав, так и состояние.
Можно ли сваривать алюминиевые заготовки?
Это зависит от сплава. Сплав 5083 хорошо сваривается и сохраняет большую часть своей прочности. Сплав 6061 легко сваривается, но область вблизи сварного шва теряет значительную часть своей прочности T6, если не подвергнуть повторной термообработке. Сплавы 7075 и 2024 легко трескаются, поэтому большинство предприятий избегают их сварки плавлением.
Ржавеет ли или подвергается ли коррозии алюминиевый сплав?
Алюминий не ржавеет, потому что ржавчина — это оксид железа. Тем не менее, он может подвергаться коррозии в солевом тумане или при гальваническом контакте со стальными крепежными элементами. Сплавы 6061 и 5083 хорошо противостоят коррозии, в то время как сплавы 7075 и 2024 нуждаются в качественном анодировании или покрытии в агрессивных средах.
В каких случаях следует отдавать предпочтение алюминиевым заготовкам, а в случае литого или кованого алюминия?
Для прототипов, мелкосерийного производства, жестких допусков, чистых анодированных поверхностей и конструкций, которые могут меняться, выбирайте заготовки. Для сложных полых форм в больших объемах переходите к литью, а для деталей, изготавливаемых серийно под циклическими нагрузками, — к ковке. Многие проекты начинаются с заготовки, а затем, по мере возникновения спроса, переходят к штамповке.
Выбор подходящего процесса для вашей стороны
Заготовки из алюминия оправдывают свою репутацию в тех задачах, где это необходимо. Они обеспечивают точность, чистые поверхности и свободу изменения конструкции без ожидания изготовления штампа.
Но само это слово ничего не доказывает. Заготовка — это исходная форма, а не гарантия превосходных характеристик. Деталь, изготовленная из заготовки, может превосходить по характеристикам литую деталь, а может треснуть раньше, чем хорошо изготовленная кованая деталь начнет изнашиваться.
Прежде чем запрашивать ценовое предложение, проверьте четыре вещи:
- Объем. Для небольших партий предпочтительнее использовать заготовки. Для тысяч деталей предпочтительнее использовать литье или ковку.
- Загрузка. Статические детали подходят для любого качественного технологического процесса. Циклические нагрузки указывают на преимущества ковки.
- Геометрия. Полые формы и внутренние каналы способствуют литью.
- Толерантность. Плотная заточка элементов по всей детали является преимуществом при работе с цельной заготовкой.
Затем, перед утверждением, подтвердите сплав и степень закалки на чертеже. Приведите технологический процесс в соответствие с деталью, и обозначение «заготовка» перестанет иметь значение.